

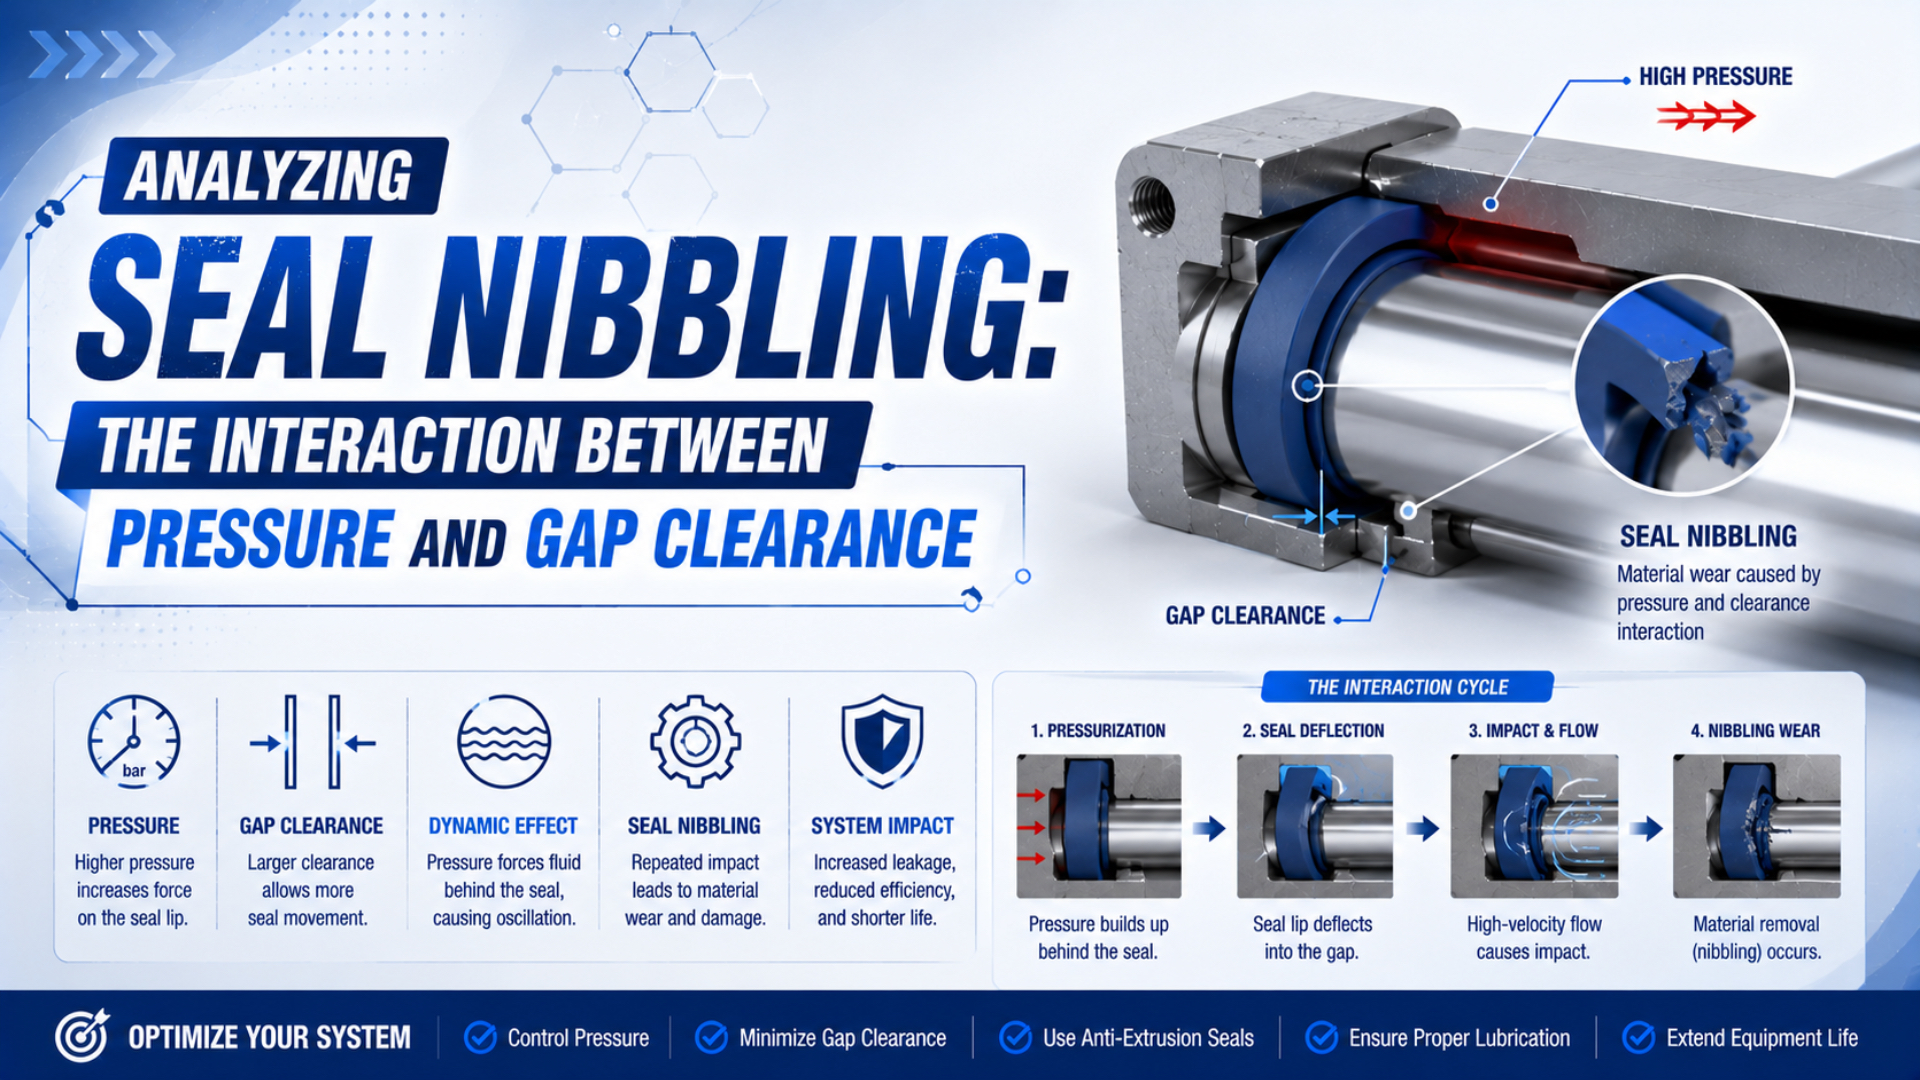
A mordedura da vedação é um dano progressivo na borda que ocorre quando a pressão empurra o elastômero para dentro de uma folga sem apoio e o movimento, os ciclos de pressão ou a “respiração” do conjunto comprimem ou cisalham o material saliente. Uma borda irregular perto da folga de baixa pressão é um forte indício, mas o vazamento, isoladamente, não comprova a mordedura.
O diagnóstico exige 5 observações: localização do dano, sentido da pressão, maior folga local, mudanças entre os estados operacionais e faixa de aplicação aprovada pelo fornecedor da vedação. Substitua a vedação somente depois de compreender esse caminho de carga. Caso contrário, a mesma guia desgastada, folga ampliada, pressão de pico ou falta de apoio poderá danificar a próxima vedação.
Pontos principais
- Danos irregulares no lado de baixa pressão sustentam o diagnóstico de mordedura.
- Pressão e folga interagem, mas não existe uma tabela universal que abranja todos os perfis de vedação, compostos, seções transversais, temperaturas, movimentos e ciclos de trabalho.
- Meça a pior folga local.
- Preserve a orientação da vedação, o sentido da pressão, as evidências do alojamento e a posição angular antes de limpar ou descartar as peças danificadas.
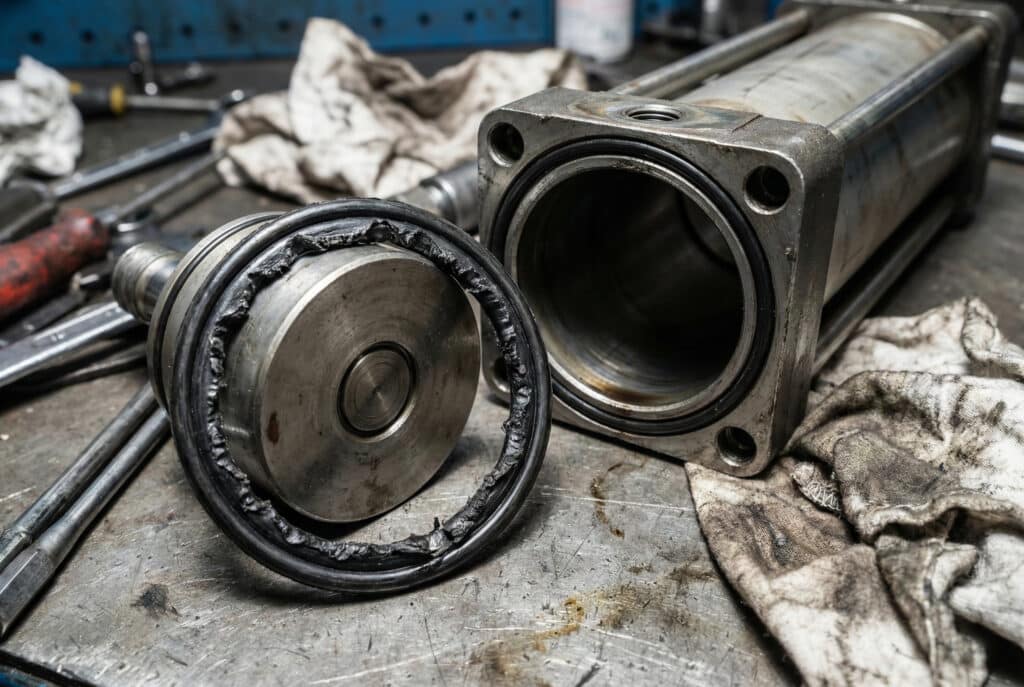
Esta fotografia mostra danos graves na borda, não um diagnóstico completo. Correlacione-os com o lado da pressão, o alojamento, o diâmetro de apoio e o histórico operacional.
Quais evidências confirmam a mordedura da vedação?
A Trelleborg apresenta 2 indícios de campo para extrusão ou mordedura: as bordas irregulares geralmente aparecem no lado de baixa pressão, e os possíveis fatores incluem folga ou pressão excessiva no sistema. A Parker descreve o material extrudado sendo comprimido na folga e arrancado conforme o conjunto se movimenta (Suporte técnico da Trelleborg; Manual de O-rings da Parker, acessado em 26 de julho de 2026).
Mordedura da vedação é o rasgamento ou descascamento repetido do material da vedação depois que a pressão o empurra para dentro de uma folga e o conjunto móvel ou flexível prende essa borda saliente. Extrusão na folga é a deformação que antecede o dano. Os termos estão relacionados, mas a extrusão pode existir antes que uma parte visível seja removida.
Folga local de extrusão é a maior folga radial sem apoio que a vedação encontra em uma determinada posição e condição operacional. Ela pode ser maior que a folga do desenho com os componentes concêntricos depois de consideradas as tolerâncias, a excentricidade, o desgaste, a temperatura e a deformação causada pela pressão.
O vazamento é apenas um sintoma.
Procure um conjunto de evidências relacionadas:
- material irregular junto à folga de baixa pressão;
- dano descascado ou recortado que reaparece na mesma posição angular e acompanha a borda sem apoio, em vez de uma trajetória de montagem;
- excentricidade;
- ciclos, inversões ou movimentos deslizantes que prendem repetidamente o material saliente;
- melhoria mensurável depois que a folga, a guia ou a condição de apoio é corrigida.
Danos concentrados em um lado da circunferência merecem atenção adicional. A Trelleborg aponta a folga irregular causada pela excentricidade como um fator contribuinte. Se a vedação estiver mordida apenas em uma posição angular, inspecione o mancal, o anel de desgaste, o alinhamento da haste, o apoio do pistão e o caminho da carga lateral antes de especificar um composto mais duro.
O sentido é importante.
Por que pressão e folga devem ser avaliadas em conjunto?
A Hallite exige 2 verificações do conjunto: a folga máxima de extrusão e a folga mínima entre metais. Em seguida, compara a folga máxima com os dados do produto da vedação selecionada na pressão de trabalho. Sua orientação também considera a dilatação entre pistão e cilindro, demonstrando por que pressão, tolerâncias e deformação estrutural não podem ser separadas (Projetos de alojamentos da Hallite, acessado em 26 de julho de 2026).
A pressão cria a carga que empurra a vedação em direção ao lado de menor pressão. Para uma área exposta da vedação, a relação básica da carga de pressão é:
Aqui, é a carga gerada pela pressão, é a diferença de pressão através da vedação e é a área efetiva exposta. Essa equação explica por que o aumento da pressão diferencial eleva a carga sobre a vedação. Ela não calcula uma folga admissível nem prevê a vida útil da vedação.
O conjunto determina a folga.
Use esta expressão de diagnóstico:
Nesta relação:
- é a maior folga radial plausível na vedação após a inclusão de todos os fatores aplicáveis;
- é a folga com os componentes concêntricos;
- combina folga da guia, excentricidade de rotação, erro de alinhamento e deslocamento do centro provocado pela carga;
- abrange dilatação por pressão, expansão térmica diferencial, perda de revestimento e desgaste acumulado durante o intervalo de serviço.
Para o cálculo completo da cadeia de tolerâncias, consulte o guia de projeto de folgas de extrusão. Durante a análise da falha, meça o conjunto desgastado, identifique onde a folga se acumulou e compare esse estado com o limite do fornecedor da vedação exata.
Pressão e folga não formam uma regra universal de multiplicação. Uma pequena folga nominal ainda pode se tornar perigosa em uma posição angular se o pistão ou a haste se deslocar sob carga lateral. Por outro lado, uma folga a frio maior pode ser aprovada para um perfil, seção transversal, composto, pressão, temperatura e ciclo de trabalho específicos. A faixa de aplicação do produto é decisiva.
Como diferenciar a mordedura de danos semelhantes na vedação?
A Trelleborg diferencia extrusão ou mordedura de pelo menos 4 padrões de falha próximos: abrasão, contaminação, deformação permanente por compressão e danos relacionados à instalação. Sua descrição de extrusão aponta bordas irregulares no lado de baixa pressão, enquanto a abrasão produz uma superfície desgastada mais plana, com partículas soltas e riscos (Suporte técnico da Trelleborg, acessado em 26 de julho de 2026).
| Evidência observada | Mecanismo mais provável | Próxima verificação |
|---|---|---|
| Mordidas irregulares ou borda descascada junto à folga de baixa pressão | Extrusão ou mordedura | Mapeie o sentido da pressão; meça a folga local e os picos de pressão |
| Um único corte limpo ou borda raspada | Corte durante a instalação | Inspecione os chanfros de entrada, as rebarbas, as ferramentas de montagem e a orientação da vedação |
| Desgaste amplo e fosco com riscos paralelos | Abrasão | Verifique o acabamento superficial, a contaminação, a lubrificação e o estado do raspador |
| Dano concentrado em uma posição angular | Excentricidade ou guia inadequada | Meça a folga do mancal, a excentricidade de rotação, a carga lateral e o alinhamento |
| Inchaço, pegajosidade, endurecimento ou trincas | Degradação química ou térmica | Confirme o composto, o lubrificante, os produtos químicos de lavagem e a temperatura |
| Seção transversal achatada sem perda irregular | Deformação permanente por compressão | Verifique a compressão, o preenchimento do alojamento, o tempo de permanência, a temperatura e o composto |
Vários mecanismos podem aparecer em uma única vedação. Por exemplo, uma guia desgastada pode ampliar a folga, inclinar o componente deslizante e provocar mordedura e abrasão na mesma posição angular. A exposição química também pode amolecer o elastômero. Preserve todas as evidências.
A textura superficial também pode criar falsos positivos convincentes. Riscos direcionais ou arestas vivas podem cortar a vedação sem que haja extrusão por pressão. Consulte o guia de acabamento superficial do tubo do cilindro quando a face danificada estiver amplamente polida ou riscada, em vez de apresentar irregularidade localizada.
Desmontagem da falha da vedação em 6 etapas
Segundo a Parker, falhas em O-rings podem resultar de vários fatores simultâneos, e não de uma única causa isolada. Uma desmontagem em 6 etapas preserva a orientação, o sentido da pressão, o estado do alojamento, as dimensões, os dados operacionais e as evidências comparativas antes que as peças sejam limpas ou descartadas (Manual de O-rings da Parker, acessado em 26 de julho de 2026).
Despressurize e isole a máquina de acordo com o procedimento de manutenção aprovado. Em seguida:
- Marque a orientação do cilindro, as conexões de pressão, o sentido da haste e a posição angular da vedação.
- Fotografe tudo antes da limpeza.
- Remova a vedação sem cortar a região onde há suspeita de dano.
- Marque as faces de alta e de baixa pressão antes que a vedação possa girar.
- Meça os diâmetros de apoio, o diâmetro interno, o alojamento, a folga da guia, a excentricidade de rotação e o desgaste visível.
- Compare os lados danificado e não afetado, evite criar um novo corte durante a remoção e guarde a vedação e os resíduos em um saco identificado.
Meça antes de limpar.
Em nossa experiência na análise de falhas de cilindros pneumáticos, limpar o alojamento antes de marcar a orientação da vedação elimina a evidência mais valiosa. Uma pequena marca de tinta na vedação, no pistão e na referência do tubo pode preservar a posição angular por tempo suficiente para comparar a borda irregular com o desgaste da guia, o sentido das conexões e a maior folga medida.
Como os picos de pressão, a temperatura e a guia alteram a folga?
A Hallite identifica 3 efeitos operacionais para a análise da extrusão: pressão de trabalho, temperatura e dilatação do cilindro. A Parker inclui as tolerâncias e a variação térmica. Portanto, a folga em temperatura ambiente não pode representar a condição quente, pressurizada e desgastada no fim de um intervalo de serviço (Projetos de alojamentos da Hallite; Seletor de O-rings da Parker, acessado em 26 de julho de 2026).
Os picos de pressão aumentam instantaneamente a carga sobre a vedação e podem expandir componentes flexíveis. Registre a pressão perto da conexão do cilindro com uma taxa de amostragem suficiente para capturar inversões, amortecimento, comutação da válvula ou paradas de emergência. Um manômetro lento na alimentação pode não registrar um transiente curto. A temperatura também altera as dimensões dos metais e a resposta da vedação. Não aplique uma correção universal de dureza Shore por grau. Use os dados de temperatura do fornecedor do composto, considere a exposição ao fluido e o envelhecimento e calcule a expansão diferencial com base nos materiais reais em contato. A guia determina onde a folga se acumula. Um anel de desgaste, mancal da haste ou guia externa desgastados podem deslocar o componente móvel para um lado. O lado oposto passa então a apresentar a maior folga local. Consulte o guia de proteção da vedação pelo mancal da haste quando o dano se concentrar em uma única posição angular.
Ar seco, contaminação e danos superficiais podem acrescentar abrasão à mesma falha. O guia de vedações dinâmicas e estáticas explica por que uma vedação de pressão que resiste a um teste estático ainda pode falhar durante o movimento alternativo.
Qual ação corretiva corresponde às evidências?
Duas regras de posicionamento da Parker orientam os anéis antiextrusão convencionais: um anel único deve ficar no lado não pressurizado, enquanto a inversão da pressão normalmente exige apoio nos 2 lados. Os anéis antiextrusão reduzem o trajeto sem apoio, mas não corrigem uma guia desgastada, uma geometria incorreta do alojamento ou um composto incompatível (Manual de O-rings da Parker, acessado em 26 de julho de 2026).
A causa vem antes da correção.
| Causa comprovada pelas evidências | Ação corretiva | Verificação após o reparo |
|---|---|---|
| A folga local excede o limite da vedação selecionada | Restaure o diâmetro de apoio, o diâmetro interno, o anel de desgaste ou a sobreposta; revise as tolerâncias em caso de reprojeto | Recalcule e meça a maior folga operacional local |
| Falta de apoio no lado de baixa pressão | Instale o anel antiextrusão aprovado pelo fornecedor ou um perfil de vedação com apoio | Confirme a orientação do anel, a largura do alojamento e o sentido da pressão |
| O pico de pressão excede a condição aprovada | Corrija a regulagem, a comutação, o amortecimento ou o comportamento do circuito | Registre a curva de pressão no evento operacional relevante |
| Desgaste unilateral da guia ou desalinhamento | Repare a guia e elimine a carga lateral ou a cadeia fechada de tolerâncias | Meça a excentricidade de rotação, a folga da guia e o alinhamento sob carga |
| Corte de montagem ou borda raspada | Adicione o chanfro de entrada especificado, remova rebarbas, proteja as roscas e use a ferramenta correta | Inspecione a próxima vedação instalada antes da pressurização |
| Composto amolecido, inchado ou endurecido | Selecione um material aprovado pelo fornecedor para o fluido e a temperatura | Confirme por escrito a identificação do composto e os limites de exposição |
Vedações mais duras não são uma solução universal. Elas podem aumentar a resistência à extrusão em uma família de produtos, mas também alterar o atrito, a vedação em baixa pressão, a instalação e os requisitos de superfície. Compare o perfil e o composto completos, não apenas um número Shore A.
Uma ação corretiva eficaz modifica a interface que falhou e cria um teste de aceitação mensurável. “Instalar uma vedação” não comprova nada. Um limite de folga definido, a folga restaurada da guia e uma curva de pressão fornecem evidências reproduzíveis após ciclos representativos.
As evidências concluem o reparo.
O que o registro de manutenção deve conter?
O método da Hallite preserva 2 resultados dimensionais: a folga máxima de extrusão e a folga mínima entre metais. Acrescente as evidências operacionais. Um registro completo permite que a próxima inspeção detecte desvios graduais de pressão, guia, folga, vazamento ou localização do dano, em vez de reiniciar o diagnóstico (Projetos de alojamentos da Hallite, acessado em 26 de julho de 2026).
Registre:
- número do equipamento;
- perfil da vedação, seção transversal, composto, escala de dureza, fornecedor, número da peça e lote de fabricação quando houver rastreabilidade;
- pressão contínua e de pico no cilindro, incluindo o sentido da pressão;
- temperatura a frio e operacional, fluido, lubrificante e produtos químicos de limpeza;
- diâmetro interno, diâmetro de apoio, alojamento, folga da guia, excentricidade de rotação e folga local medidos;
- velocidade, frequência dos ciclos, carga, amortecimento, inversão e momento da falha;
- fotografias indexadas pelo lado da pressão, sentido do movimento e posição angular;
- ação corretiva, peças de reposição, limites de aceitação mensuráveis, responsável pela análise e uma verificação programada após ciclos representativos de produção sob a carga registrada.
Para acompanhar a tendência de vazamento, a Calculadora de vazão de vazamento por queda de pressão pode converter a queda de pressão de um volume controlado e isolado em uma estimativa de vazão de vazamento. Ela não identifica a mordedura nem aprova uma folga de extrusão; portanto, use-a apenas como evidência complementar antes e depois do reparo.
Perguntas frequentes sobre mordedura em vedações
Duas delimitações das fontes orientam as respostas abaixo. A mordedura envolve a entrada do material em uma folga, e o dano irregular geralmente aparece perto do lado de baixa pressão. A pressão, isoladamente, é insuficiente, pois o composto, a seção transversal, a temperatura, o movimento e a geometria de apoio alteram o resultado (Manual de O-rings da Parker; Suporte técnico da Trelleborg, acessado em 26 de julho de 2026).
A mordedura da vedação pode ocorrer com uma pressão pneumática comum?
Sim. Uma guia desgastada, um pistão excêntrico, uma superfície de apoio danificada, um composto macio ou incompatível, um transiente brusco de pressão ou uma folga local excepcionalmente grande podem criar risco mesmo com uma pressão operacional normalmente considerada comum. Não aprove nem descarte o diagnóstico apenas pelo ajuste do regulador de alimentação. Compare a condição medida com os dados do fornecedor da vedação exata.
Em qual lado da vedação devem aparecer os danos por mordedura?
Segundo a Trelleborg, os danos irregulares por extrusão ou mordedura geralmente aparecem no lado de baixa pressão, porque a pressão empurra a vedação em direção a essa folga. Marque a orientação da vedação antes da remoção. Se o dano aparecer em outro ponto, verifique a inversão da pressão, cortes de montagem, defeitos superficiais, contaminação e se a vedação girou após a desmontagem.
Uma vedação mais dura elimina a mordedura?
Não por si só. A dureza é apenas um dos fatores, ao lado do perfil, da seção transversal, do módulo, da resistência ao rasgo, da temperatura, do fluido, do movimento e da folga de apoio local. A orientação da Trelleborg para folgas considera conjuntamente a pressão, a seção transversal do O-ring e a dureza. Use os dados do produto selecionado em vez de instalar uma vedação mais dura e não relacionada apenas pela cor ou pelo tamanho nominal.
Quando é necessário um anel antiextrusão?
Use um anel antiextrusão quando a vedação escolhida e o projeto do conjunto exigirem esse componente para a pressão, a folga, a temperatura, o movimento e o ciclo de trabalho reais. A Parker posiciona um anel único no lado não pressurizado e normalmente apoia os 2 lados quando a pressão se inverte. Confirme se o alojamento foi projetado para o componente adicional.
Como diferenciar danos de instalação da mordedura?
Danos de instalação geralmente deixam um corte limpo ou uma borda raspada alinhada com uma aresta de entrada afiada, rebarba, rosca ou trajetória de montagem. A mordedura tende a produzir perdas irregulares e repetidas perto da folga de baixa pressão. Inspecione o chanfro de entrada e o alojamento, preserve a orientação da vedação e correlacione a marca com o sentido da pressão antes de atribuir a causa.
Fontes e referências técnicas
- Parker, Manual de O-rings, PTD5705-EN. Análise de falhas e mecanismo da mordedura.
- Parker, Manual de O-rings, ORD 5700. Tabelas detalhadas de projeto de O-rings, verificações de folga, posicionamento de anéis antiextrusão, requisitos de superfície e orientação para vedações dinâmicas. Consultado em 26 de julho de 2026.
- Seletor de O-rings da Parker. Verificações de tolerância e variação térmica.
- Trelleborg, Suporte técnico: modos de falha de O-rings. Indicadores visuais e fatores contribuintes para extrusão, mordedura, abrasão, contaminação e deformação permanente por compressão. Consultado em 26 de julho de 2026.
- Trelleborg, O-rings e anéis antiextrusão. Variáveis de folga e anéis antiextrusão.
- Hallite, Projetos de alojamentos. Cálculos da pior folga de extrusão usando o acúmulo de tolerâncias, a folga do conjunto, a disposição dos mancais, a pressão de trabalho e a dilatação entre pistão e cilindro. Consultado em 26 de julho de 2026.
Conclusão: diagnostique o caminho de carga antes de substituir a vedação
5 conjuntos de evidências sustentam um diagnóstico defensável de mordedura: morfologia do dano, localização no lado de baixa pressão, folga local medida, pressão operacional registrada e faixa publicada da vedação selecionada. Parker, Trelleborg e Hallite tratam a vedação como uma interação entre pressão, apoio, material, geometria, movimento e estado operacional (Manual de O-rings da Parker; Suporte técnico da Trelleborg; Projetos de alojamentos da Hallite, acessado em 26 de julho de 2026).
Preserve a orientação da vedação danificada. Meça o conjunto desgastado no local do dano. Registre os eventos de pressão e temperatura que o cilindro realmente enfrenta. Em seguida, corrija a folga, a guia, o apoio, o circuito, o método de montagem ou o material responsável pela falha e repita as mesmas verificações de aceitação.
Para obter ajuda na análise de um cilindro com falha, envie a série e o diâmetro do cilindro, o curso, as fotografias das vedações, o sentido da pressão, os diâmetros medidos, a folga da guia, a curva de pressão, a temperatura, o fluido e os dados dos ciclos pela página de contato técnico.