
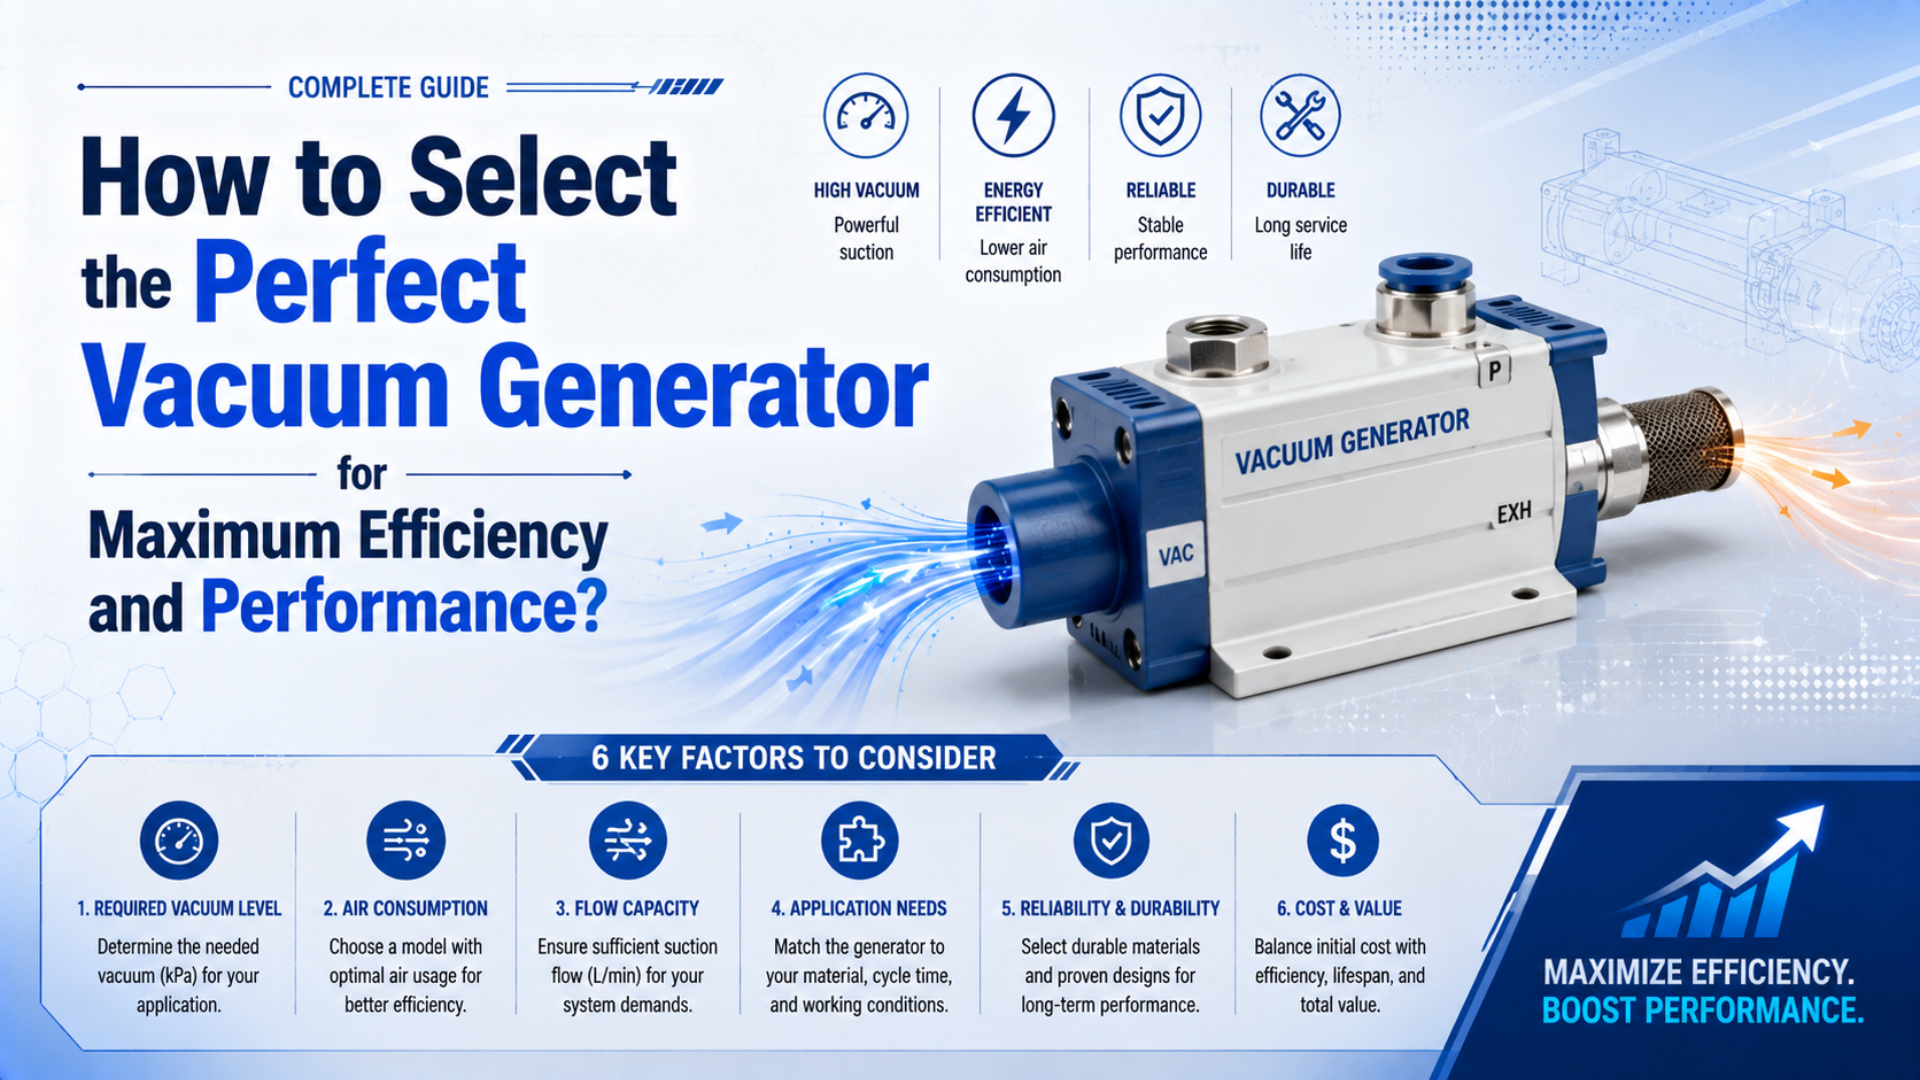
Um gerador de vácuo é o dispositivo que evacua a ventosa e o circuito conectado. Para selecionar um gerador de vácuo, escolha a menor unidade que alcance a pressão de pega verificada dentro do tempo permitido, a mantenha com o vazamento medido e atenda aos limites de custo de ar e segurança. Vácuo máximo, vazão máxima de sucção e consumo de ar continuam sendo valores de catálogo distintos.
Comece pela carga, pelo arranjo das ventosas, pela superfície, pelo volume total evacuado, pelo tempo de resposta desejado, pelo vazamento esperado, pela pressão dinâmica de entrada, pelo ciclo de trabalho e pelo método de liberação. Depois compare cada candidato em um ponto de operação comum. A decisão final vem de um teste com a peça real, não da combinação de máximos de catálogo que não estão relacionados.
Principais pontos
- Dimensione a força de retenção das ventosas e a vazão do gerador como verificações separadas.
- Leia a vazão de sucção na pressão de vácuo necessária, e não na extremidade da curva.
- Os exemplos ZQ da SMC associam vazão de sucção de 5–22 L/min a consumo de ar motriz de 15–47 L/min.
- Comprove na máquina a pressão de pega, o tempo de resposta, a recuperação após vazamento, a liberação e a falha segura.
Ficha de dados para seleção do gerador de vácuo
A sequência atual de seleção de modelos da SMC usa sete etapas e termina com a avaliação no equipamento real. Essa ordem é útil porque a capacidade do gerador não pode ser finalizada antes de conhecer a peça, o movimento, a geometria das ventosas e a força de retenção necessária (Seleção de equipamentos de vácuo da SMC, 2026).
Escreva o requisito operacional antes de abrir um catálogo. Uma ficha de dados utilizável contém:
| Entrada | Valor a registrar | Por que altera a seleção |
|---|---|---|
| Peça | massa, dimensões, centro de gravidade, superfície e porosidade | determina carga, tipo de ventosa, vazamento e distribuição da carga |
| Movimento | orientação, aceleração, desaceleração e vibração | determina a margem de retenção necessária |
| Circuito de vácuo | quantidade e volume das ventosas, diâmetro interno e comprimento dos tubos, volume do manifold | determina volume evacuado e condutância |
| Temporização | tempo máximo entre o comando de vácuo e o sinal de pega segura | determina a vazão de sucção efetiva necessária |
| Vazamento | vazão medida ou pressão alcançada na peça real | desloca o ponto de operação ao longo da curva de vazão |
| Ar da fábrica | pressão dinâmica no gerador, qualidade do ar e demanda simultânea | determina se o desempenho de catálogo é alcançável |
| Controles | vacuestato, válvula de retenção, lógica de corte, sopro, resposta a falhas | determina o tempo com ar ligado e a liberação segura |
| Ciclo comercial | quantidade de geradores, ciclos, tempo de retenção, turnos e preço da energia | determina o custo anual do ar comprimido |
Trate o resultado como um envelope operacional, e não como um único número de vácuo. Um requisito conciso poderia ser: “Manter pelo menos -55 kPa manométricos com vazamento medido de 12 L/min, alcançar o ponto de comutação em até 180 ms e operar com pressão dinâmica de entrada de 0,40 MPa.” Essa frase pode ser conferida em uma curva e em um teste de máquina.
Como separar a força de retenção da ventosa da capacidade do gerador?
A Schmalz define a força ideal de retenção de uma ventosa como a diferença de pressão multiplicada pela área efetiva de sucção, . Essa relação dimensiona o lado da carga; ela não informa a vazão de sucção necessária para evacuar tubos ou compensar vazamentos (Ventosas de vácuo Schmalz, 2026).
A força normal ideal de retenção é:
Nessa equação, é a força normal ideal, é a pressão ambiente menos a pressão na ventosa e é a área efetiva de sucção do fabricante. Use pressão e área em unidades SI compatíveis para obter newtons.
Para um movimento vertical ascendente, uma carga de triagem pode ser escrita como:
Nessa expressão, é a massa da peça, é a aceleração gravitacional, é a aceleração ascendente e é o fator de projeto escolhido. Distribua a força necessária entre as ventosas somente depois de considerar centro de gravidade, distribuição desigual da carga, flexão da peça, desgaste e contaminação das ventosas e a consequência da perda de vedação em uma delas.
Faces verticais exigem uma verificação de deslizamento separada porque a carga atua tangencialmente à ventosa. Coeficiente de atrito, óleo, água, poeira e textura da superfície podem dominar o resultado. Não reutilize a equação da força normal como prova da capacidade ao cisalhamento. Use dados publicados de cisalhamento ou teste a ventosa e a superfície exatas. Teste as duas condições.
Um gerador não cria força de retenção adicional depois que a pressão necessária é alcançada. Sua capacidade de vazão determina a rapidez com que a pressão se desenvolve e se o sistema consegue mantê-la enquanto entra ar pelo vazamento. Vazão é outra questão. Use a calculadora de tamanho de ventosa de vácuo para uma triagem inicial do lado da carga e depois obtenha do fabricante da ventosa os dados de área efetiva e cisalhamento.
Como ler uma curva de desempenho de gerador de vácuo?
Nas pressões de alimentação declaradas, os exemplos ZQ105, ZQ107 e ZQ110 da SMC informam vazões máximas de sucção de 5, 10 e 22 L/min (ANR), enquanto os três informam vácuo máximo de -80 kPa. Esses valores ocorrem em extremidades diferentes da curva (Série ZQ da SMC, 2023).
Vácuo máximo é medido com a porta de sucção vedada, quando a vazão de sucção se aproxima de zero. A vazão máxima de sucção é medida perto da pressão atmosférica na porta, onde o vácuo útil é baixo. A peça opera em algum ponto entre essas extremidades.
Leia a curva candidata nesta ordem:
- Marque a pressão mínima de vácuo aceitável a partir da verificação da carga, incluindo aceleração e a perda de pressão permitida antes da reação do controlador.
- Faça a interseção dessa pressão com a curva de vazão de sucção do candidato.
- Leia a vazão.
- Compare-a com o vazamento contínuo medido e com a margem exigida pelo projeto.
- Verifique os dados de tempo de evacuação na mesma pressão de alimentação, tubo, filtro, volume e pressão-alvo.
- Registre o consumo de ar motriz na pressão dinâmica de entrada, e não na leitura em vazio do header da fábrica.
E se o catálogo mostrar apenas “vácuo máximo” e “vazão máxima”? Solicite a curva completa, porque combinar esses dois máximos cria um ponto de operação fictício.
A pressão de alimentação também entra na comparação. Os exemplos ZQ especificam 0,35 MPa para o bico de 0,5 mm e 0,43 MPa para os bicos de 0,7 e 1,0 mm. Mais pressão de entrada não é uma melhoria universal. O guia de seleção da SMC recomenda a pressão de alimentação padrão do modelo e alerta que pressão excessiva pode reduzir o desempenho e desperdiçar ar.
Para a física do bico, do arraste e do difusor por trás da curva, consulte A física dos ejetores Venturi e das válvulas de controle de vácuo.
Como volume, vazamento e tempo de resposta determinam a vazão?
Tempo de resposta de aspiração é o intervalo entre a operação da válvula e o momento em que a ventosa alcança a pressão necessária para a sucção. A SMC começa sua triagem de vazão dividindo a capacidade da tubulação do lado do vácuo pelo tempo de resposta exigido e depois acrescenta o ponto real de operação do vazamento na curva de vazão (Seleção de equipamentos de vácuo da SMC, 2026).
O volume evacuado inclui ventosas, conexões, filtros, tubos, manifolds, reservatórios e cavidades de sensores. Tubos de vácuo longos acrescentam volume e restrição. Quando o tempo de resposta é importante, posicionar o ejetor perto das ventosas costuma funcionar melhor do que levar uma linha de sucção longa até um painel remoto.
Para um volume fechado e uma velocidade de bombeamento efetiva aproximadamente constante, uma primeira estimativa de triagem é:
Na estimativa, é o tempo, é o volume total evacuado, é a vazão de sucção efetiva no volume conectado e e são as pressões absolutas inicial e final. A Leybold usa volume, velocidade de bombeamento efetiva e razão de pressões para estimar o tempo de bombeamento, observando que a velocidade dependente da pressão e a entrada de gás alteram o resultado (Leybold: como calcular o tempo de bombeamento, 2026).
A vazão de sucção de um ejetor normalmente muda à medida que o vácuo aumenta; portanto, a equação é uma triagem, não um critério de liberação. Use a curva de evacuação do fabricante quando disponível. Depois teste o volume instalado. A calculadora de tempo de evacuação de vácuo ajuda a organizar volume, pressão absoluta, vazamento e hipóteses de eficiência antes da verificação no catálogo.
Placas porosas, fundidos texturizados, chapas empenadas e ventosas desgastadas acrescentam vazamento contínuo. Meça com a peça real. Um método prático é registrar o vácuo estabilizado com o ejetor candidato e usar a curva de vazão desse modelo para estimar a vazão de sucção correspondente. Repita com peças representativas, não apenas com a amostra que veda melhor.
Escolha entre fontes de alto vácuo, alta vazão e centralizadas
No exemplo de curva trabalhado da SMC, um vazamento de 40 L/min deixa um ejetor de alto vácuo perto de -10 kPa, mas uma versão de alta vazão perto de -23 kPa; com vazamento de 5 L/min, a versão de alto vácuo alcança aproximadamente -72 kPa. O ponto de operação da aplicação determina qual curva é útil (Seleção de equipamentos de vácuo da SMC, 2026).
| Estratégia da fonte | Normalmente adequada para | Verificação principal |
|---|---|---|
| Ejetor de alto vácuo | peças vedadas ou com pouco vazamento que precisam de uma diferença de pressão maior | vazão disponível no setpoint de retenção |
| Ejetor de alta vazão | superfícies porosas, ásperas ou inconsistentes | vácuo sustentável no vazamento medido |
| Ejetor multiestágio | aplicações em que a curva completa e a demanda de ar motriz superam as alternativas | curva específica do modelo, consumo de ar, escape e dados de controle |
| Ejetores distribuídos | resposta local rápida, linhas de vácuo curtas e ventosas independentes | demanda simultânea de ar comprimido e ruído |
| Bomba ou soprador central | muitos pontos, ciclo longo, vazamento contínuo ou vácuo em toda a fábrica | condutância da linha, reserva, controles, manutenção e energia total |
“Multiestágio” descreve uma construção, não garante eficiência energética. Compare a vazão de sucção na pressão necessária, a vazão de ar motriz na pressão de alimentação declarada e o tempo real ligado. Uma unidade de estágio único com bico bem ajustado e ciclo curto pode custar menos para operar do que uma unidade multiestágio superdimensionada deixada ligada continuamente.
Um gerador que alimenta várias ventosas cria um caminho de falha comum. Isso importa. Se uma peça estiver ausente ou uma ventosa abrir para a atmosfera, o vácuo das ventosas restantes pode colapsar. Circuitos separados, válvulas de retenção, restritores de vazão ou verificação individual podem ser necessários. O arranjo correto segue a avaliação de risco, e não a menor quantidade de componentes.
Os filtros devem ser selecionados no lado correto do circuito. O filtro do lado do vácuo usa a vazão de sucção e a perda de pressão permitida; o filtro do lado da alimentação usa a demanda de ar motriz e o requisito de ar de entrada do gerador. Consulte Como selecionar o tamanho correto do filtro de vácuo para evitar entupimento do ejetor para esse cálculo separado.
Como comparar o custo do ar comprimido sem inventar economia?
Os mesmos exemplos ZQ da SMC associam vazão máxima de sucção de 5, 10 e 22 L/min a consumo de ar motriz de 15, 25 e 47 L/min (ANR). Essa diferença mostra por que capacidade de sucção e demanda de ar comprimido precisam ocupar colunas separadas em uma comparação de propostas (Série ZQ da SMC, 2023).
O custo anual de eletricidade não pode ser calculado apenas com NL/min e preço da eletricidade. Uma estimativa defensável precisa da vazão normalizada de ar motriz, da quantidade de geradores, do tempo ligado medido, das horas anuais de operação, da energia específica do compressor e do preço da energia:
As variáveis são a vazão de ar normalizada , a quantidade de geradores , a fração de ciclo com ar ligado , as horas anuais de operação , a energia específica do compressor e o custo da eletricidade por kWh . Mantenha consistentes todas as condições de referência do volume.
O Departamento de Energia dos Estados Unidos fornece ferramentas de avaliação de ar comprimido e uma planilha de custos de fábrica, não um único fator universal de custo (Sistemas de ar comprimido do DOE, 2026). Use dados medidos da unidade sempre que possível.
O controle de economia de ar altera , e não o consumo instantâneo de ar motriz do gerador. Meça-o. Em uma peça vedada, uma válvula de retenção e um vacuestato podem permitir que a válvula de alimentação feche durante a retenção. Em uma peça porosa, o ejetor pode precisar funcionar continuamente. Registre a frequência de reinício e a pressão mínima de vácuo antes de aceitar uma redução do ciclo ligado.
Use dois cenários de energia no RFQ: ar ligado continuamente e controle de corte verificado. Meça primeiro. Assim, evita-se que um fornecedor informe um ciclo otimista que a peça não consegue sustentar. Também fica claro se uma unidade integrada mais cara recupera o investimento pelo tempo medido desligada, e não por uma porcentagem genérica de economia.
Quais controles e funções de segurança pertencem à seleção?
A SMC recomenda confirmar o sinal do vacuestato antes de elevar a carga, em vez de avançar apenas com base em um temporizador. O guia também exige medidas de prevenção de queda quando a perda de eletricidade ou de ar de alimentação puder criar risco de queda de objetos (Seleção de equipamentos de vácuo da SMC, 2026).
Especifique a sequência de controle junto com o gerador:
- Comande o vácuo antes ou no contato da ventosa, conforme a peça permitir.
- Inicie o monitoramento do tempo de resposta.
- Exija o limiar do vacuestato de pega segura antes de qualquer movimento que suporte carga.
- Interrompa ou mantenha o ar motriz segundo a estratégia de vazamento validada e registre cada reinício.
- Gere alarme e entre no estado seguro documentado se a pressão cruzar o limiar de movimento seguro.
- Na deposição, isole o vácuo e aplique o pulso de sopro mais curto que libere com confiabilidade a peça do pior caso, sem perturbar peças próximas nem puxar uma segunda peça de uma pilha.
- Confirme a liberação.
O limiar do vacuestato vem da pressão mínima que ainda satisfaz o cálculo de carga sob aceleração e vibração. Mais alto não é necessariamente mais seguro. Ajustá-lo perto do vácuo máximo pode acrescentar atraso sem acrescentar segurança útil. Defina limiares separados de aviso, pega segura e abortagem quando a resolução do controlador e do sensor permitir.
Válvulas de retenção podem manter o vácuo depois que o ar motriz para, mas o vácuo retido não prova que a elevação é segura. Elas compram tempo. Vazamento, deformação da ventosa, peça ausente e manifolds compartilhados podem anular essa proteção. Cargas perigosas podem exigir retenção mecânica secundária ou proteções. Um reservatório pode retardar a queda do vácuo, mas também aumenta o tempo de evacuação e liberação.
O escape também importa. Um silenciador obstruído ou um escape comum restritivo pode acrescentar contrapressão e alterar o desempenho. Registre a pressão dinâmica de entrada enquanto o ar flui e repita o teste de vácuo com silenciador, filtro, tubos, conexões e ajustes de sopro finais instalados. O guia de perda de pressão do ar comprimido aborda a medição a montante.
Como comprovar a seleção na máquina real?
O processo atual de seleção da SMC termina na Etapa 7, “Avaliar com o equipamento real”, e suas orientações de controle exigem um sinal de confirmação de sucção antes do movimento. Esse é o limite correto para a liberação: os cálculos fazem uma lista curta de geradores, enquanto o teste instalado comprova a combinação de circuito e peça (Seleção de equipamentos de vácuo da SMC, 2026).
Use um teste de aceitação em etapas:
| Teste | Método | Critério de aprovação |
|---|---|---|
| Vácuo na porta tampada | vede a porta de sucção e opere na alimentação nominal dinâmica | alcança a faixa específica do modelo para porta vedada |
| Resposta a volume conhecido | evacue um volume medido através do circuito final | alcança a pressão de comutação especificada dentro do tempo do projeto |
| Vazamento da peça | teste peças representativas limpas, sujas, ásperas, empenadas e porosas | mantém a pressão mínima com a margem necessária |
| Manuseio dinâmico | execute aceleração, orientação, vibração e parada de emergência no pior caso | não cruza abaixo do limiar de abortagem documentado |
| Liberação | teste o sopro final e o caminho de ventilação | libera dentro do limite de tempo da máquina sem perturbar peças adjacentes |
| Verificação do uso de ar | meça tempo com ar ligado, frequência de reinício e vazão de entrada | concorda com o cenário de custo aprovado |
| Resposta a falhas | remova uma peça, abra uma ventosa, reduza a alimentação e interrompa a energia conforme permitido | a máquina entra no estado seguro documentado |
Não existe uma porcentagem universalmente aceitável de queda de vácuo. Defina o limite a partir do volume armazenado, do vazamento conhecido, da pressão mínima segura, do tempo de resposta e do tempo de reação da máquina. Registre o traçado completo de pressão, e não apenas os valores inicial e final.
Mantenha três traçados de referência: porta tampada, volume conhecido e peça real. Use os três. Eles separam a condição do gerador, a condutância do circuito e o vazamento da peça. Se o vácuo com a porta tampada estiver correto, mas o teste de volume conhecido ficar mais lento, inspecione restrições e volume. Se os dois passarem, mas a peça falhar, investigue ventosas, posicionamento, superfície e vazamento antes de comprar um gerador maior.
Para um RFQ ou aprovação final, anexe a ficha de dados, as curvas de catálogo escolhidas, o circuito de teste, os traçados de pressão, as condições de referência da vazão, os limiares de controle e os resultados dos testes de falha. Esse pacote torna as comparações de fornecedores repetíveis e evita que futuras peças de reposição sejam selecionadas apenas pelo nome do modelo.
Perguntas frequentes sobre seleção de geradores de vácuo
A série ZQ usa bicos de 0,5, 0,7 e 1,0 mm, mas cada modelo ainda precisa de sua própria pressão de alimentação, curva de vazão de sucção, demanda de ar motriz e teste instalado. Estas perguntas abordam os atalhos que mais provavelmente levam a uma seleção errada (Série ZQ da SMC, 2023).
O gerador com o maior vácuo máximo é sempre a melhor escolha?
Não. O vácuo máximo normalmente é um resultado com a porta vedada e vazão de sucção próxima de zero. Selecione na pressão mínima exigida pela carga e leia quanta vazão de sucção permanece nesse ponto. Uma peça porosa ou com vazamento pode trabalhar melhor com uma curva de alta vazão, mesmo quando esse gerador tem uma classificação de vácuo com porta vedada menor.
A vazão máxima de sucção pode ser usada para calcular o tempo de evacuação?
Não sozinha. A vazão máxima de sucção normalmente é informada perto de um vácuo baixo, enquanto a vazão muda à medida que a pressão cai. Inclua o volume da ventosa, do tubo, das conexões, do filtro, do manifold e do reservatório; depois use a curva de evacuação do fabricante ou a vazão efetiva no circuito instalado. Valide o tempo final no limiar de comutação real.
Quando uma válvula economizadora de ar reduz o consumo?
Ela reduz o consumo quando a peça e o circuito retêm vácuo suficiente para que o ar motriz permaneça desligado entre reinícios controlados. Meça o ciclo com ar ligado e a pressão mínima de retenção. Material poroso ou vazamento persistente pode exigir geração contínua, eliminando a maior parte do benefício esperado do corte.
Que informações devem acompanhar um RFQ de gerador de vácuo?
Envie massa e superfície da peça, movimento e orientação, tipo e quantidade de ventosas, vácuo necessário, vazamento medido, volume total, tempo de resposta, pressão dinâmica de alimentação, limite de ar motriz, ciclo de trabalho, controles, método de liberação, ambiente e resposta a falhas. Inclua o ponto operacional exato esperado na curva do fornecedor.
Fontes e referências técnicas
- Seleção de equipamentos de vácuo da SMC, seleção de ventosas em sete etapas, seleção de vazão e vazamento de ejetores, tempo de resposta, pressão de alimentação, controles, segurança, filtragem e dados de modelos. Consultado em 2026-07-27.
- Série ZQ da SMC, diâmetro do bico, pressão de alimentação padrão, vazão máxima de sucção, consumo de ar, vácuo máximo e interpretação da curva de vazão. Consultado em 2026-07-27.
- Ventosas de vácuo Schmalz, relação entre diferença de pressão, área efetiva e força de retenção. Consultado em 2026-07-27.
- Leybold: como calcular o tempo de bombeamento, volume, velocidade de bombeamento efetiva, razão de pressões e limitações do bombeamento. Consultado em 2026-07-27.
- Departamento de Energia dos Estados Unidos: sistemas de ar comprimido, ferramentas de avaliação de ar comprimido, orientação de custos da fábrica e recursos de eficiência do sistema. Consultado em 2026-07-27.