

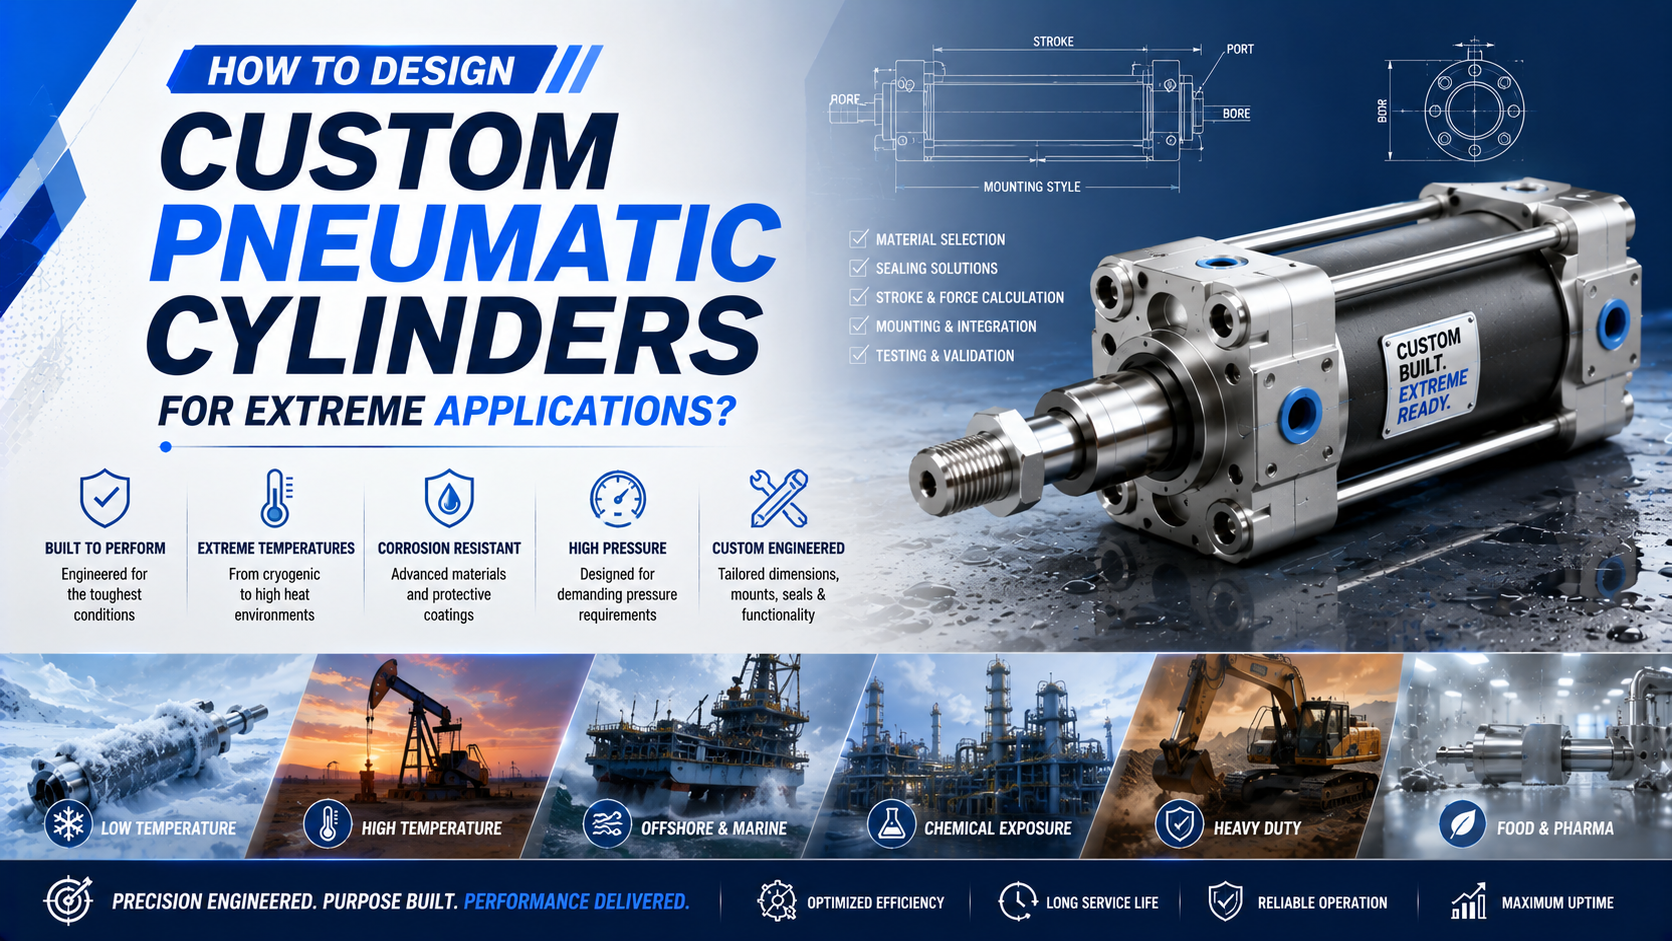
特注空圧シリンダーの設計 は、極限の運転条件を測定可能な荷重、温度、圧力、インターフェース、受入証拠へ変換することから始まります。完成したアクチュエータの限界を決めるのは、最も強いシール材、最も厚いチューブ、最も太いロッド、最も精密な加工工程を個別に見た結果ではなく、荷重伝達経路全体と、その中で定格が最も低い部品です。
実務上の手順は次のとおりです:
- カタログ品または標準構成品では要求された運転条件を満たせないことを証明する;
- 設置状態の荷重、動作、環境、インターフェース、故障時の影響を確定する;
- 圧力境界と機械的な荷重伝達経路を設計する;
- 適合するシール、潤滑剤、材料、仕上げ、センサー、付属品を選定する;
- 図面で機能寸法と検証方法を管理する;
- リリースした構成を事前定義した基準に対して妥当性確認する。
要点
- 「極限」とはマーケティング上の呼び名ではなく、選定した製品の文書化された能力を超える条件です。
- 力の検討には、無負荷のレギュレーター設定値ではなく、シリンダー位置での動圧を使います。
- シールコンパウンド、プロファイル、潤滑剤、相手面、クリアランス、圧力、速度、温度を、1つのトライボロジーシステムとして扱います。
- ロッドの軸方向座屈、横たわみ、ガイドモーメント、熱膨張、取付アライメントを分けて確認します。
- 圧力試験や漏れ試験に合格しても、環境寿命、ガイド容量、クッションエネルギー、設置機械の安全性が証明されたことにはなりません。
空圧シリンダーを真の特注設計にする条件は?
ISO 15552は、脱着式取付空圧シリンダーについて 32~320 mmのボア の 1,000 kPa(10 bar) シリーズを扱いますが、すべての用途限界ではなく互換性寸法を標準化するものです(ISO 15552、2025年確認)。管理されたカタログオプションでは必要な機能またはインターフェースを満たせない場合に限り、真の特注設計が正当化されます。
新しい形状をリリースする前に、次の3段階で検討します:
| ソリューションレベル | 変更内容 | 適切な証拠 |
|---|---|---|
| 標準カタログシリンダー | 公開されたボア、ストローク、取付、ポート、クッション、センサー、シールのオプションだけを使用 | 正確な型式番号、現行データシート、選定記録 |
| 標準品の構成変更または改造 | 管理されたロッド先端、ポート位置、ストローク、シールオプション、スクレーパー、潤滑剤、センサー、取付詳細 | サプライヤー承認済みのオプション図面と改訂された限界値 |
| 真の特注シリンダー | 圧力境界、ボディ、ロッド、ガイド、エンドキャップ、材料システム、検出、または受入方法が既存プラットフォームの範囲を外れる | 管理された要求事項、計算、図面、リスクレビュー、試験計画、リリース済み部品表 |
カタログ寸法の1つが都合に合わないだけで、真の特注設計を選んではいけません。取付アダプター、外部ガイド、遮熱板、遠隔バルブ、フローティングジョイント、別のアクチュエータ構成で、妥当性確認の負担を抑えて解決できる場合があります。反対に、見た目が標準品のシリンダーでも、実際の温度、化学環境、運転条件、横荷重、故障時の影響が選定シリーズの文書範囲を外れていれば、特殊用途です。
関連ガイドの 標準空圧シリンダーと特注空圧シリンダーの比較 では、商務面とプラットフォーム選択を扱っています。真の特注設計が正当化されたら、以下の用途境界からエンジニアリングを始めます。
シリンダー設計を始める前に、どの入力を確定すべきか?
Festoの空圧選定ワークフローは、 位置決め時間、質量、ストロークという3つの主要入力から空圧動作の連鎖を作るところから始まります(Festo空圧選定ツール、2026年取得)。極限運転向けの仕様では、材料やシールを選ぶ前に、圧力、荷重方向、運転条件、環境、インターフェース、安全、検証を追加しなければなりません。
通常サイクルだけでなく、想定可能な最悪の運転ケースを確定します:
| 要求グループ | 設計に最低限必要な入力 | リリース時に必要な証拠 |
|---|---|---|
| 動作 | 有効ストローク、許容オーバートラベル、伸長/収縮時間、停止時間、サイクルレート、位置要求 | シーケンスチャートとタイミング許容差 |
| 荷重 | 移動質量、工程力、重力、加速度、摩擦、重心オフセット、詰まりまたは停止ケース | 荷重ケース表と寸法入り荷重経路スケッチ |
| 空気供給 | 最低動圧、利用可能な最高圧力、空気品質、潤滑方針、バルブとチューブの絞り | 圧力測定位置と回路 |
| 構造 | 姿勢、取付方式、ブラケット剛性、ガイド配置、ロッド先端形状、外部ストッパー | インターフェース図面と反力モデル |
| 環境 | ボディ温度、輻射熱、低温始動、粉じん、水、薬品、洗浄、腐食、紫外線、振動 | 測定した曝露プロファイルと材料適合性要求 |
| インターフェース | 外形、データム、ポート、継手、センサー、ケーブル、ガード、保守アクセス | インターフェース管理図面 |
| 安全 | 蓄積エネルギー、垂直荷重、空気または電源の喪失、予期しない再起動、排気の危険、保守アクセス | 機械リスクアセスメントと必要な安全機能 |
| 受入 | 寸法、漏れ、機能、圧力、温度、速度、荷重、サイクルプロファイル、文書 | 計測器と合否限界を含む合意済み試験マトリクス |
ISO 4414は、ベンチ上の部品だけでなく、設計、製作、変更、設置、運転、保守、清掃の各段階に空圧安全原則を適用します(ISO 4414)。したがって、シリンダー仕様には予見可能な異常状態と保守状態を含める必要があります。例えば垂直軸には圧力喪失時の安全応答が必要で、人員の近くで大口径ボアを排気する場合は管理された排気経路が必要です。
圧力と荷重容量はどのように設計すべきか?
ISO 15552の 10 barシリーズ は寸法規格であり、検証していない特注圧力境界に10 barまたはそれ以上の値を割り当ててよいという意味ではありません(ISO 15552)。使用圧力、最高圧力、耐圧試験圧力、破壊圧力は、リリースした形状、材料状態、接合方法、適用要求、合意済み検証計画から決めなければなりません。
まずアクチュエータ推力と構造容量を分けます。単ロッドシリンダーが伸長する場合、初期検討に使える力の釣り合いは次のとおりです:
ここで:
- は動作中に測定したキャップ側ゲージ圧;
- は同じ事象でのロッド側ゲージ背圧;
- はピストン全面積;
- はロッド側の環状面積;
- はシール、軸受、ガイドの摩擦を表します。
を各位置・各方向の必要荷重と比較します。チューブ、バルブ、速度制御、消音器、流量需要によって動的損失や排気背圧が生じる場合、2つの実測チャンバー圧力を1つのレギュレーター値で置き換えてはいけません。 空圧シリンダー推力計算ツール は初期ボア選定に役立ちますが、リリース設計には実回路の圧力が必要です。
次に、同じ荷重をすべての構造インターフェースに沿って追跡します:
- ピストンとロッドの接続;
- ロッドねじ、レンチ面、肩部、アタッチメント;
- バレル、エンドキャップ、タイロッド、保持機構、プロファイル接続;
- 軸受、ウェアリング、ガイド、取付ブラケット;
- 機械フレーム、ハードストッパー、ペイロード接続。
軸方向推力、横力、曲げモーメント、トルク、衝撃、エンドクロージャーへの圧力推力、熱予荷重、想定可能な詰まり荷重を個別に確認します。ピストンロッドを太くすると柱の安定性は向上しても、収縮側の面積損失と移動質量が増える場合があります。バレルを厚くするとある応力結果は改善しても、支配的な部位がエンド接続、ポートボス、締結具、取付ブラケットに残ることがあります。
シール、潤滑剤、材料はどのように1つのシステムとして機能するか?
Parkerは、基礎ポリマーのおおよその範囲として 一般用途NBRの−34°C~121°C と フッ素ゴムの−26°C~205°Cを示していますが、使用可能範囲は媒体によって大きく変わる可能性があり、実使用条件での試験が必要だと注意しています(Parker Oリングハンドブック)。したがって、ポリマー族の名称だけでシリンダーアセンブリを評価することはできません。
すべてのシール位置を機能で定義します:
| 位置 | 主な役割 | 代表的な設計上の問い |
|---|---|---|
| ピストンシール | 動作中と停止中に作動室を分離する | 漏れ限界、圧力反転、速度、始動抵抗、ボア仕上げ、摩耗 |
| ロッドシール | 動くロッドの圧力を保持する | ロッド仕上げ、潤滑、横荷重、押出しクリアランス、温度 |
| ワイパーまたはスクレーパー | 露出したロッドからの異物侵入を抑える | 粒子径、泥または氷、薬品曝露、ロッドコーティングとの適合性 |
| 静的シール | エンドキャップ、ポート、センサー、プラグのインターフェースをシールする | 圧縮永久ひずみ、熱サイクル、媒体、組立損傷 |
| 軸受またはウェアリング | 接触を管理し、ピストンまたはロッドを案内する | 横荷重、クリアランス、温度膨張、クリープ、異物の埋込み |
PTFE、充填PTFE、PEEK、FKM、FFKM、ポリウレタン、シリコーン、エンジニアリングコンポジットは材料族を示すもので、互換可能な解決策を意味しません。硬い材料にはエナジャイザーや厳しい表面管理が必要になる場合があります。高温用コンパウンドは低温始動時の柔軟性が低いことがあります。耐薬品性シールでも、摩耗、潤滑不足、不適切な押出しクリアランス、取付損傷によって故障する可能性があります。
相手面も同時に選定します。ロッドコーティング、ボア仕上げ、硬さ、うねり、リード、欠陥、腐食挙動がシール対偶に影響します。腐食が重要な場合は、実際の電解質と曝露サイクルを定義します。ISO 9227の塩水噴霧試験はコーティングの不連続を検出できますが、実使用で材料を順位付けしたり、長期耐食性を予測したりするためのものではありません(ISO 9227、2022年)。
圧縮空気も材料システムの一部です。ISO 8573-1は空気純度を 粒子、水、油という3つの主要な汚染物質グループ(ISO 8573-1)。必要なクラスと測定位置を明記します。低温用途では水分と露点が重要になり、高温用途ではグリースの酸化が加速し、乾燥空気と高頻度サイクルでは動的シールの潤滑膜が変化することがあります。
熱について個別に検討する場合は、 高温用空圧シリンダーガイドを使います。特注設計では、一般的なシール温度表を繰り返すのではなく、測定温度とアセンブリ全体を評価する考え方を引き継ぎます。
長ストロークと特殊ガイドはどのように設計すべきか?
ParkerはOSP-Pロッドレスシリンダーについて、標準ストロークを 6,000 mm まで選べる構成と、その範囲を超える長ストローク設計品を掲載しています。これは使用可能な移動量が製品と支持条件に依存することを示します(Parker OSP-P)。特注長ストロークアクチュエータでは、ロッド座屈、横たわみ、ガイド荷重、プロファイル支持、空気流量、停止、アライメントを分けて確認しなければなりません。
圧縮方向に押されるピストンロッドは、柱として初期評価できます:
中実円形ロッドの場合:
ここで、 は理想化したオイラー限界荷重、 は弾性係数、 は断面二次モーメント、 は有効長係数、 は非支持長、 はロッド径です。この初期評価は、端部条件が定義された、直線状で弾性範囲にあり、中心荷重を受ける柱を仮定しています。実際のシリンダー選定では、メーカーの取付・ストローク限界、安全率の方法、ロッド延長、ねじ、接合部、荷重偏心も使わなければなりません。
横たわみは別の問題です。式は、ロッドまたはガイドが片持ち梁、単純支持梁、ガイド部材、複数支持構造のどれとして振る舞うか、また荷重が集中荷重か分布荷重かによって変わります。実際にその境界条件と荷重が部品を表していない限り、片持ち梁の式 を適用してはいけません。
熱膨張には、別の独立した確認が必要です:
は長さの変化、 は材料の熱膨張係数、 は基準長さ、 は温度変化です。ガイド、フレーム、ロッド、プロファイルの材料が異なる場合、共通の1つのmm/m値を仮定せず、それぞれの膨張を比較します。フローティング接続または一方向に制御した膨張で、熱膨張が横荷重になるのを防げます。
長ストローク空圧シリンダーガイド では、アーキテクチャ、空気流量、停止を詳しく扱っています。衝撃エネルギーが設計を支配する場合は、 シリンダークッションエネルギー計算ツール を使い、選定した製品のカタログ記載方法を適用します。
どの製造詳細を図面に記載すべきか?
ISO 10099は、 複動単ロッド空圧シリンダーという1つの製品群(ISO 10099を対象とする最終検査と受入基準を定義します。これによって「5軸CNC」「ワイヤー放電加工」「精密研削」「熱処理」が一律の公差になるわけではありません。図面では機能結果とその測定方法を管理する必要があります。
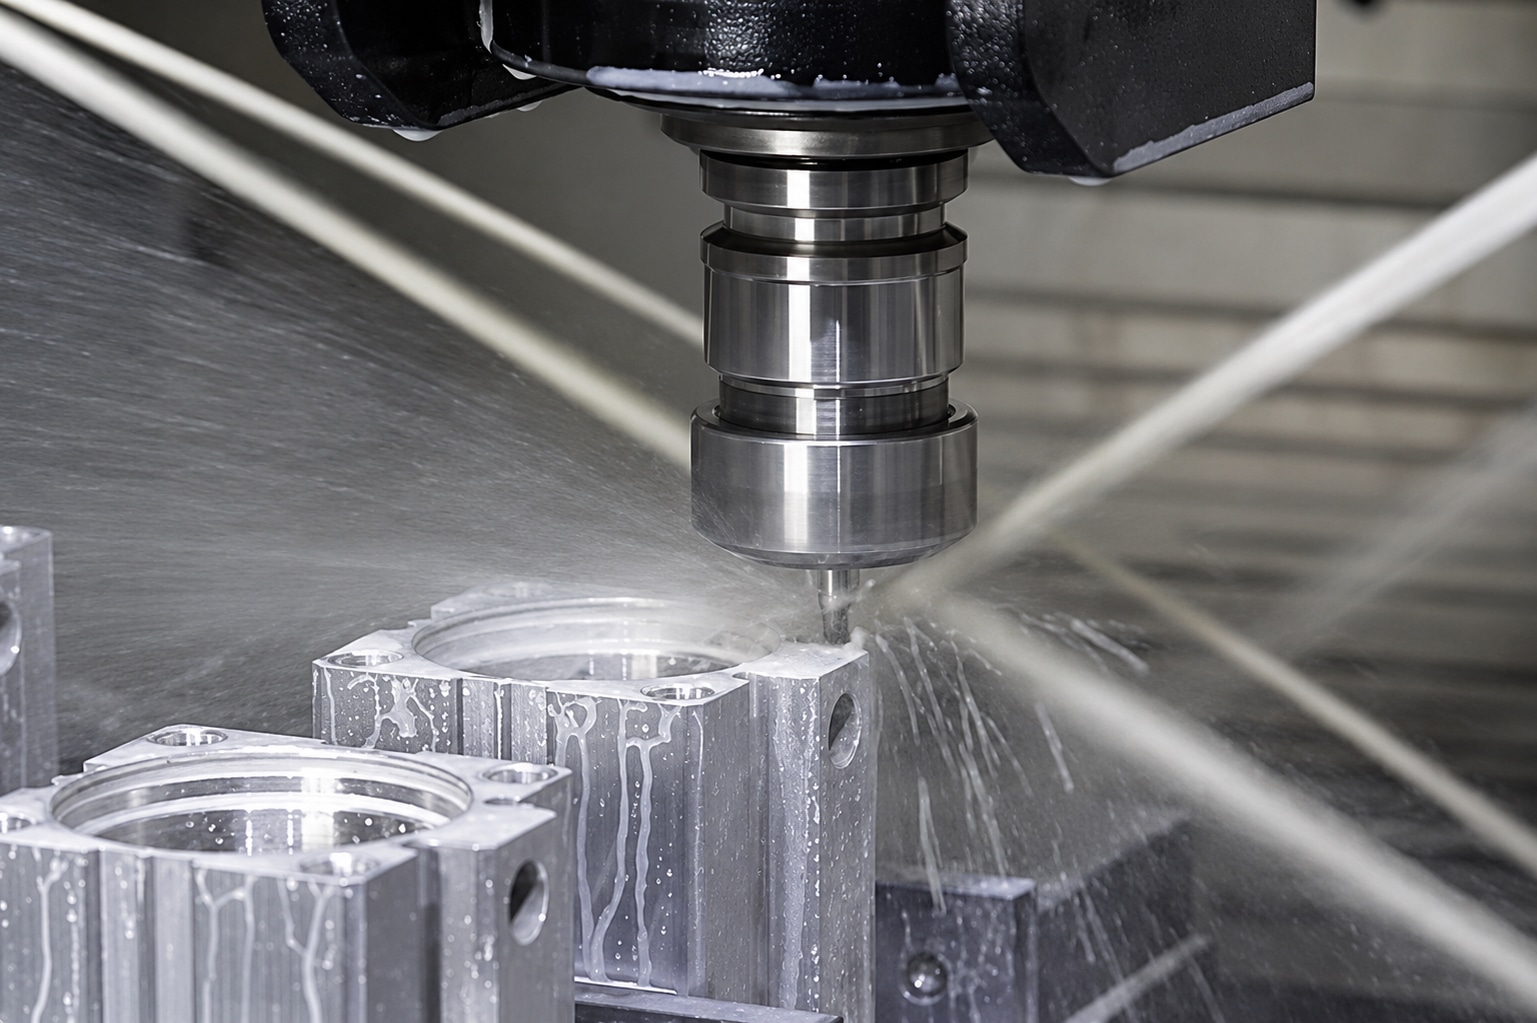
既知の機能を守る公差だけを定義します:
| 機能要求 | 図面と検査内容 |
|---|---|
| シールの動作 | 仕上げ径、表面性状パラメータとカットオフ、必要に応じたリードまたはうねりの要求、許容欠陥 |
| 軸受アライメント | データム体系、ボアとロッドの同軸度または振れ管理、測定設定、組立状態 |
| ガイド動作 | レールのデータム、真直度、平行度、予圧またはクリアランス、荷重方向、測定長、温度 |
| 圧力境界 | 材料と状態、最小肉厚またはリガメント、ねじとポートの詳細、接合方法、検査と圧力試験の要求 |
| 熱組立 | 基準温度、運転クリアランス、材料の組合せ、制御された膨張方向 |
| コーティング面 | 基材処理、仕上げ寸法、機能上必要なコーティング工程と厚さ、後仕上げ、マスキング、欠陥、密着性基準 |
| サービスインターフェース | ポート向き、取付データム、ロッド先端ねじ、センサー位置、コネクタークリアランス、工具とシールへのアクセス |
機能要求が分かってから製造方法を選びます。ワイヤー放電加工は導電性の焼入れ材や内部プロファイルに適し、研削は仕上げ軸受面を管理でき、熱処理は耐摩耗性や強度を高めても部品を変形させることがあります。コーティングは厚みを加え、エッジ状態や疲労挙動を変える場合があります。工程順序には最終管理に必要な取り代とアクセスを残します。
特注シリンダー図面をレビューした経験では、1つの問いで不要な精密さがすぐに明らかになります。「この公差はどの故障を防ぎ、生産ではどのように検証するのか?」この2点に答えられないなら、その公差はアクチュエータを管理しないままコストだけを増やす可能性があります。
試作シリンダーと完成シリンダーはどのように妥当性確認すべきか?
ISO 19973-3は、空圧ピストンロッドシリンダーの寿命を サイクルまたはキロメートルという2つのサービス指標を用いて、定義された試験条件としきい値のもとで(ISO 19973-3)。ISO/TR 16194は加速寿命評価の指針を示しますが、普遍的な加速手順は定めていません。したがって、圧力やサイクルレートを上げても意図した故障モードが自動的に再現されるわけではありません(ISO/TR 16194)。
証拠を次の4段階に分けます:
- 解析証拠: 荷重ケース、力と座屈の初期評価、応力またはたわみ解析、公差スタック、熱膨張レビュー、材料適合性、リスクアセスメント。
- 製造証拠: 必要な材料識別、重要寸法、表面測定、コーティングまたは熱処理記録、組立管理、不適合処置。
- 部品受入: 外観検査、全ストローク機能、内部・外部漏れ、最低作動挙動、圧力試験、合意済み構成でのセンサーとクッション。
- 用途適格性確認: 代表荷重、速度、圧力、温度、汚染、薬品曝露、運転条件、異常応答、保守アクセス、設置機械との相互作用。
試験前に合否限界を書きます。シリンダー改訂、サンプル数量、回路、荷重、供給条件、温度、計測器、校正状態、試験シーケンス、生データ、故障、承認済み逸脱を記録します。「圧力の1.5倍で試験した」という記述は、適用要求、圧力の種類、継続時間、温度、媒体、拘束状態、漏れ限界、試験後検査がなければ不完全です。
耐圧試験または機能試験が答える問いは、信頼性の問いとは異なります。環境試験槽は温度プロファイルを再現できても、実機の横荷重、汚染、潤滑状態、熱流を再現できるとは限りません。加速サイクルは、通常運転にはない熱と摩耗を生むことがあります。したがって、適格性確認は劇的な過負荷1つではなく、特定したリスクから組み立てます。
購買と生産には何をリリースすべきか?
ISO 4414は空圧システムの責任を、 設計、製作、変更、設置、保守、清掃という少なくとも6つのライフサイクル活動(ISO 4414)。したがって特注シリンダーのリリースには、初号機出荷後もサプライヤー、機械メーカー、保全チーム、購入者が承認済み構成を維持できるだけの管理情報が必要です。
次の最小パッケージをリリースします:
- 用途要求と荷重ケース表;
- 承認済みインターフェース図面と改訂付き製造図面;
- 管理された部品表とシール/潤滑剤の定義;
- 重要工程と検査の要求;
- 受入・適格性確認試験計画;
- 必要な証明書、報告書、表示、トレーサビリティ項目;
- 設置、アライメント、空気品質、潤滑、試運転の要求;
- 承認済み予備部品とシールキット;
- 変更通知と逸脱承認のプロセス;
- 再組立性、保管、廃番に関する期待事項。
既存の 特注空圧シリンダーのライフサイクル ガイドでは、このパッケージを図面承認、製造、FAT、設置、試運転まで追っています。本記事は設計境界で止めます。リリースするすべての値は、測定した運転条件または合意済みの受入判断にさかのぼれる必要があります。
特注空圧シリンダー設計に関するFAQ
ISO 10099は定義された空圧シリンダー製品群の最終検査を扱い、ISO 19973-3は信頼性を サイクルまたはキロメートル 管理条件下で表します。以下の5つの回答では、1回の圧力試験ですべての極限運転要求を証明したとみなさず、部品受入、設計検証、環境適格性確認、設置機械での妥当性確認を分けて扱います。
空圧シリンダーを構成変更品ではなく特注品にするものは何ですか?
構成変更シリンダーは、ストローク、取付、ポート、センサー、スクレーパー、シールパッケージなど、サプライヤーの既存プラットフォームと承認済みオプションの範囲に収まります。真の特注シリンダーは、その範囲を超えて形状、材料、圧力保持構造、ガイダンス、インターフェース、検出、検証を変更するため、管理された設計と適格性確認の証拠が必要です。
シール材料の最高温度をシリンダー定格として使えますか?
いいえ。ポリマー族の温度範囲だけでは完成シリンダーを定格化できません。正確なコンパウンド、シールプロファイル、エナジャイザー、潤滑剤、溝、相手面、圧力、速度、停止時間、空気品質、センサー、継手、取付、測定したボディ温度を確認します。アセンブリ全体の限界は、関連部品のうち最も低い定格で決まります。
長ストローク特注シリンダーにはオイラー計算だけで十分ですか?
いいえ。オイラー座屈は、端部条件を定義した理想的な圧縮部材の初期評価です。長ストロークシリンダーでは、荷重偏心、横たわみ、ロッド延長とねじ、軸受荷重、外部ガイドモーメント、ボディ支持、アライメント、熱膨張、空気流量、停止エネルギー、メーカー固有の取付・ストローク限界も確認する必要があります。
特殊ガイドレールにはどの公差を指定すべきですか?
一律の値はありません。まずペイロード精度、ガイドクリアランスまたは予圧、荷重方向、移動量、温度、許容摩擦から始めます。その後、データム、真直度、平行度、プロファイル、表面性状、測定長、組立状態、検査方法を定義します。加工工程だけで機能精度が決まるわけではありません。
特注シリンダーが極限用途に対応できることを、どの試験で証明できますか?
要求に基づき、解析、製造検査、最終機能・漏れ確認、適用圧力試験、代表的な環境または運転条件の適格性確認を組み合わせます。構成、サンプル、回路、荷重、温度、計測器、シーケンス、受入限界を記録します。設置機械での安全性とアライメントには、なお別の妥当性確認が必要です。
出典と規格
本記事の8項目設計フレームワーク は、システム安全、寸法規格、空気品質、材料指針、腐食試験の限界、最終受入、信頼性試験を組み合わせています。各参考資料には異なる適用範囲があり、どれ1つとして単独で特注シリンダーの極限用途適合を認証したり、選定メーカーの製品データや機械リスクアセスメントに取って代わったりするものではありません。
- ISO 4414:2010、空圧流体動力システムとコンポーネントの一般規則および安全要求;現行確認済み。
- ISO 15552:2018、脱着式取付空圧シリンダー、32~320 mmボア、1,000 kPaシリーズ;2025年確認済み。
- ISO 8573-1:2010、粒子、水、油に関する圧縮空気の汚染物質と純度クラス。
- ISO 9227:2022、塩水噴霧試験方法と、順位付けや長期予測に関する限界。
- ISO 10099:2001、複動単ロッド空圧シリンダーの最終検査と受入基準;2023年確認済み。
- ISO 19973-3:2015、ピストンロッド付き空圧シリンダーの試験による信頼性評価。
- ISO/TR 16194:2017、空圧コンポーネントの加速寿命評価に関する一般手順。
- Parker Oリングハンドブック ORD 5700、ポリマー特性、おおよその使用範囲、適合性、シール設計指針。
- Parker OSP-Pカタログ、モデル固有の圧力、温度、ストローク、支持、荷重、取付データ。
- Festo空圧選定ツール、動作連鎖の選定入力と製品選択ワークフロー。