
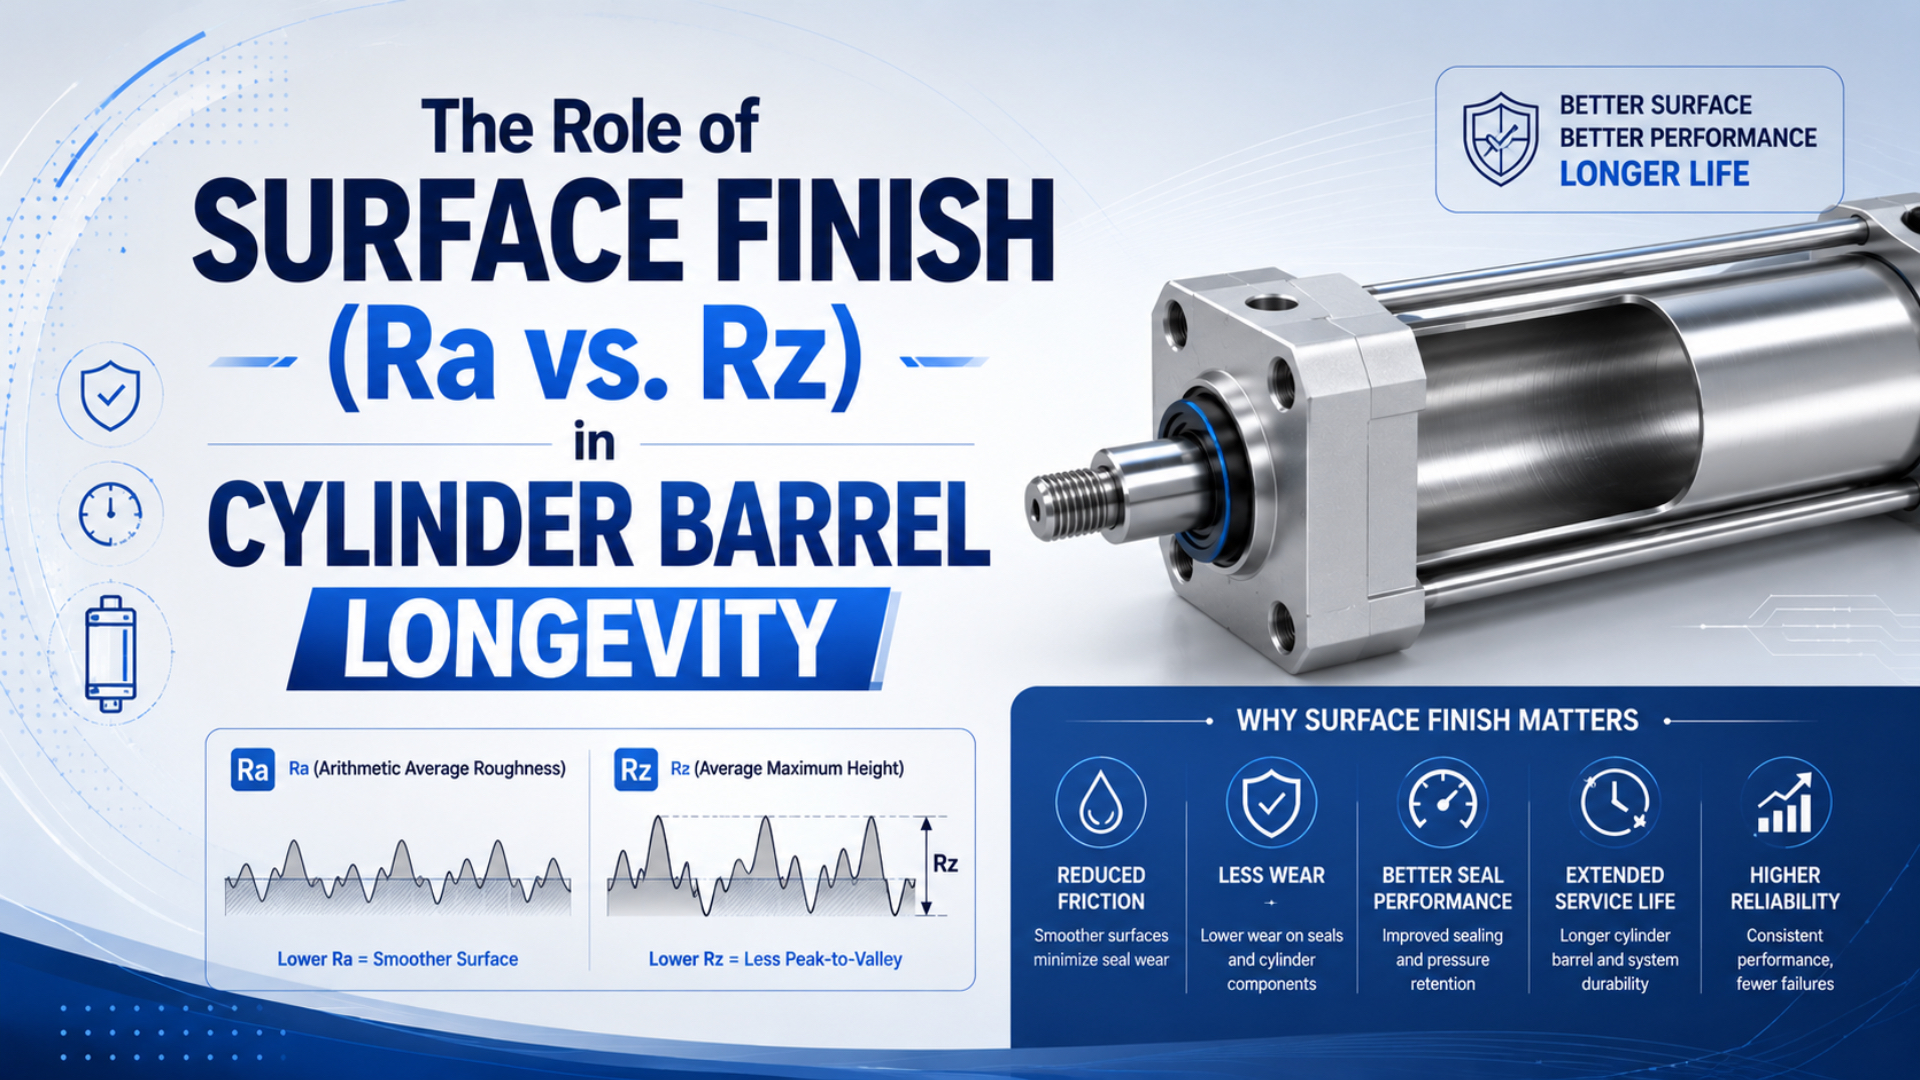
シリンダバレルの寿命を確保するには、ピストンシール、バレル材質、潤滑条件、測定方法に適合した完全な表面性状仕様が必要です。 Raは平均値を示し、Rzは輪郭高さをより明確に捉えます。ただし、どちらか一方の値だけでは、内径面に鋭い突起、軸方向の傷、うねり、テーパ、支持面積不足がないことを証明できません。
Parkerの空圧シールカタログを見ると、この依存関係が明確です。動的摺動面の例では、ゴムおよびPTFE製品にRa 0.2 µm / Rz 1.0 µm、ポリウレタン製品にRa 0.4 µm / Rz 1.6 µmが示されています(Parker空圧シール、2026年参照)。これらは特定製品についてのサプライヤー例であり、すべての空圧シリンダに共通する限界値ではありません。
この違いは、購買時にも故障解析時にも重要です。チューブ開口端付近で測定したRa値が1点だけ記載された証明書では、シールが移動する全範囲を評価できません。また、測定器、フィルタ、評価長さ、測定方向、測定位置が図面の指定と一致していたかも確認できません。
要点
- ISO 21920-2:2021は輪郭曲線方式による表面性状の用語とパラメータを、ISO 21920-3:2021は完全な仕様演算子を定めています。
- Parkerは空圧シールの種類ごとに異なるRa/Rz例を示しているため、普遍的なRa-Rz換算式も、あらゆる用途に最適な仕上げも存在しません。
- バレルの合否は、粗さ値1点や「鏡面である」という目視評価ではなく、測定位置を明記した検査報告書に基づいて判定します。
まず製造工程の観点を確認したい場合は、シリンダバレルのホーニングガイドをご覧ください。本稿では、RaとRzから何が分かり、何が分からないのか、さらにそれらを検査可能なシリンダバレル要求事項へ落とし込む方法に焦点を絞ります。
RaとRz:各パラメータが示すもの
ISO 21920-2:2021には、ISO 4287:1997に代わる現行の輪郭曲線方式による表面性状測定の用語、定義、パラメータが規定されています。この枠組みでは、Raは評価長さ全体で算出され、Rzは指定された区間長さごとに求めた輪郭曲線の最大高さを平均して算出されます(ISO 21920-2、2021年)。
Raは、粗さ輪郭曲線における正負の偏差を1つの算術平均値に集約します。基本式は次のとおりです。
ここで、は算術平均高さ、は評価長さ、は位置における平均線からの輪郭曲線高さです。この式から、単独の山や谷の特徴が平均値の中に埋もれる理由が分かります。ただし、シール寿命を予測する式ではありません。
Rzは、指定された区間長さにおける輪郭曲線の垂直方向の振幅に関する情報を加えます。ISO 21920では、従来の「基準長さ」という概念が区間長さに改められ、Raを含む大半のパラメータが評価長さでの算出へ変更されました。一方、Rzなどの高さパラメータでは、区間ごとの平均という考え方が維持されています(Digital Surf ISO 21920ガイド、2026年参照)。Taylor Hobsonも、現行のRzをRz (JIS)および旧来の十点平均粗さと区別しています(Taylor Hobson 表面仕上げの高さパラメータ、2022年)。
| パラメータ | 要約する内容 | 単独では証明できないこと |
|---|---|---|
| Ra | 輪郭曲線高さの絶対偏差の平均 | 山の鋭さ、単独の深い谷、加工目、傷、うねり |
| Rz | 所定の区間長さ規則に基づく山から谷までの高さの平均的挙動 | その形状が反復するか、どこに存在するか、シール材が許容できるか |
| Rp | 平均線より上にある輪郭曲線の最大山高さ | 谷部の構造または支持する材料面積 |
| Rmr | 指定した切断レベルにおける材料比 | 内径、真円度、テーパ、清浄度、コーティングの健全性 |
技術者が覚えておくべき点は、Raがスクリーニング用の統計値であることです。Rzも同じ測定輪郭を別の角度から示す値にすぎず、輪郭そのもの、発生位置、測定仕様の代わりにはなりません。
同じRaのシリンダ内径面で挙動が異なる理由
Parkerは、Ra値がほぼ同じでも外観上の輪郭が異なる複数の動的摺動面を示し、往復動シールには複数パラメータでの評価を推奨しています。現行の技術ガイドがRa、Rp、Rz、Rmrを用いるのは、平均値1つではプラトー面とシールを損傷する突起を区別できないためです(Parker 高性能シーリング製品、2026年参照)。
同じRa上限を満たす3本の内径面を想定します。1本目には小さな凹凸が均一に多数分布し、2本目には幅広いプラトー面の間に単独の突起があり、3本目にはピストン移動方向に沿った溝があります。平均値は近くても、シールが受ける接触条件はまったく異なります。
ここで「滑らかであるほど常に良い」という考えが成り立たなくなります。Raが低くても潤滑剤の保持性は確認できず、長い傷の存在も排除できません。Raが高いからといって自動的に不合格になるわけでもありません。相手面への要求は、選定したシール形状と材質によって決まります。
バレルには、粗さとは別に形状精度があります。テーパはストローク位置によってシールの締め代を変え、楕円度は円周方向で締め代を変えます。うねりは、粗さフィルタが残す間隔より長い周期で接触状態を変えることがあります。触針式表面粗さ測定器とシリンダゲージでは、評価している項目が異なります。
有効な合否判定資料では、内径寸法・形状、フィルタ処理した表面性状パラメータ、フィルタ処理していない欠陥証拠という3つの層を分けます。1つの層に合格しても、別の層の不合格を補うことはできません。この区分は、Raの小数桁を増やすことより有用です。
RaからRzへ直接換算できるか
根拠をもって適用できる普遍的な換算式はありません。Parkerの空圧用途例では、ゴム/PTFEにRa 0.2 µmとRz 1.0 µm、ポリウレタンにRa 0.4 µmとRz 1.6 µmが組み合わされ、同じカタログ内でも比率が異なります(Parker空圧シール、2026年参照)。
ある比率が相関として有効なのは、既知の方法で製造・測定された既知の表面群に限られます。ホーニング砥石、送り、圧力、バレル材質、コーティング、フィルタ処理、欠陥分布のいずれかが変われば、その関係も変化します。したがって、サプライヤーのRa実測値から架空のRz値を換算すると、見かけだけの精密さを生みます。
旧規格の文書が混在すると、さらに誤解が生じやすくなります。ParkerのOリングハンドブックでは旧DIN方式に基づき連続する5つの測定長さを用いたRzの定義が説明されています。一方、Taylor Hobsonは現行Rz、Rz1max、Rz(JIS)を区別しています。図面に規格名と版がなければ、同じ記号でも解釈が異なるおそれがあります。
次の判断ルールを使用します。
- シールメーカーがRaとRzの両方を指定している場合は、両方を測定して報告します。
- 図面にRaしか指定されていない場合、一般的な倍率からRzを算出しません。補助的な山高さ、材料比、最大高さの限界が必要かを確認します。
- 旧図面がISO 4287、DIN 4768、またはJIS方式を引用している場合、技術部門が現行仕様体系へ正式に置き換えるまでは旧要求を維持します。
- サプライヤー規格と顧客規格が矛盾する場合、検査不合格後ではなく、生産前に測定方式を合意します。
証明書に2つの数値があれば問題が解決するでしょうか。まだ十分ではありません。値は内径面の適切な位置で取得し、公差を定義したものと同じ仕様演算子を用いて算出する必要があります。
検証可能な内径面仕上げを実現する図面要求事項
ISO 21920-1:2021は技術製品文書に輪郭曲線方式の表面性状を指示する方法を、ISO 21920-3:2021は適合判定に用いる完全な仕様演算子を定めています。したがって図面には、表面性状記号の横に数値を1つ記載するだけでは不十分です(ISO 21920-1、ISO 21920-3、2021年)。
まず機能する接触界面から確認します。バレル図面の改訂番号、内径面の材質またはコーティング、ピストンシールの形状と材質、想定する潤滑方針、圧力範囲、速度範囲、温度、デューティサイクルを特定します。サプライヤーが複数の形状や材質を提供している場合、「PUシール」のような一般的な材質表記だけでは不十分です。
次に、表面性状要求を定義します。
- 適用規格と版。 ISO 21920、または承認済みのASME/旧規格体系を明記します。技術注記なしに、異なる体系の記号や既定規則を混在させません。
- 必要なパラメータと限界値。 シールメーカーの正確な値を使用します。Parkerの一般的な往復動シール指針ではRa、Rp、Rz、Rmrを機能的な組み合わせとして使用しますが、別製品では異なる組み合わせが必要な場合があります。
- フィルタとネスティングインデックスの設定。 これらの設定により、間隔の短い粗さと、間隔の長いうねりを分離します。選択する設定は報告値に影響します。
- 評価およびサンプリング規則。 適用する長さまたは規格既定値に加え、複数トレースや最大値に関する規則を明記します。
- 測定方向。 図面で指定された方向に測定します。ホーニング内径面では、測定方向と加工目、ピストン移動方向との関係を記録します。
- 測定位置。 軸方向の測定点、円周位置、除外する端部、止まり穴または組立済み内径面の奥側へアクセスする方法を定義します。
- 独立した欠陥基準。 軸方向の傷、へこみ、ピット、コーティング剥離、埋め込まれた砥粒、腐食、損傷した導入部について合否基準を設定します。
- 内径形状。 内径、テーパ、真円度、真直度、円筒度などの形状公差を粗さとは別に指定します。
ASME B46.1-2019(R2026)も、代替となる表面性状体系です。ASMEは、この規格が粗さ、うねり、加工目、および表面の幾何学的不規則性を指定するパラメータを対象とすると説明しています(ASME B46.1、2026年再承認)。契約で要求された体系を採用し、図面、測定器設定、報告書をその体系内で統一します。
表面性状以外のチューブ調達項目については、ホーニング済みシリンダチューブガイドで、材質、内径公差、真直度、洗浄、RFQ情報を解説しています。
シリンダバレル内面の表面仕上げ測定方法
ISO 25178-601:2025は現在、面領域の表面性状測定に用いる接触式触針測定器の設計および計量特性を定めており、面領域データから輪郭曲線測定を抽出する場合にも適用されます。ISOでは、ISO 3274:1996に代わる発行済み規格として記載されています(ISO 25178-601、2025年)。
実務上の第一の制約は、測定器が測定位置に届くかどうかです。携帯型表面粗さ測定器は開口端には届いても、ストローク中央や奥端には届かない場合があります。直角プローブや内径用プローブが必要になることもあります。触針がスキッド、傾き、内壁との干渉を起こさずに指定トレースをたどれない場合、その結果を測定しやすい平面校正試験片の結果とそのまま比較することはできません。
次の管理手順を使用します。
- 証拠となる痕跡を研磨で消さないようにバレルを洗浄します。砥粒残留、防錆処理、取扱状態を記録します。
- 想定粗さ範囲に適したトレーサブルな基準器を用いて測定器の状態を確認します。Taylor Hobsonは、大幅に粗い基準器だけに頼らず、測定値に近い校正基準器を推奨しています(Taylor Hobson 表面仕上げ校正方法、2026年参照)。
- 適用規格、パラメータ一式、フィルタ、評価長さ、触針の詳細、規格既定値以外の設定を入力します。
- 測定位置マップを作成します。両端付近とストローク中央の1点以上を測定し、図面または故障形態で必要な場合は円周方向のトレースも取得します。
- 方向に関する証拠を残します。各トレースに対するポート、ガイド荷重、ロッド側、キャリッジ荷重の位置を記録します。
- 適切な照明、拡大観察、ボアスコープを使用し、欠陥を別途検査します。傷を通常の粗さ値に平均化して処理しません。
- 表面性状の測定値と、同じ位置で測った内径・形状測定値を組み合わせます。
- 組立後に、指定された洗浄、漏れ、作動確認を実施します。
当社の経験では、最も良好な測定トレースを1本示すよりも、位置マップを作成するほうが再発故障の原因を多く捉えられます。シールとガイドの同じ側に対応する摩耗が見られる場合は、材質を変更する前に、その円周位置の粗さと内径形状を比較してください。ロッドベアリングとシール故障ガイドでは、案内不良が表面仕上げ不良に似た症状を生む理由を説明しています。
表面仕上げがシリンダ寿命に与える影響
ISO 19973-3:2015では、規定された信頼性試験における空圧シリンダの寿命をサイクル数またはキロメートルで報告します。RaまたはRzに一律の寿命倍率を割り当てる規格ではありません。したがって、「寿命が3倍になる」といった主張には、同一仕様のシリンダ、運転条件、サンプル、故障判定基準をそろえた比較が必要です(ISO 19973-3、2021年確認)。
表面仕上げは、接触、潤滑、漏れ経路を通じて寿命に影響します。高い山や鋭い山は動的シールを摩耗させます。移動方向に沿った溝は、圧力領域間をつなぐ経路になる場合があります。支持面積が不足すると接触が集中し、選定した潤滑条件に合わない表面性状はスティックスリップや不安定な起動摩擦の原因になり得ます。
ただし、これらの作用が単独で発生するわけではありません。シール形状と材質、ピストンの案内、横荷重、内径形状、圧縮空気の清浄度、圧力、速度、温度、ストローク、反転、停止時間、組立時の損傷、潤滑方針はいずれも結果を変えます。動的・静的シリンダシールガイドでは摺動シール面と固定接合部を区別し、シール材質選定ガイドでは材質ごとの使用限界を解説しています。
| 確認された現象 | 想定される表面関連の要因 | 粗さを原因と判断する前の確認項目 |
|---|---|---|
| リップが短期間で均一に摩耗 | 研磨性のある輪郭または表面汚染 | シール型式、空気品質、潤滑剤、速度、温度 |
| シールに深い切り傷が1本ある | 単独の突起、バリ、軸方向の傷 | 内径面の照明観察、ボアスコープ、同一位置の輪郭トレース |
| 再組立後に内部漏れが発生 | 溝、かじり傷、シール損傷、内径形状誤差 | 接続バルブ経路、シール方向、内径、テーパ、真円度 |
| 始動時にぎくしゃくし、その後は滑らかに作動 | 起動摩擦またはガイド・荷重の問題 | シリンダ入口圧力、流量制御、芯出し、横荷重、潤滑 |
| 片側に集中した摩耗 | 案内の偏りまたは局所的な内径面状態 | ピストンガイド、ロッドベアリング、取付け、円周位置別測定 |
シリンダ室間で空気が通過する場合は、別のシールキットを注文する前に、管理された手順でシリンダ内部漏れの診断を行ってください。表面データは故障原因ツリーを絞り込むために使用し、原因解析そのものの代わりにしてはいけません。
ISO 19973-1:2015でも、信頼性評価には明示した試験条件と統計的評価を用いることが要求されています(ISO 19973-1、2015年)。根拠のある比較には、シリンダシリーズ、内径、ストローク、シール、圧力、速度、荷重、空気品質、温度、潤滑、サンプル数、試験時間、許容保全、初回故障判定値を記録します。
表面仕上げに関する最も強い証拠は、低い数値ではなく、図面要求、測定器設定、位置別測定結果、欠陥・形状記録、漏れ・作動性能へと続くトレーサブルなチェーンです。どれか1つでも欠ければ、表面検査証明書は寿命を裏付ける証拠として弱くなります。
シリンダバレル検査報告書に含めるべき項目
Parkerの往復動シール指針では、相互補完する4つの表面性状パラメータRa、Rp、Rz、Rmrを使用し、ASME B46.1では粗さ、うねり、加工目を区別しています。有効なバレル報告書ではこの違いを維持し、各測定結果を測定位置、測定器設定、図面改訂番号、合否判定にひも付ける必要があります(Parker、ASME、2026年参照)。
少なくとも、次の項目を要求します。
- 顧客・サプライヤーの部品番号、バレルのシリアル番号またはバッチ識別、図面改訂番号。
- バレル材質、コーティングまたは陽極酸化状態、内径寸法、シール識別情報。
- 適用する表面性状規格、版、パラメータ、公差限界、合否判定規則。
- 測定器型式、プローブまたは触針の詳細、該当する場合はソフトウェア版、校正または検証状態。
- フィルタ、ネスティングインデックスまたはカットオフ、評価長さ、測定方向、規格既定値以外の設定。
- 平均値だけでなく個別結果を含む、軸方向・円周方向の測定位置マップ。
- 対応する測定位置における内径と指定形状の測定結果。
- 傷、ピット、コーティング損傷、異物、導入部に関する目視またはボアスコープ所見。
- 洗浄方法、保存状態、必要な場合は周囲条件、作業者・日付のトレーサビリティ。
- 管理計画で要求される場合、組立済みシリンダの最終漏れ試験、起動特性試験、作動試験の結果。
平均値は工程管理に有用ですが、合格範囲内で最も悪い位置を隠さないようにします。図面に最大値規則がある場合は、合否を決める個別結果を報告します。母集団に基づく規則を用いる場合は、サンプルと判定方法を明示します。
交換品のRFQでは、故障したシールと内径面の証拠を一緒に送付します。写真では方向が分かるようにしてください。取り付け時の円周位置、移動方向、症状が発生する位置を示します。これらの資料があれば、サプライヤーは表面損傷と、関連する保全ガイドで扱う荷重経路・汚染の問題を切り分けやすくなります。
シリンダバレルの表面仕上げに関するFAQ
Parkerは1冊の空圧シールカタログ内で少なくとも2種類の動的Ra/Rz例を示し、ISO 21920はパラメータ定義と適合判定用の仕様演算子を分けています。以下の5つの回答では、一律のシリンダ内径面仕上げを割り当てるのではなく、Ra、Rz、測定設定、シール識別、使用実績を関連付けて説明します(Parker、ISO 21920-3)。
空圧シリンダバレルはRaが低いほど良いのですか?
いいえ。Raが低くても、山の鋭さ、深い谷、方向性のある傷、うねり、材料比、内径形状は分かりません。また、選定したシールの潤滑要件と合わない場合もあります。シールメーカーが指定する正確な相手面要求を起点とし、適用規格、補助パラメータ、測定設定を明記してください。
正しいRa-Rz換算係数はいくつですか?
普遍的な係数はありません。比率は、表面輪郭、製造工程、材質、フィルタ処理、パラメータ定義によって変わります。Parkerの空圧用途例でも、シールの種類をまたいで一定の比率は使用されていません。両パラメータが必要な場合は両方を測定し、一般的な倍率から合否判定値を算出しないでください。
携帯型表面粗さ測定器でシリンダ内径面全体を検査できますか?
プローブがすべての指定位置に届き、干渉、傾き、スキッドによるひずみを起こさず指定トレースをたどれる場合に限ります。チューブ入口付近で容易に得た測定値では、ストローク中央や奥端を代表できません。測定開始前に、検査計画でアクセス方法、測定位置、触針構成、校正確認を定義してください。
傷もRaとRzの合否判定に含まれますか?
傷の合否をRaまたはRzだけで判定しないでください。周囲の輪郭が粗さ限界を満たしていても、長い軸方向の傷は機能上重大な場合があります。傷、ピット、バリ、コーティング剥離、埋め込まれた異物には独立した目視・欠陥基準を設定し、シール移動範囲に対する位置を記録します。
表面仕上げによるシリンダ長寿命化をサプライヤーが証明する方法は?
シリンダ、シール、圧力、速度、ストローク、荷重、空気品質、潤滑、温度、サンプル数、故障判定値を明示した管理下の信頼性比較を行います。ISO 19973-3では、規定試験におけるシリンダ寿命をサイクル数またはキロメートルで報告します。顧客事例1件、Ra証明書1枚、使用月数だけでは、表面仕上げを長寿命化の原因として切り分けられません。
出典および技術参考資料
- ISO 21920-1:2021、製品の幾何特性仕様(GPS)―表面性状:輪郭曲線方式―第1部:表面性状の指示。輪郭曲線方式による表面性状の図面指示規則。2026-07-22取得。
- ISO 21920-2:2021、製品の幾何特性仕様(GPS)―表面性状:輪郭曲線方式―第2部:用語、定義および表面性状パラメータ。現在発行されているISOの輪郭曲線パラメータ用語。2026-07-22取得。
- ISO 21920-3:2021、製品の幾何特性仕様(GPS)―表面性状:輪郭曲線方式―第3部:仕様演算子。適合判定に用いる完全な仕様演算子。2026-07-22取得。
- ISO 25178-601:2025、製品の幾何特性仕様(GPS)―表面性状:面領域方式―第601部。面領域測定およびそこから抽出する輪郭曲線測定に適用される接触式触針測定器の特性。2026-07-22取得。
- ASME B46.1-2019(R2026)、表面性状(表面粗さ、うねり、加工目)。米国における表面性状の用語と仕様体系。2026-07-22取得。
- Parker空圧シール、PTD3351。動的シール摺動面および材料比限界についての製品群別例。2026-07-22取得。
- Parker高性能シーリング製品、5371。往復動シール摺動面のRa、Rp、Rz、Rmrに関する指針。2026-07-22取得。
- Parker Oリングハンドブック、PTD5705。旧来の粗さ用語と、適用する測定方式を特定する必要性。2026-07-22取得。
- Taylor Hobson、表面仕上げの高さパラメータ。Ra、Rz、Rz1max、Rz(JIS)の相違。2026-07-22取得。
- Taylor Hobson、表面仕上げ校正方法。測定粗さ範囲に近い校正基準器の選定。2026-07-22取得。
- Digital Surf、ISO 21920表面計測ガイド。ISO 4287方式からの評価長さおよび区間長さの変更。2026-07-22取得。
- ISO 19973-1:2015、空気圧―試験による機器の信頼性評価―第1部。一般手順、試験条件、統計的評価、報告。2026-07-22取得。
- ISO 19973-3:2015、空気圧―試験による機器の信頼性評価―第3部。ピストンロッド付き空圧シリンダの信頼性試験および寿命報告。2026-07-22取得。