
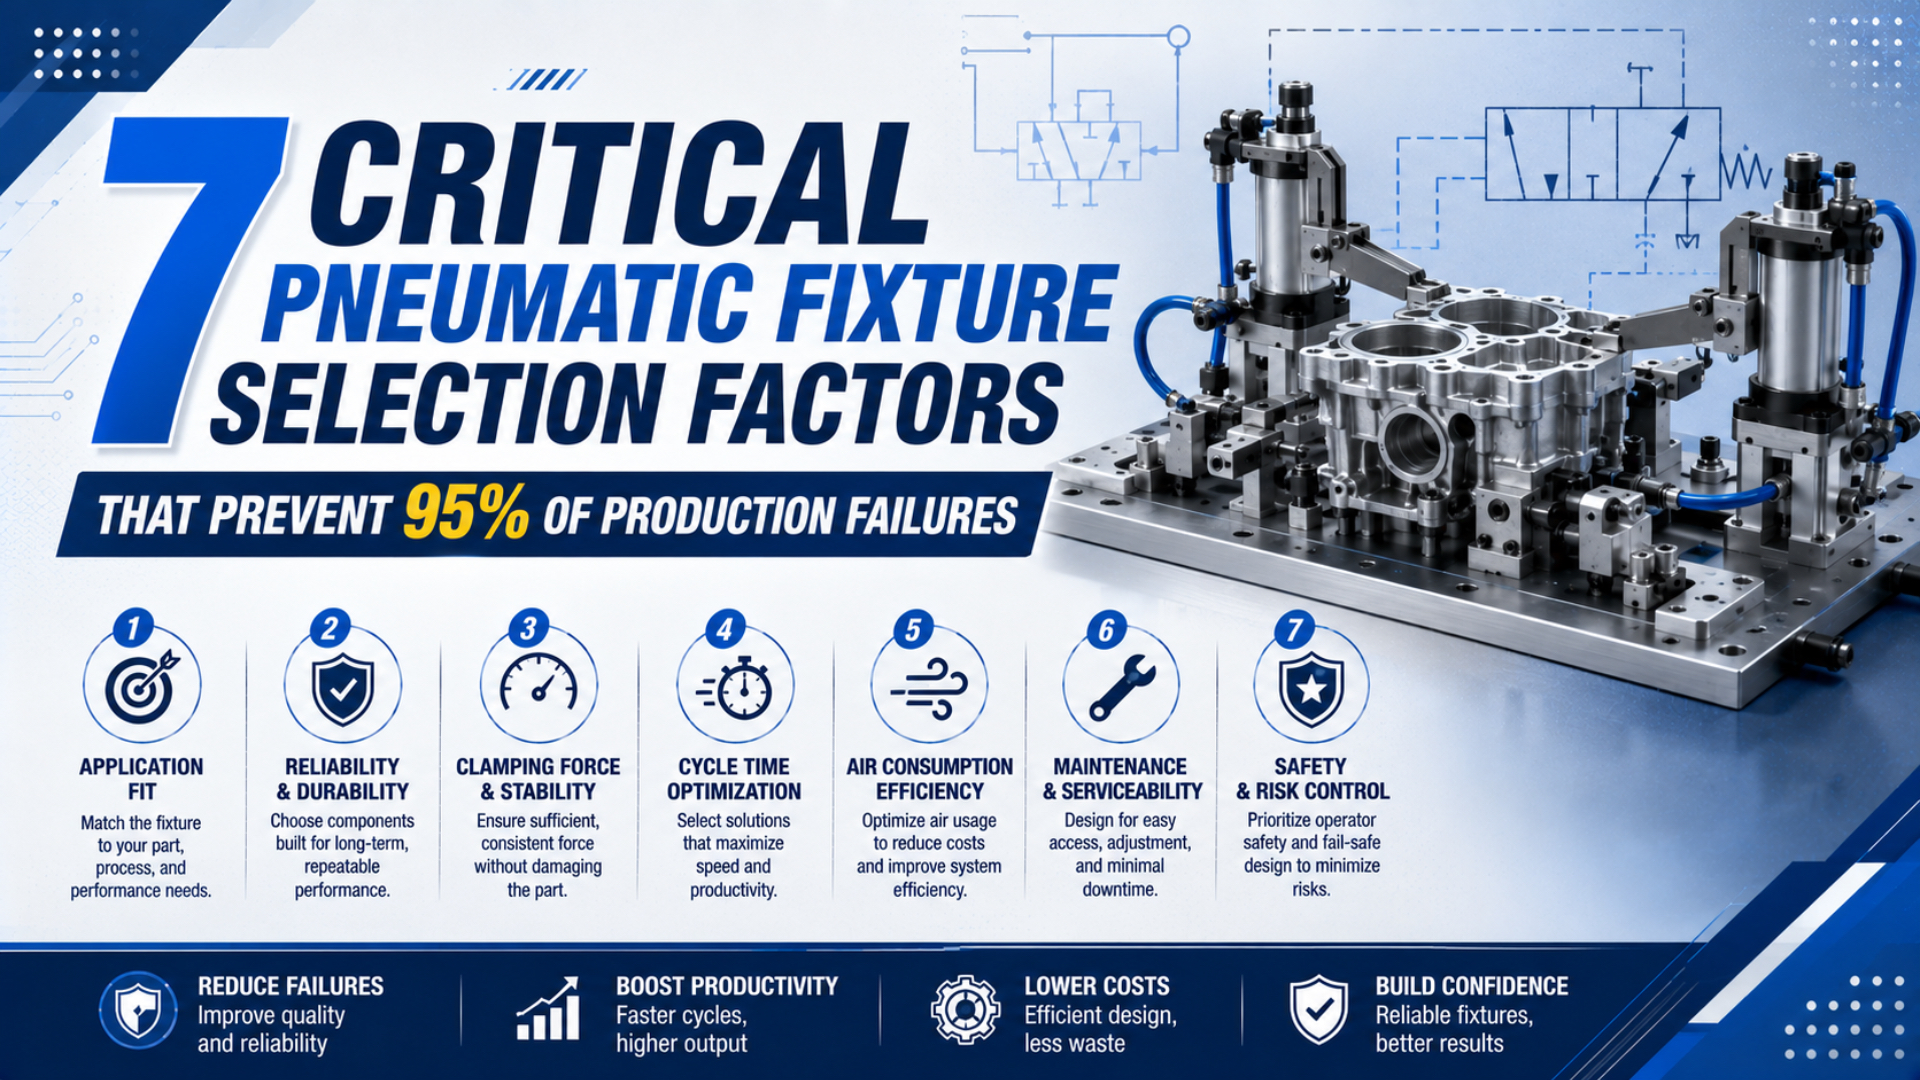
การเลือกฟิกซ์เจอร์นิวเมติก ควรเริ่มจากเส้นทางรับแรง ไม่ใช่ขนาดกระบอกหรือค่าพาดหัวแรงจับยึดในแคตตาล็อก ฟิกซ์เจอร์ที่เหมาะสมต้องยึดชิ้นงานกับตัวกำหนดตำแหน่งที่กำหนดไว้ ณ แรงดันจุดใช้งานต่ำสุดที่คาดไว้ เคลื่อนที่เสร็จภายในเวลารอบ แสดงสถานะจับยึดที่ตรวจยืนยันได้ และเข้าสู่สภาวะที่ผ่านการประเมินเมื่อสูญเสียลมหรือไฟควบคุม ไม่มีมาตรฐานใดระบุว่าการตรวจเจ็ดข้อป้องกันความขัดข้องของฟิกซ์เจอร์ได้ตรง 95% ให้ถือ 95% เป็นเป้าหมายเชิงปฏิบัติในการปิดช่องว่างข้อกำหนดที่มีผลร้ายแรงที่สุด ไม่ใช่สถิติอัตราขัดข้องสากล ISO 4414 กำหนดให้การออกแบบเครื่องจักรนิวเมติกพิจารณาการติดตั้ง การปรับตั้ง การใช้งาน การบำรุงรักษา ความน่าเชื่อถือ ประสิทธิภาพพลังงาน และสภาพแวดล้อม จึงไม่สามารถเลือกแคลมป์ด้วยตัวเลขเดียวได้ (ISO 4414, 2010) จากการทบทวนงานซ้ำ ๆ เราพบว่าการถามว่าแบบ โปรไฟล์แรงดัน หรือการทดสอบความขัดข้องใดพิสูจน์ข้อกำหนดแต่ละข้อ จะเผยสเปกที่อ่อนแอได้รวดเร็ว
ประเด็นสำคัญ
- กำหนดพิกัดกลไกแคลมป์ทั้งชุด ไม่ใช่เฉพาะกระบอกสูบ
- ส่งแรงจากกระบวนการเข้าสู่ตัวกำหนดตำแหน่งและจุดรองรับโดยตรง
- ยืนยันแรง ณ แรงดันการผลิตต่ำสุด
- กำหนดสถานะปลอดภัยก่อนเลือกวาล์ว
- พิสูจน์แรงดัน ตำแหน่ง เวลา และสมรรถนะการเปลี่ยนงานบนเครื่องจริง
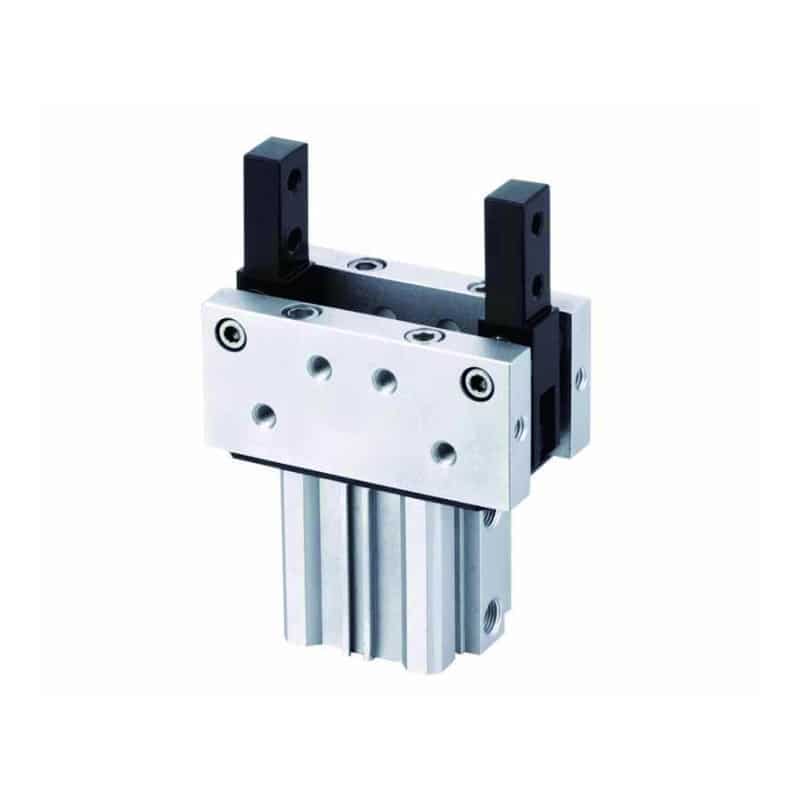
แคลมป์ท็อกเกิลเปลี่ยนแรงขับกระบอกสูบผ่านมุมลิงก์ที่เปลี่ยนตลอดช่วงชัก แรงสุดท้ายที่ชิ้นงานจึงขึ้นกับแรงดัน รูปทรงแขน ประสิทธิภาพกลไก ตำแหน่งสัมผัส และพิกัดของผู้ผลิต
ปัจจัยทั้งเจ็ดในการเลือกฟิกซ์เจอร์นิวเมติกมีอะไรบ้าง
แคตตาล็อกกระบอกสูบเพาเวอร์แคลมป์แบบคอมแพ็กต์ของ SMC ฉบับหนึ่งระบุ 1,100 N ที่ 0.5 MPa สำหรับรุ่น 32 mm พร้อมแขน 50 mm ขณะที่อีกโครงแบบให้พิกัด 200 N ที่ 0.6 MPa (แคตตาล็อก SMC Power Clamp Cylinder, เข้าถึงปี 2026) ช่วงที่ต่างกันนี้แสดงว่าการเลือกฟิกซ์เจอร์ต้องคงรุ่น รูปทรง และเงื่อนไขทดสอบไว้
ปัจจัยทั้งเจ็ดสร้างสายการยอมรับเดียวกัน:
| ปัจจัย | คำถามทางวิศวกรรม | หลักฐานที่ต้องมีก่อนปล่อยใช้งาน |
|---|---|---|
| 1. แรงจับยึดที่ต้องการ | โหลดใดพยายามยก เลื่อน หรือหมุนชิ้นงาน | แผนภาพวัตถุอิสระ โหลดกระบวนการกรณีเลวร้าย ขอบเผื่อที่อนุมัติ |
| 2. แรงดันประสิทธิผล | แรงดันใดไปถึงแอคชูเอเตอร์ระหว่างรอบจริง | บันทึกแรงดันต่ำสุดและอัตราการไหล ณ จุดใช้งาน |
| 3. ระยะชักและเส้นทางรับแรง | แคลมป์วางชิ้นงานแนบโดยไม่ทำให้โก่งหรือไม่ | ผลรวมพิกัดเผื่อชิ้นงาน ระยะสัมผัส ผังจุดรองรับ |
| 4. พฤติกรรมเมื่อสูญเสียพลังงาน | เกิดอะไรขึ้นเมื่อลมหรือไฟหาย | การประเมินความเสี่ยง ตารางสถานะวงจร วิธีแยกพลังงาน |
| 5. การตรวจยืนยันสถานะ | ตัวควบคุมแยกสถานะเปิด จับยึด และผิดปกติได้หรือไม่ | ช่วงเซนเซอร์ ขีดจำกัดแรงดัน ลอจิกลำดับ |
| 6. ภาระงานและสภาพแวดล้อม | ความเร็ว อุณหภูมิ เศษตัด น้ำหล่อเย็น และการเข้าถึงบำรุงรักษาอยู่ในขีดจำกัดหรือไม่ | ขีดจำกัดแคตตาล็อกรุ่นจริงและการทดลองผลิต |
| 7. จุดต่อเปลี่ยนงาน | เปลี่ยนฟิกซ์เจอร์โดยไม่เสียจุดอ้างอิงหรือต่อบริการผิดได้หรือไม่ | แบบจุดต่อ การทดสอบความสามารถทำซ้ำ รายการตรวจป้องกันความผิดพลาด |
ปัจจัยเหล่านี้เชื่อมโยงกัน แรงดันแก้ผังจุดรองรับที่ไม่ดีไม่ได้ สวิตช์ตำแหน่งพิสูจน์แรงไม่ได้ และแผ่นเปลี่ยนเร็วแก้เศษตัดบนผิวกำหนดตำแหน่งไม่ได้ ทุกด่านต้องมีเกณฑ์ยอมรับและวิธีทดสอบ
ปัจจัยที่ 1: ฟิกซ์เจอร์ต้องใช้แรงจับยึดจริงเท่าใด
ตัวอย่างคำนวณของ Carr Lane เพิ่มแรงจาก 1,290 lbf เป็น 2,580 lbf แต่เสนอขอบเผื่อ 2 ต่อ 1 เป็นคำแนะนำตามงาน ไม่ใช่กฎสากล (หลักการกำหนดตำแหน่งและจับยึดของ Carr Lane, เข้าถึงปี 2026) ขอบเผื่อขึ้นกับความไม่แน่นอนของโหลด ผลกระทบเมื่อเลื่อน และวิธีตรวจยืนยัน
เริ่มด้วยแผนภาพวัตถุอิสระที่รวมแรงกระบวนการ ความเร่ง แรงโน้มถ่วง แรงดันชิ้นงานออก แรงปฏิกิริยาจากสาย และโมเมนต์เยื้องศูนย์ แยกโหลดที่กดชิ้นงานเข้าที่ออกจากโหลดที่ยก เลื่อน หรือหมุน
แรงขับกระบอกสูบ คือแรงตามแกนโดยตรงของแอคชูเอเตอร์ก่อนผ่านลิงก์ภายนอก:
โดย คือแรงขับกระบอกสูบเป็นนิวตัน คือแรงดันที่วัดได้ซึ่งกระทำคร่อมลูกสูบเป็นปาสกาล คือพื้นที่ลูกสูบประสิทธิผลเป็นตารางเมตร และ คือค่าชดเชยแรงเสียดทานซีลกับการสูญเสียอื่นในกระบอก ใช้ข้อมูลแรงของผู้ผลิตเมื่อมีแทนการสมมติ
ลิงก์เปลี่ยนแรงขับเป็นแรงสัมผัส:
โดย คืออัตราทดกลไก ณ มุมลิงก์ และรูปทรงแขน ส่วน ครอบคลุมแรงเสียดทานข้อต่อและความยืดหยุ่น อัตราทดเปลี่ยนตลอดช่วงชักท็อกเกิล ดังนั้นแรงกระบอกสูบอย่างเดียวรับรองแรงสุดท้ายไม่ได้ แรงจับยึดฟิกซ์เจอร์ คือแรงสัมผัสที่แผ่นกดส่งให้ภายใต้แรงดัน รูปทรง มุมลิงก์ และสภาพแรงเสียดทานที่ระบุ
ความยาวแขนยังสร้างโมเมนต์:
คือโมเมนต์กระทำ คือองค์ประกอบแรงที่กระทำ ณ ระยะเยื้อง และผลต้องอยู่ในพิกัดแคลมป์ จุดหมุน ชุดยึด และฟิกซ์เจอร์ ตัวอย่างเช่น SMC ระบุโมเมนต์ยึดสูงสุด 75 N·m สำหรับ CKZT รุ่นหนึ่งหลังระบายลมทำงาน แล้วเตือนว่าค่านี้ไม่ใช่โมเมนต์อนุญาตในการใช้งานปกติ (แคตตาล็อก SMC CKZT, เข้าถึงปี 2026)
วิธีแก้แคลมป์ที่ดูอ่อนแรงและประหยัดที่สุดมักเป็นการปรับเส้นทางรับแรง การย้ายจุดรองรับไปใต้จุดสัมผัสหรือส่งแรงกระบวนการเข้าสู่ตัวกำหนดตำแหน่งแข็งโดยตรงช่วยลดแรงที่แอคชูเอเตอร์ต้องต้าน คู่มือตัวประกอบแรงกระบอกสูบนิวเมติก ครอบคลุมฝั่งแอคชูเอเตอร์ แต่แบบฟิกซ์เจอร์ยังต้องสมดุลทางกลครบถ้วน
ปัจจัยที่ 2: แรงดันใดไปถึงแคลมป์ระหว่างการผลิต
SMC ระบุแรงดันทำงานต่ำสุด 0.1 MPa และสูงสุด 0.7 MPa สำหรับพินแคลมป์ C(L)KQG32 โครงแบบหนึ่ง โดยรุ่นมีล็อกใช้ขีดจำกัดต่างกัน (แคตตาล็อก SMC C(L)KQG32, เข้าถึงปี 2026) ขอบเขตเหล่านี้แสดงว่าค่าแรงดันเฮดเดอร์ใช้แทนข้อมูลจุดใช้งานไม่ได้
วัดแรงดันที่ฟิกซ์เจอร์ระหว่างขั้นรอบที่หนักที่สุด บันทึกค่าต่ำสุดที่เสถียรเมื่อมีความต้องการพร้อมกัน ไส้กรองเริ่มอุดตัน เรกูเลเตอร์ตก ท่อสูญเสีย และมีอัตราการไหลตามคำสั่ง ค่าเกจขณะว่างมองไม่เห็นการสูญเสียขณะไหล
ตรวจสี่สถานะแรงดัน:
- การผลิตปกติเมื่อผู้ใช้ตามปกติทั้งหมดทำงาน
- สภาวะจ่ายต่ำสุดที่โรงงานอนุญาต
- การเริ่มหลังหยุดนานหรือระบายท่อ
- แรงดันระหว่างแคลมป์หลายตัวเคลื่อนพร้อมกัน
ประเมินขอบเผื่อแรงดันเทียบกับเส้นโค้งของแคลมป์รุ่นจริง แคตตาล็อก DESTACO 82L-3E วาดกราฟแรงจับยึดต่างกันที่ 3, 4 และ 5 bar และระบุข้อมูลพาดหัวที่ 6 bar พร้อมเวลาเปิดหรือปิดหนึ่งวินาที (แคตตาล็อก DESTACO 82L-3E, เข้าถึงปี 2026) ห้ามสมมติว่าพิกัดแรงที่ 6 bar ยังเท่าเดิมที่ 4 bar
ใช้ เครื่องคำนวณแรงดันตกในระบบอากาศอัด คัดกรองความยาวท่อและอัตราการไหลก่อนทดสอบเดินเครื่อง แล้วจึงยืนยันท่อ ข้อต่อ วาล์ว และไซเลนเซอร์ที่เลือกบนเครื่อง บทความ ความผันผวนของแรงดันกับความสม่ำเสมอของแอคชูเอเตอร์ อธิบายว่าทำไมค่าตั้งเรกูเลเตอร์อย่างเดียวไม่กำหนดแรงที่มีจริง
ปัจจัยที่ 3: ระยะชัก พิกัดเผื่อ และรูปทรงจุดรองรับทำงานร่วมกันหรือไม่
ตัวอย่าง SMC C(L)KQG32 ใช้ระยะชักกระบอก 12.5 mm กับระยะชักแคลมป์ 10 mm และระบุว่าอาจใช้เวลาประมาณ 0.3 วินาทีจึงสร้างแรงจับยึดหลังเริ่มเคลื่อน (แคตตาล็อก SMC C(L)KQG32, เข้าถึงปี 2026) ระยะเคลื่อนฟิกซ์เจอร์กับเวลาสร้างแรงจึงเป็นตัวแปรยอมรับคนละตัว
รวมชิ้นงานบางสุดและหนาสุดเข้ากับการสึกตัวกำหนดตำแหน่ง การสึกแผ่นกด พิกัดเผื่อติดตั้ง และเศษที่คาดไว้ ยืนยันว่าชิ้นงานถูกต้องทุกชิ้นเข้าสู่ช่วงจับยึดพิกัด กระบอกที่ชนสุดช่วงก่อนแผ่นกดสัมผัสอาจส่งสัญญาณตำแหน่งได้โดยไม่มีแรงยึด
Carr Lane อธิบายผังกำหนดตำแหน่ง 3-2-1 ซึ่งใช้ตัวกำหนดหกจุดเพื่อสร้างจุดอ้างอิง และให้แคลมป์จำกัดทิศที่เหลือ (Carr Lane, เข้าถึงปี 2026) ผังจริงแตกต่างได้ แต่หลักการคงเดิม: ตัวกำหนดตำแหน่งกำหนดตำแหน่ง จุดรองรับป้องกันการโก่ง และแคลมป์รักษาการสัมผัส
วางแคลมป์เหนือจุดรองรับหรือส่วนโครงสร้างแข็งของชิ้นงาน แคลมป์ที่กดผนังไม่มีจุดรองรับอาจทำให้ชิ้นงานโก่งแม้เซนเซอร์ทุกตัวรายงานรอบสำเร็จ รูปทรง วัสดุ และพื้นที่สัมผัสของแผ่นกดต้องควบคุมรอยและแรงกดเฉพาะที่ SMC เตือนโดยตรงว่าแรงจับยึดมากเกินทำให้ชิ้นงานเสียหาย แรงมากกว่าจึงไม่ปลอดภัยกว่าเสมอ
การทดสอบยอมรับเชิงปฏิบัติใช้สภาพต้นแบบสามแบบ ได้แก่ ชิ้นงานวัสดุน้อยสุด ชิ้นงานวัสดุมากสุด และสิ่งปนเปื้อนควบคุมที่ผิวกำหนดตำแหน่ง บันทึกตำแหน่งสุดท้าย แรงดัน เวลารอบ และการเสียรูปของแต่ละสภาพ วิธีนี้เผยความขัดข้องจากพิกัดเผื่อที่ตัวอย่างค่ากลางมองไม่เห็น
ปัจจัยที่ 4: เกิดอะไรขึ้นเมื่อลมหรือไฟฟ้าหาย
OSHA 29 CFR 1910.147 ระบุว่าพลังงานนิวเมติกเป็นพลังงานอันตราย และกำหนดให้ระบาย ตัดการเชื่อมต่อ ยับยั้ง หรือทำให้พลังงานสะสมและคงค้างปลอดภัยก่อนงานบริการที่อยู่ในขอบข่าย (การใช้ระบบล็อกเอาต์/แท็กเอาต์ของ OSHA, เข้าถึงปี 2026) ตำแหน่งกลางของวาล์วควบคุมทิศทางไม่ใช่สิ่งทดแทนขั้นตอนควบคุมพลังงาน
กำหนดสถานะที่ต้องการสำหรับเหตุการณ์ที่คาดได้:
| เหตุการณ์ | คำถามออกแบบที่ต้องตอบ |
|---|---|
| แรงดันจ่ายลดช้า ๆ | ที่แรงดันใดชิ้นงานเริ่มเคลื่อนหรือแคลมป์ปลด |
| ท่อจ่ายแตก | โหลดถูกยึดด้วยกลไก เคลื่อนไปสถานะปลอดภัย หรือต้องมีจุดรองรับภายนอก |
| ไฟโซลินอยด์หาย | วาล์วเข้าสถานะใด และสถานะนั้นปลอดภัยต่อกระบวนการหรือไม่ |
| เกิดหยุดฉุกเฉิน | ต้องระบาย เก็บ หรือแบ่งแรงดันตามหน้าที่ความปลอดภัยหรือไม่ |
| เริ่มบำรุงรักษา | แยกและยืนยันแหล่งจ่ายกับแรงดันค้างอย่างไร |
| เริ่มระบบใหม่ | ฟิกซ์เจอร์เคลื่อนได้ก่อนตรวจชิ้นงานและการ์ดหรือไม่ |
ล็อกสปริงหรือท็อกเกิลข้ามศูนย์อาจรักษาสถานะ แต่ต้องตีความค่ารับแรงค้างที่ประกาศอย่างระมัดระวัง ล็อก CLK2 ของ SMC ใช้สปริงล็อกและระบุแรงยึดล็อกเป็นโหลดสถิตสูงสุด ตัวอย่าง CKZT ก็แยกโมเมนต์ยึดหลังระบายลมออกจากโหลดอนุญาตปกติ ไม่มีค่าใดพิสูจน์ว่าฟิกซ์เจอร์ทั้งชุดปลอดภัยสำหรับบุคคล
การ์ดเครื่องจักรเป็นอีกเรื่อง OSHA กำหนดการป้องกันจุดทำงานและจุดหนีบในเครื่องอัดนิวเมติก (เครื่องอัดนิวเมติก OSHA, เข้าถึงปี 2026) หากแคลมป์เป็นส่วนหนึ่งของหน้าที่ควบคุมที่เกี่ยวกับความปลอดภัย ให้ยืนยันสถาปัตยกรรมด้วยการประเมินความเสี่ยงเครื่องจักรและมาตรฐานความปลอดภัยเชิงหน้าที่ที่ใช้ คู่มือวงจรความปลอดภัยนิวเมติก ISO 13849 ให้บริบทระบบควบคุม
ปัจจัยที่ 5: ตัวควบคุมตรวจยืนยันสถานะฟิกซ์เจอร์จริงได้หรือไม่
ตระกูลแคลมป์นิวเมติกแบบมีเซนเซอร์ของ SCHUNK รุ่นหนึ่งรายงานตำแหน่งปากจับและแรงดันจากทั้งสองห้องผ่าน IO-Link ส่วนโมดูลเปลี่ยนเร็วแยกสถานะเปิด จับยึดพร้อมพิน และปิดโดยไม่มีพิน (บล็อกจับยึดแบบมีเซนเซอร์ SCHUNK, เข้าถึงปี 2026) ทั้งสามเป็นคนละสถานะ ไม่ใช่บิต “จับยึดเสร็จ” เดียว
เลือกเซนเซอร์ตามความขัดข้องที่ต้องตรวจ:
- ตำแหน่งเปิด: ยืนยันระยะว่างสำหรับโหลดชิ้นงานและเครื่องมือ
- ตำแหน่งจับยึด: ยืนยันว่าการเคลื่อนเข้าสู่ช่วงที่ตรวจรับ
- แรงดัน: ยืนยันว่าแอคชูเอเตอร์ได้รับแรงดันขั้นต่ำที่ยอมรับ
- มีชิ้นงาน: ป้องกันแคลมป์ทำงานเสร็จบนสถานีว่าง
- มีพาเลต: แยกจุดต่อจริงออกจากกลไกที่ปิดโดยไม่มีเครื่องมือ
- หมดเวลารอบ: ตรวจการเคลื่อนช้า สิ่งกีดขวาง ข้อจำกัดการไหล หรือสัญญาณหาย
ตำแหน่งร่วมกับแรงดันแข็งแรงกว่าสัญญาณเดี่ยว แต่ยังไม่วัดแรงจับยึดชิ้นงาน เว้นแต่ฟิกซ์เจอร์มีเซนเซอร์แรงที่สอบเทียบ ตั้งช่วงเซนเซอร์ด้วยสภาพชิ้นงานต่ำสุดและสูงสุด แล้วแจ้งความขัดข้องเมื่อสัญญาณมาถึงในลำดับที่เป็นไปไม่ได้
อย่าวางรีดสวิตช์ในตำแหน่งที่ช่วงทำงานทั้งหมดทับทั้งสภาพกลไกที่ยอมรับและไม่ยอมรับ บันทึกตำแหน่งสวิตช์ ฮิสเทอรีซิส พิกัดเผื่อติดตั้ง และการป้องกันสาย สำหรับเครื่องมือเปลี่ยนเร็ว ให้เขียนรหัสหรือทำคีย์เชิงกลกับจุดต่อบริการ เพื่อไม่ให้ตำแหน่งถูกต้องจับคู่กับวงจรนิวเมติกผิด
ปัจจัยที่ 6: รอบทำงานและสภาพแวดล้อมอยู่ในขีดจำกัดแคตตาล็อกหรือไม่
ตัวอย่าง SMC C(L)KQG32 ระบุความเร็วแคลมป์ 50 ถึง 150 mm/s และช่วงอุณหภูมิแวดล้อมกับของไหล -10 ถึง 60°C โดยไม่เกิดน้ำแข็ง (แคตตาล็อก SMC C(L)KQG32, เข้าถึงปี 2026) นี่เป็นขีดจำกัดของรุ่น ไม่ใช่ช่วงทั่วไปสำหรับฟิกซ์เจอร์นิวเมติกทุกตัว
บันทึกรอบต่อชั่วโมง มวลเครื่องมือ จุดศูนย์ถ่วงแขน มุมเปิด และเวลาเคลื่อน มวลหรือความเร็วแขนมากเกินเพิ่มโหลดข้อต่อและสต็อปแม้แรงสถิตพอ DESTACO เตือนว่ามวลแขนมีผลต่ออายุรอบ จึงต้องทบทวนแขนสั่งทำกับซีรีส์จริง
คำถามสภาพแวดล้อมต้องอยู่ในแบบเลือก:
- เศษตัดอัดแน่นหลังแขนแคลมป์หรือบนตัวกำหนดตำแหน่งได้หรือไม่
- น้ำหล่อเย็นทำลายซีล แผ่นกด สาย หรือผิวเคลือบหรือไม่
- แรงดันล้างพุ่งใส่ช่องระบายหรือตลับลูกปืนหรือไม่
- คอนเดนเสทแข็งตัวที่อุณหภูมิต่ำสุดได้หรือไม่
- มีสะเก็ดเชื่อมหรือไม่
- เจ้าหน้าที่เข้าถึงจุดหมุน เซนเซอร์ เรกูเลเตอร์ และตัวปลดด้วยมือได้หรือไม่
ใช้เงื่อนไขตรวจของผู้ผลิต ไม่สร้างปฏิทินขึ้นเอง ติดตามจำนวนรอบ การปนเปื้อน ความเร็ว แรงดัน การเลื่อนของเซนเซอร์ การรั่ว การสึกแผ่นกด และระยะคลอนจุดหมุน สำหรับการสั่น ให้เปรียบเทียบโหมดธรรมชาติที่วัดได้กับสเปกตรัมแรงกระตุ้น คู่มือความถี่ธรรมชาติ ครอบคลุมการวิเคราะห์นี้
ปัจจัยที่ 7: จุดต่อเปลี่ยนเร็วจะรักษาตำแหน่งและบริการหรือไม่
SCHUNK เผยแพร่ค่าความเที่ยงทำซ้ำน้อยกว่า 0.005 mm แรงดึงลง 8 kN และแรงดันปลด 6 bar สำหรับโมดูลนิวเมติก NSE3 138 รุ่นหนึ่ง (SCHUNK NSE3 138, เข้าถึงปี 2026) ตัวเลขเหล่านี้ใช้กับโมดูลนั้นและโอนไปยังระบบซีโรพอยต์หรือบอลล็อกทุกชนิดไม่ได้
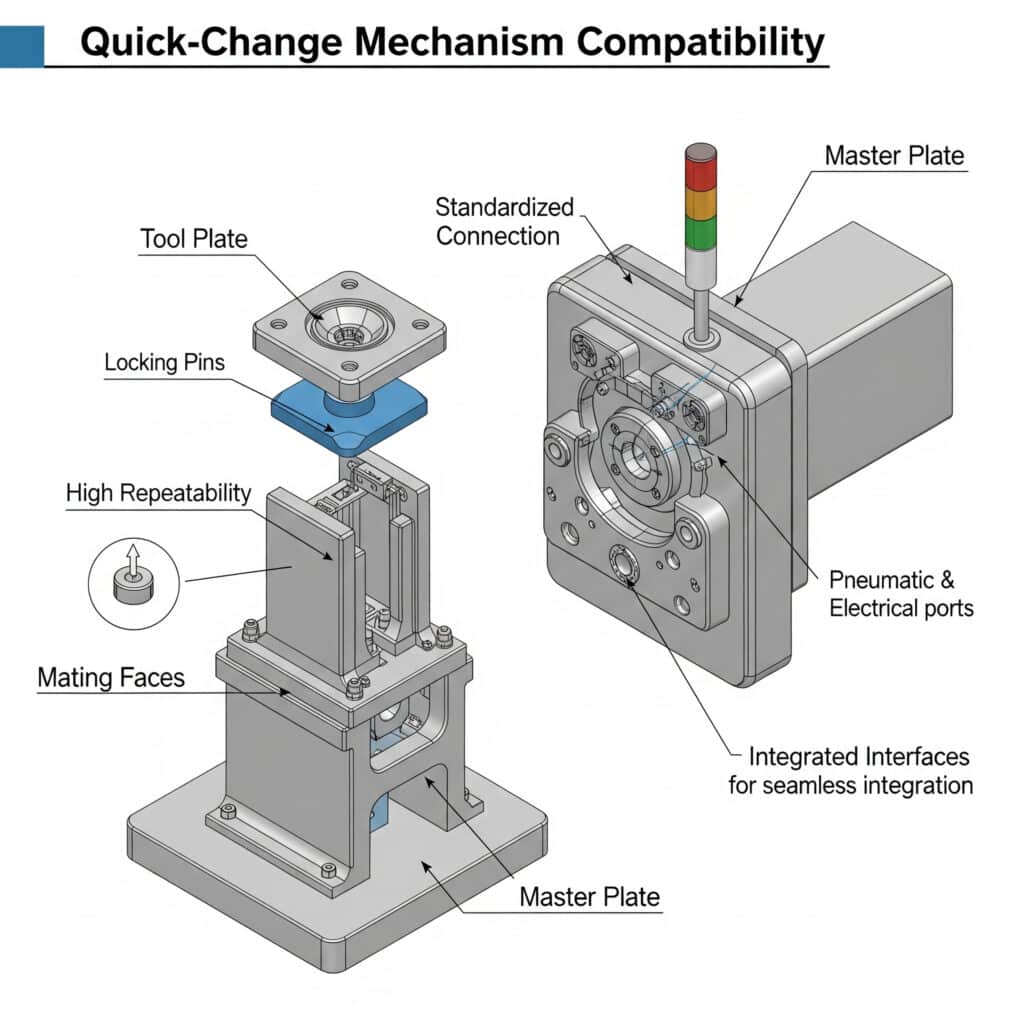
การตรวจรับระบบเปลี่ยนเร็วต้องครอบคลุมคุณลักษณะกำหนดตำแหน่ง การยึดดึงลง บริการนิวเมติกและไฟฟ้า การควบคุมสิ่งปนเปื้อน และวิธียืนยันว่าใส่เครื่องมือถูกต้อง
ตรวจจุดต่อทั้งชุดแทนการดูชื่อยี่ห้อ:
- คุณลักษณะกำหนดตำแหน่งหลักและรอง
- กำลังดึงลงหรือยึดคงภายใต้โมเมนต์พลิกคว่ำเลวร้ายที่สุด
- ความเรียบ แรงบิดยึด และความแข็งฐาน
- การกันเศษและวิธีทำความสะอาด
- จุดต่ออากาศ สุญญากาศ ไฟฟ้า และข้อมูล
- ตัวตนพาเลตและการป้องกันใส่เครื่องมือผิด
- ความสามารถทำซ้ำหลังเปลี่ยนงานจริงที่มีสิ่งปนเปื้อน
Carr Lane ระบุความสามารถทำซ้ำการจับยึด ±0.0005 inch สำหรับระบบ Carr Lock แต่หน้าแผ่นขนาด 16 x 20 หนึ่งรุ่นให้ความสามารถทำซ้ำ x-y หลังรวมพิกัดเผื่อ ±0.0028 inch (แผ่นฟิกซ์เจอร์ Carr Lock, เข้าถึงปี 2026) ความสามารถทำซ้ำของฟิกซ์เจอร์ หมายถึงความแปรผันที่วัดได้ของคุณลักษณะที่กำหนดภายใต้การติดตั้ง โหลด อุณหภูมิ การทำความสะอาด และเงื่อนไขทดสอบที่ระบุ ไม่ใช่ค่าพาดหัวของชิ้นส่วน
รับรองฟิกซ์เจอร์เปลี่ยนเร็วด้วยการศึกษาการถอดและติดตั้งใหม่ ไม่ใช่วัดซ้ำโดยไม่รบกวนแผ่น รวมการทำความสะอาดจุดต่อ การต่อบริการใหม่ ความแตกต่างระหว่างผู้ปฏิบัติงาน และสถานะอุณหภูมิ ผลเกจหลังติดตั้งในห้องปฏิบัติการอย่างระมัดระวังหนึ่งครั้งไม่แทนการเปลี่ยนงานในการผลิต
ควรยืนยันฟิกซ์เจอร์อย่างไรก่อนปล่อยใช้งาน
ISO 12100 ครอบคลุมการระบุอันตราย การประมาณความเสี่ยง การประเมินความเสี่ยง และการลดความเสี่ยงตลอดช่วงชีวิตเครื่องจักร (ISO 12100, 2010) ใช้ร่วมกับการทดสอบยอมรับฟิกซ์เจอร์ที่เป็นลายลักษณ์อักษร ใบเสนอราคาหรือรอบแห้งที่สำเร็จหนึ่งครั้งไม่ใช่หลักฐานการผลิต
ใช้ลำดับทดสอบควบคุม:
- ยืนยันรหัสรุ่น แบบ รูปทรงแขน ตัวยึด แผ่นกด และจุดต่อบริการ
- ทดสอบสภาพชิ้นงานต่ำสุดและสูงสุด
- ใส่โหลดกระบวนการและระยะเยื้องที่เลวร้ายแต่เป็นไปได้
- เดินที่แรงดันการผลิตต่ำสุดที่อนุญาต
- เดินความต้องการนิวเมติกพร้อมกันในส่วนอื่นของเครื่อง
- บันทึกตำแหน่งจับยึด แรงดันจุดใช้งาน เวลารอบ และการเสียรูปชิ้นงาน
- จำลองความขัดข้องจากชิ้นงานหาย สิ่งกีดขวาง แรงดันต่ำ เซนเซอร์ และไฟหาย
- ถอดและติดตั้งเครื่องมือเปลี่ยนเร็วซ้ำผ่านการเปลี่ยนงานสมจริงหลายรอบ
- ตรวจจุดต่อหลังเศษตัด น้ำหล่อเย็น และวิธีทำความสะอาดตามแผน
- อนุมัติขีดจำกัด ลอจิกตอบสนอง เงื่อนไขบำรุงรักษา และคำสั่งแยกพลังงาน
หยุดการตรวจรับเมื่อการทดสอบไม่ผ่านและระบุขอบเขตที่ควบคุม หากแรงต่ำ ให้แยกแรงดัน พื้นที่แอคชูเอเตอร์ รูปทรงแขน และแรงเสียดทาน หากตำแหน่งแปรผัน ให้แยกพิกัดเผื่อชิ้นงาน สิ่งปนเปื้อน ความยืดหยุ่น และข้อผิดพลาดช่วงเซนเซอร์
สำหรับการจัดซื้อ ให้ใส่ขอบเขตเหล่านี้ใน RFQ คู่มือ RFQ กระบอกสูบนิวเมติกสั่งทำ ระบุข้อมูลโหลด แรงดัน ระยะชัก สภาพแวดล้อม การติดตั้ง การตรวจจับ และเอกสารที่ซัพพลายเออร์ต้องใช้ หากโรงงานกำลังลดรุ่นอะไหล่ ให้เชื่อมการตัดสินใจฟิกซ์เจอร์กับ กลยุทธ์มาตรฐานกระบอกสูบ โดยไม่บังคับรุ่นเดียวในงานที่เข้ากันไม่ได้
Siyu Wang จัดทำคู่มือเลือกงานนี้ให้เบปโต นิวเมติก หากต้องการให้ทบทวนฟิกซ์เจอร์ โปรดส่งแรงกระบวนการโดยประมาณ ช่วงพิกัดเผื่อชิ้นงาน แบบตัวกำหนดตำแหน่งและจุดรองรับ แรงดันจุดใช้งานต่ำสุด เป้าหมายรอบ สภาพแวดล้อม สถานะเมื่อสูญเสียพลังงาน และขีดจำกัดการทดสอบยอมรับผ่าน หน้าติดต่อ
คำถามที่พบบ่อยเกี่ยวกับการเลือกฟิกซ์เจอร์นิวเมติก
SMC เผยแพร่ระยะชักแคลมป์ 10 mm ช่วงความเร็ว 50 ถึง 150 mm/s และแรงดันต่ำสุด 0.1 MPa สำหรับ C(L)KQG32 โครงแบบหนึ่ง (SMC, เข้าถึงปี 2026) ค่าสามตัวนี้ตอบคนละคำถาม จึงลดการเลือกฟิกซ์เจอร์เหลือเพียงขนาดกระบอกหรือแรงจับยึดนอมินัลไม่ได้
ใช้แรงของกระบอกสูบเป็นแรงจับยึดฟิกซ์เจอร์นิวเมติกได้หรือไม่
ใช้แทนโดยตรงไม่ได้ แรงกระบอกสูบคือแรงดันคูณพื้นที่ลูกสูบประสิทธิผลพร้อมค่าเผื่อแรงเสียดทาน ท็อกเกิล ลูกเบี้ยว ลิ่ม หรือลิงก์เปลี่ยนแรงตามมุม ความยาวแขน การสูญเสียข้อต่อ และตำแหน่งสัมผัส ใช้เส้นโค้งแรงจับยึดของผู้ผลิตสำหรับกลไกรุ่นจริงและยืนยันฟิกซ์เจอร์ทั้งชุดภายใต้โหลดเลวร้ายที่สุด
แคลมป์ควรยึดชิ้นงานไว้เมื่อแรงดันลมหายหรือไม่
ควรทำเมื่อการประเมินความเสี่ยงเครื่องจักรกำหนดและกลไกที่เลือกมีพิกัดสำหรับสภาวะนั้นเท่านั้น ล็อกสปริงหรือท็อกเกิลข้ามศูนย์อาจรักษาสถานะสถิต แต่โหลดรับค้างในแคตตาล็อกไม่ใช่พิกัดความปลอดภัยสำหรับบุคลากรโดยอัตโนมัติ ให้กำหนดการ์ด การแยก การระบายพลังงานค้าง พฤติกรรมเริ่มใหม่ และจุดรองรับโหลดแยกต่างหาก
สวิตช์ตำแหน่งจับยึดพิสูจน์ว่าแรงจับยึดพอหรือไม่
ไม่ สวิตช์ตำแหน่งยืนยันว่าเป้าหมายเข้าช่วงตรวจจับ ให้ใช้ร่วมกับแรงดันต่ำสุด การมีชิ้นงาน เวลาลำดับ และลอจิกความขัดข้อง แม้รวมกันก็เป็นการอนุมาน ไม่ใช่วัดแรง ยืนยันกำลังยึดระหว่างทดสอบเดินเครื่องด้วยขีดจำกัดชิ้นงานที่ยอมรับ โหลดกระบวนการ แรงดันจุดใช้งาน และรูปทรงกลไก
ควรกำหนดความสามารถทำซ้ำของฟิกซ์เจอร์นิวเมติกอย่างไร
ระบุคุณลักษณะที่วัด ทิศพิกัด จุดอ้างอิง สถานะโหลด อุณหภูมิ จำนวนรอบถอดและติดตั้งใหม่ วิธีทำความสะอาด ความไม่แน่นอนเครื่องมือ และขีดจำกัดยอมรับ ค่าความสามารถทำซ้ำของชิ้นส่วนที่ประกาศไม่รวมพิกัดเผื่อแผ่นฟิกซ์เจอร์ ความผิดพลาดติดตั้ง ตำแหน่งชิ้นงาน สิ่งปนเปื้อน หรือความแปรผันเซนเซอร์ เว้นแต่นิยามทดสอบรวมไว้ชัดเจน
ควรใส่ข้อมูลใดใน RFQ ฟิกซ์เจอร์นิวเมติก
ใส่ขนาดและทิศแรงกระบวนการ แบบชิ้นงานและช่วงพิกัดเผื่อ ผังตัวกำหนดตำแหน่งและจุดรองรับ ระยะชักแคลมป์ แรงดันขณะไหลต่ำสุด เวลารอบ สภาพแวดล้อม รูปทรงแขน สถานะเมื่อสูญเสียพลังงาน สมมติฐานการ์ด เซนเซอร์ จุดต่อบริการ ข้อกำหนดเปลี่ยนเร็ว การเข้าถึงบำรุงรักษา เอกสาร และการทดสอบยอมรับการผลิต
แหล่งข้อมูลและเอกสารอ้างอิงทางเทคนิค
- ISO 4414:2010, ระบบส่งกำลังด้วยของไหลนิวเมติก - กฎทั่วไปและข้อกำหนดด้านความปลอดภัย สำหรับระบบและส่วนประกอบของระบบ. ขอบข่ายการออกแบบระบบ การติดตั้ง การใช้งาน การบำรุงรักษา ความน่าเชื่อถือ พลังงาน และสภาพแวดล้อม เข้าถึง 27 กรกฎาคม 2026 เอกสารมาตรฐาน ISO 4414:2010
- ISO 12100:2010, ความปลอดภัยของเครื่องจักร: หลักการทั่วไปสำหรับการออกแบบ - การประเมินและลดความเสี่ยง. วิธีประเมินและลดความเสี่ยงเครื่องจักร เข้าถึง 27 กรกฎาคม 2026 เอกสารมาตรฐาน ISO 12100:2010
- OSHA 29 CFR 1910.147 และแนวทางการใช้ขั้นตอนล็อกและติดป้าย. การควบคุมพลังงานนิวเมติกและพลังงานอันตรายอื่นระหว่างงานบริการ เข้าถึง 27 กรกฎาคม 2026 ข้อกำหนด OSHA 29 CFR 1910.147
- OSHA eTool การป้องกันเครื่องจักร: เครื่องอัดนิวเมติก. การ์ดป้องกันจุดทำงานและจุดหนีบ เข้าถึง 27 กรกฎาคม 2026 คู่มือ OSHA สำหรับเครื่องอัดนิวเมติก
- SMC แค็ตตาล็อกกระบอกสูบแคลมป์กำลัง. แรงจับยึด แรงดัน ระยะชัก เวลา การรับค้าง เซนเซอร์ ความเร็ว และขีดจำกัดสภาพแวดล้อมเฉพาะรุ่น เข้าถึง 27 กรกฎาคม 2026 แค็ตตาล็อกกระบอกแคลมป์กำลังของ SMC
- DESTACO 82L-3E แค็ตตาล็อกแคลมป์กำลังนิวเมติกแบบปิด. ความสัมพันธ์ระหว่างแรงดัน ความยาวแขน เวลา น้ำหนักเครื่องมือ และการใช้ลม เข้าถึง 27 กรกฎาคม 2026
- Carr Lane หลักการกำหนดตำแหน่งและการจับยึด. เส้นทางรับแรง จุดรองรับ ตัวกำหนดตำแหน่ง การวางแคลมป์ การปกป้องชิ้นงาน และการคำนวณแรง เข้าถึง 27 กรกฎาคม 2026 หลักการกำหนดตำแหน่งและจับยึดของ Carr Lane
- SCHUNK NSE3 138. แรงดึงลง แรงดันปลด และความเที่ยงทำซ้ำเฉพาะรุ่น เข้าถึง 27 กรกฎาคม 2026 ข้อมูลโมดูล NSE3 138 ของ SCHUNK