

Hochkraft-Pneumatikantriebe für Press- und Spannaufgaben können die Taktzeit einer Maschine verkürzen, wenn eine schnelle, wiederholgenaue Bewegung zwischen zwei Endlagen erforderlich ist und die benötigte Kraft innerhalb praktikabler Grenzen für Luftdruck, Kolbendurchmesser und Einbauraum bleibt. Entscheidend ist die Wahl des passenden Kraftkonzepts – nicht die Beaufschlagung gewöhnlicher Zylinder mit unzulässig hohem Druck.
Beginnen Sie am Werkstück. Bestimmen Sie die Presskraft beziehungsweise die Störkraft, der die Spannung standhalten muss, und verfolgen Sie den Kraftfluss anschließend durch Werkzeug, Gestänge, Antrieb, Gestell, Ventil und Druckluftversorgung. Wird ein Glied dieser Kette nur geschätzt, kann selbst eine hohe Katalogkraft zu einer unzuverlässigen Vorrichtung führen.
Wichtige Erkenntnisse
- Ein Parker-P1D-Zylinder mit 125 mm Kolbendurchmesser erzeugt bei 6 bar theoretisch 7.363 N Ausfahrkraft.
- Beim Festo ADNH vervielfachen zwei bis vier Kolben die Vorlaufkraft, ohne den Versorgungsdruck zu erhöhen.
- Die Spannkraft hängt von Armgeometrie, Kontaktverhältnissen, Druck am Antrieb und Gestellsteifigkeit ab.
- Schutzeinrichtungen und sichere Energieisolierung bleiben eigenständige Konstruktionsaufgaben.
Was gilt als Hochkraft-Pneumatikantrieb?
Ein Hochkraft-Pneumatikantrieb steigert die nutzbare Schubkraft durch eine größere Kolbenfläche, mehrere Kolben oder eine mechanische Übersetzung. Die Festo-Programmübersicht von 2025 beschreibt Anordnungen mit zwei, drei und vier Zylindern, die gegenüber einem einzelnen Zylinder gleichen Durchmessers annähernd die doppelte, dreifache oder vierfache Vorlaufkraft erzeugen (Festo Tandem-/Hochkraftzylinder, 2025).
Ein Hochkraft-Pneumatikantrieb ist ein Zylinder oder eine Zylinder-Mechanik-Einheit, die so ausgewählt wird, dass sie eine definierte Werkstückkraft bereitstellt, die sich mit einer gewöhnlichen Einkolbenanordnung innerhalb der zulässigen Druck- und Platzgrenzen nicht erzielen lässt. Diese Definition ist hilfreicher als ein fester Grenzwert. Eine Spannkraft von 4.000 N kann für eine kleine Vorrichtung erheblich, für einen Presssitz jedoch gering sein.
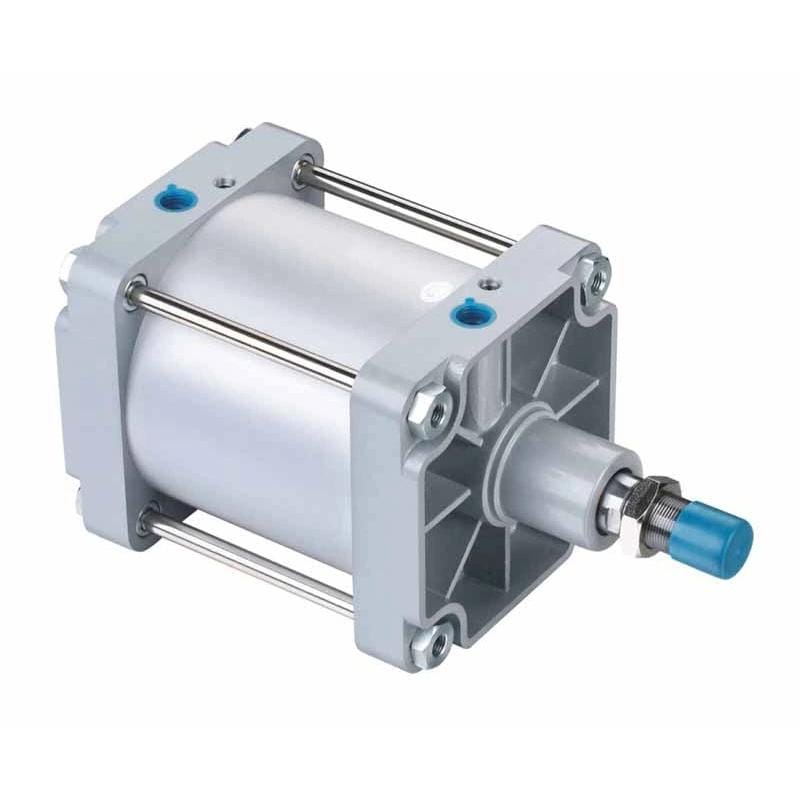
Ein groß dimensionierter ISO 15552 Standardzylinder ist das einfachste Konzept. Er wandelt Druck unmittelbar in Kolbenstangenkraft um. Bei einem Tandemzylinder wirken mehrere Arbeitskolben auf eine Kolbenstange, während ein Kraftspanner einen Kniehebel oder ein Gestänge nutzt, das die Zylinderbewegung nahe der Schließstellung in eine höhere Werkstückkraft umsetzt.
Diese Mechanismen sind nicht untereinander austauschbar. Ein Zylinder mit großem Kolbendurchmesser stellt seine Kraft üblicherweise über den gesamten Hub bereit. Ein Kniehebelspanner kann seine größte mechanische Übersetzung erst kurz vor dem vollständigen Schließen erreichen. Eine Tandemeinheit kann die Ausfahrkraft vervielfachen, besitzt jedoch weiterhin eine andere Einfahrkraftgrenze. Was benötigt Ihre Vorrichtung: Kraft über den gesamten Hub, Schließkraft, endgültige Spannkraft oder gespeicherte Haltekraft?
Der Begriff „Hochkraft“ sollte daher den vollständigen Lastpfad beschreiben. Derselbe Antrieb kann an der Kolbenstange ausreichend und am Werkstück unzureichend sein, wenn sich ein langer Spannarm durchbiegt, ein Gelenk klemmt oder sich das Gestell unter der Reaktionskraft öffnet. Die Katalogschubkraft ist ein Eingabewert, nicht das Abnahmekriterium.
Wie viel Press- oder Spannkraft benötigt der Prozess?
Die erforderliche Kraft muss am Werkzeug oder Werkstück festgelegt werden, bevor die Zylinderdimensionierung beginnt. SMC gibt für einen CKZ3N-Kraftspanner mit 63 mm Kolbendurchmesser 4.000 N nur bei einem 100-mm-Arm und 0,5 MPa Versorgungsdruck an. Das zeigt, warum Kolbendurchmesser und Druck allein die Spannkraft nicht bestimmen können (SMC-CKZ3N-Katalog, 2024).
Beginnen Sie bei einer Presse mit der verifizierten Prozesskraft: Einpresskraft, Umformkraft, Verstemm- oder Bördelkraft, Federkompression oder Prüflast. Berücksichtigen Sie Kraftrichtung, Wirklänge, Ausrichtungstoleranz und die Frage, ob die Last gegen Hubende stark ansteigt. Ein einzelner Spitzenwert kann eine anspruchsvolle Kraft-Weg-Kurve verschleiern.
Bei einer kraftschlüssigen Spannung muss das Werkstück ruhen, während Bearbeitungskräfte, Schweißverzug, Trägheit, Gewichtskraft oder andere Störgrößen wirken. Ein erstes Modell lautet:
Erforderliche normale Spannkraft >= Störkraft / nutzbarer Reibungskoeffizient
Diese Gleichung ist lediglich ein Ausgangspunkt. Berücksichtigen Sie Anzahl und Richtung der wirksamen Kontakte, Oberflächenzustand, Schmierung, Schwingungen und die Folgen eines Verrutschens. Übernehmen Sie keinen pauschalen Reibungskoeffizienten oder Sicherheitsfaktor in eine freigegebene Zeichnung, ohne die tatsächliche Schnittstelle zu prüfen.
Verwenden Sie bei einem Kniehebel- oder Schwenkspanner die Spannkraftkennlinie des Herstellers für die gewählte Armlänge, den Druck und den Schließwinkel. Das SMC-Beispiel mit 4.000 N ist an genau diese drei Bedingungen gebunden. Eine Armverlängerung verändert das Momentengleichgewicht; ein längerer Arm erhält daher nicht dieselbe Kraft am Spannstück.
| Anwendung | Zuerst festzulegende Kraft | Randbedingung, die das Ergebnis verändert |
|---|---|---|
| Presssitz | Spitzenkraft über den Einpressweg | Bauteiltoleranz, Ausrichtung, Schmierung und Anschlagposition |
| Bearbeitungsspannung | Normalkraft zum Aufnehmen der Werkzeuglast | Kontaktreibung, Spannrichtung, Schwingung und Bauteilverformung |
| Schweißvorrichtung | Kraft zum Positionieren und Festhalten der Baugruppe | Wärmeverzug, Spritzerschutz, Armsteifigkeit und Zugänglichkeit |
| Lagermontage | Gemessenes Einpresskraftprofil | Übermaß, Einführgeometrie, Geschwindigkeit und Abnahmefenster |
Welche Kraftreserve ist ausreichend? Der P1D-Katalog von Parker empfiehlt, die theoretische Zylinderkraft 50 % bis 100 % über der erforderlichen Kraft zu wählen. Diese Katalogempfehlung ersetzt jedoch keine anwendungsspezifische Risikobeurteilung (Parker-P1D-Katalog, 2014). Vertikale Lasten, mögliche Personengefährdung, schwankende Reibung und starre Werkzeuge können andere Schutzmaßnahmen erfordern als lediglich einen größeren Zylinder.
Wie werden aus Druck und Kolbendurchmesser verfügbare Antriebskräfte?
Die theoretische Zylinderkraft ergibt sich aus Druck mal wirksamer Fläche. Parker nennt für einen P1D mit 125 mm Kolbendurchmesser bei 6 bar eine Ausfahrkraft von 7.363 N, empfiehlt jedoch zugleich eine erhebliche Kraftreserve, weil Reibung und Betriebsbedingungen die nutzbare Ausgangskraft reduzieren (Parker-P1D-Katalog, 2014).
Für das Ausfahren eines herkömmlichen doppeltwirkenden Zylinders gilt:
Kolbenfläche = pi x Kolbendurchmesser^2 / 4
Theoretische Ausfahrkraft = Druck x Kolbenfläche
Beim Einfahren wird die Kolbenstangenfläche von der Kolbenfläche abgezogen. Anschließend sind Gegendruck in der Gegenkammer, Dichtungsreibung, Federkraft und mechanische Verluste zu berücksichtigen. Deshalb ist eine Druck-Flächen-Formel notwendig, aber nicht ausreichend.
| P1D-Kolbendurchmesser | Theoretische Ausfahrkraft bei 6 bar | Zusätzlich zu prüfen |
|---|---|---|
| 32 mm | 483 N | Lastrichtung und Losbrechreibung |
| 40 mm | 754 N | Kolbenstangenseitige Kraft bei Zugbelastung |
| 50 mm | 1.178 N | Anschlussdruck während der Bewegung |
| 63 mm | 1.870 N | Reaktionskräfte an Befestigung und Führung |
| 80 mm | 3.016 N | Durchfluss von Ventil und Schlauch |
| 100 mm | 4.712 N | Gestelldurchbiegung und Dämpfung |
| 125 mm | 7.363 N | Luftbedarf und verfügbarer Einbauraum |
Dies sind theoretische Katalogwerte, keine garantierten Kräfte an der Vorrichtung. Messen Sie den dynamischen Druck am aktiven Zylinderanschluss bei laufender Maschine. Ein im Stillstand abgelesener Reglerdruck kann unauffällig wirken, obwohl Ventil, Verschraubung, Schlauch, Schalldämpfer oder gemeinsame Verteilleitung den Durchfluss während des Presshubs begrenzen.
Ist die erforderliche Last bereits bekannt, verwenden Sie den Rechner für den Zylinder-Kolbendurchmesser als zweite Prüfung. Runden Sie auf einen tatsächlich verfügbaren Katalogdurchmesser auf und wiederholen Sie anschließend die Bewertung mit Nenndruck, Befestigung, Kolbenstangendurchmesser, Geschwindigkeitsbereich und Dämpfungsdaten des gewählten Zylinders.
Der beste Druckwert für die Auslegung ist weder der Kompressor-Sollwert noch die Reglereinstellung. Maßgebend ist der niedrigste wiederholbar anliegende Druck in der aktiven Kammer während des krafterzeugenden Hubabschnitts. Diese eine Unterscheidung trennt eine statische Tabellenrechnung von einer Maschine, die ihre Kraft auch bei Spitzenluftbedarf hält.
Welches Hochkraftkonzept passt zur Station?
Das Antriebskonzept verändert das Kraftprofil ebenso stark wie der Kolbendurchmesser. Festo nennt bei 6 bar für einen vierkolbigen ADNH mit 100 mm Kolbendurchmesser 18.281 N Vorlaufkraft, während die Rücklaufkraft 4.417 N beträgt, weil beim Rücklauf nur ein Zylinder wirksam ist (Technische Daten Festo ADNH, 2010).
Dieses Beispiel zeigt den wesentlichen Kompromiss des Tandemzylinders: mehr Vorlaufkraft ohne höheren Versorgungsdruck, dafür größere Baulänge, höheres Luftvolumen und unsymmetrische Rücklaufleistung. Benötigt der Prozess gleiche Druck- und Zugkräfte, muss die Anordnung in beiden Richtungen geprüft werden.
| Konzept | Besonders geeignet für | Wesentliche zu prüfende Grenze |
|---|---|---|
| Zylinder mit großem Kolbendurchmesser | Direktes Drücken oder Spannen bei ausreichendem radialem Bauraum | Luftbedarf, Kolbenstangenführung, Gestellreaktion und Nenndruck |
| Tandemzylinder | Höhere Vorlaufkraft bei begrenztem Durchmesser | Baulänge, Volumen, Rücklaufkraft und Anforderungen an externe Anschläge |
| Kniehebelspanner | Hohe Vorrichtungskraft nahe der Schließstellung | Armlänge, Schließwinkel, Verriegelungszustand, Spannstückposition und Toleranz |
| Druckübersetzer oder Luft-Öl-Einheit | Kurzer Krafthub mit validierter Hochdruckschaltung | Druckfestigkeit nachgeschalteter Komponenten, Druckbegrenzung, Isolation, Wärme und Taktzahl |
| Hydraulische oder elektrische Achse | Hohe Kraftdichte, Steifigkeit, geregelte Kraft oder programmierbare Bewegung | Kosten für Aggregat oder Antrieb, Wartung, Schutzeinrichtungen, Sensorik und Betrieb |
Ein Druckübersetzer ist keine Erlaubnis, den Nenndruck eines Zylinders zu überschreiten. Parker gibt für die betrachtete P1D-Baureihe maximal 10 bar an. Benötigt ein Prozess einen höheren Druck, müssen Antrieb, Ventil, Schläuche, Verschraubungen, Manometer, Dichtungen, Druckbegrenzungseinrichtungen und Isolationsmethode sämtlich für diesen Druck ausgelegt sein.
Lässt sich dieselbe Aufgabe mit einem Kniehebelmechanismus und weniger Luft lösen? In der Nähe der Schließstellung ist das häufig möglich, jedoch nur, wenn die Werkstücktoleranz das Gestänge weiterhin in den vorgesehenen Kraftbereich gelangen lässt. Ein verschlissenes Gelenk oder eine unerwartete Bauteildicke kann die Geometrie verschieben und die Kraft am Spannstück verändern.
Vergleichen Sie für eine breitere Systembetrachtung diese Entscheidung mit hydraulischer und pneumatischer Leistung. Beziehen Sie die aktuelle Entscheidung weiterhin auf eine Station, ein Kraftprofil und einen sicheren Fehlerzustand.
Kann Pneumatik bei jeder Hochkraftanwendung die Hydraulik ersetzen?
Nein. Laut Bimba-Konstruktionsleitfaden arbeiten die meisten Pneumatiksysteme nahe 100 psi, während einige Hydrauliksysteme 3.000 bis 5.000 psi erreichen. Daher ist Hydraulik in der Regel überlegen, wenn Kraftdichte und Steifigkeit den Ausschlag geben (Bimba-Konstruktionsleitfaden für Pneumatikantriebe, 2019).
Pneumatik ist attraktiv, wenn die Station eine schnelle Bewegung zwischen zwei Endlagen benötigt, im Werk geeignete Druckluft vorhanden ist, die Umgebung saubere Hardware begünstigt und sich die erforderliche Kraft mit einem vertretbaren Kolbendurchmesser oder Tandemaufbau erzielen lässt. OSHA weist außerdem darauf hin, dass pneumatische Pressen schnell und sauber arbeiten, jedoch nicht die extremen Drücke hydraulischer Pressen bereitstellen können (OSHA Pneumatikpressen, 2026).
Hydraulik ist meist der stärkere Kandidat, wenn in einem kompakten Bauraum eine sehr hohe Kraft erzeugt werden muss, der Prozess hohe Steifigkeit verlangt oder der Stößel schwere Lasten entlang eines Kraft-Weg-Profils halten und regeln muss. Elektrisches Pressen kann vorteilhaft sein, wenn programmierbare Positions-, Geschwindigkeits- und Kraftdaten für die Qualitätsregelung maßgebend sind.
Vergleichen Sie nicht nur die Anschaffungspreise der Antriebe. Eine pneumatische Station benötigt Kompressorleistung, Luftaufbereitung, Speicher, Verteilung, Ventile, Abluftbehandlung und Energie. Eine hydraulische Station erfordert Aggregat, Fluidmanagement, Filtration, Kühlung und Leckageschutz. Ein aussagekräftiger Vergleich setzt für beide Lösungen dieselbe Last, denselben Hub, dieselbe Taktzahl, Qualitätsanforderung, Sicherheitsstellung und Betreibergrenze an.
Was gilt, wenn das Werk bereits Druckluft besitzt? Das verkleinert die Projektgrenze, macht Druckluft aber weder kostenlos noch garantiert es einen ausreichenden Spitzendurchfluss. Bewerten Sie den vollständigen Betrieb mit dem Leitfaden zum Arbeitsdruck, bevor Sie einen Hydraulikersatz zusagen.
Was muss vor der Produktionsfreigabe geprüft werden?
Der Druck an der Verbrauchsstelle sollte während des gesamten Krafthubs innerhalb des validierten Maschinenbereichs bleiben. CAGI empfiehlt vom Kompressoraustritt bis zu jeder Verbrauchsstelle höchstens 10 % Druckabfall, während ISO 4414 Gefährdungen, Zuverlässigkeit, Instandhaltung und Energieeffizienz pneumatischer Systeme behandelt (CAGI, 2026; ISO 4414, 2010).
Fahren Sie den realen Zyklus mit dem realen Bauteil. Erfassen Sie den Druck am Antriebsanschluss, die Hubzeit, die erreichte Werkzeug- oder Spannkraft, die Geschlossenposition des Spanners und die Druckerholung bei Betrieb benachbarter Maschinen. Bricht der Anschlussdruck ein, korrigieren Sie zunächst den Strömungsweg, bevor Sie einen größeren Kolbendurchmesser wählen. Der Leitfaden zur Fehlersuche bei Druckabfall hilft dabei, Versorgungsverluste von einer falschen Antriebsauslegung zu unterscheiden.
Prüfen Sie anschließend den mechanischen Lastpfad:
- Stellen Sie sicher, dass Gestell und Befestigungsfläche die Antriebskraft aufnehmen können, ohne sich zu öffnen, zu verwinden oder den Bezug zu verschieben.
- Vermeiden Sie Querkräfte auf die Kolbenstange. Verwenden Sie Führungen oder einen geführten Antrieb, wenn das Werkzeug ein Moment erzeugt.
- Prüfen Sie bei langen Druckhüben die Kolbenstange auf Knicken und stellen Sie sicher, dass das Werkzeug das Werkstück nicht überfahren kann.
- Prüfen Sie Dämpfung oder externe Anschläge mit der tatsächlichen bewegten Masse und Geschwindigkeit.
- Kontrollieren Sie Spannarme, Gelenke, Befestigungselemente, Spannstücke und Positionierelemente auf Verschleiß, der die Geometrie verändert.
Bewerten Sie danach den Sicherheitszustand. ISO 4414 behandelt wesentliche pneumatische Gefährdungen in Maschinensystemen, während OSHA Schutzeinrichtungen am Arbeitsbereich und an Einzugsstellen pneumatischer Pressen fordert. Ein Entlüftungsventil allein sichert keine schwebende Last und beseitigt keinen hinter einem Rückschlagventil eingeschlossenen Druck.
Kraftvalidierung und Schutzmaßnahmen beantworten unterschiedliche Fragen. Ein Kraftsensor kann nachweisen, dass ein Spanner sein Prozessfenster erreicht hat, hindert jedoch keine Hand daran, in den Arbeitsbereich zu gelangen. Eine trennende Schutzeinrichtung oder Anwesenheitserkennung kann die Exposition verringern, beweist aber nicht, dass das Bauteil während der Bearbeitung positioniert blieb. Beide Funktionen benötigen unabhängige Abnahmekriterien.
Stellen Sie vor einer Angebotsanfrage folgende Angaben bereit:
- erforderliche Werkstückkraft und Methode ihrer Ermittlung
- Kraftrichtung, Hub, verfügbarer Bauraum und Einbaulage
- minimaler und maximaler Bauteilzustand beziehungsweise Spannarmgeometrie
- Sollzeiten für Ausfahren, Halten und Einfahren
- Zyklen pro Minute, Schichten, gleichzeitig betätigte Antriebe und erwartete Lebensdauer
- Reglerdruck und während der Bewegung gemessener Druck am Antriebsanschluss
- Ventilmodell, Schlauchinnendurchmesser, Schlauchlänge und Abluftdrosselungen
- Anforderungen an Lasthaltung, Not-Halt, eingeschlossenen Druck und Wiederanlauf
- Umgebung, Luftqualität, Temperatur, Reinigung, Staub und Schweißspritzer
- erforderliche Positions- oder Kraftrückmeldung und Abnahmefenster
Mit diesen Daten kann ein Anwendungstechniker einen Zylinder mit großem Kolbendurchmesser, eine Tandemeinheit, einen Kraftspanner, eine Druckübersetzerschaltung oder eine andere Technologie vergleichen, ohne Unsicherheit in einem pauschalen Sicherheitsfaktor zu verstecken. Senden Sie das ausgefüllte Lastenblatt für eine geprüfte Auswahl an den technischen Support.
Fazit
Der Parker-Zylinder mit 125 mm Kolbendurchmesser erreicht bei 6 bar theoretisch 7.363 N, während der vierkolbige Festo ADNH mit 100 mm Kolbendurchmesser im Vorlauf 18.281 N erreicht. Diese Werte zeigen zwei gültige Wege zu höherer pneumatischer Kraft, ersetzen jedoch weder die Definition der Werkstückkraft noch Druckmessung, Strukturprüfung und Schutzeinrichtungen (Parker, 2014; Festo, 2010).
Hochkraft-Pneumatikantriebe verbessern Press- und Spannprozesse, wenn ihre Geschwindigkeit, Sauberkeit und einfache Bewegung zwischen zwei Endlagen zum Prozess passen. Die richtige Reihenfolge ist eindeutig: Kraft am Werkstück definieren, Antrieb berechnen, Kraftkonzept wählen, Druck und Durchfluss prüfen, den vollständigen Lastpfad testen und den sicheren Zustand validieren.
Passt diese Kette, ist Pneumatik eine schnelle und praktikable Lösung. Wird sie durch Kraftdichte, Steifigkeit oder programmierbare Kraftregelung unterbrochen, sollte hydraulische oder elektrische Bewegung gewählt werden, bevor die Vorrichtung zum Kompromiss wird.
Häufig gestellte Fragen zu Hochkraft-Pneumatikantrieben
Die folgenden Werte zeigen, warum „Hochkraft“ stets mit einer konkreten Konfiguration angegeben werden muss. Parker nennt 7.363 N für einen einzelnen 125-mm-Zylinder bei 6 bar, Festo 18.281 N für einen vierkolbigen 100-mm-ADNH und SMC 4.000 N für eine definierte Spannarmgeometrie (Parker, 2014; Festo, 2010; SMC, 2024).
Wie hoch ist die maximale Kraft eines Hochkraft-Pneumatikantriebs?
Es gibt keinen allgemeingültigen Maximalwert. Die Kraft hängt von Druck, gesamter wirksamer Kolbenfläche, Antriebskonzept und Produktfreigabe ab. Das veröffentlichte ADNH-Beispiel von Festo erreicht im Vorlauf mit vier 100-mm-Kolben bei 6 bar 18.281 N. Für größere Anforderungen können eine andere Antriebsanordnung, ein Hydrauliksystem oder eine speziell ausgelegte Presse erforderlich sein.
Wie wähle ich den Kolbendurchmesser für eine Pneumatikpresse?
Teilen Sie die erforderliche Antriebskraft durch den niedrigsten validierten Arbeitsdruck, um die minimale wirksame Fläche zu erhalten, und rechnen Sie diese anschließend in den Kolbendurchmesser um. Parker nennt für 125 mm Kolbendurchmesser bei 6 bar eine theoretische Kraft von 7.363 N und empfiehlt, die theoretische Kraft 50 % bis 100 % über der erforderlichen Kraft zu wählen. Prüfen Sie das konkrete Produkt und den Lastpfad.
Kann ich den Luftdruck erhöhen, um mehr Spannkraft zu erhalten?
Nur innerhalb des Nenndrucks sämtlicher Komponenten und der validierten Sicherheitsauslegung der Maschine. Der betrachtete Parker-P1D-Zylinder besitzt einen maximalen Arbeitsdruck von 10 bar. Eine Druckübersetzerschaltung erfordert passend ausgelegte Zylinder, Ventile, Schläuche, Verschraubungen, Manometer, Druckbegrenzung, Isolation und Dichtungen. Den Kompressordruck zu erhöhen, um eine Durchflussdrosselung zu verdecken, ist keine fachgerechte Lösung.
Ist die Zylinderschubkraft mit der Spannkraft am Werkstück identisch?
Nicht, wenn ein Gestänge oder Spannarm dazwischenliegt. SMC nennt für seinen CKZ3N mit 63 mm Kolbendurchmesser bei 0,5 MPa und einem 100-mm-Arm 4.000 N. Änderungen an Armlänge, Gelenkgeometrie, Spannstückposition, Reibung oder Gestelldurchbiegung verändern die Kraft am Werkstück, selbst wenn die Zylinderschubkraft gleich bleibt.
Wann sollte ich Hydraulik statt Pneumatik wählen?
Wählen Sie Hydraulik, wenn sehr hohe Kraftdichte, Steifigkeit oder geregelte Bewegung unter hoher Last maßgebend sind. Bimba weist darauf hin, dass die meisten Pneumatiksysteme nahe 100 psi arbeiten, während einige Hydrauliksysteme 3.000 bis 5.000 psi erreichen. Pneumatik bleibt für schnelle, saubere und wiederholte Bewegungen attraktiv, wenn Kraft und Luftbedarf zur Station passen.
Quellen
Die Nachweise umfassen neun technische Primärquellen, darunter ISO 4414, deren Aktualität 2021 bestätigt wurde, sowie Krafttabellen der Hersteller und US-amerikanische Hinweise zu Maschinenschutzeinrichtungen. Jede Quelle belegt eine konkrete Auslegungsgrenze und keine allgemeingültige Leistungsbehauptung (ISO 4414, 2010).
- Parker Hannifin, P1D Series Pneumatic Cylinders, Daten zu Kolbendurchmesser, theoretischer Kraft, Nenndruck und Auslegungsreserve. Abgerufen am 17.07.2026.
- Festo, Tandem-/Hochkraftzylinder – Programmübersicht, aktuelles Funktionsprinzip für Anordnungen mit zwei, drei und vier Zylindern. Abgerufen am 17.07.2026.
- Festo, technische Daten zum Hochkraftzylinder ADNH, detaillierte Werte für Vor- und Rücklaufkraft bei 6 bar. Abgerufen am 17.07.2026.
- SMC, Katalog zum Kraftspanner CKZ3N, Spannkraft in Abhängigkeit von Kolbendurchmesser, Druck und Armlänge. Abgerufen am 17.07.2026.
- Compressed Air and Gas Institute, Working With Compressed Air, Hinweise zum Druckabfall an der Verbrauchsstelle. Abgerufen am 17.07.2026.
- ISO 4414:2010, allgemeine Regeln und Sicherheitsanforderungen für pneumatische Fluidtechniksysteme und deren Bauteile. Abgerufen am 17.07.2026.
- OSHA, Pneumatic Presses, Definition und Grenzen pneumatischer Pressen sowie Gefährdungen am Arbeitsbereich und Anforderungen an Schutzeinrichtungen. Abgerufen am 17.07.2026.
- Bimba, Pneumatic Actuators Design Guide, Vergleich typischer pneumatischer und hydraulischer Drücke sowie Kontext zur Antriebsauswahl. Abgerufen am 17.07.2026.
- AutomationDirect, What is a Pneumatic Cylinder?, Video und Transkript zum Funktionsprinzip eines Zylinders. Abgerufen am 17.07.2026.