

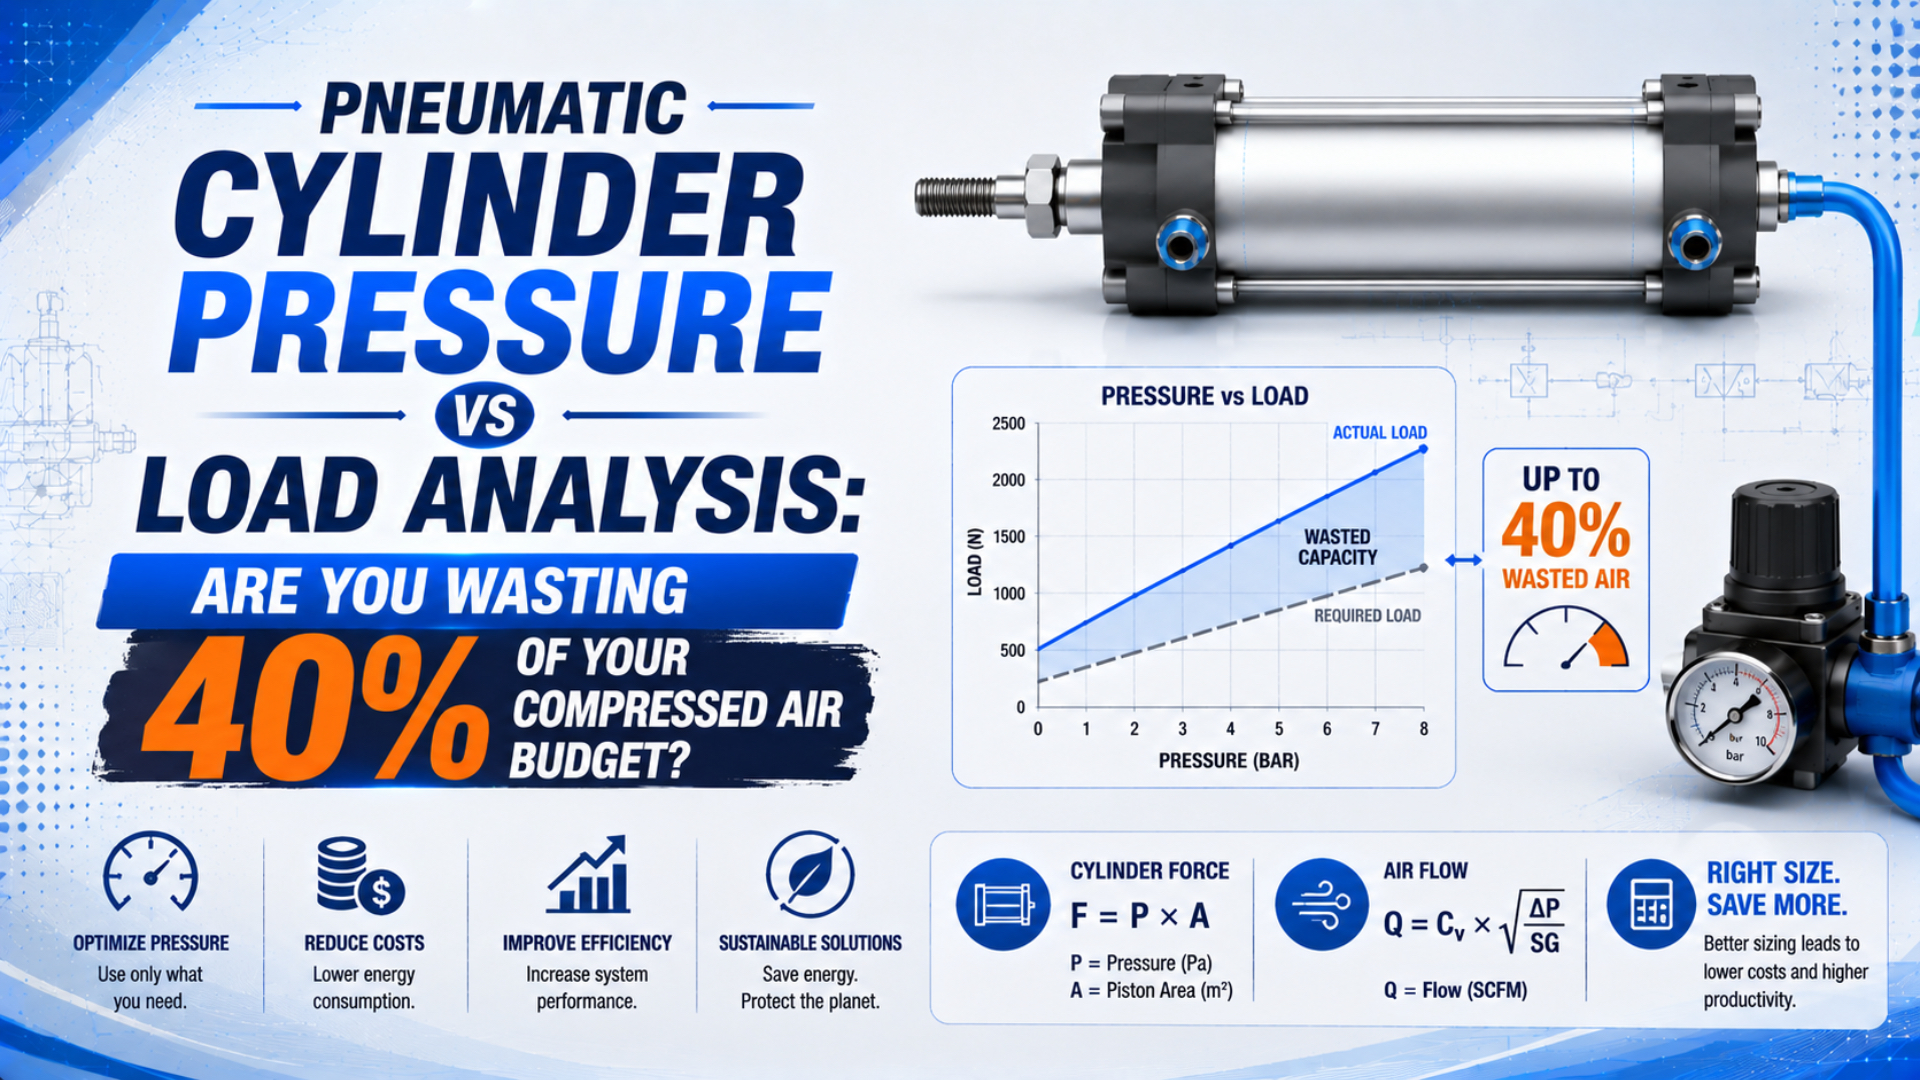
Ein Pneumatikzylinder kann Druckluft verschwenden, wenn sein Betriebsdruck höher ist als für die Last erforderlich; 40 % sind jedoch keine universelle Einsparung. Behandeln Sie dies als prüfbare Hypothese. Berechnen Sie die Last in beiden Richtungen, messen Sie den Druck an beiden Zylinderanschlüssen während des schwierigsten Hubabschnitts und vergleichen Sie den normierten Luftverbrauch, bevor Sie den Regler verstellen.
Die Druck-Last-Analyse eines Pneumatikzylinders gleicht den Kraftbedarf in jeder Bewegungsrichtung mit dem gemessenen Kammerdruck ab und prüft anschließend, ob der gewählte Druck auch die Anforderungen an Geschwindigkeit, Konstruktion und Luftverbrauch erfüllt.
Das Wichtigste in Kürze
- Der Druck muss während der Bewegung am Zylinder gemessen werden; er darf nicht aus dem Kompressorsammelrohr abgeleitet werden.
- Eine Verringerung des Zylinderluftverbrauchs um 40 % erfordert bei unverändertem Volumen und gleicher Zykluszahl ungefähr eine Verringerung des absoluten Fülldrucks um 40 %.
- Kraft, Durchfluss, Führung, Dämpfung und Reaktion des Kompressors müssen die Prüfung bestehen, bevor eine niedrigere Einstellung als Energieeinsparung gilt.
Diese Analyse ist bewusst enger gefasst als ein allgemeiner Leitfaden zum Betriebsdruck von Pneumatikzylindern oder eine Berechnung der wirksamen Kolbenfläche. Die Frage lautet hier, ob der einem Zylinder zugeführte Druck durch seine gemessene Last gerechtfertigt ist und ob eine Reduzierung tatsächlich das Druckluftbudget der Anlage entlastet.
Sind 40 % Druckluft-Einsparung realistisch?
Das US-Energieministerium (DOE) berichtet über ein dokumentiertes Anlagenprojekt, bei dem eine Verringerung des Systemdrucks um 22 psig die Druckluftenergiekosten um 11 % senkte. Gerade weil dieses geprüfte Ergebnis nicht 40 % beträgt, ist es nützlich: Einsparungen hängen von Last, ungeregeltem Bedarf, der Kompressorsteuerung und dem tatsächlich reduzierten Druck ab (DOE Better Plants, abgerufen am 22.07.2026).
Oft werden drei unterschiedliche Prozentwerte miteinander vermischt:
- Verringerung des Zylinderluftvolumens: die normierte Luftmenge, die dieser Antrieb verbraucht.
- Verringerung des Anlagenluftbedarfs: die Zylindereinsparung, nachdem alle anderen Antriebe, Leckagen, Abblasevorgänge, Spülungen und ungeregelten Verbraucher in das gesamte Bedarfsprofil einbezogen wurden.
- Verringerung der elektrischen Energie: die Reaktion des Kompressors unter Berücksichtigung von Steuerung, Speicher, Druckbändern und spezifischer Leistung.
Wenn ein Zylinder 40 % weniger normierte Luft verbraucht, sinkt der Stromverbrauch der Anlage nicht automatisch ebenfalls um 40 %. Bei geringer Last können Kompressorsteuerungen ineffizient entlasten, ein weiterer Kompressor kann online bleiben oder ungeregelte Verbraucher den Bedarf im Sammelrohr bestimmen. Eine belastbare Budgetaussage ergibt sich nur aus gemessenem Durchfluss oder einem validierten Zyklusvolumenmodell in Verbindung mit Kompressor-Leistungsdaten. Die 40-%-Schwelle des Titels sollte daher als widerlegbares Ziel verstanden werden. Prüfen Sie zunächst, ob der absolute Fülldruck des Zylinders um etwa 40 % sinken kann, ohne Kraft- und Zyklusanforderungen zu verletzen. Prüfen Sie danach, ob die Kompressorsteuerung den geringeren Luftbedarf in weniger Kilowattstunden umsetzt. Dieser zweistufige Nachweis trennt eine Antriebsberechnung vom Energieergebnis der Anlage. Dokumentieren Sie beide Ergebnisse, denn jedes von ihnen kann eine Einsparbehauptung entkräften, auch wenn das andere günstig aussieht.
Die Druck-Last-Berechnung aus einer Kräftebilanz aufbauen
Der ISO-15552-P1F-Katalog von Parker nennt für einen Zylinder mit 50-mm-Bohrung und 20-mm-Stange bei 6 bar eine theoretische Ausfahrkraft von 1.178 N und eine theoretische Rückzugskraft von 990 N. Die unterschiedlichen Werte zeigen, warum die Druck-Last-Analyse die korrekte Fläche und Bewegungsrichtung verwenden muss (Parker-P1F-Katalog, abgerufen am 22.07.2026).
Sei der Bohrungsdurchmesser und der Stangendurchmesser. Die Flächen für Aus- und Einfahren lauten:
ist die volle Kolbenfläche und die Ringfläche. Verwenden Sie für beide Durchmesser Millimeter, um Quadratmillimeter zu erhalten, oder für beide Meter, um Quadratmeter zu erhalten.
Beim Ausfahren lautet die Druck-Kräfte-Bilanz:
ist der Druck auf der Deckelseite, der Abluft-Gegendruck auf der Stangenseite, und umfasst Dichtungs- und Führungsreibung sowie jeden weiteren Widerstand, der nicht bereits in der äußeren Last enthalten ist. Beide Drücke müssen denselben Bezug verwenden, bei einer Bilanz an zwei Anschlüssen normalerweise den Manometerdruck.
Nach dem erforderlichen Druck auf der Deckelseite für die Lastbewegung aufgelöst ergibt sich:
ist die Prozesskraft, $m a$ die Beschleunigungskraft, und positiv, wenn die Schwerkraft der Bewegung entgegenwirkt. Beim Einfahren werden Kammerflächen und Druckrollen vertauscht. Halten Sie jedes Glied mit dem Vorzeichen der gewählten Bewegungsrichtung.
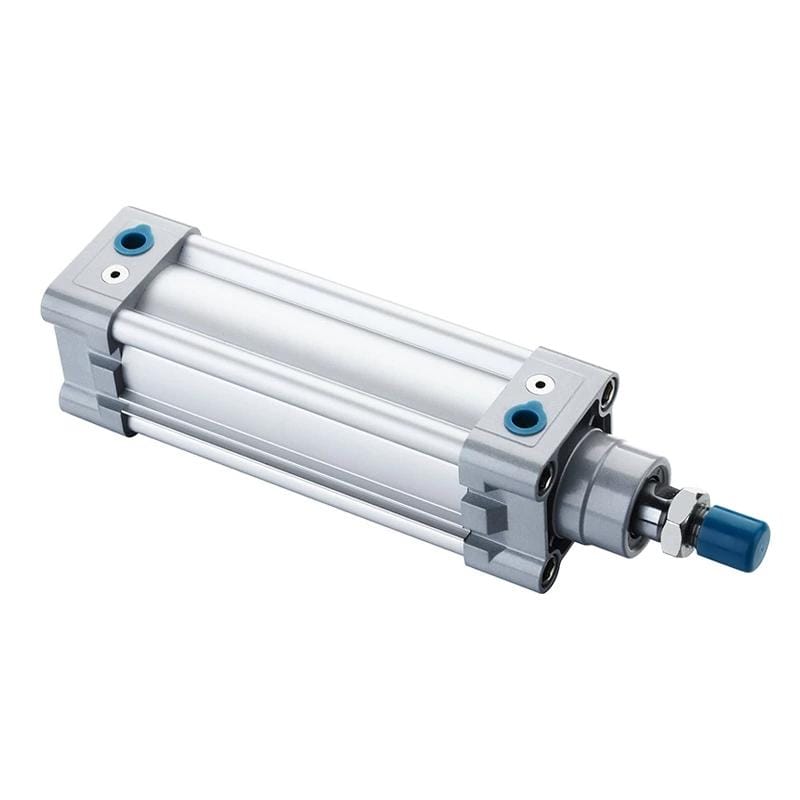
Ein Zylinder mit einseitiger Kolbenstange hat beim Ausfahren die volle Kolbenfläche und beim Einfahren eine kleinere Ringfläche; deshalb müssen beide Richtungen getrennt geprüft werden.
Rechenbeispiel: 50-mm-Bohrung, 20-mm-Stange, 700-N-Spannlast
Für und gilt:
Wenn Gegendruck und Reibung für die erste theoretische Prüfung vernachlässigt werden, erfordert eine Ausfahrlast von 700 N:
Dieser Wert gleicht nur die angegebene Last aus. Er ist nicht die Reglereinstellung. Der Zylinderauswahl-Leitfaden von SMC verwendet anwendungsabhängige Lastfaktoren, darunter 0,7 und 0,5, und empfiehlt für hohe Geschwindigkeiten noch niedrigere Faktoren. Wenn die Methode des gewählten Herstellers für stationäre Arbeit den Lastfaktor auf 0,7 begrenzt, benötigt dieselbe Last von 700 N mindestens 1.000 N theoretische Kraft, was bei dieser Bohrung etwa 5,09 bar entspricht (SMC-Zylinderauswahl, abgerufen am 22.07.2026).
Beachten Sie den Unterschied: 3,565 bar sind das Ergebnis einer Kräftebilanz, während 5,09 bar aus einer dokumentierten Auswahlmethode stammen. Verstecken Sie Beschleunigung, Reibung, Gegendruck und Anwendungsreserve nicht in einem erfundenen universellen Prozentsatz für die „Zylindereffizienz“.
Wenn die erforderliche Last bekannt ist, die Bohrung aber nicht, verwenden Sie den Bohrungsgrößenrechner für Zylinder als umgekehrten Dimensionierungsschritt. Die geometrische Grundlage für Druck- und Zugkraft erklärt der Leitfaden zur theoretischen Kraft von Pneumatikzylindern.
Was ändert sich bei statischen, dynamischen und vertikalen Lasten?
Der Auswahlleitfaden von SMC nennt Lastfaktorgrenzen von 0,7, 0,5 und niedrigeren Werten für schnellere Betriebsfälle statt eines universellen Multiplikators. Die praktische Antwort lautet: Die Lastart verändert die erforderlichen Kraftglieder und das zulässige Lastverhältnis des Herstellers, nicht nur einen Prozentsatz, der zum theoretischen Druck addiert wird (SMC, abgerufen am 22.07.2026).
| Lastfall | In die Kräftebilanz aufnehmen | Wichtigstes Prüfrisiko |
|---|---|---|
| Statisches Spannen | Prozesskraft, Reibung, Abluft-Gegendruck | Minimale Haltekraft beim niedrigsten Versorgungsdruck |
| Horizontal geführte Bewegung | Führungsreibung, Beschleunigung, Prozesskontaktkraft | Losbrechverhalten, Geschwindigkeitsänderung und Endanschlag |
| Vertikales Heben | Gewicht, Beschleunigung, Reibung, Gegendruck | Kontrolliertes Absenken und Verhalten bei Druckverlust |
| Variable Nutzlast | Schlimmste plausible Masse und Prozesskraft | Stabile Bewegung über den gesamten Lastbereich |
| Bewegung mit hoher Zykluszahl | Beschleunigung, Durchflussverlust, Dämpfungsenergie | Einbruch des dynamischen Drucks und Überhitzung |
Bei einer vertikalen Achse ist das Gewicht . Addieren Sie beim Beschleunigen nach oben $m a$. Beim kontrollierten Absenken kann die Schwerkraft die Last antreiben; daher muss die Schaltung auch die überlaufende Bewegung beherrschen. Ein größerer Zylinder oder ein höherer Druck gewährleistet für sich allein weder das Halten der Last noch ein sicheres Abluftverhalten oder Schutz nach einem Versorgungsverlust.
Behandeln Sie bei einer geführten horizontalen Achse die Nutzlast nicht als axiale Kraft, indem Sie ihre Masse mit der Erdbeschleunigung multiplizieren. Der Zylinder überwindet Führungsreibung, Beschleunigung, Kabelzug und Prozesskräfte. Das Gewicht der Last beeinflusst Lagerreaktionen und Reibung, wird bei korrekt ausgelegtem Mechanismus jedoch von der Führung getragen.
Ein Druck-Last-Arbeitsblatt sollte zwei Spalten haben: erforderliche Axialkraft und außeraxiale Lastreaktionen. Druck kann den axialen Schub erhöhen. Er kann jedoch keine Seitenlast, kein übermäßiges Kippmoment, keine flexible Befestigung und keine falsch ausgerichtete Führung ausgleichen. Das Vermischen dieser Spalten ist ein häufiger Grund dafür, dass ein scheinbar leistungsstarker Zylinder trotzdem Dichtungen verschleißt und klemmt.
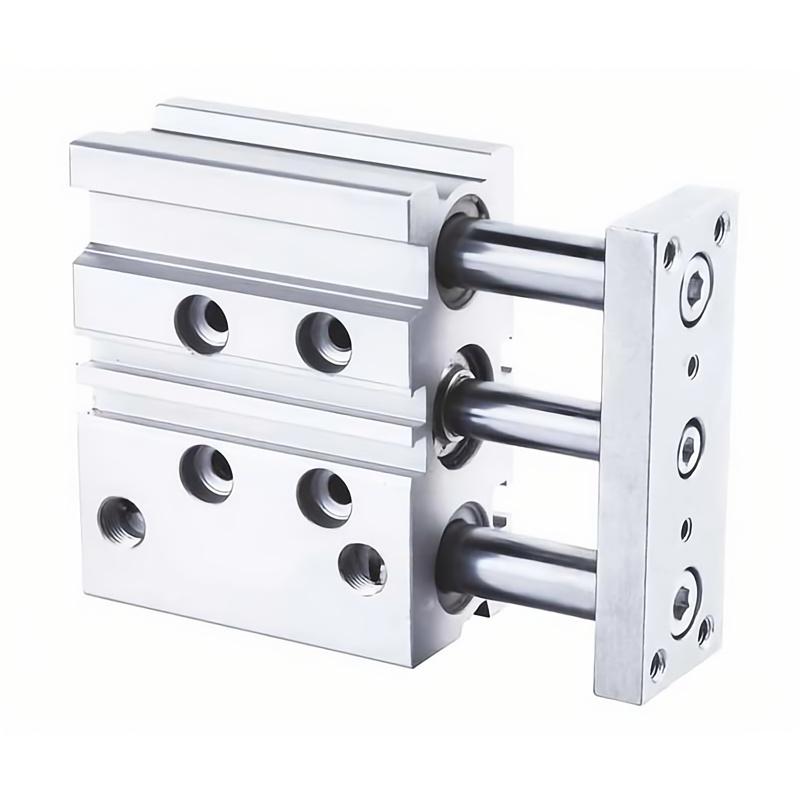
Ein geführter Antrieb bewältigt Seitenlasten und Verdrehschutzanforderungen, die zusätzlicher Luftdruck nicht lösen kann.
Wenn Stange oder Schlitten einer erheblichen Seitenlast ausgesetzt sind, prüfen Sie vor einer Druckerhöhung den Leitfaden zu Zylinderbefestigung und Lastkapazität.
Dynamischen Druck an beiden Zylinderanschlüssen messen
Nach Angaben des DOE sollte der Druckverlust in einem gut ausgelegten Druckluftverteilungssystem deutlich weniger als 10 % des Kompressor-Ausgangsdrucks betragen, gemessen vom Behälterausgang bis zur Entnahmestelle. Als häufige Engstellen am Verbrauchsort nennt das DOE außerdem Schläuche, Schnellkupplungen, Filter, Regler, Öler und Rohrleitungen (DOE-Quellenbuch, abgerufen am 22.07.2026).
Ein Regler-Manometer, das bei stillstehender Maschine beobachtet wird, zeigt nicht, welchen Druck der Zylinder bei Spitzen-Durchfluss erhält. Installieren Sie Druckaufnehmer oder schnell ansprechende Manometer an beiden Zylinderanschlüssen und zeichnen Sie einen vollständigen Zyklus aus Ausfahren, Halten und Einfahren auf. Erfassen Sie mindestens:
Dynamischer Zylinderdruck ist der Druck, der an einem Zylinderanschluss aufgezeichnet wird, während Luft strömt und sich der Antrieb bewegt, nicht der statische Wert nach dem Ende des Durchflusses.
- Sammelrohrdruck vor dem Maschinenregler einschließlich der durch gleichzeitigen Maschinenbedarf erzeugten Druckspitzen und -einbrüche;
- Regler-Ausgangsdruck im Leerlauf sowie während Beschleunigung, Fahrt mit konstanter Geschwindigkeit, Eintritt in die Dämpfung, Verweilzeit, Umkehr, Einfahren und maximaler Nutzlast;
- Druck am Zylinderanschluss auf der Deckel- und der Stangenseite;
- Hubposition oder Zeitreferenz;
- Zykluszeit und Nutzlastzustand.
Achten Sie auf zwei verschiedene Probleme. Ein fallender Druck am anschlussseitigen Zulauf deutet auf unzureichenden Durchfluss durch Regler, Ventil, Verschraubung, Rohrleitung oder Versorgungsweg hin. Ein hoher Druck auf der Abluftseite weist auf Gegendruck durch Durchflussregelung, Schalldämpfer, einen kleinen Ventildurchgang oder eine eingeschränkte Abluftleitung hin. Beides verringert die resultierende Kraft, selbst wenn die statische Reglereinstellung ausreichend aussieht.
Die DOE-Leitlinie für Verbraucher empfiehlt, den Druck am Werkzeugeingang zu überwachen und den maximal zulässigen Druck nicht mit dem erforderlichen Druck zu verwechseln. Für Zylinder gilt dieselbe Regel: Die maximale Bauteilbelastung ist eine Grenze, kein Zielwert für den Betrieb (DOE-Merkblatt für Verbraucher, abgerufen am 22.07.2026).
Der Ablauf zur Fehlersuche im Beitrag Ursachen und Behebung von Druckverlust in Pneumatiksystemen hilft, jede Engstelle zu isolieren, ohne den Sammelrohrdruck der gesamten Anlage zu erhöhen.
Kann ein niedrigerer Zylinderdruck den Luftverbrauch um 40 % senken?
Die P1F-Tabelle von Parker nennt für einen 50/20-mm-Zylinder 0,136 Nl pro 10 mm beim Ausfahren und 0,114 Nl pro 10 mm beim Einfahren bei 6 bar. Bei einem Hub von 500 mm entspricht das vor Rohrleitungsvolumen und Leckage etwa 12,5 normierten Litern pro vollständigem Zyklus (Parker-P1F-Katalog, abgerufen am 22.07.2026).
Für einen idealisierten doppeltwirkenden Zyklus mit demselben Fülldruck in beiden Richtungen gilt:
ist die normierte Luftmenge pro Zyklus, der Hub, der absolute Fülldruck des Zylinders und der gewählte normale Bezugsdruck. Geben Sie die Bezugsbedingungen an, wenn Sie Nl, NL/min, SCF oder SCFM vergleichen.
Bei 6 bar Manometerdruck beträgt der ideale absolute Fülldruck etwa 7 bar absolut. Für das Beispiel mit 50/20 mm und 500 mm Hub ergibt sich ein verdrängtes Volumen von etwa 1,806 Litern, also bei einem Bezug von 1 bar absolut etwa 12,64 normierte Liter pro Zyklus. Das stimmt gut mit Parkers gerundetem Katalogwert von etwa 12,5 Nl pro Zyklus überein.
Um den idealen Luftverbrauch dieses Zylinders mit festem Volumen um 40 % zu verringern, ohne Hub oder Zykluszahl zu ändern:
Ausgehend von 7 bar absolut läge das Ziel bei 4,2 bar absolut beziehungsweise ungefähr 3,2 bar Manometerdruck:
NIST definiert 1 psi als 6.894,757 Pa. Daher sollten Druckaufzeichnungen mit gemischten Einheiten vor dem Vergleich von Sollwerten, Anschlussverläufen oder Katalogdaten umgerechnet werden (NIST, abgerufen am 22.07.2026).
Diese Berechnung verwirft das 40-%-Ziel für das Beispiel mit 700 N Spannlast sofort. Bei 3,2 bar erzeugt eine 50-mm-Bohrung nur etwa 628 N theoretische Ausfahrkraft und liegt damit bereits vor Berücksichtigung von Gegendruck, Reibung oder Hersteller-Lastfaktor unter der Prozesslast. Für diesen Zylinder können Einsparziel und Lastanforderung nicht gleichzeitig erfüllt werden.
Verwenden Sie den Luftverbrauchsrechner, um die Prüfung auf Zykluszahl und Betriebsstunden auszuweiten. Der verwandte Beitrag zu Zylinderbohrung und Betriebskosten erklärt, warum eine größere Bohrung bei reduziertem Druck allein keinen geringeren Gesamtbedarf beweist.
Die richtige technische Änderung auswählen
Das DOE schätzt, dass bei etwa 100 psig jede Erhöhung des Kompressor-Ausgangsdrucks um 2 psi den Energieverbrauch bei voller Leistung um etwa 1 % steigert, noch bevor zusätzlicher ungeregelter Bedarf berücksichtigt wird. Die erste Empfehlung lautet, Engstellen zu verringern und den niedrigsten effizienten Betriebsdruck zu verwenden, statt den Kompressor-Sollwert automatisch anzuheben (DOE-Quellenbuch, abgerufen am 22.07.2026).
| Nachweis an der Maschine | Beste erste Maßnahme | Warum |
|---|---|---|
| Kraftreserve ist ausreichend und Zykluszeit wird erreicht | Lokalen Regler in gemessenen Schritten absenken | Prüft direkt, ob der Druck unnötig ist |
| Versorgungsdruck am Anschluss bricht während der Bewegung ein | Durchflusskapazität erhöhen oder Engstelle verringern | Sammelrohrdruck kann einen lokalen Engpass nicht effizient ausgleichen |
| Abluft-Gegendruck am Anschluss ist hoch | Abluftdrossel, Schalldämpfer, Ventil und Abluftweg prüfen | Gegendruck wird von der resultierenden Zylinderkraft abgezogen |
| Erforderliche Kraft überschreitet die Katalogauswahlmethode | Bohrung vergrößern, Mechanismus überarbeiten oder eine andere Antriebskonstruktion wählen | Überschreitung der Druckgrenzen des Bauteils vermeiden |
| Seitenlast oder Moment ist zu groß | Externe Führung ergänzen oder einen geführten Antrieb wählen | Druck trägt keine außeraxialen Reaktionen |
| Endanschlag ist nicht akzeptabel | Geschwindigkeit verringern oder Dämpfungs- und Stoßkapazität prüfen | Mehr Druck kann kinetische Energie und Aufprall erhöhen |
| Eine kleine Zone benötigt höheren Druck | Lokalen Druckverstärker und Speicheranordnung prüfen | Das Anheben des gesamten Sammelrohrdrucks für einen Verbraucher vermeiden |
Erhöhen Sie einen Zylinder niemals über seinen exakten Katalogdruck, nur um die Auswahl der richtigen Bohrung zu vermeiden. Ein kleinerer Hochdruckzylinder ist nicht automatisch energieeffizienter: Sein Absolutdruckverhältnis ist höher, die Folgen von Leckagen können zunehmen und der Kompressor muss diesen Druck weiterhin erzeugen.
Führen Sie Änderungen in kontrollierten Schritten durch. Notieren Sie bei jeder Einstellung den Mindestdruck auf Deckel- und Stangenseite, Hubzeit, Spitzenaufprall, Wiederholgenauigkeit, Lastresultat und normierte Luftmenge pro Zyklus. Beobachten Sie anschließend Kompressor-kW und Systemdruck lange genug, um das relevante Produktionsprofil und die Steuerzyklen einzubeziehen.
Abnahme-Arbeitsblatt
Dokumentieren Sie diese Werte vor und nach der Änderung:
- Bohrung und Stange;
- Last in jeder Richtung und Produktvariante sowie Prozesskraft, geführte Reibung, Beschleunigung, Schwerkraft und Widerstand bei Kontakt oder Werkzeugeingriff unter dem ungünstigsten Betriebsrezept;
- Druckverläufe im Sammelrohr, am Reglerausgang sowie an Deckel- und Stangenanschluss;
- Größen von Ventil, Rohr, Verschraubung, Durchflussregelung und Schalldämpfer;
- Ausfahrzeit, Einfahrzeit, Verweilzeit, Aufprall und Wiederholgenauigkeit;
- Normliter oder SCF pro Zyklus, Zyklen pro Schicht und Betriebsstunden;
- Kompressor-kW, be- oder entlasteter Zustand, Sammelrohr-Druckband und Produktionsmenge.
Das Ergebnis sollte als an Betriebsbedingungen gebundene Bandbreite und nicht als dauerhafter Prozentsatz angegeben werden. Wenn eine niedrigere Reglereinstellung bei einem Produktrezept Luft spart, beim schwersten Rezept jedoch die Zykluszeit verfehlt, können Zonensteuerung oder rezeptabhängiger Druck besser sein als eine einzige Kompromisseinstellung.
FAQs zu Druck und Last von Pneumatikzylindern
Der Katalog von Parker zeigt, dass ein 50/20-mm-Zylinder bei 6 bar 1.178 N theoretische Druckkraft, aber nur 990 N theoretische Zugkraft hat. Diese FAQs behandeln die Messungen und Entscheidungen, aus denen ein sicherer Maschinensollwert und eine belastbare Drucklufteinsparung entstehen (Parker-P1F-Katalog, abgerufen am 22.07.2026).
Kann ich den Zylinderdruck allein aus der Last berechnen?
Nein. Die Last geteilt durch die Kolbenfläche ergibt nur einen theoretischen Ausgleichsdruck. Bei einer funktionsfähigen Auswahl müssen außerdem Bewegungsrichtung, Beschleunigung, Schwerkraft, Abluft-Gegendruck, Reibung, minimaler dynamischer Versorgungsdruck und die Lastfaktormethode des Herstellers berücksichtigt werden. Prüfen Sie das Ergebnis am exakten Zylinderkatalog und an einem gemessenen Maschinenzyklus.
Warum ist der Druck am Zylinderanschluss niedriger als die Reglereinstellung?
Der Durchfluss durch Regler, Ventile, Verschraubungen, Rohrleitungen, Schnellkupplungen und Filter verursacht Druckverlust. Bei hohem Durchfluss ist dieser Verlust am größten. Daher kann ein Manometer im Stillstand normal aussehen, während der Anschlussdruck beim Beschleunigen einbricht. Messen Sie Zulauf- und Abluftanschluss über einen vollständigen Zyklus, bevor Sie den Sammelrohrdruck erhöhen.
Entspricht eine Druckreduzierung um 40 % einer Luftersparnis von 40 %?
Nicht beim Vergleich von Manometerdrücken. Bei festem Kammervolumen folgt die normierte Luftmenge dem absoluten Fülldruck. Eine Reduzierung von 6 bar Manometerdruck auf 3,2 bar Manometerdruck ändert den Absolutdruck ungefähr von 7 auf 4,2 bar und damit das ideale Zylindervolumen um 40 %. Leckage, Rohrleitungsvolumen, Zyklusänderungen und die Kompressorreaktion verändern jedoch das Ergebnis der Anlage.
Soll ich den Druck erhöhen oder eine größere Bohrung wählen?
Entscheiden Sie anhand der Kräftebilanz, der Kataloggrenzen, des Bauraums, des Luftbedarfs und des verfügbaren dynamischen Drucks. Eine größere Bohrung erhöht bei gleichem Druck die Kraft, aber auch das Kammervolumen. Höherer Druck steigert die Kraft ohne Änderung der Bohrung, kann jedoch Luftverbrauch und Systemenergie erhöhen. Vergleichen Sie beide Optionen bei der erforderlichen Zykluszahl.
Wie beweise ich, dass niedrigerer Druck elektrische Energie spart?
Messen Sie Luftbedarf und Kompressorleistung bei vergleichbarer Produktion. Bestätigen Sie, dass Ausstoß, Zykluszeit, Druckstabilität und Qualität akzeptabel bleiben. Eine lokale Zylinderreduzierung senkt den Stromverbrauch der Anlage nur, wenn die Kompressorsteuerung auf den geringeren Bedarf reagiert; Kompressor-kW, Laststunden und produktionsnormierte Energie liefern den abschließenden Nachweis.
Quellen und technische Referenzen
- Parker P1F ISO 15552 Katalog für Pneumatikzylinder - Tabellen zu theoretischer Kraft und normiertem Luftverbrauch beim Aus- und Einfahren, einschließlich des 50/20-mm-Beispiels zum Gegencheck der Kraft- und Zyklusvolumenberechnungen dieses Artikels. Abgerufen am 22.07.2026.
- SMC, Auswahl von Luftzylindern - anwendungsabhängige Lastfaktoren, Auswahl des Betriebsdrucks und Hinweise für hohe Geschwindigkeiten. Abgerufen am 22.07.2026.
- DOE, Verbesserung der Leistung von Druckluftsystemen: Quellenbuch für die Industrie - Druckverlust, Engstellen am Verbrauchsort, künstlicher Bedarf sowie Hinweise zu Druck und Energie. Abgerufen am 22.07.2026.
- DOE, Endverbraucher für maximale Effizienz - erforderlicher gegenüber maximal zulässigem Druck und Hinweise zur Messung am Verbrauchsort. Abgerufen am 22.07.2026.
- DOE Better Plants, Fallstudie zu TE Connectivity - gemessene Verringerung des Systemdrucks um 22 psig und der Druckluftenergiekosten um 11 %. Abgerufen am 22.07.2026.
- NIST, Umrechnung von Druck- und Gasstromeinheiten - Umrechnungsfaktoren für Druck. Abgerufen am 22.07.2026.