
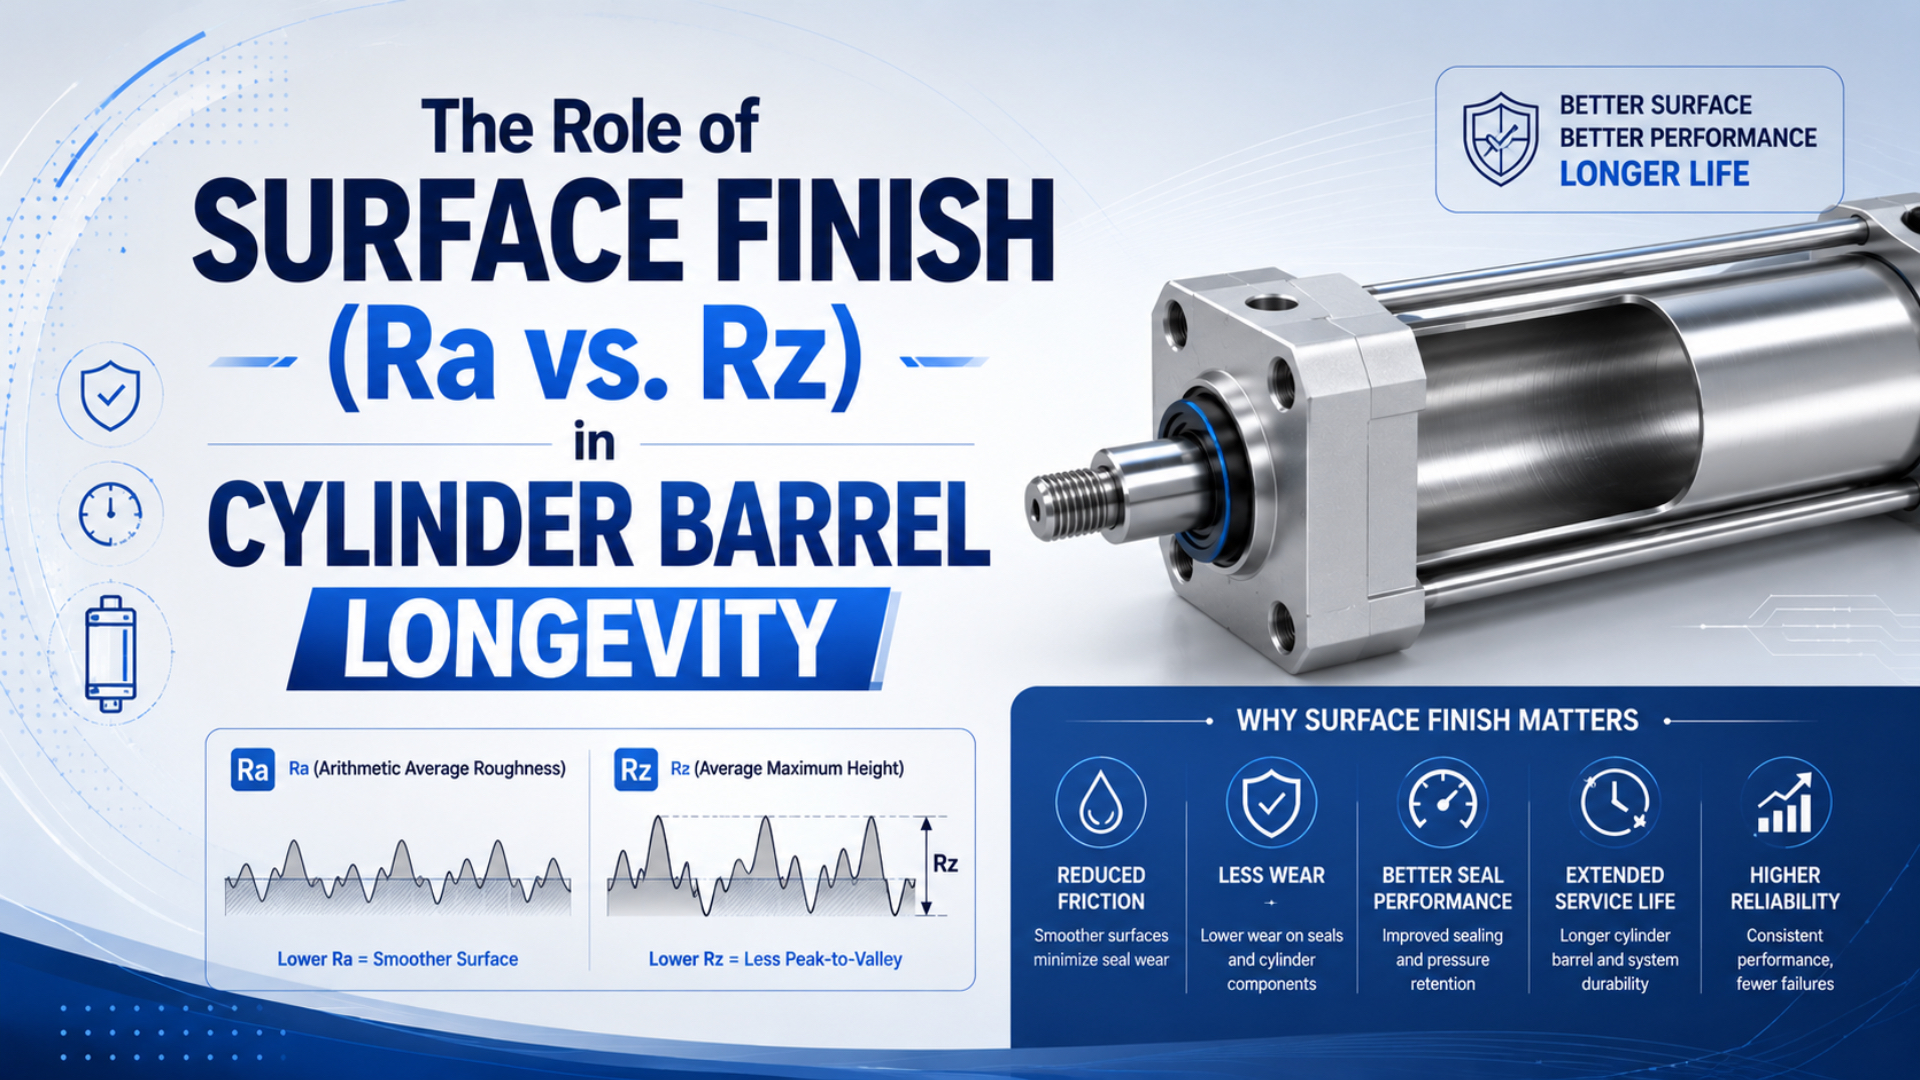
La vida útil de la camisa del cilindro depende de una especificación completa de textura superficial compatible con el sello del pistón, el material de la camisa, el régimen de lubricación y el método de medición. Ra describe un promedio. Rz revela una parte mayor de la altura del perfil, pero ninguno de los dos valores demuestra por sí solo que el taladro esté libre de picos afilados, arañazos axiales, ondulación, conicidad o un apoyo insuficiente del material.
El catálogo de sellos neumáticos de Parker muestra claramente esta dependencia. Sus ejemplos de superficies dinámicas indican Ra 0.2 µm / Rz 1.0 µm para productos de caucho y PTFE, pero Ra 0.4 µm / Rz 1.6 µm para productos de poliuretano (Sellos neumáticos de Parker, consultado en 2026). Son ejemplos del proveedor para productos definidos, no límites universales para cilindros neumáticos.
Esta diferencia importa durante la compra y el análisis de fallos. Un certificado que muestre un único resultado de Ra cerca del extremo abierto de un tubo no puede describir todo el recorrido del sello. Tampoco puede demostrar que el instrumento, el filtro, la longitud de evaluación, la dirección del trazo y las ubicaciones de medición coincidieran con el plano.
Ideas clave
- ISO 21920-2:2021 define los términos y parámetros de la superficie de perfil; ISO 21920-3:2021 define el operador completo de especificación.
- Parker publica ejemplos distintos de Ra/Rz para diferentes familias de sellos neumáticos, por lo que no existe una conversión universal de Ra a Rz ni un acabado óptimo universal.
- Acepte una camisa a partir de un informe de inspección basado en ubicaciones, no a partir de un único número de rugosidad ni de la afirmación visual de que el taladro es tan liso como un espejo.
Si primero necesita conocer el proceso de fabricación, consulte la guía de bruñido de camisas de cilindro. Este artículo se centra en la cuestión más concreta: qué indican Ra y Rz, qué dejan fuera y cómo convertirlos en un requisito de camisa de cilindro que pueda inspeccionarse.
Ra y Rz: qué mide cada parámetro
ISO 21920-2:2021 contiene los términos, definiciones y parámetros ISO actualmente publicados para medir la textura superficial de perfil, y sustituye a ISO 4287:1997. En ese marco, Ra se calcula sobre la longitud de evaluación, mientras que Rz se obtiene promediando las alturas máximas del perfil determinadas en las longitudes de sección especificadas (ISO 21920-2, 2021).
Ra comprime las desviaciones positivas y negativas de un perfil de rugosidad en un único promedio aritmético. En su forma original, la relación es:
Aquí, es la altura media aritmética, es la longitud de evaluación y es la altura del perfil respecto a la línea media en la posición . La ecuación explica por qué los picos y valles aislados pueden perder su identidad dentro de un promedio. No predice la vida útil del sello.
Rz añade información sobre la amplitud vertical del perfil a lo largo de las longitudes de sección especificadas. ISO 21920 cambió el nombre del concepto antiguo de «longitud de muestreo» por longitud de sección y cambió la mayoría de los parámetros, incluido Ra, al cálculo basado en la longitud de evaluación; los parámetros de picos, como Rz, mantienen el promedio basado en secciones (Guía ISO 21920 de Digital Surf, consultado en 2026). Taylor Hobson también distingue el Rz actual de Rz (JIS) y de las convenciones antiguas de diez puntos (Parámetros de amplitud del acabado superficial de Taylor Hobson, 2022).
| Parámetro | Qué resume | Qué no puede demostrar por sí solo |
|---|---|---|
| Ra | Desviación absoluta media de la altura del perfil | Agudeza de los picos, un valle profundo, orientación, arañazos u ondulación |
| Rz | Comportamiento promediado de la altura entre picos y valles según reglas definidas de longitud de sección | Si la característica se repite, dónde aparece o si el material del sello la admite |
| Rp | Altura máxima del pico del perfil por encima de la línea media | Estructura de los valles o área de material de apoyo |
| Rmr | Relación de material en un nivel de sección indicado | Diámetro del taladro, redondez, conicidad, limpieza o integridad del recubrimiento |
¿Qué debe recordar un ingeniero? Ra es un estadístico de cribado. Rz es otra forma de observar el mismo perfil medido, no un sustituto del perfil, de su ubicación ni de la especificación de medición.
¿Por qué pueden comportarse de forma diferente dos taladros de cilindro con el mismo Ra?
Parker muestra varias superficies dinámicas con valores de Ra casi idénticos pero perfiles visiblemente diferentes, y recomienda evaluar varios parámetros para sellos alternativos. Su guía de ingeniería actual utiliza Ra, Rp, Rz y Rmr porque un único promedio no puede distinguir una meseta de unos picos dañinos (Productos de sellado de alto rendimiento de Parker, consultado en 2026).
Imagine tres taladros que cumplen el mismo límite de Ra. El primero tiene muchas características pequeñas distribuidas uniformemente. El segundo presenta mesetas amplias interrumpidas por picos aislados. El tercero contiene una ranura direccional alineada con el recorrido del pistón. Sus promedios pueden ser parecidos, pero el sello ve tres condiciones de contacto diferentes.
Aquí es donde falla la idea de que «cuanto más liso, mejor» siempre. Un Ra bajo no confirma la retención del lubricante ni descarta un arañazo largo. Un Ra más alto tampoco significa automáticamente un fallo. El perfil y el compuesto del sello seleccionado establecen el requisito de la superficie de contacto.
La camisa también tiene una geometría que va más allá de la rugosidad. La conicidad cambia la compresión del sello a lo largo de la carrera. La ovalidad la cambia alrededor de la circunferencia. La ondulación puede alterar el contacto en un espaciamiento mayor que el retenido por el filtro de rugosidad. Una lectura del perfilómetro y los resultados de un alesómetro responden a preguntas diferentes.
Un paquete de aceptación útil separa tres capas: tamaño y forma del taladro, parámetros filtrados de textura superficial y evidencias de defectos sin filtrar. Aprobar una capa no compensa fallar otra. Esta separación aporta más valor que añadir decimales a Ra.
¿Puede convertirse Ra directamente a Rz?
No se puede defender una conversión universal. Los ejemplos neumáticos de Parker emparejan Ra 0.2 µm con Rz 1.0 µm para caucho/PTFE y Ra 0.4 µm con Rz 1.6 µm para poliuretano, y ya producen relaciones diferentes dentro de un mismo catálogo (Sellos neumáticos de Parker, consultado en 2026).
Una relación solo es una correlación para una familia conocida de superficies fabricadas y medidas de una forma conocida. Si cambia la piedra de bruñido, el avance, la presión, el material de la camisa, el recubrimiento, el filtrado o la población de defectos, la relación puede variar. Por eso convertir el resultado de Ra de un proveedor en un valor de Rz inventado crea una falsa precisión.
Los documentos antiguos hacen que la situación sea aún más confusa. El Manual de juntas tóricas de Parker analiza una definición de Rz basada en cinco longitudes de trazo consecutivas según una práctica DIN antigua, mientras que Taylor Hobson distingue el Rz actual, Rz1max y Rz (JIS). Por tanto, el mismo símbolo puede interpretarse mal cuando un plano omite la norma y la edición.
Use esta regla de decisión:
- Si el proveedor del sello especifica Ra y Rz, mida e informe de ambos.
- Si el plano especifica solo Ra, no calcule Rz con un multiplicador genérico. Pregunte si se necesita un límite de pico de apoyo, de relación de material o de altura máxima.
- Si un plano antiguo cita ISO 4287, DIN 4768 o una convención JIS, conserve el requisito heredado hasta que ingeniería lo traduzca formalmente al sistema de especificación actual.
- Si las normas del proveedor y del cliente entran en conflicto, resuelva la convención de medición antes de producir, no después de una inspección fallida.
¿Resolverían el problema dos valores en un certificado? Todavía no. Deben proceder del lugar correcto del taladro y del mismo operador de especificación utilizado para definir la tolerancia.
Requisitos de plano para un acabado de taladro verificable
ISO 21920-1:2021 define cómo se indica la textura superficial de perfil en la documentación técnica del producto, mientras que ISO 21920-3:2021 define el operador completo de especificación utilizado para decidir la conformidad. Por tanto, un plano necesita algo más que un número junto a un símbolo de rugosidad (ISO 21920-1; ISO 21920-3, 2021).
Empiece por la interfaz funcional. Identifique la revisión del plano de la camisa, el material o recubrimiento del taladro, el perfil y compuesto del sello del pistón, la política de lubricación prevista, el rango de presión, el rango de velocidad, la temperatura y el ciclo de trabajo. Una etiqueta de material genérica como «sello de PU» no basta cuando el proveedor ofrece varios perfiles o compuestos.
Después defina el requisito de textura superficial:
- Norma aplicable y edición. Indique ISO 21920 o el sistema ASME/heredado aprobado. No mezcle símbolos y reglas predeterminadas de sistemas distintos sin una nota de ingeniería.
- Parámetros y límites requeridos. Utilice los valores exactos del fabricante del sello. La guía más amplia de Parker para sellos alternativos usa Ra, Rp, Rz y Rmr como grupo funcional, pero otro producto puede requerir un conjunto diferente.
- Ajustes del filtro y del índice de anidamiento. Estos ajustes separan la rugosidad de espaciamiento corto de la ondulación de espaciamiento largo. Los ajustes elegidos afectan al resultado informado.
- Reglas de evaluación y muestreo. Indique la longitud o los valores predeterminados de la norma que correspondan, además de cualquier regla para múltiples trazos y resultados máximos.
- Dirección del trazo. Mida en la dirección exigida por el plano. Para un taladro bruñido, registre cómo se relaciona el trazo con la orientación del mecanizado y el recorrido del pistón.
- Ubicaciones de medición. Defina las estaciones axiales, las posiciones circunferenciales, los bordes excluidos y cómo se accederá al extremo lejano de un taladro ciego o ensamblado.
- Criterios de defectos separados. Establezca reglas de aceptación para arañazos axiales, abolladuras, picaduras, pérdida de recubrimiento, abrasivo incrustado, corrosión y bordes de entrada dañados.
- Geometría del taladro. Especifique el diámetro, la conicidad, la redondez, la rectitud, la cilindricidad u otros controles de forma de manera independiente de la rugosidad.
ASME B46.1-2019 (R2026) sigue siendo un marco alternativo para la textura superficial. ASME lo describe como un marco que cubre rugosidad, ondulación, orientación y los parámetros usados para especificar irregularidades geométricas de la superficie (ASME B46.1, reafirmada en 2026). Utilice el sistema exigido por el contrato y mantenga después el plano, la configuración del instrumento y el informe dentro de ese sistema.
Para los detalles de compra del tubo que van más allá de la textura, la guía de tubos bruñidos para cilindros cubre material, tolerancia del taladro, rectitud, limpieza e información para la RFQ.
¿Cómo debe medirse el acabado superficial dentro de una camisa de cilindro?
ISO 25178-601:2025 define ahora las características de diseño y metrológicas de los instrumentos de palpador de contacto usados para topografía areal, y también se aplica cuando las mediciones de perfil se extraen de datos areales. ISO la enumera como sustituta publicada de ISO 3274:1996 (ISO 25178-601, 2025).
El acceso del instrumento es el primer límite práctico. Un rugosímetro portátil puede llegar al extremo abierto, pero no al centro de la carrera ni al extremo lejano. Puede ser necesaria una sonda en ángulo recto o una sonda para taladros. Si el palpador no puede seguir el trazo requerido sin deslizarse, inclinarse o chocar con la pared, el resultado no es automáticamente comparable con una probeta plana de calibración accesible.
Utilice una secuencia controlada:
- Limpie la camisa sin pulir ni eliminar evidencias. Registre los residuos abrasivos, la protección contra la corrosión y el estado de manipulación.
- Verifique el estado del instrumento con una referencia trazable adecuada al rango de rugosidad esperado. Taylor Hobson recomienda un patrón de calibración cercano al valor que se mide en lugar de depender de una referencia mucho más rugosa (Métodos de calibración del acabado superficial de Taylor Hobson, consultado en 2026).
- Introduzca la norma aplicable, el conjunto de parámetros, los filtros, la longitud de evaluación, los datos del palpador y cualquier ajuste no predeterminado.
- Establezca un mapa de ubicaciones. Mida cerca de ambos extremos y en una o más estaciones del centro de la carrera, con trazos circunferenciales cuando lo exijan el plano o el patrón de fallo.
- Conserve la evidencia direccional. Registre dónde se sitúan el puerto, la carga de la guía, el lado del vástago o la carga del carro respecto a cada trazo.
- Inspeccione los defectos por separado con iluminación, aumento o un boroscopio adecuados. No promedie un arañazo dentro de un resultado normal de rugosidad.
- Asocie las lecturas de textura con las mediciones de diámetro y forma del taladro en las ubicaciones correspondientes.
- Realice las comprobaciones especificadas de limpieza, fugas y movimiento después del montaje.
Según nuestra experiencia, un mapa de ubicaciones detecta más causas de fallos repetitivos que un único trazo «óptimo». Si un lado del sello y de la guía muestra un desgaste coincidente, compare la rugosidad y la forma del taladro en esa posición angular antes de cambiar los compuestos. guía de fallos de cojinetes y sellos de vástago explica por qué los errores de guiado pueden imitar un problema de acabado superficial.
¿Cómo influye el acabado superficial en la vida útil del cilindro?
ISO 19973-3:2015 informa de la vida útil de los cilindros neumáticos en ciclos o kilómetros bajo ensayos de fiabilidad definidos. No asigna a Ra ni a Rz un multiplicador universal de vida útil. Por tanto, cualquier afirmación como «vida útil tres veces mayor» necesita cilindros emparejados, condiciones de operación, muestras y criterios de fallo (ISO 19973-3, confirmada en 2021).
El acabado superficial influye en la vida útil mediante el contacto, la lubricación y las vías de fuga. Los picos altos o afilados pueden desgastar un sello dinámico. Una ranura alineada con el recorrido puede conectar regiones de presión. Un área de apoyo insuficiente puede concentrar el contacto, mientras que una textura inadecuada para el régimen de lubricación elegido puede contribuir al movimiento a tirones o a un despegue inestable.
Estos mecanismos no actúan de forma aislada. El perfil y compuesto del sello, el guiado del pistón, la carga lateral, la geometría del taladro, la limpieza del aire, la presión, la velocidad, la temperatura, la carrera, las inversiones, la permanencia, los daños de montaje y la política de lubricación pueden cambiar el resultado. guía de sellos dinámicos y estáticos de cilindro separa las interfaces de sellado móviles de las uniones fijas, y la guía de selección de materiales de sellos cubre los límites que dependen del compuesto.
| Evidencia encontrada | Mecanismo superficial plausible | Comprobaciones necesarias antes de culpar a la rugosidad |
|---|---|---|
| Desgaste rápido y distribuido uniformemente del labio | Perfil abrasivo o superficie contaminada | Identidad del sello, calidad del aire, lubricante, velocidad y temperatura |
| Un corte profundo en el sello | Pico aislado, rebaba o arañazo axial | Iluminación del taladro, boroscopio y trazo de perfil emparejado con la ubicación |
| Derivación interna después de una reconstrucción | Ranura, rayado, daño del sello o error de forma del taladro | Ruta de válvula conectada, orientación del sello, diámetro interior, conicidad y redondez |
| Arranque a tirones seguido de un recorrido más suave | Fricción de despegue o problema de guía/carga | Presión en el cilindro, control de caudal, alineación, carga lateral y lubricación |
| Desgaste concentrado en un lado | Guiado desigual o condición local del taladro | Guía del pistón, cojinete del vástago, montaje y mediciones en posiciones angulares |
Si el aire pasa entre las cámaras, siga un diagnóstico controlado de fugas internas del cilindro antes de pedir otro kit de sellos. Los datos de superficie deben acotar el árbol de fallos, no sustituirlo.
ISO 19973-1:2015 también exige que la evaluación de fiabilidad utilice condiciones de ensayo declaradas y evaluación estadística (ISO 19973-1, 2015). Una comparación defendible registra la serie del cilindro, el diámetro, la carrera, el sello, la presión, la velocidad, la carga, la calidad del aire, la temperatura, la lubricación, el tamaño de muestra, la duración del ensayo, el mantenimiento permitido y el umbral del primer fallo.
La evidencia más sólida del acabado superficial es una cadena trazable, no un número bajo: requisito de plano, configuración del instrumento, resultados basados en ubicaciones, registro de defectos y geometría, y después rendimiento de fugas y movimiento. Si se rompe cualquier eslabón, el certificado de superficie se convierte en una evidencia débil de vida útil.
¿Qué debe contener un informe de inspección de una camisa de cilindro?
La guía de Parker para sellos alternativos utiliza 4 parámetros complementarios de textura, Ra, Rp, Rz y Rmr, mientras que ASME B46.1 separa rugosidad, ondulación y orientación. Un informe útil de la camisa debe conservar esas distinciones y conectar cada resultado con una ubicación, una configuración del instrumento, una revisión del plano y una decisión de aceptación (Parker; ASME, consultado en 2026).
Como mínimo, solicite:
- números de pieza del cliente y del proveedor, identidad de serie o lote de la camisa y revisión del plano;
- material de la camisa, estado del recubrimiento o anodizado, tamaño del taladro e identificación del sello;
- norma aplicable de textura superficial, edición, parámetros, límites de tolerancia y regla de aceptación;
- modelo del instrumento, datos de la sonda o el palpador, versión del software cuando corresponda y estado de calibración o verificación;
- filtro, índice de anidamiento o corte, longitud de evaluación, dirección del trazo y cualquier ajuste no predeterminado;
- mapa de ubicaciones de medición axiales y circunferenciales con resultados individuales, no solo un promedio;
- diámetro del taladro y resultados de forma especificados en las estaciones correspondientes;
- hallazgos visuales o de boroscopio sobre arañazos, picaduras, daños del recubrimiento, residuos y bordes de entrada;
- método de limpieza, estado de conservación, condiciones ambientales cuando sean necesarias y trazabilidad del operador y la fecha;
- resultados finales de fugas, despegue y prueba de movimiento del cilindro ensamblado cuando los exija el plan de control.
Los promedios aún pueden ser útiles para el control del proceso, pero no permita que oculten la peor ubicación aceptada. Cuando el plano contiene una regla de máximo, informe del resultado individual que controla la aceptación. Cuando utiliza una regla de población, identifique la muestra y el método de decisión.
Para una RFQ de sustitución, envíe juntos el sello averiado y las evidencias del taladro. Las fotografías deben conservar la orientación. Marque la posición angular instalada, la dirección del recorrido y el lugar donde aparece el síntoma. Ese paquete ayuda al proveedor a distinguir los daños superficiales de los problemas de trayectoria de carga y contaminación tratados en las guías de mantenimiento relacionadas.
Preguntas frecuentes sobre el acabado superficial de la camisa del cilindro
Parker publica al menos 2 ejemplos dinámicos diferentes de Ra/Rz en un catálogo de sellos neumáticos, mientras que ISO 21920 separa las definiciones de parámetros del operador de conformidad. Estas 5 respuestas mantienen conectados Ra, Rz, los ajustes de medición, la identidad del sello y las evidencias de servicio, en lugar de asignar un único acabado universal al taladro del cilindro (Parker; ISO 21920-3).
¿Un Ra más bajo siempre es mejor para la camisa de un cilindro neumático?
No. Un Ra más bajo no muestra la agudeza de los picos, los valles profundos, los arañazos direccionales, la ondulación, la relación de material ni la geometría del taladro. También puede entrar en conflicto con las necesidades de lubricación del sello seleccionado. Empiece por el requisito exacto de superficie de contacto del fabricante del sello y especifique después la norma aplicable, los parámetros de apoyo y los ajustes de medición.
¿Cuál es el factor de conversión correcto de Ra a Rz?
No existe un factor universal. La relación depende del perfil superficial, el proceso de fabricación, el material, el filtrado y las definiciones de los parámetros. Los propios ejemplos neumáticos de Parker no utilizan una relación constante entre familias de sellos. Mida ambos parámetros cuando ambos sean necesarios; no calcule un resultado de aceptación con un multiplicador genérico.
¿Puede un perfilómetro portátil inspeccionar todo el taladro del cilindro?
Solo cuando la sonda puede alcanzar todas las ubicaciones requeridas y seguir el trazo especificado sin colisión, inclinación ni distorsión por deslizamiento. Una lectura sencilla cerca de la entrada del tubo no representa el centro de la carrera ni el extremo lejano. Defina el acceso, las ubicaciones, la configuración del palpador y las comprobaciones de calibración en el plan de inspección antes de comenzar la medición.
¿Se incluyen los arañazos en la aceptación de Ra y Rz?
No confíe en Ra o Rz para aceptar arañazos. Un arañazo axial largo puede ser funcionalmente grave aunque el perfil circundante cumpla sus límites de rugosidad. Incluya arañazos, picaduras, rebabas, pérdida de recubrimiento y residuos incrustados en criterios visuales o de defectos separados, y registre su posición respecto al recorrido del sello.
¿Cómo puede un proveedor demostrar que el acabado superficial aumentó la vida del cilindro?
Utilice una comparación de fiabilidad controlada con cilindros, sellos, presión, velocidad, carrera, carga, calidad del aire, lubricación, temperatura, muestras y umbrales de fallo declarados. ISO 19973-3 informa de la vida del cilindro en ciclos o kilómetros bajo ensayos definidos. Una única anécdota de cliente, un certificado de Ra o una afirmación basada en meses de servicio no puede aislar el acabado superficial como causa.
Fuentes y referencias técnicas
- ISO 21920-1:2021, Especificaciones geométricas de productos (GPS) - Textura superficial: Perfil - Parte 1: Indicación de la textura superficial, reglas de indicación en planos para la textura superficial de perfil; consultado el 2026-07-22.
- ISO 21920-2:2021, Especificaciones geométricas de productos (GPS) - Textura superficial: Perfil - Parte 2: Términos, definiciones y parámetros de textura superficial, terminología ISO publicada actualmente para parámetros de perfil; consultado el 2026-07-22.
- ISO 21920-3:2021, Especificaciones geométricas de productos (GPS) - Textura superficial: Perfil - Parte 3: Operadores de especificación, operador completo de especificación para la conformidad; consultado el 2026-07-22.
- ISO 25178-601:2025, Especificaciones geométricas de productos (GPS) - Textura superficial: Areal - Parte 601, características de instrumentos de palpador de contacto aplicables a mediciones areales y de perfiles extraídos; consultado el 2026-07-22.
- ASME B46.1-2019 (R2026), Textura superficial (rugosidad, ondulación y orientación), terminología y marco estadounidense de especificación de textura superficial; consultado el 2026-07-22.
- Sellos neumáticos de Parker, PTD3351, ejemplos de familias de productos para superficies de sellado dinámico y límites de relación de material; consultado el 2026-07-22.
- Productos de sellado de alto rendimiento de Parker, 5371, guía sobre Ra, Rp, Rz y Rmr para superficies de sellado alternativo; consultado el 2026-07-22.
- Manual de juntas tóricas de Parker, PTD5705, terminología heredada de rugosidad y necesidad de identificar la convención aplicable; consultado el 2026-07-22.
- Taylor Hobson, Parámetros de amplitud del acabado superficial, diferencias entre Ra, Rz, Rz1max y Rz (JIS); consultado el 2026-07-22.
- Taylor Hobson, Métodos de calibración del acabado superficial, selección de patrones de calibración próximos al rango de rugosidad medido; consultado el 2026-07-22.
- Digital Surf, guía de metrología superficial ISO 21920, cambios de longitud de evaluación y de sección respecto a la práctica de ISO 4287; consultado el 2026-07-22.
- ISO 19973-1:2015, Transmisiones neumáticas - Evaluación de la fiabilidad de los componentes mediante ensayos - Parte 1, procedimientos generales, condiciones de ensayo, evaluación estadística e información de resultados; consultado el 2026-07-22.
- ISO 19973-3:2015, Transmisiones neumáticas - Evaluación de la fiabilidad de los componentes mediante ensayos - Parte 3, ensayos de fiabilidad e información de vida útil para cilindros neumáticos con vástago; consultado el 2026-07-22.