
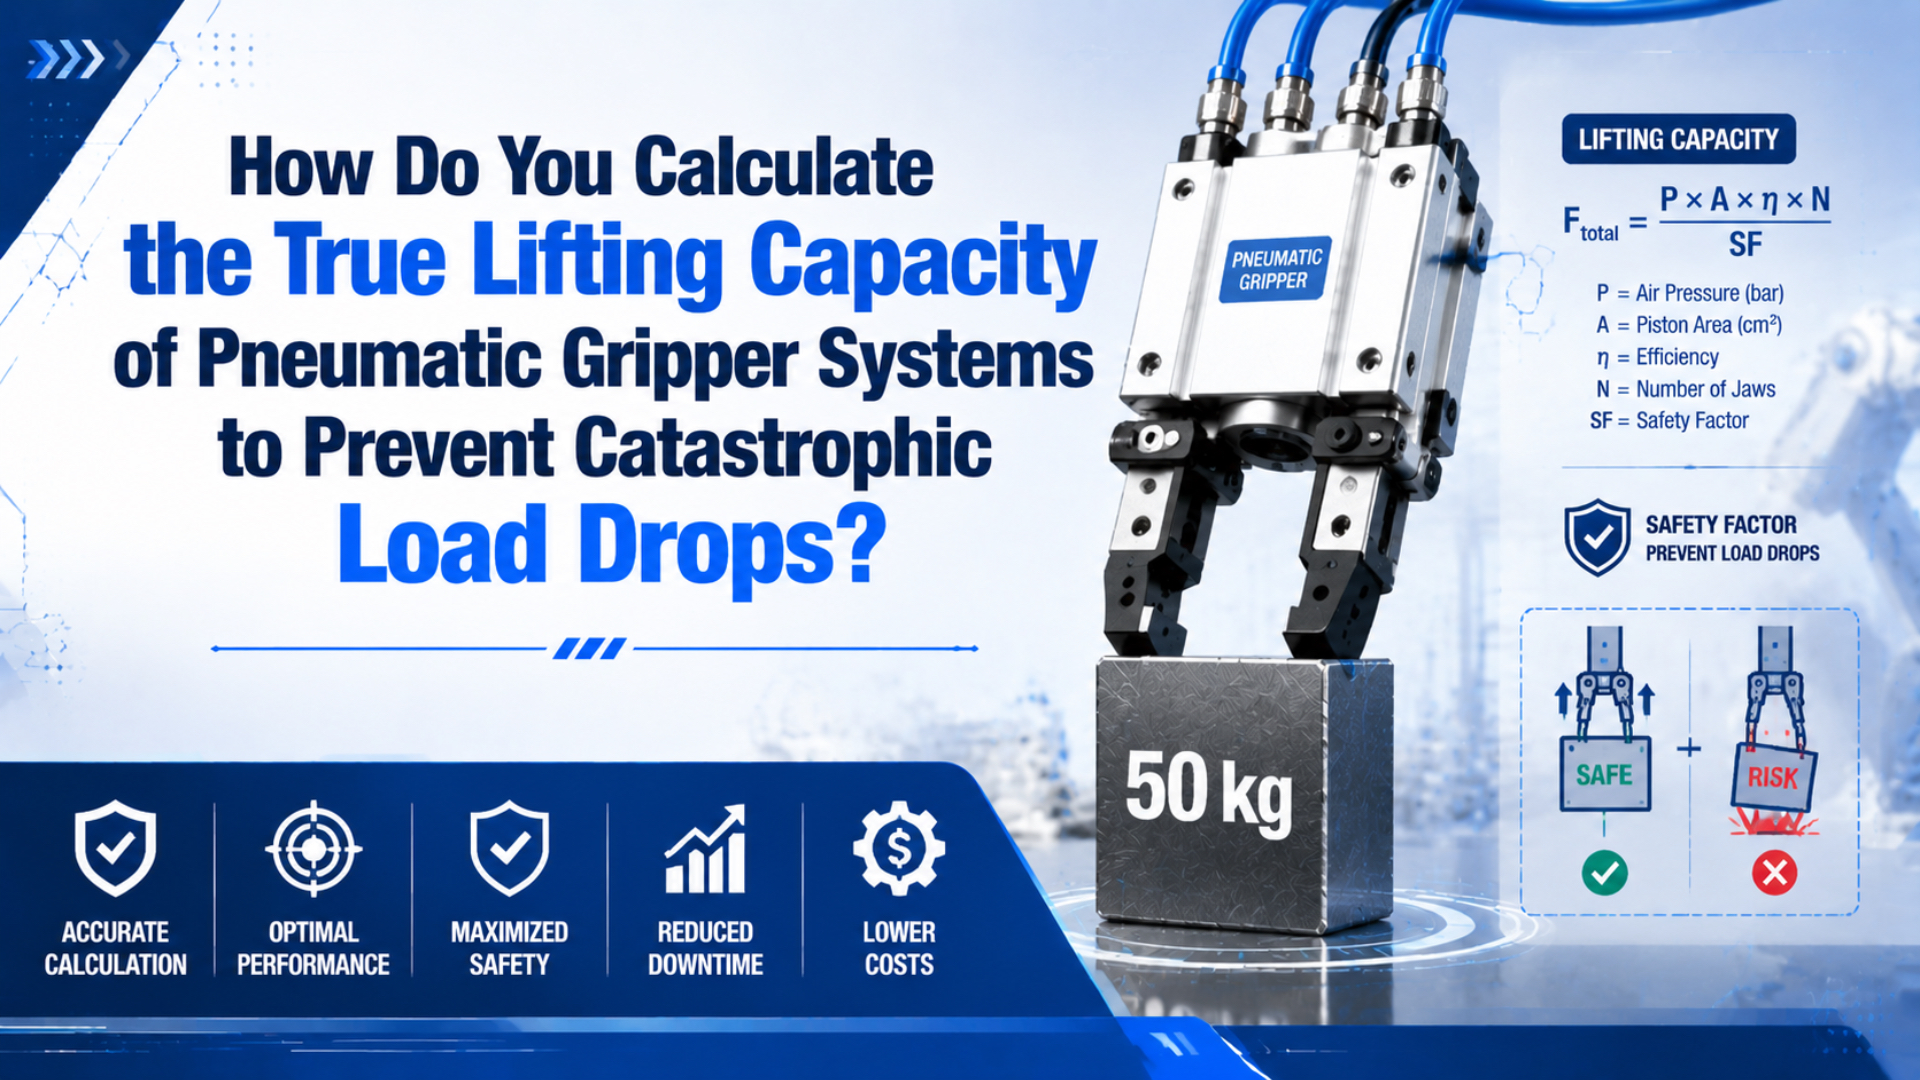
La capacità di sollevamento di una pinza pneumatica è la massa massima del pezzo che rispetta tutti i limiti verificati di forza, dita, ganasce, componente, asse di movimentazione e stato sicuro. Calcolatela dalla forza disponibile in ogni punto di contatto effettivo, non dal solo alesaggio del cilindro. Verificate poi gravità, accelerazione, momenti, pressione minima, variabilità del pezzo e comportamento in caso di perdita d’aria.
La definizione del catalogo è importante. Il catalogo SMC MHL2 indica la forza di presa effettiva come la spinta di un dito, mentre SCHUNK definisce la forza di presa nella pagina PZN-plus di riferimento come la somma aritmetica delle forze delle singole ganasce alla distanza P (catalogo SMC MHL2, consultato nel 2026; SCHUNK PZN-plus, consultato nel 2026). Uniformate questa definizione prima di inserire qualsiasi forza in un foglio di calcolo.
Punti chiave
- Partite dalla forza di catalogo alla pressione effettiva, nella direzione di presa e nella posizione reale delle dita.
- Calcolate la forza richiesta per ganascia a partire da massa, accelerazione, attrito, numero di ganasce e fattore di sicurezza documentato.
- Verificate separatamente momenti e comportamento in caso di perdita d’aria. Un margine di forza maggiore non può rendere fail-safe un circuito non sicuro.
La forza di presa a catalogo è il punto di partenza corretto
SMC dichiara che le tabelle della forza di presa MHL2 rappresentano la spinta di un dito quando ogni dito e relativo accessorio è a contatto con il pezzo. Lo stesso catalogo richiede che il punto di presa rimanga nell’intervallo della curva di forza corrispondente alla pressione selezionata (catalogo SMC MHL2, consultato nel 2026).
La nota equazione del pistone resta valida all’interno dell’attuatore:
Da sola, però, non fornisce la forza sul pezzo. Tra il pistone e le dita finite si trovano guarnizioni, guide, cunei, cremagliere, pignoni, leve a ginocchiera e cinematismi angolari. Inoltre, il punto di contatto può trovarsi a decine o centinaia di millimetri dalla ganascia di base.
Tenete separati tre livelli di forza:
| Livello di forza | Che cosa descrive | Uso corretto nel dimensionamento |
|---|---|---|
| Forza del pistone | Pressione applicata all’area efficace del pistone | Verifica del meccanismo interno quando richiesta dai dati del costruttore |
| Forza alla ganascia di base | Uscita riferita al riferimento della ganascia della pinza | Confronto tra corpi pinza secondo la convenzione dichiarata nel catalogo |
| Forza di contatto | Forza nel punto effettivo di contatto del dito | Verifica dello scorrimento del pezzo e della capacità di sollevamento |
Le convenzioni dei costruttori non sono intercambiabili. SMC indica per MHL2 la spinta di un dito. La pagina PZN-plus di riferimento di SCHUNK indica la somma aritmetica delle forze delle ganasce, mentre una scheda tecnica Festo attuale riporta esplicitamente 79 N per ganascia della pinza a 0,6 MPa per un modello (scheda tecnica della pinza parallela Festo, 2026). Annotate «per ganascia» o «totale» accanto a ogni valore importato.
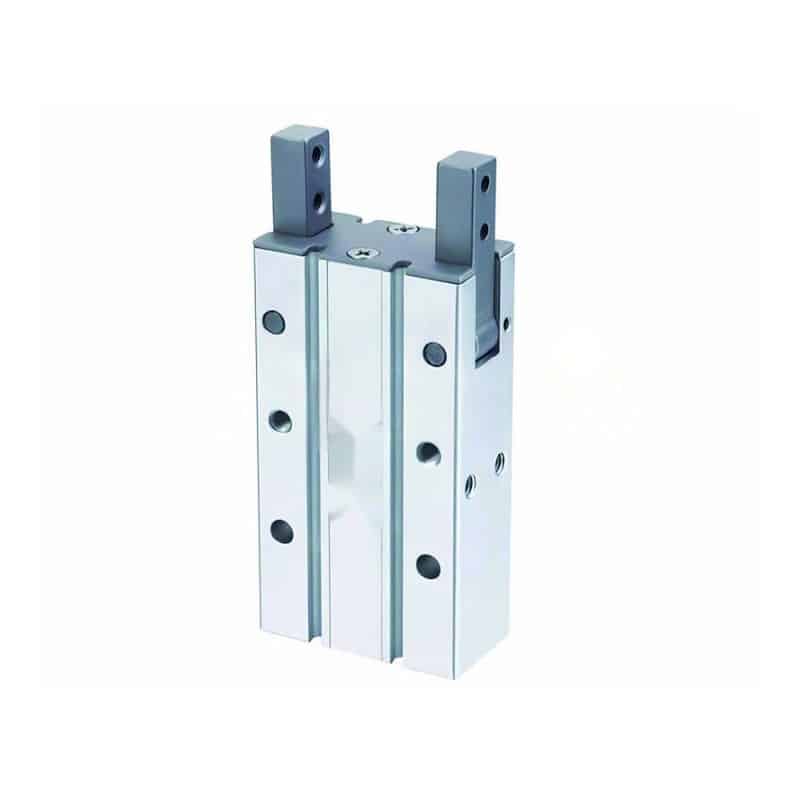
Una pinza angolare rende evidente il limite: la corsa del pistone diventa rotazione della ganascia, quindi la forza di contatto cambia in funzione della geometria del meccanismo e della posizione del dito. Una pinza parallela usa una trasmissione diversa, ma la regola è la stessa. La guida al meccanismo delle pinze parallele spiega più dettagliatamente queste definizioni della forza.
Nella nostra esperienza, la prima riga del foglio di calcolo dovrebbe identificare la convenzione del catalogo, non l’alesaggio del cilindro. Registriamo se la curva indica la forza per ganascia o la forza totale, se si applica durante l’apertura o la chiusura, la pressione di riferimento e la distanza dal riferimento della ganascia al punto di contatto. Questa piccola disciplina intercetta molti errori di input altrimenti invisibili.
Come si calcola la forza richiesta per ganascia in una presa verticale per attrito?
Il NIST indica un’accelerazione di gravità standard pari a 9.80665 m/s². Per una presa verticale simmetrica per attrito, la forza richiesta per ogni ganascia che condivide il carico deriva direttamente da massa, accelerazione verso l’alto, attrito, numero di ganasce e fattore di sicurezza scelto (NIST Guide to the SI, consultato nel 2026).
Dove:
| Simbolo | Significato | Unità o vincolo |
|---|---|---|
| Massa totale sostenuta, compresi il pezzo e tutto ciò che viene trasportato con esso | kg | |
| Accelerazione di gravità standard | 9.80665 m/s² | |
| Accelerazione verso l’alto peggiore rispetto alla pinza | m/s² | |
| Fattore di sicurezza documentato per il caso di carico definito | adimensionale | |
| Coefficiente di attrito prudenziale nell’interfaccia reale | adimensionale | |
| Numero di ganasce che condividono effettivamente il carico | conteggio | |
| Forza normale minima di contatto richiesta a ciascuna ganascia | N per ganascia |
Questa equazione vale per una presa per attrito con la direzione di scorrimento parallela alle superfici di contatto. Presuppone che le ganasce condividano il carico. Se un dito entra in contatto per primo, il pezzo è decentrato oppure una catena di tolleranze impedisce un contatto uniforme, non contate ogni ganascia come pienamente portante.
Per un pezzo di 2 kg accelerato verso l’alto a 3 m/s², con due ganasce che condividono il carico, e :
La pinza selezionata deve fornire almeno 85.4 N per ganascia nella posizione reale delle dita e alla pressione dinamica minima. Deve inoltre superare le verifiche separate di momento, pressione superficiale e stato sicuro riportate di seguito.
L’equazione inversa stima la massa sostenuta a partire da una forza disponibile nota per ganascia:
Questo risultato è una capacità basata sulla forza, non il carico utile nominale finale del sistema di presa. A governare è il valore minimo consentito tra forza, carico sulla ganascia, resistenza del pezzo, resistenza del dito, carico dell’asse di movimentazione, comportamento in stato sicuro e valutazione del rischio della macchina.
In che modo accelerazione, orientamento e attrito cambiano il risultato?
SCHUNK calcola la massa del pezzo consigliata nella pagina PZN-plus di riferimento usando un coefficiente di attrito statico pari a 0,1 e un fattore di sicurezza pari a 2 contro lo scorrimento sotto l’azione della gravità. Si tratta di un’ipotesi trasparente specifica del modello, non di un coefficiente universale per ogni tampone e pezzo (SCHUNK PZN-plus, consultato nel 2026).
L’accelerazione deve essere inclusa nell’equazione del carico. Non moltiplicate il risultato per un generico «fattore di declassamento dinamico» quando l’accelerazione della macchina è nota. Per il movimento verticale verso l’alto, usate . Durante la decelerazione verso il basso, la pinza può subire la stessa direzione efficace, perché l’inerzia del pezzo tende ancora a farlo scorrere rispetto alle dita.
Esaminate il profilo completo del movimento:
- Produzione normale: usate l’accelerazione massima durante presa, trasferimento e deposito.
- Arresto di emergenza: calcolate o misurate la decelerazione peggiore plausibile e verificate se il pezzo può entrare in un’area protetta.
- Rotazione: scomponete gravità e accelerazione inerziale nelle possibili direzioni di scorrimento all’orientamento peggiore.
- Vibrazione o impatto: trattate i picchi incerti come un problema di misura e di rischio, non come autorizzazione a scegliere un moltiplicatore arbitrario.
L’attrito è spesso l’input meno certo. Finitura superficiale, rivestimenti, olio, refrigerante, polvere, umidità, usura dei tamponi, temperatura, pressione di contatto e variabilità da pezzo a pezzo possono cambiare l’interfaccia. Usate il valore più basso dimostrato per la condizione di produzione ammessa. Se il valore non è disponibile, provate pezzi rappresentativi nelle condizioni peggiori invece di copiare un coefficiente da una tabella generica.
Un dito con accoppiamento di forma che cattura uno spallamento, una scanalatura, un foro o un bordo segue un percorso di carico diverso. L’attrito potrebbe non essere più il principale meccanismo di ritenuta, ma occorre verificare la pressione di appoggio, la flessione, il gioco di rilascio, le tolleranze e l’urto del dito. Non sostenete che l’equazione dell’attrito dimostri la sicurezza di un pezzo catturato geometricamente.
La guida ai cilindri per il sollevamento verticale usa la stessa logica di carico per gli assi lineari. Il calcolo della pinza aggiunge un’interfaccia di contatto e divide la forza normale richiesta tra le ganasce.
Perché lunghezza delle dita e momenti sulle ganasce fissano un secondo limite di capacità?
SMC avverte che il funzionamento oltre l’intervallo del punto di presa mostrato nelle curve MHL2 può applicare un carico eccessivamente sbilanciato alle dita o alla guida, allentare le dita e ridurre la vita utile. La forza di presa disponibile e il carico ammesso sulle ganasce devono quindi essere verificati insieme (catalogo SMC MHL2, consultato nel 2026).
Una forza di contatto applicata a una distanza proiettata produce un momento sulla ganascia:
Qui è la componente rilevante della forza di contatto e è la distanza perpendicolare dal riferimento della ganascia del costruttore alla retta d’azione. Ulteriori disallineamenti possono creare momenti attorno a più assi. Usate il sistema di coordinate esatto e le regole sui carichi simultanei riportati nella scheda tecnica del modello selezionato.
I valori sono specifici del modello. Per esempio, una scheda tecnica Festo pubblicata nel 2026 indica 79 N di forza di chiusura per ganascia a 0,6 MPa, una forza statica massima sulla ganascia di 500 N e momenti statici massimi di 35 N·m attorno a ciascun asse indicato (scheda tecnica della pinza parallela Festo, 2026). Questi valori mostrano perché forza di presa e limiti strutturali compaiono come specifiche separate; non devono essere copiati su un’altra pinza.
Usate questo controllo a due colonne durante la selezione:
| Calcolo dello scorrimento | Calcolo strutturale |
|---|---|
| Forza disponibile nel punto di presa reale | Sporgenza ammessa del dito |
| Forza richiesta per ganascia | Massa e inerzia del dito |
| Coefficiente di attrito prudenziale | Carichi della ganascia , e |
| Gravità e accelerazione | Momenti della ganascia , e |
| Fattore di sicurezza per il caso di carico | Regola del costruttore sui carichi simultanei |
Un dito più lungo può far fallire la selezione per due motivi: la curva della forza può indicare una presa disponibile inferiore a quella distanza e la stessa forza di contatto genera un momento maggiore sulla guida. Applicare una sola percentuale forfettaria alla forza di presa nominale non verifica nessuno dei due limiti.
Abbiamo constatato che richiedere il disegno del dito finito prima di accettare un risultato di forza evita una seconda classe di errori. Il codice del corpo a catalogo, senza distanza di contatto, massa del dito, disallineamenti e disposizione dei fissaggi, non basta per riprodurre la verifica del momento.
Come si verificano pressione minima e comportamento in caso di perdita d’aria?
I grafici della forza MHL2 mostrano curve separate da 0,2 a 0,6 MPa, dimostrando che la forza di presa disponibile dipende dalla pressione oltre che dalla distanza di contatto. Selezionate dalla curva la pressione più bassa prevista mentre le ganasce sostengono il carico in movimento, non da un manometro statico sul compressore (catalogo SMC MHL2, consultato nel 2026).
Misurate la pressione vicino alla pinza durante l’evento di richiesta simultanea peggiore. Durante la messa in servizio, abbiamo constatato che un regolatore può indicare la normale pressione impostata mentre una valvola restrittiva, un tubo sottodimensionato, un silenziatore ostruito o un ramo condiviso riduce la pressione nella camera durante la chiusura o il trasferimento. La guida alla caduta di pressione dell’aria compressa tratta la diagnosi a monte.
Non supponete che la forza di presa sia perfettamente proporzionale alla pressione del regolatore, a meno che i dati del costruttore supportino l’interpolazione. Usate la curva di catalogo o il software di selezione per il modello, la direzione e il punto di presa esatti. Confermate poi il risultato sulla macchina assemblata.
La perdita d’aria è uno stato separato, non un altro termine dell’equazione dell’attrito. Una pinza assistita da molla, un circuito a pressione intrappolata, un fermo meccanico o un supporto secondario possono trattenere il pezzo, ma ciascuno ha dei limiti. Zimmer descrive una valvola di sicurezza della pressione che intrappola l’aria compressa dopo una caduta dell’alimentazione e mantiene la forza di presa con pinze assistite da molla (valvola di sicurezza della pressione Zimmer, consultato nel 2026). Occorre comunque considerare perdite e forza finita della molla.
La ISO 4414:2010 resta lo standard internazionale pubblicato per la sicurezza dei sistemi pneumatici e tratta i pericoli pneumatici significativi sulle macchine. La ISO 12100:2010 fornisce il metodo più ampio per la valutazione e la riduzione del rischio, sebbene nel 2026 ISO la indichi in revisione (ISO 4414, confermata in vigore nel 2021; ISO 12100, consultata nel 2026).
Una normale pinza pneumatica industriale non deve mai essere trattata come attrezzatura per il sollevamento di persone. Definite l’esito sicuro per arresto di emergenza, perdita dell’alimentazione, rottura del tubo, diseccitazione della valvola, guasto del sensore, decadimento graduale della pressione e riavvio. Se un pezzo caduto può raggiungere persone, possono essere necessarie protezioni o un metodo di ritenuta meccanicamente indipendente.
Esempio svolto: la reale capacità di sollevamento
La convenzione pubblicata da SCHUNK sulla massa del pezzo mostra perché la capacità deve includere le ipotesi dichiarate: il calcolo di riferimento usa coefficiente di attrito 0,1, fattore di sicurezza 2 e gravità. Cambiare attrito, accelerazione o definizione della forza cambia il risultato anche quando il valore della forza di presa a catalogo resta uguale (SCHUNK PZN-plus, consultato nel 2026).
Per esempio, supponiamo che la curva del costruttore selezionato fornisca 120 N disponibili per ganascia nel punto di presa reale di 80 mm e alla pressione minima misurata. Si tratta di un input illustrativo per un foglio di calcolo, non di una portata nominale di una pinza identificata.
| Input | Valore | Evidenza richiesta |
|---|---|---|
| Forza disponibile per ganascia | 120 N | Curva del modello esatto, direzione, pressione e punto di presa |
| Ganasce che condividono il carico | 2 | Verifica del contatto delle dita finite |
| Coefficiente di attrito minimo | 0.25 | Prova dell’interfaccia nelle condizioni peggiori |
| Accelerazione verso l’alto | 4.0 m/s² | Profilo del movimento o misura |
| Fattore di sicurezza | 2.5 | Regola di rischio e progettazione documentata |
| Sporgenza del dito | 80 mm | Disegno finito e riferimento del catalogo |
La massa basata sulla forza è:
Ora verificate il momento della ganascia associato a 120 N applicati a 80 mm dal riferimento:
Se il momento ammesso dalla pinza esatta o la regola sui carichi combinati non consente 9.6 N·m, il progetto non supera la verifica anche se l’equazione dell’attrito dà 1.74 kg. Il rimedio può essere costituito da dita più corte, un punto di contatto diverso, attrezzatura più leggera, geometria con accoppiamento di forma, guida esterna o una pinza più grande. Non basta ridefinire 1.74 kg come portata del sistema.
Il limite finale del carico operativo è il limite verificato più basso:
Questo metodo del minimo tra i limiti è il significato pratico di «reale capacità di sollevamento». Rende visibile il vincolo determinante invece di nascondere meccanismi non correlati dentro un’unica percentuale di declassamento.
Quali prove di convalida devono essere completate prima del rilascio?
La ISO 12100 richiede un processo documentato per identificazione dei pericoli, stima del rischio, riduzione del rischio e verifica nelle fasi pertinenti del ciclo di vita della macchina. La ISO 4414 applica questo contesto di sicurezza ai sistemi e componenti pneumatici usati sulle macchine (ISO 12100, consultata nel 2026; ISO 4414, confermata in vigore nel 2021).
Completate il calcolo prima delle prove, ma non fermatevi qui. Mettete in servizio pinza assemblata, dita, valvola, tubi, sensori, asse di movimentazione e pezzi reali come un unico sistema.
| Condizione di convalida | Che cosa registrare | Indicazione di guasto |
|---|---|---|
| Pressione dinamica minima | Pressione sulla pinza durante l’evento di richiesta peggiore | Scompare il margine di forza o di chiusura |
| Profilo di movimento peggiore | Accelerazione, decelerazione, orientamento e temporizzazione del ciclo | Scorrimento, rotazione, rimbalzo o appoggio ritardato |
| Variabilità del pezzo | Dimensione minima/massima, finitura, contaminazione e temperatura | Contatto non uniforme o attrito ridotto |
| Carico sulle dita | Deflessione, condizioni dei fissaggi, forze e momenti sulle ganasce | Movimento permanente, allentamento o deflessione eccessiva |
| Stati di guasto | Perdita d’aria, perdita di alimentazione, stato della valvola, guasto del sensore e riavvio | Rilascio incontrollato o movimento pericoloso |
| Evidenza di durata | Intervallo di ispezione e limiti di accettazione | Diminuzione della forza, usura, perdite o gioco delle ganasce |
Usate le procedure di prova e manutenzione specificate dal costruttore. Una generica «prova al 150%» non sostituisce le istruzioni del modello, le norme applicabili, la verifica della fatica o la valutazione del rischio della macchina. Le prove devono inoltre essere organizzate in modo che un componente guasto non possa colpire il personale o danneggiare le attrezzature vicine.
Registrate revisione del catalogo, convenzione della forza, codice del modello e delle opzioni, disegno delle dita, punto di presa, pressione minima, evidenza sull’attrito, profilo del movimento, versione del calcolo, risultati delle prove e carico approvato. Questa registrazione rende verificabili in seguito le modifiche a dita, tamponi, valvola, velocità e pezzo, invece di affidarsi a un numero senza spiegazione in un commento PLC.
Per il contesto del tempo ciclo, collegate questa verifica della forza alla guida alle pinze pneumatiche per l’automazione pick-and-place. Un movimento più rapido cambia l’input di accelerazione e può portare l’applicazione fuori dall’intervallo verificato in precedenza.
FAQ: capacità di sollevamento delle pinze pneumatiche
SMC riporta per MHL2 la forza come spinta di un dito, mentre la convenzione PZN-plus di SCHUNK usa la somma delle forze delle singole ganasce. Le cinque domande seguenti impediscono che questa differenza di definizione entri nei calcoli e separano la capacità per attrito dalle verifiche strutturali e in caso di perdita d’aria (SMC, 2026; SCHUNK, 2026).
Posso usare pressione moltiplicata per area del pistone per assegnare la portata a una pinza pneumatica finita?
No. La pressione moltiplicata per l’area del pistone fornisce la forza teorica dell’attuatore. La trasmissione della pinza, l’attrito, la direzione di apertura o chiusura, la posizione delle dita e il carico sulla guida cambiano la forza disponibile sul pezzo. Usate la curva della forza di presa effettiva del costruttore per modello, pressione, direzione e distanza di contatto esatti.
Quale coefficiente di attrito devo usare per un calcolo di una pinza pneumatica?
Usate il coefficiente più basso dimostrato per la condizione di produzione ammessa, considerando finitura, olio, refrigerante, polvere, umidità, temperatura, usura dei tamponi e variabilità del pezzo. Il valore 0,1 usato nella massa del pezzo di riferimento di SCHUNK è un’ipotesi dichiarata per il calcolo del prodotto, non un valore universale per ogni interfaccia.
Quante ganasce entrano nella formula della capacità di sollevamento?
Contate solo le ganasce dimostrate come effettivamente portanti del carico normale. Una presa simmetrica a due ganasce può usare , ma tolleranze, disallineamento, pezzi decentrati o il contatto anticipato di un dito possono invalidare la ripartizione uniforme. Non contate automaticamente tre ganasce come tre contributi uguali senza verificare geometria e contatto.
Un fattore di sicurezza maggiore rende sicura una pinza pneumatica dopo una perdita d’aria?
No. Un fattore di sicurezza aumenta la riserva di forza calcolata per un caso di carico definito. Non crea energia accumulata, non arresta le perdite, non cambia la posizione di sicurezza della valvola e non aggiunge ritenuta meccanica. Analizzate separatamente la perdita di alimentazione e verificate molla, dispositivo a pressione intrappolata, fermo, supporto, protezioni e comportamento di riavvio usati dalla macchina.
Posso usare il peso del pezzo consigliato dal catalogo come capacità di sollevamento universale?
No. La massa consigliata è valida solo secondo le ipotesi pubblicate. Verificate se la forza è espressa per ganascia o come totale, quindi controllate attrito, gravità, accelerazione, posizione delle dita, pressione, momenti, orientamento e fattore di sicurezza. Ricalcolate quando cambiano dita, tamponi, pezzo, profilo di movimento, condizione di alimentazione o opzione della pinza.
Fonti e riferimenti tecnici
- SMC Corporation, «Pinza pneumatica parallela serie MHL2: versione larga», consultato il 2026-07-17: https://www.smcworld.com/catalog/en/rotary_airchuck/MHL2-E/6-3-p0497-0513-mhl2_en/data/6-3-p0497-0513-mhl2_en.pdf
- SCHUNK, «Pinza universale PZN-plus 100-2», consultato il 2026-07-17: https://schunk.com/se/en/gripping-systems/centric-grippers/pzn-plus/pzn-plus-100-2/p/000000000000303412
- Festo, «Scheda tecnica della pinza parallela, prodotto 3361480», datata 2026-04-13 e consultata il 2026-07-17: https://ftp.festo.com/Public/PNEUMATIC/SOFTWARE_SERVICE/DataSheet/EN_GB/3361480.pdf
- Zimmer Group, «Valvola di sicurezza della pressione», consultata il 2026-07-17: https://www.zimmer-group.com/en-us/products/components/handling-technology/2-jaw-parallel-grippers/individualizations/pressure-safety-valve
- ISO, «ISO 4414:2010 Potenza dei fluidi pneumatici, regole generali e requisiti di sicurezza per sistemi e componenti», consultata il 2026-07-17: https://www.iso.org/standard/44790.html
- ISO, «ISO 12100:2010 Sicurezza del macchinario, valutazione e riduzione del rischio», consultata il 2026-07-17: https://www.iso.org/standard/51528.html
- NIST, «Guide to the SI, Appendice B.9», consultata il 2026-07-17: https://www.nist.gov/pml/special-publication-811/nist-guide-si-appendix-b-conversion-factors/nist-guide-si-appendix-b9
- SMC Corporation of America, video «Pinza pneumatica certificata UR JMHZ2», consultato il 2026-07-17: https://www.youtube.com/watch?v=7EqDNHlctUk