
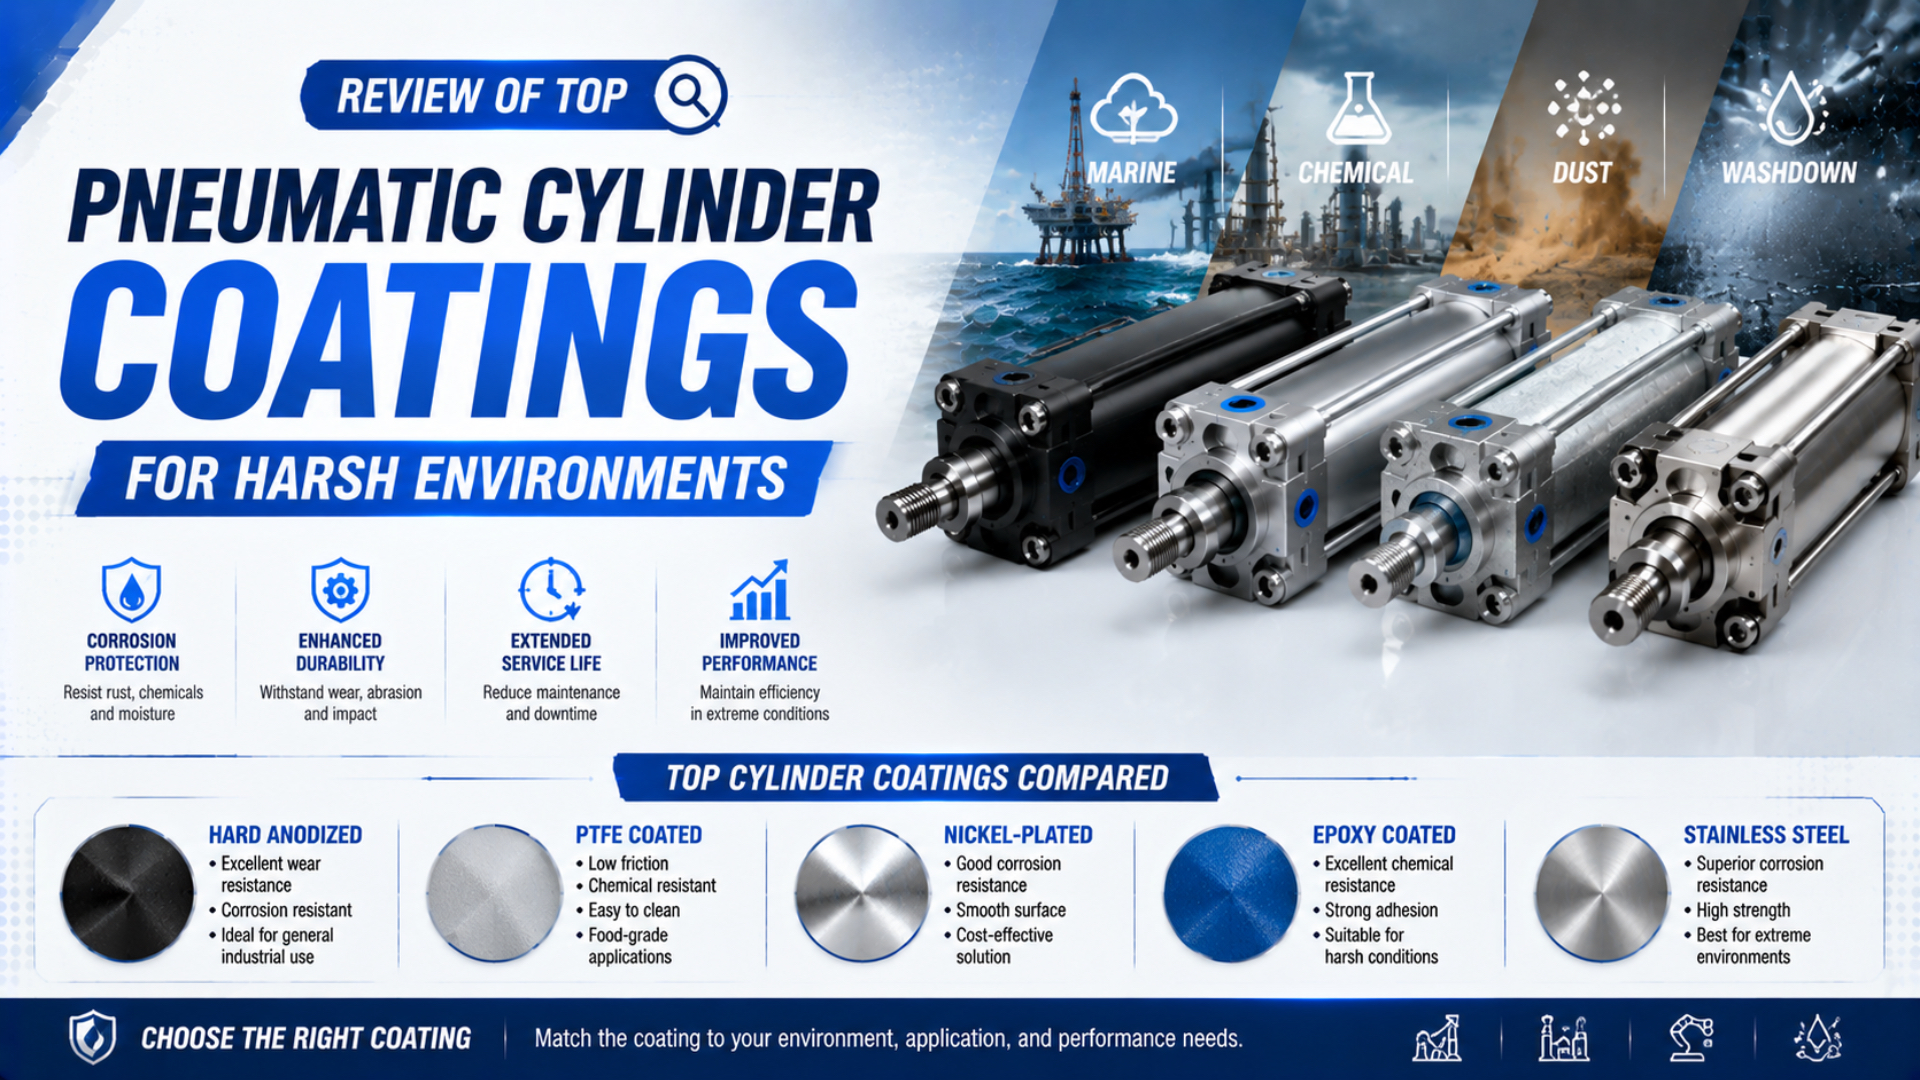
Non esiste un unico rivestimento migliore per i cilindri pneumatici in tutti gli ambienti aggressivi. La specifica corretta parte dall'esposizione reale, identifica i componenti del cilindro che vi sono sottoposti e assegna a ciascuno un materiale o trattamento superficiale compatibile. Una finitura dura dello stelo, un corpo in alluminio protetto e fissaggi resistenti alla corrosione risolvono problemi diversi.
Le ore di nebbia salina non devono essere utilizzate come classificazione universale. La norma ISO 9227:2022 definisce tre metodi di atmosfera artificiale, ma indica espressamente che non sono destinati a classificare materiali diversi né a prevedere la resistenza alla corrosione a lungo termine (ISO 9227, 2022). Trattate il risultato come un controllo qualità sotto controllo, collegato a una specifica di prodotto identificata.
Punti chiave
- La norma ISO 9227 definisce tre metodi di nebbia salina, ma non trasforma le ore di prova in vita utile sul campo.
- Specificate separatamente interno ed esterno del corpo, stelo, chiusure, fissaggi, guarnizioni e accessori.
- Anodizzazione, rivestimento metallico, rivestimenti polimerici e costruzione in acciaio inossidabile non sono intercambiabili.
- Le evidenze di accettazione contano più di un'etichetta generica come «resistente alla corrosione».
Un gruppo cilindro per ambienti aggressivi è la configurazione completa dell'attuatore scelta per un'esposizione chimica, termica, meccanica e all'umidità definita. Include le parti che trattengono la pressione, le superfici mobili, le guarnizioni, il lubrificante, i fissaggi, i supporti, i sensori, i raccordi, i cavi e qualsiasi sistema di protezione superficiale.
La regola di selezione è semplice: il componente esposto meno protetto stabilisce il limite pratico di corrosione. Un corpo inossidabile con un perno a forcella placcato, un corpo anodizzato con una finitura dello stelo inadeguata o un rivestimento resistente agli agenti chimici accanto a una guarnizione gonfia possono ancora causare un guasto prematuro.
Perché un solo rivestimento non può proteggere tutte le superfici del cilindro?
La norma ISO 9227:2022 definisce tre metodi di nebbia salina: nebbia salina neutra, nebbia salina di acido acetico e nebbia salina di acido acetico accelerata con rame. Questa varietà è il primo segnale che la «resistenza alla corrosione» non è una proprietà unica. Un cilindro richiede una protezione separata per ogni superficie, meccanismo di esposizione e requisito funzionale (ISO 9227, 2022).
L'esterno del corpo è principalmente un problema di protezione a barriera. L'interno è una superficie di precisione su cui scorre la guarnizione. Uno stelo deve resistere alla corrosione mantenendo al tempo stesso la finitura, la durezza, la geometria e la tessitura richieste dalla guarnizione dello stelo. Coperchi, filettature, tiranti, supporti, perni, sensori e raccordi introducono interstizi e interfacce tra metalli diversi.
Rivestire tutte le parti visibili con lo stesso sistema può peggiorare l'attuatore. Un deposito spesso su un diametro con tolleranza stretta cambia il gioco. Uno strato polimerico morbido su uno stelo soggetto ad abrasione può graffiarsi o distaccarsi. Un post-trattamento aggressivo può alterare il materiale base o le dimensioni finali. Un rivestimento anodico sigillato può essere adatto a una superficie esterna, mentre l'interno può richiedere una sequenza di finitura controllata dopo il trattamento.
Separate anche i percorsi di corrosione esterni e interni. Il liquido di lavaggio esterno può attaccare guarnizioni, graffi, fissaggi e scanalature dei sensori. La corrosione interna indica spesso umidità nell'aria compressa, condensa, lubrificante incompatibile, danni di montaggio o un difetto sul lato sottoposto a pressione. La guida alla corrosione durante il lavaggio spiega in dettaglio questa separazione diagnostica.
| Zona del cilindro | Funzione principale | Minaccia tipica | Approccio alla specifica |
|---|---|---|---|
| Esterno del corpo | Involucro strutturale e interfaccia di montaggio | Umidità, spruzzi, radiazioni UV, agenti chimici, graffi | Lega base, pre-trattamento, sistema a barriera, copertura di bordi e filettature |
| Interno del corpo | Superficie di scorrimento della guarnizione del pistone | Umidità, particelle, usura, difetti del rivestimento | Diametro finale, forma, tessitura, sequenza di rivestimento, compatibilità con la guarnizione |
| Stelo | Pista mobile della guarnizione | Sale, ghiaia, impatto, film chimico, danni del raschiatore | Substrato, tipo di finitura, spessore, durezza, porosità, rugosità finale |
| Coperchi e porte | Chiusura e connessione di pressione | Interstizi, filettature danneggiate, coppie galvaniche | Combinazione dei materiali, continuità del rivestimento, tappi, drenaggio, superfici di tenuta |
| Fissaggi e supporti | Trasferimento del carico | Metalli diversi, liquido intrappolato, vernice danneggiata | Lega, isolamento, drenaggio, accesso, ricambi |
| Guarnizioni e accessori | Tenere fuori la contaminazione e stabilizzare il movimento | Gonfiore, idrolisi, calore, ingresso di contaminanti | Mescola esatta, grasso, compatibilità con il fluido, grado di protezione dell'involucro |
Rivestimento, placcatura e acciaio inossidabile sono scelte di specifica diverse
Due documenti ISO stabiliscono riferimenti diversi per l'anodizzazione. La norma ISO 7599:2018 copre l'ossidazione anodica decorativa e protettiva, mentre ISO 10074:2021 copre l'ossidazione anodica dura per uso industriale. Un disegno deve nominare il processo applicabile e i requisiti finali, invece di trattare tutte le superfici scure in alluminio come se avessero lo stesso rivestimento (ISO 7599, 2018; ISO 10074, 2021).
Utilizzate i termini con precisione:
- Anodizzazione trasforma la superficie di alluminio in uno strato di ossido. L'anodizzazione protettiva convenzionale e l'anodizzazione dura seguono percorsi di specifica e priorità prestazionali diverse.
- Placcatura chimica al nichel-fosforo deposita uno strato metallico di nichel-fosforo mediante un processo autocatalitico. Il contenuto di fosforo, lo spessore, la porosità e il trattamento termico cambiano il risultato.
- Placcatura di cromo industriale deposita cromo metallico, normalmente su uno stelo ferroso o una superficie soggetta a usura. È un'opzione di trattamento dello stelo, non una finitura universale per il corpo del cilindro.
- Rivestimento a base di PTFE descrive una famiglia di sistemi a base di resina. Il legante, il primer, il rinforzo, il ciclo di polimerizzazione, lo spessore del film, l'adesione e la tessitura finale devono ancora essere definiti.
- Costruzione in acciaio inossidabile cambia il substrato stesso. Può eliminare la dipendenza da un rivestimento a barriera su alcune superfici, ma non elimina vaiolatura, corrosione interstiziale, grippaggio, attacco tra metalli diversi né incompatibilità con le guarnizioni.
- Sistemi di verniciatura organica o a polvere possono proteggere supporti e carter esterni in acciaio. La norma ISO 12944-5:2019 tratta i sistemi di verniciatura protettiva per strutture in acciaio, non le piste dinamiche delle guarnizioni né gli interni pneumatici finiti (ISO 12944-5, 2019).
Questa distinzione evita un errore d'acquisto frequente. «Finitura 316L», «interno in Teflon» e «cilindro anodizzato duro» sembrano specifici, ma nessuno definisce l'attuatore completo. Chiedete quale componente riceve il trattamento, quale sia il substrato, quali superfici vengano mascherate o finite dopo il trattamento e quali prove di accettazione siano applicate.
Come deve orientare l'esposizione la scelta del rivestimento?
Festo suddivide la resistenza alla corrosione in cinque classi, da CRC0 a CRC4, e riserva CRC4 a una sollecitazione corrosiva estrema, come fluidi alimentari o chimici aggressivi ed esposizione esterna severa. La sua guida richiede comunque prove con il fluido reale quando pertinente, più utile che scegliere in base a una classificazione generica dei rivestimenti (CRC di Festo, consultato nel 2026).
Redigete un registro dell'esposizione prima di selezionare un sistema superficiale. Come minimo, registrate nome chimico, concentrazione, temperatura, modalità di contatto, tempo di esposizione, frequenza, risciacquo, asciugatura, contaminazione abrasiva, radiazioni UV, impatto meccanico e danni previsti al rivestimento. «Esterno», «grado alimentare» e «resistente agli agenti chimici» non sono condizioni di prova.
| Esposizione | Prima domanda di screening | Orientamento iniziale ragionevole | Evidenze ancora necessarie |
|---|---|---|---|
| Umidità interna e polvere industriale leggera | La condensa raggiunge l'interno o solo l'esterno? | L'anodizzazione protettiva o una costruzione standard da catalogo possono essere sufficienti | Qualità dell'aria, specifica del rivestimento, limiti della guarnizione e del lubrificante |
| Agenti atmosferici esterni e radiazioni UV | Bordi, porte, sensori e supporti sono protetti allo stesso modo? | Corpo anodizzato duro o protetto con accessori compatibili con gli agenti atmosferici | Radiazioni UV, bagnatura ciclica, danni al rivestimento, drenaggio, campo di temperatura |
| Lavaggio di alimenti o bevande | Quale detergente, concentrazione, temperatura, spruzzo e zona igienica si applicano? | Configurazione inossidabile specifica per il lavaggio o configurazione rivestita convalidata | Facilità di pulizia, stato di contatto alimentare, chimica della guarnizione, grasso, evidenze di ingresso |
| Spruzzi o vapori chimici | L'esposizione è uno spruzzo intermittente, un vapore o un'immersione? | Materiale e rivestimento selezionati sulla base dei dati del fluido esatto | Concentrazione, temperatura, tempo di bagnatura, permeazione, adesione, piano di riparazione |
| Sale costiero o marino | L'attuatore è esposto ad aria umida, nebbia salina, spruzzi o immersione? | 316L, duplex o un gruppo di rivestimenti documentato in base alla zona | Interstizi, depositi, coppie galvaniche, drenaggio, gruppo stelo e accessori |
| Estrazione mineraria e polvere abrasiva | La ghiaia raggiunge lo stelo, il raschiatore, l'interno o il nastro di tenuta del cilindro senza stelo? | Finitura dello stelo resistente all'usura, raschiatore efficace, configurazione protetta o guidata | Dimensione delle particelle, impatto, metodo di pulizia, tessitura superficiale finale |
| Temperatura elevata | Il calore altererà per primo il rivestimento, il substrato, la guarnizione o il lubrificante? | Sistema di materiali idoneo alla temperatura | Temperatura continua e massima, cicli termici, combinazione chimica |
La lavorazione degli alimenti mostra perché le sole etichette dei materiali sono insufficienti. Le norme statunitensi sulla produzione alimentare richiedono che l'attrezzatura possa essere pulita adeguatamente e che le superfici a contatto con gli alimenti resistano all'ambiente, agli alimenti, ai composti detergenti, ai disinfettanti e alle procedure di pulizia previste (21 CFR 117.40, consultato nel 2026). Il nome di un rivestimento da solo non può dimostrare la conformità completa.
La selezione per applicazioni marine richiede la stessa disciplina. Una camera di nebbia salina non riproduce i depositi dietro un supporto, l'immersione intermittente in acqua di mare, le radiazioni UV, l'ingresso attraverso i cavi o il contatto galvanico. Utilizzate la guida alla selezione dei cilindri per applicazioni marine quando l'esposizione ai cloruri costituisce il caso di carico principale.
Quale trattamento superficiale è adatto a ciascun componente del cilindro?
ASTM B650-23 elenca sei impieghi industriali dei rivestimenti di cromo, tra cui usura, fretting, attrito, grippaggio, corrosione e ripristino dimensionale. Questa gamma spiega perché il cromo duro è associato agli steli, ma mostra anche perché «placcato al cromo» resta incompleto senza substrato, spessore, trattamenti, finitura ed evidenze di accettazione (ASTM B650, 2023).
Partite dal componente e scegliete poi il trattamento:
Esterno del corpo in alluminio
L'anodizzazione protettiva può essere adeguata per un normale servizio industriale. L'anodizzazione dura è più interessante quando contano abrasione o danni di movimentazione, ma devono essere indicati lega esatta, pre-trattamento, spessore, stato di sigillatura, colore, zone mascherate e sequenza di lavorazione successiva. La comparazione tra corpi cilindro anodizzati duri e standard spiega perché la sola durezza non può prevedere la durata della guarnizione o del corpo.
Interno in alluminio
L'interno richiede un controllo dimensionale e tribologico finale. Specificate se viene anodizzato, rivestito, placcato o finito dopo il trattamento. Definite quindi diametro, rotondità, rettilineità, tessitura, pulizia, spessore del rivestimento nelle posizioni rilevanti e compatibilità con la guarnizione del pistone e il lubrificante. La guida sulla profondità dell'anodizzazione dura tratta la crescita del rivestimento e la compensazione dimensionale.
Stelo ferroso
Il cromo industriale è un'opzione consolidata. La norma ISO 6158:2018 fornisce una via di designazione per lo spessore del cromo elettrodeposto sui componenti industriali, mentre ASTM B650-23 aggiunge requisiti su spessore, adesione, porosità e controlli dell'infragilimento da idrogeno (ISO 6158, 2018; ASTM B650, 2023).
Nitrurazione, steli inossidabili, sistemi a base di nichel, strati PVD e rivestimenti ceramici possono adattarsi ad altri compiti. Ognuno cambia il sistema substrato-rivestimento e la finitura a contatto con raschiatore e guarnizione dello stelo. Utilizzate la comparazione tra cromo duro e nitrurazione per le alternative di processo e la guida ai rivestimenti ceramici per steli nelle esposizioni minerarie abrasive.
Coperchi, fissaggi, supporti e accessori
Queste parti decidono spesso le prestazioni sul campo. Combinate le leghe quando pratico, isolate i metalli diversi quando il progetto lo consente, drenate il liquido invece di intrappolarlo e mantenete ispezionabili i bordi rivestiti. Un corpo in 316L montato con perni, rondelle, hardware dei sensori o raccordi vulnerabili non è un gruppo ambientale in 316L. Consultate la corrosione galvanica tra i componenti del cilindro quando metalli diversi condividono un'interfaccia umida.
Il confronto più utile non è «Quale rivestimento è al primo posto?». È «Quale percorso di guasto rimane dopo aver applicato questo trattamento a questo componente?». Questa domanda rivela le carenze nelle guarnizioni dello stelo, nei bordi, nelle filettature, negli alloggiamenti di montaggio, nei sensori e nell'hardware di ricambio prima che la macchina entri in servizio.
Che cosa forniscono realmente le principali famiglie di rivestimenti?
ASTM B733 raggruppa i rivestimenti chimici al nichel-fosforo su tre assi di specifica: tipo di fosforo, condizione di servizio basata sull'esposizione e classe di trattamento termico post-placcatura. Pertanto, lo stesso nome del rivestimento può rappresentare comportamenti diversi per corrosione, usura, durezza e dimensioni. L'ufficio acquisti ha bisogno della designazione completa e del piano di accettazione, non solo di un'etichetta ENP (ASTM B733, 2022).
| Sistema superficiale | Che cosa può fornire | Dove trova generalmente applicazione | Principali insidie della specifica |
|---|---|---|---|
| Anodizzazione protettiva | Barriera contro la corrosione e superficie di alluminio più dura della lega nuda | Esterno in alluminio in servizio industriale controllato | Lega non indicata, spessore o stato di sigillatura assenti, bordi danneggiati, trattamento interno dato per scontato |
| Anodizzazione dura | Maggiore riserva contro l'abrasione e strato di ossido industriale più spesso | Interni o esterni in alluminio dove conta l'usura | Crescita dimensionale, rugosità, cricche, finitura successiva, compatibilità con la guarnizione |
| Nichel-fosforo chimico | Barriera metallica con deposizione relativamente uniforme su geometrie liberamente bagnate | Parti complesse in alluminio o acciaio, interni e carter selezionati | Contenuto di fosforo, porosità, pre-trattamento, trattamento termico, accumulo delle tolleranze |
| Cromo industriale | Deposito industriale duro e resistente all'usura | Steli ferrosi e superfici selezionate soggette a usura | Microcricche o porosità, stato del substrato, spessore, rettifica, controlli dell'idrogeno |
| Sistema a base di PTFE | Bassa energia superficiale e resistenza chimica di un sistema a base di resina definito | Superfici selezionate antiaderenti o esposte ad agenti chimici | Uso generico di «Teflon», film morbido, abrasione, adesione, polimerizzazione, tessitura finale |
| Vernice organica o a polvere | Barriera esterna e sistema di colore | Supporti, protezioni, carter e parti esterne che non scorrono | Preparazione superficiale, copertura dei bordi, graffi, riparazione, interfacce dinamiche inadeguate |
| Costruzione inossidabile | Substrato resistente alla corrosione senza dipendere da una barriera esterna su tutte le superfici | Configurazioni per lavaggio, applicazioni marine, igieniche o chimiche | Grado, finitura, interstizi, grippaggio, metalli diversi, differenze tra stelo e accessori |
Il nichel chimico mostra perché la chimica conta. ASTM B733 indica che i depositi a basso fosforo favoriscono un'elevata durezza allo stato placcato, i depositi a medio fosforo soddisfano le esigenze generali di usura e corrosione e i depositi ad alto fosforo offrono una maggiore resistenza alla nebbia salina e agli acidi. È un limite di selezione, non una promessa universale per tutti i cilindri rivestiti.
Il PTFE richiede la stessa attenzione. Una dispersione di resina PTFE può essere applicata a spruzzo, a rullo o a velo, ma il sistema finale dipende dalla formulazione e dal processo (Informazioni sul prodotto Chemours Teflon PTFE DISP 40, consultato nel 2026). Per una superficie pneumatica di scorrimento, specificate il sistema completo e verificate insieme adesione, tessitura, usura, comportamento della guarnizione ed esposizione chimica.
L'acciaio inossidabile appartiene alla stessa tabella decisionale perché può sostituire un substrato rivestito, ma non deve essere presentato come rivestimento. I dettagli del prodotto continuano a determinare l'idoneità. Il catalogo SMC CG5-S, ad esempio, identifica parti esterne in acciaio inossidabile 304, guarnizioni NBR o FKM selezionabili, un raschiatore resistente all'acqua e una limitazione d'uso nella zona alimentare per il prodotto citato (SMC CG5-S, consultato nel 2026).
Le evidenze di qualificazione contano più di una classificazione basata sulla nebbia salina
ASTM B117-26 rimette alla specifica di prodotto applicabile tre decisioni: provino, periodo di esposizione e interpretazione dei risultati. Avverte inoltre che le prestazioni in un ambiente naturale raramente correlano con dati indipendenti di nebbia salina. Richiedete un metodo identificato, una configurazione del provino, un criterio di accettazione e prove di prodotto a supporto (ASTM B117, 2026).
Un insieme di evidenze difendibile ha più livelli:
- Definizione del disegno e del processo: lega e stato del substrato, superfici trattate, mascheratura, pre-trattamento, designazione del rivestimento, spessore, sigillatura o trattamento termico, lavorazione successiva e regole di riparazione.
- Ispezione del controllo di processo: tracciabilità del certificato, aspetto, mappa degli spessori, verifiche di adesione o porosità quando pertinenti, metodo e carico di durezza quando richiesti e registri di ogni lotto.
- Ispezione della superficie funzionale: diametro finale, rotondità, rettilineità, tessitura, difetti, pulizia e accoppiamento in guarnizioni, cuscinetti, filettature e porte.
- Compatibilità dei materiali: detergente esatto, prodotto chimico di processo, lubrificante, mescola della guarnizione, temperatura, concentrazione e tempo di esposizione.
- Validazione a livello di cilindro: perdite, comportamento al distacco, attrito durante il movimento, movimento, danni da corrosione e stato della guarnizione prima, durante e dopo l'esposizione indicata.
- Riesame del gruppo installato: supporti, perni, fissaggi, sensori, cavi, raccordi, drenaggio, protezioni e accesso per la manutenzione.
Utilizzate il metodo di misura dello spessore corretto per la coppia rivestimento/substrato. ISO 2360:2017 copre la misura di rivestimenti non conduttivi su substrati conduttivi non magnetici mediante correnti parassite sensibili all'ampiezza ed è particolarmente applicabile a molti ossidi anodici. ISO 21968:2019 copre la misura mediante correnti parassite sensibili alla fase per rivestimenti metallici non magnetici su substrati idonei (ISO 2360, 2017; ISO 21968, 2019).
La nebbia salina è più utile per individuare discontinuità del processo e verificare che un sistema di protezione definito rimanga sotto controllo. Non può stabilire la durata della guarnizione, la durata contro l'abrasione, la compatibilità chimica né gli anni di servizio installato. Se la vita utile è un requisito d'acquisto, utilizzate un programma a livello di cilindro con servizio e soglie di guasto dichiarate. ISO 19973-3:2015 fornisce procedure per valutare l'affidabilità dei cilindri con stelo ed esprime la vita in cicli o chilometri (ISO 19973-3, 2015).
Non permettete che un provino approvato renda accettabile un gruppo che si guasta. Il fornitore del rivestimento può controllare un pannello piano di prova, mentre il costruttore del cilindro controlla bordi, interni, filettature, rettifica, guarnizioni, pulizia e danni di montaggio. Entrambi i registri contano, ma l'attuatore installato è l'oggetto finale della prova.
Come deve redigere l'ufficio acquisti la RFQ e il piano di accettazione?
ASTM B650-23 richiede evidenze in almeno cinque aree tecniche per il cromo industriale: trattamenti pre e post, spessore, adesione, porosità e aspetto. Una RFQ utile per i cilindri applica la stessa disciplina a ogni sistema superficiale specificato e aggiunge dimensioni finali, compatibilità delle guarnizioni, prove di montaggio e requisiti documentali (ASTM B650, 2023).
Inviate al fornitore una tabella dell'esposizione invece della frase «ambiente aggressivo». Includete:
| Campo della RFQ | Che cosa indicare | Perché conta |
|---|---|---|
| Ambiente | Interno, exterior, lavado, marino, minería, químico, alta temperatura | Stabilisce i principali percorsi di danno |
| Fluido | Nome del prodotto, chimica, concentrazione, contaminanti | Seleziona metalli, rivestimenti, guarnizioni, grasso, etichette e plastiche |
| Contatto | Vapore, spruzzo, spruzzatura diretta, cicli umido/asciutto, immersione | Cambia il rischio di interstizi, permeazione e ingresso |
| Temperatura | Valori continui, massimi, del fluido, della superficie e ambientali | Cambia corrosione, limiti di polimerizzazione, guarnizioni e lubrificazione |
| Servizio meccanico | Diametro, corsa, velocità, frequenza dei cicli, carico laterale, impatto, particelle | Collega il sistema superficiale all'usura reale |
| Ambito dei componenti | Interno, esterno, stelo, coperchi, fissaggi, supporti, accessori | Evita un gruppo «inossidabile» o «rivestito» incompleto |
| Specifica superficiale | Norma, designazione, spessore, finitura, post-trattamento | Rende verificabile il processo fornito |
| Accettazione | Campionamento, posizioni, metodi, limiti, formato del rapporto | Definisce che cosa significa approvare prima della spedizione |
| Prova funzionale | Perdite, attrito, movimento, esposizione, resistenza, limite di guasto | Collega l'evidenza del provino alle prestazioni del cilindro |
| Manutenzione | Pulizia, risciacquo, ispezione, ritocco, guarnizioni e hardware di ricambio | Mantiene integra la protezione selezionata durante il servizio |
Richiedete il codice componente esatto e la configurazione che supportano ogni affermazione di catalogo. Chiedete se il risultato di corrosione citato si riferisca a un provino piano, a un componente o al cilindro assemblato. Identificate posizione delle misure, numero di campioni, criterio di accettazione e conseguenze quando la riparazione del rivestimento modifica una dimensione critica.
Per applicazioni alimentari, richiedete dichiarazioni collegate alla zona igienica reale e alla configurazione dei componenti. Per lavori marini, includete la zona di esposizione e il disegno di montaggio con metalli diversi. Per l'industria mineraria, includete dimensione delle particelle, impatto, disposizione del raschiatore e protezione dello stelo. Una RFQ adeguata fornisce al fornitore informazioni sufficienti per rifiutare un'opzione di catalogo inadatta prima che diventi un guasto sul campo.
Domande frequenti sui rivestimenti dei cilindri pneumatici
ISO 19973-3:2015 esprime la vita dei cilindri pneumatici in due unità pratiche: cicli o chilometri. Queste cinque risposte mantengono le affermazioni sui rivestimenti collegate a componenti, prove e limiti operativi definiti, così che un certificato del fornitore supporti l'applicazione senza essere confuso con una garanzia universale di vita sul campo (ISO 19973-3, 2015).
Qual è il miglior rivestimento per un cilindro pneumatico in un ambiente aggressivo?
Non esiste un vincitore universale. ISO 9227:2022 contiene tre metodi diversi di nebbia salina e mette in guardia dalla classificazione dei materiali sulla base di tali risultati. Definite prima fluido, temperatura, contatto, abrasione e componente. Selezionate poi sistemi separati per esterno del corpo, interno, stelo, chiusure, hardware, guarnizioni e accessori.
L'acciaio inossidabile 316L è un rivestimento per cilindri pneumatici?
No. Il 316L è un grado di acciaio inossidabile e quindi un substrato o materiale costruttivo, non un rivestimento. Può ridurre la dipendenza dalle finiture a barriera, ma richiede comunque una condizione superficiale, guarnizioni, fissaggi, drenaggio e accessori adeguati. Anche il CG5-S resistente all'acqua di SMC utilizza parti esterne in 304 nella configurazione indicata.
Le ore di nebbia salina possono prevedere quanti anni durerà un cilindro?
No. ASTM B117-26 indica che i risultati indipendenti di nebbia salina raramente correlano con le prestazioni in ambienti naturali. Anche ISO 9227:2022 rifiuta la previsione a lungo termine. Le ore di prova sono significative solo con metodo, provino, preparazione, esposizione, criterio di accettazione e specifica di prodotto identificati e supportati da evidenze pertinenti del gruppo o del campo.
Lo stelo e il corpo del cilindro devono utilizzare lo stesso rivestimento?
Normalmente no. ISO 6158:2018 tratta i rivestimenti di cromo industriale generalmente adatti a superfici soggette a usura come gli steli, mentre ISO 7599 e ISO 10074 trattano sistemi anodici diversi per l'alluminio. Stelo, interno, esterno e hardware sono soggetti a requisiti diversi di movimento, corrosione, dimensioni e interfaccia con le guarnizioni.
Quali evidenze sul rivestimento deve fornire un fornitore di cilindri pneumatici?
Richiedete almeno cinque gruppi di evidenze: tracciabilità del substrato e del processo, spessore e stato del rivestimento, geometria e tessitura finali, compatibilità con guarnizioni e fluidi e risultati funzionali a livello di cilindro. Aggiungete posizioni di campionamento, metodi, limiti di accettazione, condizioni di esposizione, riparazioni e tutti i risultati dei campioni. Un certificato generico di nebbia salina non è sufficiente.
Fonti e riferimenti tecnici
- ISO 9227:2022, Prove di corrosione in atmosfere artificiali - Prove in nebbia salina, consultato il 2026-07-27.
- ASTM B117-26, Pratica standard per il funzionamento degli apparecchi per prove in nebbia salina, consultato il 2026-07-27.
- ISO 7599:2018, Rivestimenti di ossidazione anodica decorativa e protettiva sull'alluminio, consultato il 2026-07-27.
- ISO 10074:2021, Rivestimenti di ossidazione anodica dura sull'alluminio e sulle sue leghe, consultato il 2026-07-27.
- ASTM B733-22, Rivestimenti autocatalitici di nichel-fosforo su metallo, consultato il 2026-07-27.
- ISO 6158:2018, Rivestimenti di cromo elettrodepositato per uso industriale, consultato il 2026-07-27.
- ASTM B650-23, Rivestimenti di cromo industriale elettrodepositato su substrati ferrosi, consultato il 2026-07-27.
- ISO 2360:2017, Misura dello spessore dei rivestimenti mediante correnti parassite sensibili all'ampiezza, consultato il 2026-07-27.
- ISO 21968:2019, Misura dello spessore dei rivestimenti mediante correnti parassite sensibili alla fase, consultato il 2026-07-27.
- ISO 19973-3:2015, Prove di affidabilità per cilindri pneumatici con stelo, consultato il 2026-07-27.
- ISO 12944-5:2019, Sistemi di verniciatura protettiva per strutture in acciaio, consultato il 2026-07-27.
- Classi di resistenza alla corrosione CRC0-CRC4 di Festo, consultato il 2026-07-27.
- Catalogo dei cilindri in acciaio inossidabile CG5-S di SMC, consultato il 2026-07-27.
- 21 CFR 117.40, Attrezzature e utensili, consultato il 2026-07-27.
- Informazioni sul prodotto Chemours Teflon PTFE DISP 40, consultato il 2026-07-27.