

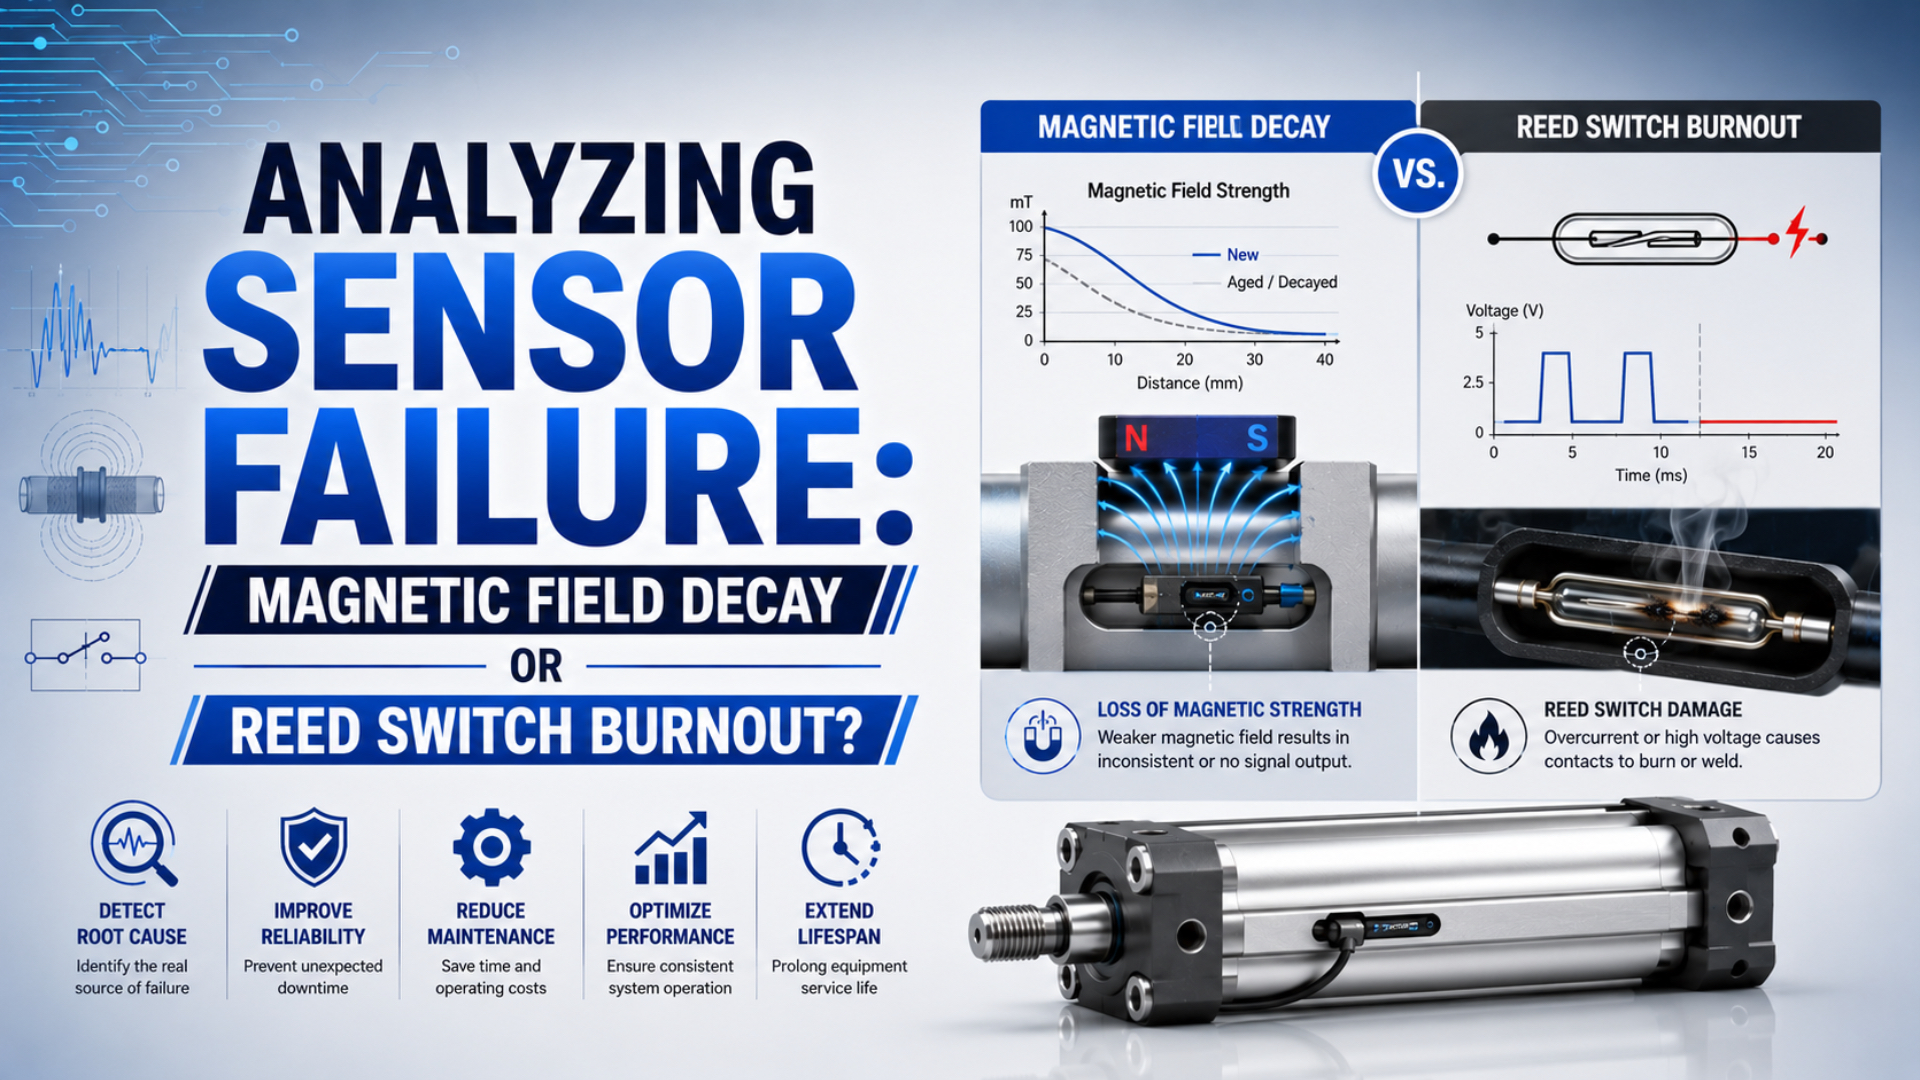
空圧シリンダのセンサ故障とは、アクチュエータの制御系で位置信号が出ない、入り続ける、遅れる、または不安定になる状態です。磁界の低下かリードスイッチの焼損かという二者択一で診断すべきではありません。故障原因は、センサ、ケーブル、コネクタ、入力回路、取付位置、ピストンの動き、磁気経路、ピストン磁石のいずれにも存在し得ます。
正常品とのセンサ交換試験は有用ですが、それだけで結論は出せません。故障がシリンダ上の同じ位置に残っても、原因はセンサ溝、局所配線、ピストン停止位置、ブラケット、外部の鉄鋼部材、磁気余裕にある可能性があります。ガウスメータの値が意味を持つのは、プローブの向き、距離、位置、温度、正常品の基準を管理した場合だけです。
センサ技術と配線の選定については、リード、ホール、MR式シリンダスイッチのガイドを参照してください。磁石の形状とスイッチング位置精度については、内蔵ピストン磁石の設計ガイドをご覧ください。
発行元と著者の情報は会社概要で確認できます。技術上の訂正や用途に関する質問はお問い合わせからお送りください。
要点
- 磁石を疑う前に、信号経路を診断します。
- 電気部品を交換する前に、ピストンが実際に到達しているか、センサが正しく取り付けられているかを確認します。
- リード接点と電子式センサは、それぞれの配線図に従って試験します。
- 磁界の測定値は、測定条件をそろえた同一仕様の正常軸と比較します。
- 機種固有の電圧、電流、作動範囲、ヒステリシス、温度限界を使用します。
「磁界低下かリード焼損か」だけでは診断が不十分な理由
SMCのオートスイッチガイドでは、対象となるリード式で2 mm以下、無接点式で1 mm以下という参考ヒステリシスを示す一方、周囲環境によって結果が変わると注意しています(SMC Auto Switch Guide、2026年閲覧)。したがって、信号が出ないという現象は、システムの症状を示すだけで、故障部品を一つに特定するものではありません。
シリンダスイッチの信号経路には、少なくとも次の5つの故障領域があります。
- コントローラと電源: PLC入力設定、コモン基準、入力フィルタ、供給電圧、診断状態。
- ケーブルとコネクタ: 断線、端子の緩み、被覆損傷、油の侵入、誤ったピン配置、繰返し屈曲による断続故障。
- センサ本体: リード接点、表示回路、ホール素子またはMR素子、コンパレータ、トランジスタ出力、内部保護回路。
- 機械的インターフェース: センサ位置、締付トルク、溝との適合性、シリンダ壁、ピストン到達位置、跳ね返り。
- 磁気経路: ピストン磁石の位置、磁化状態、温度履歴、周囲の強磁性体、外部磁界、検出余裕。
観察した故障モードとこれらの領域は、一対一では対応しません。リード接点が溶着すると入力はONのままになることがあります。ケーブル断線や開路故障した接点ではOFFのままになります。磁気結合が限界に近い場合、生産速度ではチャタリングしても、低速の手動運転では正常に動くことがあります。パッケージ化された一部の機器では、極性を誤るとスイッチ動作と表示動作が分かりにくく組み合わさる場合もあります。
| 観察した症状 | 最初に行う有力な確認 | まだ断定してはいけないこと |
|---|---|---|
| センサ表示は変わるがPLC入力は変わらない | センサ、コネクタ、端子、PLC入力で信号を測定 | 磁石が弱い |
| 表示がまったく変わらない | 電源、配線、センサ位置、ピストン到達を確認 | センサが焼損している |
| 入力がONのまま | 配線、出力方式、接点溶着、漏れ電流、近傍磁界を確認 | PLC入力カードが故障した |
| 低速ジョグ時だけ動作 | 生産時速度、滞留時間、検出窓、跳ね返り、PLCフィルタを記録 | 磁界が減衰した |
| 新しいセンサも同じ位置で動作しない | 適合性、取付け、配線経路、ピストン位置、磁気余裕を確認 | 磁石の不良が証明された |
| 故障が別の位置へセンサと一緒に移る | センサ、ケーブル、コネクタ、電気負荷を点検 | ほかのインターフェースはすべて正常 |
有用な問いは「2つの部品のどちらが壊れたか」ではありません。「期待する状態は、どのインターフェースから先へ伝わっていないか」です。この問い方に変えることで、部品の推測が再現可能な故障切り分け試験になります。
故障インターフェースを特定する5段階の切り分け試験
SMCのあるシリンダとスイッチの組合せでは、D-A93リードスイッチは24 VDC、負荷電流5~40 mAと規定されています。同じカタログは取付寸法を目安とし、実際の動作確認を求めています(SMC CDU catalog、2026年)。したがって、電気的適合性と物理的な立上げ確認を一緒に行う必要があります。
試験前に、機械のエネルギー隔離手順に従ってください。作業でアクチュエータへの接近が必要な場合は、減圧するか、動きを拘束します。通電回路で抵抗または導通試験を行ってはいけません。また、生産用センサを動作させるために安全機能をバイパスしないでください。
段階1:PLCと電源の状態を確認する
センサ表示、PLC入力LED、ソフトウェア上の入力ビット、シーケンス状態を同時に確認します。センサの配線図に従い、供給電圧と信号電圧を記録してください。センサには信号があるのにPLCで失われている場合、故障範囲をコネクタ、ケーブル、端子、コモン基準、入力チャンネル、設定へ絞り込めます。
PLC入力は変化するのにシーケンスが進まない場合、シリンダセンサは正常な可能性があります。インターロック、タイマ、エッジ検出、入力フィルタ、プログラム内で想定する状態遷移を確認してください。別の証拠が得られるまでは、制御ロジックの問題として扱います。
段階2:ピストンが検出位置へ到達することを実証する
管理した速度でシリンダをジョグ運転し、機械的な終端または目的の検出領域を確認します。圧力不足、排気絞り、負荷変化、クッション調整不良、外部ストッパ、跳ね返り、横荷重、汚染を調べます。到達していない終端をセンサが確認することはできません。
可能であれば、独立した機械基準を使用します。通常の停止位置に印を付け、再現性試験にはダイヤルゲージを使用するか、同一仕様の正常軸とキャリッジ位置を比較します。故障したセンサだけからピストン位置を推定しないでください。
段階3:センサとシリンダの取付インターフェースを点検する
センサの正確な品番、シリンダシリーズ、承認された取付金具、溝の向き、締付方法、ケーブル引出方向を確認します。予想する作動範囲の中でセンサをゆっくり移動し、両方の接近方向についてON位置とOFF位置に印を付けます。作動範囲が狭い、ずれている、または安定しないことは証拠になりますが、磁力低下の証明にはなりません。
近くの鋼製ブラケット、カバー、タイロッド、溶接導体、別の強力な磁石が局所磁界を変える場合があります。比較前に、正常機と同じ機械配置を一時的に再現してください。
段階4:管理した正常品交換試験を行う
同じ出力方式と配線を持つ、適合性を確認済みの正常センサを使用します。疑わしいセンサを正常位置で試験し、次に正常センサを疑わしい位置で試験します。交換試験で一度に変わる変数が一つだけになるよう、コネクタ、入力チャンネル、取付金具、試験方法を管理してください。
段階5:磁気経路を比較する
最初の4段階が完了してから、磁気経路を主要な疑いとして扱います。疑わしい位置と同一仕様の正常シリンダを、同じセンサまたは磁気プローブ、向き、離隔距離、ピストン位置、温度、周辺機器で比較します。条件をそろえて再現性のある低下が確認できれば、磁気経路の診断を裏付けられます。
用途検討の経験では、部品に触れる前に各インターフェースで予想する信号を書き出す方法が、最短の診断につながることが一般的です。これにより、新しいセンサが緩んだコネクタ、ずれたストッパ、限界に近い作動範囲を一時的に隠すことを防げます。
リードスイッチの焼損を安全に確認する方法
Standexは、10 V、10 mAという一つの試験条件で5000万~2億回の動作回数を示す一方、誘導負荷では接点が開く際にアークが持続する可能性があると警告しています(Standex Load Switching and Contact Protection、2026年閲覧)。したがって、リードスイッチの寿命は負荷と回路に依存し、万能なサイクル回数では表せません。
単体のリード素子は、磁気で作動する機械接点です。パッケージ化されたシリンダスイッチには、表示灯、抵抗、サージ抑制素子、極性依存回路、コネクタが含まれる場合もあります。試験方法を決める前に、正確な回路図を入手してください。
適合する無通電の無電圧接点機器では、次の手順で確認します。
- 電源を隔離し、制御回路からスイッチを取り外します。
- 適切な抵抗または導通レンジを選択します。
- 作動磁界がない状態で接点状態を測定します。
- 指定の磁気ターゲットを近づけるか、ピストンを作動領域へ動かします。
- 試験を数回繰り返し、通常のストレインリリーフ部でケーブルを軽く曲げます。
確認される可能性のある証拠は次のとおりです。
- 常時開路: 断線、接点の開路故障、誤った試験形状、または作動磁界不足。
- 常時閉路: 接点溶着、常閉形機器、外部磁界、または配線解釈の誤り。
- 閉路抵抗が高い、または不安定: 接点、ケーブル、コネクタ、プローブ接続の損傷、または端子汚染。
- ベンチでは正常に切り換わるが、取付状態では信号不良: 取付け、磁気適合性、磁界余裕、電圧、負荷、コネクタ、PLCインターフェース。
通電が必要な2線式電子センサや3線式PNP/NPN機器を、無電圧接点のように抵抗計で試験しないでください。電子出力には供給電圧と適合する試験負荷が必要です。データシートに規定がある場合は、内部電圧降下とOFF時漏れ電流も考慮します。
リードスイッチの焼損は、定常電流の過大だけで起こるわけではありません。リレーコイルやソレノイドは、接点が開くときに誘導性の過渡電圧を発生させます。容量性負荷や長いケーブルは、投入時突入電流を生じさせる場合があります。実際のACまたはDC負荷に対し、スイッチメーカーが推奨するダイオード、RC回路、バリスタ、インターフェースリレー、電子入力構成を使用してください。極性と復帰時間への影響を確認せず、汎用の保護回路を流用してはいけません。
磁界の低下を評価する方法
VACUUMSCHMELZEは、1 teslaが10 kilogaussに相当すると説明し、磁石が減磁曲線の直線部分にある限り、温度による磁束変化は可逆的になり得るとしています。その領域を外れると、損失が不可逆になる場合があります(VACODYM and VACOMAX technical brochure、2026年閲覧)。温度履歴だけでは、永久的な磁力低下を証明できません。
ハンディ型ガウスメータが測定するのはプローブ位置での磁束密度であり、万能な割合で表す「磁石の健全度」ではありません。測定値は次の要因で変わります。
- プローブ軸と極性
- プローブとシリンダ間の距離
- ピストンに対する軸方向位置
- シリンダ壁と溝の形状
- 磁石の配置と向き
- 近傍の強磁性体または外部磁界
- 磁石、シリンダ、プローブの温度
- メータのレンジ、ゼロ調整、校正、再現性
そのため、400 gaussのような単独値には、空圧シリンダ全般に通用する合否の意味はありません。シリンダおよびスイッチメーカーの作動データ、または同一仕様の正常アセンブリと比較します。非磁性の治具またはスペーサで測定形状を固定し、最大値、最小値、位置、方向、温度を記録してください。
一つのピークを無作為に探すのではなく、管理した複数のピストン位置で比較します。大きさが同等のまま磁界パターンがシリンダ軸方向へずれる場合、ピストン位置、磁石保持、測定形状、組立差を疑います。再現可能なプロファイル全体が疑わしい軸で低い場合は、磁気余裕がより有力な手掛かりになります。
磁気基準値は、魔法の数値ではなく、校正した治具の測定結果として扱うべきです。同じセンサまたはプローブ、同じ位置、同じ離隔距離、同じ向き、同じ環境で再現可能な差が生じて初めて、比較に意味が生まれます。
信号パターンから是正処置を決める方法
SMCは、D-A93リード式のある用途について24 VDC、負荷電流5~40 mAを示し、取付寸法についても実作動での確認が必要だと注意しています(SMC CDU catalog、2026年)。したがって、是正処置では、実測した故障と正確なセンサ、シリンダ、制御機器の組合せの両方に対処する必要があります。
| 証拠パターン | 可能性が最も高い故障領域 | 是正処置 |
|---|---|---|
| センサ出力は正常だがPLCで信号がない | ケーブル、コネクタ、端子、コモン、PLCチャンネル | 途切れたインターフェースを修理し、動作中の入力を確認 |
| PLC入力は変わるがシーケンスが停止したまま | プログラム、インターロック、フィルタ、タイミング、状態ロジック | 制御条件を修正し、正常が証明されたセンサは残す |
| ピストンが作動範囲外で停止 | 空圧または機械運動 | 圧力、流量、負荷、ストッパ、クッション、芯出しを修正 |
| 故障が一つのセンサとケーブルを追う | センサ本体またはケーブル | 承認された同等品へ交換し、電気ストレスを点検 |
| リード接点が溶着または劣化 | 負荷または過渡ストレス | スイッチを交換し、負荷および保護回路を修正 |
| 正常センサでも位置を変えた後だけ動作 | 取付範囲または適合性 | 作動位置を設定して固定し、両方向から確認 |
| ほかの層に合格後、条件をそろえた磁界プロファイルが低い | 磁石、保持、形状、温度履歴 | シリンダ資料を確認し、検証済みの内部部品を修理または交換 |
| 溶接設備の近くで複数軸が故障 | 外部磁界または設置環境 | 承認された耐磁界対策を使用し、レイアウトを再検証 |
負荷を修正せずにリードスイッチだけを交換すると、故障が再発します。センサ適合性を確認せずにピストン磁石を交換しても、信号が変わらない可能性があります。電圧を追跡せずにPLC入力を交換すれば、停止時間が別の場所へ移るだけです。
是正前後の次の証拠を記録します。
- 機械とシリンダの識別情報
- シリンダとセンサの品番
- 配線方式とPLC入力
- 供給電圧、負荷、実測信号電圧
- 両方の移動方向から測定したON位置とOFF位置
- ピストン速度、負荷、圧力、停止位置
- 周囲温度とシリンダ温度
- コネクタとケーブルの状態
- 磁気比較の測定形状と正常基準
- 是正処置と生産運転での検証結果
繰返し衝撃によって検出範囲がずれた、または内部部品が損傷した場合は、アクチュエータの停止挙動を点検してください。空圧クッション故障ガイドでは機械側を説明しています。磁気スイッチが環境に適さない場合は、空圧シリンダ位置検出ガイドで別の技術を比較するか、用途に制約が適合する場合は差圧式ストローク端検出を検討してください。
空圧シリンダのセンサ故障に関するFAQ
SMCは、あるガイドでリード式2 mm以下、無接点式1 mm以下というシリーズ別の参考値を示しながらも、オートスイッチのヒステリシスは使用環境によって変わる可能性があると注意しています(SMC Auto Switch Guide、2026年閲覧)。以下の回答では、診断を測定証拠に結び付けます。
故障がシリンダ上の同じ位置に残れば、磁界低下が証明されますか
いいえ。その試験で故障が交換したセンサを追わなかったことを示すだけです。残る原因には、局所配線、コネクタ位置、センサ溝、ブラケットの移動、ピストンストローク、停止位置、外部の鉄鋼部材、磁気適合性、磁石保持、磁界強度があります。ピストン磁石を不良と判断する前に、それらの変数を切り分けてください。
すべてのシリンダセンサを導通計で確認できますか
できません。適合する隔離済みの無電圧接点式リードスイッチなら、回路図に従って開路抵抗と閉路抵抗を試験できます。2線式電子センサと3線式PNP/NPN機器には、正しい電源と負荷が必要です。出力回路を特定せずに抵抗計を使うと、誤診や損傷につながる可能性があります。
センサ表示が変わるのにPLC入力がOFFのままなのはなぜですか
局所の検出段階は動作していても、その下流で信号が失われている可能性があります。センサ出力、コネクタ、端子台、PLCチャンネルで測定します。シリンダセンサを交換する前に、コモン基準、2線式の内部電圧降下、出力方式、コネクタのピン配置、断線、入力しきい値、ソフトウェア状態を確認してください。
正常な空圧シリンダ磁石に共通するガウス値はありますか
ありません。測定値はプローブ軸、隙間、ピストン位置、シリンダ構造、磁石配置、温度、近傍の鋼材、メータ設定によって変わります。メーカー資料または同一仕様の正常アセンブリを使用してください。すべてのアクチュエータに一律のガウス割合を適用せず、固定した測定形状で磁界または検出範囲のプロファイル全体を比較します。
ピストン磁石またはシリンダを交換すべき時期はいつですか
適合センサ、配線、PLC入力、取付け、ピストン到達、局所干渉が管理した確認に合格したにもかかわらず、条件をそろえた比較で磁気余裕不足が残る場合に交換します。磁石、保持部、その他の内部部品が整備可能かを確認し、修理したアセンブリを生産時の全動作で検証してください。
出典および技術資料
- SMC Auto Switch Guide, terminology and hysteresis reference、2026年7月26日閲覧。
- SMC Free Mount Cylinder CDU Catalog, model-specific switch and mounting data、2026年、2026年7月26日閲覧。
- SMC D-A93 Web Catalog、2026年7月26日閲覧。
- Standex MEDER、Load Switching and Contact Protection、2026年7月26日閲覧。
- VACUUMSCHMELZE, Rare-Earth Permanent Magnets VACODYM and VACOMAX、2026年7月26日閲覧。
- Festo, Cylinder Sensors、2026年7月26日閲覧。