

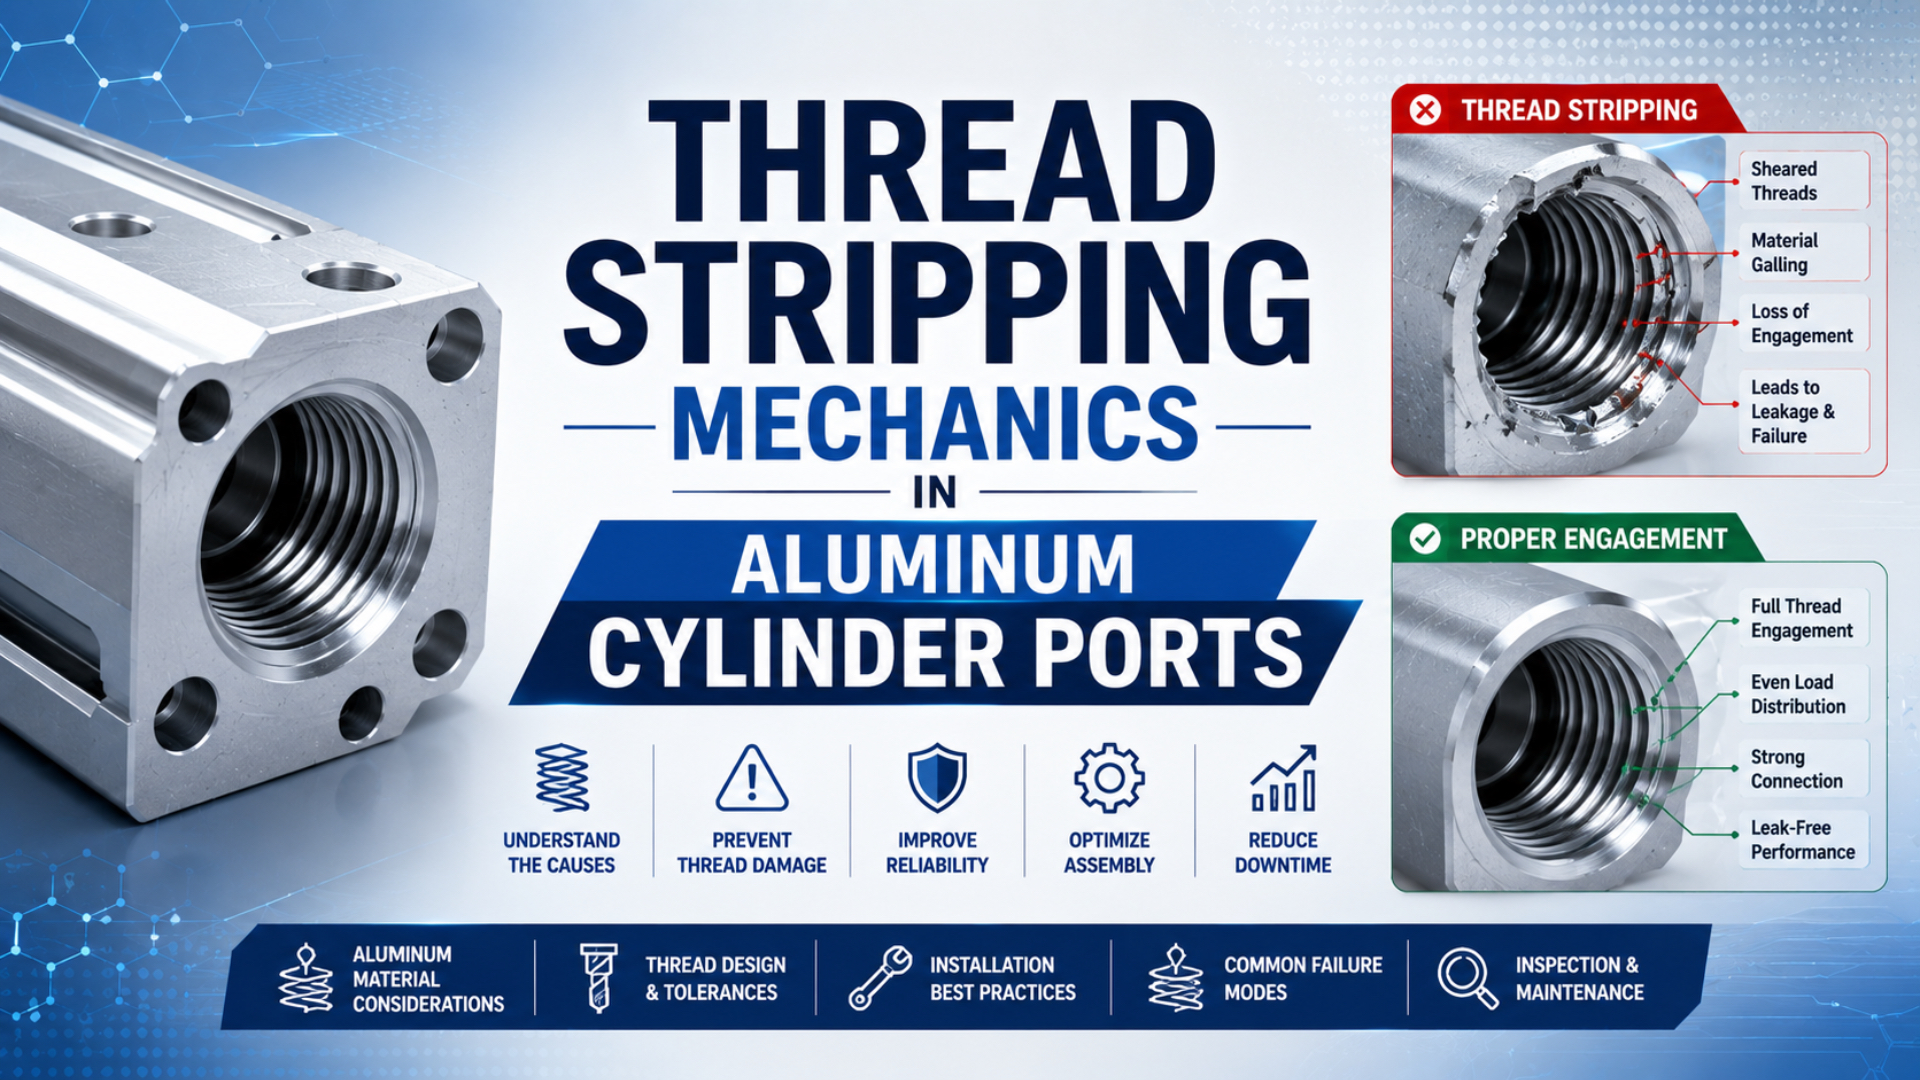
ねじ山損傷のメカニズムとは、アルミ製シリンダポートから使用可能なねじ山が失われるまでの荷重伝達と材料破壊の過程です。局所的なせん断応力または面圧が、かみ合っためねじの耐荷重を最終的に超えます。過大なテーパ干渉が一つの要因です。ほかにも、ストレートねじへの不適切なトルク、斜めかみ、形状損傷、繰り返し移動が関係します。鋼製ポートのトルクをアルミ製ポートの値へ安全に換算できる一律のルールはありません。
まずねじ形式を確認します。ASME B1.20.1は、NPTと関連するインチ管用ねじの寸法とゲージングを対象とします(ASME、2013年、2018年再確認)。ストレートねじポートは別のシール機構を使います。これらの取付けルールを混同すると、シリンダヘッドを直接損傷させることになります。
要点
- 最初にポートのねじを特定する。
- 取付け方法を実際のシール設計に合わせる。
- Parkerは、一般的な1/8~3/4 NPTF継手について、指締めから2~3回転を指定しています。
- 母材ねじの引抜きは、実際の材料、かみ合い長さ、ねじ形状、摩擦の仮定に基づいてのみ計算する。
- ボス壁、近接通路、腐食対策、工具、ゲージング、最終圧力試験を確認してからインサートを指定する。
テーパ接続と平行接続の比較には、シリンダポートねじ選定ガイドを参照してください。
トルクを選ぶ前にポートねじを特定しなければならない理由
ASME B1.20.1は5種類のインチ管用ねじファミリーを対象とします(ASME、2013年版、2018年再確認)。その中にはNPT、NPSC、NPSMが含まれます。テーパ管用ねじとは、軸方向に沿って径が変化する接続です。NPTのシールは、ねじの干渉とシール剤に依存します。一方、多くのストレートねじポートは独立したOリングまたはボンデッドシールに依存します。NPTまたはNPTFのおねじ継手を進めると、テーパがめねじポート内で徐々にきつくなります。追加回転によって半径方向の干渉とかみ合い位置が変わり、アルミボスの応力も変化します。その結果のトルクはねじ形状を反映します。表面状態も影響します。シール剤と材料の組合せも同様です。
ストレートねじ継手は異なる挙動を示します。ねじは軸方向のクランプ荷重を生み、通常は独立したOリングまたは規定されたシートが空気を封止します。したがって指定トルクは特定のスタッドエンドに属します。シール構成とポート規格も重要です。NPTの値を流用することは保守的な近道ではありません。
| ポート接続 | 主なシール機構 | 正しい取付け基準 | 主なねじ山損傷リスク |
|---|---|---|---|
| NPTまたはNPTFテーパねじ | ねじ干渉と適合シール剤 | メーカー指定の指締めからの回転数とかみ合い確認 | 過大な半径方向干渉または損傷したテーパ |
| BSPTテーパねじ | テーパ干渉と指定シール剤 | 正確な継手に対するメーカー指定TFFT | BSPTとNPTの混用または過締め |
| BSPPまたはGストレートねじ | Oリング、ボンデッドシール、シール面 | 部品固有のトルク | 過大なクランプ荷重または誤ったシール形状 |
| メートル系ISOストレートスタッドエンド | 規定ポートシートに対するOリング | 正確なISOスタッドエンド・継手表 | 一般的なメートルボルトトルクの適用 |
詳しい背景については、ASME B1.20.1の解説で、呼びサイズだけでは完成した接合部を定義できない理由を説明しています。
ねじ山損傷のメカニズムからアルミ製ポートについて何が分かるか
NASAのアルミ製締結部品研究では、安全率3の引抜きモデルを使用しています(NASA/TM-2017-219475、2017年)。その表は構造荷重と振動荷重を除外しています。ここから得られる基本原則は、母材ねじの耐力が材料名だけでなく、せん断強度、ピッチ径、有効かみ合いの積で決まるということです。
ストレート形状のめねじ締結部品について、研究は許容引抜き荷重を次のように表します。
はモデル化した引抜き荷重です。記号はねじのピッチ径を表します。母材のせん断強度はを参照してください。有効かみ合い長さとは、で表される実際に使える接触長さです。このモデルでは、分母の3が研究で用いた安全率を適用しています。この式は機械加工されたストレートねじを理解するために使い、NPT継手の締付けトルク設定には使わないでください。
損傷した空圧ポートでは、通常5つのメカニズムが組み合わさります。
母材ねじのせん断: 継手は荷重をアルミ製めねじのフランクへ伝えます。有効かみ合いが少なすぎる場合やタップ穴が大きすぎる場合、荷重を支える面積が減少します。
過大なテーパ干渉: NPT継手はくさびのように作用します。追加の回転ごとにめねじポート領域を拡張し、ボス周辺の局所応力を高めます。
斜めかみ: 斜めに入った継手は、周方向に接触を分担せず、最初のねじ山部分に荷重を集中させます。取付け者がこの異常な抵抗を、通常のテーパかみ合いと誤認することがあります。
かじりと表面損傷: 凝着摩耗や材料の引きちぎりは摩擦を増やします。その結果、レンチ力を増やしても進み方が予測しにくくなり、残ったねじ山頂を除去することがあります。
繰り返し移動: 重いバルブ、支持されていないチューブ、振動するホースがポートに曲げを加えます。微小移動によって接合部が緩み、接触面がフレッティングを起こし、限界ぎりぎりの取付けが疲労問題へ進むことがあります。
ねじ山がつぶれたポートを、最終的なレンチ値だけで診断できることはほとんどありません。証拠の連鎖は、ねじ規格とゲージ状態から始まり、かみ合い、シール剤、継手支持、運転中の動きを追います。正常に見えるトルク記録でも、継手が直角に始まったことや、めねじテーパが公差内だったことは証明できません。
ねじ谷の応力集中解析は、無傷に見える最初のねじ山の下から始まる亀裂について補足します。
アルミ用の一律トルク表が機能しない理由
NASAの現行の機械締結部品ガイダンスでは、清浄な乾燥締結部品の平均トルク係数を0.30、潤滑した締結部品を0.18とし、母材ねじのちぎれは別途確認するよう求めています(NASA機械締結部品トルクガイドライン、2020年)。1つのトルク値では、この摩擦変化を吸収できず、ましてねじ形式やシール剤の変化までは扱えません。
ストレート締結部品では、よく知られた関係式は次のとおりです。
は締付けトルクです。経験的トルク係数はです。軸方向の予荷重はです。締結部品の呼び径はです。NASAの締結設計マニュアルでは、加えたトルクの大部分がねじ摩擦と座面摩擦になると説明しています(NASA RP-1228、1990年)。有効な予荷重になるのは一部だけです。
この関係式は管理されたボルト接合に有用です。テーパ管接続は異なります。継手が干渉形状へ進み、シール剤が摩擦を変えます。ポートがシールするタイミングは特定のレンチ角度の前後に分かれる可能性があります。そのためParkerは、テーパ管継手を特定トルクで組み立てないよう説明しています(Parker、2026年参照)。ねじ品質、材料、シール剤が結果を変えます。
実務上、固定倍率で鋼製NPTのトルクを安全なアルミ製NPT値へ換算することはできません。シリンダと継手メーカーの承認手順を使います。正確な材料組合せがその手順の範囲外なら、管理された組立てと圧力試験で適格性を確認します。
| 変数 | 変化させるもの | 必要な証拠 |
|---|---|---|
| ねじ形式と公差 | 進み、干渉、接触位置 | 図面、ねじ指示、ゲージ記録 |
| シール剤または潤滑剤 | 摩擦、シール、硬化挙動 | 製品手順と適合性 |
| 継手材料と仕上げ | かじり傾向と表面摩擦 | 正確な部品仕様 |
| アルミ合金と調質 | 母材ねじのせん断と変形 | 材料証明書または図面要求 |
| ポートボス形状 | 膨張剛性と残存肉厚 | 断面図と公差積上げ |
| 再使用履歴 | ねじ変形とシール品質 | 保全記録と目視検査 |
NPTとNPTFのシリンダポートはどのように組み立てるべきか
Parkerのテーパねじ表は、鋼、ステンレス鋼、真ちゅう製の1/8、1/4、3/8、1/2、3/4 NPTF継手について、指締めから2~3回転を指定しています(Parker、2026年参照)。これは継手ファミリーの手順であり、すべてのアルミ製シリンダポートに同じ回転数を盲目的に適用してよいという意味ではありません。
次の管理された順序で作業します。
- 両方のねじの種類を確認する。 外観だけでポートを特定しない。
- めねじポートを慎重に点検する。 新しい継手で証拠が隠れる前に、ねじ山頂の引きちぎり、埋め込まれたテープ、腐食、過去の過挿入を確認する。
- おねじ継手を確認する。 損傷または汚染したねじは使用しない。ねじ指示をシリンダ図面と比較し、直角に挿入できる十分なアクセスを確認する。
- 承認済みシール剤を塗布する。 塗布範囲と硬化手順に従う。
- 最初から最後まで手で始める。 継手は、揺れ、早期のかじり、目視できる斜め入りなしに、再現可能な指締め基準へ到達するべきです。異常な抵抗があれば停止して調査します。
- 基準位置をマーキングする。 感覚に頼らず、指定されたレンチ回転数を数える。
- 最終状態を確認する。 かみ合い位置と芯出しを記録する。承認手順が明示的に許可していない限り、向きを整えるためだけにテーパ継手を戻してはなりません。
- リリース前に圧力試験を行う。 アクチュエータを機械へ再接続する前に、シリンダメーカーの漏れ試験圧力、隔離時間、許容漏れ、検査方法を使う。
Parkerは、通常組み立てられたテーパ接続では一般に3.5~6山がかみ合うと記載しています。その範囲外の結果は、締付け不足、過締め、または公差外のねじを示す可能性があります。この観察は、接続部で実際に起きたことを確認するため、写したトルク値より診断に有効です。
レンチ力を追加して漏れを修理しないでください。圧力を除去し、ねじを点検して正しいシール手順を適用します。締め続けると、小さな漏れを恒久的なポート損傷と引き換えにすることになります。
ストレートねじポートはどのように別扱いすべきか
ParkerのISO 6149スタッドエンド表では、あるM8x1構成に10 N·m、あるM10x1構成に20 N·mを割り当て、他のスタッドエンドシリーズには異なる値を示しています(Parker、2026年参照)。この違いは、呼び径だけでは正しいトルクを決められない理由を示します。
ストレートねじポートでは、トルクを選ぶ前にシール要素を特定します。
- Oリングボス継手には正しいシールサイズが必要です。
- ボンデッドシールには、損傷のない面と、指定されたワッシャの向き、硬さ、外径が必要です。
- フェースシールアダプタは肩部に荷重するため、テーパの進みよりシート状態が重要です。
- 単純なねじ締結部品には、設計されたクランプ荷重に加え、実際の材料、ピッチ径、かみ合い、摩擦、使用荷重に基づく母材ねじ引抜き確認が別途必要です。
適正な締付けは、意図したシールをつぶさず、めねじに過大な応力を与えずに着座させます。正確な継手シリーズについては部品図面またはメーカー表を使います。一般的なメートルボルト表だけでは不十分です。
この区別は故障証拠の見方も変えます。テーパポートでは過大な挿入深さとボスの膨張に注意します。ストレートねじポートでは、シール面、ワッシャまたはOリングの圧縮、肩部の接触を点検します。両方の故障を「アルミの強度不足」と扱うと、実際に是正すべき形状が隠れてしまいます。
ポート損傷を防ぐ生産管理
ASME B1.20.1はNPTファミリーねじの寸法とゲージングを定義し、StanleyのNPTインサート手順は、穴あけ、タッピング、ゲージング、取付けを4つの管理作業として求めています(ASME、2013年;Stanley Engineered Fastening、2026年参照)。すべての新しいシリンダヘッドに同じ工程管理を適用します。
製造管理には次を含めます。
- ポート指示
- すべての加工と近接通路の穴あけ後の最小ボス肉厚
- タップ種類、切削工程、工具交換基準、生産運転で記録した工具寿命
- 校正済み機能ゲージ
- 仕上げが機能ねじ寸法を変える場合のコーティング代
- 最初の完全なねじ山を保護するバリ取り
- ヘッド材料、機械、タップ、作業者、検査結果を結び付けるロットトレーサビリティ
- 最終清掃後に、完成ヘッドの圧力、安定化時間、保持時間、空気温度、測定方法、許容漏れを定義した文書化漏れ試験を行う。
保全管理には別の証拠が必要です。継手部品番号、シール剤、指締め基準、最終TFFTまたは指定トルク、取付け者を記録します。重いバルブやホースを支持し、ポートに避けられる曲げ荷重をかけないようにします。接続を繰り返し外す必要がある場合は、一律のサイクル許容回数を想定せず、再組立て回数を追跡して点検します。
タイロッドのトルク仕様記事は構造締結部品を扱います。そこにあるトルク値を空圧ポート継手へ転用してはいけません。
ねじインサートはいつ指定すべきか
Stanleyの管用ねじインサート資料は、1/16-27から1 1/2-11 1/2までのNPTサイズを対象とし、穴あけ深さをねじ固有の寸法として扱っています(Stanley Engineered Fastening、2026年参照)。1/4-18 NPTでは、プラグタップと底付きタップの準備で基準穴あけ深さが異なり、インサートが汎用の差し込み修理ではないことが分かります。
設計レビューで次のいずれかの必要性が裏付けられる場合にインサートを指定します。
- 頻繁な保全に耐摩耗性インターフェースが必要
- 利用可能なアルミかみ合いでは計算荷重を支えられない
- 損傷ポートが同心を保ち、穴あけ、タッピング、ゲージング、取付けを完了できる健全な材料が十分に残っている
- シリンダメーカーが生産救済を承認している
- 設置構成について、材料の組合せ、コーティング、シール剤、流体曝露、点検アクセスをすべてレビュー済みである
取付けにはなお図面が必要です。Stanleyは適切なドリル、インサートタップ、ゲージ、取付け工具を求めています。資料は取付け後のインサート位置も要求し、NPT用途には適切な非硬化シールコンパウンドを推奨しています。ただし、インサートは新たなリスクを生むことがあります。材料をさらに除去すると薄いボスが弱くなったり、空気通路と交差したりします。水分と電気的接触があると、アルミ中のステンレス鋼がガルバニック対を形成する可能性があります。コーティングと絶縁の選択は、シリンダのガルバニック腐食ガイドを参照してください。
修理か交換か:実務的な判断
Stanleyの管用ねじインサート資料によると、1/4-18 NPTの基準穴あけ深さは、あるタップ方法で0.833 in、別の方法で0.606 inです。しかし健全な材料が少ないシリンダヘッド、近くに溝があるヘッド、亀裂のあるヘッドは、呼びポートサイズが一致するだけでその工程を受け入れられません。
| 所見 | 考えられる処置 | 必要な確認 |
|---|---|---|
| 軽微な汚染、金属損失なし | 清掃して再点検 | ゲージングと承認済み漏れ試験 |
| 最初のねじ山の小さなバリ | メーカー承認の再加工のみ | ねじ形式が公差内に残る |
| 健全なボスを伴う部分的なねじ山損傷 | 設計検討済みインサートが可能な場合がある | 断面図、インサート工程、ゲージング |
| ボスの放射状亀裂 | ヘッドまたはシリンダを交換 | 亀裂の範囲と影響を受ける圧力境界 |
| 過去の修理でポートが拡大 | 文書化された修理がない限り通常は交換 | 残存肉厚と通路クリアランス |
| 異なるねじが混在する損傷で不明 | 停止して両方の規格を特定 | 正しいゲージと継手トレーサビリティ |
修理経路が承認されるまで、普通のタップで損傷ねじをさらわないでください。材料を除去すると故障の証拠が消える可能性があります。また、ポートを大きくしすぎたり、後のインサートを不可能にしたりします。元メーカーが正確な構成に対する適格な修理手順を持っていない限り、加圧空圧境界でエポキシを構造ねじの代用品にしないでください。
修復した形状と圧力境界の証拠で修理の受入れを決めるべきです。継手がきつく締まることを基準にしてはいけません。接続部は手で引いても外れない一方、かみ合いが不十分なことがあります。サイクル後に変化する隠れた亀裂やシール経路も残る可能性があります。
購入者はRFQに何を記載すべきか
NASA-STD-5020Bは、その適用範囲のねじ締結システムで母材ねじ損傷を支配的故障モードにしないことを求めています。また、文書化された締結設計も求めます。空圧シリンダのRFQがこの宇宙飛行規格を引き継ぐわけではありませんが、証拠の原則は有用です。トルク値を求める前に接合部を定義します。
供給者に次を文書化するよう求めます。
- ポート規格と呼びサイズ
- シリンダヘッドの合金、調質、コーティング、加工後の最小ボス肉厚、内部通路からのクリアランス
- 承認済み継手ファミリー
- 公差と工具範囲を含む、TFFTまたは構成固有トルクで示した取付け管理
- シール剤製品、表面処理、硬化要件、圧縮空気適合性、温度限界
- 固定サイクル数の代わりに使う再組立て方針または点検ルール
- 外部継手質量と必要なチューブまたはバルブ支持、その最大無支持オフセット、取付け責任
- インサートオプション、部品番号、穴準備、ゲージング、工場取付け工程
- 漏れ試験圧力、安定化、保持時間、測定分解能、受入れ基準
- 禁止された修理
購入者はRFQでポートサイズと流路面積も区別すべきです。大きなねじが大きな内部通路を保証するわけではありません。ポートサイズと内部オリフィスの比較分析を、流量容量が同じ選定項目に含まれる場合に使います。
最終エンジニアリングルール
Parkerは、一般的な複数のテーパねじサイズについて、指締めから2~3回転を使います(Parker、2026年参照)。一方、ストレートISOスタッドエンド表では構成固有のトルク値を使います。この対比がルールを定義します。取付け管理は「アルミ」という言葉ではなく、ねじとシール設計に従います。ポートを特定し、その形状と状態を確認し、正確な継手手順を使います。外部荷重を支持し、取付けを文書化します。供給者承認範囲外の接続にはエンジニアリング解析が必要です。管理された漏れ試験と機能試験も必要です。NPTポートに鋼からアルミへ一律のトルク倍率を使わないでください。テーパ位置とシール剤摩擦を無視しており、めねじ公差とボス剛性も重要です。単純に見えるからこそ、この近道は危険です。
アルミ製シリンダポートFAQ
Parkerのテーパねじ指針は、一般的な1/8~3/4 NPTFサイズについて指締めから2~3回転を使います(Parker、2026年参照)。ストレートねじスタッドエンドには別のトルク表があります。以下の回答では、ねじの特定と修理証拠を分け、取付け管理も別に扱います。
アルミ製NPTポートに鋼製トルク値の40~60%を使えるか
いいえ。固定割合では、テーパ位置、ポート公差、シール剤、継手材料、ボス剛性を考慮できません。Parkerは一般にテーパ管継手を指締めからの回転数と最終かみ合いで管理します。正確な組合せに対するシリンダ・継手メーカーの承認手順を使い、完成した接合部を圧力試験してください。
継手が斜めかみしているかをどう判断できるか
手でかみ合わせるときに継手が固着したり、目視で揺れたり、斜めに入ったりしたら停止します。再試行する前に、おねじとめねじの規格を比較します。取り外した後、最初にかみ合っためねじに片側の引き裂きやつぶれたねじ山頂がないか点検します。不確かな継手を進めるためにレンチ力を使わないでください。
ねじインサートは常に元のアルミ製ポートより強いか
いいえ。インサートは耐摩耗性のあるねじを提供できますが、周囲のボスは大きく穴あけ・タップ加工された穴をなお支持しなければなりません。肉厚、近接通路、ゲージング、インサート位置、腐食適合性、シール方法を確認します。即席の作業場手順ではなく、インサートメーカーの工程またはシリンダメーカーの修理指示を使います。
損傷したシリンダヘッドはいつ交換すべきか
ボスに亀裂がある、残存肉厚が不足している、ポートが別の通路と交差している、ねじ規格を検証できない、または適格な修理工程がない場合は交換します。きつく締まる継手は安全な修理の証拠ではありません。受入れには、復元した形状、トレーサビリティ、文書化された圧力試験が必要です。
出典・技術参考資料
参考資料は、規格団体、政府のエンジニアリング文書、メーカー原資料を優先しています。後の版確認のため取得日を記載します。
- ASME B1.20.1:管用ねじ、一般用途、インチ, NPTファミリーの寸法とゲージングに関する適用範囲の基準。2013年版、2018年再確認;2026-07-26取得。
- Parkerチューブ継手部門:組立てと取付け、TFFTとトルク手順。2026-07-26取得。
- NASA締結設計マニュアル、RP-1228、トルク、摩擦、タップ穴引抜き、インサート、ねじ接合設計の原則。1990年公開;2026-07-26取得。
- NASA/TM-2017-219475:アルミ合金ねじ締結部品のトルク限界, 保守的な母材ねじ引抜き式、研究の安全率根拠、材料仮定、適用範囲を明示した例示トルク表。2017年公開;2026-07-26取得。
- NASA機械締結部品トルクガイドライン, トルク係数の仮定、潤滑の影響、母材のちぎれに対する別確認。2020年発効;2026-07-26取得。
- NASA-STD-5020B:宇宙飛行ハードウェアのねじ締結システム要求事項, 適用範囲を限定した設計要求事項。2026-01-05再妥当性確認;2026-07-26取得。
- Stanley Engineered Fastening:HELI-COIL管用ねじインサート、技術資料903B1, NPTインサートの寸法、穴あけ、タッピング、ゲージング、取付け、シール手順。2026-07-26取得。