

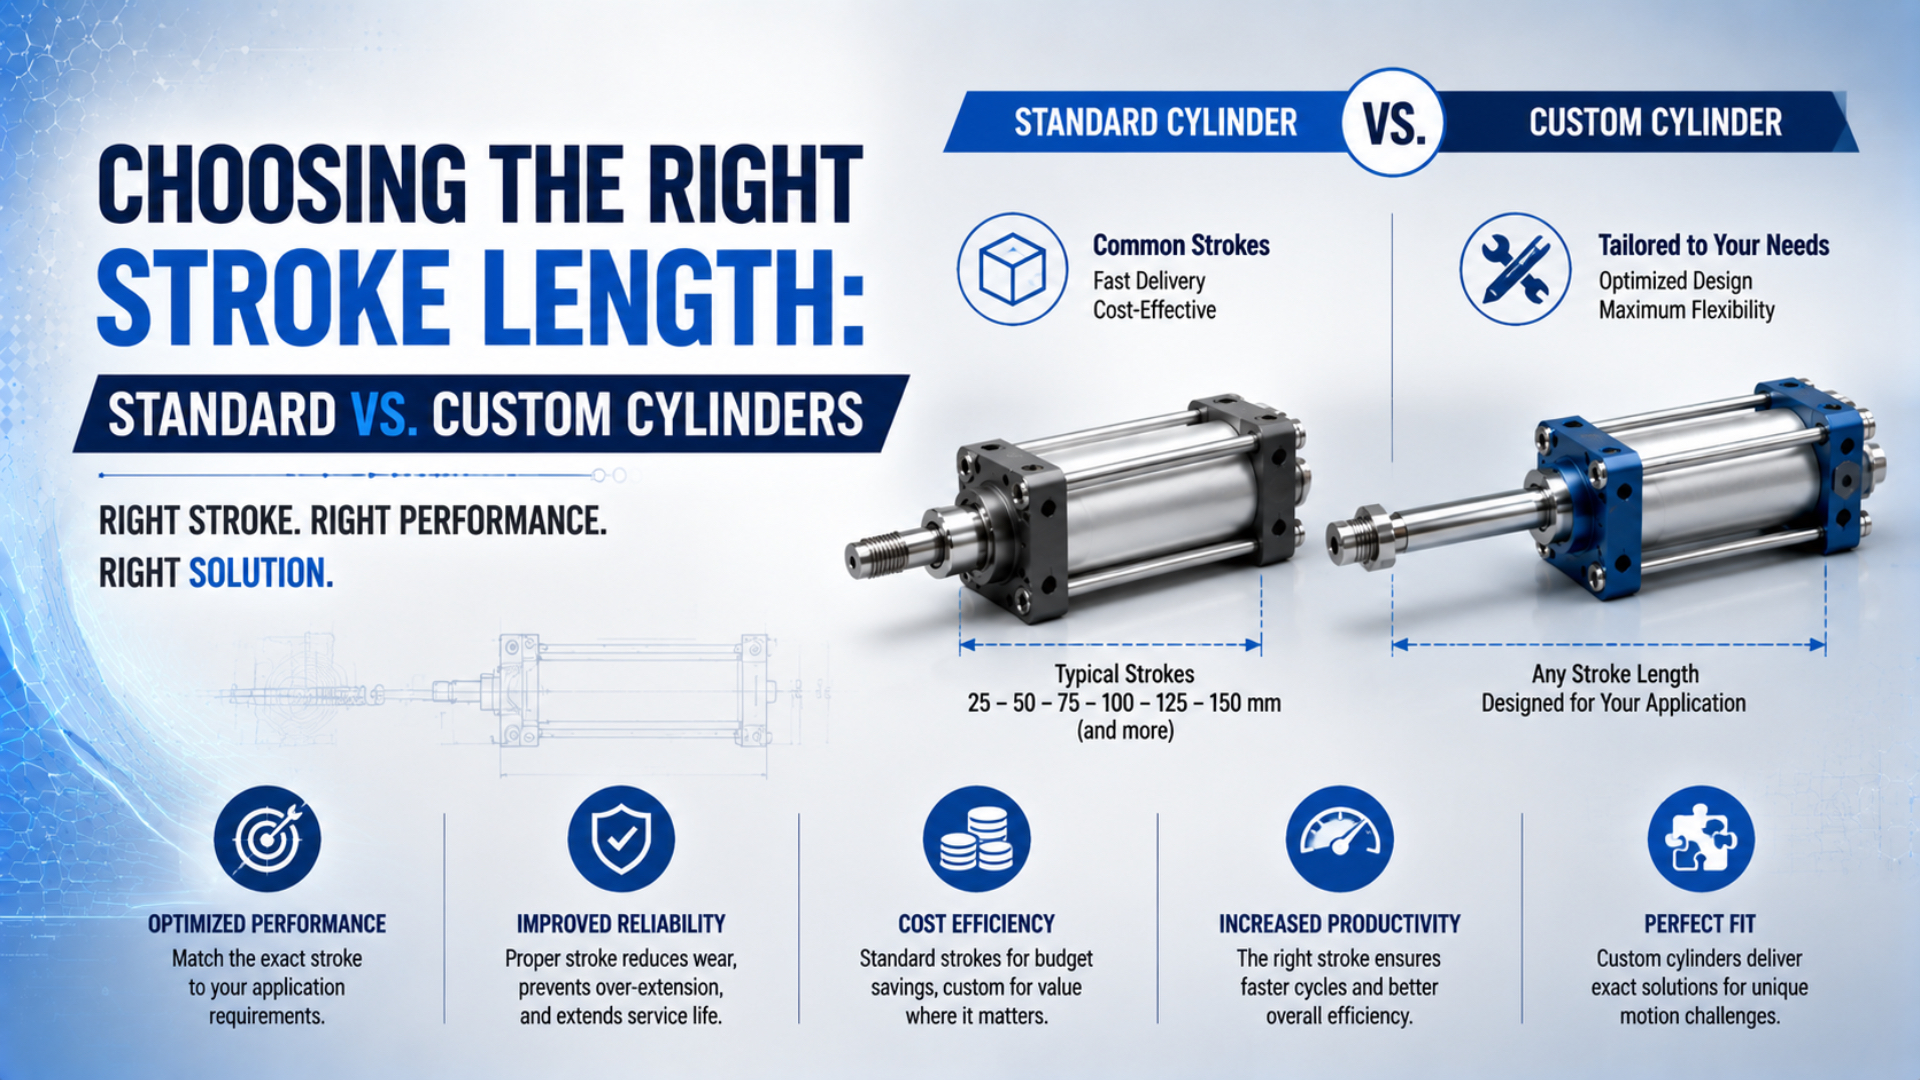
機械で実測した開始・終了基準位置から空圧シリンダのストロークを選び、正確な供給者構成、ストローク公差、取付外形、クッション、ガイド、ロッド安定性を確認します。 カタログストロークが適するのは、その動作窓全体が用途に合う場合だけです。合わない場合は、構成指定ストローク、機械側インターフェース変更、真の特注シリンダを比較します。
ISO 15552はシリンダ・取付インターフェースの標準化に役立ちますが、すべてのメーカーに一つの供給ストローク一覧を義務付けません。この区別は重要です。160 mmシリンダが毎サイクル160 mm移動する必要はありませんが、125 mmシリンダのロッド端を調整して127 mmの移動量を作ることはできません。最初に形状で決めます。
要点
- ISO 15552はボア径32~320 mmの着脱式取付シリンダを対象とし、共通ストローク系列を定めません。
- 調整式ロッド端は動作窓を移動させますが、移動量を増やしません。
- 標準または特注ストロークの承認前に、実際のカタログ公差、取付寸法、クッション、ロッド座屈を確認します。
必要シリンダストロークの意味
ISO 15552は最大定格圧力1,000 kPa、ボア径32~320 mmのシリンダを対象としますが、工具が到達すべき機械上の二点は定義しません。必要ストロークは用途基準位置から決まります(ISO 15552:2018、2025年現行確認)。
必要シリンダストロークとは、機械で定義した工程開始・終了基準位置間の軸方向距離です。後退位置に一つ、伸長位置にもう一つ剛性基準を定め、同じ運動軸上で測定します。最小幾何移動量は次式です。
はmm単位の必要移動量、とは同じ機械基準から測った位置です。両点が同一運動軸上にあることを前提とし、すきま、ストローク公差、治具たわみ、制御減速区間は含みません。
何を測っているかも明確にします。ピストンロッド移動、キャリッジ移動、工具面間距離、センサスイッチ間隔、ワーク移動は同じではありません。ブラケットがたわむ、または誤った面から工具基準を測ると、適合シリンダでも工程位置へ届きません。
当社では、一つの曖昧な「移動量」でなく四つの値を分けると確認が明確になります。
| 要件 | 管理対象 | 必要な証拠 |
|---|---|---|
| 工程移動量 | 必要な機械位置間の距離 | レイアウト、CAD、実物基準位置測定 |
| 標称シリンダストローク | 注文するカタログまたは図面値 | 正確な型式と供給者図面 |
| 実行程帯 | 製造上許容される移動量 | シリーズ固有の公差と除外事項 |
| 工程位置公差 | 工具またはワークの許容位置 | 機械仕様と合格試験 |
シリンダストローク長公差ガイドでは、標称ストローク、実移動量、精度、繰返し精度を分ける理由を説明しています。一つの丸めたカタログ値に四要件を隠さないでください。
ストローク選定は最近傍値でなく区間照合として扱います。シリンダは実移動量区間を提供し、機械は許容開始・終了区間を定義します。取付公差、ストローク公差、治具たわみ、保守調整を含めた後に区間が重なる候補だけが合格します。
ISO 15552は標準空圧シリンダストロークを定めますか?
ISO 6431:1992は2004-02-20に廃止され、ISO 15552:2004へ置き換えられました(ISO 6431)。現行ISO 15552:2018は、互換性のため基本・取付・付属品寸法を標準化しますが、全供給者・シリーズに一つの共通ストローク表を義務付けません。
したがって「標準ストローク」は商業・製品基盤上の用語です。在庫値、標準部品から作る構成可能値、新設計なしで製造できるカタログ範囲を意味する場合があります。どの意味か供給者へ確認してください。価格、納期、文書、交換品の供給可否が変わります。
例えば現在のFesto DSBC ISO 15552データシートは、該当構成で1~2,800 mmのストロークを掲載しています(Festo DSBC、2026-07-26参照)。この広い範囲でも、すべてのボア、クッション、ロッド、取付、センサ、材料オプションを全ストロークで選べるとは限りません。構成済み型式と図面が支配します。
ISO適合は互換シリンダ群を比較する寸法枠組みを提供しますが、全長、ロッドねじ、ポート方向、ストローク公差、クッション、センサ、シール、定格荷重、供給状態の同一性は保証しません。互換と呼ぶ前にISO 15552互換性ガイドに従い、ボア・標称ストロークだけでなく完全な構成図を比較します。
長いまたは短い標準ストロークを機械に使用できますか?
Festoは該当ボア範囲でDSBCクッション長を18~40 mmとしています。終端域の挙動は一律余裕でなく機種固有です(Festo DSBC、2026-07-26参照)。長い標準ストロークは、機械が未使用移動と取付外形を安全に管理できる場合だけ使えます。
短いシリンダは異なります。調整式ロッド端、クレビス、ブラケット、取付スロットは移動窓全体を動かせても広げられません。工程基準位置間が127 mm必要なら、最小保証移動量125 mmのシリンダは調整だけで両端へ届きません。
長いシリンダが必ず無駄とは限りません。外部機械ストッパがピストンの内部終端前に止めれば、実際の移動はそこまでです。空気消費量とサイクル時間は銘板の標称ストロークだけでなく、実際のチャンバ容積変化と動作パターンに依存します。
ただし中間ストッパは荷重経路を変えます。位置決め、通常のエネルギー吸収、非常オーバートラベルのどれを目的とするか確認します。作業者が近づく前に残圧と蓄積エネルギーを確認します。立上げ後に追加したストップボルトは定格停止システムの代わりになりません。
次の合否表を使用します。
| 候補 | 合格できる条件 | 一般的な不合格理由 |
|---|---|---|
| 短い標準ストローク | 修正した開始・終了基準が保証移動量内 | 両工程位置へ届かない |
| 長い標準ストローク | 外形が収まり未使用移動を安全に制御 | 本体長、ロッド伸長、停止エネルギー、保守すきま |
| 正確な構成指定ストローク | 供給者基盤が定格・部品を管理 | オプション組合せ不可または文書不足 |
| 真の特注シリンダ | すべての標準・構成指定確認後も必須 | 適格性またはライフサイクル責任が不完全 |
後退・伸長時の取付空間を確認する方法
ISO 15552はボア径32~320 mmを対象としますが、付属品とオプションが標準インターフェース外にあるため、適合シリンダでも構成外形は異なります(ISO 15552:2018)。ロッド端部品、センサ、継手、保守アクセスを含む正確な図面から両端位置を確認します。
後退時取付長から始めます。汎用CADの裸シリンダ寸法でなく、実際の機械取付基準間を測ります。ロッド端ジョイント、ロックナットかみ合い、取付板、スペーサ、センサコネクタ、チューブ曲げ半径、取外しすきまを加えます。
次に供給者の最大許容実ストロークで伸長位置をモデル化します。正側だけのストローク公差がある場合、標称値ぎりぎりの設計は、シリンダが検査合格でも干渉します。
二つの外形条件を確認します。
取付長は構成シリンダ、付属品、公差積上げを含み、使用可能長は同じ基準系での機械外形です。最悪の組立・運転条件で両式に合格する必要があります。
CADだけで終えないでください。ケーブル曲げ、調整ねじ突出、クッション操作、工具すきまが省略される場合があります。空圧シリンダCADモデル確認ガイドに詳細があります。
有効な設計レビューでは、一枚の図面に最小後退位置、最大伸長位置、保守取外し経路、荷重掃引体積を重ねます。動作時には収まっても、周辺設備を分解しなければ取付・調整・交換できない誤りを発見できます。
クッションと外部ストッパがストローク選定へ影響する場合
SMC選定資料は、負荷運動エネルギーとシリンダ許容クッションエネルギーを比較し、限界超過時の対応として大きいボアまたは外部ストッパを示します(SMC Pneumatic Cylinder Model Selection、2026-07-26参照)。外部ストッパ自体が誤りではなく、未検証エネルギーが問題です。
エアクッションは物理終端付近で排気を絞り、ピストンを減速します。標称ストロークを短くせず、クッションニードルも正確な工程停止点を定めません。荷重質量、進入速度、圧力、排気背圧、調整、姿勢、温度が結果に影響します。
初期評価の並進運動エネルギーは次式です。
はJ単位の運動エネルギー、はkg単位の移動質量、は減速直前のm/s単位速度です。実測または根拠ある衝突速度を使用します。エネルギーは速度の二乗で変わるため、平均ストローク速度では高い局部速度を見落とします。
停止需要には、ストッパまたはアブソーバ圧縮中にシリンダ推力、重力、ばね、別駆動源が行う仕事も含まれる場合があります。機器固有の選定では、これらの力、吸収ストローク、頻度、等価質量、復帰時間、温度、取付指示を含めます。
初期評価には空圧シリンダクッションエネルギー計算ツールを使用し、別アブソーバが必要なら外部ショックアブソーバ選定ガイドへ進みます。最終承認は正確なカタログと実機試験から行います。
長い標準シリンダを内蔵クッション作動前の外部ストッパで止める場合、通常減速は外部システムが担います。実動作が文書化されたクッション域へ達して使う場合を除き、内蔵クッション能力を加算してはいけません。
長いストロークで追加確認すべき事項
Festo DSBCは該当構成で2,800 mmまで対応しますが、カタログ供給可否だけでは、支持されないピストンロッドが圧縮に対して安定することを証明しません(Festo DSBC、2026-07-26参照)。長ストロークではロッド座屈、たわみ、ガイド、横荷重、流量、動的挙動を確認します。
圧縮ロッドは理論推力へ達する前に座屈する場合があります。初期計算はロッド径、非支持長、弾性係数、端部条件、安全率、取付芯合わせ、危険荷重時の伸長・後退状態に依存します。ボアを大きくすると、ロッド安定性に比例せず推力だけが増え、座屈問題を悪化させる場合があります。
初期評価に空圧シリンダロッド座屈計算ツールを使用し、供給者の機種固有許容ストローク・荷重図で確認します。Euler座屈ガイドで理想柱計算が製品定格でない理由を説明しています。
長いストロークは芯ずれも拡大します。空圧シリンダは軸方向に駆動し、リニアガイドではありません。荷重が回転、ピッチ、ヨー、偏心力を生じる場合は外部ガイドまたはガイド付きアクチュエータを使用します。ロッド軸受・シールへ機械構造の横荷重を負担させないでください。
流量も限界になります。長いチャンバは給排気量が増え、小さいポート、チューブ、弁、サイレンサで圧力上昇が遅れます。シリンダ位置の最低動圧から力を選び、流路全体から速度を確認します。コンプレッサの標称供給圧力だけでは不十分です。
長ストローク判断は寸法より構成の問題になることがあります。ロッド座屈、ガイド間隔、掃引体積、外形を一緒に描くと、ガイド付きシリンダまたはロッドレスアクチュエータのほうが、大径特注ロッドシリンダよりリスクを減らす場合があります。弱い荷重経路を特注化する前に構成を比較します。
標準、構成指定、特注ストロークの選び方
ISO 15552はボア径32~320 mmで共通寸法枠組みを提供し、Festoの例は供給者構成可能ストロークが1~2,800 mmに及ぶことを示します(ISO 15552、Festo DSBC)。珍しい値を新規特注設計と考える前に、正確な製品基盤を調べます。
三つのカテゴリを管理された意味で使用します。
- 標準ストロークは、動作窓、外形、公差、荷重、クッション、環境、保守を満たす、カタログ記載の通常注文構成です。
- 構成指定ストロークは、確立した製品基盤内で供給者が管理し、定格、図面、型式、交換部品、再注文管理を文書化したバリエーションです。
- 真の特注シリンダは、確立基盤を超えて寸法、材料、接続、構造、適格性を変更する案件固有設計です。
広い商業・認定事項は標準・特注空圧シリンダガイドで扱います。本稿は、候補ストロークと取付動作窓が機械を満たすかという先行判断を扱います。
必要値が珍しいだけで特注を選ばず、未確認のストッパ、スペーサ、ブラケットで在庫シリンダを無理に合わせないでください。すべての必須要件に合格し、管理された交換経路を残す、特注要素の最も少ない案を選びます。
ストロークRFQと承認図に含める事項
ISO 15552はボア径32~320 mmシリンダの互換性を扱いますが、管理構成には用途固有のストローク、接続、公差、運転データが必要です(ISO 15552:2018)。完全なRFQにより、標準、構成指定、特注案を一つの要件で比較できます。
次を記録します。
| RFQ区分 | 必要情報 |
|---|---|
| 動作基準 | 開始・終了基準面、方向、標称移動量、許容オーバートラベル |
| ストローク合格 | 標称、下限・上限偏差、測定状態、計器、判定規則 |
| シリンダ識別 | シリーズ、ボア、ロッド径、作動、取付、ポート、クッション、バンパ、シール、センサ |
| 取付形状 | 後退・伸長寸法、ロッド端積上げ、継手、ケーブル曲げ、掃引体積、保守すきま |
| 荷重・動力学 | 移動質量、軸力、横荷重、モーメント、速度、サイクル、停止時間、姿勢 |
| 停止方法 | 内部クッション、エラストマーバンパ、機械ストッパ、ショックアブソーバ、中間位置 |
| 環境 | 温度、汚染、洗浄、薬品、腐食、屋外曝露、空気品質 |
| ライフサイクル | 図面番号、改訂、完全な注文コード、交換部品、承認代替、変更通知 |
| 適格性 | 寸法報告、漏れ・機能試験、負荷試験、機械合格限界、必要記録 |
見積前に基準位置を固定します。そうしないと各供給者が「127 mmストローク」を別に解釈します。一社は標称ピストン移動、別の一社は取付面間距離、第三社は調整ストッパを含める場合があります。比較には共通図面と合格方法が必要です。
他ブランド交換ではボア、ストローク、ISO表示だけで承認しません。全体寸法、ロッドねじ・かみ合い、ポート位置、取付部品、クッション操作、センサ、圧力・温度、許容荷重、シール、完全な型式を確認します。
最も再利用しやすい調達資料は供給者見積ではなく、必須基準位置と供給者選定構造を分けた機械所有のインターフェース図です。摩耗シリンダを複製したり内部部品を一社へ固定したりせず、代替品を技術承認できます。
標準・特注シリンダストロークに関するよくある質問
Festoは該当DSBC構成で1~2,800 mmを掲載し、ISO 15552は一つのストローク一覧でなくインターフェース寸法を対象とします(Festo DSBC、ISO 15552)。次の回答では、カタログ供給、機械移動、クッション、交換管理を分けます。
調整式ロッド端で使用可能なシリンダストロークを増やせますか?
いいえ。ロッド端、クレビス、ブラケット、取付スロットは、機械に対するストローク窓の位置を変えるだけです。シリンダの後退端と伸長端の距離は増えません。公差の積上げ全体を含め、必要な両工程位置が保証実行程内に収まる必要があります。
ISO 15552は標準ストロークの共通一覧を定めていますか?
いいえ。ISO 15552はボア径32~320 mmの着脱式取付シリンダについて基本・取付・付属品寸法を標準化します。ストロークの供給可否は製品と構成に依存します。標準値と呼ぶ前に、現行カタログ、コンフィギュレータ、完全な型式、寸法図、公差、オプション制限を確認します。
クッション調整で空圧シリンダの有効ストロークを短くできますか?
いいえ。クッション調整は行程終端部の排気絞りを変えますが、シリンダの機械的ストロークは変えません。工具を全伸長前に止める必要がある場合は、定格を持つ中間位置決めまたは停止方法を使用し、内蔵終端クッションが作動しない可能性を含め残留エネルギーを確認します。
長い標準ストロークと外部ストッパを組み合わせられるのはどのような場合ですか?
外部ストッパの荷重経路、衝撃エネルギー、継続する駆動仕事、許容サイクル、取付、故障時の結果を検証した場合に使用できます。ストッパ位置でシリンダと回路が安全状態へ到達することも必要です。通常の調整ボルトを定格生産用ショックアブソーバとして扱わないでください。
他ブランドの特注ストローク品へ交換する際に何を指定すべきですか?
完全なシリーズまたは承認同等品、ボア、実行程帯、ロッド径・ねじ、取付基準位置、ポート、クッション、センサ、シール、圧力・温度、荷重、環境、合格試験、図面改訂、交換部品要件を指定します。ISO 15552表示とボア・標称ストロークだけでは完全互換性を確認できません。
著者について: Jack Chenは、ベプト空圧の空圧シリンダサイジングと荷重経路確認を担当しています。会社情報では、この技術ライブラリを支える設計・製造範囲を説明しています。出典訂正または用途情報はお問い合わせから送信できます。
出典と技術資料
- ISO 15552:2018、空圧流体動力シリンダ、公式適用範囲と現行状態、2026-07-26参照。
- ISO 6431:1992、公式廃止状態、2026-07-26参照。
- Festo DSBC ISO 15552データシート、構成可能ストローク、寸法、オプション、クッション長、2026-07-26参照。
- SMC空圧シリンダ機種選定、クッションエネルギー選定と外部ストッパ指針、2026-07-26参照。
- Parker空圧技術データ、シリンダ構成と背圧によるクッション能力、2026-07-26参照。