
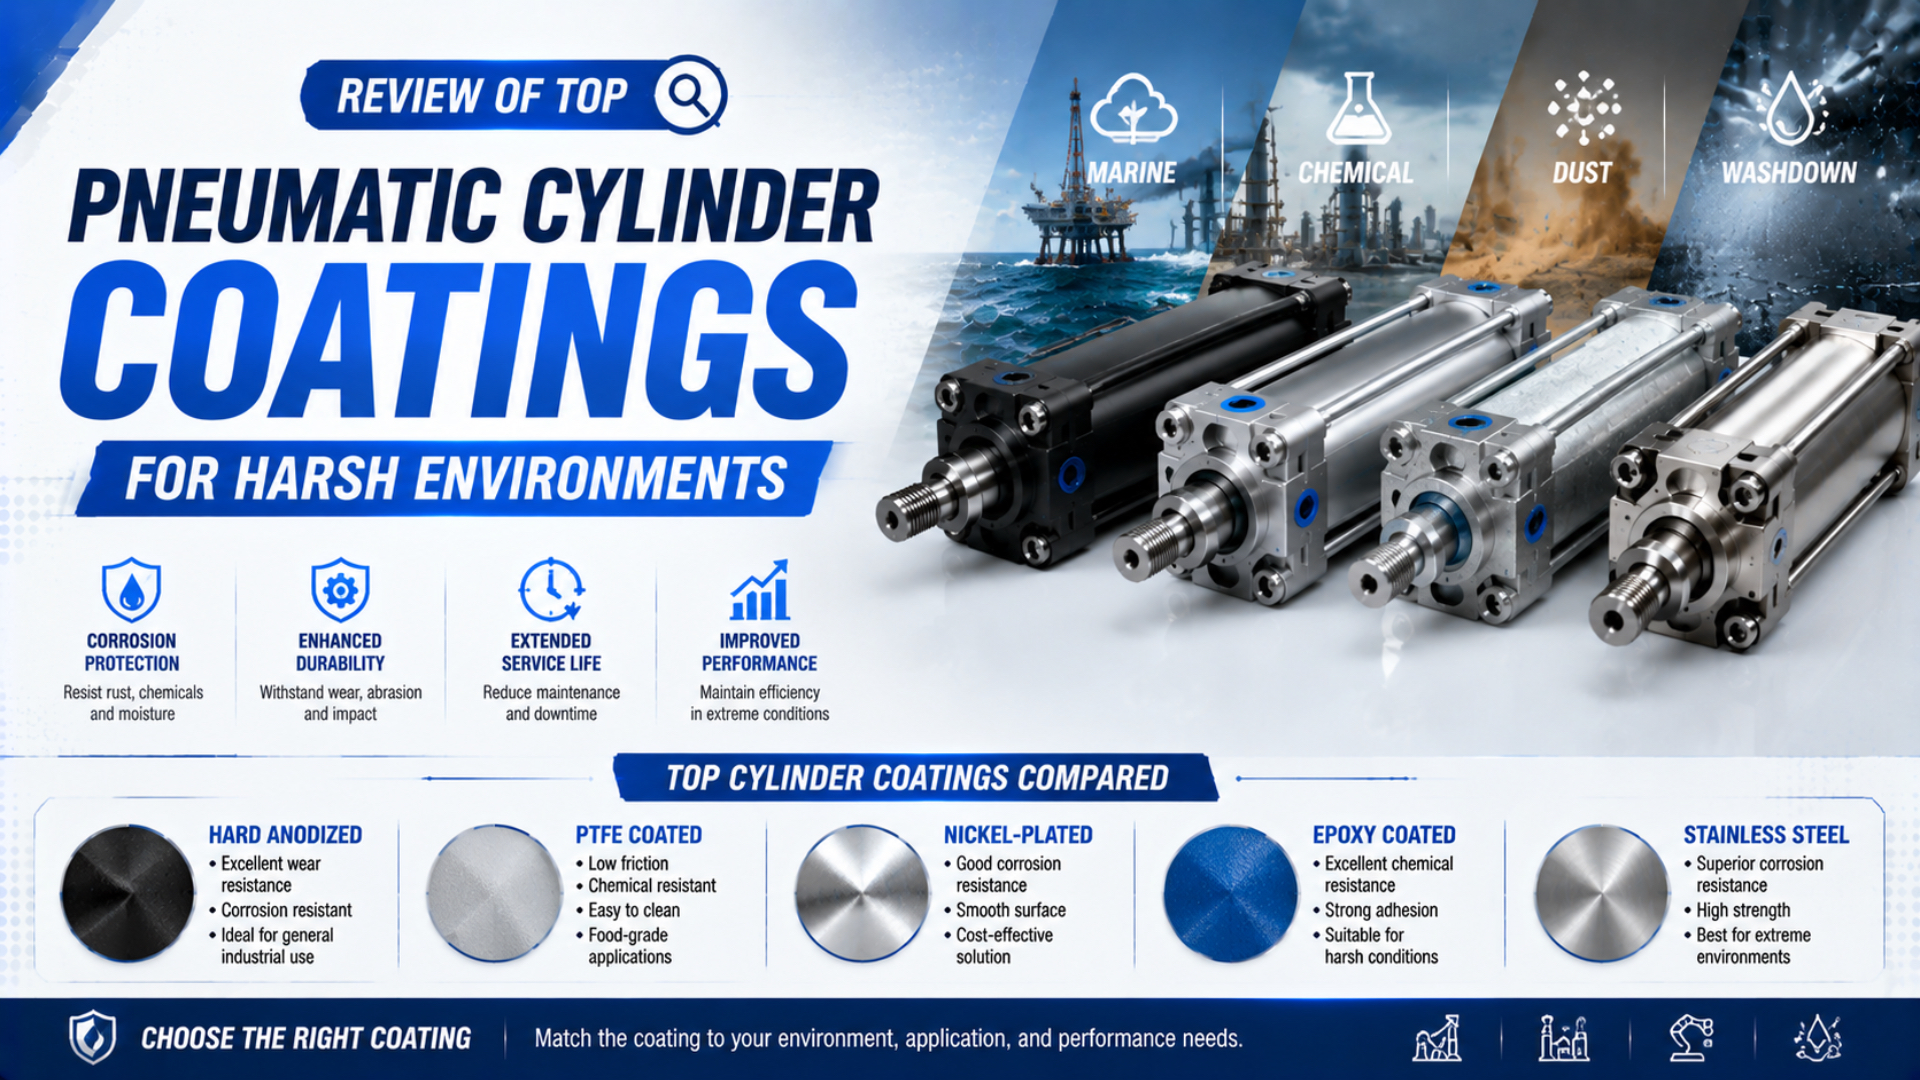
すべての過酷環境に通用する、唯一の最良な空圧シリンダコーティングはありません。正しい仕様は実際の曝露条件から始まり、その環境にさらされるシリンダ部品を特定し、それぞれに適合する材料または表面処理を割り当てます。硬質ロッド仕上げ、保護されたアルミニウムバレル、耐食ファスナは、それぞれ異なる問題を解決します。
塩水噴霧時間を、材料の優劣を並べる共通ランキングとして使ってはいけません。ISO 9227:2022は人工雰囲気による3つの方法を定義していますが、異なる材料の順位付けや長期耐食性の予測を意図したものではないと明記しています(ISO 9227、2022年)。結果は、名称を特定した製品仕様に結び付く、管理された品質確認の一つとして扱います。
要点
- ISO 9227は3つの塩水噴霧方法を定義しますが、試験時間を現場寿命へ変換するものではありません。
- バレル内径、バレル外面、ピストンロッド、エンドクロージャ、ファスナ、シール、アクセサリを個別に仕様化します。
- 陽極酸化、めっき、ポリマーコーティング、ステンレス構造は互換ではありません。
- 一般的な「耐食」ラベルより、受入れを裏付ける証拠が重要です。
過酷環境向けシリンダパッケージ とは、定義した化学的、熱的、機械的、湿気の曝露に対して選定したアクチュエータの完全な構成です。圧力保持部品、可動面、シール、潤滑剤、ファスナ、取付部、センサ、継手、ケーブル、保護表面システムを含みます。
選定ルールは単純です。露出する部品のうち最も保護が弱いものが、実用上の腐食限界を決めます。ステンレスバレルにめっきクレビスピンを組み合わせた場合、陽極酸化ボディに不適切なロッド仕上げを組み合わせた場合、化学耐性コーティングの隣に膨潤したシールがある場合でも、早期故障が発生する可能性があります。
1つのコーティングでシリンダの全表面を保護できない理由
ISO 9227:2022は、中性塩水噴霧、酢酸塩水噴霧、銅促進酢酸塩水噴霧という3つの方法を定義しています。この多様性は、「耐食性」が1つの性質ではないことを示す最初の手掛かりです。シリンダには、各表面、曝露機構、機能要求に応じた個別の保護が必要です(ISO 9227、2022年)。
バレル外面は主にバリア保護の問題です。内径面は精密なシール走行面です。ピストンロッドは腐食に耐えながら、ロッドシールに必要な仕上げ、硬さ、形状、表面性状を維持しなければなりません。エンドキャップ、ねじ、タイロッド、取付部、ピン、スイッチ、継手には、すき間や異種金属界面が生じます。
見える部品すべてに同じシステムをコーティングすると、アクチュエータの性能が悪化することがあります。はめ合い径に厚い堆積層を付けると、すき間が変わります。摩耗性のあるロッドに軟らかいポリマー層を付けると、傷や剥離が発生します。強い後処理は母材や最終寸法を変える可能性があります。封孔した陽極酸化皮膜は外面に適していても、内径面には処理後の管理された仕上げ工程が必要な場合があります。
外部と内部の腐食経路も分けて考えます。外部の洗浄液は継手、傷、ファスナ、センサ溝を攻撃する可能性があります。内部腐食は、圧縮空気中の水分、結露、相性の悪い潤滑剤、組立時の損傷、圧力側の欠陥を示すことが多いです。洗浄環境での腐食ガイドでは、この診断上の切り分けを詳しく説明しています。
| シリンダ部位 | 主な役割 | 代表的な脅威 | 仕様の焦点 |
|---|---|---|---|
| バレル外面 | 構造エンクロージャと取付インターフェース | 湿気、飛沫、紫外線、化学物質、傷 | 母合金、前処理、バリアシステム、端部とねじの被覆 |
| バレル内径 | ピストンシール走行面 | 水分、粒子、摩耗、コーティング欠陥 | 最終径、形状、表面性状、コーティング工程、シール適合性 |
| ピストンロッド | 可動シール走行部 | 塩分、砂粒、衝撃、化学皮膜、ワイパ損傷 | 基材、仕上げ種別、厚さ、硬さ、気孔率、最終粗さ |
| エンドキャップとポート | 圧力封止と接続 | すき間、損傷したねじ、異種金属対 | 材料の組合せ、コーティング連続性、プラグ、排液、シール面 |
| ファスナと取付部 | 荷重伝達 | 異種金属、閉じ込め液、損傷した塗膜 | 合金、絶縁、排液、アクセス、交換部品 |
| シールとアクセサリ | 汚染を防ぎ動作を安定させる | 膨潤、加水分解、熱、侵入 | 正確なコンパウンド、グリース、媒体適合性、エンクロージャ等級 |
コーティング、めっき、ステンレス鋼は異なる仕様選択
2つのISO文書は、異なる陽極酸化の基準を定めています。ISO 7599:2018は装飾用・防食用陽極酸化を扱い、ISO 10074:2021は工業用途の硬質陽極酸化を扱います。図面では、暗色のアルミニウム表面をすべて同じコーティングとして扱うのではなく、適用工程と最終要求を明記すべきです(ISO 7599、2018年;ISO 10074、2021年)。
用語は正確に使います。
- 陽極酸化 は、アルミニウム表面を酸化皮膜へ変換します。通常の防食陽極酸化と硬質陽極酸化では、仕様化の経路と性能上の優先事項が異なります。
- 無電解ニッケル・リンめっき は、自己触媒プロセスによって金属ニッケル・リン層を析出させます。リン含有量、厚さ、気孔率、熱処理によって結果が変わります。
- 工業用クロムめっき は、通常は鉄系ロッドや摩耗面に金属クロムを析出させます。ロッド処理の選択肢であり、シリンダボディ全体に使う万能仕上げではありません。
- PTFE系コーティング は樹脂システムの一群を表します。バインダ、プライマ、補強材、硬化サイクル、膜厚、密着性、最終表面性状を定義する必要があります。
- ステンレス鋼構造 は基材そのものを変えます。一部の表面ではバリアコーティングへの依存を減らせますが、孔食、すき間腐食、かじり、異種金属腐食、シールの相性不良をなくすものではありません。
- 有機塗料または粉体塗装システム は、外部の鋼製ブラケットやハウジングを保護できます。ISO 12944-5:2019は鋼構造物の防食塗装システムを扱うもので、動的シール走行部や仕上げ済み空圧内径面を扱うものではありません(ISO 12944-5、2019年)。
この区別によって、よくある調達ミスを防げます。「316L仕上げ」「テフロン内径」「硬質陽極酸化シリンダ」は具体的に聞こえますが、いずれもアクチュエータ全体を定義していません。どの部品に処理を施すのか、基材は何か、どの面をマスキングするか、処理後にどの面を仕上げるか、どの受入れ試験を適用するかを確認してください。
曝露条件はコーティング選定をどう決めるべきか
Festoは耐食性をCRC0からCRC4までの5クラスに分け、CRC4を、強い食品・化学媒体や厳しい屋外曝露など極端な腐食ストレス向けにしています。適切な場合は実際の媒体で試験することも求めており、一般的なコーティングランキングから選ぶより有用です(Festo CRC、2026年参照)。
表面システムを選ぶ前に、曝露記録を作成します。最低限、化学物質名、濃度、温度、接触形態、曝露時間、頻度、すすぎ、乾燥、研磨性汚染、紫外線、機械的衝撃、コーティングに予想される損傷を記録します。「屋外」「食品グレード」「耐薬品」は試験条件ではありません。
| 曝露 | 最初のスクリーニング質問 | 妥当な初期方針 | なお必要な証拠 |
|---|---|---|---|
| 屋内の湿気と軽度の工業粉じん | 結露は内径面まで到達するか、それとも外面だけか。 | 防食陽極酸化または標準カタログ構成で足りる可能性 | 空気品質、コーティング仕様、シールと潤滑剤の限界 |
| 屋外の天候と紫外線 | 端部、ポート、スイッチ、取付部が同等に保護されているか。 | 硬質陽極酸化または保護ボディと耐候アクセサリ | 紫外線、湿潤・乾燥サイクル、コーティング損傷、排液、温度範囲 |
| 食品・飲料の洗浄 | どの洗浄剤、濃度、温度、噴射、衛生区域が適用されるか。 | 洗浄用途向けステンレスまたは妥当性確認済みコーティング構成 | 洗浄性、食品接触適合性、シール化学、グリース、侵入に関する証拠 |
| 化学物質の飛沫または蒸気 | 曝露は断続的な飛沫、蒸気、浸漬のいずれか。 | 正確な媒体データから選定した材料とコーティング | 濃度、温度、濡れ時間、浸透、密着性、補修計画 |
| 沿岸または海洋の塩分 | アクチュエータは湿った空気、塩水噴霧、飛沫、浸水のどれにさらされるか。 | 区域に応じた316L、二相ステンレス、または文書化されたコーティングパッケージ | すき間、付着物、異種金属対、排液、ロッドとアクセサリのパッケージ |
| 鉱山と研磨性粉じん | 砂粒がロッド、ワイパ、内径面、ロッドレスのシールバンドに到達するか。 | 耐摩耗ロッド仕上げ、有効なスクレーパ、保護またはガイド付き配置 | 粒子径、衝撃、清掃方法、最終表面性状 |
| 高温 | 熱によって最初に変化するのはコーティング、基材、シール、潤滑剤のどれか。 | 温度定格を持つ材料システム | 連続温度とピーク温度、熱サイクル、化学物質の組合せ |
食品加工は、材料ラベルだけでは不十分な理由を示します。米国の食品製造規則では、設備が十分に洗浄可能であり、食品接触面が意図した環境、食品、洗浄剤、殺菌剤、洗浄手順に耐えることを求めています(21 CFR 117.40、2026年参照)。コーティング名だけで、その完全な要求を満たすことは証明できません。
海洋用途の選定にも同じ規律が必要です。塩水噴霧試験機では、ブラケット裏の付着物、断続的な海水浸漬、紫外線、ケーブル侵入、異種金属接触を再現できません。塩化物曝露が主な荷重ケースなら、別の海洋向けシリンダ選定ガイドを使ってください。
各シリンダ部品に適した表面処理はどれか
ASTM B650-23は、クロムコーティングの工業用途として、摩耗、フレッティング、摩擦、かじり、腐食、寸法回復など6項目を挙げています。この範囲から硬質クロムがロッドと結び付く理由が分かりますが、「クロムめっき」という表現は、基材、厚さ、処理、仕上げ、受入れ証拠がなければ不完全です(ASTM B650、2023年)。
部品から出発し、処理を選びます。
アルミニウムバレル外面
防食陽極酸化は通常の工業用途に適しています。摩耗や取扱い損傷が重要な場合は硬質陽極酸化が有力になりますが、正確な合金、前処理、厚さ、封孔状態、色、マスキング領域、後加工の順序を明記する必要があります。硬質陽極酸化バレルと標準バレルの比較では、硬さだけでシール寿命やバレル寿命を予測できない理由を説明しています。
アルミニウム内径面
内径面には、最終寸法とトライボロジーの管理が必要です。陽極酸化、めっき、ライニング、処理後仕上げのどれかを仕様化します。そのうえで、径、真円度、真直度、表面性状、清浄度、重要箇所のコーティング厚さ、ピストンシールと潤滑剤との適合性を定義します。硬質陽極酸化の深さガイドでは、皮膜成長と寸法余裕を扱っています。
鉄系ピストンロッド
工業用クロムは確立された選択肢の一つです。ISO 6158:2018は工業部品の電解クロム厚さの指定方法を示し、ASTM B650-23は厚さ、密着性、気孔率、水素脆化管理の要求を追加しています(ISO 6158、2018年;ASTM B650、2023年)。
窒化、ステンレスロッド、ニッケル系システム、PVD層、セラミックコーティングは別の用途に適する可能性があります。それぞれが基材とコーティングの組合せを変え、ワイパとロッドシールが接する仕上げも変えます。工程のトレードオフには硬質クロムと窒化の比較を、研磨性のある鉱山環境にはセラミックロッドコーティングガイドを使ってください。
エンドキャップ、ファスナ、取付部、アクセサリ
これらの部品が現場性能を決めることがよくあります。実行可能な範囲で合金をそろえ、設計が許す場合は異種金属を絶縁し、液体を閉じ込めず排出し、コーティング端部を点検可能にします。脆弱なピン、ワッシャ、スイッチ金具、継手と組み合わせた316Lボディは、316Lの環境パッケージとはいえません。異種金属が湿潤界面を共有する場合は、シリンダ部品間の異種金属腐食を確認してください。
最も有用な比較は「どのコーティングが1位か」ではありません。「この部品にこの処理を施した後、どの故障経路が残るか」です。この問いによって、機械が稼働する前に、ロッドシール、端部、ねじ、取付ポケット、センサ、交換ハードウェアの抜けを明らかにできます。
主要なコーティング群が実際に提供するもの
ASTM B733は、無電解ニッケル・リンコーティングを、リンの種類、曝露に基づく使用条件、めっき後熱処理クラスという3つの仕様軸で分類しています。したがって同じコーティング名でも、腐食、摩耗、硬さ、寸法挙動が異なる可能性があります。調達にはENPというラベルだけでなく、完全な指定と受入れ計画が必要です(ASTM B733、2022年)。
| 表面システム | 提供できるもの | 一般的に適する場所 | 主な仕様上の落とし穴 |
|---|---|---|---|
| 防食陽極酸化 | 腐食バリアと、裸材より硬いアルミニウム表面 | 管理された工業用途のアルミニウム外面 | 合金の未指定、厚さ・封孔状態の欠落、損傷した端部、内径処理の思い込み |
| 硬質陽極酸化 | 大きな耐摩耗余裕と厚い工業用酸化皮膜 | 摩耗が重要なアルミニウム内径面または外面 | 寸法増加、粗さ、ひび割れ、後仕上げ、シール適合性 |
| 無電解ニッケル・リン | 液が自由に濡れる形状への比較的均一な金属バリア析出 | 複雑なアルミニウム・鋼部品、選定した内径面とハウジング | リン含有量、気孔率、前処理、熱処理、公差の積み上がり |
| 工業用クロム | 硬く耐摩耗性のある工業用析出層 | 鉄系ピストンロッドと選定した摩耗面 | 微小亀裂または気孔率、基材状態、厚さ、研削、水素管理 |
| PTFE系システム | 定義した樹脂システムによる低表面エネルギーと耐薬品性 | 選定した非粘着面または化学曝露面 | 一般的な「テフロン」表現、軟らかい皮膜、摩耗、密着性、硬化、最終表面性状 |
| 有機塗料または粉体 | 外部バリアと色彩システム | 鋼製ブラケット、ガード、ハウジング、摺動しない外装部品 | 表面処理、端部被覆、傷、補修、不適切な動的界面 |
| ステンレス構造 | すべての表面で外部バリアに依存しない耐食基材 | 洗浄、海洋、衛生、化学用途の構成 | 鋼種、仕上げ、すき間、かじり、異種金属、ロッドとアクセサリの違い |
無電解ニッケルは、化学組成が重要な理由を示します。ASTM B733では、低リン析出層はめっきのままの高硬度に有利で、中リン析出層は一般的な摩耗・腐食要求に適し、高リン析出層はより強い塩水噴霧・耐酸性を提供するとしています。これは選定の境界条件であり、すべてのコーティングシリンダに対する普遍的な保証ではありません。
PTFEにも同じ注意が必要です。PTFE樹脂分散液はスプレー、ロール、カーテン工程で塗布できますが、最終コーティングシステムは配合と加工に依存します(Chemours Teflon PTFE DISP 40、2026年参照)。空圧の摺動面では、完全なシステムを仕様化し、密着性、表面性状、摩耗、シール挙動、化学曝露を一体で検証してください。
ステンレス鋼はコーティング基材の代わりになり得るため同じ選定表に入りますが、コーティングとして扱ってはいけません。適合性は製品詳細で決まります。例えばSMCのCG5-Sカタログは、引用した製品について304ステンレス外部部品、選択可能なNBRまたはFKMシール、耐水ワイパ、食品区域での使用制限を示しています(SMC CG5-S、2026年参照)。
適格性証拠は塩水噴霧ランキングより重要
ASTM B117-26は、試験片、曝露期間、結果の解釈という3つの判断を、適用する製品仕様に委ねています。また自然環境での性能は、単独の塩水噴霧データとほとんど相関しないと警告しています。名称を特定した方法、試験片構成、受入れ基準、製品を裏付ける証拠を要求してください(ASTM B117、2026年)。
説明可能な証拠パッケージには、いくつかの層があります。
- 図面と工程定義: 基材合金と状態、処理面、マスキング、前処理、コーティング指定、厚さ、封孔または熱処理、後加工、補修ルール。
- 工程管理検査: 証明書のトレーサビリティ、外観、厚さマップ、該当する密着性または気孔率確認、必要時の硬さ測定法と荷重、ロットごとの記録。
- 機能面検査: 最終径、真円度、真直度、表面性状、欠陥、清浄度、シール、軸受、ねじ、ポートでの適合。
- 材料適合性: 正確な洗浄剤、工程薬品、潤滑剤、シールコンパウンド、温度、濃度、曝露時間。
- シリンダレベルの妥当性確認: 指定曝露の前、最中、後における漏れ、離脱挙動、走行摩擦、動作、腐食損傷、シール状態。
- 実装アセンブリレビュー: 取付部、ピン、ファスナ、スイッチ、ケーブル、継手、排液、ガード、保全アクセス。
コーティングと基材の組合せに適した厚さ測定法を使います。ISO 2360:2017は、非磁性導電性基材上の非導電性コーティングに対する振幅感応渦電流測定を扱い、多くの陽極酸化皮膜に特に適用できます。ISO 21968:2019は、適切な基材上の非磁性金属コーティングに対する位相感応渦電流測定を扱います(ISO 2360、2017年;ISO 21968、2019年)。
塩水噴霧は、工程の不連続を見つけ、定義した保護システムが管理状態にあることを確認するのに最も有用です。シール寿命、耐摩耗寿命、化学適合性、実装後の使用年数を確立することはできません。寿命が購買要求である場合は、規定したデューティと故障しきい値を持つシリンダレベルのプログラムを使います。ISO 19973-3:2015は、ピストンロッドシリンダの信頼性を評価する手順を示し、寿命をサイクルまたはキロメートルで報告します(ISO 19973-3、2015年)。
1枚の合格試験片によって、不合格のアセンブリを覆い隠してはいけません。コーティングサプライヤーは平板試験パネルを管理できますが、シリンダメーカーは端部、内径、ねじ、研削、シール、清掃、組立損傷を管理します。両方の記録が重要ですが、最終的な試験対象は実装されたアクチュエータです。
調達部門はRFQと受入れ計画をどのように書くべきか
ASTM B650-23は、工業用クロムについて、前後処理、厚さ、密着性、気孔率、外観という少なくとも5つの技術領域の証拠を要求します。有用なシリンダRFQでは、指定したすべての表面システムに同じ規律を適用し、最終寸法、シール適合性、組立試験、文書要求を追加します(ASTM B650、2023年)。
サプライヤーには「過酷環境」という言葉ではなく、曝露表を送ります。次を含めてください。
| RFQ項目 | 記載内容 | 重要な理由 |
|---|---|---|
| 環境 | 屋内、屋外、洗浄、海洋、鉱山、化学、高温 | 支配的な損傷経路を定める |
| 媒体 | 製品名、化学組成、濃度、汚染物 | 金属、コーティング、シール、グリース、ラベル、樹脂をスクリーニング |
| 接触 | 蒸気、飛沫、直接噴射、湿潤・乾燥サイクル、浸漬 | すき間、透過、侵入リスクを変える |
| 温度 | 連続、ピーク、流体、表面、周囲の値 | 腐食、硬化限界、シール、潤滑を変える |
| 機械的デューティ | 内径、ストローク、速度、サイクル率、横荷重、衝撃、粒子 | 表面システムを実際の摩耗に結び付ける |
| 部品範囲 | 内径、外面、ロッド、エンドキャップ、ファスナ、取付部、アクセサリ | 不完全な「ステンレス」または「コーティング」パッケージを防ぐ |
| 表面仕様 | 規格、指定、厚さ、仕上げ、後処理 | 供給工程を監査可能にする |
| 受入れ | サンプリング、位置、方法、限界値、報告形式 | 出荷前に合格の意味を定義する |
| 機能試験 | 漏れ、摩擦、動作、曝露、耐久、故障限界 | 試験片の証拠をシリンダ性能に結び付ける |
| 保全 | 清掃、すすぎ、点検、補修塗り、予備シールとハードウェア | 選定した保護を使用中も維持する |
カタログ上の各主張を裏付ける正確な品番と構成を要求します。提示された腐食結果が平板試験片、部品、組み立てたシリンダのどれを対象とするかを確認します。測定位置、サンプル数、受入れ基準、コーティング補修によって重要寸法が変わる場合の扱いを明確にします。
食品用途では、実際の衛生区域と部品構成に結び付く宣言書を要求します。海洋用途では、曝露区域と異種金属取付図を含めます。鉱山用途では、粒子径、衝撃、スクレーパ構成、ロッド保護を含めます。良いRFQは、適さないカタログ品が現場故障になる前にサプライヤーが却下できるだけの情報を提供します。
空圧シリンダコーティングFAQ
ISO 19973-3:2015は、空圧シリンダの寿命をサイクルまたはキロメートルという2つの実用単位で表します。以下の5つの回答では、コーティングに関する主張を定義した部品、試験、運転範囲に結び付けます。サプライヤー証明書を用途の裏付けとして使いながら、現場寿命の共通保証と誤解しないためです(ISO 19973-3、2015年)。
過酷環境に最適な空圧シリンダコーティングは何ですか?
共通の勝者はありません。ISO 9227:2022には3つの異なる塩水噴霧方法があり、その結果から材料を順位付けしないよう警告しています。まず媒体、温度、接触、摩耗、部品を定義します。その後、バレル外面、内径面、ロッド、クロージャ、ハードウェア、シール、アクセサリに別々のシステムを選びます。
316Lステンレス鋼は空圧シリンダコーティングですか?
いいえ。316Lはステンレス鋼種であり、コーティングではなく基材または構造材料です。バリア仕上げへの依存を減らせますが、適切な表面状態、シール、ファスナ、排液、アクセサリはなお必要です。SMCの耐水CG5-Sでさえ、指定構成では304外部部品を使っています。
塩水噴霧時間からシリンダの寿命年数を予測できますか?
できません。ASTM B117-26は、単独の塩水噴霧結果が自然環境性能と相関することはほとんどないとしています。ISO 9227:2022も長期予測を否定しています。試験時間に意味があるのは、名称を特定した方法、試験片、準備、曝露、受入れ基準、製品仕様があり、関連するアセンブリまたは現場証拠で裏付けられている場合だけです。
ピストンロッドとシリンダボディに同じコーティングを使うべきですか?
通常は使いません。ISO 6158:2018はロッドなどの摩耗面に適することが多い工業用クロムコーティングを扱い、ISO 7599とISO 10074はアルミニウム向けの異なる陽極酸化システムを扱います。ロッド、内径面、外面、ハードウェアは、動作、腐食、寸法、シール界面の要求がそれぞれ異なります。
空圧シリンダのサプライヤーはどのコーティング証拠を提供すべきですか?
少なくとも5つの証拠群を要求します。基材と工程のトレーサビリティ、コーティング厚さと状態、最終形状と表面性状、シールと媒体の適合性、シリンダレベルの機能結果です。サンプリング位置、方法、受入れ限界、曝露条件、補修、全サンプル結果も追加します。一般的な塩水噴霧証明書だけでは不十分です。
出典と技術参考資料
- ISO 9227:2022、人工雰囲気での腐食試験 - 塩水噴霧試験、2026-07-27取得。
- ASTM B117-26、塩水噴霧(フォグ)装置の運用標準実務、2026-07-27取得。
- ISO 7599:2018、アルミニウム上の装飾用・防食用陽極酸化皮膜、2026-07-27取得。
- ISO 10074:2021、アルミニウムおよび合金上の硬質陽極酸化皮膜、2026-07-27取得。
- ASTM B733-22、金属上の自己触媒ニッケル・リンコーティング、2026-07-27取得。
- ISO 6158:2018、工業用途の電解クロムコーティング、2026-07-27取得。
- ASTM B650-23、鉄系基材上の工業用電解クロムコーティング、2026-07-27取得。
- ISO 2360:2017、振幅感応渦電流によるコーティング厚さ測定、2026-07-27取得。
- ISO 21968:2019、位相感応渦電流によるコーティング厚さ測定、2026-07-27取得。
- ISO 19973-3:2015、ピストンロッド付き空圧シリンダの信頼性試験、2026-07-27取得。
- ISO 12944-5:2019、鋼構造物の防食塗装システム、2026-07-27取得。
- Festo耐食性クラスCRC0〜CRC4、2026-07-27取得。
- SMC CG5-Sステンレスシリンダカタログ、2026-07-27取得。
- 21 CFR 117.40、設備および器具、2026-07-27取得。
- Chemours Teflon PTFE DISP 40製品情報、2026-07-27取得。