
要点
- 異種金属接触腐食には、異なる導電性材料、電気的接触、共通の電解質、十分な電気化学的駆動力という4つの条件が必要です。
- 白色の付着物、赤褐色の染み、孔食は腐食の証拠ですが、その原因を証明するものではありません。
- 材料の状態、露出面積比、接合部のシール、排水、皮膜損傷を、すべての故障報告書に含める必要があります。
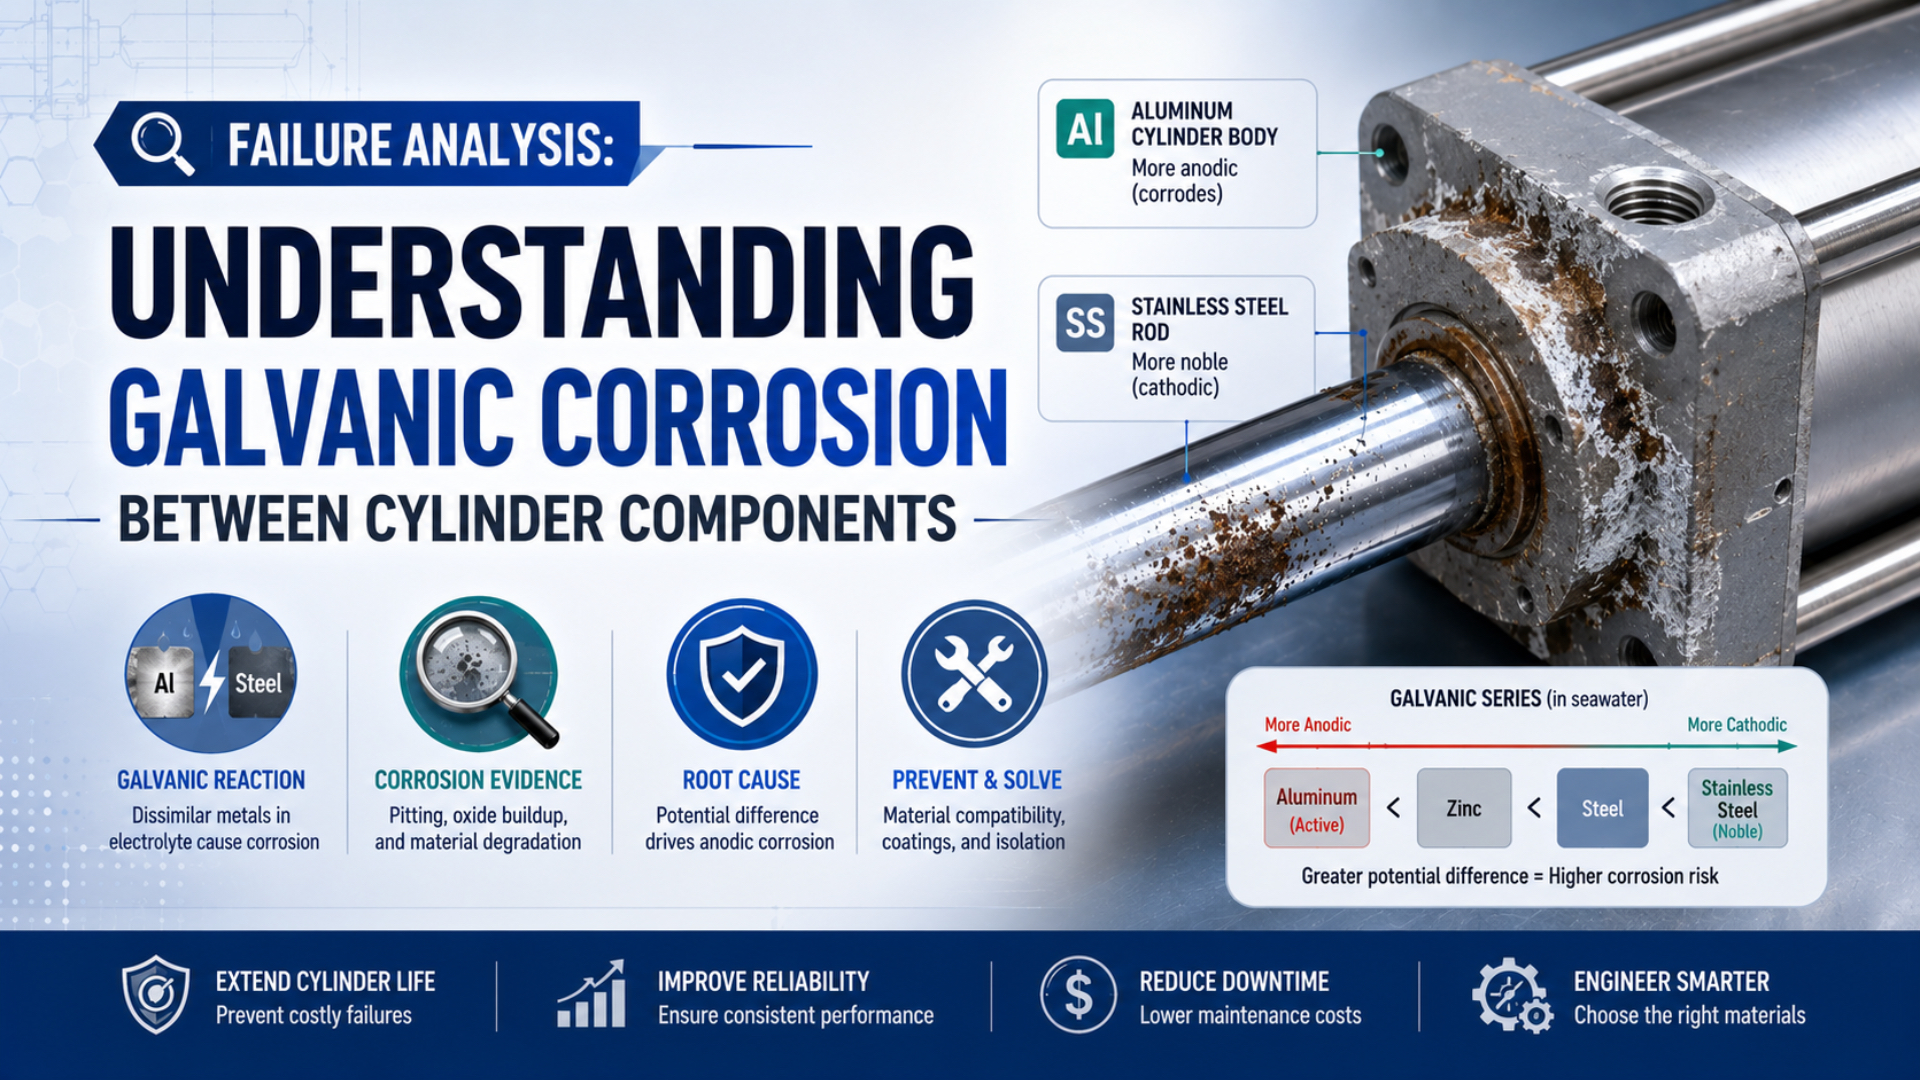
シリンダ部品間の異種金属接触腐食を確認できるのは、同じ導電性水分にさらされ、電気的に接続された異種材料対と損傷パターンが一致する場合に限られます。 アノード側の部材は単独の場合より速く腐食し、カソード側の部材は腐食が遅くなります。セルを構成する必須要素を1つ取り除けば、この機構は停止します。この挙動は、2026年に参照したAMPPの異種金属接触腐食概要で定義されています。
この定義は空圧シリンダの解析で重要です。アルミニウム製エンドキャップの近くに複数の異種材料があっても、連続した電気経路や電解質を共有しているとは限りません。めっきされた締結部品を伴うステンレス鋼製ロッドがその一例です。黄銅製継手や鋼製マウントが近くにある場合もあります。一方、濡れたステンレス鋼製締結部品の下で損傷したアルミニウムは、腐食が集中するアノード部になり得ます。
リスクを決めるのは、組立状態の詳細です。
異種材料を用いたシリンダ接合部が異種金属接触腐食セルになる条件
ASTM G71-81(2024)は、電解質中で電気的に接触する2種類の異種金属を対象に、異種金属接触腐食試験を規定しています。シリンダの調査では、この境界条件を4つの確認事項に置き換えられます。両方の導電性材料を特定し、電気経路を実証し、共通の導電性液体を特定します。そのうえで、使用条件下に妥当な電位差があることを確認します。
損傷した接合部では、次の4条件がすべて同時に成立していなければなりません。
- 電気化学的挙動が異なること。 合金記号と表面状態が重要です。「アルミニウム」や「ステンレス鋼」という大まかな分類だけでは、根拠のある報告書になりません。
- 電気的導通があること。 金属同士の直接接触が一般的ですが、締結部品、ブラケット、軸受、導電性汚染物、その他の金属経路を通じて電流が流れる場合もあります。
- 共通の電解質があること。 洗浄水、凝縮水、塩水、工程薬品、汚染された洗浄剤などが両方の表面をつなぐことがあります。乾燥状態で接触しているだけでは、セルは完成しません。
- 反応経路が継続すること。 材料と環境が、アノード溶解とそれに対応するカソード反応を同時に維持できなければなりません。
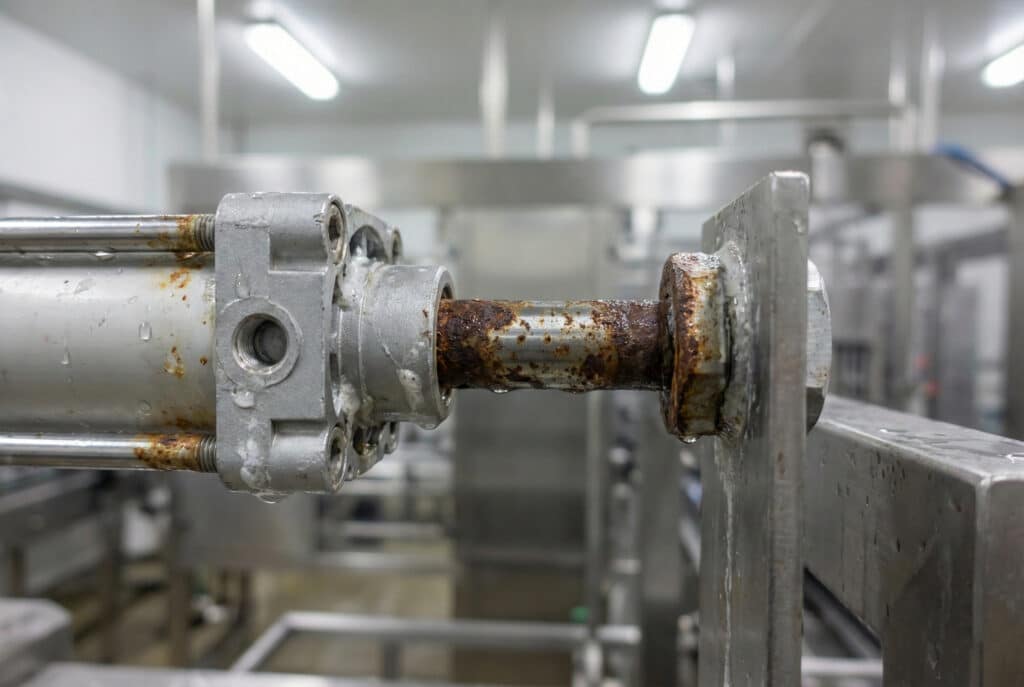 表面付着物があれば、詳しく点検する根拠になります。ただし、色や発生位置だけで異種金属対の成立を証明することはできません。
実際の界面から確認を始めます。ステンレス鋼製ピストンロッドは通常、ポリマー製シールと軸受システムを通って往復します。この構造だけで、露出した鋼とアルミニウム製チューブまたはエンドキャップが電気的に接触するわけではありません。損傷した表面処理を貫通して取り付けられたステンレス鋼製タイロッドなら、より現実的な異種金属対になります。素地が露出した締結部品でも同じことが起こり得ます。装置を無通電にし、洗浄した組立品で導通を測定してください。部品表だけから導通を推定してはいけません。
最も迅速で有効な故障解析ツリーは、異種金属接触電位系列ではなく電流経路から始めます。疑わしい表面同士を結ぶ導電経路がなければ、異種金属による説明は不完全です。
次に、別の原因を検証します。化学的侵食やすきま腐食が損傷パターンに合う可能性があります。汚染された凝縮水や第三の部品に起因する腐食だけでなく、皮膜の破損やフレッティングも候補として残します。
損傷パターンから証明できることと、示唆にとどまること
FAA AC 43-4Aは、アルミニウムの白色から灰色の腐食生成物と、低合金鋼の赤褐色酸化物について説明しています。ステンレス鋼の損傷は、表面の粗れや暗色の染みとして現れる場合があります。これらの兆候は影響を受けた材料の特定には役立ちますが、それだけで腐食機構を特定することはできません。
外観はスクリーニング手段として使用します。
| 観察事項 | 裏付けられる可能性 | 証明できないこと |
|---|---|---|
| アルミニウム上の白色または灰色の付着物 | アルミニウムの酸化物または水酸化物である可能性 | 別の金属が侵食を引き起こしたこと |
| 締結部品の近傍に集中した孔食 | 局部電池、皮膜破損、またはすきまの関与 | どの機構が支配的だったか |
| 赤褐色の残留物 | 鋼または移着した鉄による汚染の存在 | ステンレス鋼部品自体が損傷していること |
| 接合部周辺の皮膜膨れ | 水分が皮膜下に到達した、または皮膜下で発生したこと | 素地の減肉が糸状腐食や皮膜下腐食ではなく、異種金属接触腐食によること |
| 同じ材料境界で繰り返される損傷 | その界面が関係していること | 使用中に電気的導通と共通電解質が存在したこと |
診断例:原因を外観から切り分ける証拠
洗浄環境で使用されるシリンダについて、1個のステンレス鋼製取付座金の下だけに深い孔食があり、ほかの取付点には同程度の減肉がないケースを考えます。この位置関係は界面に起因する機構を示唆しますが、異種金属接触腐食を証明するものではありません。そのため、調査担当者は洗浄前に濡れ方向と皮膜破損を記録し、組立時に座金と露出アルミニウムとの電気的接続が維持されているかを確認します。洗浄剤の記録から、1種類の導電性液体が両方の表面に到達できたかを判断できます。同じ機械上で影響を受けていない接合部は、ほぼ同じ運転履歴を持つ有効な対照になります。実際の接合部積層を再現した後に導通がない場合、または液体が片側の部材にしか到達できない場合、孔食形状だけから異種金属接触腐食と断定せず、すきま腐食と化学的な皮膜破損を候補に残します。この手順により、損傷した材料を特定する証拠と、電気化学的原因を立証する証拠を明確に分けられます。
発生位置によって診断は変わります。
どこで金属が失われたかを確認します。異種金属対では、同じ環境にさらされた比較可能な非接触面に比べて、アノード表面の腐食が加速しているはずです。カソード側の部品は比較的健全に見えることがあります。大きなカソード面に隣接する小さなアノード面で深い局部損傷が生じている場合は、特に重要です。
記録する前に証拠をすべて洗い落としてはいけません。受入時の組立状態を、取付方向と排水方向が分かるように撮影します。付着物の色を記録し、最小限の侵襲で皮膜境界や孔食形状を露出させる前に、剥離した生成物を必要に応じて試験室で同定できるよう保存します。
一般的な異種金属接触電位系列でシリンダ寿命を予測できない理由
ASTM G82-98(2021)e1は、対象環境と、関連する合金の活性状態または不動態状態に応じた異種金属接触電位系列を定義しています。海水中の順位は湿潤塩化物環境の検討には役立ちますが、洗浄設備、化学薬品環境、乾燥した屋内環境に共通する単一の故障率を与えるものではありません。
異種金属接触電位系列が示すのは観測された腐食電位の順位であり、耐用寿命ではありません。その順位は、電解質の化学組成、温度、酸素供給量によって変化します。付着物や表面皮膜によって局部的な合金状態が変わるため、海水環境の表で不動態にあるステンレス鋼が、別の環境で不動態を失ったステンレス鋼と同じ挙動を示すとは限りません。
電位差は一つの要因にすぎません。導電率は液体中をイオン電流がどれだけ容易に流れるかを左右します。濡れ時間は反応時間を決めます。塩化物を含む洗浄液は導電率を高めると同時に、保護皮膜を破壊することがあります。マウントの裏に閉じ込められた洗浄剤残留物は、目に見える機械表面が乾燥した後も界面を濡れた状態に保つ可能性があります。
したがって、「アルミニウムとステンレス鋼の組合せは高リスク」というだけでは、十分な所見になりません。適切な記述では、正確な合金と表面処理を特定し、電解質と暴露サイクルを明記します。温度範囲と接合部形状を記録し、導通の証拠を添えることで初めて記述が完成します。洗浄設備では、これらの条件を当社の食品製造における洗浄環境向けステンレス鋼製シリンダガイドの選定条件と比較してください。船舶用途では、船舶用途向け耐食シリンダ選定ガイドで扱う塩化物と排水の確認も必要です。
カソード対アノード面積比と故障パターン
AMPPは、アノード面積が小さくカソード面積が大きい組合せでは、電流がアノード面に集中するため注意が必要だとしています。NASA-STD-6012Aが代表性のある試験電極面積を求めるのもこのためです。大きなカソードに隣接する小さな皮膜欠陥では、総電流が小さくても肉厚が急速に失われる可能性があります。
露出したカソード対アノード面積比を次のように定義します。
ここで、は同じ電解質に濡れたカソード面積、は濡れたアノード面積を表します。この無次元比は形状を表すものであり、腐食速度を算出するものではありません。
異種金属接触による総電流をとすると、露出アノードの平均電流密度は次式で表されます。
をアンペア、を平方メートルで表す場合、電流密度の単位はアンペア毎平方メートルです。金属減肉を予測するには、暴露時間と電気化学効率も必要です。合金の挙動、分極、実際の電流分布も重要な要因です。
面積比の例:部品全体の大きさが判断を誤らせる理由
幅広いステンレス鋼製ブラケットが濡れた状態にあり、その縁の下で細い傷だけがアルミニウムを露出させているとします。アルミニウム製エンドキャップの全表面をとして使用すると、活性欠陥部の形状を正しく表せません。表面の大部分は健全な皮膜によって電解質から電気的に絶縁されているためです。有効な分母は、接触領域で露出し、かつ濡れているアルミニウムの面積です。にも同じ注意が必要です。軸受システム内部でシールされたステンレス鋼製ロッドは、部品表に記載されていても活性カソード面積を増やしません。各面積を把握した後でも、が表すのは形状であり、故障までの時間ではありません。定量的に金属減肉を推定するには、代表的な化学条件と暴露時間において測定または妥当性確認された電流挙動が必要です。この考え方により、記録された暴露中に実際に電流を授受し得た表面へ解析の焦点を絞れます。
形状によって損傷の深刻度は変わります。
アノード側の部材だけを被覆すると、傷が生じた後に深刻な局部形状を形成する場合があります。アノードの大部分は絶縁されたままですが、小さな露出欠陥部がはるかに大きなカソードと接触し続けるためです。したがって、対策計画では端部と締結穴、損傷部と排水経路をすべて対象にし、点検性と補修間隔も同じシステムの一部として考える必要があります。
シリンダ故障解析の手順
ASTM G71-81(2024)は、材料、試験片の準備、環境、結果評価を扱っています。工場の調査担当者も、試験室での詳細調査に進む前に、現状記録と影響を受けていない部位との比較を通じて、これらの管理要素を維持する必要があります。
1. 機械を安全な状態にし、証拠を保全する
機械のロックアウト手順に従い、エネルギー源を遮断し、残圧を排出し、重力荷重を確実に支持します。締結部品を緩める前にシリンダを撮影します。取付方向、噴霧源、隠れたブラケット面、排水経路が分かる写真を含めてください。
2. 暴露条件を再現する
洗浄剤の商品名、使用濃度、温度から確認を始め、すすぎ方法と水質を別々の条件として記録します。塩分暴露、湿度、乾燥時間も追加します。安全データと保守記録を照合し、単発の流出か、洗浄によって繰り返し形成された液膜かを区別します。
3. 材料と表面状態を特定する
図面、供給者証明書、部品表示を用いて材料構成を特定し、色だけに頼らず皮膜仕様を確認します。不明な合金は適切な方法で確認してください。不動態化処理や補修を含む表面処理を記録し、溶接部や露出端部と、付着した鉄汚染とを区別します。
4. 導通と濡れ形状を把握する
安全に分解した後、表面処理と絶縁物を所定位置に保ったまま、導通確認に必要な接触点だけを洗浄します。疑わしい部材間の抵抗を測定し、推定される濡れ経路と、電解質に露出した電極面積だけを把握します。完全に密閉されたステンレス鋼製ロッドは、濡れたカソードの一部ではありません。
5. 損傷を測定し、対照部と比較する
最大孔食深さ、断面減肉、皮膜下への進展、シール損傷を測定し、締結部品の状態と漏れは別々に記録します。接合部から離れた金属と比較するか、より乾燥した場所にある同一仕様のシリンダを対照にします。安全性または同型設備一括交換の判断に金属組織観察、付着物分析、管理試験が必要な場合は、資格を有する試験機関に依頼してください。
当社の経験では、弱い報告書は付着物の色から始まり、すぐに材料に関する断定へ進みます。より良い報告書では、1枚の組立図上に電流経路と濡れ経路を記入します。
その図面があれば、次の対策を材料界面または接合部シールのどこに適用するかを明確にできます。排水が実効的な管理策になる場合もあれば、洗浄剤の管理や機械的故障への対応を優先すべき場合もあります。
確認された故障経路に適した予防策
MIL-STD-889Cは、適合する材料の使用、液体の排除、表面のシール、導通が不要な箇所への不活性バリアの使用という4つの方法を示しています。また、大きなカソードに小さなアノードを接続しないよう警告しています。シリンダを再設計する際は、点検で特定した故障経路を断つ必要があります。
| 確認された弱点 | 推奨設計対策 | 検証証拠 |
|---|---|---|
| 金属同士の直接接触が不要 | 非吸収性の不活性絶縁座金、スリーブ、ガスケット、またはバリアを追加 | 組立後、保護した接合部間に導通がないこと |
| 洗浄液が界面に到達 | 合わせ面と外縁をシールし、排水性を確保 | 濡れ試験で液溜まりや排水経路の閉塞がないこと |
| 露出合金が使用電解質中で不適合 | より電気化学的に近い材料の組合せを選ぶか、異種金属対を絶縁 | 代表的な暴露条件下での組立品レベルの適合性評価 |
| 皮膜損傷によって小さなアノードが形成 | 接合部システム、端部、穴、締結部品を保護し、補修限界を規定 | 皮膜点検と、管理された欠陥試験または使用環境模擬試験 |
| 洗浄剤残留物が導電率を高める、または皮膜を侵す | 濃度、すすぎ、材料適合性、乾燥を是正 | 化学条件の記録と、残留物・すすぎの確認 |
| 既存形状を乾燥状態に保てず、点検もできない | 環境に適したシリンダを使用するか、配置変更または遮蔽を実施 | 機種固有の環境・耐薬品適合性証拠 |
洗浄剤を吸い上げるガスケットは、保護対象の接合部に電解質を保持するため、吸収性のある絶縁材は避けてください。絶縁材には、適切な圧縮強度、耐熱性、耐薬品性が必要です。改修後の接合部は、メーカーの組立要件に従ってアライメントと接地を維持しなければなりません。
すべての表面処理を、一般的な品質表示ではなくシステムとして扱います。まず素地調整を規定し、皮膜の種類と必要な膜厚を明記します。端部処理と硬化条件を定め、使用可能な洗浄剤範囲を追加します。仕様には点検方法と補修手順も必要です。電気的ボンディングが必要な場合は、同じ設計審査でその要件と防食を両立させます。
犠牲陽極は有効なカソード防食の原理ですが、空圧シリンダに標準的に追加する付属品ではありません。設計されたシステムでは、接続、電解質への暴露、所要電流を確立する必要があります。多くの外部接合部には、適合材料、絶縁、シール、排水、保守可能な皮膜といった、より直接的な対策があります。
シリンダ組立品を補修・交換・再設計する判断
FAA AC 43-4Aは目視検査から始め、適切な材料と欠陥位置に応じた浸透探傷、磁粉探傷、渦電流探傷、超音波探傷について説明しています。放射線透過試験とアコースティック・エミッション法には異なる適用限界があります。表面洗浄では構造的な減肉やシール損傷を修復できないため、疑われる欠陥とその影響に応じて検査方法を選定します。
補修を検討できるのは、メーカー規定内の表面的な腐食で、荷重支持面とシール摺動面に影響がない場合に限られます。皮膜には承認された補修工程が必要であり、暴露源を是正できなければなりません。ロッドの孔食を研磨する前に許容寸法と表面仕上げを確認し、除去した材料と復元した保護状態を記録します。
メーカーが補修限界を示していない場合は、交換を安全側の原則とします。孔食深さまたは断面減肉が公差を超えた部品は交換します。ねじ部や締結座面の損傷も、単なる外観補修の対象にはできません。ロッドまたはシール摺動面の損傷も同様です。亀裂が疑われる場合は、適切な検査方法を決定する必要があります。耐圧保持能力を実証できなければなりません。内部表面の損傷については、腐食だけを原因と断定する前に、症状を空圧シリンダのバレル傷とピストン損傷の予防ガイドと比較してください。
交換しても同じ湿潤導電接合部が残る場合は、組立品を再設計します。滞留水、強い洗浄剤、露出アルミニウムに接触するステンレス鋼製締結部品によって、故障が再発する可能性があります。アクチュエータだけでなく、ブラケット、継手、ガード、洗浄方向を含めて見直します。耐食継手ガイドを参照し、検討範囲をアクチュエータ以外にも広げてください。
最終故障報告書に記載すべき結論
NASA-STD-6012Aは、適合しない異種金属システムを組立品レベルで評価することを要求し、海水中の適合性表は指針として扱っています。工場の報告書でも同じ規律が必要です。観察事項と測定結果を分け、除外した別の機構を明記したうえで、提案する対策が確認済みのセルをどのように断つかを示します。
有用な結論には、次の6項目を含めます。
- 故障位置と範囲: 減肉した材料、最大深さ、影響を受けた界面、機能上の影響。
- 材料構成: 正確な合金、表面処理、締結部品、補修履歴、関連する表面状態。
- 電気経路: 疑わしい異種金属対間で測定または物理的に実証された接続。
- 電解質経路: 液体の種類、侵入経路、濡れ時間、付着物、排水状態。
- 機構の判断: 異種金属接触腐食を裏付ける証拠と、妥当な別原因に反する証拠。
- 是正措置と検証: 補修または交換限界、設計変更、暴露管理、点検間隔、合格判定の証拠。
確度に応じた表現を使用します。「異種金属接触腐食を確認した」とするには、すべての証拠のつながりが必要です。「異種金属接触腐食と整合する」は、損傷パターンは一致するものの証拠が不完全な場合に適しています。不足する証拠は電流経路や電解質に関するものかもしれず、材料状態に関するものかもしれません。「異種金属が存在する」は観察事項にすぎません。
最終対策では、セルの必須要素を除去または管理します。適合材料は駆動条件を小さくし、絶縁は電流経路を断ちます。シールまたは排水は電解質を除去し、面積形状の改善は電流集中を緩和します。適切に仕様化された保護システムは界面を維持します。
シリンダ部品間の異種金属接触腐食に関するよくある質問
ASTM G71-81(2024)は、異種金属接触挙動を、規定された電解質中での材料対試験として扱います。ASTM G82-98(2021)e1は環境固有の系列を求めています。両規格から、使用条件と組立状態の証拠がない普遍的な寿命主張や一般的な順位付けは成立しないことが分かります。
2種類の金属が直接接触していなくても、異種金属接触腐食は発生しますか?
はい。直接接触が一般的ですが、締結部品、ブラケット、軸受、機械フレームが電気経路を形成することもあります。ただし、両方の材料が同じ電解質に接触している必要があります。電気的接続または共通の濡れ経路がなければ、近接しているだけで異種金属対が成立するとはいえません。
シリンダの接合部では、ステンレス鋼が必ずカソードになりますか?
いいえ。ステンレス鋼がカソードとして挙動するか、アノードとして挙動するかは、正確な合金種と表面状態によって決まります。温度や付着物によっても挙動は変化します。海水環境の系列表では不動態ステンレス鋼は比較的貴ですが、「ステンレス鋼」という名称だけで別の環境におけるアノードとカソードを特定することはできません。
アルミニウム製シリンダを陽極酸化すれば、異種金属接触腐食のリスクはなくなりますか?
いいえ。陽極酸化皮膜はアルミニウム表面の電気抵抗を高めますが、穴や切断端部は、傷やねじ部と同様に素地を露出させることがあります。大きなカソードに隣接する小さな濡れ欠陥部では腐食が集中するため、点検・補修限界を定める前に、接合部全体の表面処理を確認する必要があります。
電圧測定だけで異種金属接触腐食を確認できますか?
いいえ。電位差はスクリーニングの参考になりますが、電解質の化学組成と表面状態が応答に影響し、面積比は局部電流密度を、濡れ時間は暴露量を変化させます。そのためASTM G71では、管理された接触対試験を用います。測定値だけでなく、確認済みの材料、損傷分布、使用環境の化学条件、共通電解質の記録を組み合わせて判断してください。
腐食している空圧シリンダに犠牲陽極を追加すべきですか?
応急処置として追加すべきではありません。設計されたカソード防食システムには、管理された電流経路が必要です。陽極材料、電流容量、配置、点検性、交換計画のすべてに工学的検討が求められます。多くのシリンダ外部接合部には、より直接的な対策があります。材料適合性の確保や電気的絶縁で異種金属対を断ち、排水を伴う接合部シールで電解質を排除し、洗浄剤の管理と補修可能な皮膜で界面を保護できます。
出典および技術参考資料
- AMPP「異種金属接触腐食」。異種金属接触腐食セルの挙動、アノードとカソードの応答、異種金属接触電位系列の背景、露出面積比の参照に使用。2026-07-23閲覧。
- ASTM International「ASTM G71-81(2024):電解質中の異種金属接触腐食試験の実施および評価に関する標準ガイド」。試験範囲、材料準備、規定電解質、暴露、評価範囲の参照に使用。2026-07-23閲覧。
- ASTM International「ASTM G82-98(2021)e1:異種金属接触腐食性能を予測する電位系列の作成および使用に関する標準ガイド」。環境固有の異種金属接触電位系列の解釈と、材料の活性・不動態状態の参照に使用。2026-07-23閲覧。
- NASA「NASA-STD-6012A:宇宙飛行ハードウェアの防食」、2022-03-23承認。露出面積の代表性、異種金属に関する指針、組立品レベルの検証原則の参照に使用。2026-07-23閲覧。
- U.S. Department of Defense「MIL-STD-889C:異種金属」、2016年。絶縁、電解質の排除、接合部シール、皮膜保守、面積比設計指針の参照に使用。2026-07-23閲覧。
- Federal Aviation Administration「AC 43-4A:航空機の腐食管理」、1991年。腐食生成物の外観、目視証拠の限界、排水、検査方法の背景の参照に使用。2026-07-23閲覧。