
綿ぼこりへの耐性は、万能なシリンダ定格ではありません。信頼できる繊維機械の改修は、繊維がどこから動く面、ガイド、排気、シールへ到達するかを特定することから始まります。次に、それぞれの汚染経路を型式固有の対策に結び付け、実際の機械の荷重、速度、ストローク、清掃間隔で選定結果を証明します。
要点
- OSHAの綿じん0.2~0.75 mg/m³の限界値は作業者を守るためのもので、空圧部品を格付けするものではありません。
- スクレーパ、密閉チューブ、エアフィルタは、それぞれ1つの汚染経路を管理するだけで、組立品全体を管理するものではありません。
- 正確な型式データを求め、管理した生産試験で漏れ、速度、清掃時間、故障を比較してください。
ここに正直な近道はありません。「ヘビーデューティ」と説明されたシリンダでもガイドベアリングが露出していることがあり、密閉された加圧チューブでも外部キャリッジに繊維がたまることがあります。重要なのは、部品が綿ぼこりに強そうに聞こえるかどうかではありません。その繊維機械の位置に存在する汚染経路を、設置した完成組立品が管理できるかどうかです。
繊維の綿ぼこりは、なぜ標準空圧機器を故障させるのですか?
OSHAの現行綿じん基準では、糸製造で8時間当たり0.2 mg/m³、指定されたくず処理作業で0.5 mg/m³、のり付けと織布で0.75 mg/m³という限界を定めています。これは作業者ばく露の限界であってシリンダ定格ではありませんが、繊維じんの状態が工程によって大きく異なることを示しています(OSHA、綿じん基準、取得日 2026)。
局所の汚染経路と部品設計が合っていないと、故障が始まります。露出したロッドには繊維が付着します。戻りストロークのたびに、通常のロッドシリンダはその繊維をワイパへ引き寄せ、圧縮された堆積物が摩擦を増やし、ワイパの縁を傷め、研磨性粒子をロッド表面へ押し付けます。アライメント不良があると接触圧力がさらに集中し、摩耗が速くなります。
バルブとアクセサリには異なる曝露経路があります。サイレンサーには繊維が詰まり、開放排気は堆積した綿ぼこりを舞い上げることがあります。換気を確認せずに筐体を追加すると、コイル温度が上がってソレノイドが過熱することもあります。チューブ、継手、スイッチ、ケーブルキャリア、手動オーバーライドも、繊維がたまる段差になります。
動作が遅いアクチュエータをすべて「シリンダ内部の綿ぼこり」と診断しないでください。まず測定します。アクチュエータを開ける前に、上流圧力、下流圧力、指令タイミング、ストローク時間、漏れを比較してください。空圧シリンダ故障のトラブルシューティングの別ガイドでは、汚染を流量制限、クッション不良、アライメント不良、シール摩耗から切り分ける方法を説明しています。
改修では、どの汚染経路を管理すべきですか?
ISO 8573-1は圧縮空気の汚染を粒子、水、油で分類しますが、ロッドやキャリッジに付着する周囲の綿ぼこりは、その空気品質分類の外側にあります。この違いは重要です。繊維機械の改修では、空圧回路へ入る空気と、機械環境から部品へ到達する繊維を、2つに分けて確認する必要があります(ISO 8573-1、2010年)。
より広い粉じんの多い工場の汚染管理ガイドでは、業界横断の発生源管理、供給空気処理、保全時の侵入を扱っています。繊維の綿ぼこりは挙動が異なります。ここでの対象は、ロッド、キャリッジ、ガイド、排気、頻繁な清掃作業の周囲で、柔らかい繊維を追跡することです。
設置状態を、つながった5つの汚染経路として扱ってください。
- 動く面からの侵入。ロッド、ワイパ、ガイドレール、ベアリング、キャリッジの隙間には、繊維がたまったり圧縮されたりします。移動方向と、清掃エアが綿ぼこりを機構の奥へ押し込んでいないかを確認します。
- 空圧供給。内部の粒子、液水、油は、シリンダの外観がきれいでもシールを傷めたり、粘着性の堆積物を作ったりします。使用点での空気品質を指定してください。
- バルブ排気。排気流は、沈降した繊維を再浮遊させたり、露出したサイレンサーを詰まらせたりします。遠隔排気が役立つ場合もありますが、追加チューブによって背圧が生じ、アクチュエータが遅くなることがあります。
- 表面への残留。埋込み締結部品、ラベル、センサスロット、グリース膜、損傷したコーティングは、通常の清掃後も綿ぼこりが残る場所になります。
- 保全時の侵入。ガードを開ける、シールを交換する、潤滑剤を塗る、汚染した工具を使うといった作業で、通常生産時より多くの異物が入ることがあります。
1つの機能だけで5つすべての経路を閉じることはできません。例えば、ヘビーデューティスクレーパはロッドの境界を守れますが、ガイドレールを清掃したり、湿った圧縮空気を改善したりはできません。使用点フィルタは供給経路を管理しますが、アクチュエータ外面への浮遊繊維を防ぐことはできません。
両方を点検してください。供給側では、ISO 8573-1空気品質ガイドを使い、粒子、水、油を別々に指定します。機械側では、清掃中に技術者が実際に見つけたもの、つまり浮いた綿ぼこり、圧縮された繊維、油を含んだ堆積物、腐食、傷、損傷したワイパリップを記録します。
どのシリンダ機能が、綿ぼこりへの耐性を実際に高めますか?
SMCの防じんXC4カタログでは、試験した粉体径に応じて設計を分けています。2個の潤滑保持部品を使う仕様は20~50 µm、ヘビーデューティスクレーパと保持部品を使う仕様は30~100 µm、スクレーパ仕様は50~100 µmです。これらは型式固有の選定データであり、繊維の綿ぼこりに対する万能な分類ではありません(SMC、防じんシリンダXC4、取得日 2026)。
具体性が重要です。この例は、有用な根拠がどのようなものかを示しています。サプライヤーは、構造、粒子径範囲、ボアの選択肢、速度範囲、温度範囲、制限を明記しています。一方、「産業用」「密閉」「低保全」といったラベルだけでは、何を試験したか分かりません。
ロッドシリンダでは、次の選択肢をこの順で確認します。
- ヘビーデューティまたは金属スクレーパ:乾いた繊維や研磨性粒子がロッドへ到達する場合に有効です。スクレーパとロッドシールを交換できるか、またそのオプションで最低圧力や摩擦が変わるかを確認します。
- ロッドブーツまたはベローズ:ロッドのより広い範囲を隔離できますが、カバーが縮むための空間が必要で、ガードに擦れてはいけません。折り目に繊維が残ることもあるため、清掃性は依然として重要です。
- ステンレスまたはコーティングロッド:腐食や摩耗への耐性を高める場合がありますが、コーティングだけでは、損傷したワイパへ綿ぼこりが到達することを防げません。
- 外部ガイド:シリンダロッドから横荷重を取り除き、モーメント荷重を受けるよう設計された金具へ荷重を移します。横荷重はシール接触を変え、ガイド摩擦を増やし、管理可能だった汚染問題を急速な機械摩耗へ変えることがあるため重要です。
まず荷重経路を確認します。強いスクレーパだけを対策にする前に、横荷重による故障ガイドを読んでください。古いロッドに片側だけの傷がある場合や、移動中に荷重がねじれる場合は、シール部品を変える前にガイドとアライメントを直します。
磁気結合ロッドレスシリンダは、どの用途に適しますか?
Parkerの磁気結合式P1Zファミリーはボア16~40 mmに対応し、ガイド付き仕様は2本のガイドロッドに4個のすべりベアリングを使います。加圧チューブはストローク全体で閉じたままにできますが、外部キャリッジとガイドは依然として動く露出部品であり、綿ぼこり管理計画が必要です(Parker、P1Zロッドレス空圧シリンダ、2025年)。
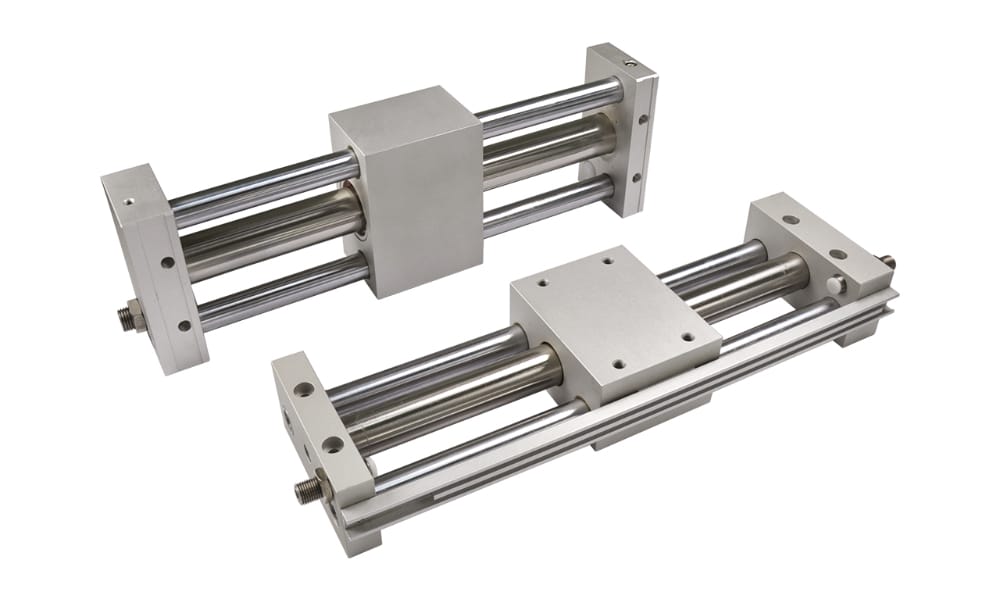
磁気結合によって加圧チューブを閉じたままにできますが、露出したガイドロッド、ベアリング、外部キャリッジには、依然として清掃と汚染管理が必要です。
長い露出ピストンロッドに繊維がたまる場合や、スロット式の機械結合ロッドレスシリンダがストロークに沿って不要な開口を作る場合、磁気結合は有力です。機械部品が損傷する前に脱結合して、過負荷を保護できる場合もあります。
ただし、自動的に最良の選択になるわけではありません。使用可能な推力は、空圧力と磁気結合力の両方で制限されます。加速度、垂直荷重、ガイド摩擦、アライメント不良、温度、キャリッジ経路の堆積物で、動作余裕が小さくなることがあります。キャリッジが脱結合すると、制御シーケンスで検知すべき機械復旧の問題が生じることもあります。
結合、シール、ブレークアウェイの確認には、磁気結合ロッドレスシリンダのガイドを使ってください。アライメントと荷重支持には、ロッドレスシリンダ取付けガイドを使います。本記事での判断は、より限定された環境面です。閉じたチューブによって主要な綿ぼこり侵入経路を除けるか、また管理できない露出ガイドを残さないかを確認します。
繊維機械の位置に合わせて空圧機器を選ぶ
NIOSHの長期繊維研究では、綿作業者447人と絹作業者472人を比較し、数十年にわたってばく露と肺機能を追跡しました。これは空圧部品の試験ではなく健康研究ですが、繊維の種類、工程、ばく露履歴は異なるため、工場全体に1つの「綿ぼこり耐性」仕様を適用するのは粗すぎるという重要な境界を示しています(NIOSH、繊維作業者の肺疾患、2021年)。
代わりに、位置ごとのマトリクスを使います。
| 機械位置 | 主な曝露 | 動作上の懸念 | 最初に確認する項目 |
|---|---|---|---|
| 開繊、カード、紡績 | 浮遊繊維と頻繁な堆積 | 高頻度サイクル、ロッドとガイドの汚染 | スクレーパまたはカバー、ガイド保護、清掃性、ストローク時間の基準 |
| ドッフィングとパッケージ搬送 | 繊維の堆積に加え、衝撃と変化する搬送荷重 | アライメント、クッション、終端位置の再現性 | 外部ガイド、クッションエネルギー、センサ保護、脱結合後の復旧 |
| 織布と編成 | 工程依存の粉じんと高速反復動作 | 流量、振動、バルブ応答、サイレンサー詰まり | バルブ位置、遠隔排気、チューブ長、ガイド摩耗 |
| 染色と仕上げ | 繊維負荷は低くても、水分、薬品、熱が重なることがある | シール適合性、腐食、センサ温度 | 正確な材質・温度データ、洗浄方法、使用点の空気品質 |
| 検査と包装 | 汚染は比較的少ないが、仕上がった布と直接接触する | 清浄な表面と管理された排気 | 清掃しやすい滑らかなレイアウト、排気方向、潤滑剤とコーティングの確認 |
この表がしていないことにも注意してください。すべての紡績機を厳しい環境、すべての仕上げ機を穏やかな環境として順位付けしているわけではありません。実際の位置を測定します。同じ室内でも、製品の下にあるガード付きアクチュエータは、搬送点の上に露出したシリンダより繊維が少ないことがあります。
最も問題が起きる生地とパッケージの組合せを生産している状態で、ラインを歩いて確認します。誰かが清掃する前に堆積物を撮影してください。動作が不安定になった時点をオペレータに聞き、その説明を圧力とタイミングの記録と比較します。保全担当者は「シール不良」と説明していても、根拠は曲がったブラケット、詰まったサイレンサー、油の持込みで生じた粘着性堆積物を示すことがあります。購買担当者には取付け寸法が同じに見えても、提案品ではスクレーパ、速度限界、スイッチ温度範囲が異なる場合があります。これらを一緒に確認すれば、部品交換で本当の故障経路を隠すことを防げます。
綿ぼこり耐性のRFQには何を含めますか?
ParkerのP1F ISO 15552カタログでは、使用圧力1~10 bar、標準の-20°C~80°C範囲、-10°C~150°Cの高温オプション、別の金属スクレーパオプションを分けています。この構成から、「高温・防じん」と書く場合は正確なオプションの組合せを特定しなければならないことが分かります(Parker、P1F空圧シリンダ、2025年)。
サプライヤーには、組立可能な運転範囲を送ります。
- 現在の正確な型式コード。
- ボア、ストローク、ロッドねじ、縮退時と伸長時の寸法、ガードの背後とケーブルキャリア周囲にあるクリアランスを含む。
- 荷重質量、荷重中心、向き、横荷重、外部ガイドの有無。
- コンプレッサ室の圧力だけでなく、動作中にシリンダで発生する使用圧力。
- 伸長・収縮の目標時間、1分当たりのサイクル、1日当たりのシフト、停止時間、ストローク未完了と判定する機械タイムアウト。
- 繊維の種類、観察した堆積物、清掃方法、湿度、薬品、温度。
- 必要なスクレーパ、カバー、ロッド材、グリース、シール材、スイッチ、ケーブルのオプション。
- 許容する漏れと速度ドリフト。
正確なデータシートとオプション図面を求めてください。提案された末尾コードによってボアの選択肢、温度、スクレーパ構造、センサ範囲、速度が変わる場合、ファミリーのパンフレットだけでは不十分です。サプライヤーがIP67を主張するなら、製品の完全な構成と試験根拠を求めます。スイッチやバルブコイルの筐体定格を、シリンダ組立品全体へ移してはいけません。
交換案件では、古い銘板、ポート、取付け部、ロッドエンド、センサ、周囲のガードを撮影してください。次に、綿ぼこりが実際にたまる場所を記録します。故障を説明せずに「同じサイズのヘビーデューティシリンダ」を求めるより、この根拠の方が有用です。
機上で改修をどのように検証すべきですか?
SMCのXC4カタログでは、防じん構造によって最大ピストン速度が異なり、ある仕様は1,000 mm/s、別の仕様は700 mm/sとしています。運転範囲が重要です。実機試験では、選定した型式を公表限界内に保ちながら、実際の荷重、堆積物、清掃サイクルを再現する必要があります(SMC、防じんシリンダXC4、取得日 2026)。
再現可能な1つの位置でA/B試験を行います。設置前に、上流・下流圧力、伸長・収縮時間、漏れ、終端位置の安定性、清掃に必要な分数を取得します。定義したシフト数の後に同じ値を記録してください。バルブ設定、搬送物、製品、オペレータの清掃方法は、生産条件の許す範囲でそろえます。
例えば、生産運転の終盤にドッフィング用アクチュエータが遅くなる場合、ロッドシールの不良だと決めつけてはいけません。バルブ指令と両方の終端位置信号を記録し、動作中にシリンダ近傍の圧力を測定し、排気サイレンサーを点検して、清掃前の堆積物を撮影します。次に、空気を遮断した状態で荷重とガイドが自由に動くことを確認します。無関係なバルブ設定を変更せずに提案構成を取り付け、同じ製品シーケンスと点検手順を繰り返します。時間が改善して圧力が低下するなら、流量または排気制限を示します。圧力が安定したままガイド摩擦と清掃時間が下がるなら、機械側の汚染対策が有効だったと考えられます。この手順では、すべての改善を新シリンダの効果にせず、何が変わったかを特定できます。別の技術者が比較を再現できるよう、元の測定値を試験記録に残してください。
シール以外も点検します。
- 清掃前に、ロッド、スクレーパ、キャリッジ、ガイド、センサスロット、排気、周囲のガード、保全中に動かされる可能性のある堆積物を撮影する。
- 堆積物の質感と化学的性状を分類する。
- 片側摩耗、温度上昇、速度ドリフト、圧力低下、漏れ、終端位置信号の失敗を確認する。
- 清掃、アライメント修正、潤滑、シール交換、バルブまたはサイレンサーの保全を含む、すべての介入を記録する。
- アクチュエータが危険な動作を作る、布を傷つける、または機械の復旧シーケンスを満たせない場合は、試験を中止する。
MTBFは、何を故障と数えるかを定義し、運転時間またはサイクル数をそろえた後で計算します。清掃介入、シール漏れ、センサ取りこぼし、遅いストローク、シリンダ全交換は同じ事象ではありません。別々に追跡し、同じ条件同士を比較してください。
清掃時間が2倍になっても、新しいシリンダは成功に見えるでしょうか。保全時間と生産中断を受入れ結果に含めます。短いパイロットから3年間の節約額を推定せず、観察した試験期間を示し、長期予測は条件付きにしてください。
繊維機械向け空圧改修チェックリスト
ISO 8573-1は圧縮空気の主な汚染物を3群に分け、ParkerのP1F資料はそのファミリーに特定の3.4.3空気品質クラスを推奨しています。両者を分けて扱います。内部の空気品質と外部の綿ぼこり保護を別々に指定し、設置した使用点で両方を確認してください(ISO 8573-1、2010年;Parker P1F、2025年)。
改修を承認する前に、次を確認します。
- 文書化された故障モード。
- 周囲の綿ぼこりと圧縮空気汚染に、別々の対策がある。
- 取付け、アライメント、横荷重、クッション、バルブ流量を確認している。
- 主張するスクレーパ、温度、速度、圧力、コーティング、侵入防止機能が、すべて見積もった型式コードに属している。
- キャリッジ、ガイド、センサ、継手、サイレンサー、ケーブルを検討に含めている。
- 清掃性と安全な隔離手順を確保している。
- 漏れ、時間、位置、保全時間、布品質、ストローク取りこぼしまたは磁気脱結合後の安全な復旧について、生産試験の合否限界がある。
- 予備シールまたは交換ユニットが、試験した構成に一致している。
設置後のスケジュールには、ロッドレスシリンダ予防保全チェックリストを活用できます。点検根拠に基づいて間隔を調整してください。カレンダー上の頻度だけでは、シフト、サイクル、繊維の種類、清掃方法、変化した生産速度を考慮できません。
結論:ラベルではなく汚染経路を指定する
SMCは20~100 µmの粉体径範囲を防じんオプションとして公表し、OSHAは0.2~0.75 mg/m³の工程別綿じんばく露限界を使っています。単位も目的も異なります。この2つを合わせると、単一の「綿ぼこり耐性」表示では、製品データ、曝露マップ、設置試験の代わりにならないことが分かります(SMC XC4、取得日 2026;OSHA、現行)。
故障した境界から始めます。露出ロッドの周りに繊維が詰まるなら、スクレーパとカバーの選択肢を調べます。ガイドの堆積物が動作を制限するなら、ガイドを保護または移設します。排気が綿ぼこりを再浮遊させるなら、バルブ位置と背圧を確認します。内部の堆積物が湿っている、または油を含むなら、周囲の粉じんを原因とせず圧縮空気品質を改善し、コンプレッサ室の読み値に頼らず通常流量の使用点で結果を確認します。
最良の改修とは、公表された圧力、速度、温度、荷重、材質限界の範囲内に留まりながら、文書化した清掃・保全目標を満たす構成です。まず1つの機械位置で証明し、その結果が再現してから標準化してください。
繊維機械の空圧FAQ
SMCの防じんカタログは構造と20~100 µmの粉体径範囲を結び付け、Parkerの磁気結合P1Zファミリーは露出したガイド付きキャリッジを使います。これらの型式レベルの事実から、購入者のよくある質問に答えられます。1つのシール、IP表示、フィルタ、シリンダ構造だけで、すべての繊維機械の設置を綿ぼこり耐性にすることはできません(SMC XC4、取得日 2026;Parker P1Z、2025年)。
IP67定格があれば、繊維機械用シリンダには十分ですか?
いいえ。IP67は、試験済みの筐体や特定の組立製品を示す場合がありますが、露出ロッド、ガイドレール、キャリッジベアリング、継手、サイレンサー、清掃性まで自動的に定格するものではありません。正確な型式の試験根拠と構成を求め、設置試験で繊維の蓄積と動作を確認してください。1つのアクセサリの定格から、組立品全体の保護性能を推定しないでください。
磁気結合ロッドレスシリンダは、綿ぼこり環境では常に優れていますか?
いいえ。磁気結合は一部のロッドレス設計で使われる機械式スロットをなくし、ストローク全体で加圧チューブを閉じたままにします。ガイド付きParker P1Zには4個のすべりベアリングと2本の露出ガイドロッドがあるため、キャリッジの汚染は残ります。選定前に、結合余裕、荷重案内、加速度、清掃性、脱結合後の復旧を確認してください。
5 µmのエアフィルタで、綿ぼこり関連の故障を止められますか?
それだけでは止められません。ISO 8573-1は、圧縮空気系内部の粒子、水、油を対象とします。供給フィルタは、ピストンロッド、スクレーパ、ガイド、センサスロット、バルブサイレンサーに付着する周囲の繊維を除去しません。使用点の空気品質を指定し、実機で確認した綿ぼこり経路に別の外部対策を追加してください。
防じんシリンダを現行品とどう比較すればよいですか?
製品ファミリー名ではなく、完全な型式コードとオプション図面を比較します。ボア、ストローク、取付け、ロッドねじ、ポート、荷重、横荷重、圧力、時間、速度、温度、スクレーパ、シール、センサ、清掃方法を記録し、漏れ、サイクル時間、位置決め、保全時間、目視堆積物について同じ合否限界で両構成を試験してください。
保全間隔を延ばせることを示す根拠は何ですか?
まず根拠を記録します。まず根拠を記録します。稼働時間またはサイクル数、定義した故障区分、漏れ結果、ストローク時間の傾向、清掃時間、日付入りの点検写真を使います。繰り返しの点検でシール、ガイド、圧力、動作、布品質が安定していることを確認できた場合に限り、間隔を段階的に延長してください。
出典と技術資料
- OSHA。29 CFR 1910.1043:綿じん。取得日 2026-07-26。https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.1043
- NIOSH。繊維作業者の肺疾患。2021年。取得日 2026-07-26。https://www.cdc.gov/niosh/bulletin/2021/textiles.html
- ISO。ISO 8573-1:2010、圧縮空気:汚染物質と純度等級。取得日 2026-07-26。https://www.iso.org/standard/46418.html
- SMC。防じんシリンダXC4。取得日 2026-07-26。https://www.smcworld.com/catalog/New-products-en/mpv/22-E781-DustResistant-XC4/data/22-E781-DustResistant-XC4.pdf
- Parker Hannifin。P1Zロッドレス空圧シリンダ。2025年。取得日 2026-07-26。https://www.parker.com/content/dam/Parker-com/Literature/Pneumatics-Division-Europe/PDE-Documents/Cylinders/Parker_Pneumatic_P1Z_Rodless_Pneumatic_Cylinders_PDE2522SLUK.pdf
- Parker Hannifin。P1F空圧シリンダ。2025年。取得日 2026-07-26。https://www.parker.com/content/dam/Parker-com/Literature/Literature-Files/pneumatic/cat/english/0980-P1F-Pneumatic-Cylinders.pdf