
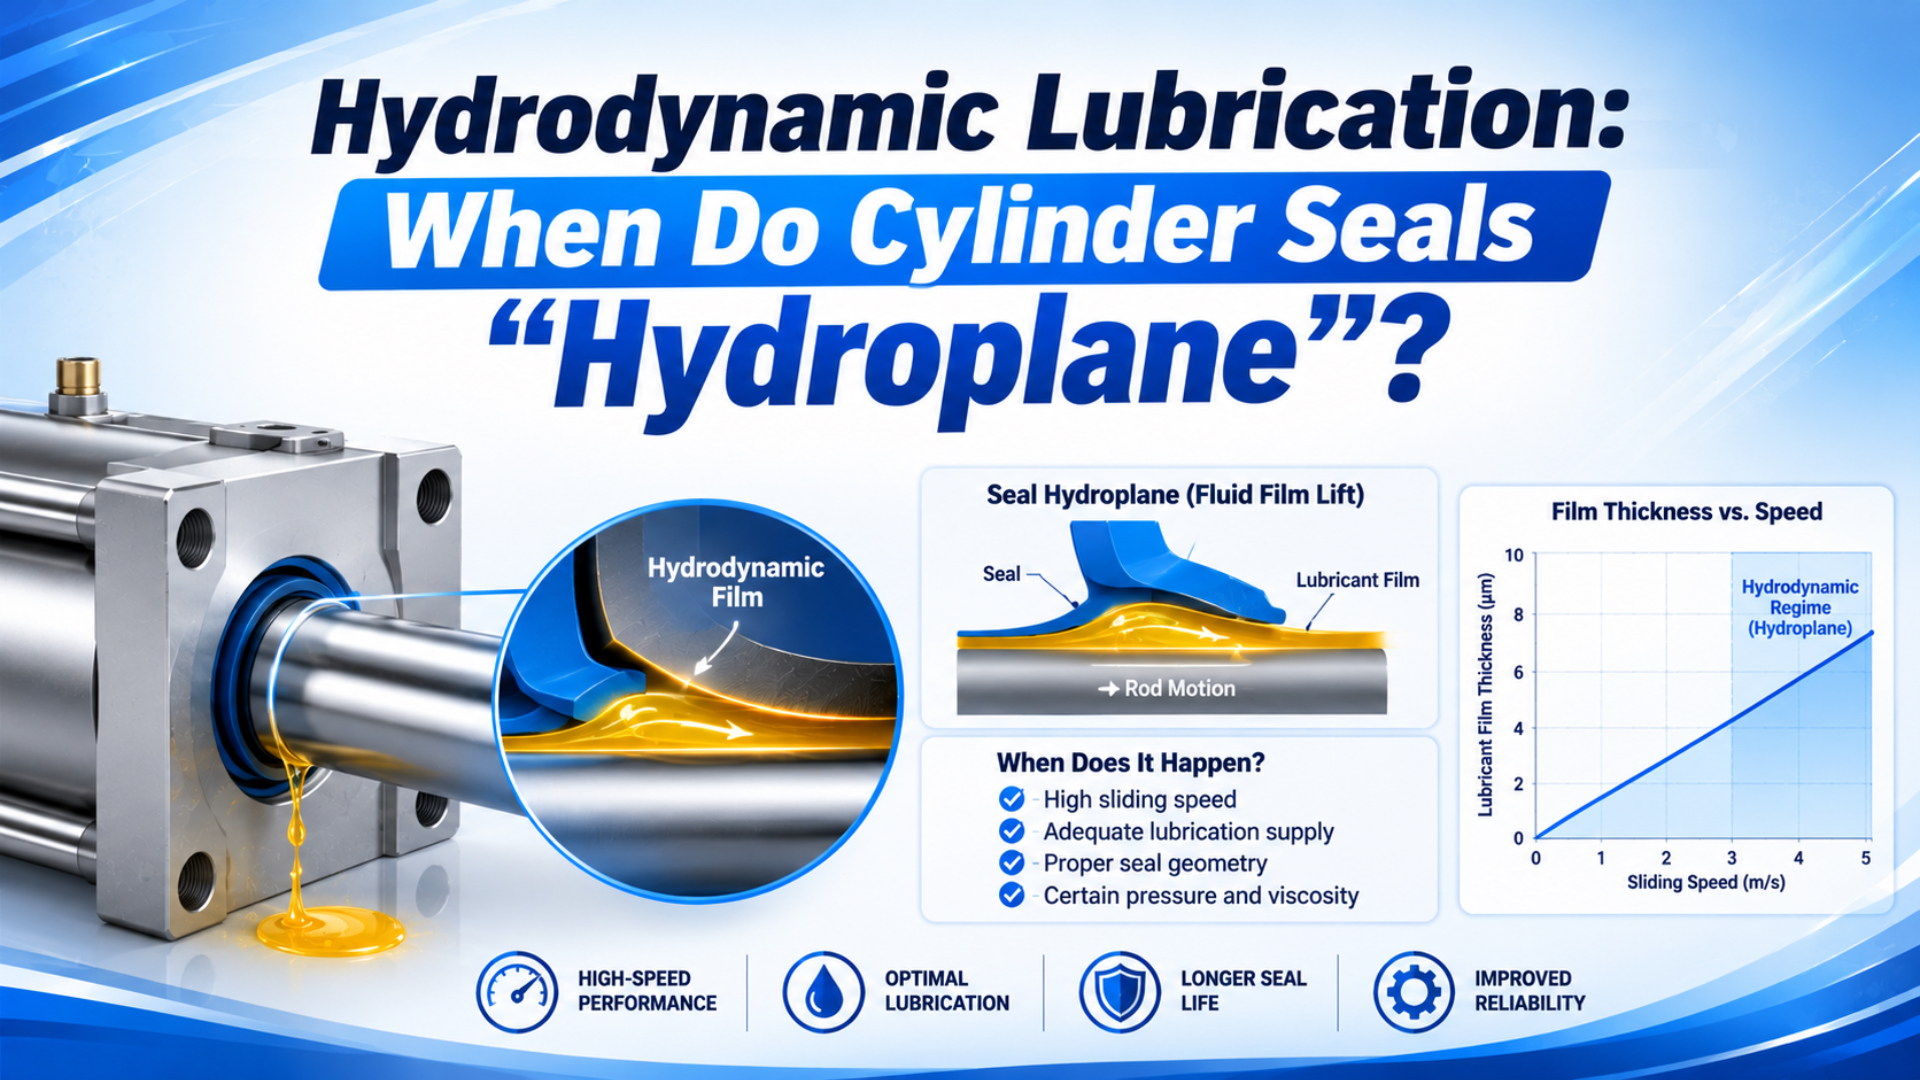
Hydrodynamische Schmierung kann sich lokal in einem bewegten Dichtungskontakt entwickeln, wenn Schmierstoff in einen sich verengenden Spalt gezogen wird und einen Teil der Last trägt. Bei einem Pneumatikzylinder ist „Hydroplanen“ jedoch nur eine Analogie. Es handelt sich nicht um einen universellen Fehler, der ab einer bestimmten Geschwindigkeit einsetzt, und ein Flüssigkeitsfilm hebt nicht automatisch die gesamte Dichtlippe von der Bohrung ab. Pneumatikdichtungen sind verformbare, druckbeaufschlagte Bauteile, die mit begrenzter Werksfettmenge, Richtungswechseln, Oberflächenstruktur und manchmal direktem Rauheitskontakt arbeiten. Ihr Verhalten lässt sich besser als Grenz-, Misch- oder lokal vollflüssige Schmierung beschreiben. Die Diagnose muss weiterhin Filmeffekte von beschädigten Dichtungen, schlechter Ausrichtung, Verschmutzung, Bohrungsfehlern, Druckschwankungen und Ventilleckage trennen. Diese Unterscheidung ist entscheidend, wenn eine Leckagediagnose beginnt.
Die Analogie ist nur nützlich, wenn ihre Grenzen sichtbar bleiben.
Wichtigste Erkenntnisse
- In einer Studie an kommerziellen Zylindern erzeugten Kolbendichtungen etwa 90 % der gemessenen Reibung; der Druck beeinflusste die Reibung stärker als die Geschwindigkeit (Tribology International).
- Keine universelle Geschwindigkeit sagt das „Hydroplanen“ einer Dichtung voraus.
- Bestätigen Sie ein geschwindigkeitsabhängiges Muster mit kontrollierten Prüfungen von Druck, Leckage, Temperatur, Richtung und Schmierung.
Was bedeutet „Hydroplanen“ bei einer Pneumatikzylinderdichtung?
Eine experimentelle Studie an kommerziellen Pneumatikzylindern stellte fest, dass Kolbendichtungen etwa 90 % der gemessenen Reibung erzeugten und der Druck in den geprüften Konfigurationen einen größeren Einfluss als die Geschwindigkeit hatte (Tribology International, 2019). Die Geschwindigkeit allein kann daher nicht bestimmen, wann eine Dichtung zu „hydroplanen“ beginnt.
Hydroplanen einer Zylinderdichtung ist eine informelle Beschreibung für einen Zustand, bei dem der durch Schmierstoff erzeugte Druck den direkten Kontakt über einen Teil der bewegten Dichtungsfläche verringert. In der Tribologieliteratur wird dies meist als Mischschmierung, elastohydrodynamische Schmierung oder lokale Vollfilmschmierung bezeichnet. Diese Begriffe beschreiben Lastteilung und Filmbildung genauer als die Reifenanalogie. Druck presst eine pneumatische Kolben- oder Stangendichtung gegen Bohrung oder Stange, während die Gleitbewegung Fett oder Öl in den Kontakt mitnimmt. Lippengeometrie, elastische Verformung, Oberflächenrauheit, Temperatur, Viskosität, Bewegungsrichtung und Schmierstoffversorgung bestimmen, ob der Film einen relevanten Anteil der Kontaktlast trägt.
Lokale Trennung ist nicht automatisch ein Dichtungsfehler. Eine dafür ausgelegte, schmierungsrückhaltende Lippe kann einen dünnen Film bewahren, um Reibung und Verschleiß zu verringern, und zugleich die Druckbarriere erhalten. Leckage wird problematisch, wenn Filmtransport, Dichtungsverformung, Beschädigung oder ein unbeabsichtigtes Spiel einen durchgehenden Pfad durch die Dichtzone erzeugt.
Filmstützung ist nicht dasselbe wie Bypass.
Halten Sie eine Grenze klar: „Flüssigkeitsfilm vorhanden“ und „Gas-Bypass vorhanden“ sind unterschiedliche Beobachtungen. Eine Dichtung kann einen Schmierfilm ohne messbare interne Leckage besitzen, und ein Zylinder kann wegen einer eingeschnittenen Dichtung oder einer beschädigten Bohrung stark lecken, ohne dass hydrodynamisches Abheben vorliegt.
Niedriggeschwindigkeitsreibung wird separat im Leitfaden zur Stick-Slip-Bewegung in Pneumatikzylindern.
Schmierregime in einem hin- und hergehenden Dichtungskontakt
Ein Mischschmiermodell für hin- und hergehende Dichtungen verringerte den mittleren Vorhersagefehler in seinem Testsatz auf 10,5 %, gegenüber 62,6 % bei einem Vollfilmmodell (Lubrication Science, 2018). Obwohl diese Arbeit hydraulische Dichtungen betrifft, zeigt sie, warum bei einem verformbaren hin- und hergehenden Kontakt keine vollständige Oberflächentrennung vorausgesetzt werden darf.
Mischschmierung ist ein Regime, in dem Schmierstoffdruck und Kontakt der Oberflächenrauheiten die Last gemeinsam tragen. Innerhalb derselben Dichtung können an verschiedenen Stellen oder zu verschiedenen Zeitpunkten drei Regime auftreten:
| Schmierregime | Art der Lastaufnahme | Wahrscheinliches Reibungsverhalten | Bedeutung für die Abdichtung |
|---|---|---|---|
| Grenzschmierung | Überwiegend durch kontaktierende Rauheitsspitzen und Grenzfilme | Höhere Reibung und Empfindlichkeit gegenüber der Materialchemie | Schmierstoff kann nach einer Haltezeit fehlen, verdrängt oder nicht verfügbar sein |
| Mischschmierung | Gemeinsam durch Schmierstoffdruck und Rauheitskontakt | Reibung hängt sowohl von Scherung als auch von Festkörperkontakt ab | Übliche Arbeitsbeschreibung für viele hin- und hergehende Dichtungen |
| Lokaler Vollfilm | Über einen Teil des Kontakts hauptsächlich durch Flüssigkeitsdruck | Festkörperkontaktreibung kann sinken, während viskose Scherung bestehen bleibt | Beweist keinen durchgehenden Leckagepfad über die gesamte Lippe |
Die Hin- und Herbewegung macht das Problem transient. Bei der Hubumkehr fällt die Gleitgeschwindigkeit auf null und die Mitnahme bricht zusammen. Danach beschleunigt die Dichtung in die entgegengesetzte Richtung; Druckverteilung, Filmform und Schmierstofftransport ändern sich. Eine Haltezeit kann dazu führen, dass sich Fett neu verteilt oder aus einer stark belasteten Zone herausgedrückt wird. Rückhub und Arbeitshub müssen sich nicht gleich verhalten. Untersuchungen an hydraulischen Stangendichtungen zeigen, dass Filmdicke und Pumprichtung von Lippengeometrie und Hubrichtung abhängen. Pneumatikdichtungen arbeiten mit einem anderen Medium und einem viel kleineren Schmierstoffvorrat. Hydraulische Ergebnisse erklären daher Mechanismen, liefern aber keine universelle pneumatische Schwelle.
Eine experimentelle Studie zu Pneumatikdichtungen untersuchte trockene, grenzgeschmierte und flüssigkeitsgeschmierte Bedingungen bei variierter Geschwindigkeit und Versorgungsspannung (Tribology International, 1997). Das ist die richtige experimentelle Haltung: Behandeln Sie den Schmierzustand als eine von mehreren Variablen und nicht als ein Etikett, das aus der Geschwindigkeit abgeleitet wird.
Wann kann ein Flüssigkeitsfilm Reibung oder Leckage einer Dichtung beeinflussen?
Parker gibt für eine E4-Konfiguration mit pneumatischer Kolbendichtung eine maximale Oberflächengeschwindigkeit von 1 m/s und 16 bar an, mit Anfangsschmierung bei der Montage sogar für ölfreie Luft (Parker E4). Diese modellbezogenen Grenzen zeigen, warum 0,5 m/s keine allgemeine Hydroplanen-Schwelle sein kann.
Filmbildung wird wahrscheinlicher, wenn Gleitgeschwindigkeit oder Schmierstoffviskosität steigen, die Lippe eine zusammenlaufende Einlaufgeometrie aufweist, genügend Schmierstoff vorhanden ist und der Kontaktdruck niedrig genug bleibt, damit die Flüssigkeit einen Teil der Last trägt. Jede Variable wirkt jedoch mit den anderen zusammen. Höherer pneumatischer Druck kann den Lippendruck und die Reibung erhöhen, während die Geschwindigkeit zugleich die Mitnahme fördert. Auch die Dichtungsgeometrie ist entscheidend. Lippenwinkel, Kontaktbreite, Vorspannung, Nutfüllung, Materialmodul, druckaktivierende Merkmale, Oberflächenstruktur und Verschleiß verändern den Spalt, in dem hydrodynamischer Druck entsteht. Eine abgerundete, schmierungsrückhaltende Lippe verhält sich nicht wie eine scharfe Abstreifkante oder ein druckbeaufschlagter PTFE-Ring.
Keine einzelne Geschwindigkeit beschreibt dieses System vollständig.
Die Temperatur verändert gleichzeitig Viskosität und Elastomersteifigkeit. Kaltes Fett kann die Bewegung hemmen und die Losbrechkraft erhöhen; Wärme kann die Viskosität senken, die Dichtung erweichen oder den Schmierstoffverlust beschleunigen. Einen dieser Effekte vor der Messung des tatsächlichen Symptoms als „Hydroplanen“ zu bezeichnen, verbirgt mehr Informationen, als es offenlegt.
Auch Hublänge und Umkehrfrequenz sind wichtig. Kurze, schnelle Hin- und Herbewegungen können denselben Schmierstoffvorrat wiederholt durchlaufen, während ein langer Hub andere Oberflächenzustände freilegen kann. Keine dieser Betriebsarten lässt sich allein auf die mittlere Kolbengeschwindigkeit reduzieren.
Verwenden Sie veröffentlichte Geschwindigkeiten nur für die exakte Dichtungs- und Zylinderkonfiguration. Trelleborg nennt beispielsweise für eine APDF-Pneumatikkolbendichtung Geschwindigkeiten bis 1 m/s, einen Druck bis 1,6 MPa und ölfreie Luft mit Anfangsschmierung (Trelleborg Pneumatikdichtungen). Dieser Kennwert ist ein Nachweis für diese Ausführung und keine allgemeine tribologische Grenze.
Was sagt das Verhältnis der Filmdicke aus?
Eine 2021 veröffentlichte Übersichtsarbeit beschreibt den herkömmlichen Lambda-Parameter als Verhältnis von minimaler Filmdicke zu zusammengesetzter RMS-Rauheit, warnt jedoch, dass dieser vereinfachte Wert den Schmierzustand falsch vorhersagen kann, weil Mikro-EHL-Effekte und Oberflächenstruktur fehlen (Tribology Letters). Verwenden Sie ihn als Kenngröße und nicht als Auslegungsformel für Zylinder.
Das herkömmliche Lambda-Verhältnis ist eine dimensionslose Kenngröße der Filmdicke:
Dabei gilt: ist das dimensionslose Filmverhältnis, ist die geschätzte minimale Schmierfilmdicke, ist die zusammengesetzte RMS-Rauheit, und and sind RMS-Rauheitswerte der beiden Kontaktflächen. Jede Länge muss in derselben Einheit angegeben werden.
Lambda ist ein Verhältnis und keine Leckagerate.
Diese Beziehung vergleicht zwei gemessene oder modellierte Größen. Sie berechnet nicht . Die Ermittlung der minimalen Filmdicke einer hin- und hergehenden Elastomerdichtung erfordert ein Modell oder einen Versuch mit Schmierstoffrheologie, transienter Geschwindigkeit, Dichtungsverformung, Kontaktdruck, Lippengeometrie, Oberflächenstruktur, Annahmen zu Kavitation oder Mangelschmierung, Temperatur und Randbedingungen.
Herkömmliche Lambda-Bereiche wie „größer als 3 bedeutet Vollfilm“ stammen aus anderen tribologischen Kontakten und sind weiterhin umstritten. Eine Simulation einer hydraulischen Mehrlippendichtung fand unter derselben Betriebsbedingung unterschiedliche Regime an den einzelnen Lippen, darunter lokalen Vollfilm an zwei Lippen, während die Hauptlippe gemischt geschmiert blieb (Machines, 2022).
Bei einem Pneumatikzylinder ist das Lambda-Verhältnis erst dann am nützlichsten, wenn das Problem auf die Dichtungsschnittstelle eingegrenzt wurde und die Filmdicke durch ein belastbares Modell oder einen Versuch gestützt ist. Es kann eine Kataloggeschwindigkeit, Fettsorte oder Bohrungsrauheit nicht allein in eine Leckageprognose umwandeln.
Wie diagnostiziert man einen vermuteten Flüssigkeitsfilmeffekt?
Die OSP-P-Anleitung von Parker behandelt Geschwindigkeiten unter 0,2 m/s für diese Familie stangenloser Zylinder als mögliches Problem mit Schmierung bei niedriger Geschwindigkeit und nennt getrennt defekte Dichtungen, Verschmutzung, niedrigen Druck und schlechte Schmierung als Ursachen ruckartiger Bewegung (Parker OSP-P-Anleitung). Die Diagnose braucht daher konkurrierende Hypothesen.
Beginnen Sie damit, das Symptom präzise zu definieren:
| Abgrenzung des Symptoms | Was muss bestätigt werden? |
|---|---|
| Interner Bypass | Druck bewegt sich über die Kolbendichtung zwischen den Zylinderkammern |
| Äußere Leckage | Luft entweicht an Stangendichtung, Enddeckel, Rohrverbindung oder Dichtband eines stangenlosen Zylinders |
| Reibungsänderung | Losbrechdruck, Laufkraft, Temperatur, Geräusch oder Stabilität bei niedriger Geschwindigkeit ändern sich ohne bestätigte Leckage |
| Leckage im Kreis | Ventile, Anschlüsse, Schläuche, Dämpfungen, Durchflussregler oder Abluftgeräte verlieren Luft außerhalb der Zylinderdichtungsschnittstelle |
Der Leckageort kommt vor dem Mechanismus.
Bewerten Sie die Nachweise schrittweise:
- Schwach: Leckage tritt bei hoher Geschwindigkeit auf.
- Nützlich: Derselbe Zylinder zeigt ein wiederholbares Geschwindigkeits- oder Richtungsprofil, während Last, Temperatur, dynamischer Anschlussdruck und Leckagegrenze kontrolliert bleiben.
- Stark: Das Muster bleibt über wiederholte Versuche bestehen, gewöhnliche mechanische und schaltungstechnische Fehler sind ausgeschlossen, und eine modellspezifische Prüfung oder validierte Film-/Kontaktmessung stützt den vorgeschlagenen Mechanismus.
Vergleichen Sie anschließend wiederholbare Betriebspunkte. Halten Sie Last, Montage, Dämpfung, Luftqualität, Temperatur, Ventilbefehl und Messmethode konstant. Prüfen Sie mehrere Geschwindigkeiten in beide Richtungen und erfassen Sie den dynamischen Druck an beiden Zylinderanschlüssen, Hubzeit, Losbrechdruck, stationäres Laufverhalten, Leckageort, Oberflächentemperatur und Schmierstoffhistorie.
Vermutete Filmeffekte müssen sich mit einer kontrollierten Variable systematisch ändern und umkehren, wenn diese Variable wiederhergestellt wird. Steigt die Leckage nur in eine Richtung, prüfen Sie asymmetrische Lippenschäden, Oberflächenrichtung, Anschlussdruck oder die Geometrie des Dichtbands eines stangenlosen Zylinders. Bleibt die Leckage nach dem Stopp bestehen, sprechen dauerhafte Beschädigung oder Verschmutzung eher gegen Filmbildung.
Isolationsmethoden werden im Leitfaden zu Zylinderdurchgehen durch internen Dichtungs-Bypass. Wenn Riefen oder abrasiver Verschleiß sichtbar sind, folgen Sie dem separaten Leitfaden zum Versagen der Grenzschmierung.
Änderungen der Schmierung und Wartungsregeln
SMC schreibt für bestimmte nicht nachschmierbare Zylinder Turbinenöl ISO VG32 ohne Additive vor, wenn zusätzlich eine Druckluftölschmierung eingesetzt wird, und warnt, dass die Schmierung nach ihrem Beginn fortgesetzt werden muss, weil das neue Öl den ursprünglichen Schmierstoff verdrängt (SMC-Handbuch für geführte Zylinder). Ein universeller Tropfen-pro-Zyklus-Plan wird nicht angegeben.
Ein nicht nachschmierbarer Zylinder ist dafür vorgesehen, innerhalb seines spezifizierten Bereichs ohne regelmäßige Druckluftölschmierung zu arbeiten und sich auf den bei der Herstellung aufgebrachten Schmierstoff zu verlassen. Fettsorte, Menge, Einbringort, Dichtungswerkstoff, Bohrungsoberfläche und Lippengeometrie gehören zur qualifizierten Auslegung. Ein Öler verändert dieses System und kann Verträglichkeit, Partikelbindung, Abluftsauberkeit und Reibung bei niedriger Geschwindigkeit beeinflussen. Reagieren Sie auf vermutetes Hydroplanen nicht automatisch mit weniger Öl oder einer härteren Dichtung. Zu wenig Schmierstoff kann Reibung, Verschleiß und Stick-Slip erhöhen; höhere Dichtungshärte oder stärkere Pressung kann Reibung und Schäden an der Gegenfläche erhöhen. Jede Änderung braucht eine Freigabe für den exakten Zylinder und Betriebsfall.
Verwenden Sie eine kontrollierte Wartungsfolge:
- Zylinder, Dichtungssatz, ursprüngliches Fett, zugesetztes Öl, Filterzustand, Luftqualität, Reinigungsmittel, Temperatur, Geschwindigkeit, Last und Zyklushistorie dokumentieren.
- Zulässigen Schmierzustand und freigegebenen Schmierstoff des Lieferanten bestätigen.
- Dichtungslippen, Bohrung oder Stange, Führungen, Bänder, Nuten, Verschmutzung und Fettverteilung prüfen.
- Beschädigte Komponenten ersetzen und den dokumentierten Montageprozess wiederherstellen.
- Dieselben Leckage- und Reibungsmessungen wie vor dem Eingriff wiederholen.
Nur eine Variable gleichzeitig ändern.
Die Schmierstoffmenge ist keine eigenständige Regelgröße. Dasselbe zugesetzte Öl kann die Reibung in einem mangelversorgten Kontakt senken, in einem anderen Zylinder das Werksfett verändern oder Verschmutzung in eine Dichtungsspur tragen. Wartungsaufzeichnungen sollten den vollständigen Schmierzustand und nicht nur die Stellung des Ölerreglers bewahren.
Werkstoffverträglichkeit und Schmierstoffchemie werden behandelt in Luftschmierung und Werkstoffen für Zylinderdichtungen und dem Leitfaden zu Vorschmierung mit Fett beim Einlaufen von Zylindern.
Was sollten Dichtungshersteller und RFQ spezifizieren?
Das APDF-Beispiel von Trelleborg bindet vier Grenzwerte an eine Dichtungsausführung: 1,6 MPa Druck, 1 m/s Geschwindigkeit, -35 °C bis 85 °C Temperatur und ölfreie Luft nur mit Anfangsfett (Trelleborg Pneumatic Seals). Dieser modellspezifische Kontext gehört in die RFQ für genau diese Dichtung.
Fordern Sie diese Angaben an, bevor Sie Dichtungsverhalten vergleichen:
| RFQ-Block | Erforderliche Informationen |
|---|---|
| Zylinder | Typ, Bohrung, Hub, Stangen- oder Bandkonstruktion, Montage, Führungssystem und Dämpfung |
| Bewegung | Minimale, nominale und maximale Geschwindigkeit; Beschleunigung; Richtung; Haltezeit; Zyklusrate; kumulierter Weg |
| Druck | Versorgung, Abluft, dynamische Anschlussverläufe, Differenzdruck und Druckumkehrungen |
| Kontakt | Dichtungsprofil, Mischung, Härte, Pressung, Nut, Bohrungs- oder Stangenwerkstoff, Oberfläche, Drall und Rundheit |
| Schmierung | Werksfett, Mengenregel, Aufbringort, zugesetztes Öl, Viskosität, Verträglichkeit und Nachschmierpolitik |
| Umgebung | Temperatur, Feuchte, Partikel, Waschchemie sowie Reinraum- oder Lebensmittelanforderungen |
| Abnahme | Losbrechdruck, Laufreibung, interne und externe Leckage, Temperatur, Verschleiß, Prüfdauer und Fehlerkriterium |
Eine Kataloggeschwindigkeit ist nur eine Grenze.
Fragen Sie den Lieferanten, wie Leckage gemessen wurde und ob die angegebene Geschwindigkeit kontinuierlich oder intermittierend gilt oder durch Dämpfung und bewegte Masse begrenzt wird. Ein Katalogmaximum beweist nicht, dass über den gesamten Hub ein einziges Schmierregime besteht. Fordern Sie für ein numerisches Filmmodell Geometrie, Werkstoffgesetz, Viskositätsmodell, Oberflächendaten, Annahme zur Schmierstoffversorgung, Kavitationsrand, Druck- und Geschichtsverlauf, thermische Behandlung und experimentelle Validierung an. Verwerfen Sie Gleichungen für kritische Geschwindigkeiten, die Dichtungsgeometrie und Kontaktmechanik auslassen.
Jede belastbare Antwort auf die Titelfrage ist bedingt: Eine Dichtung kann lokale Flüssigkeitsfilmstützung entwickeln, wenn Geschwindigkeit, Schmierstoff, Geometrie, Verformung, Druck, Oberflächenstruktur und Temperatur gemeinsam Last über den Film tragen. Nur das exakte Dichtungssystem und ein kontrollierter Versuch können zeigen, ob dieser Zustand zur Leckage beiträgt.
Anforderungen an Dichtungswerkstoffe werden behandelt in der Werkstoffkunde für Kolbendichtungen von Zylindern.
FAQs zum Hydroplanen von Zylinderdichtungen
In einem Experiment mit einem Pneumatikzylinder beeinflusste der Druck die Reibung stärker als die Geschwindigkeit, während Kolbendichtungen etwa 90 % der gemessenen Reibung in den geprüften Baugruppen ausmachten (Tribology International, 2019). Diese Fragen halten die Diagnose an Messungen gebunden und nicht an einer universellen Geschwindigkeitsschwelle.
Ist 0,5 m/s eine universelle Hydroplanen-Geschwindigkeit für Zylinderdichtungen?
Nein. Veröffentlichte Pneumatikdichtungen besitzen modellspezifische Kennwerte bis 1 m/s, während sich Werkstoffe, Lippengeometrie, Druck, Temperatur und Schmieranforderungen unterscheiden. Behandeln Sie die Geschwindigkeit als eine Prüfvariable. Verwenden Sie die Daten des exakten Zylinders und vergleichen Sie Leckage und Reibung bei kontrolliertem Druck, Richtung, Temperatur, Last und Schmierzustand.
Beweist geringere Dichtungsreibung eine Vollfilmschmierung?
Nein. Reibung kann durch Neuverteilung des Schmierstoffs, Erwärmung, Dichtungsverschleiß, geringeren Kontaktdruck, Werkstoffverhalten oder Oberflächenkonditionierung sinken. Vollfilmschmierung braucht belastbare Film- oder Kontaktnachweise. Ein Reibungsverlauf ist nützlich, muss aber gemeinsam mit Leckage, dynamischem Anschlussdruck, Temperatur, Richtung, Haltezeit und Prüfergebnissen interpretiert werden.
Kann mehr Öl geschwindigkeitsabhängige Leckage stoppen?
Nicht zuverlässig. Zugesetztes Öl kann die Reibung eines mangelversorgten Kontakts senken, aber auch das Werksfett verändern, Verschmutzung sammeln, die Abluftsauberkeit beeinflussen oder das Dichtungsverhalten ändern. Befolgen Sie die Schmierstoffspezifikation des Zylinderherstellers. Wenn eine Druckluftölschmierung beginnt, verlangen manche Hersteller ihre Fortsetzung, weil das zugesetzte Öl den ursprünglichen Schmierstoff verdrängt.
Wie sollte ein vermuteter Flüssigkeitsfilmeffekt geprüft werden?
Isolieren Sie zunächst internen Bypass von äußerer und schaltungsbedingter Leckage. Betreiben Sie denselben Zylinder anschließend mit mehreren Geschwindigkeiten in beide Richtungen und halten Sie Last, Druck, Temperatur, Montage und Dämpfung konstant. Erfassen Sie dynamische Anschlussdrücke, Hubzeit, Reibungsindikatoren, Leckageort, Temperatur, Reaktion nach der Haltezeit und Schmierstoffhistorie, bevor Sie Komponenten ändern.
Quellen und technische Referenzen
Experimentelle Untersuchung der Reibung in Pneumatikdichtungen; Experimentelle und numerische Untersuchung einer Pneumatikzylinderdichtung; Mischschmiermodell für hin- und hergehende Dichtungen; Neuer Filmparameter für raue EHL-Kontakte; Parker E4 Pneumatikkolbendichtung; Trelleborg Pneumatic Seals; und SMC Guided Cylinder Manual.