

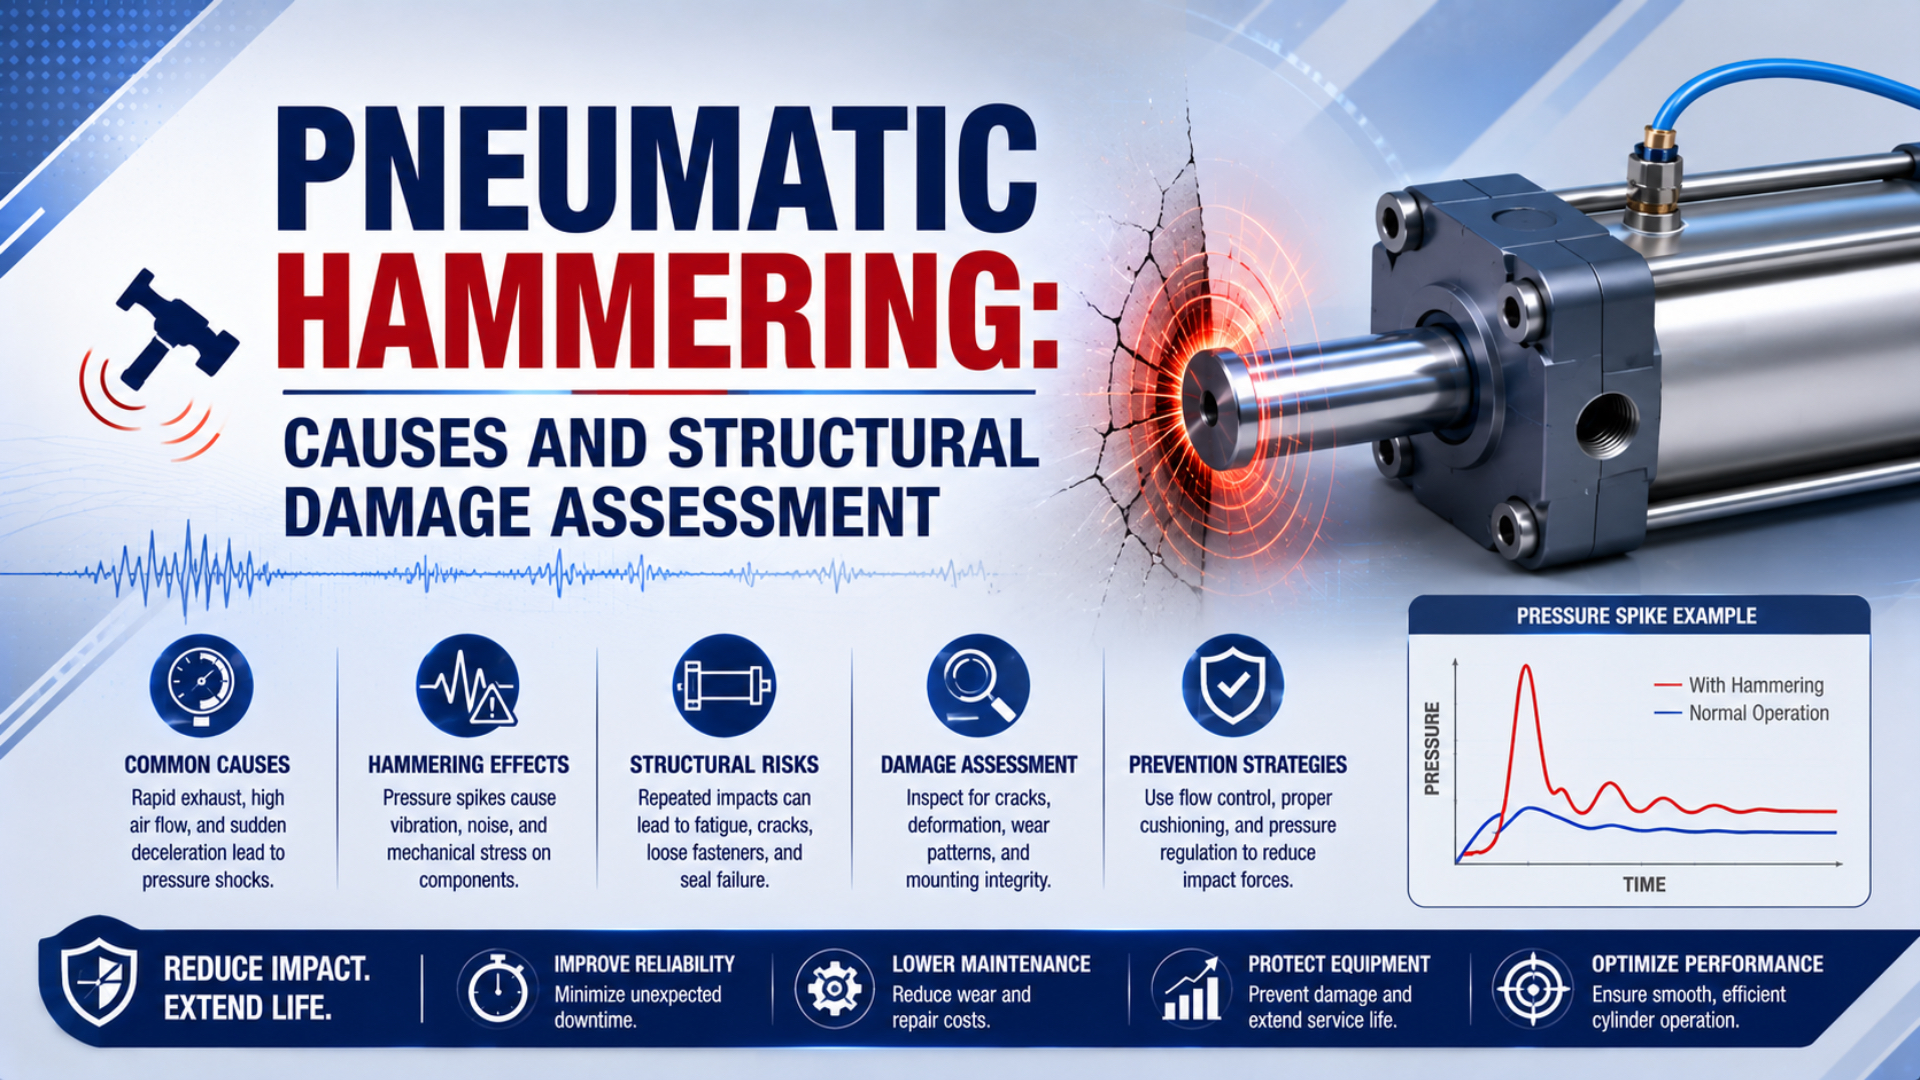
Bei der Wartung von Zylindern bezeichnet „Pneumatik-Hämmern“ häufig einen Kolben, Schlitten oder eine angehängte Last, die so hart auf das Hubende trifft, dass ein scharfer Knall und sichtbare Maschinenschwingungen entstehen. Dieser Artikel verwendet den Begriff in diesem technischen Sinn. Gemeint ist keine Drucktransiente eines trockenen Gases in einem Ventil- und Rohrleitungsnetz.
Die erste Aufgabe ist daher die Klassifizierung, nicht die Einstellung. Stellen Sie fest, wo die Bewegung endet, sichern Sie die Druck- und Positionsdaten, isolieren Sie jede gespeicherte Energie und prüfen Sie den vollständigen Reaktionsweg, bevor die Maschine wieder in Betrieb geht. Eine beschädigte Halterung kann auch dann gefährlich bleiben, wenn der Zylinder wieder leise läuft.
Wichtige Erkenntnisse
- Parker weist darauf hin, dass die Geschwindigkeit beim Eintritt in die Dämpfung etwa 50 % über der mittleren Hubgeschwindigkeit liegen kann.
- Ein lauter Aufprall am Endanschlag und eine Drucktransiente im Rohr sind unterschiedliche Fehlermechanismen.
- Isolieren Sie pneumatisch und mechanisch gespeicherte Energie vor der Prüfung.
- Reparaturentscheidungen benötigen bauteilspezifische Grenzwerte, eine qualifizierte Prüfung und einen kontrollierten Wiederinbetriebnahmetest.
Was bedeutet Pneumatik-Hämmern in einem Zylindersystem?
ASME definiert den Wasserschlag als Fluidtransiente, die durch eine Änderung des Volumenstroms und den daraus folgenden Druckstoß entsteht, während Festo das Anhalten eines Zylinders als Endlagendämpfung beschreibt, die die kinetische Energie der Bewegung aufnimmt. In diesem Artikel bedeutet Pneumatik-Hämmern einen harten Aufprall am Hubende und nicht jede Druckwelle oder jedes Geräusch in einem Druckluftsystem (ASME; Festo).
Aufprall am Hubende ist die Kollision oder schnelle Verzögerung der bewegten Zylinderbaugruppe in der Endlage. Ein pneumatischer Druckhammer ist eine durch ein Ventil- und Rohrleitungsnetz laufende Drucktransiente eines Gases. Ein Wasserschlag ist eine Transiente einer Flüssigkeitsströmung, die auch in nominell pneumatischen Anlagen auftreten kann, wenn Kondensat einen bewegten Flüssigkeitspfropfen bildet.
Diese Unterscheidung ändert den Prüfplan. Wenn der Kolben oder der Maschinenanschlag die erste Reaktion aufnimmt, beginnen Sie mit Bewegung, Dämpfung, Ausrichtung und dem mechanischen Lastpfad. Wenn ein Ventilereignis eine wandernde Druckstörung in Schlauchleitungen oder einem Verteiler erzeugt, verwenden Sie stattdessen eine Untersuchung zu pneumatischen Druckhämmern. Kondensatpfropfen erfordern eine separate Wasserschlagprüfung.
| Beobachtung | Wahrscheinlichster Ausgangspunkt | Als Erstes zu erfassende Nachweise |
|---|---|---|
| Der Knall tritt genau auf, wenn der Schlitten den vollständigen Hub erreicht | Aufprall am Hubende | Position, Dämpfungseintrittsgeschwindigkeit, Anschlagkontakt, Beschleunigung |
| Das Geräusch beginnt bei einem schnellen Ventilereignis und läuft durch die Rohrleitung | Gasdrucktransiente | Hochgeschwindigkeits-Druckverläufe an mindestens zwei Stellen |
| Der Aufprall erfolgt, bevor der Zylinder seine eigene Endlage erreicht | Kollision mit einem externen harten Anschlag | Anschlagausrichtung, Führungsposition, Kontaktspuren |
| Der Kolben federt zurück oder kriecht nach dem Eintritt in die Dämpfungszone | Problem mit Dämpfungseinstellung oder Kapazität | Positions-Zeit-Verlauf, Kammerdruck, Abluftdrosselung |
| Nach der Ansammlung von Kondensat erscheint ein scharfes Ereignis | Transiente eines Flüssigkeitspfropfens | Zustand der Entwässerung, Tiefpunkte, Abscheider- und Behälterzustand |
Das Geräusch ist ein Symptom, kein Mechanismus. Ein Mikrofon kann helfen, das Ereignis zu lokalisieren, aber es kann nicht feststellen, ob der erste Auslöser ein Kolbenkontakt, ein auf Block gefahrenes Stoßdämpferelement, das Schließen eines Spiels im Gestänge oder eine über den Verteiler eintreffende Druckwelle war.
Wie können Sie bestätigen, dass das Geräusch ein Aufprall am Hubende ist?
Parker weist in seiner Anleitung zu stangenlosen Zylindern darauf hin, dass die Kolbengeschwindigkeit zu Beginn der Dämpfung typischerweise etwa 50 % über der mittleren Hubgeschwindigkeit liegt. Ein Mittelwert aus der Hubzeit kann daher genau die relevante Geschwindigkeit verbergen. Bestätigen Sie das Hämmern mit synchronisierten Positions- oder Geschwindigkeitsdaten beim Eintritt in die Dämpfung und nicht allein anhand des Schallpegels (Parker).
Beginnen Sie gemäß dem genehmigten Inbetriebnahmeverfahren der Maschine mit reduzierter Energie. Erfassen Sie beide Bewegungsrichtungen, weil die wirksame Kolbenfläche, der Gravitationseinfluss, die Last und der Abluftweg unterschiedlich sein können. Der hilfreiche Nachweissatz ist klein:
- Ventilbefehl und Sensorübergänge auf einer gemeinsamen Zeitbasis.
- Position oder Geschwindigkeit im letzten Teil des Hubs.
- Druck an beiden Zylinderanschlüssen, gemessen mit geeigneter Bandbreite.
- Beschleunigung an der Zylinderhalterung oder am Maschinenanschlag, wenn Strukturschwingungen relevant sind.
- Video mit hoher Bildrate oder Kontaktspuren, die zeigen, welche Oberfläche zuerst Kontakt aufnimmt.
Was beweist einen Endaufprall? Das entscheidende Muster ist eine schnelle Verzögerung oder ein Kontaktsignal in der Endlage, auf das die Strukturreaktion folgt. Ein danach aufgezeichneter Druckspitzenwert kann eine Folge der Kollision sein. Er beweist nicht automatisch, dass eine Transiente in der Rohrleitung das Ereignis verursacht hat.
Achten Sie auf irreführende Ersatzmessungen. Ein zu langsam abgetasteter SPS-Trend kann ein kurzes Ereignis verfehlen. Ein Druckmessgerät zeigt das Verhalten auf Reglerebene und nicht den Kraft-Zeit-Verlauf an einer Halterung. Ebenso misst ein Beschleunigungssensor am Rahmen die lokale Strukturreaktion, nicht direkt die Kolbenkraft.
Warum kann ein Aufprall am Hubende mehr als nur den Zylinder beschädigen?
Festo beschreibt drei gängige Methoden der Endlagendämpfung: elastisch, pneumatisch und hydraulisch. Wenn das eingebaute Anhaltesystem die Ereignisenergie nicht wie vorgesehen aufnimmt, folgt die verbleibende Reaktion dem Steifigkeitspfad der Maschine durch Kolben, Stange oder Schlitten, Halterung, Führungen, Befestiger, Schweißnähte, Rahmen und Fundament (Festo).
Die Ausgangsbeziehung für die Energie lautet:
Hier ist die translatorische kinetische Energie in Joule, die gesamte bewegte Masse in Kilogramm und die gemessene Geschwindigkeit beim Eintritt in Dämpfung oder Anschlag in Metern pro Sekunde. Die Gleichung zeigt, warum die Eintrittsgeschwindigkeit wichtig ist: Wird bei unveränderter Masse verdoppelt, vervierfacht sich .
Die Gleichung sagt die Spitzenkraft nicht voraus. Kontaktsteifigkeit, Anhalteweg, Druckverlauf der Dämpfung, Lagerspiel, Nachgiebigkeit der Befestigung und lokale Resonanzen bestimmen den Kraft-Zeit-Verlauf. Der separate Leitfaden zur Aufprallkraft von Pneumatikzylindern erklärt die Grenze zwischen Ereignisenergie, mittlerer Anhaltekraft und gemessener Spitzenreaktion.
Prüfen Sie den Reaktionsweg in dieser Reihenfolge:
- Kolben und Enddeckel: Dämpfungsspeer, Kolbenkörper, Puffer, Dichtungsnuten, Anschlüsse, Deckelstege, Sitze der Zugstangen und gehaltene Befestiger.
- Stange oder Schlitten: Geradheit, Oberflächenschäden, Zustand von Gewinde oder Anbindung, Führungsspiel und Hinweise auf Querbelastung.
- Zylinderbefestigung: Flansch, Gabel, Zapfen, Fuß, Bolzen, Schrauben, Scheiben und die Auflageflächen der Befestigungsbohrungen.
- Maschinenrückhaltung: Führungsschienen, Anschläge, Stoßdämpferhalterungen, Schweißnähte, Rahmenelemente, Anker und umgebende Schutzvorrichtungen.
- Angeschlossene Geräte: Sensoren, Kabel, Verschraubungen, Schläuche, Werkstückhalterungen und Werkzeuge, die Beschleunigung oder Verschiebung aufgenommen haben können.
Der erste sichtbare Riss ist nicht zwingend das zuerst beschädigte Bauteil. Eine nachgiebige Halterung kann die lokale Spur am Enddeckel verringern und zugleich die Biegung am Schweißnahtübergang erhöhen. Verfolgen Sie die Reaktion durch die Baugruppe, bevor Sie entscheiden, dass der Austausch des Zylinders allein den Fehler behebt.
Was müssen Sie vor einer Strukturbewertung tun?
OSHA 29 CFR 1910.147 behandelt Gefahren bei Wartungsarbeiten aus pneumatischen, mechanischen, elektrischen und anderen Energiequellen. Nach der Isolierung muss potenziell gefährliche gespeicherte oder Restenergie abgebaut, getrennt, zurückgehalten oder auf andere Weise sicher gemacht werden; die Isolierung muss vor Arbeitsbeginn verifiziert werden (OSHA).
Befolgen Sie das am Standort autorisierte Verfahren für gefährliche Energien. Schalten Sie die relevanten Quellen ab und verriegeln Sie sie, lassen Sie den Druck ab, sichern Sie Schwerkraftlasten, blockieren Sie bewegliche Teile, entladen Sie Druckspeicher und prüfen Sie, ob sich hinter eingeschlossenen Volumen oder Rückschlagventilen erneut Druck aufbauen kann. Ein Stoppbefehl der Steuerung oder ein geschlossenes Wegeventil ist allein keine Energieisolierungsvorrichtung.
Sichern Sie die Nachweise, bevor Sie reinigen, Befestiger lösen oder die Baugruppe zerlegen:
- Fotografieren Sie den eingebauten Zustand, Kontaktspuren, gerissene Beschichtungen, lose Hardware und verschobene Schutzeinrichtungen.
- Sichern Sie Steuerungsprotokolle, Rezept, Nutzlast, Reglereinstellungen, Ventilbefehle, Sensorzeitpunkte, Zykluszahl und die jüngsten Wartungsarbeiten.
- Markieren Sie Befestigerpositionen und dokumentieren Sie den tatsächlichen Anzugszustand, ohne das Losbrechmoment als direktes Vorspannmaß zu behandeln.
- Dokumentieren Sie, in welcher Richtung das Ereignis auftrat und ob die Maschine beschleunigte, gleichförmig fuhr, dämpfte, umkehrte oder in einem Notfall anhielt.
- Quarantänisieren Sie gebrochene Teile und bewahren Sie die Gegenflächen auf. Schleifen, polieren oder richten Sie sie vor der Fehleranalyse nicht zurück.
Wenn ein Bauteil gerissen, verformt, teilweise abgelöst ist oder eine hängende Last trägt, richten Sie eine Sperrzone ein und eskalieren Sie den Handhabungsplan. Die Prüfung darf nicht die nächste Energiefreisetzung auslösen.
Wie sollten Sie Zylinder und Maschinenlastpfad prüfen?
ISO 10099:2001 legt Endprüfungs- und Abnahmekriterien für doppeltwirkende Pneumatikzylinder mit einseitiger Stange fest, ist aber kein allgemeiner Grenzwert für Feldschäden an jedem Zylinder oder jeder Maschinenstruktur. Eine Prüfung nach einem Aufprall muss das exakte Zylinderhandbuch, Zeichnungen, Werkstoffangaben, qualifizierte ZfP-Verfahren und die Risikobewertung der Maschine zusammenführen (ISO).
Beginnen Sie mit einer sauberen visuellen und maßlichen Aufnahme. Vergleichen Sie beide Enden und, soweit möglich, mit einer unbeschädigten Baugruppe derselben Konfiguration. Erfassen Sie tatsächliche Maße und Positionen statt Bezeichnungen wie „leicht verbogen“.
| Bereich | Zu suchende Nachweise | Was der Nachweis bedeuten kann |
|---|---|---|
| Enddeckel und Rohrverbindung | Risse, Fretting, Dichtungsextrusion, verschobener Deckel, beschädigte Gewinde | Lokale Überlast, Vorspannungsverlust, wiederholte Bewegung oder interner Kontakt |
| Dämpfungsteile | Verschlissene Dichtung, beschädigter Speer, blockierter Durchgang, verschobener Einsteller | Verlorene Verzögerung oder falscher Eingriff |
| Kolbenstange | Rundlauf, Riefen, Gewindeverformung, Dichtungsschaden | Biegung, Fehlausrichtung, Überlast der Führung oder Sekundärkontakt |
| Schlitten und Führungen | Ungleichmäßiger Verschleiß, vergrößertes Spiel, eingedrückte Laufbahn, lose Führungswagen | Außeraxiale Reaktion oder Momentenübertragung |
| Befestigungsbolzen und -stifte | Gebogener Schaft, Fretting, Gewindeschaden, ovaler Kontakt | Rutschen, Überlast der Auflage, Trennung der Verbindung oder schlechte Ausrichtung |
| Halterungen und Schweißnähte | Riss, Beschichtungsbruch, bleibende Verformung, ausgerissene Kante | Spannungskonzentration, Biegung, Ermüdungswachstum oder Überlast |
| Externer Anschlag oder Dämpfer | Auf-Block-Fahrspur, Leckage, verbogener Kolben, Fehlausrichtung | Unzureichender Hub, Kapazitätsfehler, Querlast oder ausgefallenes Gerät |
| Rahmen und Anker | Risse in Schweißnähten, verschobenes Element, loser Anker, beschädigte Vergussmasse | Über die lokale Antriebseinheit hinaus übertragene Reaktion |
ZfP nach Werkstoff und Fehlerort auswählen
ASTM E1417/E1417M-21 gilt für die Eindringprüfung an porenfreien metallischen und nichtmetallischen Bauteilen und erkennt Unregelmäßigkeiten, die zur Oberfläche offen sind oder mit ihr verbunden sind. Die Praxis legt Mindestanforderungen an den Prozess fest, benötigt aber weiterhin ein detailliertes Verfahren und ein anwendbares Abnahmekriterium (ASTM).
Die Magnetpulverprüfung ist auf ferromagnetische Werkstoffe beschränkt. Die Ultraschallprüfung im Impuls-Echo-Verfahren kann geeignete Werkstoffe auf innere Unregelmäßigkeiten prüfen; Geometrie, Oberflächenzustand, Orientierung, Referenzstandards und Qualifikation der prüfenden Person beeinflussen jedoch die Auflösung. ASTM E114 weist ausdrücklich darauf hin, dass die tatsächliche Fehlergröße von Orientierung, Zusammensetzung, Geometrie und Gerätebegrenzungen abhängt (ASTM E114).
Wählen Sie kein Verfahren, nur weil es fortschrittlicher klingt. Eine Eindringanzeige an einer porenfreien Aluminiumhalterung und eine Magnetpulverprüfung eines Stahlstifts beantworten unterschiedliche Fragen. Eine qualifizierte prüfende Person sollte Vorbereitung, Abdeckung, Empfindlichkeit, Kalibrierung, Bewertung und Bericht festlegen.
Schadensnachweise von Ursachenachweisen trennen
Ein Riss an einer Schraubenbohrung zeigt, wo der Schaden sichtbar wurde. Er belegt nicht allein, ob der auslösende Grund ein harter Endaufprall, der Verlust der Verbindungsvorspannung, eine Fehlausrichtung, ein zu kleiner Querschnitt, ein Vorschaden oder eine Kombination war. Wenn der Bruchverlauf auf wiederholte Belastung hindeutet, setzen Sie die Untersuchung von Ermüdung an Zugstangen und Befestigungen fort.
Welche Befunde erfordern Stillstand, Eskalation oder Überwachung?
ASTM E1417/E1417M-21 stellt fest, dass die Eindringprüfung ein Nachweisverfahren und keine vollständige Arbeitsanweisung für Prüfende oder ein allgemeiner Abnahmecode ist. Dieselbe Grenze gilt für die gesamte Schadensbewertung: Eine Anzeige ist ein Nachweis, während die Einstufung von Auslegungsgrenzen, Werkstoff, Ort, Folgen im Betrieb und einem genehmigten Reparaturstandard abhängt (ASTM).
Verwenden Sie ein konservatives Triage-Modell:
| Entscheidung | Typische Befunde | Erforderlicher nächster Schritt |
|---|---|---|
| Stoppen und isolieren | Riss in einem druckhaltenden oder tragenden Teil, bleibende Verformung, teilweise abgelöste Halterung, verbogene Stange, undichter Dämpfer, beschädigter Anker, instabile getragene Last | Außer Betrieb halten; Hersteller sowie qualifizierte Fachleute für Engineering oder ZfP hinzuziehen |
| Vor dem Betrieb eskalieren | Ungeklärte Eindring- oder Magnetpulveranzeige, Fretting an einer Verbindung, verlorene Ausrichtung, wiederholtes Lösen von Schrauben, verändertes Führungsspiel, unbekanntes Auf-Block-Fahren des Anschlags | Weitere Prüfung und Abnahmekriterien vor einem kraftbetriebenen Test festlegen |
| Nur kontrollierte Verifizierung | Kein abzulehnender Schaden gefunden, Ursache korrigiert, Einstellungen dokumentiert, Lastpfad wiederhergestellt und Test durch die Risikoprüfung freigegeben | Mit Schutzvorrichtungen, Instrumentierung und stufenweiser Abnahme bei reduzierter Energie testen |
| Mit Ausgangszustand überwachen | Nur kosmetische Spuren, die von der verantwortlichen Stelle formal akzeptiert wurden | Ausgangsfotos oder -maße dokumentieren und einen zustandsabhängigen Prüfimpuls festlegen |
Vermeiden Sie allgemeingültige Zahlen wie eine feste zulässige Bohrungsverformung, ein Prozentmaß für die Lochaufweitung oder eine Risslänge. Diese Werte gehören in die exakte Zeichnung, das Zylinderhandbuch, eine Strukturvorschrift, ein Reparaturverfahren oder zur verantwortlichen Ingenieurin bzw. zum verantwortlichen Ingenieur. Ein Wartungsartikel kann fehlende Abnahmekriterien nicht ersetzen.
Wie korrigieren Sie die Ursache, ohne vorhandene Schäden zu verdecken?
ACE teilt die Auswahl von Stoßdämpfern in vier Energiegrößen auf: kinetische Energie, Energie aus der Antriebskraft, Gesamtenergie pro Zyklus und Gesamtenergie pro Stunde. Diese Methode zeigt, warum das bloße Schließen einer Dämpfungsschraube oder der Einbau eines größeren Ventils keine vollständige Korrektur ist. Das bewegte System und das Anhaltegerät müssen gemeinsam geprüft werden (ACE Controls).
Korrigieren Sie die bestätigte Ursache erst, nachdem die Einstufung des Schadens festgelegt ist:
- Verschlissene oder beschädigte Dämpfungsteile anhand der exakten Zylinder-Serviceinformationen wiederherstellen.
- Die Eintrittsgeschwindigkeit in die Dämpfung messen und die Regelung justieren, die diese Geschwindigkeit tatsächlich verändert.
- Bestätigen, dass Abluftdrosseln, Schalldämpfer, Schläuche, Ventile und Anschlussdrücke in beiden Richtungen eine stabile Verzögerung erzeugen.
- Zylinder, Führungen, externe Anschläge und Dämpfer am vorgesehenen Lastpfad ausrichten.
- Bewegte Masse oder Geschwindigkeit verringern, wenn das eingebaute Dämpfungsfenster überschritten wird.
- Den nutzbaren Anhalteweg vergrößern oder einen ausgelegten externen Dämpfer wählen, wenn der Prozess keine geringere Eintrittsgeschwindigkeit zulässt.
- Das Anschlagtiming korrigieren, sodass ein externes Gerät innerhalb seines nutzbaren Hubs eingreift, ohne dass der Kolben danach intern anschlägt.
Für eine Energieabschätzung sind sowohl die kinetische Energie der bewegten Masse als auch eine Antriebsarbeit zu berücksichtigen, die über den Anhalteweg weiterwirkt:
ist die Energie pro Anhaltevorgang in Joule, die bewegte Masse in Kilogramm, die Eintrittsgeschwindigkeit in die Dämpfung in Metern pro Sekunde, die Nettokraft, die die Bewegung weiter antreibt, in Newton und der wirksame Anhalteweg in Metern. Wenden Sie die Regeln des ausgewählten Herstellers zu Gravitation, Reibung, effektiver Masse, Temperatur, Rücklaufzeit, Aufprallwinkel und Sicherheit separat an.
Der Leitfaden zur Energieaufnahme interner Luftdämpfungen erklärt die exakten Grenzen des Zylinderfensters. Wenn ein externes Gerät erforderlich ist, verwenden Sie den Auslegungsablauf für Stoßdämpfer statt eines allgemeinen Grenzwerts für Masse oder Geschwindigkeit.
Wie verifizieren Sie eine sichere Wiederinbetriebnahme?
ISO 4414:2010 behandelt Gefahren in Pneumatiksystemen über Auslegung, Installation, Einstellung, Betrieb, Wartung und bestimmungsgemäße Verwendung hinweg. Eine Entscheidung zur Wiederinbetriebnahme muss daher mehr als eine leise Bewegung prüfen: Isolierungsmaßnahmen, reparierte Lastpfade, Schutzvorrichtungen, Dämpfungsverhalten, Druckgrenzen und reproduzierbarer Betrieb müssen den dokumentierten Risikokontrollen der Maschine entsprechen (ISO).
Verwenden Sie einen für die Maschine genehmigten stufenweisen Verifizierungsplan:
- Prüf- und Reparaturprotokolle, Identität der Ersatzteile, Anforderungen an Befestiger, Ausrichtung und Geräteeinstellungen bestätigen.
- Schutzeinrichtungen, Rückhaltesysteme, Druckentlastung, sichere Entlüftung, Sensoren und Notfunktionen vor der kraftbetriebenen Bewegung verifizieren.
- Mit dem niedrigsten autorisierten Druck, der niedrigsten Nutzlast, Geschwindigkeit und Zykluszahl beginnen, die den korrekten Ablauf zeigen können, ohne das schädigende Ereignis zu wiederholen.
- Dieselben Positions-, Druck-, Beschleunigungs- und Kontaktdaten erfassen, die bei der Diagnose verwendet wurden.
- In kontrollierten Schritten bis zur ungünstigsten glaubwürdigen Betriebsbedingung steigern.
- Eintrittsgeschwindigkeit, Verzögerung, Spitzenreaktion, Restschwingung, Temperatur, Leckage und Befestigerzustand mit den dokumentierten Abnahmekriterien vergleichen.
- Den Lastpfad nach der Testreihe erneut prüfen und einen Ausgangszustand für künftige Vergleiche sichern.
Ein leiserer Anschlag ist nicht automatisch ein sichererer Anschlag. Ein weicheres Geräusch kann entstehen, wenn eine nachgiebige Halterung oder eine lose Verbindung die Bewegung dort aufnimmt, wo sie nicht aufgenommen werden sollte. Akzeptieren Sie die Reparatur erst, wenn das vorgesehene Anhaltegerät das Ereignis trägt und der gemessene Lastpfad innerhalb seiner dokumentierten Grenzen bleibt.
Der geschlossene Testkreis ist grundsätzlich einfach: die relevante Betriebsbedingung reproduzieren, den korrigierten Mechanismus nachweisen und zeigen, dass kein geprüftes Bauteil weitere Verschiebung, Lockerung, Leckage oder Schäden aufbaut. Wenn die Nachweise diese Schlussfolgerung nicht tragen, darf die Maschine nicht in den normalen Betrieb zurückkehren.
FAQs zu Pneumatik-Hämmern: Was sollte das Wartungsteam fragen?
OSHA 1910.147 legt Kontrollen gefährlicher Energien für Wartungsarbeiten fest, während ISO 4414:2010 die pneumatische Sicherheit über den gesamten Lebenszyklus des Systems behandelt. Zusammen stützen sie dieselbe praktische Regel: Ereignis klassifizieren, gespeicherte Energie isolieren, den tatsächlichen Reaktionsweg prüfen und die korrigierte Maschine nach einem genehmigten Verfahren verifizieren, bevor die normale Produktion wieder beginnt (OSHA; ISO).
Ist jeder laute Zylinderanschlag ein pneumatischer Druckhammer?
Nein. Ein mit dem Kontakt von Kolben oder Schlitten synchroner Knall ist meist ein Problem des Aufpralls am Hubende. Ein pneumatischer Druckhammer bezeichnet eine durch Ventile oder Rohrleitungen laufende Gasdrucktransiente. Bestätigen Sie den Ablauf mit synchronisierten Positions-, Ventilbefehls- und Druckverläufen, denn das Geräusch allein kann den zuerst aufgetretenen Mechanismus nicht bestimmen.
Kann eine Druckspitze beweisen, dass der Zylinderaufprall in der Rohrleitung begann?
Nein. Der Kontakt des Kolbens kann eingeschlossenes Gas komprimieren und nach dem mechanischen Ereignis eine Druckreaktion erzeugen. Vergleichen Sie den Zeitpunkt mit ausreichender Abtastrate. Eine Druckstörung, die dem Kontakt vorausgeht und sich zwischen Messstellen ausbreitet, stützt die Diagnose einer Rohrleitungstransiente; eine Störung nach einer abrupten Verzögerung kann eine Folge sein.
Kann ich den Zylinder wieder in Betrieb nehmen, wenn die Sichtprüfung keinen Riss findet?
Nicht automatisch. Eine Sichtprüfung kann oberflächenverbundene oder innere Fehler übersehen; außerdem kann die Maschine Ausrichtung, Verbindungsvorspannung, Führungszustand oder Anschlagkapazität verloren haben, ohne dass ein offensichtlicher Riss vorhanden ist. Verwenden Sie die exakten Abnahmekriterien und das qualifizierte ZfP-Verfahren, die für Werkstoff, Bauteil und Schadensfolge erforderlich sind.
Beseitigt das Schließen der Dämpfungsschraube Pneumatik-Hämmern?
Nicht zuverlässig. Einstellrichtung und Verfahren sind modellspezifisch, und eine zu starke Drosselung kann Rückprall, einen zu langsamen Hubabschluss oder hohen Dämpfungsdruck verursachen. Messen Sie die Bewegung beim Dämpfungseintritt, befolgen Sie das Zylinderhandbuch und bestätigen Sie das exakte Masse-Geschwindigkeits- oder Energieprofil. Ersetzen Sie beschädigte Dämpfungsteile, bevor Sie eine Einstellung als Lösung ansehen.
Wann ist ein externer Stoßdämpfer erforderlich?
Verwenden Sie einen, wenn die exakte Zylinderdämpfung die installierte Ereignisenergie, Eintrittsgeschwindigkeit, Masse oder Zyklusbelastung nicht aufnehmen kann oder wenn die Maschine einen kontrollierten externen Anschlag benötigt. Wählen Sie den Dämpfer nach Energie pro Ereignis, weiterwirkender Antriebsarbeit, Belastung pro Stunde, effektiver Masse, Hub, Rücklaufzeit, Ausrichtung und den Herstellergrenzen aus.
Quellen und technische Referenzen
- OSHA 29 CFR 1910.147, Kontrolle gefährlicher Energien
- ISO 4414:2010, Sicherheitsanforderungen für pneumatische Fluidtechnik
- ISO 10099:2001, Endprüfung und Abnahmekriterien für Pneumatikzylinder
- ASTM E1417/E1417M-21, Eindringprüfung
- ASTM E114-20, Ultraschallprüfung im Impuls-Echo-Verfahren mit geradem Schallstrahl
- Festo, Zylinderdämpfung: Die drei häufigsten Methoden
- Parker, OSP-P-Katalog für lineare Antriebssysteme
- ACE Controls, Berechnungsgrundlagen für industrielle Stoßdämpfer