
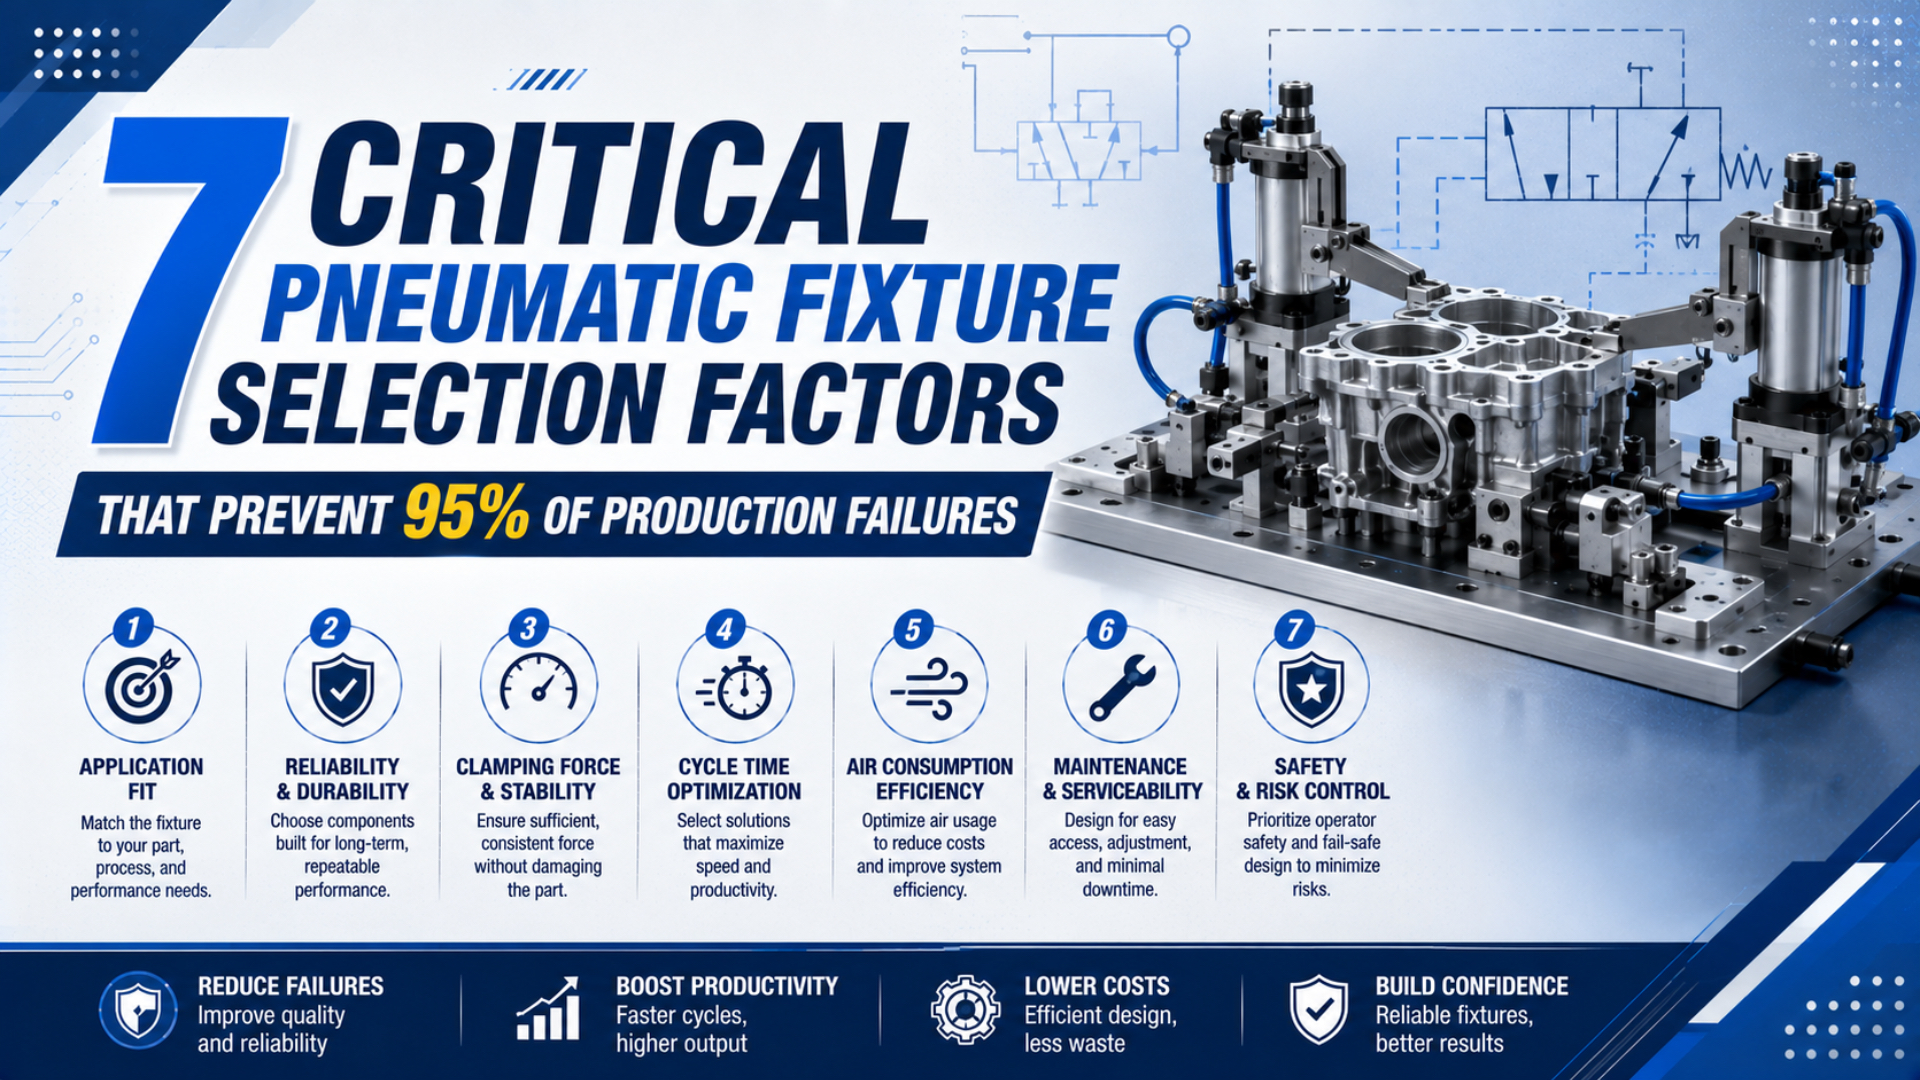
La sélection d’un montage pneumatique doit commencer par le trajet des efforts, et non par l’alésage d’un vérin ou la force de serrage mise en avant dans un catalogue. Un montage adapté doit maintenir la pièce contre des éléments de positionnement définis à la pression minimale attendue au point d’utilisation, achever son mouvement dans la limite du temps de cycle, présenter un état serré vérifiable et passer dans un état évalué en cas de perte d’air ou de l’alimentation de commande. Aucune norme n’établit que sept contrôles préviennent exactement 95 % des défaillances de montage. Considérez 95 % comme un objectif pratique pour combler les lacunes de spécification les plus lourdes de conséquences, et non comme une statistique universelle. L’ISO 4414 exige que la conception des machines pneumatiques tienne compte de l’installation, du réglage, de l’exploitation, de la maintenance, de la fiabilité, de l’efficacité énergétique et de l’environnement ; une sélection fondée sur une seule valeur de serrage est donc incomplète (ISO 4414, 2010). Lors de revues d’applications récurrentes, nous avons constaté que demander quel plan, quelle courbe de pression ou quel essai de défaut prouve chaque exigence révèle rapidement les spécifications insuffisantes.
Points essentiels
- Évaluez le mécanisme de serrage complet, pas seulement le vérin.
- Dirigez les efforts d’usinage vers les éléments de positionnement et les appuis.
- Vérifiez la force à la pression minimale de production.
- Définissez l’état sûr avant de choisir un distributeur.
- Démontrez sur la machine les performances de pression, de position, de temporisation et de changement d’outillage.
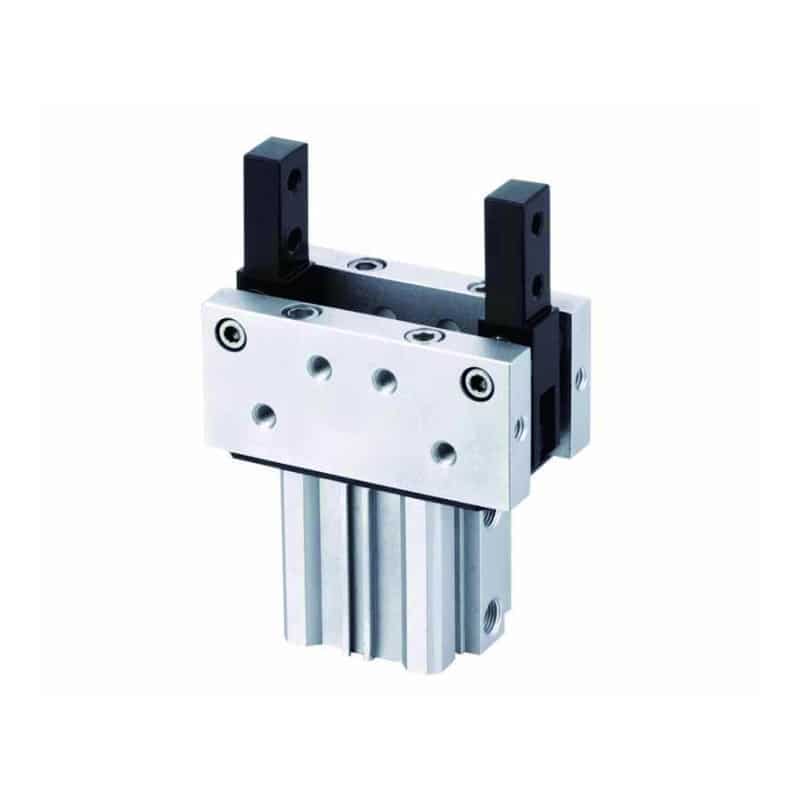
Une bride à genouillère transforme la poussée du vérin par l’intermédiaire d’un angle de bielle variable. La force finale sur la pièce dépend donc de la pression, de la géométrie du bras, du rendement du mécanisme, de la position du contact et de la valeur nominale du fabricant.
Quels sont les sept critères de sélection d’un montage pneumatique ?
Un catalogue SMC de vérins de serrage compacts indique 1 100 N à 0,5 MPa pour un modèle de 32 mm équipé d’un bras de 50 mm, tandis qu’une autre configuration est donnée pour 200 N à 0,6 MPa (catalogue SMC Power Clamp Cylinder, consulté en 2026). Cet écart montre pourquoi la sélection doit conserver le modèle, la géométrie et les conditions d’essai.
Les sept critères forment une même chaîne d’acceptation :
| Critère | Question technique | Preuve exigée avant la mise en production |
|---|---|---|
| 1. Force de maintien requise | Quelle charge cherche à soulever, faire glisser ou faire tourner la pièce ? | Schéma de corps libre, charge de procédé la plus défavorable, marge approuvée |
| 2. Pression effective | Quelle pression atteint l’actionneur pendant le cycle réel ? | Relevé de la pression et du débit minimaux au point d’utilisation |
| 3. Course et trajet des efforts | Le dispositif plaque-t-il la pièce sans la déformer ? | Chaîne de tolérances de la pièce, course de contact, disposition des appuis |
| 4. Comportement en cas de perte d’énergie | Que se passe-t-il lorsque l’air ou l’alimentation électrique disparaît ? | Analyse des risques, tableau des états du circuit, méthode d’isolement |
| 5. Vérification de l’état | La commande distingue-t-elle les états ouvert, serré et anormal ? | Fenêtres des capteurs, limites de pression, logique de séquence |
| 6. Cadence et environnement | La vitesse, la température, les copeaux, le liquide de coupe et l’accès de maintenance restent-ils dans les limites ? | Limites exactes du catalogue et essai en production |
| 7. Interface de changement | Le montage peut-il être remplacé sans perdre sa référence ni raccorder les mauvais services ? | Plan de l’interface, essai de répétabilité, liste de contrôle anti-erreur |
Ces critères sont liés. La pression ne corrige pas une mauvaise disposition des appuis, un détecteur de position ne prouve pas la force et une plaque à changement rapide ne compense pas les copeaux présents sur son interface de positionnement. Chaque jalon exige un critère d’acceptation et une méthode d’essai.
Critère 1 : quelle force de maintien le montage exige-t-il réellement ?
Dans son exemple chiffré, Carr Lane double un besoin calculé de 1 290 lbf pour atteindre 2 580 lbf, mais présente cette marge de 2 pour 1 comme une recommandation d’application, et non comme une règle universelle (principes de positionnement et de serrage Carr Lane, consultés en 2026). La marge dépend de l’incertitude sur la charge, des conséquences d’un glissement et de la vérification.
Commencez par un schéma de corps libre qui couvre l’effort du procédé, l’accélération, la gravité, l’effort d’éjection, la réaction des flexibles et les moments déportés. Séparez les charges qui plaquent la pièce de celles qui cherchent à la soulever, la faire glisser ou la faire tourner.
La poussée du vérin est la sortie axiale directe de l’actionneur avant toute transmission externe :
Ici, est la poussée du vérin en newtons, la pression mesurée agissant sur le piston en pascals, la surface effective du piston en mètres carrés et un coefficient tenant compte du frottement des joints et des autres pertes du vérin. Utilisez les données de force du fabricant lorsqu’elles sont disponibles au lieu d’inventer .
Une transmission convertit cette poussée en force de contact :
Ici, est le rapport du mécanisme à l’angle de bielle et pour la géométrie de bras , tandis que couvre le frottement des articulations et la souplesse. Ce rapport varie pendant la course d’une genouillère : la seule force du vérin ne peut donc pas certifier la force finale. La force de serrage du montage est la force de contact transmise au patin pour la pression, la géométrie, l’angle de bielle et les conditions de frottement déclarés.
La longueur du bras crée également un moment :
est le moment appliqué, la composante de force agissant avec le déport ; le résultat doit rester dans les capacités de la bride, du pivot, de la fixation et du montage. SMC indique, par exemple, un moment de maintien maximal de 75 N·m pour une variante CKZT après évacuation de l’air de service, puis précise qu’il ne s’agit pas du moment admissible en fonctionnement normal (catalogue SMC CKZT, consulté en 2026).
La correction la plus économique d’un serrage apparemment trop faible consiste souvent à améliorer le trajet des efforts. Placer un appui sous le point de contact ou rediriger l’effort du procédé vers une butée rigide peut réduire la force que l’actionneur doit reprendre. Le guide du facteur de force des vérins pneumatiques couvre l’actionneur ; le plan du montage doit encore assurer l’équilibre mécanique.
Critère 2 : quelle pression atteint le dispositif de serrage en production ?
SMC indique une pression minimale de service de 0,1 MPa et une pression maximale de 0,7 MPa pour une configuration de bride à doigt C(L)KQG32, avec des limites différentes pour la version équipée d’un verrouillage (catalogue SMC C(L)KQG32, consulté en 2026). Ces limites montrent pourquoi la pression du collecteur ne remplace pas les données du point d’utilisation.
Mesurez la pression au niveau du montage pendant l’étape la plus exigeante du cycle. Relevez la valeur stable la plus basse avec la demande simultanée, l’encrassement du filtre, la chute du régulateur, les pertes dans les tubes et le débit commandé. Un manomètre au repos ne révèle pas les pertes dynamiques.
Contrôlez quatre états de pression :
- Production normale avec tous les consommateurs habituels actifs.
- Pression d’alimentation minimale autorisée par l’usine.
- Redémarrage après un arrêt prolongé ou une mise à l’échappement de la ligne.
- Pression présente lors du mouvement simultané des dispositifs de serrage.
La marge de pression doit être évaluée sur la courbe exacte du dispositif. Le catalogue DESTACO 82L-3E présente différentes forces de serrage à 3, 4 et 5 bar, et donne ses valeurs principales à 6 bar avec un temps d’ouverture ou de fermeture d’une seconde (catalogue DESTACO 82L-3E, consulté en 2026). Une force nominale à 6 bar ne peut pas être supposée à 4 bar.
Utilisez le calculateur de perte de charge d’air comprimé pour évaluer la longueur et le débit des tubes avant la mise en service, puis confirmez sur la machine la ligne, les raccords, le distributeur et le silencieux retenus. L’article associé sur les fluctuations de pression et la régularité des actionneurs explique pourquoi le réglage d’un régulateur ne définit pas, à lui seul, la force disponible.
Critère 3 : la course, les tolérances et la géométrie des appuis fonctionnent-elles ensemble ?
L’exemple SMC C(L)KQG32 associe une course de vérin de 12,5 mm à une course de serrage de 10 mm et indique qu’environ 0,3 seconde peut être nécessaire pour développer la force après le début du mouvement (catalogue SMC C(L)KQG32, consulté en 2026). Le déplacement du montage et le temps de montée en force constituent donc deux variables d’acceptation distinctes.
Cumulez les cas de pièces les plus minces et les plus épaisses avec l’usure des positionneurs et des patins, les tolérances de montage et les débris prévisibles. Confirmez que chaque pièce conforme atteint la zone nominale de serrage. Un vérin qui arrive en butée avant le contact du patin peut signaler la position sans exercer de force de maintien.
Carr Lane décrit une disposition de positionnement 3-2-1 utilisant six positionneurs pour établir la référence requise, tandis que le serrage bloque la dernière direction (Carr Lane, consulté en 2026). La disposition exacte varie, mais le principe reste le même : les positionneurs définissent la position, les appuis empêchent la flexion et les dispositifs de serrage maintiennent le contact.
Placez le serrage au-dessus d’un appui ou d’une zone structurellement résistante de la pièce. Une bride agissant sur une paroi sans appui peut déformer la pièce alors que tous les capteurs signalent un cycle réussi. La forme, le matériau et la surface du patin doivent maîtriser le marquage et la pression locale. SMC avertit explicitement qu’une force excessive peut endommager la pièce : une force supérieure n’est donc pas automatiquement plus sûre.
Un essai d’acceptation pratique utilise trois conditions étalons : la pièce à matière minimale, la pièce à matière maximale et une contamination maîtrisée de l’interface de positionnement. Relevez pour chacune la position finale, la pression, le temps de cycle et la déformation de la pièce. Cette méthode révèle les défauts de tolérance qu’un échantillon nominal ne peut pas montrer.
Critère 4 : que se passe-t-il en cas de perte d’air ou d’alimentation électrique ?
La norme OSHA 29 CFR 1910.147 classe l’énergie pneumatique parmi les énergies dangereuses et exige que l’énergie stockée ou résiduelle soit dissipée, déconnectée, retenue ou rendue sûre d’une autre manière avant les opérations de maintenance concernées (application de la consignation OSHA, consultée en 2026). La position centrale d’un distributeur ne remplace pas une procédure de maîtrise des énergies.
Définissez l’état requis pour chaque événement prévisible :
| Événement | Question de conception requise |
|---|---|
| La pression d’alimentation baisse lentement | À quelle pression la pièce peut-elle bouger ou le serrage se déverrouiller ? |
| La conduite d’alimentation se rompt | La charge reste-t-elle retenue mécaniquement, passe-t-elle dans un état sûr ou nécessite-t-elle un support externe ? |
| L’alimentation du solénoïde disparaît | Quel état du distributeur en résulte et cet état est-il sûr pour le procédé ? |
| Un arrêt d’urgence survient | La pression doit-elle être évacuée, maintenue ou répartie par une fonction de sécurité ? |
| La maintenance commence | Comment l’alimentation et la pression emprisonnée sont-elles isolées et vérifiées ? |
| Le redémarrage intervient | Le montage peut-il bouger avant la vérification de la pièce et des protections ? |
Un verrou à ressort ou une genouillère dépassant le point mort peut conserver un état, mais sa valeur de maintien publiée doit être interprétée avec prudence. Le verrou SMC CLK2 est actionné par ressort et sa capacité de maintien est donnée comme charge statique maximale ; l’exemple CKZT distingue lui aussi le moment de maintien après échappement de l’air de la charge admissible normale. Aucune de ces valeurs ne prouve que le montage complet protège les personnes.
La protection de la machine demeure distincte. L’OSHA exige des protections contre les risques au point d’opération et de pincement sur les presses pneumatiques (presses pneumatiques OSHA, consulté en 2026). Lorsque le serrage participe à une fonction de commande liée à la sécurité, validez l’architecture au moyen de l’analyse des risques de la machine et de la norme de sécurité fonctionnelle applicable. Le guide des circuits pneumatiques de sécurité ISO 13849 fournit le contexte du système de commande.
Critère 5 : la commande peut-elle vérifier l’état réel du montage ?
Une famille SCHUNK de systèmes de serrage pneumatiques sensorisés transmet par IO-Link la position des mors et la pression des deux chambres, tandis que son module à changement rapide distingue les états ouvert, serré avec un pion et fermé sans pion (blocs de serrage sensorisés SCHUNK, consultés en 2026). Il s’agit de trois états différents, et non d’un seul bit générique « serrage terminé ».
Sélectionnez les capteurs selon la défaillance à détecter :
- Position ouverte : confirme le dégagement nécessaire au chargement et à l’outillage.
- Position serrée : confirme que la course est entrée dans la fenêtre validée.
- Pression : confirme que l’actionneur a reçu la pression minimale acceptée.
- Présence pièce : empêche l’achèvement du serrage sur un poste vide.
- Présence palette : distingue une véritable interface d’un mécanisme fermé sans outillage.
- Dépassement du temps de cycle : détecte un déplacement lent, un obstacle, une restriction de débit ou un signal manquant.
L’association position-pression est plus fiable que chacun des signaux pris isolément, mais elle ne mesure toujours pas la force de maintien de la pièce, sauf si le montage intègre un capteur de force étalonné. Réglez les fenêtres des capteurs avec les conditions de pièce minimale et maximale, puis déclarez le cycle en défaut lorsque les signaux arrivent dans un ordre impossible.
Ne placez pas un détecteur magnétique de sorte que toute sa plage de fonctionnement recouvre à la fois une condition mécanique acceptable et une condition inacceptable. Consignez la position du détecteur, son hystérésis, la tolérance de montage et la protection du câble. Pour l’outillage à changement rapide, codez les raccordements de service ou détrompez-les mécaniquement afin qu’une position correcte ne puisse pas être associée au mauvais circuit pneumatique.
Critère 6 : le cycle de service et l’environnement restent-ils dans les limites du catalogue ?
L’exemple SMC C(L)KQG32 spécifie une vitesse de serrage de 50 à 150 mm/s et une plage ambiante et de fluide de -10 à 60 °C sans gel (catalogue SMC C(L)KQG32, consulté en 2026). Ce sont les limites d’un modèle, et non une plage générale applicable à tous les montages pneumatiques.
Documentez les cycles par heure, la masse de l’outillage, le centre de gravité du bras, l’angle d’ouverture et la durée du mouvement. Une masse ou une vitesse excessive du bras augmente les charges sur les articulations et les butées, même si la force statique est suffisante. DESTACO avertit que la masse du bras influence la durée de vie en cycles ; évaluez donc les bras personnalisés selon la série exacte.
Les questions environnementales doivent figurer sur la fiche de sélection :
- Des copeaux peuvent-ils s’accumuler derrière le bras ou sur un positionneur ?
- Le liquide de coupe attaque-t-il les joints, patins, câbles ou revêtements ?
- La pression de lavage est-elle dirigée vers un évent ou un palier ?
- Les condensats peuvent-ils geler à la température minimale ?
- Existe-t-il des projections de soudure ?
- La maintenance peut-elle accéder au pivot, au capteur, au régulateur et au déverrouillage manuel ?
Utilisez les critères d’inspection du fabricant, pas un calendrier arbitraire. Suivez le nombre de cycles, la contamination, la vitesse, la pression, la dérive des capteurs, les fuites, l’usure des patins et le jeu du pivot. Pour les vibrations, comparez les modes propres mesurés au spectre d’excitation ; le guide de calcul de la fréquence propre décrit cette analyse.
Critère 7 : les interfaces à changement rapide préserveront-elles la position et les services ?
SCHUNK publie une précision de répétition inférieure à 0,005 mm, une force de traction de 8 kN et une pression de déverrouillage de 6 bar pour un module pneumatique NSE3 138 (SCHUNK NSE3 138, consulté en 2026). Ces chiffres décrivent ce module et ne peuvent pas être transposés à tous les systèmes point zéro ou à verrouillage à billes.
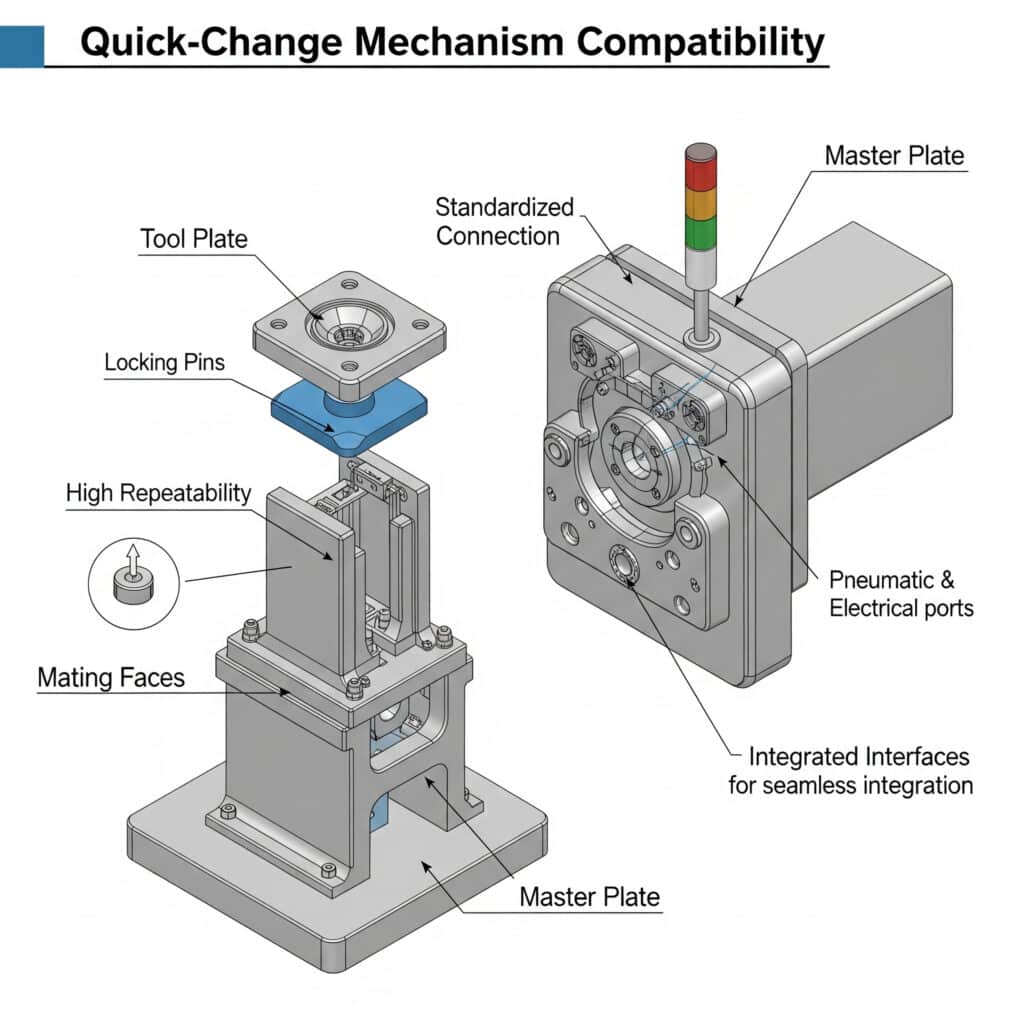
L’acceptation d’un changement rapide doit couvrir les éléments de positionnement, la retenue par traction, les services pneumatiques et électriques, la maîtrise de la contamination et la méthode utilisée pour confirmer que le bon outillage est installé.
Vérifiez l’interface complète plutôt qu’un nom de marque :
- Éléments de positionnement primaires et secondaires.
- Capacité de traction ou de retenue sous le moment de renversement le plus défavorable.
- Planéité, couple de serrage et rigidité de la base.
- Exclusion des copeaux et méthode de nettoyage.
- Raccords d’air, de vide, électriques et de données.
- Identification de la palette et prévention d’un outillage incorrect.
- Répétabilité après des changements réalistes avec contamination.
Carr Lane annonce une répétabilité de serrage de ±0,0005 pouce pour son système Carr Lock, mais la page d’une plaque 16 x 20 indique une répétabilité x-y résultante de ±0,0028 pouce après cumul des tolérances (plaque de montage Carr Lock, consultée en 2026). La répétabilité du montage est la variation mesurée de l’élément défini dans les conditions déclarées d’installation, de charge, de température, de nettoyage et d’essai ; ce n’est pas une valeur promotionnelle d’un composant.
Qualifiez un montage à changement rapide par une étude de démontage et remontage, et non par des mesures répétées sans déplacer la plaque. Incluez le nettoyage de l’interface, le rebranchement des services, les variations entre opérateurs et l’état thermique. Une mesure prise après une seule installation soigneuse en laboratoire ne représente pas un changement d’outillage en production.
Comment valider le montage avant sa mise en production ?
L’ISO 12100 couvre l’identification des phénomènes dangereux, l’estimation et l’évaluation des risques, ainsi que leur réduction pendant toutes les phases du cycle de vie d’une machine (ISO 12100, 2010). Appliquez-la avec un essai d’acceptation écrit du montage ; une offre commerciale ou un seul cycle à vide réussi ne constitue pas une preuve de production.
Utilisez une séquence d’essai maîtrisée :
- Vérifiez les codes modèles, plans, géométrie du bras, fixations, patins et raccordements de service.
- Testez les conditions minimale et maximale de la pièce.
- Appliquez la charge et le déport de procédé crédibles les plus défavorables.
- Faites fonctionner le montage à la pression minimale autorisée en production.
- Appliquez simultanément une demande pneumatique ailleurs sur la machine.
- Relevez la position serrée, la pression au point d’utilisation, le temps de cycle et la déformation de la pièce.
- Injectez des défauts de pièce absente, d’obstacle, de basse pression, de capteur et de perte d’alimentation.
- Démontez et remontez l’outillage à changement rapide au cours de plusieurs changements réalistes.
- Inspectez l’interface après exposition aux copeaux, au liquide de coupe et à la méthode de nettoyage prévue.
- Approuvez les limites, la logique de réaction, les seuils de maintenance et les instructions d’isolement.
Interrompez l’acceptation dès qu’un essai échoue et identifiez la limite dominante. Si la force est insuffisante, isolez l’influence de la pression, de la surface de l’actionneur, de la géométrie du bras et du frottement. Pour une variation de position, séparez la tolérance de la pièce, la contamination, la souplesse et l’erreur de fenêtre du capteur.
Pour les achats, placez ces limites dans la demande de prix. Le guide de demande de prix pour un vérin pneumatique personnalisé énumère les données de charge, pression, course, environnement, montage, détection et documentation dont un fournisseur a besoin. Si l’usine réduit le nombre de variantes en stock, reliez la décision concernant le montage à la stratégie de standardisation des vérins sans imposer un même modèle à des applications incompatibles.
Siyu Wang a préparé ce guide de sélection d’applications pour Bepto Pneumatique. Pour faire examiner un montage, transmettez l’estimation de l’effort du procédé, la plage de tolérances de la pièce, le plan des positionneurs et des appuis, la pression minimale au point d’utilisation, l’objectif de cycle, les expositions environnementales, l’état requis en cas de perte d’énergie et les limites de l’essai d’acceptation via la page de contact.
FAQ sur la sélection d’un montage pneumatique
SMC publie une course de serrage de 10 mm, une plage de vitesse de 50 à 150 mm/s et une pression minimale de 0,1 MPa pour une configuration C(L)KQG32 (SMC, consulté en 2026). Ces trois valeurs répondent à des questions différentes ; la sélection ne peut donc pas être réduite à l’alésage ou à la force nominale de serrage.
La force du vérin peut-elle servir de force de serrage du montage pneumatique ?
Pas directement. La force du vérin est le produit de la pression par la surface effective du piston, avec un coefficient de frottement. Une genouillère, une came, un coin ou une transmission modifie cette force selon l’angle, la longueur du bras, les pertes aux articulations et la position de contact. Utilisez la courbe de force de serrage du fabricant pour le mécanisme exact et vérifiez le montage complet sous sa charge la plus défavorable.
Un dispositif de serrage doit-il maintenir la pièce en cas de perte de pression ?
Uniquement lorsque l’analyse des risques de la machine exige ce comportement et que le mécanisme retenu est prévu pour celui-ci. Un verrou à ressort ou une genouillère dépassant le point mort peut conserver un état statique, mais la charge de maintien du catalogue n’est pas automatiquement une valeur de sécurité des personnes. Définissez séparément la protection, l’isolement, la libération de l’énergie emprisonnée, le comportement au redémarrage et le support de la charge.
Un détecteur de position serrée prouve-t-il que la force de maintien est suffisante ?
Non. Un détecteur de position confirme qu’une cible est entrée dans sa fenêtre de détection. Associez la position à la pression minimale, à la présence de la pièce, à la temporisation de séquence et à la logique de défaut. Même cette combinaison ne fait qu’inférer la force, sans la mesurer. Validez la capacité de maintien lors de la mise en service avec les pièces extrêmes acceptées, la charge du procédé, la pression au point d’utilisation et la géométrie du mécanisme.
Comment spécifier la répétabilité d’un montage pneumatique ?
Spécifiez l’élément mesuré, les directions des coordonnées, la référence, l’état de charge, la température, le nombre de cycles de démontage-remontage, la méthode de nettoyage, l’incertitude de l’instrument et la limite d’acceptation. La répétabilité publiée d’un composant n’inclut pas la tolérance de la plaque, l’erreur de montage, la position de la pièce, la contamination ou la variation des capteurs, sauf si sa définition d’essai les inclut explicitement.
Quelles informations inclure dans une demande de prix pour un montage pneumatique ?
Indiquez l’intensité et la direction de l’effort du procédé, les plans et la plage de tolérances de la pièce, le schéma des positionneurs et appuis, la course de serrage requise, la pression dynamique minimale, le temps de cycle, l’environnement, la géométrie du bras, l’état en cas de perte d’énergie, les hypothèses de protection, les capteurs, les interfaces de service, les exigences de changement rapide, l’accès de maintenance, la documentation et l’essai d’acceptation en production.
Sources et références techniques
- ISO 4414:2010, Transmissions pneumatiques - Règles générales et exigences de sécurité pour les systèmes et leurs composants. Conception, installation, exploitation, maintenance, fiabilité, énergie et environnement des systèmes. Consultée le 27 juillet 2026.
- ISO 12100:2010, Sécurité des machines - Principes généraux de conception - Appréciation du risque et réduction du risque. Méthode d’appréciation et de réduction des risques des machines. Consultée le 27 juillet 2026.
- OSHA 29 CFR 1910.147 et recommandations d’application pour la consignation. Maîtrise de l’énergie pneumatique et des autres énergies dangereuses pendant la maintenance. Consultées le 27 juillet 2026.
- Outil OSHA sur la protection des machines, presses pneumatiques. Protection contre les risques au point d’opération et de pincement. Consulté le 27 juillet 2026.
- Catalogues SMC de vérins de serrage. Limites propres aux modèles pour la force, la pression, la course, la temporisation, le maintien, les capteurs, la vitesse et l’environnement. Consultés le 27 juillet 2026.
- Catalogue DESTACO 82L-3E de brides pneumatiques carénées. Relations entre pression, longueur du bras, temporisation, masse de l’outillage et consommation d’air. Consulté le 27 juillet 2026.
- Principes de positionnement et de serrage Carr Lane. Trajets des efforts, appuis, positionneurs, emplacement du serrage, protection de la pièce et calculs de force. Consultés le 27 juillet 2026.
- SCHUNK NSE3 138. Force de traction, pression de déverrouillage et précision de répétition propres au modèle. Consulté le 27 juillet 2026.