

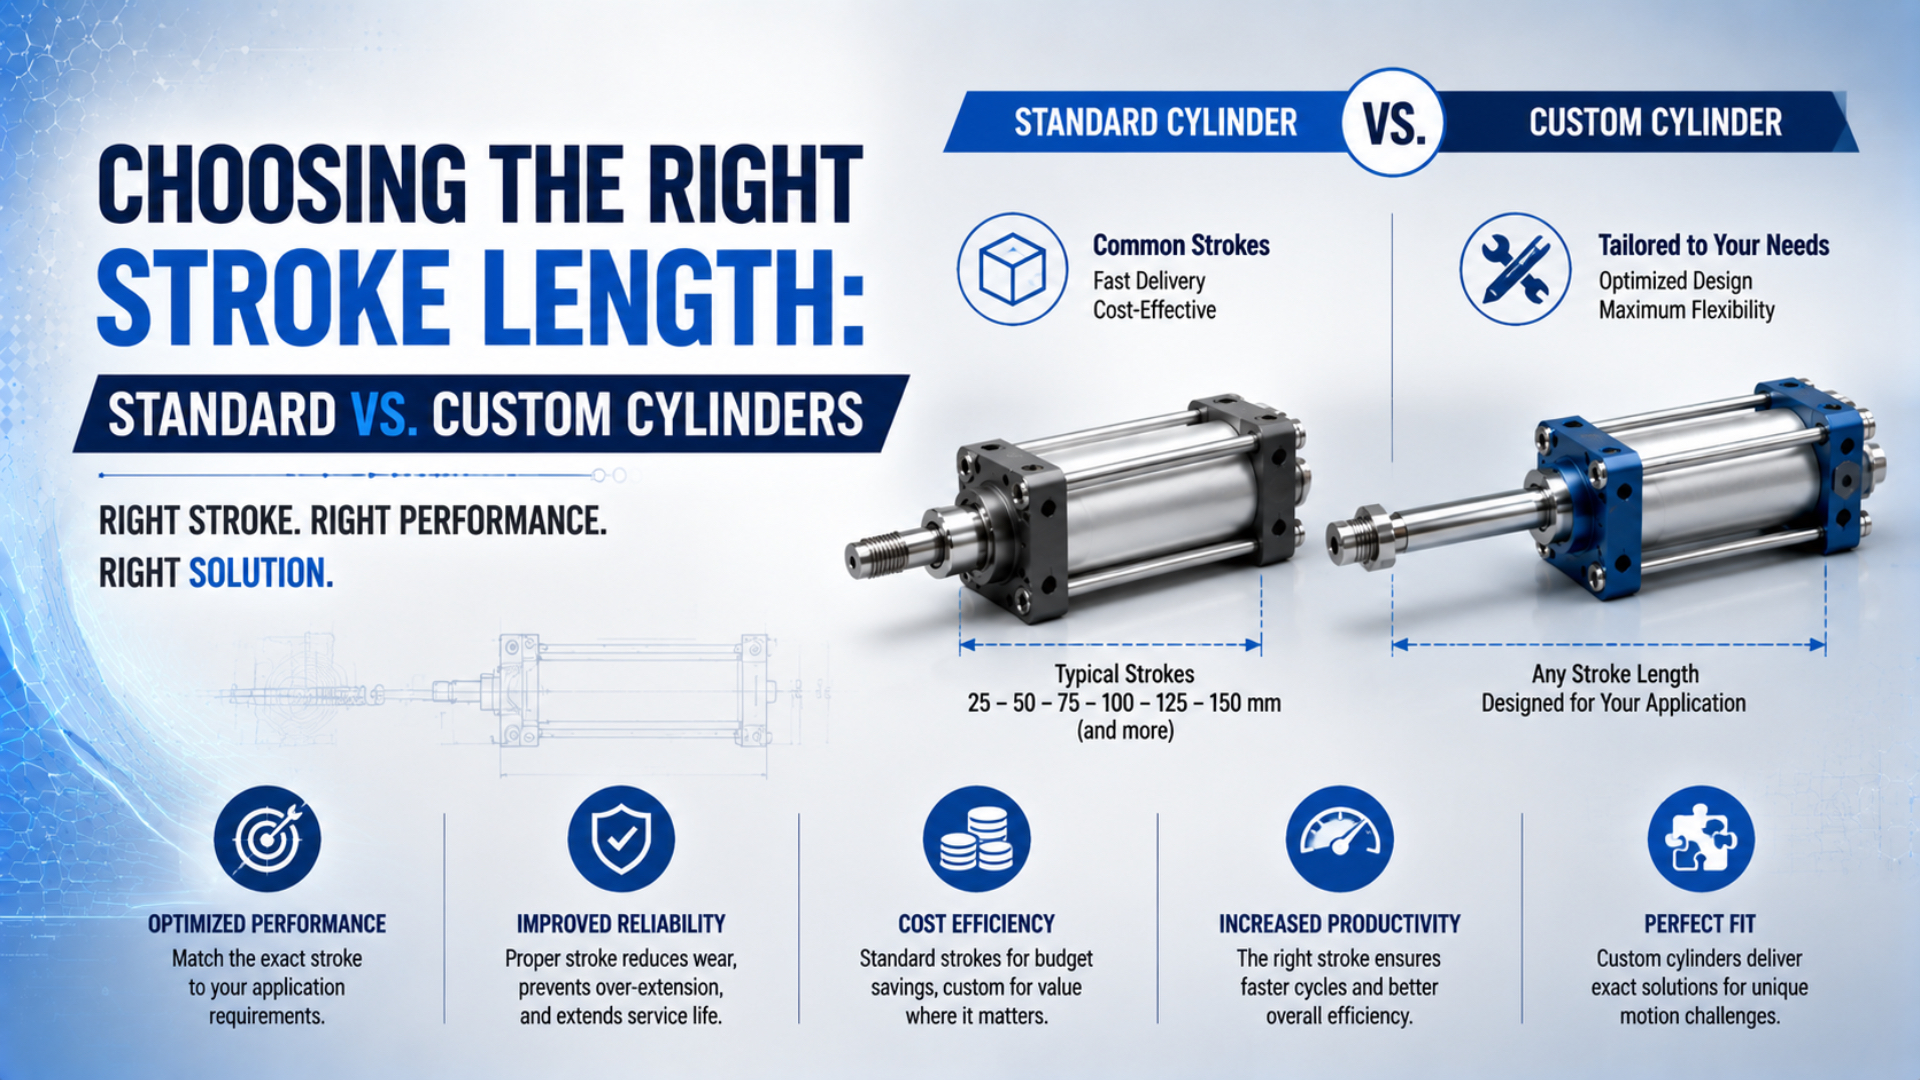
Choisissez la course d’un vérin pneumatique à partir des références de début et de fin mesurées sur la machine, puis vérifiez la configuration exacte du fournisseur, la tolérance de course, l’encombrement installé, l’amortissement, le guidage et la stabilité de la tige. Une course catalogue ne convient que si sa fenêtre de mouvement complète est compatible avec l’application. Dans le cas contraire, comparez une course configurée, une modification de l’interface machine et un véritable vérin sur mesure.
L’ISO 15552 contribue à normaliser les interfaces des vérins et de leurs fixations, mais elle n’impose pas à tous les fabricants une liste unique de courses disponibles. Cette distinction est importante. Un vérin de 160 mm n’a pas nécessairement à parcourir 160 mm à chaque cycle machine, tandis qu’un vérin de 125 mm ne peut pas produire une course de 127 mm grâce au réglage de son embout de tige. La géométrie est le premier critère.
Points clés
- L’ISO 15552 couvre les vérins à fixations démontables dont l’alésage est compris entre 32 et 320 mm, et non une série universelle de courses.
- Les embouts de tige réglables déplacent la fenêtre de mouvement ; ils n’augmentent pas la course.
- Avant d’approuver une course standard ou sur mesure, vérifiez la tolérance réelle du catalogue, les dimensions installées, l’amortissement et le flambage de la tige.
Que signifie réellement la course requise d’un vérin ?
L’ISO 15552 s’applique aux vérins dont l’alésage est compris entre 32 et 320 mm, pour une pression nominale maximale de 1 000 kPa, mais son domaine d’application ne définit pas les deux points machine que votre outillage doit atteindre (ISO 15552:2018, norme confirmée en vigueur en 2025). La course requise se détermine à partir de ces références d’application.
La course requise du vérin est la distance axiale entre les références de début et de fin du procédé définies sur la machine. Définissez une référence rigide pour la position rentrée et une autre pour la position sortie. Mesurez ensuite les deux positions suivant le même axe de mouvement. Le déplacement géométrique minimal est :
Ici, représente le déplacement requis en millimètres, tandis que et sont les positions mesurées depuis la même référence machine. Cette relation suppose que les deux points se trouvent sur un seul axe de mouvement. Elle n’inclut ni le jeu, ni la tolérance de course, ni la déformation du montage, ni une zone de décélération contrôlée.
Une question souvent négligée vient ensuite : que mesurez-vous exactement ? Le déplacement de la tige, celui du chariot, la distance entre les faces de l’outillage, l’écartement des capteurs et le mouvement de la pièce ne sont pas interchangeables. Même un vérin conforme peut manquer le point de procédé si un support fléchit ou si la référence de l’outillage a été relevée sur la mauvaise surface.
D’après notre expérience, l’examen de la course devient beaucoup plus clair lorsque l’équipe distingue quatre valeurs au lieu de parler d’un seul chiffre ambigu de « déplacement » :
| Exigence | Ce qu’elle détermine | Preuve nécessaire |
|---|---|---|
| Déplacement du procédé | Distance entre les positions machine requises | Plan d’ensemble, modèle CAO ou relevé physique des références |
| Course nominale du vérin | Valeur commandée au catalogue ou indiquée sur le plan | Code modèle exact et plan du fournisseur |
| Plage de course réelle | Déplacement de fabrication autorisé | Tolérance propre à la série et exclusions |
| Tolérance de position du procédé | Position acceptable de l’outillage ou de la pièce | Spécification machine et essai de réception |
Le guide complémentaire sur les tolérances de longueur de course des vérins explique pourquoi la course nominale, le déplacement réel, la précision et la répétabilité doivent rester distincts. Ne regroupez pas quatre exigences sous un seul nombre catalogue arrondi.
Considérez le choix de la course comme une mise en correspondance d’intervalles, et non comme la recherche du nombre le plus proche. Le vérin fournit un intervalle de déplacement réel, tandis que la machine définit un intervalle admissible entre le début et la fin. Un candidat n’est acceptable que si ces intervalles se recouvrent après prise en compte de la tolérance de montage, de la tolérance de course, de la déformation du montage et du réglage en service.
L’ISO 15552 définit-elle des courses standard pour les vérins pneumatiques ?
L’ISO 6431:1992 a été retirée le 20 février 2004 et remplacée par l’ISO 15552:2004 (ISO 6431). L’édition actuelle, ISO 15552:2018, normalise les dimensions de base, de fixation et des accessoires afin de garantir l’interchangeabilité. Elle n’impose pas un tableau universel de courses à tous les fournisseurs et à toutes les séries.
L’expression « course standard » relève donc de l’offre commerciale et de la plateforme produit. Elle peut désigner une valeur tenue en stock, une valeur configurable à partir de composants standard ou une plage catalogue que le fournisseur peut fabriquer sans nouvelle conception. Demandez donc au fournisseur quelle définition s’applique. La réponse influe sur le prix, le délai, la documentation et la disponibilité des pièces de remplacement.
Par exemple, la fiche technique actuelle du vérin Festo DSBC conforme à l’ISO 15552 indique des courses de 1 à 2 800 mm pour les configurations concernées (Festo DSBC, consultée le 2026-07-26). Cette large plage ne signifie pas que chaque combinaison d’alésage, d’amortissement, de tige, de fixation, de capteur ou de matériau soit disponible pour chaque course. La référence configurée et son plan restent déterminants.
Que vous apporte la conformité ISO ? Un cadre dimensionnel utile pour comparer des familles de vérins compatibles. Que ne vous apporte-t-elle pas ? Elle ne garantit ni une longueur hors tout identique, ni le même filetage de tige, la même orientation des orifices, la même tolérance de course, le même amortissement, les mêmes capteurs ou joints, la même charge nominale ou la même disponibilité.
Avant de déclarer un vérin interchangeable, suivez les contrôles du guide d’interchangeabilité ISO 15552. Comparez le plan complet de la configuration, et pas uniquement l’alésage et la course nominale.
Une course standard plus longue ou plus courte peut-elle convenir à la machine ?
Festo indique pour le DSBC des longueurs d’amortissement de 18 à 40 mm sur la plage d’alésages citée, ce qui montre que le comportement en fin de course dépend du modèle et ne constitue pas une marge universelle (Festo DSBC, consultée le 2026-07-26). Une course standard plus longue ne convient que si la machine maîtrise en toute sécurité le déplacement inutilisé et l’encombrement installé.
Le cas d’un vérin plus court est différent. Un embout de tige réglable, une chape, un support ou une lumière de fixation peut déplacer toute la fenêtre de mouvement, mais ne peut pas l’élargir. Si la machine exige 127 mm entre les références du procédé, un vérin dont le déplacement minimal garanti est de 125 mm ne peut pas atteindre les deux extrémités par le seul réglage.
Un vérin plus long n’est pas automatiquement synonyme de gaspillage. Si une butée externe de la machine arrête le mouvement avant que le piston n’atteigne sa position de fin de course interne, le piston ne se déplace que jusqu’à cette butée. La consommation d’air et le temps de cycle dépendent de la variation réelle du volume de la chambre et du profil de mouvement, et pas seulement de la course nominale inscrite sur l’étiquette.
Une butée intermédiaire modifie toutefois le chemin de charge. Vérifiez si elle sert au positionnement, à l’absorption d’énergie en fonctionnement normal ou à l’arrêt d’urgence en surcourse. Contrôlez la pression piégée et l’énergie accumulée avant d’autoriser du personnel à proximité du mécanisme. Un boulon de butée ajouté après la mise en service ne remplace pas un système d’arrêt homologué.
Appliquez ce test de conformité :
| Candidat | Conditions d’acceptation | Motif courant de rejet |
|---|---|---|
| Course standard plus courte | Uniquement si les références de début et de fin révisées restent toutes deux dans le déplacement garanti | Impossible d’atteindre les deux positions du procédé |
| Course standard plus longue | L’encombrement convient et le mouvement inutilisé est maîtrisé en toute sécurité | Échec lié à la longueur du corps, à la sortie de tige, à l’énergie sur la butée ou au dégagement de maintenance |
| Course exacte configurée | La plateforme du fournisseur prend en charge la valeur avec des caractéristiques et des pièces maîtrisées | Combinaison d’options indisponible ou mal documentée |
| Véritable vérin sur mesure | L’exigence impérative subsiste après tous les contrôles des solutions standard et configurées | Qualification ou responsabilité sur le cycle de vie incomplète |
Comment vérifier l’espace d’installation en positions rentrée et sortie ?
L’ISO 15552 couvre les alésages de 32 à 320 mm, mais deux vérins conformes peuvent malgré tout présenter des encombrements configurés différents, car les accessoires et options se trouvent hors des interfaces normalisées (ISO 15552:2018). Vérifiez les deux positions sur le plan exact du fournisseur, en incluant les accessoires d’embout de tige, les capteurs, les raccords et l’accès de maintenance.
Commencez par la longueur d’installation en position rentrée. Mesurez entre les véritables références de fixation de la machine, et non à partir d’une dimension du vérin nu copiée depuis un modèle CAO générique. Ajoutez l’articulation d’embout de tige, la longueur d’engagement du contre-écrou, la plaque de fixation, l’entretoise, le connecteur du capteur, le rayon de courbure du tube et le dégagement nécessaire au démontage du vérin.
Modélisez ensuite la position sortie en utilisant la course réelle maximale autorisée par le fournisseur. C’est ici qu’une tolérance de course uniquement positive devient importante. Si une course nominale peut légalement être supérieure, une machine conçue exactement à la cote nominale risque de subir une interférence alors même que le vérin est conforme au contrôle.
Effectuez deux contrôles d’encombrement :
Les longueurs installées incluent le vérin entièrement configuré, ses accessoires et la chaîne de tolérances. Les longueurs disponibles proviennent de l’enveloppe machine, dans le même système de références. Les deux inégalités doivent être respectées dans les pires conditions d’assemblage et de fonctionnement.
La CAO est utile, mais ne vous y arrêtez pas. Les fichiers CAO du fournisseur peuvent omettre les courbures de câbles, le dépassement des vis réglables, l’accès au réglage de l’amortissement ou le dégagement nécessaire pour une clé. Le guide consacré à l’examen des modèles CAO de vérins pneumatiques fournit une liste de contrôle plus complète.
Une revue de conception efficace superpose quatre éléments sur un même plan : la position rentrée minimale, la position sortie maximale, le chemin de démontage pour la maintenance et le volume balayé par la charge. Cette méthode met en évidence une erreur fréquente : le vérin tient pendant le mouvement, mais ne peut pas être installé, réglé ou remplacé sans démonter les équipements voisins.
Quand l’amortissement et les butées externes influencent-ils le choix de la course ?
Le guide de sélection SMC compare l’énergie cinétique de la charge à l’énergie d’amortissement admissible du vérin choisi et propose notamment un alésage supérieur ou une butée externe lorsque la limite est dépassée (Sélection d’un modèle de vérin pneumatique SMC, consulté le 2026-07-26). Les butées externes ne sont pas intrinsèquement inadaptées ; le problème réside dans une énergie non vérifiée.
L’amortissement pneumatique ralentit le piston à proximité de la fin de course physique du vérin en limitant l’échappement. Il ne réduit pas la course nominale, et la vis pointeau d’amortissement ne définit pas un point d’arrêt précis du procédé. La masse de la charge, la vitesse d’approche, la pression, la contre-pression à l’échappement, le réglage de l’amortissement, l’orientation et la température influencent tous le résultat.
La première grandeur de présélection est l’énergie cinétique de translation :
Ici, est l’énergie cinétique en joules, la masse en mouvement en kilogrammes et la vitesse en mètres par seconde juste avant la décélération. Utilisez une vitesse d’impact mesurée ou prévue de manière justifiable. La vitesse moyenne sur la course peut masquer une vitesse locale plus élevée, car l’énergie varie avec le carré de la vitesse.
L’énergie cinétique peut ne pas représenter toute la sollicitation de l’arrêt. La poussée du vérin, la gravité, des ressorts ou un autre entraînement peuvent continuer à fournir du travail pendant la compression de la butée ou de l’amortisseur. La méthode de sélection exacte du dispositif doit intégrer ces forces, la course de l’amortisseur, la fréquence des événements, la masse effective, le temps de retour, la température et les consignes de montage.
Pour une première évaluation, utilisez le calculateur d’énergie d’amortissement d’un vérin pneumatique. Si un amortisseur séparé est nécessaire, poursuivez avec le guide de dimensionnement des amortisseurs externes pour les applications à vérin. L’approbation finale doit reposer sur le catalogue du vérin ou de l’amortisseur exact et sur l’essai de la machine installée.
Que se passe-t-il si le vérin standard plus long utilise une butée externe avant l’entrée en action de l’amortissement intégré ? Le système externe assure alors la décélération normale. Ne comptabilisez pas la capacité énergétique de l’amortissement interne si le mouvement réel n’atteint pas et n’utilise pas sa zone d’amortissement documentée.
Quelles vérifications supplémentaires impose une course longue ?
La plage indiquée pour le Festo DSBC atteint 2 800 mm dans les configurations concernées, mais la disponibilité au catalogue ne prouve pas à elle seule la stabilité en compression d’une tige de piston non supportée (Festo DSBC, consultée le 2026-07-26). Le choix d’une course longue doit inclure des contrôles du flambage de la tige, de la flèche, du guidage, de la charge latérale, du débit et de la dynamique.
Une tige comprimée peut flamber avant que le vérin n’atteigne sa capacité de poussée théorique. Le calcul de présélection dépend du diamètre de la tige, de sa longueur libre, du module d’élasticité, des conditions aux extrémités, du facteur de sécurité, de l’alignement des fixations et du sens de mouvement de la tige sous la charge critique. Un alésage supérieur peut aggraver le risque de flambage en augmentant la poussée disponible sans accroître proportionnellement la stabilité de la tige.
Utilisez le calculateur de flambage de tige de vérin pneumatique pour une première évaluation, puis vérifiez les diagrammes de course et de charge admissibles propres au modèle du fournisseur. Le guide du flambage d’Euler explique les hypothèses et pourquoi le résultat obtenu pour une colonne idéale ne constitue pas une caractéristique nominale du produit.
Une course plus longue amplifie également les défauts d’alignement. Un vérin pneumatique doit exercer son effort axialement ; il ne remplace pas un guidage linéaire. Si la charge peut tourner, basculer en tangage ou en lacet, ou imposer un effort décentré, ajoutez un guidage externe ou choisissez un actionneur guidé. Les paliers de tige et les joints ne doivent pas absorber les charges latérales structurelles d’une machine.
Le débit peut lui aussi devenir le facteur limitant. Une chambre plus longue exige davantage d’air au remplissage et à l’échappement, tandis que des orifices, tubes, distributeurs ou silencieux sous-dimensionnés peuvent retarder la montée en pression. Dimensionnez l’effort à partir de la pression dynamique minimale au vérin, puis vérifiez la vitesse sur l’ensemble du circuit d’écoulement. La pression nominale d’alimentation au compresseur ne suffit pas.
Pour les grandes courses, la décision relève souvent de l’architecture plutôt que de la seule dimension. Lorsque le flambage de la tige, l’espacement des guidages, le volume balayé et l’encombrement sont représentés ensemble, un vérin guidé ou un actionneur sans tige peut réduire davantage les risques qu’un vérin à tige sur mesure de plus grande taille. Comparez les architectures avant de personnaliser un chemin de charge peu robuste.
Comment choisir entre une course standard, configurée et sur mesure ?
L’ISO 15552 fournit un cadre dimensionnel commun pour les alésages de 32 à 320 mm, tandis que la plateforme Festo citée montre que les courses configurables par le fournisseur peuvent aller de 1 à 2 800 mm (ISO 15552 ; Festo DSBC). Recherchez la plateforme exacte avant de considérer une valeur inhabituelle comme une nouvelle conception sur mesure.
Utilisez trois catégories. Chaque terme doit recevoir une définition précise :
- Une course standard est une configuration répertoriée et couramment commandée qui respecte la fenêtre de mouvement, l’encombrement, la tolérance, la charge, l’amortissement, l’environnement et les exigences de maintenance.
- Une course configurée est une variante maîtrisée par le fournisseur et réalisée au sein d’une plateforme existante, avec des caractéristiques, des plans, une référence, des pièces de rechange et une gestion des commandes répétées documentés.
- Un véritable vérin sur mesure est une conception propre au projet qui modifie les dimensions, les matériaux, les interfaces, la construction ou la qualification au-delà de la plateforme existante.
Les questions commerciales et de qualification plus générales sont traitées dans le guide comparant les vérins pneumatiques standard et spécifiques. Le présent article porte sur la décision technique préalable : déterminer si une course candidate et sa fenêtre de mouvement installée peuvent satisfaire la machine.
Ne choisissez pas une solution sur mesure uniquement parce que la valeur requise paraît inhabituelle. À l’inverse, n’imposez pas un vérin de stock à la machine au moyen d’une butée, d’une entretoise ou d’un support non vérifié. Retenez l’option contenant le moins d’éléments sur mesure qui respecte toutes les exigences impératives et préserve une solution de remplacement maîtrisée.
Que doivent contenir la demande de prix et le plan d’approbation de la course ?
L’ISO 15552 traite de l’interchangeabilité des vérins d’alésage compris entre 32 et 320 mm, mais le fournisseur a toujours besoin de données propres à l’application sur la course, les interfaces, les tolérances et le fonctionnement afin de produire une configuration maîtrisée (ISO 15552:2018). Une demande de prix complète permet de comparer les propositions standard, configurées et sur mesure par rapport à une exigence commune.
Consignez les informations suivantes :
| Rubrique de la demande de prix | Informations requises |
|---|---|
| Références de mouvement | Surfaces de référence de début et de fin, direction, déplacement nominal et surcourse admissible |
| Acceptation de la course | Course nominale, écarts inférieur et supérieur, état de mesure, instrument et règle de décision |
| Identification du vérin | Série, alésage, diamètre de tige, type d’action, fixation, orifice, amortissement, butée élastique, joints et options de capteurs |
| Géométrie installée | Dimensions rentrée et sortie, empilage de l’embout de tige, raccords, courbures de câbles, volume balayé et dégagement de maintenance |
| Charge et dynamique | Masse en mouvement, effort axial, charge latérale, moments, profil de vitesse, cadence, temps de maintien et orientation |
| Méthode d’arrêt | Amortissement interne, butée élastomère, butée machine, amortisseur ou position intermédiaire contrôlée |
| Environnement | Température, contamination, lavage, produits chimiques, corrosion, exposition extérieure et qualité de l’air |
| Maîtrise du cycle de vie | Numéro et indice du plan, code de commande complet, pièces de rechange, substitutions approuvées et notification des modifications |
| Qualification | Relevé dimensionnel, essais d’étanchéité et de fonctionnement, essai sous charge, limites de réception machine et documents exigés |
Figez les références avant de demander des offres. Sinon, chaque fournisseur peut interpréter différemment une « course de 127 mm ». L’un peut chiffrer le déplacement nominal du piston, un autre maîtriser la distance entre les faces de fixation et un troisième inclure une butée réglable. Des propositions comparables exigent un plan et une méthode d’acceptation communs.
Pour un remplacement entre marques, n’approuvez jamais un vérin sur les seuls critères de l’alésage, de la course et du marquage ISO. Confirmez les dimensions hors tout, le filetage et l’engagement de la tige, l’emplacement des orifices, les accessoires de fixation, l’accès au réglage de l’amortissement, la compatibilité des capteurs, les valeurs nominales de pression et de température, les charges admissibles, le jeu de joints et le code de commande complet.
Le document d’achat le plus réutilisable n’est pas le devis du fournisseur. C’est un plan d’interface appartenant au constructeur de la machine, qui distingue les références obligatoires des choix de construction laissés au fournisseur. Ce plan permet au bureau d’études d’approuver une solution de remplacement sans reproduire un vérin usé ni figer chaque composant interne chez un seul fabricant.
FAQ sur les courses de vérins standard et sur mesure
Festo indique des courses de 1 à 2 800 mm pour les configurations DSBC concernées, tandis que l’ISO 15552 couvre les dimensions d’interface plutôt que d’imposer une liste de courses (Festo DSBC ; ISO 15552). Les réponses ci-dessous distinguent clairement la disponibilité au catalogue, le déplacement de la machine, l’amortissement et la maîtrise du remplacement.
Un embout de tige réglable augmente-t-il la course disponible du vérin ?
Non. Un embout de tige, une chape, un support ou une lumière de fixation modifie la position de la fenêtre de course par rapport à la machine. Il n’augmente pas la distance entre les extrémités rentrée et sortie du vérin. Les deux positions requises par le procédé doivent rester dans le déplacement réel garanti du vérin après application de toute la chaîne de tolérances.
L’ISO 15552 définit-elle une liste universelle de courses standard ?
Non. L’ISO 15552 normalise les dimensions de base, de fixation et des accessoires des vérins à fixations démontables dont l’alésage est compris entre 32 et 320 mm. La disponibilité des courses dépend du produit et de sa configuration. Avant de qualifier une valeur de standard, consultez le catalogue et le configurateur actuels du fournisseur, le code modèle complet, le plan dimensionnel, la tolérance et les restrictions d’options.
Le réglage de l’amortissement peut-il réduire la course utile d’un vérin pneumatique ?
Non. Le réglage de l’amortissement modifie la restriction à l’échappement pendant la dernière partie du déplacement ; il ne change pas la course mécanique du vérin. Si l’outillage doit s’arrêter avant la sortie complète, utilisez une méthode homologuée de positionnement ou d’arrêt intermédiaire. Vérifiez l’énergie résiduelle, car l’amortissement de fin de course intégré peut ne jamais entrer en action.
Quand une butée externe est-elle acceptable avec une course standard plus longue ?
Une butée externe est acceptable lorsque son chemin de charge, l’énergie d’impact, le travail continu de l’entraînement, la cadence admissible, le montage et les conséquences d’une défaillance ont été vérifiés. Le vérin et le circuit doivent également atteindre un état sûr au niveau de la butée. Ne considérez pas un simple boulon de réglage comme un amortisseur homologué pour la production.
Que faut-il spécifier pour remplacer entre marques un vérin à course sur mesure ?
Spécifiez la série complète ou l’équivalent approuvé, l’alésage, la plage de course réelle, le diamètre et le filetage de la tige, les références de fixation, les orifices, l’amortissement, les capteurs, les joints, la pression, la température, les charges, l’environnement, l’essai de réception, l’indice du plan et les exigences relatives aux pièces de rechange. Un marquage ISO 15552 associé à l’alésage et à la course nominale ne suffit pas à établir une interchangeabilité complète.
À propos de l’auteur : Jack Chen traite du dimensionnement des vérins pneumatiques et de l’examen des chemins de charge pour Bepto Pneumatique. La page À propos présente le périmètre d’ingénierie et de fabrication qui sous-tend cette bibliothèque technique. Les lecteurs peuvent transmettre des corrections de sources ou des informations sur leur application via la page Contact.
Sources et références techniques
- ISO 15552:2018, Transmissions pneumatiques — Vérins, domaine d’application officiel et état actuel de la norme ; consulté le 2026-07-26.
- ISO 6431:1992, enregistrement officiel du retrait ; consulté le 2026-07-26.
- Fiche technique Festo DSBC ISO 15552, plage de courses configurées, dimensions, options et longueurs d’amortissement ; consultée le 2026-07-26.
- Sélection d’un modèle de vérin pneumatique SMC, sélection selon l’énergie d’amortissement et recommandations relatives aux butées externes ; consulté le 2026-07-26.
- Données d’ingénierie pneumatique Parker, dépendance de la capacité d’amortissement à la configuration du vérin et à la contre-pression ; consultées le 2026-07-26.