
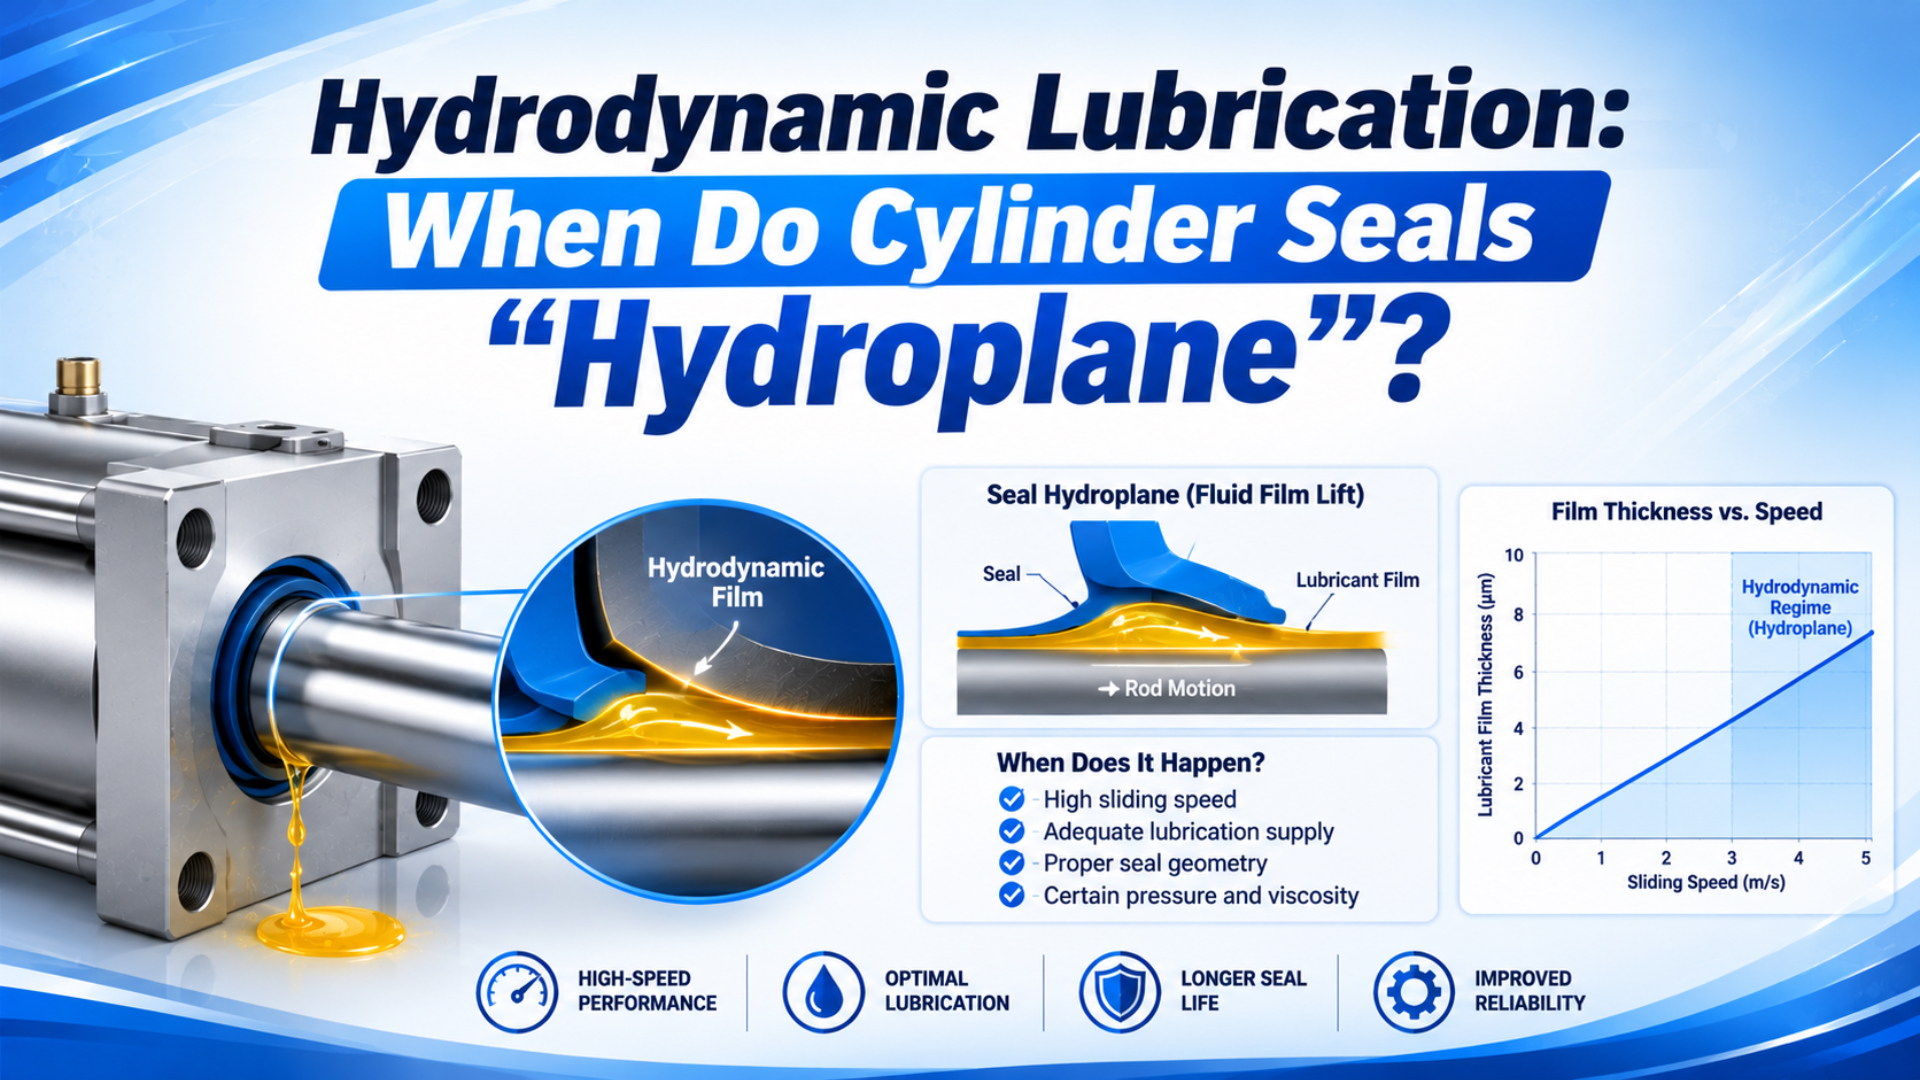
Une lubrification hydrodynamique peut se développer localement dans un contact de joint en mouvement lorsque le lubrifiant est entraîné dans un entrefer convergent et porte une partie de la charge. Pour un vérin pneumatique, « hydroplanage » n'est toutefois qu'une analogie. Il ne s'agit pas d'une défaillance universelle qui apparaît au-delà d'une vitesse donnée, et un film liquide ne soulève pas automatiquement toute la lèvre d'étanchéité au-dessus de l'alésage. Les joints pneumatiques sont des composants déformables sous pression qui fonctionnent avec une quantité limitée de graisse appliquée en usine, des inversions de sens, une texture de surface et parfois un contact direct entre aspérités. Il est plus juste de décrire leur comportement comme une lubrification limite, mixte ou localement en film complet. Le diagnostic doit toujours distinguer les effets du film des joints endommagés, du mauvais alignement, de la contamination, des défauts d'alésage, des variations de pression et des fuites de vanne. Cette distinction est déterminante au début d'un diagnostic de fuite.
L'analogie n'est utile que si ses limites restent clairement visibles.
Points essentiels
- Dans une étude menée sur des vérins commerciaux, les joints de piston produisaient environ 90 % de la friction mesurée ; la pression influençait davantage la friction que la vitesse (Tribology International).
- Aucune vitesse universelle ne permet de prédire l'« hydroplanage » d'un joint.
- Confirmez tout comportement dépendant de la vitesse par des essais contrôlés de pression, de fuite, de température, de direction et de lubrification.
Que signifie l'« hydroplanage » pour un joint de vérin pneumatique ?
Une étude expérimentale sur des vérins pneumatiques commerciaux a constaté que les joints de piston produisaient environ 90 % de la friction mesurée et que, dans les configurations testées, la pression avait plus d'influence que la vitesse (Tribology International, 2019). La vitesse seule ne peut donc pas déterminer quand un joint commence à « hydroplaner ».
« Hydroplanage » d'un joint de vérin est une description informelle d'un état dans lequel la pression générée par le lubrifiant réduit le contact direct sur une partie de la surface du joint en mouvement. Dans la littérature tribologique, on parle généralement de lubrification mixte, de lubrification élastohydrodynamique ou de lubrification locale en film complet. Ces termes décrivent mieux le partage de la charge et la formation du film que l'analogie avec un pneu. La pression plaque un joint pneumatique de piston ou de tige contre l'alésage ou la tige, tandis que le mouvement de glissement entraîne la graisse ou l'huile dans le contact. La géométrie de la lèvre, la déformation élastique, la rugosité de surface, la température, la viscosité, le sens du mouvement et l'alimentation en lubrifiant déterminent si le film porte une part importante de la charge de contact.
Une séparation locale ne constitue pas automatiquement une défaillance du joint. Une lèvre conçue pour retenir le lubrifiant peut conserver un film mince afin de réduire la friction et l'usure tout en maintenant la barrière de pression. La fuite devient problématique lorsque le transport du film, la déformation du joint, un dommage ou un jeu involontaire crée un passage continu à travers la zone d'étanchéité.
La portance du film n'est pas la même chose qu'une dérivation.
Gardez une distinction nette : « film liquide présent » et « dérivation de gaz présente » sont deux observations différentes. Un joint peut porter un film lubrifiant sans fuite interne mesurable, et un vérin peut fuir fortement à cause d'un joint entaillé ou d'un alésage endommagé sans qu'il y ait soulèvement hydrodynamique.
La friction à basse vitesse est traitée séparément dans le guide consacré au mouvement stick-slip des vérins pneumatiques.
Régimes de lubrification dans un contact de joint alternatif
Un modèle de lubrification mixte pour des joints alternatifs a réduit l'erreur moyenne de prédiction sur son jeu d'essai à 10,5 %, contre 62,6 % pour un modèle en film complet (Lubrication Science, 2018). Bien que cette étude porte sur des joints hydrauliques, elle montre pourquoi une séparation complète des surfaces ne doit pas être supposée dans un contact alternatif déformable.
Lubrification mixte est un régime dans lequel la pression du lubrifiant et le contact entre les aspérités de surface portent ensemble la charge. Dans un même joint, trois régimes peuvent apparaître à des endroits différents ou à des moments différents :
| Régime de lubrification | Mode de reprise de charge | Comportement de friction probable | Signification pour l'étanchéité |
|---|---|---|---|
| Lubrification limite | Principalement par les aspérités en contact et les films limites | Friction plus élevée et sensibilité à la chimie du matériau | Le lubrifiant peut manquer, être repoussé ou ne plus être disponible après un temps de maintien |
| Lubrification mixte | Conjointement par la pression du lubrifiant et le contact des aspérités | La friction dépend à la fois du cisaillement et du contact solide-solide | Description de travail courante pour de nombreux joints alternatifs |
| Film complet local | Principalement par la pression du liquide sur une partie du contact | La friction de contact solide-solide peut diminuer tandis que le cisaillement visqueux persiste | Ne prouve pas l'existence d'un passage de fuite continu sur toute la lèvre |
Le mouvement alternatif rend le problème transitoire. Lors de l'inversion de course, la vitesse de glissement tombe à zéro et l'entraînement du lubrifiant s'interrompt. Le joint accélère ensuite dans la direction opposée ; la répartition de pression, la forme du film et le transport du lubrifiant changent. Un temps de maintien peut permettre à la graisse de se redistribuer ou d'être expulsée d'une zone fortement chargée. La course de retour et la course de travail ne se comportent pas nécessairement de la même façon. Des études sur des joints de tige hydrauliques montrent que l'épaisseur du film et le sens de pompage dépendent de la géométrie de la lèvre et du sens de course. Les joints pneumatiques fonctionnent avec un autre fluide et une réserve de lubrifiant bien plus réduite. Les résultats hydrauliques expliquent donc des mécanismes, mais ne fournissent pas de seuil pneumatique universel.
Une étude expérimentale sur des joints pneumatiques a examiné des conditions sèches, en lubrification limite et en lubrification liquide à différentes vitesses et pressions d'alimentation (Tribology International, 1997). C'est la bonne approche expérimentale : considérez l'état de lubrification comme l'une des nombreuses variables, et non comme une étiquette déduite de la vitesse.
Quand un film liquide peut-il influencer la friction ou la fuite d'un joint ?
Parker indique pour une configuration E4 avec joint de piston pneumatique une vitesse de surface maximale de 1 m/s à 16 bar, avec une lubrification initiale au montage même pour de l'air sans huile (Parker E4). Ces limites propres au modèle montrent pourquoi 0,5 m/s ne peut pas constituer un seuil général d'hydroplanage.
La formation d'un film devient plus probable lorsque la vitesse de glissement ou la viscosité du lubrifiant augmente, que la lèvre présente une géométrie d'entrée convergente, que le lubrifiant est suffisamment abondant et que la pression de contact reste assez faible pour que le liquide porte une partie de la charge. Chaque variable agit toutefois avec les autres. Une pression pneumatique plus élevée peut augmenter la pression de la lèvre et la friction, tandis que la vitesse favorise simultanément l'entraînement du lubrifiant. La géométrie du joint est également déterminante. L'angle de lèvre, la largeur de contact, la précharge, le remplissage de la gorge, le module du matériau, les caractéristiques activées par la pression, la texture de surface et l'usure modifient l'entrefer dans lequel se forme la pression hydrodynamique. Une lèvre arrondie qui retient le lubrifiant ne se comporte pas comme une arête racleuse vive ou une bague PTFE sous pression.
Aucune vitesse unique ne décrit complètement ce système.
La température modifie simultanément la viscosité et la rigidité de l'élastomère. Une graisse froide peut freiner le mouvement et augmenter la force de décollage ; la chaleur peut réduire la viscosité, ramollir le joint ou accélérer la perte de lubrifiant. Qualifier l'un de ces effets d'« hydroplanage » avant de mesurer le symptôme réel masque plus d'informations qu'il n'en révèle.
La longueur de course et la fréquence d'inversion sont également importantes. Des mouvements alternatifs courts et rapides peuvent parcourir plusieurs fois la même réserve de lubrifiant, tandis qu'une longue course peut exposer d'autres états de surface. Aucun de ces modes de fonctionnement ne peut être réduit à la seule vitesse moyenne du piston.
N'utilisez les vitesses publiées que pour la configuration exacte du joint et du vérin. Trelleborg indique par exemple pour un joint de piston pneumatique APDF des vitesses jusqu'à 1 m/s, une pression jusqu'à 1,6 MPa et de l'air sans huile avec lubrification initiale (Joints pneumatiques Trelleborg). Cette valeur caractérise cette exécution et ne constitue pas une limite tribologique générale.
Que peut indiquer le rapport d'épaisseur du film ?
Une revue publiée en 2021 décrit le paramètre Lambda classique comme le rapport entre l'épaisseur minimale du film et la rugosité RMS composite, mais avertit que cette valeur simplifiée peut mal prédire l'état de lubrification, car elle ne tient pas compte des effets micro-EHL ni de la texture de surface (Tribology Letters). Utilisez-le comme indicateur et non comme formule de dimensionnement des vérins.
Le rapport Lambda classique est un indicateur sans dimension de l'épaisseur du film :
Avec : est le rapport de film sans dimension, est l'épaisseur minimale estimée du film lubrifiant, est la rugosité RMS composite, et et sont les valeurs de rugosité RMS des deux surfaces de contact. Toutes les longueurs doivent être exprimées dans la même unité.
Lambda est un rapport, pas un débit de fuite.
Cette relation compare deux grandeurs mesurées ou modélisées. Elle ne calcule pas . La détermination de l'épaisseur minimale du film d'un joint élastomère alternatif exige un modèle ou un essai intégrant la rhéologie du lubrifiant, la vitesse transitoire, la déformation du joint, la pression de contact, la géométrie de la lèvre, la texture de surface, les hypothèses de cavitation ou de lubrification insuffisante, la température et les conditions aux limites.
Des plages Lambda classiques telles que « supérieur à 3 signifie film complet » proviennent d'autres contacts tribologiques et restent controversées. Une simulation d'un joint hydraulique à lèvres multiples a trouvé, dans les mêmes conditions de fonctionnement, des régimes différents selon les lèvres, dont un film complet local sur deux lèvres, tandis que la lèvre principale restait en lubrification mixte (Machines, 2022).
Pour un vérin pneumatique, le rapport Lambda est le plus utile lorsque le problème a été circonscrit à l'interface du joint et que l'épaisseur du film est étayée par un modèle robuste ou un essai. Il ne peut pas, à lui seul, transformer une vitesse de catalogue, un type de graisse ou une rugosité d'alésage en prévision de fuite.
Comment diagnostiquer un effet présumé de film liquide ?
Le guide OSP-P de Parker considère les vitesses inférieures à 0,2 m/s comme un problème possible de lubrification à basse vitesse pour cette famille de vérins sans tige et cite séparément les joints défectueux, la contamination, la basse pression et la mauvaise lubrification parmi les causes des mouvements saccadés (Guide OSP-P de Parker). Le diagnostic doit donc tester des hypothèses concurrentes.
Commencez par définir précisément le symptôme :
| Distinction entre les symptômes | Que faut-il confirmer ? |
|---|---|
| Dérivation interne | La pression passe par le joint de piston entre les chambres du vérin |
| Fuite externe | L'air s'échappe au niveau du joint de tige, du flasque, du raccord de tube ou de la bande d'étanchéité d'un vérin sans tige |
| Variation de friction | La pression de décollage, la force de fonctionnement, la température, le bruit ou la stabilité à basse vitesse changent sans fuite confirmée |
| Fuite dans le circuit | Les vannes, raccords, tuyaux, amortisseurs, régulateurs de débit ou dispositifs d'échappement perdent de l'air en dehors de l'interface d'étanchéité du vérin |
L'emplacement de la fuite doit être établi avant le mécanisme.
Évaluez les éléments de preuve par étapes :
- Faible : La fuite apparaît à vitesse élevée.
- Utile : Le même vérin présente un profil de vitesse ou de direction reproductible, tandis que la charge, la température, la pression dynamique aux raccords et la limite de fuite restent contrôlées.
- Fort : Le comportement persiste lors d'essais répétés, les défauts mécaniques et de circuit courants sont exclus, et un essai spécifique au modèle ou une mesure validée du film ou du contact étaye le mécanisme proposé.
Comparez ensuite des points de fonctionnement reproductibles. Maintenez constantes la charge, le montage, l'amortissement, la qualité de l'air, la température, la commande de vanne et la méthode de mesure. Testez plusieurs vitesses dans les deux directions et relevez la pression dynamique aux deux raccords du vérin, le temps de course, la pression de décollage, le comportement en régime établi, l'emplacement de la fuite, la température de surface et l'historique du lubrifiant.
Les effets présumés du film doivent varier systématiquement avec une variable contrôlée et s'inverser lorsque cette variable est rétablie. Si la fuite augmente dans une seule direction, vérifiez les dommages asymétriques de la lèvre, l'orientation de la surface, la pression au raccord ou la géométrie de la bande d'étanchéité d'un vérin sans tige. Si la fuite persiste après l'arrêt, un dommage permanent ou une contamination est plus probable qu'une formation de film.
Les méthodes d'isolation sont décrites dans le guide sur la dérive du vérin due à une dérivation interne du joint. Si des rayures ou une usure abrasive sont visibles, consultez le guide distinct sur la défaillance de la lubrification limite.
Modifications de la lubrification et règles de maintenance
Pour certains vérins sans regraissage, SMC prescrit une huile pour turbines ISO VG32 sans additifs lorsqu'une lubrification à l'huile de l'air comprimé est également utilisée, et avertit que cette lubrification doit être poursuivie une fois commencée, car la nouvelle huile chasse le lubrifiant d'origine (Manuel SMC des vérins guidés). Aucun plan universel de gouttes par cycle n'est indiqué.
Un vérin sans regraissage est conçu pour fonctionner dans sa plage spécifiée sans lubrification régulière de l'air comprimé et pour dépendre du lubrifiant appliqué lors de la fabrication. Le type et la quantité de graisse, le point d'application, le matériau du joint, la surface de l'alésage et la géométrie de la lèvre font partie de la conception qualifiée. Un lubrificateur modifie ce système et peut influencer la compatibilité, la rétention des particules, la propreté de l'air évacué et la friction à basse vitesse. Ne réagissez pas automatiquement à un hydroplanage présumé en réduisant l'huile ou en choisissant un joint plus dur. Un lubrifiant insuffisant peut accroître la friction, l'usure et le stick-slip ; une dureté de joint ou une compression plus élevée peut augmenter la friction et endommager la surface antagoniste. Toute modification doit être approuvée pour le vérin et le cas de fonctionnement exacts.
Suivez une séquence de maintenance contrôlée :
- Documenter le vérin, le kit de joints, la graisse d'origine, l'huile ajoutée, l'état du filtre, la qualité de l'air, le produit de nettoyage, la température, la vitesse, la charge et l'historique des cycles.
- Confirmer l'état de lubrification autorisé et le lubrifiant approuvé par le fournisseur.
- Inspecter les lèvres du joint, l'alésage ou la tige, les guidages, les bandes, les gorges, la contamination et la répartition de la graisse.
- Remplacer les composants endommagés et rétablir le processus de montage documenté.
- Répéter les mêmes mesures de fuite et de friction qu'avant l'intervention.
Ne modifier qu'une seule variable à la fois.
La quantité de lubrifiant n'est pas une variable de réglage indépendante. La même huile ajoutée peut réduire la friction dans un contact sous-alimenté, modifier la graisse d'usine dans un autre vérin ou entraîner une contamination dans une trace de joint. Les dossiers de maintenance doivent conserver l'état complet de lubrification, et pas seulement la position du réglage du lubrificateur.
La compatibilité des matériaux et la chimie des lubrifiants sont traitées dans le guide sur la lubrification à l'air et les matériaux des joints de vérin ainsi que dans le guide consacré au prégraissage lors du rodage des vérins.
Que doivent spécifier le fabricant de joints et la RFQ ?
L'exemple APDF de Trelleborg associe quatre limites à une exécution de joint : pression de 1,6 MPa, vitesse de 1 m/s, température de -35 °C à 85 °C et air sans huile uniquement avec graisse initiale (Joints pneumatiques Trelleborg). Ce contexte propre au modèle doit figurer dans la RFQ du joint concerné.
Demandez ces informations avant de comparer le comportement des joints :
| Bloc RFQ | Informations requises |
|---|---|
| Vérin | Type, alésage, course, conception à tige ou à bande, montage, système de guidage et amortissement |
| Mouvement | Vitesse minimale, nominale et maximale ; accélération ; direction ; temps de maintien ; cadence de cycle ; course cumulée |
| Pression | Alimentation, échappement, profils dynamiques aux raccords, pression différentielle et inversions de pression |
| Contact | Profil du joint, mélange, dureté, compression, gorge, matériau de l'alésage ou de la tige, surface, hélice et circularité |
| Lubrification | Graisse d'usine, règle de quantité, point d'application, huile ajoutée, viscosité, compatibilité et politique de regraissage |
| Environnement | Température, humidité, particules, produits de lavage ainsi que exigences de salle propre ou du secteur alimentaire |
| Acceptation | Pression de décollage, friction de fonctionnement, fuites interne et externe, température, usure, durée d'essai et critère de défaillance |
Une vitesse de catalogue n'est qu'une limite.
Demandez au fournisseur comment la fuite a été mesurée et si la vitesse indiquée est continue ou intermittente, ou limitée par l'amortissement et la masse en mouvement. Un maximum de catalogue ne prouve pas qu'un seul régime de lubrification existe sur toute la course. Pour un modèle numérique du film, demandez la géométrie, la loi de matériau, le modèle de viscosité, les données de surface, l'hypothèse d'alimentation en lubrifiant, la condition limite de cavitation, l'historique de pression et de mouvement, le traitement thermique ainsi que la validation expérimentale. Rejetez les équations de vitesse critique qui omettent la géométrie du joint et la mécanique du contact.
Toute réponse solide à la question du titre est conditionnelle : un joint peut développer une portance locale du film liquide lorsque la vitesse, le lubrifiant, la géométrie, la déformation, la pression, la texture de surface et la température portent ensemble la charge par l'intermédiaire du film. Seul le système de joint exact et un essai contrôlé peuvent montrer si cet état contribue à la fuite.
Les exigences relatives aux matériaux des joints sont traitées dans le guide de science des matériaux des joints de piston de vérin.
FAQ sur l'hydroplanage des joints de vérin
Dans une expérience sur un vérin pneumatique, la pression influençait davantage la friction que la vitesse, tandis que les joints de piston représentaient environ 90 % de la friction mesurée dans les ensembles testés (Tribology International, 2019). Ces questions ancrent le diagnostic dans les mesures plutôt que dans un seuil de vitesse universel.
0,5 m/s est-elle une vitesse universelle d'hydroplanage pour les joints de vérin ?
Non. Les joints pneumatiques publiés présentent des valeurs propres au modèle jusqu'à 1 m/s, tandis que les matériaux, la géométrie de lèvre, la pression, la température et les exigences de lubrification diffèrent. Traitez la vitesse comme une variable d'essai. Utilisez les données du vérin exact et comparez la fuite et la friction à pression, direction, température, charge et état de lubrification contrôlés.
Une friction de joint plus faible prouve-t-elle une lubrification en film complet ?
Non. La friction peut diminuer à cause d'une redistribution du lubrifiant, de l'échauffement, de l'usure du joint, d'une baisse de la pression de contact, du comportement du matériau ou du conditionnement de surface. La lubrification en film complet exige des preuves solides relatives au film ou au contact. Une courbe de friction est utile, mais doit être interprétée avec la fuite, la pression dynamique aux raccords, la température, la direction, le temps de maintien et les résultats d'essai.
Ajouter davantage d'huile peut-il arrêter une fuite dépendante de la vitesse ?
Pas de manière fiable. L'huile ajoutée peut réduire la friction d'un contact sous-alimenté, mais aussi modifier la graisse d'usine, accumuler la contamination, affecter la propreté de l'air évacué ou changer le comportement du joint. Suivez la spécification de lubrifiant du fabricant du vérin. Lorsque la lubrification à l'huile de l'air comprimé commence, certains fabricants exigent sa poursuite, car l'huile ajoutée chasse le lubrifiant d'origine.
Comment tester un effet présumé de film liquide ?
Isolez d'abord la dérivation interne des fuites externes et liées au circuit. Faites ensuite fonctionner le même vérin à plusieurs vitesses dans les deux directions en maintenant constantes la charge, la pression, la température, le montage et l'amortissement. Relevez les pressions dynamiques aux raccords, le temps de course, les indicateurs de friction, l'emplacement de la fuite, la température, la réaction après le temps de maintien et l'historique du lubrifiant avant de modifier les composants.
Sources et références techniques
Étude expérimentale de la friction dans les joints pneumatiques; Étude expérimentale et numérique d'un joint de vérin pneumatique; Modèle de lubrification mixte pour joints alternatifs; Nouveau paramètre de film pour les contacts EHL rugueux; Joint de piston pneumatique Parker E4; Joints pneumatiques Trelleborg; et Manuel SMC des vérins guidés.