

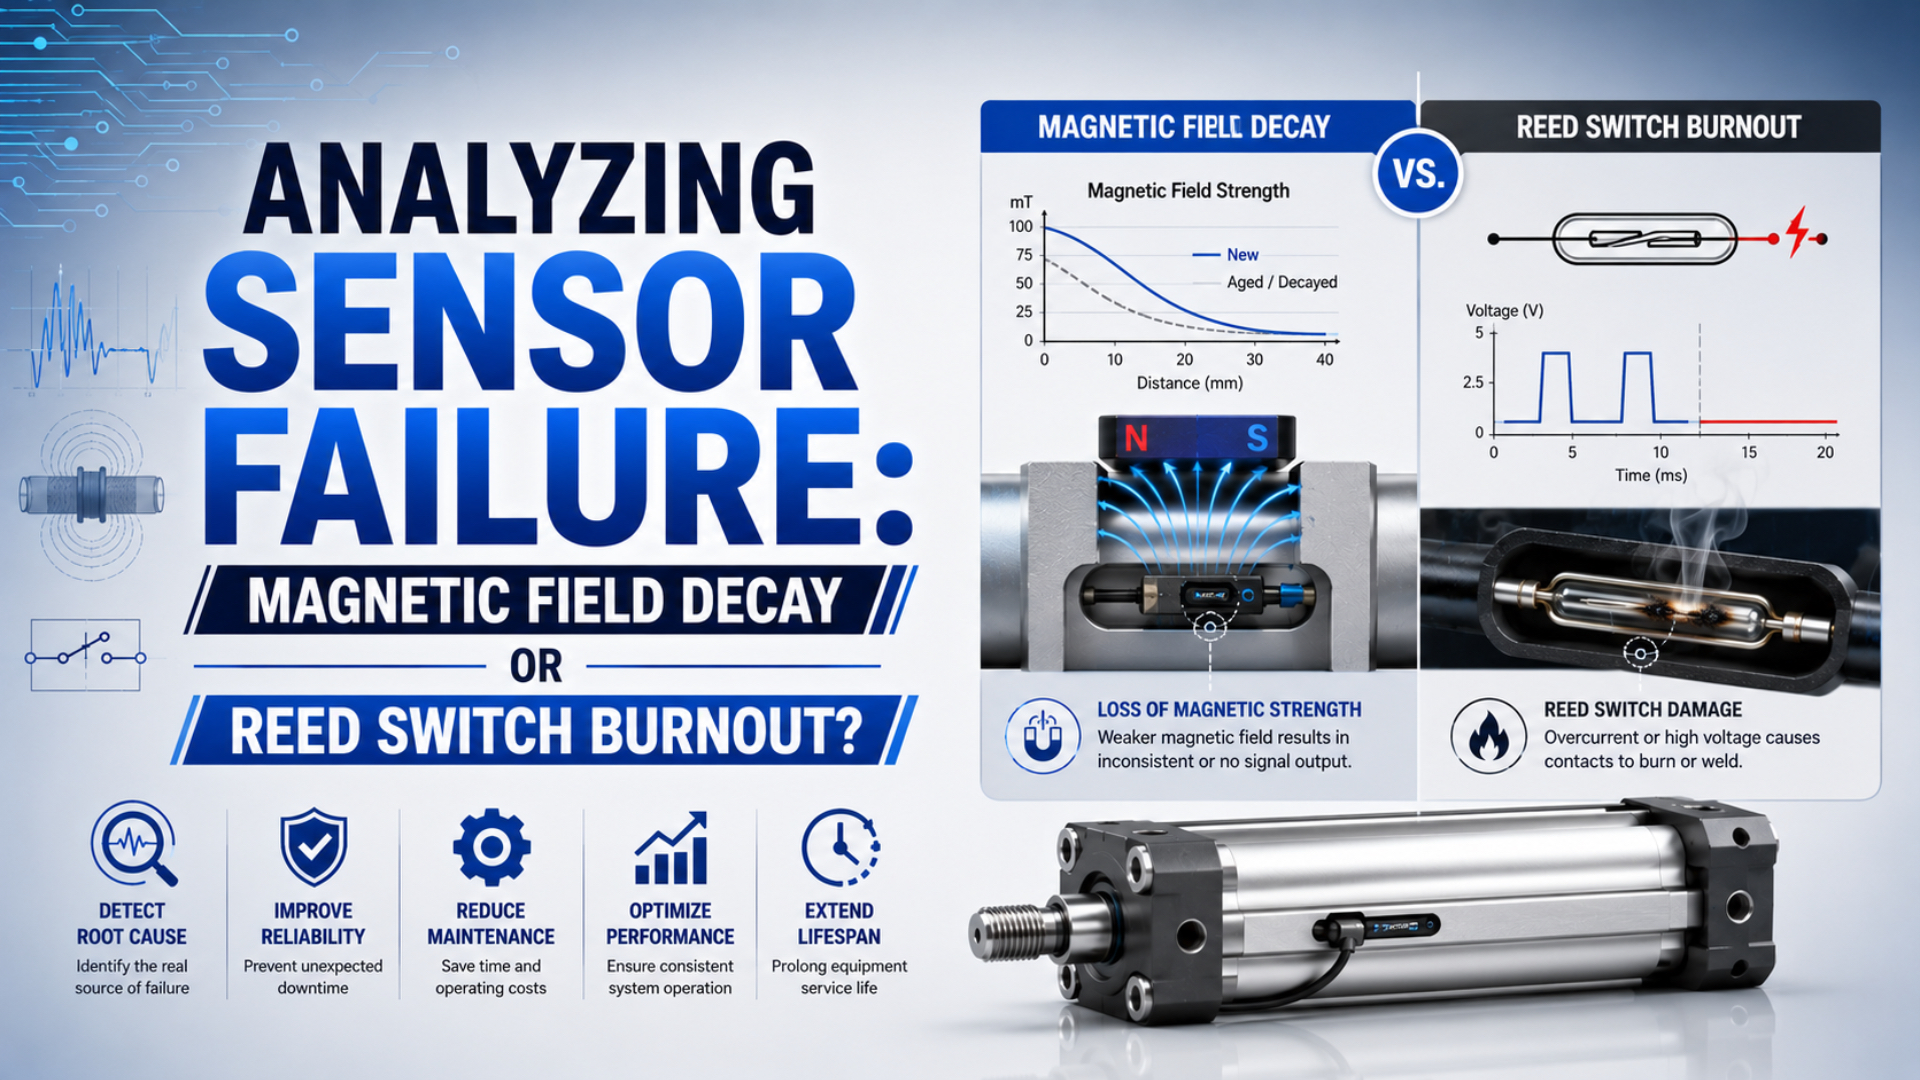
Per guasto del sensore di un cilindro pneumatico si intende un segnale di posizione assente, bloccato, ritardato o instabile nella catena di controllo dell’attuatore. Non va diagnosticato come una semplice alternativa tra decadimento del campo magnetico e bruciatura del contatto Reed. Il guasto può avere origine nel sensore, nel cavo, nel connettore, nel circuito d’ingresso, nella posizione di montaggio, nel movimento del pistone, nel circuito magnetico o nel magnete del pistone.
La sostituzione con un sensore sicuramente funzionante è utile, ma da sola non costituisce una prova definitiva. Se il guasto rimane nella stessa posizione del cilindro, la causa potrebbe comunque essere la scanalatura del sensore, il cablaggio locale, la posizione di arresto del pistone, la staffa, una struttura esterna in acciaio o il margine magnetico. Una misura in gauss è significativa soltanto se si controllano orientamento, distanza, posizione e temperatura della sonda, insieme a un riferimento sano.
Per scegliere la tecnologia del sensore e il cablaggio, consultare la guida dedicata agli interruttori Reed, Hall e MR per cilindri. Per la geometria del magnete e la precisione del punto di commutazione, vedere la guida alla progettazione del magnete interno del pistone.
Le informazioni sull’editore e sull’autore sono disponibili nella pagina Chi siamo. Per correzioni tecniche o domande applicative, utilizzare la pagina Contatti.
Punti chiave
- Diagnosticare la catena del segnale prima di attribuire il guasto al magnete.
- Verificare l’effettivo arrivo del pistone e il montaggio del sensore prima di sostituire componenti elettrici.
- Provare i contatti Reed e i sensori elettronici in base ai rispettivi schemi di cablaggio.
- Confrontare le misure magnetiche con un asse identico e funzionante, mantenendo controllata la geometria di prova.
- Usare i limiti specifici del modello per tensione, corrente, campo di intervento, isteresi e temperatura.
Perché «decadimento magnetico o bruciatura del contatto Reed» è una diagnosi incompleta?
Una guida SMC agli interruttori automatici indica un’isteresi di riferimento pari o inferiore a 2 mm per le famiglie Reed trattate e pari o inferiore a 1 mm per le famiglie a stato solido trattate, avvertendo però che l’ambiente può modificare il risultato (Guida SMC agli interruttori automatici, consultata nel 2026). Un segnale assente descrive quindi il sintomo di un sistema, non il guasto di un singolo componente.
Un interruttore per cilindro è inserito in una catena che comprende almeno cinque ambiti di guasto:
- Controllore e alimentazione: configurazione dell’ingresso PLC, riferimento comune, filtro d’ingresso, tensione di alimentazione e stato diagnostico.
- Cavo e connettore: conduttore interrotto, pin allentato, guaina danneggiata, infiltrazione d’olio, piedinatura errata o guasto intermittente dovuto alla flessione.
- Gruppo sensore: contatto Reed, circuito indicatore, elemento Hall o MR, comparatore, uscita a transistor e protezione interna.
- Interfaccia meccanica: posizione del sensore, coppia di serraggio, compatibilità della scanalatura, parete del cilindro, staffa, arrivo del pistone e rimbalzo.
- Circuito magnetico: posizione del magnete del pistone, magnetizzazione, storia termica, materiali ferrosi circostanti, campo esterno e margine di rilevamento.
La modalità di guasto osservata non corrisponde in modo univoco a questi ambiti. Un contatto Reed saldato può mantenere attivo l’ingresso. Un cavo interrotto o un contatto guasto in apertura può mantenerlo disattivato. Un accoppiamento magnetico marginale può generare commutazioni instabili a una determinata velocità e funzionare invece durante una corsa manuale lenta. Su alcuni dispositivi integrati, anche una polarità errata può produrre una combinazione poco chiara tra comportamento dell’interruttore e dell’indicatore.
| Sintomo osservato | Prima verifica più indicativa | Non concludere ancora che |
|---|---|---|
| L’indicatore del sensore cambia, l’ingresso PLC no | Misurare il segnale sul sensore, sul connettore, sul morsetto e sull’ingresso PLC | Il magnete è debole |
| L’indicatore non cambia mai | Verificare alimentazione, cablaggio, posizione del sensore e arrivo del pistone | Il sensore è bruciato |
| L’ingresso rimane attivo | Controllare cablaggio, topologia dell’uscita, contatto saldato, corrente di dispersione e campo magnetico vicino | La scheda d’ingresso PLC è guasta |
| Funziona soltanto durante l’avanzamento lento | Registrare velocità di produzione, tempo di sosta, finestra di commutazione, rimbalzo e filtro PLC | Il campo magnetico è decaduto |
| Un sensore nuovo si guasta nello stesso punto | Verificare compatibilità, montaggio, percorso del cablaggio, posizione del pistone e margine magnetico | Il magnete è sicuramente difettoso |
| Il guasto segue il sensore in un’altra posizione | Ispezionare sensore, cavo, connettore e carico elettrico | Ogni altra interfaccia è integra |
La domanda utile non è «Quale dei due componenti si è guastato?», bensì «In quale interfaccia lo stato previsto smette di propagarsi?». Formulata in questo modo, un’ipotesi sul componente diventa una prova riproducibile di isolamento del guasto.
Il test di isolamento in 5 fasi individua l’interfaccia guasta
Per una specifica combinazione di cilindro e interruttore SMC, l’interruttore Reed D-A93 è specificato per 24 VDC e una corrente di carico da 5 a 40 mA. Lo stesso catalogo definisce orientative le dimensioni di montaggio e richiede una verifica durante il funzionamento effettivo (catalogo SMC CDU, 2026). La compatibilità elettrica e la messa in servizio fisica devono quindi essere verificate insieme.
Prima della prova, attenersi alla procedura di isolamento delle energie prevista per la macchina. Scaricare la pressione o impedire il movimento quando l’attività richiede l’accesso all’attuatore. Non eseguire mai misure di resistenza o continuità su un circuito alimentato e non escludere una funzione di sicurezza per forzare il cambio di stato di un sensore in produzione.
Fase 1: verificare lo stato del PLC e dell’alimentazione
Osservare contemporaneamente l’indicatore del sensore, il LED dell’ingresso PLC, il bit d’ingresso nel software e lo stato della sequenza. Registrare la tensione di alimentazione e quella del segnale facendo riferimento allo schema di cablaggio del sensore. Se il segnale è presente sul sensore ma non sul PLC, il guasto si restringe al connettore, al cavo, al morsetto, al riferimento comune, al canale d’ingresso o alla configurazione.
Se l’ingresso PLC cambia ma la sequenza non avanza, il sensore del cilindro potrebbe essere integro. Controllare interblocchi, temporizzatori, rilevamento dei fronti, filtraggio degli ingressi e transizione attesa nel programma. Finché le evidenze non indicano diversamente, il problema riguarda la logica di controllo.
Fase 2: dimostrare che il pistone raggiunge la posizione di rilevamento
Azionare il cilindro a velocità controllata e verificare il finecorsa meccanico o la zona di rilevamento prevista. Cercare pressione insufficiente, scarico strozzato, variazioni del carico, ammortizzazione regolata male, arresti esterni, rimbalzo, carico laterale o contaminazione. Un sensore non può confermare un finecorsa che il pistone non raggiunge.
Quando possibile, utilizzare un riferimento meccanico indipendente. Contrassegnare la normale posizione di arresto, usare un comparatore per ottenere una prova ripetibile oppure confrontare il carrello con un asse identico e funzionante. Non dedurre la posizione del pistone soltanto dal sensore guasto.
Fase 3: ispezionare l’interfaccia tra sensore e cilindro
Confermare il codice esatto del sensore, la famiglia del cilindro, la ferramenta di montaggio approvata, l’orientamento della scanalatura, il metodo di serraggio e l’uscita del cavo. Spostare lentamente il sensore lungo la finestra di funzionamento prevista e segnare le posizioni di attivazione e disattivazione nei due sensi di avvicinamento. Una finestra stretta, spostata o incoerente costituisce un’evidenza, ma non dimostra ancora il decadimento del magnete.
Staffe, coperture, tiranti, cavi di saldatura o altri magneti potenti nelle vicinanze possono alterare il campo locale. Prima di confrontare i risultati, riprodurre temporaneamente la configurazione meccanica dell’asse funzionante.
Fase 4: eseguire una sostituzione controllata con un componente sicuramente funzionante
Utilizzare un sensore compatibile e verificato, con lo stesso tipo di uscita e lo stesso cablaggio. Provare il sensore sospetto in una posizione sicuramente funzionante, quindi provare il sensore funzionante nella posizione sospetta. Mantenere sotto controllo connettore, canale d’ingresso, ferramenta di montaggio e metodo di prova, affinché la sostituzione modifichi una sola variabile alla volta.
Fase 5: confrontare il circuito magnetico
Soltanto dopo aver superato le prime quattro fasi il circuito magnetico dovrebbe diventare il principale sospetto. Confrontare la posizione sospetta con quella di un cilindro identico e funzionante usando lo stesso sensore o la stessa sonda magnetica e mantenendo invariati orientamento, distanza, posizione del pistone, temperatura e componenti circostanti. Una riduzione ripetibile in condizioni equivalenti avvalora la diagnosi di un problema nel circuito magnetico.
Nella nostra esperienza di revisione delle applicazioni, la diagnosi più rapida si ottiene in genere annotando il segnale previsto in ogni interfaccia prima di intervenire su un componente. In questo modo, un sensore nuovo non può nascondere temporaneamente un connettore allentato, un arresto spostato o una finestra di intervento marginale.
Come confermare in sicurezza la bruciatura di un contatto Reed?
Standex riporta da 50 a 200 milioni di operazioni per una condizione di prova a 10 V e 10 mA, ma avverte che i carichi induttivi possono mantenere l’arco durante l’apertura dei contatti (Standex, Commutazione del carico e protezione dei contatti, consultato nel 2026). La durata del Reed dipende quindi dal carico e dal circuito, non da un numero di cicli universalmente valido.
Un elemento Reed nudo è un contatto meccanico azionato magneticamente. Un interruttore integrato per cilindro può contenere anche un indicatore, una resistenza, un soppressore di sovratensione, un circuito sensibile alla polarità o un connettore. Procurarsi lo schema elettrico esatto prima di scegliere la prova.
Per un dispositivo a contatto pulito compatibile e non alimentato:
- Isolare l’alimentazione elettrica e scollegare l’interruttore dal circuito di controllo.
- Selezionare la portata appropriata per la resistenza o la continuità.
- Misurare lo stato del contatto in assenza del campo di attuazione.
- Applicare il bersaglio magnetico specificato o portare il pistone nella zona di intervento.
- Ripetere più volte la prova e flettere delicatamente il cavo nei normali punti di scarico della trazione.
Le possibili evidenze comprendono:
- Sempre aperto: conduttore interrotto, contatto guasto in apertura, geometria di prova errata o campo di intervento insufficiente.
- Sempre chiuso: contatto saldato, dispositivo normalmente chiuso, campo esterno o interpretazione errata del cablaggio.
- Resistenza a contatto chiuso elevata o instabile: contatto, cavo, connettore o collegamento della sonda danneggiato oppure morsetto contaminato.
- Commutazione normale al banco, ma segnale assente in installazione: montaggio, compatibilità magnetica, margine di campo, tensione, carico, connettore o interfaccia PLC.
Non applicare questo metodo con ohmmetro a un sensore elettronico a due fili alimentato o a un dispositivo PNP/NPN a tre fili come se fosse un contatto pulito. Le uscite elettroniche richiedono una tensione di alimentazione e un carico di prova compatibile. Considerare inoltre la caduta di tensione interna e la corrente di dispersione nello stato disattivato, quando specificate nella scheda tecnica.
La bruciatura del Reed non è dovuta soltanto a una corrente stazionaria eccessiva. Le bobine di relè e solenoidi possono generare un transitorio di tensione induttivo quando il contatto si apre. I carichi capacitivi e i cavi lunghi possono causare una corrente di inserzione alla chiusura. Usare il diodo, la rete RC, il varistore, il relè d’interfaccia o la configurazione d’ingresso elettronica raccomandati dal produttore dell’interruttore per lo specifico carico AC o DC. Non copiare un circuito di protezione generico senza verificarne la polarità e gli effetti sul tempo di rilascio.
Come valutare il decadimento del campo magnetico?
VACUUMSCHMELZE dichiara che 1 tesla equivale a 10 kilogauss e spiega che una variazione del flusso dovuta alla temperatura può essere reversibile finché il magnete rimane nel tratto lineare della curva di smagnetizzazione. Al di fuori di tale regione, la perdita può diventare irreversibile (brochure tecnica VACODYM e VACOMAX, consultata nel 2026). La sola storia termica non dimostra quindi un decadimento magnetico permanente.
Un gaussmetro portatile misura la densità del flusso magnetico in corrispondenza della sonda, non la «salute del magnete» espressa come percentuale universale. La lettura varia in funzione di:
- asse e polarità della sonda;
- distanza tra sonda e cilindro;
- posizione assiale rispetto al pistone;
- parete del cilindro e geometria della scanalatura;
- disposizione e orientamento dei magneti;
- parti ferrose vicine o campi esterni;
- temperatura del magnete, del cilindro e della sonda;
- portata, azzeramento, taratura e ripetibilità dello strumento.
Per questo motivo, un valore isolato come 400 gauss non ha un significato generale di conformità per i cilindri pneumatici. Confrontarlo con i dati operativi del produttore del cilindro e dell’interruttore oppure con un gruppo identico e funzionante. Mantenere fissa la geometria di misura mediante un supporto o un distanziale amagnetico e registrare valore massimo, valore minimo, posizione, direzione e temperatura.
Eseguire il confronto in diverse posizioni controllate del pistone, invece di cercare alla cieca un solo picco. Se il profilo del campo si sposta lungo il cilindro mentre l’intensità rimane comparabile, sospettare la posizione del pistone, il fissaggio del magnete, la geometria di misura o differenze di assemblaggio. Se l’intero profilo ripetibile risulta più basso sull’asse sospetto, il margine magnetico diventa un’ipotesi più solida.
Un riferimento magnetico deve essere trattato come il risultato di un’attrezzatura calibrata, non come un numero magico. Il confronto diventa utile quando lo stesso sensore o la stessa sonda, nella stessa posizione e con la stessa distanza, lo stesso orientamento e lo stesso ambiente, produce una differenza ripetibile.
Che cosa indica l’andamento del segnale sull’azione correttiva?
SMC specifica per un’applicazione Reed D-A93 una tensione di 24 VDC e una corrente di carico da 5 a 40 mA, avvertendo inoltre che le dimensioni di montaggio devono comunque essere confermate durante il funzionamento (catalogo SMC CDU, 2026). L’azione correttiva deve quindi risolvere sia il guasto misurato sia la specifica combinazione tra sensore, cilindro e controllo.
| Quadro delle evidenze | Ambito di guasto più probabile | Azione correttiva |
|---|---|---|
| Uscita corretta sul sensore, assente sul PLC | Cavo, connettore, morsetto, comune o canale PLC | Riparare l’interfaccia interrotta; verificare l’ingresso durante il movimento |
| L’ingresso PLC cambia, ma la sequenza rimane ferma | Programma, interblocco, filtro, temporizzazione o logica di stato | Correggere la condizione di controllo; conservare il sensore verificato |
| Il pistone si arresta fuori dalla finestra di intervento | Movimento pneumatico o meccanico | Correggere pressione, portata, carico, arresto, ammortizzazione o allineamento |
| Il guasto segue un sensore e il relativo cavo | Gruppo sensore o cavo | Sostituire con un equivalente approvato; controllare le sollecitazioni elettriche |
| Contatto Reed saldato o degradato | Sollecitazione del carico o dei transitori | Sostituire l’interruttore e correggere il carico o il circuito di protezione |
| Il sensore funzionante opera soltanto dopo essere stato riposizionato | Finestra di montaggio o compatibilità | Impostare e bloccare la posizione di intervento; verificare entrambi i sensi |
| Il profilo del campo equivalente risulta ridotto dopo il superamento degli altri controlli | Magnete, fissaggio, geometria o storia termica | Consultare i dati del cilindro; riparare o sostituire la parte interna convalidata |
| Più assi si guastano vicino alle apparecchiature di saldatura | Campo esterno o ambiente d’installazione | Usare una soluzione approvata resistente ai campi e convalidare nuovamente il layout |
Sostituire un interruttore Reed senza correggerne il carico può far ripetere il guasto. Sostituire un magnete del pistone senza dimostrare la compatibilità del sensore può lasciare invariato il segnale. Sostituire l’ingresso PLC prima di tracciare la tensione può semplicemente trasferire il fermo macchina.
Registrare le evidenze prima e dopo la correzione:
- identificazione della macchina e del cilindro;
- codici del cilindro e del sensore;
- topologia del cablaggio e ingresso PLC;
- tensione di alimentazione, carico e tensione del segnale misurata;
- posizioni di attivazione e disattivazione nei due sensi di corsa;
- velocità del pistone, carico, pressione e posizione di arresto;
- temperatura ambiente e del cilindro;
- condizioni di connettore e cavo;
- geometria del confronto magnetico e riferimento sano;
- azione correttiva e risultato della verifica in produzione.
Se urti ripetuti hanno spostato la finestra di rilevamento o danneggiato componenti interni, controllare il comportamento di arresto dell’attuatore. La guida ai guasti dell’ammortizzazione pneumatica tratta l’aspetto meccanico. Se gli interruttori magnetici rimangono inadatti all’ambiente, confrontare tecnologie alternative nella guida al rilevamento della posizione dei cilindri pneumatici oppure valutare il rilevamento del finecorsa mediante pressione differenziale quando i relativi limiti sono compatibili con l’applicazione.
Domande frequenti sui guasti dei sensori dei cilindri pneumatici
SMC avverte che l’isteresi degli interruttori automatici può variare con l’ambiente operativo, sebbene una guida indichi valori di riferimento pari o inferiori a 2 mm per gli interruttori Reed e pari o inferiori a 1 mm per quelli a stato solido (Guida SMC agli interruttori automatici, consultata nel 2026). Le risposte seguenti mantengono la diagnosi legata alle evidenze misurate.
Se il guasto rimane in una posizione del cilindro, ciò dimostra il decadimento del campo magnetico?
No. Dimostra soltanto che, durante quella prova, il guasto non ha seguito il sensore sostituito. Tra le cause rimanenti figurano cablaggio locale, posizione del connettore, scanalatura del sensore, movimento della staffa, corsa del pistone, posizione di arresto, strutture esterne in acciaio, compatibilità magnetica, fissaggio del magnete e intensità del campo. Isolare queste variabili prima di condannare il magnete del pistone.
È possibile controllare ogni sensore per cilindro con un misuratore di continuità?
No. Su un interruttore Reed compatibile, isolato e a contatto pulito è possibile misurare la resistenza di apertura e chiusura secondo il relativo schema. I sensori elettronici a due fili e i dispositivi PNP o NPN a tre fili richiedono alimentazione e carico corretti. Applicare il metodo con ohmmetro senza identificare il circuito d’uscita può produrre una diagnosi errata o causare danni.
Perché l’indicatore del sensore cambia mentre l’ingresso PLC rimane disattivato?
Lo stadio di rilevamento locale può funzionare mentre il segnale si perde a valle. Misurare l’uscita del sensore, il connettore, la morsettiera e il canale PLC. Controllare riferimento comune, caduta di tensione interna del dispositivo a due fili, topologia dell’uscita, piedinatura del connettore, conduttore danneggiato, soglia d’ingresso e stato nel software prima di sostituire il sensore del cilindro.
Esiste un valore universale in gauss per il magnete integro di un cilindro pneumatico?
No. La lettura dipende da asse della sonda, distanza, posizione del pistone, costruzione del cilindro, disposizione dei magneti, temperatura, acciaio circostante e configurazione dello strumento. Usare i dati del produttore o un gruppo identico e funzionante. Confrontare l’intero profilo del campo o della finestra di commutazione con una geometria fissa, invece di applicare una percentuale generica in gauss a ogni attuatore.
Quando sostituire il magnete del pistone o il cilindro?
Sostituirlo dopo che sensori compatibili, cablaggio, ingresso PLC, montaggio, arrivo del pistone e interferenze locali hanno superato controlli rigorosi, ma un confronto equivalente mostra ancora un margine magnetico insufficiente. Verificare se il magnete, il relativo fissaggio o un altro componente interno siano riparabili. Convalidare quindi il gruppo riparato durante l’intero movimento di produzione.
Fonti e riferimenti tecnici
- Guida SMC agli interruttori automatici, terminologia e riferimento dell’isteresi, consultata il 26/07/2026.
- Catalogo SMC del cilindro a montaggio libero CDU, dati specifici del modello per interruttore e montaggio, 2026, consultato il 26/07/2026.
- Catalogo web SMC D-A93, consultato il 26/07/2026.
- Standex MEDER, Commutazione del carico e protezione dei contatti, consultato il 26/07/2026.
- VACUUMSCHMELZE, magneti permanenti alle terre rare VACODYM e VACOMAX, consultato il 26/07/2026.
- Festo, sensori per cilindri, consultata il 26/07/2026.