

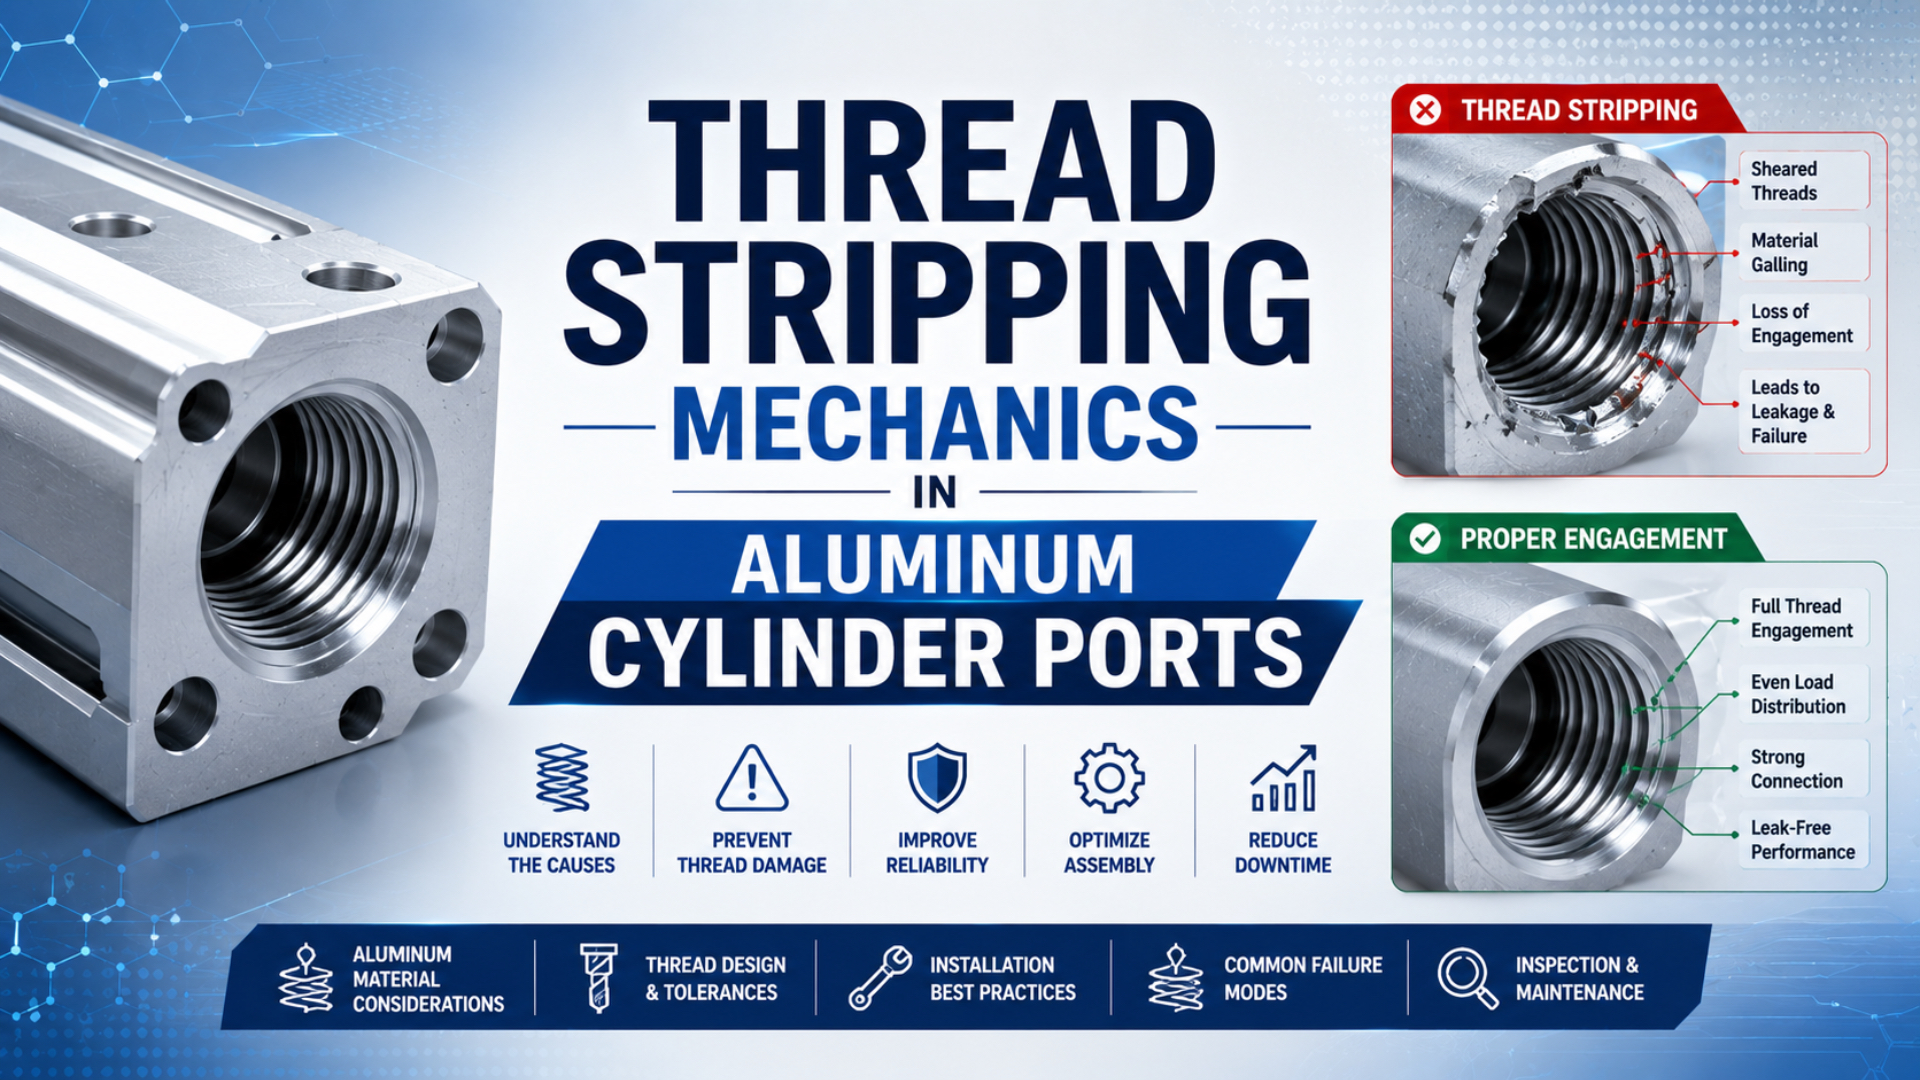
La meccanica dello strappo delle filettature descrive i meccanismi di trasferimento del carico e di rottura dei materiali che eliminano la filettatura utilizzabile di una porta di cilindro in alluminio. La tensione locale di taglio o di schiacciamento finisce per superare la capacità dei filetti femmina ingaggiati. Un'interferenza eccessiva del cono è uno dei fattori scatenanti. Tra gli altri vi sono una coppia errata su una filettatura diritta, l'incrocio dei filetti, una geometria danneggiata e i movimenti ripetuti. Non esiste una regola universale sicura per convertire la coppia di una porta in acciaio in un valore applicabile all'alluminio.
Iniziate identificando la forma della filettatura. La norma ASME B1.20.1 copre le dimensioni e il controllo con calibri delle filettature NPT e delle relative filettature per tubi in pollici (ASME, 2013, confermata in vigore nel 2018). Le porte a filettatura diritta utilizzano un diverso meccanismo di tenuta. Confondere queste regole di montaggio porta direttamente a danneggiare la testata del cilindro.
Punti chiave
- Identificate prima la filettatura della porta.
- Adattate il metodo di montaggio alla reale progettazione della tenuta.
- Parker specifica da 2 a 3 giri oltre il serraggio a mano per i comuni raccordi NPTF da 1/8 a 3/4.
- Calcolate lo strappo della filettatura nel materiale di supporto solo a partire dal materiale reale, dalla lunghezza di ingaggio, dalla geometria della filettatura e dalle ipotesi di attrito.
- Specificate un inserto solo dopo aver confermato lo spessore del risalto, i passaggi adiacenti, il controllo della corrosione, l'attrezzatura, il controllo con calibri e la prova di pressione finale.
Confrontate i collegamenti conici e paralleli nella guida alla selezione delle filettature delle porte dei cilindri.
Perché è necessario identificare la filettatura della porta prima di scegliere la coppia?
La norma ASME B1.20.1 copre cinque famiglie di filettature per tubi in pollici (ASME, 2013, confermata in vigore nel 2018). Tra queste rientrano NPT, NPSC e NPSM. Una filettatura conica per tubi è un collegamento il cui diametro varia lungo l'asse. La tenuta NPT dipende dall'interferenza dei filetti e dal sigillante. Molte porte a filettatura diritta si affidano invece a un O-ring o a una guarnizione composita separata. Quando un raccordo maschio NPT o NPTF avanza, il suo cono si serra progressivamente nella porta femmina. Un'ulteriore rotazione modifica l'interferenza radiale e la posizione di ingaggio. Modifica anche la tensione nel risalto in alluminio. La coppia risultante dipende dalla geometria della filettatura. Contano anche lo stato della superficie, il sigillante e la combinazione dei materiali.
I raccordi a filettatura diritta si comportano diversamente. I loro filetti generano un carico di serraggio assiale. Un O-ring separato o una sede definita trattiene normalmente l'aria. La coppia specificata appartiene quindi a una precisa estremità di prigioniero. Contano anche la sua configurazione di tenuta e la norma della porta. Sostituire questo valore con un valore NPT non è un'approssimazione prudente.
| Collegamento della porta | Meccanismo principale di tenuta | Riferimento corretto per il montaggio | Principale rischio di strappo |
|---|---|---|---|
| Filettatura conica NPT o NPTF | Interferenza dei filetti e sigillante compatibile | Numero di giri dal serraggio a mano e controlli di ingaggio del produttore | Interferenza radiale eccessiva o cono danneggiato |
| Filettatura conica BSPT | Interferenza del cono e sigillante specificato | TFFT del produttore per il raccordo esatto | Confusione tra BSPT e NPT o serraggio eccessivo |
| Filettatura diritta BSPP o G | O-ring, guarnizione composita o faccia di tenuta | Coppia specifica del componente | Carico di serraggio eccessivo o geometria errata della guarnizione |
| Estremità di prigioniero diritta metrica ISO | O-ring contro una sede definita della porta | Tabella ISO esatta per estremità di prigioniero e raccordo | Applicazione di una coppia metrica generica per bulloni |
Per un ulteriore contesto, questa presentazione della norma ASME B1.20.1 spiega perché la sola misura nominale non definisce il collegamento completo.
Che cosa rivelano i meccanismi di strappo sulle porte in alluminio?
Lo studio NASA sui collegamenti in alluminio utilizza un modello di strappo con un fattore di sicurezza pari a 3 (NASA/TM-2017-219475, 2017). Le sue tabelle escludono i carichi strutturali e vibratori. Resta un principio essenziale: la capacità della filettatura nel materiale di supporto dipende dalla resistenza al taglio moltiplicata per il diametro medio e la lunghezza di ingaggio efficace, non dal solo nome del materiale.
Per un collegamento a filettatura interna diritta, lo studio esprime così il carico ammissibile di strappo:
è il carico di strappo modellato. Il simbolo rappresenta il diametro medio della filettatura. La resistenza al taglio del materiale di supporto è . L'ingaggio efficace corrisponde alla lunghezza di contatto utilizzabile rappresentata da . In questo modello, il denominatore applica il fattore di sicurezza dello studio. Utilizzate l'equazione per comprendere una filettatura diritta lavorata, non per definire la coppia di un raccordo NPT.
In genere cinque meccanismi si combinano in una porta pneumatica danneggiata:
Taglio della filettatura di supporto: Il raccordo trasferisce il carico ai fianchi della filettatura femmina in alluminio. Un ingaggio efficace troppo corto o un foro filettato sovradimensionato riduce la superficie portante.
Interferenza eccessiva del cono: Un raccordo NPT agisce come un cuneo. Ogni giro aggiuntivo dilata la zona della porta femmina e aumenta la tensione locale intorno al risalto.
Filetti incrociati: Un raccordo inserito storto carica i primi filetti invece di distribuire il contatto lungo la circonferenza. L'installatore può scambiare questa resistenza anomala per il normale ingaggio del cono.
Grippaggio e danneggiamento della superficie: L'usura adesiva o lo strappo del materiale aumenta l'attrito. Una forza maggiore sulla chiave produce quindi un avanzamento meno prevedibile e può strappare la cresta residua della filettatura.
Movimento ciclico: Una valvola pesante, un tubo non sostenuto o un flessibile vibrante applica una flessione alla porta. I micromovimenti possono allentare il collegamento, usurare le superfici di contatto e trasformare un montaggio al limite in un problema di fatica.
Una porta con la filettatura strappata raramente si diagnostica usando solo il valore finale letto sulla chiave. La catena delle evidenze inizia dalla norma della filettatura e dallo stato dei calibri, quindi segue ingaggio, sigillante, supporto del raccordo e movimento in servizio. Anche una lettura della coppia apparentemente normale non dimostra che il raccordo sia stato inserito perpendicolarmente o che il cono femmina rientrasse nelle tolleranze.
L'analisi dei fattori di concentrazione delle tensioni alla radice della filettatura fornisce ulteriore contesto per le cricche che iniziano sotto un primo filetto apparentemente integro.
Perché una tabella universale delle coppie per l'alluminio non funziona?
Le attuali raccomandazioni meccaniche NASA utilizzano un coefficiente medio di coppia pari a 0,30 per i collegamenti asciutti e puliti e a 0,18 per quelli lubrificati, richiedendo al contempo che lo strappo della filettatura di supporto sia verificato separatamente (NASA Mechanical Fastener Torque Guidelines, 2020). Un solo valore di coppia non può assorbire questa variazione di attrito, tanto meno un cambiamento della forma della filettatura o del sigillante.
Per i collegamenti diritti, una relazione nota è la seguente:
è la coppia di serraggio. Il coefficiente empirico di coppia è . Il precarico assiale è . Il diametro nominale del collegamento è . Il Fastener Design Manual NASA spiega che la maggior parte della coppia applicata diventa attrito nei filetti e sotto le superfici portanti (NASA RP-1228, 1990). Solo una parte diventa precarico utile.
Questa relazione è utile per un assemblaggio bullonato controllato. Un collegamento per tubi con filettatura conica è diverso. Il raccordo avanza in una geometria a interferenza. Il sigillante modifica l'attrito. La porta può diventare ermetica prima o dopo un determinato angolo di chiave. Parker indica quindi di non montare i raccordi conici per tubi secondo una coppia precisa (Parker, consultato nel 2026). La qualità della filettatura, i materiali e il sigillante modificano il risultato.
In pratica, un moltiplicatore fisso non può convertire la coppia NPT dell'acciaio in un valore NPT sicuro per l'alluminio. Utilizzate la procedura approvata dai produttori del cilindro e del raccordo. Se la combinazione esatta di materiali non rientra in tale procedura, qualificatela con un montaggio controllato e una prova di pressione.
| Variable | Che cosa modifica | Evidenza necessaria |
|---|---|---|
| Forma e tolleranza della filettatura | Avanzamento, interferenza e posizione di contatto | Disegno, designazione della filettatura e registrazione del controllo con calibri |
| Sigillante o lubrificante | Attrito, tenuta e comportamento di polimerizzazione | Istruzioni del prodotto e compatibilità |
| Materiale e finitura del raccordo | Tendenza al grippaggio e attrito superficiale | Specifica esatta del componente |
| Lega e stato metallurgico dell'alluminio | Taglio e deformazione della filettatura di supporto | Certificato del materiale o requisito del disegno |
| Geometria del risalto della porta | Rigidezza all'espansione e parete residua | Disegno in sezione e catena delle tolleranze |
| Storico del riutilizzo | Deformazione della filettatura e qualità della tenuta | Storico di manutenzione e ispezione visiva |
Come devono essere assemblate le porte dei cilindri NPT e NPTF?
La tabella Parker delle filettature coniche specifica da 2 a 3 giri oltre il serraggio a mano per i raccordi NPTF in acciaio, acciaio inox o ottone da 1/8, 1/4, 3/8, 1/2 e 3/4 (Parker, consultato nel 2026). Si tratta di una procedura specifica per una famiglia di raccordi, non dell'autorizzazione ad applicare ciecamente lo stesso numero di giri a tutte le porte dei cilindri in alluminio.
Utilizzate la seguente sequenza controllata:
- Confermate l'identità delle due filettature. Non identificate mai una porta solo dal suo aspetto.
- Ispezionate con attenzione la porta femmina. Cercate creste strappate, nastro inglobato, corrosione e un precedente avanzamento eccessivo prima che un nuovo raccordo nasconda gli indizi.
- Controllate il raccordo maschio. Scartate le filettature danneggiate o contaminate. Confrontate la sua designazione con il disegno del cilindro e verificate che l'accesso consenta un ingresso perpendicolare.
- Applicate il sigillante approvato. Seguite le istruzioni relative alla copertura e alla polimerizzazione.
- Avviate completamente a mano. Il raccordo deve raggiungere un riferimento ripetibile di serraggio a mano, senza inclinarsi, incontrare un punto duro prematuro o entrare con un angolo visibile. Fermatevi e cercate la causa di qualsiasi resistenza anomala.
- Marcate la posizione di riferimento. Contate i giri di chiave specificati invece di affidarvi alla sensazione manuale.
- Verificate lo stato finale. Annotate la posizione di ingaggio e l'allineamento. Non allentate mai un raccordo conico solo per migliorarne l'orientamento, salvo che la procedura approvata autorizzi esplicitamente questo movimento.
- Eseguite una prova di pressione prima della messa in servizio. Prima di ricollegare l'attuatore alla macchina, utilizzate la pressione di prova delle perdite, il tempo di isolamento, la perdita ammissibile e il metodo di ispezione indicati dal produttore del cilindro.
Parker indica che un raccordo conico montato correttamente presenta in genere da 3,5 a 6 filetti ingaggiati. Un risultato fuori da questo intervallo può indicare serraggio insufficiente, serraggio eccessivo o filettature fuori tolleranza. Questa osservazione è più diagnostica di un valore di coppia trascritto, perché verifica il comportamento reale del collegamento.
Non usate una forza aggiuntiva sulla chiave per riparare una perdita. Eliminate la pressione, ispezionate la filettatura e applicate la corretta procedura di tenuta. Continuare a serrare può trasformare una piccola perdita in un danno permanente alla porta.
Perché le porte a filettatura diritta devono essere trattate diversamente?
La tabella Parker delle estremità di prigioniero ISO 6149 assegna 10 N·m a una configurazione M8x1 e 20 N·m a una configurazione M10x1, poi riporta valori diversi per altre serie di estremità di prigioniero (Parker, consultato nel 2026). Questa variazione dimostra perché il solo diametro nominale non possa fornire la coppia corretta.
Per una porta a filettatura diritta, identificate l'elemento di tenuta prima di scegliere la coppia:
- Un raccordo con risalto per O-ring richiede la misura corretta dell'O-ring.
- Una guarnizione composita richiede una faccia integra e l'orientamento, la durezza e il diametro esterno della rondella specificati.
- Un adattatore con tenuta frontale carica una spalla; conta quindi più la condizione della superficie di appoggio che l'avanzamento del cono.
- Un collegamento filettato ordinario richiede un carico di serraggio definito dal progetto e un controllo separato dello strappo della filettatura di supporto, basato su materiale reale, diametro medio, ingaggio, attrito e carico di servizio.
Un serraggio corretto posiziona la tenuta prevista senza schiacciarla e senza sovrasollecitare le filettature femmina. Utilizzate il disegno del componente o la tabella del produttore per la serie esatta di raccordi. Una tabella generale delle coppie per bulloni metrici non è sufficiente.
Questa distinzione cambia anche gli indizi di guasto. In una porta conica, occorre esaminare la profondità di inserimento eccessiva e l'espansione del risalto. In una porta a filettatura diritta, ispezionate la faccia di tenuta, la compressione della rondella o dell'O-ring e il contatto della spalla. Trattare entrambi i guasti come una semplice «bassa resistenza dell'alluminio» nasconde la geometria che deve essere realmente corretta.
Controlli di produzione che prevengono i danni alle porte
La norma ASME B1.20.1 definisce le dimensioni e il controllo con calibri delle filettature della famiglia NPT, mentre la procedura Stanley per gli inserti NPT richiede foratura, maschiatura, controllo con calibri e installazione come quattro operazioni controllate (ASME, 2013; Stanley Engineered Fastening, consultato nel 2026). Applicate la stessa disciplina di processo a ogni nuova testata di cilindro.
I controlli di fabbricazione devono coprire:
- designazione della porta;
- spessore minimo del risalto dopo tutte le lavorazioni e la foratura dei passaggi adiacenti;
- tipo di maschio, processo di taglio, criterio di sostituzione dell'utensile e durata registrata dell'utensile per le serie di produzione;
- calibri funzionali tarati;
- sovraspessore del rivestimento quando la finitura modifica le dimensioni funzionali della filettatura;
- sbavatura che protegga il primo filetto completo;
- tracciabilità del lotto che colleghi materiale della testata, macchina, maschio, operatore e risultato del controllo;
- pulizia finale seguita da una prova di perdita documentata che definisca pressione, tempo di stabilizzazione, durata di mantenimento, temperatura dell'aria, metodo di misura e perdita ammissibile per la testata finita.
I controlli di manutenzione richiedono altre evidenze. Registrate riferimento del raccordo, sigillante, riferimento del serraggio a mano, TFFT finale o coppia specificata e installatore. Sostenete valvole o flessibili pesanti affinché la porta non subisca flessioni evitabili. Se un collegamento deve essere smontato frequentemente, tracciate i rimontaggi e ispezionatelo invece di presumere un numero universale di cicli ammissibili.
L'articolo sulle specifiche di coppia dei tiranti tratta i collegamenti strutturali. I suoi valori di coppia non devono mai essere trasferiti a un raccordo di una porta pneumatica.
Quando deve essere specificato un inserto filettato?
Il bollettino Stanley sugli inserti per tubi copre le misure NPT da 1/16-27 a 1 1/2-11 1/2 e tratta la profondità di foratura come una dimensione specifica della filettatura (Stanley Engineered Fastening, consultato nel 2026). Per NPT 1/4-18, la profondità di foratura di riferimento differisce tra le preparazioni per maschio a macchina e maschio di fondo, a conferma che un inserto non è una riparazione standard intercambiabile.
Specificate un inserto quando la revisione del progetto conferma una delle seguenti necessità:
- la manutenzione frequente richiede un'interfaccia resistente all'usura;
- l'ingaggio disponibile nell'alluminio non può sostenere il carico calcolato;
- una porta danneggiata resta concentrica e conserva abbastanza materiale integro per l'intero processo di foratura, maschiatura, controllo con calibri e installazione;
- il produttore del cilindro autorizza il recupero in produzione;
- la combinazione dei materiali, il rivestimento, il sigillante, l'esposizione ai fluidi e l'accesso al controllo sono stati tutti esaminati per la configurazione installata.
L'installazione richiede comunque un disegno. Stanley prescrive la punta, il maschio per l'inserto, il calibro e l'utensile di installazione appropriati. Il bollettino richiede anche la posizione dell'inserto installato e raccomanda un sigillante non indurente adatto al servizio NPT. Tuttavia, un inserto può introdurre nuovi rischi. Rimuovere altro materiale può indebolire un risalto sottile o aprire un passaggio d'aria. L'acciaio inox nell'alluminio può creare una coppia galvanica in presenza di umidità e contatto elettrico. Esaminate le scelte di rivestimento e isolamento con la guida alla corrosione galvanica dei cilindri.
Riparare o sostituire: una decisione pratica
Secondo il bollettino Stanley sugli inserti per filettature di tubi, le profondità di foratura di riferimento per NPT 1/4-18 sono 0,833 in con un approccio di maschiatura e 0,606 in con l'altro. Tuttavia, una testata di cilindro con materiale integro insufficiente, una scanalatura adiacente o una cricca non può accettare questo processo solo perché la misura nominale della porta corrisponde.
| Constat | Décision probable | Confirmation requise |
|---|---|---|
| Contaminazione minore, nessuna perdita di metallo | Pulire e ispezionare nuovamente | Calibro e prova di perdita approvati |
| Piccola bava sul primo filetto | Solo ritocco approvato dal produttore | La forma della filettatura resta entro le tolleranze |
| Strappo parziale con risalto integro | Può essere preso in considerazione un inserto progettato | Disegno in sezione, processo dell'inserto e controllo con calibri |
| Cricca radiale del risalto | Sostituire la testata o il cilindro | Estensione della cricca e limite di pressione interessato |
| Porta allargata da una riparazione precedente | In genere sostituire, salvo che esista una riparazione documentata | Parete residua e spazio libero dai passaggi |
| Danno sconosciuto con più filettature coinvolte | Fermarsi e identificare entrambe le norme | Calibri corretti e tracciabilità del raccordo |
Non riprendete le filettature danneggiate con un maschio ordinario prima dell'approvazione del percorso di riparazione. L'asportazione di materiale può cancellare gli indizi del guasto. Può anche sovradimensionare la porta o rendere impossibile l'installazione successiva di un inserto. Evitate l'epossidico come sostituto strutturale della filettatura in un limite pneumatico pressurizzato, salvo che il produttore originale disponga di una procedura di riparazione qualificata per questa configurazione esatta.
La geometria ripristinata e le evidenze relative al limite di pressione devono determinare l'accettazione della riparazione, non la sola fermezza del raccordo. Un collegamento può resistere a una trazione manuale pur avendo un ingaggio insufficiente. Restano inoltre possibili cricche nascoste e percorsi di tenuta che cambiano dopo i cicli.
Che cosa devono indicare gli acquirenti nella richiesta di offerta?
La norma NASA-STD-5020B richiede che i sistemi filettati nel suo ambito impediscano lo strappo della filettatura di supporto come modalità di guasto determinante. Richiede inoltre una progettazione documentata del collegamento. Una richiesta di offerta per un cilindro pneumatico non eredita questa norma spaziale. Il suo principio basato sulle evidenze resta utile: definite il collegamento prima di chiedere un valore di coppia.
Chiedete al fornitore di documentare:
- norma della porta e misura nominale;
- lega della testata, stato metallurgico, rivestimento, spessore minimo del risalto dopo la lavorazione e distanza dai passaggi interni;
- famiglie di raccordi approvate;
- controllo del montaggio espresso in TFFT o in coppia specifica della configurazione, con tolleranza e campo dell'utensile;
- sigillante, preparazione della superficie, requisito di polimerizzazione, compatibilità con l'aria compressa e limite di temperatura;
- politica di rimontaggio o regola di controllo utilizzata al posto di un numero fisso di cicli;
- massa del raccordo esterno e supporto richiesto per tubo o valvola, compreso lo sbalzo massimo senza supporto e la responsabilità del montaggio;
- opzione dell'inserto, riferimento, preparazione del foro, controllo con calibri e processo di installazione in fabbrica;
- pressione della prova di perdita, stabilizzazione, durata di mantenimento, risoluzione di misura e criterio di accettazione;
- riparazioni vietate.
Gli acquirenti devono inoltre distinguere nella richiesta di offerta la misura della porta dalla sezione di passaggio. Una filettatura grande non garantisce un grande passaggio interno. Utilizzate l'analisi del rapporto tra misura della porta e sezione interna quando la capacità di portata fa parte della stessa selezione.
Regola ingegneristica finale
Parker utilizza da 2 a 3 giri oltre il serraggio a mano per diverse misure comuni di filettature coniche (Parker, consultato nel 2026). La sua tabella per le estremità di prigioniero ISO diritte utilizza invece valori di coppia specifici della configurazione. Questo contrasto definisce la regola. Il controllo del montaggio segue la filettatura e la progettazione della tenuta, non la parola «alluminio». Identificate la porta. Confermatene geometria e stato. Utilizzate la procedura esatta del raccordo. Sostenete i carichi esterni e documentate il montaggio. Un collegamento fuori dall'inviluppo approvato dal fornitore richiede un'analisi ingegneristica. Richiede inoltre una prova controllata di tenuta e funzionamento. Non utilizzate mai un moltiplicatore universale acciaio-alluminio per una porta NPT. Ignora la posizione del cono e l'attrito del sigillante. Contano anche la tolleranza della filettatura femmina e la rigidezza del risalto. È proprio la sua apparente semplicità a rendere pericolosa questa scorciatoia.
FAQ sulle porte dei cilindri in alluminio
La guida Parker sulle filettature coniche utilizza da 2 a 3 giri oltre il serraggio a mano per le comuni misure NPTF da 1/8 a 3/4 (Parker, consultata nel 2026). Le estremità di prigioniero a filettatura diritta hanno tabelle di coppia distinte. Queste risposte separano l'identificazione della filettatura dalle evidenze di riparazione. Mantengono inoltre separato il controllo del montaggio.
Posso utilizzare il 40-60% di un valore di coppia per l'acciaio su una porta NPT in alluminio?
No. Una percentuale fissa non considera la posizione del cono, la tolleranza della porta, il sigillante, il materiale del raccordo o la rigidezza del risalto. Parker controlla in genere i raccordi conici per tubi in base ai giri dal serraggio a mano e all'ingaggio finale. Utilizzate la procedura approvata dai produttori del cilindro e del raccordo per la combinazione esatta, quindi eseguite una prova di pressione sul collegamento completato.
Come posso capire se il raccordo è entrato con i filetti incrociati?
Fermatevi se il raccordo si blocca durante l'ingaggio a mano, oscilla visibilmente o entra storto. Confrontate le norme delle filettature maschio e femmina prima di ricominciare. Dopo lo smontaggio, ispezionate i primi filetti femmina ingaggiati per rilevare uno strappo su un solo lato o creste appiattite. Non utilizzate la forza della chiave per far avanzare un raccordo il cui ingaggio è incerto.
Un inserto filettato è sempre più resistente della porta originale in alluminio?
No. Un inserto può fornire una filettatura resistente all'usura, ma il risalto circostante deve ancora sostenere il foro più grande ottenuto con foratura e maschiatura. Confermate spessore della parete, passaggi adiacenti, controllo con calibri, posizione dell'inserto, compatibilità alla corrosione e metodo di tenuta. Utilizzate il processo del produttore dell'inserto o un'istruzione di riparazione del produttore del cilindro, non una procedura improvvisata in officina.
Quando deve essere sostituita una testata di cilindro danneggiata?
Sostituitela quando il risalto è incrinato, la parete residua è insufficiente, la porta interseca un altro passaggio, la norma della filettatura non può essere verificata o non esiste un processo di riparazione qualificato. Un raccordo che diventa stretto non dimostra che la riparazione sia sicura. L'accettazione richiede una geometria ripristinata, tracciabilità e una prova di pressione documentata.
Fonti e riferimenti tecnici
La selezione delle fonti privilegia enti di normazione, documenti governativi di ingegneria e istruzioni dei produttori originali. Le date di consultazione sono incluse per facilitare la verifica di edizioni successive.
- ASME B1.20.1: Filettature per tubi, uso generale, pollici, riferimento di ambito per dimensioni e controllo con calibri della famiglia NPT. Edizione 2013, confermata in vigore nel 2018; consultata il 26/07/2026.
- Parker Tube Fittings Division: assemblaggio e installazione, procedure TFFT e di coppia. Consultata il 26/07/2026.
- NASA Fastener Design Manual, RP-1228, coppia, attrito, strappo dei fori filettati, inserti e principi di progettazione degli assemblaggi filettati. Pubblicato nel 1990; consultato il 26/07/2026.
- NASA/TM-2017-219475: limiti di coppia per collegamenti filettati in lega di alluminio, equazioni prudenti per lo strappo della filettatura di supporto, base del fattore di sicurezza dello studio, ipotesi sul materiale e tabelle di coppia illustrative esplicitamente limitate. Pubblicato nel 2017; consultato il 26/07/2026.
- Linee guida NASA per la coppia dei collegamenti meccanici, ipotesi sul coefficiente di coppia, effetti della lubrificazione e controlli separati dello strappo del materiale di supporto. In vigore dal 2020; consultata il 26/07/2026.
- NASA-STD-5020B: requisiti per sistemi di fissaggio filettati su hardware spaziale, requisiti di progettazione limitati all'ambito indicato. Riconfermata il 05/01/2026; consultata il 26/07/2026.
- Stanley Engineered Fastening: inserti per filettature NPT HELI-COIL, bollettino tecnico 903B1, dimensioni degli inserti NPT, istruzioni di foratura, maschiatura, controllo con calibri, installazione e tenuta. Consultata il 26/07/2026.