
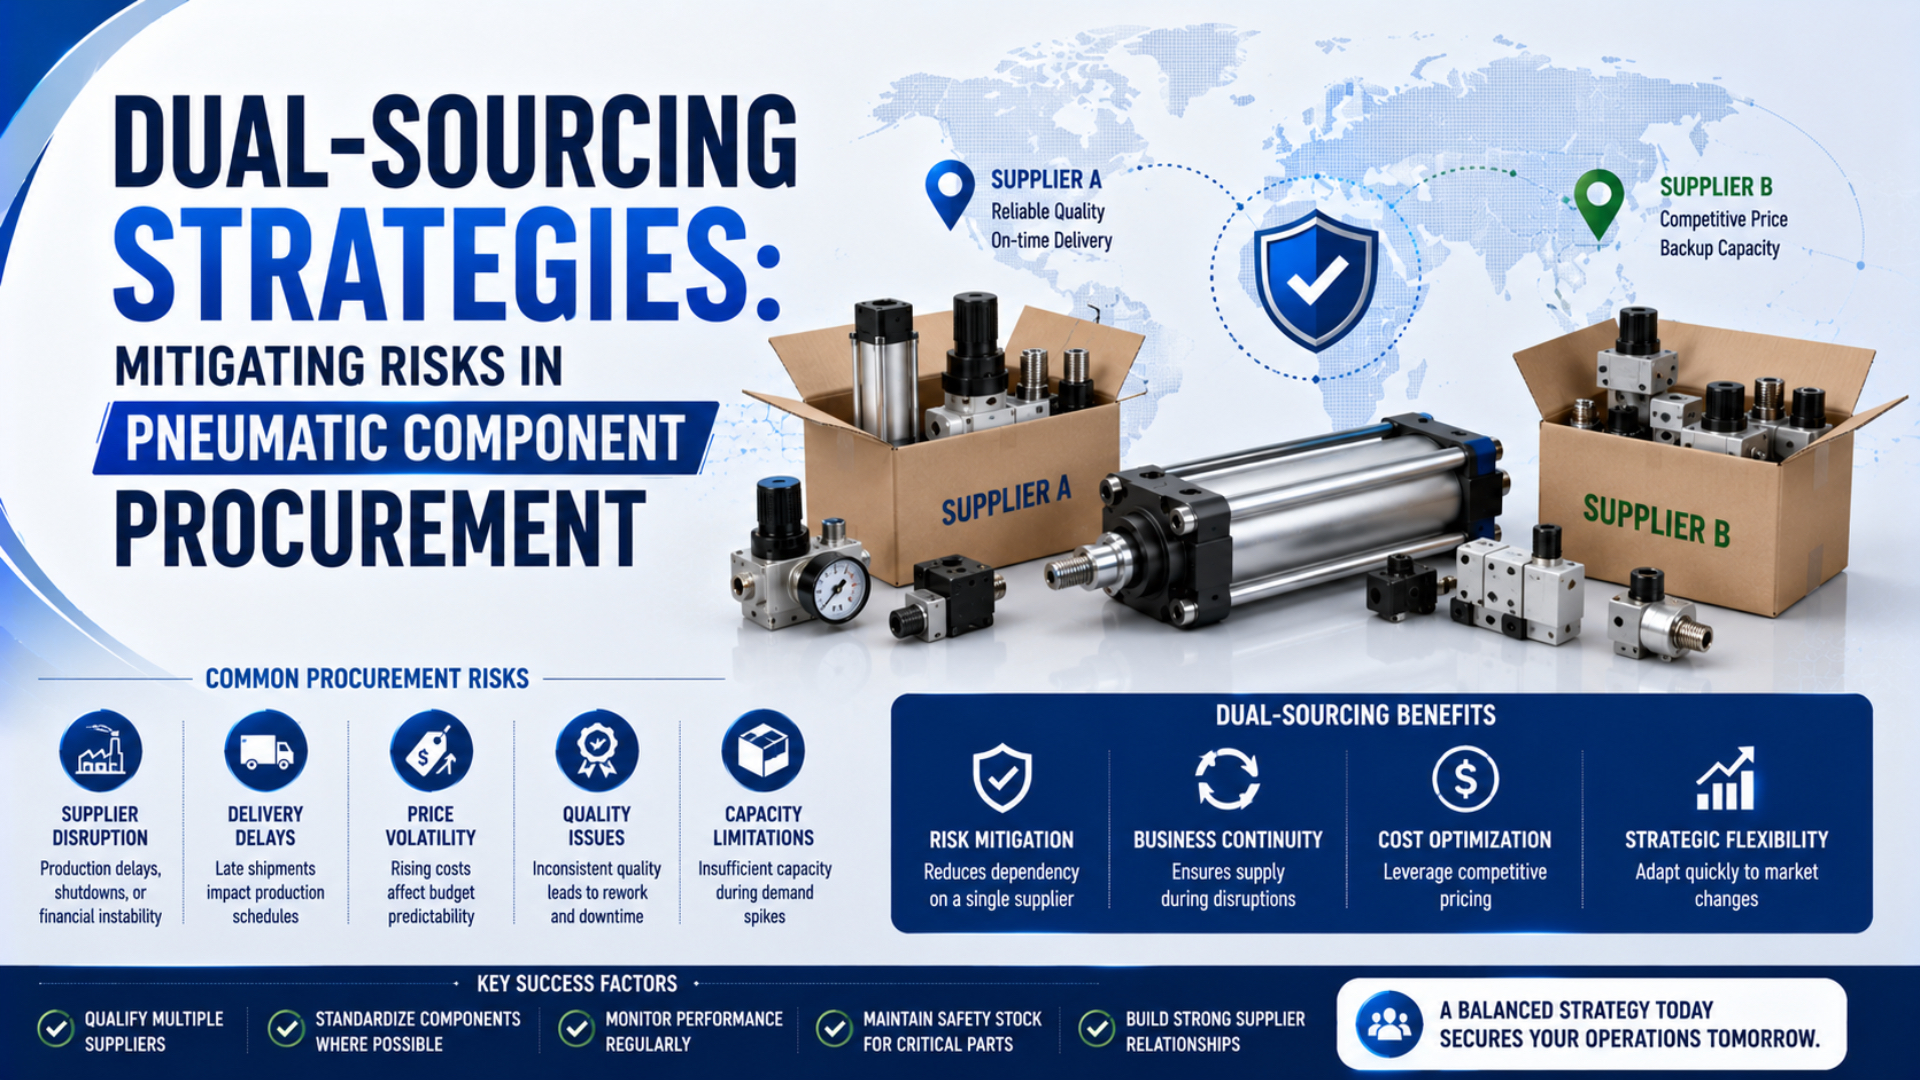
Le double approvisionnement consiste à recourir de manière maîtrisée à deux fournisseurs pour une même exigence approuvée. Obtenir un second devis ne suffit pas. Le fournisseur alternatif doit reproduire une configuration approuvée et conserver des preuves de production validées, une capacité réellement disponible, des conditions commerciales à jour ainsi qu’une procédure documentée de reprise de la demande.
Il n’existe pas de répartition universellement adaptée. Une ventilation 70/30 ou 60/40 ne constitue pas une règle. La part appropriée dépend donc de la demande, de la capacité, du délai d’approvisionnement, de la quantité minimale de commande, du statut de qualification, du coût total rendu et du volume récurrent nécessaire pour maintenir le fournisseur alternatif opérationnel. Les travaux consacrés au risque de perturbation grave présentent la concentration des achats auprès d’un nombre réduit de fournisseurs comme un arbitrage entre économies d’échelle et diversification, et non comme un problème à réponse unique (Goldschmidt et al., 2021).
Points essentiels
- Qualifiez le produit, le procédé, le site de production et l’indice de plan en vigueur, pas seulement la raison sociale du fournisseur.
- Cartographiez les matières premières, fournisseurs de rang inférieur, outillages, zones géographiques, ports et moyens logistiques communs avant de considérer deux sources comme indépendantes.
- Déterminez la répartition à partir des capacités et des besoins d’activation, plutôt que de reprendre un ratio universel.
- Pour les vérins ISO 15552, la norme couvre une série dimensionnelle d’alésages de 32 à 320 mm, jusqu’à 1 000 kPa ; elle ne garantit pas une interchangeabilité fonctionnelle complète.
Dans quels cas le double approvisionnement réduit-il l’exposition au risque ?
Le double approvisionnement peut offrir une autre voie lorsqu’un fournisseur approuvé subit un arrêt de site, une contrainte de capacité, une mise en quarantaine pour cause de qualité, une interruption de transport ou une défaillance commerciale. Il peut également fournir des données comparatives sur les délais et la qualité. La réactivité et le coût total rendu deviennent eux aussi mesurables. Le bénéfice provient d’une solution alternative exploitable, et non du seul nombre de fournisseurs.
Cette stratégie est particulièrement pertinente pour un composant dont l’indisponibilité peut interrompre la production, retarder la construction d’une machine ou empêcher une remise en service après maintenance. Commencez précisément par classer l’article acheté :
| Caractéristique de l’article | Incidence sur la décision d’approvisionnement | Contrôle type |
|---|---|---|
| Composant standard largement disponible | Le remplacement peut être relativement rapide, mais les interfaces et caractéristiques nominales doivent toujours être confirmées | Équivalence approuvée et contrôle à réception |
| Composant catalogue configuré | Des options telles que la course, le joint, le capteur, le connecteur ou l’orientation des orifices peuvent empêcher le remplacement | Enregistrement maîtrisé de la configuration et validation d’un échantillon |
| Composant spécifique au client | Les plans, outillages, matériaux, essais et droits de propriété intellectuelle peuvent empêcher un transfert rapide | Double qualification, plan d’outillage, maîtrise des modifications et preuves de capacité |
| Composant lié à la sécurité ou à la réglementation | Une modification peut exiger des études, une vérification de conformité ou une approbation client supplémentaires | Autorité d’approbation formelle et validation documentée |
| Composant à délai long ou soumis à des contraintes de capacité | Un fournisseur peut être techniquement compétent sans pouvoir répondre à une hausse soudaine de la demande | Capacité réservée, règles de lancement ou stock protégé |
Le double approvisionnement ne supprime ni l’incertitude de la demande, ni les spécifications insuffisantes, ni une mauvaise gestion des stocks, ni les défaillances corrélées en amont. Il peut même accroître la complexité. Deux fournisseurs impliquent des circuits distincts de notification des modifications et des historiques de performance séparés. Ils augmentent également le travail de validation et les risques de dérive de configuration ; ces coûts doivent donc figurer dans l’analyse économique. À l’inverse, le guide de gestion des stocks pneumatiques par le fournisseur (VMI) traite de la responsabilité du réapprovisionnement, tandis que le guide de planification des stocks pneumatiques couvre la criticité des équipements et les stocks tampons. Le présent article répond à une autre question : comment qualifier et activer deux voies de production.
Pourquoi deux fournisseurs peuvent-ils malgré tout tomber en panne simultanément ?
Le risque de cause commune désigne l’exposition créée lorsque des sources apparemment distinctes dépendent d’un même maillon critique. Deux fournisseurs de rang 1 peuvent, par exemple, utiliser la même filière, le même mélange pour joints, le même fournisseur d’aimants, la même fonderie, le même port, le même corridor logistique, le même réseau énergétique ou la même région de production. Ils peuvent également employer le même outillage appartenant au client ou sous-traiter le même procédé spécial. Une perturbation de ce maillon commun peut neutraliser les deux sources déclarées.
Le NIST recommande par conséquent de cartographier les sites des fournisseurs, les relations avec les rangs inférieurs, les itinéraires de transport et les concentrations géographiques. Les dépendances cachées de rang 2 ou 3 peuvent révéler des goulets d’étranglement invisibles dans une simple liste de fournisseurs de rang 1 (NIST MEP, 2024).
Pour chaque composant pneumatique critique, posez les questions suivantes aux deux fournisseurs :
- Voie de production : indiquez le site approuvé.
- Intrants communs : précisez si les matières premières, profilés propriétaires, joints, composants électroniques ou aimants proviennent d’une source amont unique.
- Transport : consignez le port, le transporteur et l’itinéraire frontalier habituels, ainsi qu’une solution alternative réaliste.
- Moyens de maîtrise : confirmez l’accès aux plans, calibres, outillages, programmes d’essai et instructions de travail appartenant au client, ainsi que la méthode de notification des changements de site ou de fournisseur de rang inférieur.
La confidentialité des fournisseurs peut limiter la divulgation de certains noms. L’acheteur peut néanmoins demander des preuves structurées : pays ou région, statut de source unique, disponibilité d’un autre site, délai de reprise, propriétaire du moyen, date du dernier examen et personne responsable de l’escalade.
Un dossier de double approvisionnement utile distingue deux statuts : qualifié techniquement et activé opérationnellement. La qualification technique confirme que la pièce et le procédé répondent aux exigences définies. L’activation du fournisseur confirme que la source peut toujours accéder à l’indice en vigueur, aux matériaux, aux outillages, au personnel, à la voie de production et à la capacité nécessaires au moment du lancement d’une commande. Autrement dit, l’approbation consigne les preuves ; l’activation vérifie qu’elles restent exploitables.
Comment une spécification unique doit-elle encadrer les deux sources ?
Les comparaisons entre fournisseurs échouent lorsque chacun chiffre une interprétation différente du besoin. Établissez donc un référentiel de spécification maîtrisé par l’acheteur et imposez qu’il soit cité dans chaque devis, échantillon, approbation et lancement de production.
Pour un vérin pneumatique, ce référentiel peut comprendre :
- Géométrie : définissez l’enveloppe d’installation.
- Conditions de service : pression de service et pression nominale ; plage de vitesses ; limites de charge, de moment et d’effort latéral ; amortissement ; nombre de cycles prévu.
- Environnement et commande : restrictions relatives aux joints et lubrifiants, qualité de l’air, température, produits chimiques, lavage intensif, corrosion, capteurs, connecteurs et interfaces de commande.
- Preuves de libération : définissez les essais d’acceptation et les caractéristiques à contrôler, puis maîtrisez la traçabilité, l’emballage, les dérogations approuvées, l’indice du plan, les règles de notification des modifications, leurs dates d’effet et l’autorité d’approbation.
La norme ISO 15552 fixe les dimensions de base, de montage et d’accessoires d’une série de vérins à fixations amovibles, avec des alésages de 32 mm à 320 mm et une pression nominale maximale de 1 000 kPa. Son objectif est d’assurer l’interchangeabilité dimensionnelle dans ce périmètre (ISO 15552:2018, confirmée en 2025). Elle ne normalise toutefois pas tous les joints, capteurs, dispositifs d’amortissement, choix d’orifices, matériaux, limites de performance ou configurations d’accessoires. Des détails de configuration minimes peuvent encore empêcher un remplacement : type de filetage ; brochage du capteur ; polarité de l’aimant ; composition de la graisse ; accès au réglage d’amortissement ; exigence d’anodisation ; détrompage du connecteur. Consignez-les avant de commander les échantillons. Vérifiez la traçabilité par numéro de série et la filiation des étalonnages. Le cas échéant, contrôlez la version du micrologiciel, la chimie du traitement de surface et la continuité des lots de lubrifiant. Pour les ensembles configurés, examinez également la généalogie des lots et la répétabilité du système de mesure. Incluez les outils de serrage au couple, le profil de sertissage, la polymérisation de l’adhésif, l’emballage avec dessiccant, le modèle d’étiquette et le classement douanier.
Utilisez la liste de contrôle d’achat ISO 15552 pour établir une demande de prix complète, puis appliquez la liste de contrôle distincte pour l’interchangeabilité ISO 15552 lorsque vous comparez une solution alternative à une unité installée.
D’autres produits nécessitent d’autres jeux d’interfaces. De même, ne considérez pas l’existence d’un certificat ISO 9001 comme une approbation du produit. Les lignes directrices de l’ISO et de l’IAF définissent la maîtrise des achats comme un processus plus large qui englobe des exigences d’achat correctes, des critères définis pour les prestataires, la vérification, la surveillance et des contrôles proportionnés aux risques (ISO 9001 Auditing Practices Group).
Quelles preuves permettent de qualifier le second fournisseur ?
La qualification doit être proportionnée aux conséquences d’une défaillance et au degré de nouveauté du composant. Un raccord standard peut, par exemple, nécessiter un examen documenté de la spécification et un contrôle d’échantillon. Un vérin sans tige personnalisé installé sur un axe de machine soumis à de fortes contraintes peut exiger l’approbation du plan et des certificats matière. Il peut également nécessiter un contrôle dimensionnel, des essais fonctionnels, une vérification en charge, des preuves d’endurance et une validation sur l’installation.
Utilisez donc des jalons plutôt qu’un calendrier universel :
| Jalon de qualification | Question de décision | Preuves minimales |
|---|---|---|
| Revue des exigences | Le fournisseur comprend-il la configuration maîtrisée et les conditions de service de l’application ? | Revue de spécification signée, écarts, hypothèses et contacts responsables |
| Revue des capacités | Le site de production désigné peut-il fabriquer et tester le composant ? | Gamme de fabrication, équipements, sous-traitants, base de calcul de la capacité, contrôles qualité et processus de modification |
| Échantillon ou premier article | Une unité représentative respecte-t-elle les exigences approuvées ? | Échantillon identifié, indice du plan, résultats de contrôle et d’essai, traitement des écarts |
| Validation sur machine | La solution alternative fonctionne-t-elle de manière sûre et acceptable dans le système réel ? | Procès-verbal d’installation, contrôle des interfaces, résultats fonctionnels, compatibilité avec la commande et approbation |
| Autorisation de production | La production en série peut-elle préserver la configuration approuvée ? | Référence libérée, plan de contrôle ou mesures équivalentes, enregistrements, emballage et délai |
| Revue d’activation | Le fournisseur peut-il accepter et exécuter immédiatement la commande de basculement ? | Accusé de réception de l’indice en vigueur, disponibilité des matériaux et outillages, capacité confirmée et circuit de validation commerciale |
Le certificat du système de management du fournisseur constitue un élément parmi d’autres. Vérifiez notamment la raison sociale, le site certifié, la norme, le périmètre, le statut, l’organisme de certification et son lien d’accréditation. Pour les certificats accrédités participants, IAF CertSearch indique le statut, le périmètre, les sites certifiés, l’organisme de certification et l’organisme d’accréditation (IAF CertSearch). Un certificat valide ne prouve toujours pas que le composant pneumatique concerné a réussi l’approbation technique de l’acheteur.
Le NIST distingue lui aussi la recherche de fournisseurs de leur évaluation par l’acheteur : une correspondance de capacités ne fait qu’amorcer la qualification (service de recherche de fournisseurs du NIST MEP).
D’après notre expérience de l’examen des devis, le moyen le plus rapide de démasquer une fausse solution de secours consiste à demander l’indice exact du plan, le site de production, le dossier de validation et la quantité réalisable pour une date de lancement précise. Un fournisseur peut reconnaître la référence de la pièce sans disposer encore du matériau actuel, de l’accès aux outillages ou des instructions de production approuvées.
Répartir les volumes sans ratio fixe
Considérez la répartition des volumes comme le résultat de contraintes et d’objectifs. Ne partez surtout pas d’un pourcentage repris d’une autre entreprise.
Construisez un tableau de scénarios à partir des éléments suivants :
- Demande : volume prévisionnel et tolérance au délai de reprise.
- Approvisionnement : capacité du site approuvé, délai normal, délai de reprise, MOQ, quantité par lancement et engagements sur les matériaux.
- Économie : coût total rendu calculé avec des hypothèses communes de devise et de livraison, auquel s’ajoutent les risques liés aux stocks et à l’obsolescence.
- Disponibilité : utilisez les preuves relatives à la qualité, à la livraison, à la réactivité et à la maîtrise des modifications pour déterminer le volume récurrent nécessaire au maintien de la voie de production réelle du fournisseur alternatif.
Concentrer les volumes chez le fournisseur le plus performant peut, par exemple, améliorer le prix et accélérer l’apprentissage du procédé, mais laisser l’autre fournisseur inactif. À l’inverse, une répartition plus équilibrée peut préserver une capacité active tout en doublant le travail administratif et en réduisant les remises sur volume ; une faible allocation n’a de valeur que si elle est suffisamment importante et fréquente pour solliciter la véritable voie de production.
Réexaminez la répartition à la suite d’un événement déclencheur documenté plutôt que de déplacer les commandes de manière informelle. Les déclencheurs pertinents comprennent notamment une modification de plan, un transfert de site, un nouveau fournisseur de rang inférieur, une mise en quarantaine qualité, une dégradation durable des livraisons, une variation de capacité, un changement de palier de la demande, une modification de l’itinéraire de fret, une évolution du statut d’un certificat ou l’échec d’un exercice de basculement. Définissez qui peut approuver une réaffectation temporaire ou permanente.
Aucun calculateur public ne peut déterminer cette répartition, car les données d’entrée sont propres à chaque acheteur. Les offres internationales nécessitent toutefois un jeu d’hypothèses unique pour le coût rendu.
Maintenir le fournisseur alternatif opérationnel
Une source approuvée peut perdre ses capacités. Les plans évoluent, les outillages se dégradent, les matériaux deviennent obsolètes et les capacités sont réaffectées. La date d’approbation initiale renseigne donc peu sur la disponibilité actuelle des matériaux, l’état des outillages, la présence de personnel formé ou la capacité engagée.
La disponibilité opérationnelle se dégrade avec le temps.
Tenez à jour un dossier unique de maîtrise des sources :
| Bloc de contrôle | Informations à tenir à jour |
|---|---|
| Identité | Société approuvée, site de production, procédés spéciaux sous-traités et références pièce de l’acheteur et du fournisseur |
| Configuration | Indices des plans et spécifications, matériaux, dérogations, échantillons approuvés et rapports de validation |
| Moyens | Propriété, emplacement, état et accessibilité des outillages et calibres, ainsi que les restrictions de transfert |
| Approvisionnement | Capacité normale, hypothèses de montée en charge, délais, dernière confirmation et périmètre du certificat lorsque celui-ci est requis |
| Disponibilité | Dernier exercice de production, modifications en cours, actions correctives, restrictions commerciales et contacts d’escalade |
L’exercice ne doit pas nécessairement reproduire une crise. Un lancement de production maîtrisé peut plutôt confirmer que le fournisseur récupère les données en vigueur, achète le matériau adéquat, exécute le procédé approuvé, génère les enregistrements requis et expédie une unité acceptée. Fixez l’intervalle selon la criticité du composant et la fréquence des modifications de conception ou de la voie d’approvisionnement. Les lignes directrices de l’ISO et de l’IAF relatives aux achats exigent des informations à jour sur les prestataires approuvés, des achats fondés sur des critères définis, des vérifications et une surveillance efficace des performances. Ces contrôles ne soutiennent le double approvisionnement que s’ils sont appliqués à chaque voie de production approuvée, et non simplement consignés au niveau de l’entreprise.
Les tableaux de bord fournisseurs doivent définir leurs dénominateurs. La « livraison dans les délais » reste ambiguë si le dossier ne précise pas la date promise, la fenêtre admise, le traitement des lignes de commande, la règle applicable aux livraisons partielles, les exclusions imputables à l’acheteur et la source des données. Le taux de défauts doit distinguer un rejet au contrôle d’entrée d’une non-conformité détectée en production ou d’une défaillance sur le terrain. Le délai de réponse doit séparer l’accusé de réception, la mesure conservatoire et l’action corrective définitive.
Rédiger un plan de basculement directement exécutable
Un plan de basculement doit pouvoir être exécuté sans improviser d’approbations pendant la perturbation. Rédigez-le donc avant d’avoir besoin de la source alternative.
Définissez :
- Déclencheur : désignez la condition qui lance le processus.
- Autorité de décision : indiquez qui lance les commandes auprès du fournisseur alternatif et approuve les dérogations techniques.
- Demande et priorité : précisez quelles machines, quels clients ou quelles commandes de service reçoivent en premier l’approvisionnement limité, et qui peut modifier cet ordre.
- Configuration et capacité : consignez l’indice et les dérogations autorisés, puis obtenez une déclaration datée de la quantité disponible, de la date de démarrage, de la voie de production, des contraintes matière et de l’hypothèse de montée en charge.
- Contrôle et libération : précisez si le contrôle chez le fournisseur, les contrôles à réception, les essais fonctionnels ou les mesures conservatoires temporaires changent pendant le basculement.
- Accès aux données et outillages : définissez comment les plans, programmes, calibres, outillages et équipements d’essai peuvent être utilisés ou transférés.
- Communication et reprise : indiquez les contacts, la fréquence des comptes rendus, la responsabilité de l’information client et les critères de retour à la répartition initiale.
Les accords commerciaux doivent parallèlement traiter du statut des prévisions, des annulations, des engagements de capacité, de la notification des modifications, de la confidentialité, de la propriété intellectuelle, des outillages, du droit d’audit, des enregistrements et de la résiliation. Une clause générique de force majeure ne constitue pas un plan de continuité complet. La clause type de la CCI définit, par exemple, les conditions, la notification, les mesures d’atténuation et les conséquences. Elle permet également aux parties d’adapter les événements et les modalités à leur situation (Clauses de force majeure et d’imprévision de la CCI, 2020).
La rédaction des contrats et les voies de recours dépendent du droit applicable et de l’accord négocié. Faites examiner les dispositions finales par un juriste qualifié, tandis que les équipes d’ingénierie et d’achats vérifient séparément que le basculement technique peut être exécuté.
FAQ sur le double approvisionnement en composants pneumatiques
Le double approvisionnement est-il toujours plus sûr que l’approvisionnement unique ?
Non. Le double approvisionnement n’est utile que si le fournisseur alternatif est qualifié et n’est pas exposé au même mode de défaillance critique. Des matériaux, outillages, régions de production ou moyens logistiques communs peuvent rendre la stratégie inefficace ; comparez le risque résiduel avec des solutions de stockage, de reconception ou de réservation de capacité. Une source unique peut parfois rester préférable.
Comment qualifier deux fournisseurs pour une même pièce pneumatique ?
Communiquez aux deux fournisseurs une exigence maîtrisée unique, puis examinez les capacités du site désigné, les preuves sur échantillon, la compatibilité avec la machine, la maîtrise de la production en série, le processus de modification et la capacité actuelle. L’approbation doit identifier précisément la pièce, son indice, le site et les dérogations autorisées ; un certificat ou un devis ne vaut pas approbation du composant.
Les pièces pneumatiques des deux fournisseurs doivent-elles avoir des dimensions identiques ?
Les interfaces requises sur la machine doivent respecter la spécification approuvée, mais une similitude dimensionnelle ne suffit pas. Contrôlez la pression nominale, les matériaux, les joints, l’amortissement, les capteurs, les orifices, le comportement du débit, l’environnement, les enregistrements et la compatibilité avec la commande. La norme ISO 15552 définit certaines dimensions de vérins ; elle ne normalise pas toutes les caractéristiques fonctionnelles.
Quelle est la meilleure répartition des volumes entre fournisseur principal et fournisseur secondaire ?
Il n’existe pas de pourcentage universel. Modélisez la demande, la capacité approuvée, le délai, la MOQ, le coût rendu, la qualité, les stocks et le travail nécessaire pour maintenir le fournisseur alternatif actif. Consignez la justification et les déclencheurs de réexamen ; une part nominale qui ne sollicite jamais la production risque de ne pas préserver la disponibilité.
À quelle fréquence faut-il tester le fournisseur de secours ?
Adaptez l’intervalle à la criticité du composant. Procédez à une nouvelle vérification après toute modification du plan, du site, du procédé, du fournisseur de rang inférieur, de l’outillage ou de la capacité. Une commande maîtrisée fournit une preuve plus solide qu’un email, car elle met à l’épreuve toute la chaîne, de la récupération des données jusqu’à la livraison acceptée.
Sources et références techniques
- Revue de l’OCDE sur la résilience des chaînes d’approvisionnement, OCDE, 2025.
- Cartographier vos chaînes d’approvisionnement aide à hiérarchiser les risques et les actions, NIST Manufacturing Extension Partnership, 2024.
- Recherche de fournisseurs, NIST Manufacturing Extension Partnership.
- Lignes directrices sur les prestataires externes, ISO 9001 Auditing Practices Group et IAF.
- ISO 15552:2018, vérins pneumatiques à fixations amovibles.
- IAF CertSearch, base de vérification des certificats de l’International Accreditation Forum.
- Approvisionnement stratégique face à un risque de perturbation grave, Goldschmidt, Kremer, Thomas et Craighead, 2021.
- Clauses de force majeure et d’imprévision de la CCI, Chambre de commerce internationale, 2020.