
Les fabricants de vérins pneumatiques en marque blanche sont des fournisseurs qui fabriquent des configurations de vérins maîtrisées pour les vendre sous la marque d’une autre entreprise. Avant la production, les candidats fiables doivent prouver quatre éléments : leur identité juridique, un périmètre de fabrication pertinent, des preuves produit maîtrisées et des responsabilités commerciales opposables. Un certificat ou une visite d’usine bien préparée ne couvre qu’une partie de ce contrôle. Les acheteurs ont encore besoin de plans, de relevés d’inspection, de résultats d’échantillons et d’un processus de libération contrôlé.
La qualification du fournisseur doit donc s’appuyer sur des étapes de preuve. Vérifiez d’abord l’entreprise et la certification. Auditez les procédés qui fabriqueront vos vérins. Figez la définition technique. Approuvez ensuite les échantillons et les lots de production selon des règles d’acceptation écrites. Cette séquence protège la marque sans s’en remettre à des promesses générales de qualité, de faibles quantités minimales ou de livraison rapide.
Points essentiels
- L’ISO 9001 certifie un système de management de la qualité, pas le vérin lui-même.
- L’ISO 19011:2026 fournit le cadre actuel des audits des systèmes de management.
- Un fournisseur doit relier les plans, les matériaux, les mesures et les essais au lot expédié.
- Ne libérez la production qu’après la clôture des quatre étapes de preuve.
Qu’est-ce qui rend fiable un fabricant de vérins pneumatiques en marque blanche ?
L’ISO décrit sept principes de management de la qualité qui sous-tendent la famille ISO 9000 (ISO, 2015). L’IAF avertit qu’une certification ne prouve pas à elle seule la supériorité du produit (IAF, consulté en 2026). La fiabilité vient d’une chaîne de preuves qui relie la conception approuvée, le procédé maîtrisé et le résultat mesuré au vérin livré.
Ne considérez le certificat comme utile que lorsque son entité juridique, son site couvert et ses activités déclarées correspondent directement au parcours de fabrication réel de la famille de vérins exacte mentionnée dans le devis, le plan et l’accord commercial.
Quatre étapes de preuve rendent l’évaluation gérable :
- Étape d’identité : vérifier l’entité juridique.
- Étape de capacité : relier le vérin proposé aux machines auditées, au personnel compétent, aux sous-traitants approuvés et au parcours de fabrication réel.
- Étape produit : figer les plans, les matériaux et les preuves d’acceptation.
- Étape de libération : exiger que les échantillons et les relevés des lots de production satisfassent les règles écrites avant qu’un vérin n’entre dans le canal de vente sous la marque de l’acheteur.
Ces étapes sont séquentielles et non interchangeables. Un échantillon parfait ne prouve pas la stabilité de la production. Une usine capable ne prouve pas que votre plan est maîtrisé. Un certificat valide ne remplace pas un relevé d’acceptation propre au produit.
Vérifier l’entreprise, le certificat et le périmètre de fabrication
Par l’intermédiaire de trois parties, IAF CertSearch valide les informations du certificat fournies par l’entité certifiée, l’organisme de certification et l’organisme d’accréditation (IAF CertSearch, consulté en 2026). Faites correspondre les trois sources, puis comparez le site et le périmètre de certification indiqués avec l’usine mentionnée dans le devis, le plan et l’accord commercial.
Commencez par le nom enregistré du fabricant et son adresse physique. Les noms commerciaux, les sociétés d’exportation et les usines peuvent être liés, mais la relation doit être explicite. Demandez quelle entité signe l’accord, reçoit le paiement, possède l’outillage, maîtrise la production et assume la garantie. Consignez chaque réponse dans le dossier fournisseur. Validez ensuite le certificat ISO 9001. L’ISO 9001:2015 reste l’édition publiée en juillet 2026, tandis que l’édition suivante est en cours de publication et attendue en septembre 2026 (ISO, 2026). Les acheteurs doivent enregistrer l’édition applicable, l’état du certificat, les sites couverts et le périmètre au lieu d’exiger une édition qui n’est pas encore publiée. Le périmètre doit décrire des activités pertinentes pour la fourniture. « Fabrication de composants industriels » constitue une preuve plus faible qu’un périmètre mentionnant les produits pneumatiques ou un usinage et un assemblage étroitement liés. Même un périmètre précis ne reste qu’une donnée parmi d’autres.
Les recommandations de l’IAF indiquent qu’une certification ISO 9001 accréditée ne signifie pas que le produit lui-même est certifié ou supérieur.
Un décalage entre les entités du devis et de la certification n’est pas automatiquement éliminatoire. Il crée une question de maîtrise non résolue. Les acheteurs ont besoin d’un parcours documenté qui nomme le propriétaire de la spécification, le responsable de la libération de production et le moyen de transmettre les obligations de qualité entre les entités.
La transparence du fournisseur doit fonctionner dans les deux sens. Les acheteurs doivent pouvoir comparer le devis avec un profil d’entreprise public et joindre une personne identifiée par un canal de contact stable. Ces pages ne remplacent pas la diligence raisonnable, mais elles donnent au dossier commercial une identité vérifiable avant le partage de données confidentielles de demande de prix.
Quelles preuves de production faut-il inspecter ?
Couvrant des alésages de 32 à 320 mm, l’ISO 15552:2018 définit les dimensions interchangeables des vérins à montage amovible avec une pression nominale maximale de 1 000 kPa, soit 10 bar (ISO, 2018). Elle ne certifie pas une usine et ne garantit ni la durée de vie des joints, ni les performances d’étanchéité, ni l’adéquation à l’application.
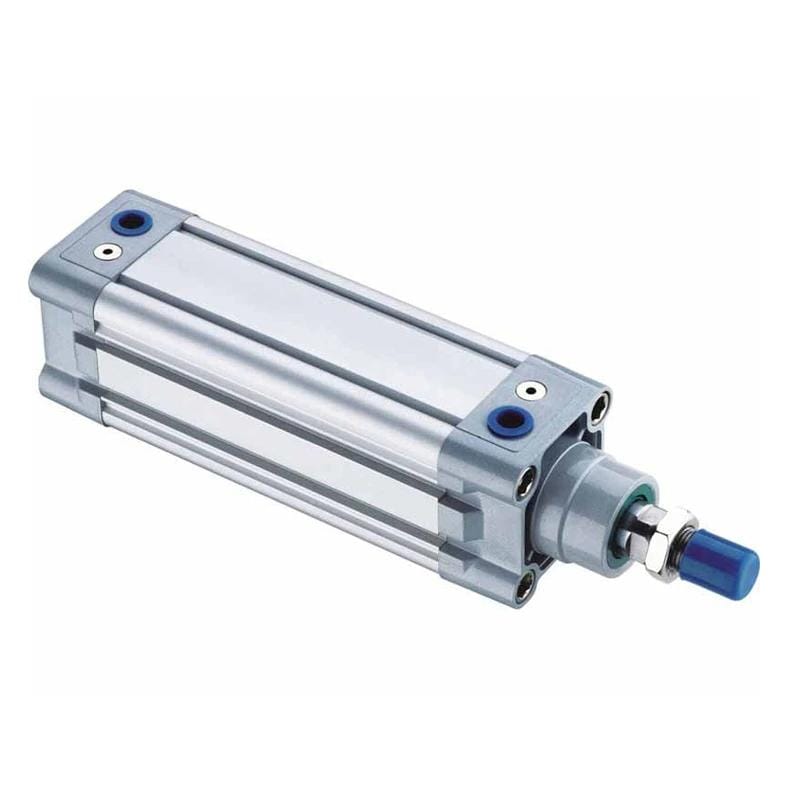
Laissez la famille de produits déterminer les procédés qui méritent votre attention. Les vérins de profil standard peuvent exiger la préparation du tube, l’usinage du piston et des fonds, la finition de la tige, la pose des joints, l’assemblage, les essais fonctionnels et le marquage. Les vérins sans tige introduisent d’autres contrôles des bandes d’étanchéité, du chariot et du guidage. Les vérins compacts modifient les contraintes d’espace, d’outillage et d’inspection.
Tracez le parcours de fabrication réel du numéro de pièce proposé en remontant d’un vérin terminé, depuis l’essai de libération, l’assemblage, l’usinage et les relevés des composants achetés, jusqu’à ce que chaque résultat déterminant renvoie à l’exigence contrôlée qui justifie l’expédition. Une présentation des machines disponibles ne suffit pas. Demandez au fournisseur d’identifier :
- l’opération de chaque poste ;
- la révision du plan contrôlé et l’instruction de travail disponible au point d’utilisation ;
- les caractéristiques critiques vérifiées avant le transfert ;
- l’outil, le calibre ou le montage précis utilisé pour accepter chaque caractéristique, avec son état actuel de maîtrise de la mesure ;
- un relevé reliant le résultat au lot ou au numéro de série concerné ;
- les opérations sous-traitées ;
- le parcours documenté de confinement, d’enquête et de décision lorsque tout résultat sort de sa limite approuvée.
La cohérence physique compte. Les affirmations commerciales doivent correspondre au routage et aux capacités des machines. Les plans d’inspection et les relevés d’échantillons doivent raconter la même histoire. Si un traitement de surface est sous-traité, le sous-traitant approuvé doit apparaître dans le système de maîtrise. Les contrôles à réception doivent aussi y figurer. Pour les joints achetés à l’extérieur, la nomenclature doit identifier le matériau approuvé et enregistrer son statut de source.
Pour les dimensions de montage normalisées, comparez le plan du fabricant avec la norme de vérin applicable. Comparez ensuite les deux avec l’interface de l’acheteur. L’article sur l’interchangeabilité des vérins ISO 15552 explique pourquoi un profil familier ne prouve pas chaque détail d’orifice ou d’embout de tige. Les capteurs et accessoires exigent leurs propres vérifications.
Comment auditer le contrôle qualité et la mesure ?
L’ISO 19011:2026 est devenue la quatrième édition des lignes directrices pour l’audit des systèmes de management en mai 2026 (ISO, 2026). Elle couvre les principes d’audit et la gestion des programmes d’audit. La conduite de l’audit et la compétence des auditeurs y figurent également. Utilisez ce cadre pour tracer une commande réelle depuis les achats jusqu’à la production, puis l’inspection, la maîtrise des non-conformités et la libération.
Les audits d’usine efficaces échantillonnent les preuves entre les fonctions. Commencez par un vérin terminé ou un lot récent. Remontez de ses réceptions de matériaux aux relevés d’usinage. Suivez le parcours d’assemblage, le résultat d’essai et l’autorisation de libération. Sélectionnez ensuite un plan contrôlé.
Suivez-le jusqu’à l’opérateur, au calibre et au relevé final. Les deux directions révèlent des lacunes qu’une visite limitée à une liste de contrôle peut manquer. Les affirmations de mesure méritent leur propre examen. L’ISO 10012:2026 exige un système qui permette d’obtenir des résultats valides et fiables (ISO, 2026). La traçabilité métrologique relie un résultat de mesure à une référence par une chaîne d’étalonnage documentée (NIST, 2021). Cette chaîne doit rester ininterrompue. Chaque maillon contribue à l’incertitude. Un relevé de libération n’est défendable que lorsque l’acheteur peut suivre la mesure déterminante à travers l’historique de l’instrument jusqu’à la référence d’étalonnage qui justifiait l’acceptation au moment de l’inspection. Demandez le relevé d’étalonnage d’un calibre effectivement utilisé sur votre produit. Confirmez l’identifiant de l’équipement et la caractéristique mesurée. Vérifiez sa plage et son statut d’étalonnage. Documentez l’action prise après une constatation hors tolérance.
Une étiquette d’étalonnage ne peut pas montrer si un produit accepté avant une constatation hors tolérance reste valide, car cette décision exige l’historique de l’instrument, la revue des résultats concernés et une décision documentée.
L’accréditation d’un laboratoire externe est également liée à son périmètre. L’ISO/IEC 17025:2017 traite de la compétence et de l’impartialité des laboratoires (ISO, 2017). Elle couvre aussi la constance du fonctionnement. Lorsqu’un rapport externe intervient dans l’acceptation, confirmez que le périmètre accrédité du laboratoire couvre la méthode et la mesure concernées.
Une meilleure question d’audit n’est pas « Étalonnez-vous vos outils ? » Demandez plutôt : « Montrez-moi comment ce résultat de mesure est devenu suffisamment fiable pour libérer ce vérin. » Cette formulation oblige le fournisseur à montrer l’équipement et la méthode. Elle doit aussi relier l’opérateur et la décision. Incluez l’incertitude lorsque c’est pertinent.
Maîtriser le plan, la nomenclature et les modifications techniques
L’ISO 15552 couvre une série dimensionnelle à 10 bar (ISO 15552, 2018). Elle fonctionne avec l’ISO 10099:2001. Cette norme spécifie l’examen fonctionnel final des vérins pneumatiques double effet à simple tige (ISO 10099, 2001). Aucune des deux ne remplace un plan propre à la configuration.
Une nomenclature et un plan d’acceptation convenu restent nécessaires.
Votre dossier technique doit définir ce que représente réellement le nom en marque blanche. Au minimum, figez la famille de vérins, l’alésage, la course, les interfaces de montage, l’embout de tige, les orifices, l’amortissement, les dispositions pour capteurs, les matériaux, les traitements de surface, la spécification des joints, le lubrifiant, le marquage, l’emballage et la langue des documents. N’ajoutez des tolérances que lorsque la conception ou l’interchangeabilité l’exige.
La maîtrise des révisions doit couvrir chaque élément spécifié. Le bon de commande doit renvoyer aux révisions approuvées du plan et de la spécification, et non à un surnom de produit. Lorsqu’un fournisseur propose un matériau, un joint, un revêtement ou un sous-traitant de remplacement, la modification doit rester bloquée jusqu’à ce que l’acheteur en examine les effets techniques et commerciaux.
Chaque avis de modification technique doit indiquer :
- la modification ;
- la raison et la date demandée ;
- chaque numéro de pièce, lot de production, commande ouverte, expédition, obligation de service et emplacement de stock concernés ;
- le risque d’ajustement ou de fonction ;
- les preuves de validation, les conditions d’essai, les limites d’acceptation et les hypothèses techniques non résolues ;
- les approbateurs nommés de l’acheteur et du fournisseur, la séquence d’approbation, la date d’effet, le premier lot de production contrôlé et le moyen de communiquer la décision à la production ;
- l’identification de l’ancien stock.
Refusez « matériau équivalent » comme formulation complète. L’équivalence dépend de l’exigence. Un composé de joint peut appartenir à la même famille nominale de polymères tout en différant par sa dureté, son comportement thermique ou sa compatibilité chimique. Consultez le guide des matériaux de joints de vérins lorsque la spécification en marque blanche autorise plusieurs élastomères.
Comment qualifier les échantillons et les lots pilotes ?
Publiée en janvier 2026, l’ISO 2859-1:2026 fournit des plans d’échantillonnage d’acceptation simples, doubles et multiples indexés par le NQA pour l’inspection par attributs lot par lot (ISO, 2026). Elle ne crée pas une quantité universelle d’échantillons. La taille du lot, le niveau d’inspection, le NQA et les règles de changement doivent être sélectionnés selon le risque réel de la fourniture.
Séparez l’approbation de l’échantillon de l’approbation du procédé. Un échantillon peut confirmer les dimensions, les interfaces, l’apparence et la fonction. Il ne peut pas à lui seul démontrer la stabilité de l’approvisionnement, la répétabilité de la fabrication ou la performance de livraison. Un lot pilote apporte des preuves de procédé, mais sa quantité doit suivre le risque et le plan de validation, pas une fourchette générique trouvée en ligne.
Une étape de libération de la production est une décision documentée qui autorise une configuration et un procédé contrôlés à entrer dans l’approvisionnement courant.
Construisez la séquence de qualification autour de résultats explicites :
- Échantillon technique : vérifier la conformité au plan, les interfaces de montage, les orifices, les capteurs, l’amortissement, le marquage et l’emballage.
- Essai d’application : tester le vérin sous la charge, la vitesse, l’alignement, la qualité de l’air et les conditions environnementales de l’acheteur.
- Revue du lot pilote : comparer les unités et les relevés d’une série de production contrôlée.
- Libération de production : approuver la configuration, le plan de maîtrise, le plan d’échantillonnage, le parcours des écarts et les documents d’expédition.
Décidez ce qui constitue un échec avant le début des essais. Une fuite, une surface endommagée, un marquage incorrect ou un relevé manquant peuvent avoir des conséquences différentes. Classez les défauts selon le risque de l’application et les exigences contractuelles. Sélectionnez ensuite le plan d’échantillonnage et la règle d’acceptation. Ne choisissez jamais une valeur de NQA simplement parce qu’un autre acheteur l’a utilisée.
L’échantillonnage par attributs ne peut pas valider chaque caractéristique critique. Les interfaces liées à la sécurité, l’identité, les matériaux interdits ou les erreurs de configuration peuvent exiger une vérification complète. Les essais de fiabilité destructifs ou chronophages nécessitent un plan de qualification distinct, car ils ne peuvent pas être répétés sur chaque unité expédiée.
Quels essais et relevés de vérin faut-il exiger ?
L’acceptation finale et la qualification de fiabilité exigent des preuves distinctes. L’ISO 10099:2001 spécifie l’examen fonctionnel final des vérins pneumatiques double effet à simple tige. L’ISO 19973-3:2015 traite des essais de fiabilité des vérins à tige (ISO 10099, 2001 ; ISO 19973-3, 2015).
Votre spécification d’achat doit nommer la famille de vérins et la méthode d’essai applicables. Évitez de copier un nombre de pression, de fuite ou de durée de vie en cycles depuis un catalogue sans rapport. La pression de service, les conditions d’épreuve, la charge, la vitesse, le régime, la température, la qualité de l’air et les seuils d’acceptation doivent correspondre à la conception et au service prévu.
Pour l’inspection finale, définissez le relevé exigé pour chaque lot ou numéro de série. Selon le risque, il peut comprendre :
- la révision de la configuration ;
- les lots de matériaux ou de composants reliés au produit terminé ;
- les dimensions déterminantes ;
- l’état de l’assemblage et les constatations visuelles enregistrées selon des critères définis ;
- le mouvement fonctionnel, le comportement de l’amortissement et tout contrôle de fonctionnement propre à l’application ;
- les preuves de pression et de fuite indiquant la méthode, les conditions stabilisées, la température de l’air, la résolution de mesure, l’équipement, le statut d’étalonnage, la limite d’acceptation, le résultat observé et l’inspecteur responsable ;
- le fonctionnement des capteurs fournis ;
- l’historique des non-conformités, concessions et retouches avec autorisation ;
- la date de libération.
Les affirmations de fiabilité nécessitent un plan différent. L’ISO 19973-1:2015 fournit des procédures générales et des méthodes de rapport pour l’évaluation de la fiabilité des composants pneumatiques, et l’ISO 19973-3 les applique aux vérins à tige de piston (ISO, 2015). Les résultats dépendent de la configuration testée, de la classe de fonctionnement, de la définition de la défaillance et du traitement statistique. Une simple affirmation de « millions de cycles » n’est pas une preuve transférable.
La traçabilité des lots doit permettre au fournisseur de contenir un problème. Un lot de joints suspect ou un lot d’usinage exige un confinement. Les relevés doivent identifier les vérins concernés sans rappeler une production sans rapport. L’analyse de garantie suit la même logique. Les données de défaillance sur le terrain ne deviennent utiles qu’après leur rattachement à la configuration et à l’historique de production.
Consultez la comparaison des constructions de vérins pour identifier les relevés exigés par chaque méthode de construction. Les conceptions à tirants et serties diffèrent. Les vérins à profil ajoutent un autre ensemble de relevés.
Comment protéger la marque, l’outillage et les informations confidentielles ?
L’OMPI identifie trois conditions pour la protection des secrets d’affaires (OMPI, consulté en 2026) : le secret, la valeur commerciale liée au secret et les mesures de protection raisonnables. Un accord de confidentialité est une mesure. Le contrôle d’accès compte également, tout comme la gestion des documents et l’application des règles.
Définissez les informations confidentielles avant de les envoyer. Cela comprend les plans, les prévisions, les prix et les données clients. Marquez les fichiers contrôlés. Limitez l’accès aux personnes qui en ont besoin. Précisez les destinataires autorisés et les usages permis. Documentez le mode de stockage ainsi que les obligations de retour ou de destruction. Définissez un processus de signalement d’une divulgation présumée.
Le contrat doit attribuer les droits de propriété et d’utilisation pour :
- les marques ;
- les plans de l’acheteur et le savoir-faire préexistant du fournisseur, avec une frontière explicitement définie entre les deux ;
- la propriété de la conception sur mesure et les réutilisations autorisées ;
- chaque outil, montage, calibre et moule financé par l’acheteur, avec son emplacement physique et la responsabilité de maintenance ;
- les manuels et fichiers numériques ;
- les identités clients, les prévisions, les prix, les plans de marché et l’historique des commandes ;
- les contrôles de mise au rebut des étiquettes en excédent, pièces marquées rejetées, échantillons et stocks obsolètes susceptibles de revenir sur le marché.
L’OMPI organise la gestion des secrets d’affaires en quatre étapes (OMPI, consulté en 2026). Identifiez et évaluez d’abord l’information. Évaluez ensuite le risque. Appliquez des mesures raisonnables. Surveillez enfin et répondez. Utilisez ce cycle lors de l’intégration d’un fournisseur et après toute évolution importante du produit ou du personnel.
Les clauses d’exclusivité et de non-concurrence varient selon la juridiction. La propriété et les recours varient également. Considérez cette section comme une liste de contrôle des achats, et non comme un conseil juridique. Faites examiner le droit applicable et le processus de règlement des litiges par un conseil qualifié. Le conseil doit aussi vérifier l’opposabilité et les recours transfrontaliers avant la signature.
Les registres d’outillage relient la maîtrise technique à la maîtrise de la propriété intellectuelle. Chaque relevé doit identifier l’actif et son propriétaire. Il doit aussi consigner l’emplacement et les produits autorisés. La responsabilité de maintenance et l’autorisation de mise au rebut complètent le registre. Sans ces informations, même un accord de confidentialité solide peut laisser une ambiguïté opérationnelle.
Comment évaluer la capacité, le délai et la communication ?
L’ISO 9001:2015 couvre l’orientation client et la planification. Elle traite également des procédés maîtrisés (ISO, 2015). La norme ne prescrit ni réponse en 24 heures ni promesse de livraison. Elle ne fixe pas de quantité minimale. Les objectifs de capacité doivent venir de ressources démontrées. Les objectifs de communication appartiennent au plan de production propre à la commande.
Les preuves de capacité doivent porter sur le procédé contraignant, et non sur un titre général de l’usine. Les limites peuvent inclure le rodage et la finition des tiges. Le traitement de surface ou l’approvisionnement en joints peut également limiter le débit. L’assemblage et les essais ajoutent d’autres contraintes. Demandez quelle opération fixe le calendrier. Vérifiez ensuite comment le fournisseur mesure l’utilisation. Identifiez une solution qualifiée de remplacement si cette opération s’arrête.
Gardez séparées trois quantités commerciales :
- quantité économique de commande : base de coût du devis ;
- lot minimal libérable : plus petite quantité que le fournisseur planifiera selon l’accord signé, y compris les contraintes d’emballage ou de matériaux ;
- capacité prévisionnelle : volume réparti dans le temps qui identifie le procédé contraignant, les ressources réservées, le délai de préavis, le mix produit, le régime d’équipe et les hypothèses susceptibles d’invalider l’engagement.
Ces quantités ne sont pas des quantités minimales standard du secteur. Notez la devise et l’Incoterm lorsque c’est applicable. Indiquez le traitement de l’outillage et la base de l’emballage. Ajoutez la période de validité et les hypothèses de volume qui sous-tendent le devis.
Testez la communication avec une question technique maîtrisée. Envoyez un problème de plan ou une demande de modification qui exige une contribution interfonctionnelle. Incluez l’ingénierie et la qualité. Les ventes doivent aussi répondre. Vérifiez si la réponse identifie la révision et les pièces concernées. Elle doit indiquer les questions ouvertes et le responsable. Elle doit également annoncer l’action suivante. La rapidité compte. Une réponse vague et immédiate est plus faible qu’une réponse traçable fournie dans les délais.
Les programmes multiproduits ont aussi besoin d’un parcours défini pour les nouveaux SKU, les changements de prévisions, les pénuries, les écarts et le confinement des garanties. Le guide de standardisation des vérins peut aider à réduire les variantes inutiles avant leur entrée dans l’accord en marque blanche.
Que doit exiger la demande de prix avant l’approbation du fournisseur ?
Deux références pertinentes ont changé en 2026. L’ISO 2859-1 est passée à sa troisième édition, tandis que l’ISO 19011 a atteint sa quatrième édition en mai (ISO 2859-1, 2026 ; ISO 19011, 2026). Une demande de prix doit nommer les normes et révisions applicables au lieu de s’appuyer sur des phrases sans date telles que « conforme ISO ».
Organisez les exigences en colonnes de preuves. Pour chaque élément, nommez la réponse du fournisseur, le document, l’approbateur responsable et l’étape de libération. Le tableau suivant peut servir de trame à la demande de prix.
| Thème de la demande de prix | Preuve à demander | Conséquence pour la libération |
|---|---|---|
| Identité du fournisseur | entité juridique, adresse de l’usine, relation de propriété et contacts responsables | suspendre si les responsabilités contractuelles et de fabrication ne sont pas claires |
| Certification ISO | numéro du certificat, édition, périmètre, sites, organisme de certification et statut | suspendre si l’authenticité ou le périmètre pertinent ne peut pas être établi |
| Définition du produit | plan contrôlé, nomenclature, normes, interfaces, marquage et emballage | aucune commande d’échantillons avant accord sur la base technique |
| Parcours de fabrication | flux de procédé, opérations sous-traitées, contrôles critiques et plan de réaction | auditer le parcours réel avant l’approbation de production |
| Mesure | plan d’inspection, identifiants des équipements, preuves d’étalonnage et traçabilité des résultats | ne pas accepter les affirmations de mesure non étayées |
| Essais | méthode, conditions, limites d’acceptation, format du relevé et fréquence d’échantillonnage | aucune libération sans plan d’essai convenu |
| Maîtrise des modifications | seuil de notification, preuves, approbation et identification du lot d’effet | les remplacements non approuvés sont non conformes |
| Échantillons et lots | étapes de qualification, plan d’échantillonnage, classes de défauts et décision | les preuves échouées retournent à la correction |
| Maîtrise commerciale | base de quantité minimale, hypothèses prévisionnelles, base de délai, Incoterm et parcours de garantie | le devis reste conditionnel jusqu’à concordance des hypothèses |
| Propriété intellectuelle et outillage | accord de confidentialité, propriété, usages autorisés, registre d’actifs et contrôles de mise au rebut | ne pas libérer les fichiers confidentiels ou l’outillage sans accord |
Les détails d’application complètent la définition du vérin. Indiquez la charge, le mouvement, le montage, la maîtrise des charges latérales, la pression disponible, la vitesse, le régime, l’environnement, la qualité de l’air, les capteurs et les exigences légales ou machine applicables. Le fournisseur ne peut pas valider une configuration par rapport à une application qui n’est pas communiquée.
Les projets d’interchangeabilité exigent un vérin de référence et chaque interface contrôlée. L’ISO 15552 normalise des dimensions définies, et non toutes les caractéristiques fonctionnelles. La comparaison ISO 15552 et ISO 21287 aide à séparer les exigences de profil standard des contraintes des vérins compacts.
Règle finale de sélection du fournisseur
La certification d’un système de management peut renforcer la confiance, mais l’IAF indique que l’ISO 9001 ne certifie pas le produit lui-même (ISO, 2015 ; IAF, consulté en 2026). N’approuvez un fournisseur de vérins en marque blanche que lorsque les preuves du certificat sont reliées à l’usine réelle, à la configuration contrôlée et aux relevés de libération.
Utilisez des critères éliminatoires avant la notation commerciale. Suspendez l’approbation en cas d’identité non résolue, de certification invérifiable ou de définition produit manquante. Le refus de la maîtrise des modifications et l’absence de preuves d’essai ont le même effet. Comparez le prix et le délai seulement après satisfaction de ces contrôles minimaux. Le dossier de décision final doit consigner le périmètre approuvé. Il doit aussi énumérer les conditions ouvertes et la date de réévaluation. Réexaminez l’approbation après un déménagement d’usine ou un transfert majeur de procédé. Les changements de propriété, les non-conformités répétées et les remplacements non approuvés déclenchent aussi une revue. Une fabrication fiable en marque blanche n’est pas une promesse de partenariat. C’est une relation maîtrisée. Les deux parties doivent retrouver le même plan et expliquer la même règle d’acceptation. Chaque expédition doit remonter à la preuve qui l’a libérée. Ce dossier permet ensuite une comparaison commerciale.
FAQ sur les fabricants de vérins pneumatiques en marque blanche
Dans la famille ISO 9000, l’ISO 9001 est la norme de management de la qualité certifiable (ISO, 2015). Les recommandations de l’IAF précisent qu’une certification accréditée ne certifie pas le produit (IAF, consulté en 2026). Ces réponses séparent les références du fournisseur des preuves du produit.
La certification ISO 9001 suffit-elle pour approuver un fabricant de vérins ?
Non. Vérifiez l’entité et le site du certificat. Contrôlez son périmètre et son statut. Confirmez l’organisme de certification et la chaîne d’accréditation. Auditez ensuite les procédés qui fabriquent votre vérin. Examinez les relevés d’inspection et d’essai propres à la configuration. L’ISO 9001 concerne le système de management de la qualité. Elle ne certifie pas le vérin pneumatique et ne garantit pas les performances de l’application.
Quelle quantité d’échantillons un acheteur en marque blanche doit-il commander ?
Il n’existe pas de quantité universelle. Fondez les échantillons et les lots pilotes sur le risque. Tenez compte du plan d’essai et de la taille du lot. La classification des défauts et le niveau de confiance requis comptent aussi. L’ISO 2859-1:2026 fournit des plans indexés par le NQA pour l’inspection des lots. La qualification technique et les essais de fiabilité exigent des plans distincts. Un échantillon impeccable ne peut pas à lui seul prouver la stabilité du procédé.
Quels relevés doivent accompagner chaque lot de production ?
Demandez la révision de la configuration approuvée et la traçabilité des matériaux ou des composants. Ajoutez les résultats des inspections critiques et les relevés des essais fonctionnels. Incluez les preuves de fuite. Consignez les écarts, l’historique des retouches et l’autorisation de libération. Le dossier exact dépend du risque de l’application. Chaque relevé doit identifier le lot ou les numéros de série couverts, ainsi que l’équipement utilisé pour les mesures déterminantes.
Comment les acheteurs doivent-ils protéger les plans et l’outillage en marque blanche ?
Utilisez des contrôles de confidentialité et un accord de fabrication. Celui-ci doit définir la propriété et les usages autorisés. Couvrez l’accès et le stockage. Définissez le retour et la mise au rebut. Tenez un registre d’outillage avec l’identifiant de l’actif. Ajoutez son emplacement et les produits autorisés. L’OMPI indique que la protection dépend du secret, de la valeur commerciale et de mesures de protection raisonnables. Les détails contractuels exigent toutefois un examen juridique propre à la juridiction.
Sources et références techniques
Les sources privilégient les organismes de normalisation actuels, les recommandations d’accréditation et les documents publics de métrologie. Les dates de consultation facilitent la vérification des prochaines éditions.
- ISO 9001:2015, Exigences relatives aux systèmes de management de la qualité, édition publiée actuelle ; consulté le 2026-07-26.
- ISO 9001, état de publication de la sixième édition, page officielle indiquant l’état de projet final, la publication attendue en septembre 2026 et la transition des certificats ISO 9001:2015 ; consulté le 2026-07-26.
- Résultats attendus de l’IAF pour la certification accréditée ISO 9001, limite des affirmations sur le produit ; consulté le 2026-07-26.
- Guide de vérification IAF CertSearch, champs de contrôle du statut, de la norme, du périmètre, des sites certifiés, de l’organisme de certification et de l’organisme d’accréditation ; consulté le 2026-07-26.
- ISO 19011:2026, Lignes directrices pour l’audit des systèmes de management, quatrième édition ; consulté le 2026-07-26.
- ISO 10012:2026, Exigences relatives aux systèmes de management de la mesure, exigences relatives aux processus de mesure utilisés pour la conception, le développement, la production, les essais, la surveillance et la prestation de services ; consulté le 2026-07-26.
- ISO 2859-1:2026, Procédures d’échantillonnage pour l’inspection par attributs, échantillonnage indexé par le NQA ; consulté le 2026-07-26.
- ISO 15552:2018, Dimensions de base et de montage des vérins pneumatiques, périmètre dimensionnel, alésage de 32 à 320 mm et pression nominale maximale de 1 000 kPa ; consulté le 2026-07-26.
- ISO 10099:2001, Examen final et critères d’acceptation des vérins pneumatiques, examen fonctionnel final ; consulté le 2026-07-26.
- ISO 19973-1:2015, Procédures générales de fiabilité des composants pneumatiques, conditions d’essai, calcul d’évaluation et structure de rapport communes pour interpréter les résultats de fiabilité au premier défaut des composants pneumatiques ; consulté le 2026-07-26.
- ISO 19973-3:2015, Essais de fiabilité des vérins à tige de piston, procédures relatives aux vérins ; consulté le 2026-07-26.
- ISO/IEC 17025:2017, Compétence des laboratoires d’essai et d’étalonnage, compétence, impartialité et fonctionnement cohérent des laboratoires, confirmé en 2023 ; consulté le 2026-07-26.
- FAQ et politique du NIST sur la traçabilité métrologique, chaîne de traçabilité ; consulté le 2026-07-26.
- Guide de l’OMPI sur les secrets d’affaires et l’innovation, bases de la protection, trois conditions de protection et exemples de mesures raisonnables d’accès, de sécurité et de confidentialité lors du partage d’informations avec un partenaire de fabrication ; consulté le 2026-07-26.
- Guide de l’OMPI sur les secrets d’affaires et l’innovation, gestion, cycle en quatre étapes ; consulté le 2026-07-26.