
空圧シリンダのプライベートブランド製造業者とは、他社のブランドで販売するために、管理されたシリンダ構成を製造するサプライヤーです。信頼できる候補は、生産開始前に4点を証明します。法人としての身元、関連する製造範囲、管理された製品証拠、そして履行可能な商取引上の責任です。証明書や整えられた工場見学だけでは、この評価の一部しか満たせません。買い手には、図面、検査記録、サンプル結果、管理された出荷承認プロセスも必要です。
サプライヤー評価は、証拠ゲートを順に通して進めるべきです。まず事業者と認証を確認します。次に、対象シリンダを製造する工程を監査します。技術的な定義を凍結し、その後、文書化した受入基準に基づいてサンプルと生産ロットを承認します。この順序なら、品質、低MOQ、短納期に関する一般的な約束だけに頼らず、ブランドを守れます。
要点
- ISO 9001は品質マネジメントシステムを認証するものであり、シリンダそのものを認証するものではありません。
- ISO 19011:2026は、マネジメントシステム監査に関する現行の枠組みを示します。
- サプライヤーは、図面、材料、測定、試験を出荷ロットに結び付けられなければなりません。
- 4つの証拠ゲートが完了してから生産を出荷承認します。
信頼できるプライベートブランド向け空圧シリンダ製造業者とは?
ISOはISO 9000ファミリーを支える7つの品質マネジメント原則を示しています(ISO、2015)。IAFは、認証だけでは製品の優位性を証明できないと警告しています(IAF、2026年参照)。信頼性は、承認済み設計、管理された工程、測定結果を納入されたシリンダへ結び付ける証拠の連鎖から生まれます。
証明書は、記載された法人、対象サイト、活動範囲が、見積書・図面・商業契約で指定された正確なシリンダ製品群の実際の生産経路に直接つながる場合にだけ、有効な証拠として扱います。
評価は4つの証拠ゲートに分けると管理しやすくなります。
- 法人ゲート:法人を確認する。
- 能力ゲート:提案されたシリンダを、監査済みの機械、力量のある担当者、承認済み外注先、実際の生産経路に結び付ける。
- 製品ゲート:図面、材料、受入証拠を凍結する。
- 出荷承認ゲート:買い手のブランド販売経路にシリンダを入れる前に、サンプルと生産ロット記録が文書化した規則を満たすことを要求する。
これらのゲートは順序を持ち、置き換えることはできません。完全なサンプルでも、量産が安定していることは証明できません。能力のある工場でも、買い手の図面が管理下にあることは証明できません。有効な証明書も、製品受入記録の代わりにはなりません。
法人、証明書、製造範囲を確認する
IAF CertSearchは、認証取得組織、認証機関、認定機関の3者から証明書情報を検証します(IAF CertSearch、2026年参照)。3者すべてを照合し、登録サイトと認証範囲を、見積書・図面・商業契約に記載された工場と比較します。
まず、製造業者の登記上の名称と実住所を確認します。取引名称、輸出会社、工場が関連している場合でも、その関係は明示されていなければなりません。どの法人が契約に署名し、支払いを受け、治工具を所有し、生産を管理し、保証責任を負うのかを確認します。回答をすべてサプライヤー記録に残します。次にISO 9001証明書を検証します。2026年7月時点で発行済みの版はISO 9001:2015であり、次版は発行手続き中で2026年9月の発行が見込まれています(ISO、2026)。未発行の版を要求するのではなく、適用版、証明書の状態、対象拠点、範囲を記録してください。認証範囲には供給に関係する活動が記載されているべきです。「産業用部品の製造」だけでは、空圧製品や関連する機械加工・組立を明記する範囲より証拠力が弱くなります。範囲が正確でも、それは判断材料の一つにすぎません。
IAFの指針は、認定を受けたISO 9001認証が製品そのものの認証や優位性を意味しないことを明記しています。
見積書の法人と認証上の法人が一致しなくても、直ちに不適格とは限りません。ただし、未解決の管理課題が生じます。買い手は、仕様の所有者、生産承認者、法人間で品質義務を引き継ぐ経路を明記した文書化された流れを求める必要があります。
サプライヤーの透明性は相互に機能すべきです。買い手は見積書を公開された会社概要と比較でき、安定した連絡窓口を通じて担当者に到達できるべきです。これらのページはデューデリジェンスの代わりにはなりませんが、機密RFQ情報を共有する前に確認できる法人情報を商取引記録に与えます。
どのような生産証拠を確認すべきか?
内径32 mm~320 mmを対象とするISO 15552:2018は、着脱式取付シリンダの互換寸法と最大定格圧力1,000 kPa(10 bar)を定めています(ISO、2018)。工場を認証するものでも、シール寿命、漏れ性能、用途適合性を保証するものでもありません。
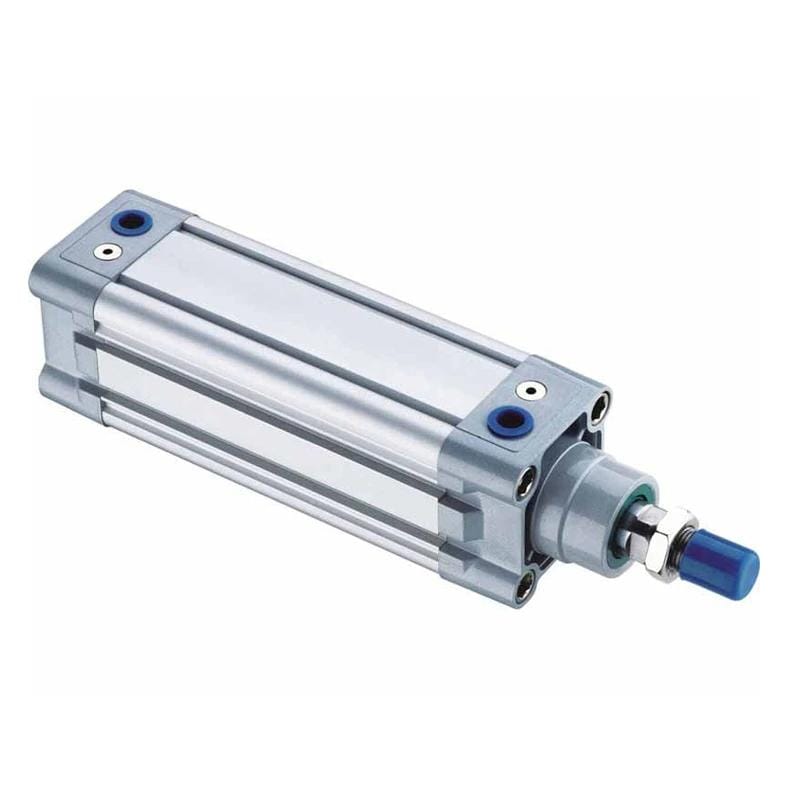
注目すべき工程は、製品ファミリーによって決まります。標準形シリンダでは、チューブの準備、ピストンとヘッドの機械加工、ロッド仕上げ、シール取付、組立、機能試験、マーキングが必要になる場合があります。ロッドレスシリンダでは、シールバンド、キャリッジ、ガイドの管理が異なります。コンパクトシリンダでは、スペース、治工具、検査上の制約が変わります。
提案された品番の実際の生産経路を、完成シリンダ1本から逆向きにたどります。出荷承認試験、組立、機械加工、購入部品の記録を追い、決定的な結果がすべて、出荷を裏付ける管理要求事項に結び付くまで確認します。保有機械を紹介するだけでは不十分です。サプライヤーには次の事項を特定させてください。
- 各工程ステーションの作業内容
- 管理された図面の改訂版と、使用場所で利用できる作業指示書
- 工程移管前に確認する重要特性
- 各特性を合格判定するために使用した具体的な工具、ゲージ、治具と、その現在の計測管理状態
- 結果を対象バッチまたはシリアル番号に結び付ける記録
- 外注工程
- 結果が承認限界から外れた場合に使用する、文書化された封じ込め、調査、処置の経路
現場の整合性が重要です。販売上の説明は、工程ルートと機械能力に一致していなければなりません。検査計画とサンプル記録も同じ内容を示すべきです。表面処理を外注するなら、承認済み外注先が管理システムに登録されているべきです。受入検査も同じシステムに記録します。外部購入シールについては、BOMに承認材料を記載し、供給元の状態も記録します。
標準化された取付寸法については、製造業者の図面を適用するシリンダ規格と比較します。次に、その両方を買い手側のインターフェースと比較します。ISO 15552シリンダの互換性に関する記事では、見慣れた外形だけではポートやロッド端部の詳細まで証明できない理由を説明しています。センサーとアクセサリにも個別の確認が必要です。
品質管理と計測はどのように監査すべきか?
ISO 19011:2026は、2026年5月にマネジメントシステム監査指針の第4版となりました(ISO、2026)。監査の原則と監査プログラムの管理を扱い、監査の実施方法と監査員の力量も含みます。この枠組みを使って、実際の注文を購買から生産まで追跡します。検査、不適合管理、出荷承認まで確認を続けます。
有効な工場監査では、部門をまたいで証拠をサンプリングします。完成したシリンダ1本または直近のロットから始めます。材料受入と機械加工の記録をさかのぼります。組立経路、試験結果、出荷承認を追跡し、その後、管理された図面を1枚選びます。
その図面を作業者、ゲージ、最終記録へ前向きに追跡します。両方向の追跡は、チェックリストだけの工場見学では見落としやすい欠落を明らかにします。計測に関する主張には、独自の精査が必要です。ISO 10012:2026は、有効で信頼できる結果を支えるシステムを要求しています(ISO、2026)。計量トレーサビリティは、文書化された校正連鎖を通じて測定結果を基準へ結び付けます(NIST、2021)。この連鎖は途切れてはなりません。各リンクが不確かさを加えます。出荷承認記録を説明可能にするには、買い手が決定的な測定結果を、計測器の履歴を経て、検査時の合格判定を支えた校正基準まで追跡できなければなりません。実際に製品へ使用したゲージの校正記録を要求します。機器IDと測定特性を確認します。測定範囲と校正状態を確認し、校正不良が見つかった後の処置を記録します。
校正ステッカーだけでは、校正不良の判明前に合格した製品の判定が有効かどうかを示せません。その判断には、計測器の履歴、影響を受けた結果のレビュー、文書化された処置が必要です。
外部試験所の認定も範囲固有です。ISO/IEC 17025:2017は、試験所の力量と公平性を扱います(ISO、2017)。一貫した運用も対象です。外部報告書が受入判定に関係する場合は、試験所の認定範囲が対象の方法と測定をカバーしていることを確認してください。
よりよい監査質問は「工具を校正していますか?」ではありません。代わりに「この測定結果が、このシリンダを出荷承認できるほど信頼できるものになった経緯を示してください」と尋ねます。この聞き方なら、サプライヤーは機器と方法を提示せざるを得ません。作業者と処置にも結び付け、必要に応じて不確かさを含める必要があります。
図面、BOM、設計変更を管理する
ISO 15552は10 barの寸法系列を定めています(ISO 15552、2018)。これはISO 10099:2001と併用されます。同規格は、単ロッド複動空圧シリンダの最終機能検査を規定します(ISO 10099、2001)。どちらの規格も、構成固有の図面に代わるものではありません。
BOMと合意済みの受入計画は、引き続き必要です。
技術パッケージでは、プライベートブランド名が実際に何を表すのかを定義します。最低限、シリンダ製品群、内径、ストローク、取付インターフェース、ロッド端部、ポート、クッション、センシング準備、材料、表面処理、シール仕様、潤滑剤、マーキング、梱包、文書言語を凍結します。公差は、設計または互換性に必要な箇所だけ追加します。
改訂管理は、指定したすべての項目を対象にします。発注書は製品の通称ではなく、承認済み図面と仕様の改訂版を参照すべきです。サプライヤーが代替材料、シール、コーティング、外注先を提案した場合、買い手が技術面と商業面の影響をレビューするまで変更を保留します。
設計変更通知には、次の事項を記載します。
- 変更内容
- 理由と希望日
- 影響を受けるすべての品番、生産ロット、未処理の発注、出荷、サービス義務、在庫場所
- 適合性または機能上のリスク
- 妥当性確認の証拠、試験条件、受入限界、未解決の技術的前提
- 指名された買い手側とサプライヤー側の承認者、承認順序、発効日、最初の管理生産ロット、生産現場へ決定を伝える方法
- 旧在庫の識別
「同等材料」という表現だけで済ませてはいけません。同等性は要求事項によって決まります。シールコンパウンドは公称ポリマー系統が一致していても、硬度、温度特性、化学適合性が異なる場合があります。プライベートブランド仕様で複数のエラストマーを許容する場合は、シリンダシール材料ガイドを確認してください。
サンプルとパイロットロットはどのように適格評価すべきか?
2026年1月に発行されたISO 2859-1:2026は、ロットごとの計数値検査について、AQLで指標化した一回、二回、多回の抜取検査方式を示しています(ISO、2026)。普遍的なサンプル数量を定めるものではありません。ロットサイズ、検査水準、AQL、切替え規則は、実際の供給リスクに応じて選定する必要があります。
サンプル承認と工程承認を分けます。サンプルでは寸法、インターフェース、外観、機能を確認できますが、安定した調達、再現可能な製造、納入性能を単独で証明することはできません。パイロットロットは工程証拠を追加しますが、その数量はインターネット上の一般的な目安ではなく、リスクと妥当性確認計画に従うべきです。
生産出荷承認ゲートとは、管理された構成と工程を通常供給へ移行することを許可する、文書化された判断です。
適格評価の順序は、明確な成果物を中心に組み立てます。
- 技術サンプル:図面適合性、取付インターフェース、ポート、センサー、クッション、マーキング、梱包を確認する。
- 用途試験:買い手の荷重、速度、芯合わせ、空気品質、環境条件でシリンダを試験する。
- パイロットロットレビュー:管理された生産運転で、製品と記録を比較する。
- 生産出荷承認:構成、管理計画、抜取計画、逸脱処理経路、出荷書類を承認する。
試験開始前に、何を不合格とするかを決めます。漏れ、表面損傷、誤ったマーキング、記録欠落は、それぞれ異なる結果を招く可能性があります。用途リスクと契約要求に応じて欠陥を分類し、抜取方式と受入規則を選択します。他の買い手が使ったという理由だけでAQLを選んではいけません。
計数値抜取検査では、すべての重要特性を検証できません。安全関連インターフェース、識別、禁止材料、構成エラーには全数確認が必要になる場合があります。破壊試験や時間のかかる信頼性試験には別の適格評価計画が必要です。出荷品すべてで繰り返すことができないためです。
どのようなシリンダ試験と記録を要求すべきか?
最終受入と信頼性適格評価には、別々の証拠が必要です。ISO 10099:2001は単ロッド複動空圧シリンダの最終機能検査を規定し、ISO 19973-3:2015はロッドシリンダの信頼性試験を扱います(ISO 10099、2001;ISO 19973-3、2015)。
購入仕様書には、適用するシリンダ製品群と試験方法を記載します。無関係なカタログから圧力、漏れ、サイクル寿命の数値をコピーしないでください。使用圧力、耐圧条件、荷重、速度、デューティサイクル、温度、空気品質、受入しきい値は、設計と想定サービスに一致させます。
最終検査では、各ロットまたはシリアル番号に必要な記録を定義します。リスクに応じて、次の項目を含めます。
- 構成の改訂版
- 完成品に結び付いた材料または部品ロット
- 決定的な寸法
- 定義した基準に照らして記録した組立状態と外観所見
- 機能動作、クッション挙動、用途固有の運転確認
- 方法、安定化条件、空気温度、測定分解能、機器、校正状態、受入限界、観測結果、担当検査員を明記した圧力・漏れ証拠
- 供給センサーの動作
- 承認を伴う不適合、特採、手直しの履歴
- 出荷承認日
信頼性の主張には別の計画が必要です。ISO 19973-1:2015は空圧部品の信頼性評価に関する一般手順と報告方法を示し、ISO 19973-3はそれをピストンロッドシリンダに適用します(ISO、2015)。結果は、試験した構成、運転クラス、故障定義、統計処理に依存します。単に「数百万サイクル」とする主張は、移転可能な証拠ではありません。
バッチトレーサビリティにより、サプライヤーは問題を封じ込められるべきです。疑わしいシールロットや機械加工バッチには封じ込めが必要です。記録は、無関係な生産品まで回収せずに、影響を受けたシリンダを特定できなければなりません。保証分析も同じ考え方を使います。現場故障データは、構成と生産履歴に結び付いて初めて有用になります。
シリンダ構造の比較を参照し、各構造方式に必要な記録を特定してください。タイロッド式とカシメ式では記録が異なります。プロファイルシリンダには別の記録群が加わります。
ブランド、治工具、機密情報をどのように保護すべきか?
WIPOは営業秘密の保護に必要な3条件を示しています(WIPO、2026年参照)。秘密性、秘密であることによる商業的価値、合理的な保護措置です。NDAは対策の一つです。アクセス管理も重要であり、文書の取扱いと執行も同様です。
機密情報を送る前に、その範囲を定義します。図面、予測、価格、顧客データが含まれます。管理対象ファイルに印を付け、知る必要のある人だけにアクセスを制限します。承認済みの受領者と許可用途を指定します。保管方法、返却または破棄の義務を文書化し、漏えいの疑いを報告する手順を定めます。
契約文言では、次の項目の所有権と使用権を割り当てます。
- 商標
- 買い手の図面と、既存のサプライヤーノウハウ。両者の境界を明示する
- カスタム設計の所有権と再利用の許可範囲
- 買い手が費用を負担したすべての工具、治具、ゲージ、金型。物理的な所在と保守責任を含む
- マニュアルとデジタルファイル
- 顧客の身元、予測、価格、市場計画、注文履歴
- 余剰ラベル、ブランド付き不合格部品、サンプル、市場へ再流入する可能性のある旧在庫の処分管理
WIPOは営業秘密管理を4段階に整理しています(WIPO、2026年参照)。まず情報を特定して価値を評価します。次にリスクを評価し、合理的な措置を適用し、その後に監視と対応を行います。サプライヤーの採用時だけでなく、製品や人員に大きな変更があった後もこのサイクルを使います。
独占権と競業避止の文言は法域によって異なり、所有権と救済措置も同様です。この節は法的助言ではなく、調達チェックリストとして扱ってください。締結前に、資格のある弁護士へ準拠法と紛争処理手続きを確認してもらいます。執行可能性と国境を越える救済措置も、弁護士に確認を依頼します。
治工具台帳は、技術管理と知的財産管理を結び付けます。各記録には資産と所有者を特定させます。所在地と許可された製品も記録します。保守責任と廃棄承認で台帳を完成させます。この情報がなければ、強固なNDAでも運用上の曖昧さが残る可能性があります。
生産能力、納期、コミュニケーションをどのように評価するか?
ISO 9001:2015は顧客重視と計画を扱い、管理された工程も対象にします(ISO、2015)。24時間以内の返信や納期を規定するものでも、MOQを定めるものでもありません。能力目標は実証済みのリソースから設定し、コミュニケーション目標は注文固有の生産計画に含めます。
能力の証拠は、工場全体の見出しではなく、制約となる工程を対象にすべきです。ホーニングやロッド仕上げが制約になる場合があります。表面処理やシール供給も生産量を制限する可能性があります。組立と試験も追加の制約になります。どの工程がスケジュールを決めるのかを確認し、サプライヤーが稼働率をどう測定するかを確認します。その工程が停止した場合に備え、認定済みの代替先を特定します。
商業上の3つの数量を分けて管理します。
- 経済的発注量:見積原価の前提となる数量
- 最小出荷承認ロット:梱包や材料の制約を含め、署名済み契約に基づきサプライヤーが生産計画へ組み込む最小数量
- 予測能力:制約工程、確保したリソース、通知期間、製品構成、シフトパターン、約束を無効にし得る前提を特定した、時系列の数量計画
これらの数量は業界共通のMOQではありません。該当する場合は通貨とインコタームズを記録します。治工具の扱いと梱包の前提を明記し、見積の有効期間と数量前提も追加します。
管理された技術質問でコミュニケーションを試します。部門横断の回答を必要とする図面課題または変更依頼を送ります。技術部門と品質部門を含め、営業にも回答させます。回答が改訂版と影響部品を特定しているかを確認します。未解決の質問と責任者を明記し、次の行動予定も示す必要があります。速さは重要ですが、すぐに返る曖昧な回答は、予定どおりに届く追跡可能な回答より弱い証拠です。
複数製品のプログラムには、新SKU、予測変更、欠品、逸脱、保証封じ込めに対応する明確な経路も必要です。シリンダ標準化ガイドは、これらのSKUをプライベートブランド契約に入れる前に不要なバリエーションを減らすのに役立ちます。
サプライヤー承認前にRFQへ何を要求すべきか?
2026年には、関連する2つの参考規格が変更されました。ISO 2859-1は第3版となり、ISO 19011は5月に第4版となりました(ISO 2859-1、2026;ISO 19011、2026)。RFQでは、「ISO準拠」のような日付のない表現に頼らず、適用規格と改訂版を明記します。
要求事項を証拠列に整理します。各項目について、サプライヤーの回答、文書、責任承認者、出荷承認段階を指定します。次の表はRFQの骨格として使用できます。
| RFQ項目 | 要求する証拠 | 出荷承認への影響 |
|---|---|---|
| サプライヤーの身元 | 法人、工場住所、所有関係、責任者の連絡先 | 契約上の責任と製造責任が不明確なら停止 |
| ISO認証 | 証明書番号、版、範囲、拠点、認証機関、状態 | 真正性または関連範囲を確認できなければ停止 |
| 製品定義 | 管理図面、BOM、規格、インターフェース、マーキング、梱包 | 技術基準に合意するまでサンプルを発注しない |
| 製造経路 | 工程フロー、外注工程、重要管理、異常時対応計画 | 生産承認前に実際の経路を監査 |
| 計測 | 検査計画、機器ID、校正証拠、結果のトレーサビリティ | 裏付けのない計測主張を受け入れない |
| 試験 | 方法、条件、受入限界、記録様式、サンプル頻度 | 合意した試験計画なしに出荷承認しない |
| 変更管理 | 通知しきい値、証拠、承認、適用ロットの識別 | 未承認の代替は不適合 |
| サンプルとロット | 適格評価段階、抜取方式、欠陥区分、処置 | 不合格の証拠は是正へ戻す |
| 商業管理 | MOQの前提、予測前提、納期の前提、インコタームズ、保証経路 | 前提が一致するまで見積は条件付き |
| 知的財産と治工具 | NDA、所有権、許可用途、資産台帳、廃棄管理 | 合意なしに機密ファイルや治工具を出さない |
用途の詳細でシリンダ定義を完成させます。荷重、動作、取付、横荷重管理、使用可能圧力、速度、デューティサイクル、環境、空気品質、センサー、適用法令または機械要求を記載します。サプライヤーは、開示されていない用途に対して構成を検証できません。
互換性プロジェクトには、基準シリンダと管理対象となるすべてのインターフェースが必要です。ISO 15552は定義された寸法を標準化しますが、すべての機能特性を標準化するわけではありません。ISO 15552とISO 21287の比較は、標準形の要求とコンパクトシリンダの制約を切り分けるのに役立ちます。
最終的なサプライヤー選定ルール
マネジメントシステム認証は信頼を高めることがありますが、IAFはISO 9001が製品そのものを認証するものではないと示しています(ISO、2015;IAF、2026年参照)。証明書の証拠が実際の工場、管理された構成、出荷承認記録に結び付く場合に限り、プライベートブランド向けシリンダサプライヤーを承認します。
商業評価の前に、除外基準を使います。法人が未解決、認証を検証できない、製品定義が欠けている場合は承認を停止します。変更管理を拒否することや試験証拠がないことも同じ結果になります。価格と納期を比較するのは、最低限の管理が満たされた後だけです。最終判断ファイルには承認範囲、未解決の条件、再評価日を記録します。工場移転や大規模な工程移管の後には承認を見直します。所有権の変更、繰り返す不適合、未承認の代替も再評価の契機です。信頼できるプライベートブランド製造は、協力関係への約束ではありません。管理された関係です。双方が同じ図面を取り出し、同じ受入基準を説明できなければなりません。各出荷は、承認を裏付けた証拠へ戻れる必要があります。その記録が、後の商業比較を支えます。
プライベートブランド向け空圧シリンダ製造業者のFAQ
ISO 9000ファミリーでは、ISO 9001が認証可能な品質マネジメント規格です(ISO、2015)。IAFの指針は、認定認証が製品を認証するものではないことを明確にしています(IAF、2026年参照)。以下では、サプライヤーの資格と製品証拠を分けて説明します。
ISO 9001認証だけでシリンダ製造業者を承認できますか?
いいえ。証明書の法人とサイトを確認します。範囲と状態を確認し、認証機関と認定の連鎖を確認します。その後、対象シリンダを製造する工程を監査し、構成固有の検査・試験記録をレビューします。ISO 9001は品質マネジメントシステムに関するものであり、空圧シリンダを認証したり、用途性能を保証したりするものではありません。
プライベートブランドの買い手は、どの数量のサンプルを発注すべきですか?
普遍的な数量はありません。サンプルとパイロットロットはリスクに基づいて設定します。試験計画とロットサイズを考慮し、欠陥分類と必要な信頼水準も考慮します。ISO 2859-1:2026はロット検査のAQL指標方式を示します。技術適格評価と信頼性試験には、別々の計画が必要です。見栄えのよいサンプルだけでは工程安定性を証明できません。
各生産ロットにはどの記録を添付すべきですか?
承認済み構成の改訂版と、材料または部品のトレーサビリティを要求します。重要検査結果と機能試験記録を加え、漏れの証拠も含めます。逸脱、手直し履歴、出荷承認を記録します。必要な一式は用途リスクによって異なります。各記録は対象ロットまたはシリアル番号を特定し、決定的な測定に使用した機器も特定できなければなりません。
買い手はプライベートブランドの図面と治工具をどのように保護すべきですか?
機密管理と製造契約を使用します。契約には所有権と許可用途を定め、アクセスと保管、返却と廃棄も規定します。資産IDを含む治工具台帳を維持し、所在地と許可製品を追加します。WIPOは、保護には秘密性が必要だと説明しています。商業的価値と合理的な保護措置も重要です。契約の詳細は法域固有の法的レビューを受けてください。
出典と技術参考資料
出典は、現行の規格団体、認定ガイダンス、政府の計量資料を優先しています。取得日を記録することで、後の版確認を支えます。
- ISO 9001:2015 品質マネジメントシステム 要求事項、現行発行版。2026-07-26取得。
- ISO 9001 第6版の発行状況、最終案の状況、2026年9月の発行見込み、ISO 9001:2015証明書の移行位置を記録する公式ページ。2026-07-26取得。
- IAF ISO 9001認定認証の期待される成果、製品に関する主張の境界。2026-07-26取得。
- IAF CertSearch検証ガイダンス、証明書の状態、規格、範囲、認証取得拠点、認証機関、認定機関を確認するための項目。2026-07-26取得。
- ISO 19011:2026 マネジメントシステム監査の指針、第4版。2026-07-26取得。
- ISO 10012:2026 計測マネジメントシステムの要求事項、設計、開発、生産、試験、監視、サービス提供で使用する計測プロセスの要求事項。2026-07-26取得。
- ISO 2859-1:2026 計数値検査のための抜取検査手順、AQLに基づく抜取検査。2026-07-26取得。
- ISO 15552:2018 空圧シリンダの基本寸法と取付寸法、寸法範囲、内径32 mm~320 mm、最大定格圧力1,000 kPa。2026-07-26取得。
- ISO 10099:2001 空圧シリンダの最終検査と受入基準、最終機能検査。2026-07-26取得。
- ISO 19973-1:2015 空圧部品の一般信頼性手順、空圧部品の初回故障信頼性結果を解釈するための共通試験条件、評価計算、報告構成。2026-07-26取得。
- ISO 19973-3:2015 ピストンロッド付きシリンダの信頼性試験、シリンダ試験手順。2026-07-26取得。
- ISO/IEC 17025:2017 試験・校正試験所の力量、力量、公平性、一貫した試験所運用。2023年時点で現行であることを確認。2026-07-26取得。
- NIST 計量トレーサビリティFAQと方針、トレーサビリティ連鎖。2026-07-26取得。
- WIPO 営業秘密とイノベーションの手引き 保護の基本、3つの保護条件と、製造パートナーと情報を共有する際の合理的なアクセス、セキュリティ、機密保持措置の例。2026-07-26取得。
- WIPO 営業秘密とイノベーションの手引き 管理、4段階のサイクル。2026-07-26取得。