
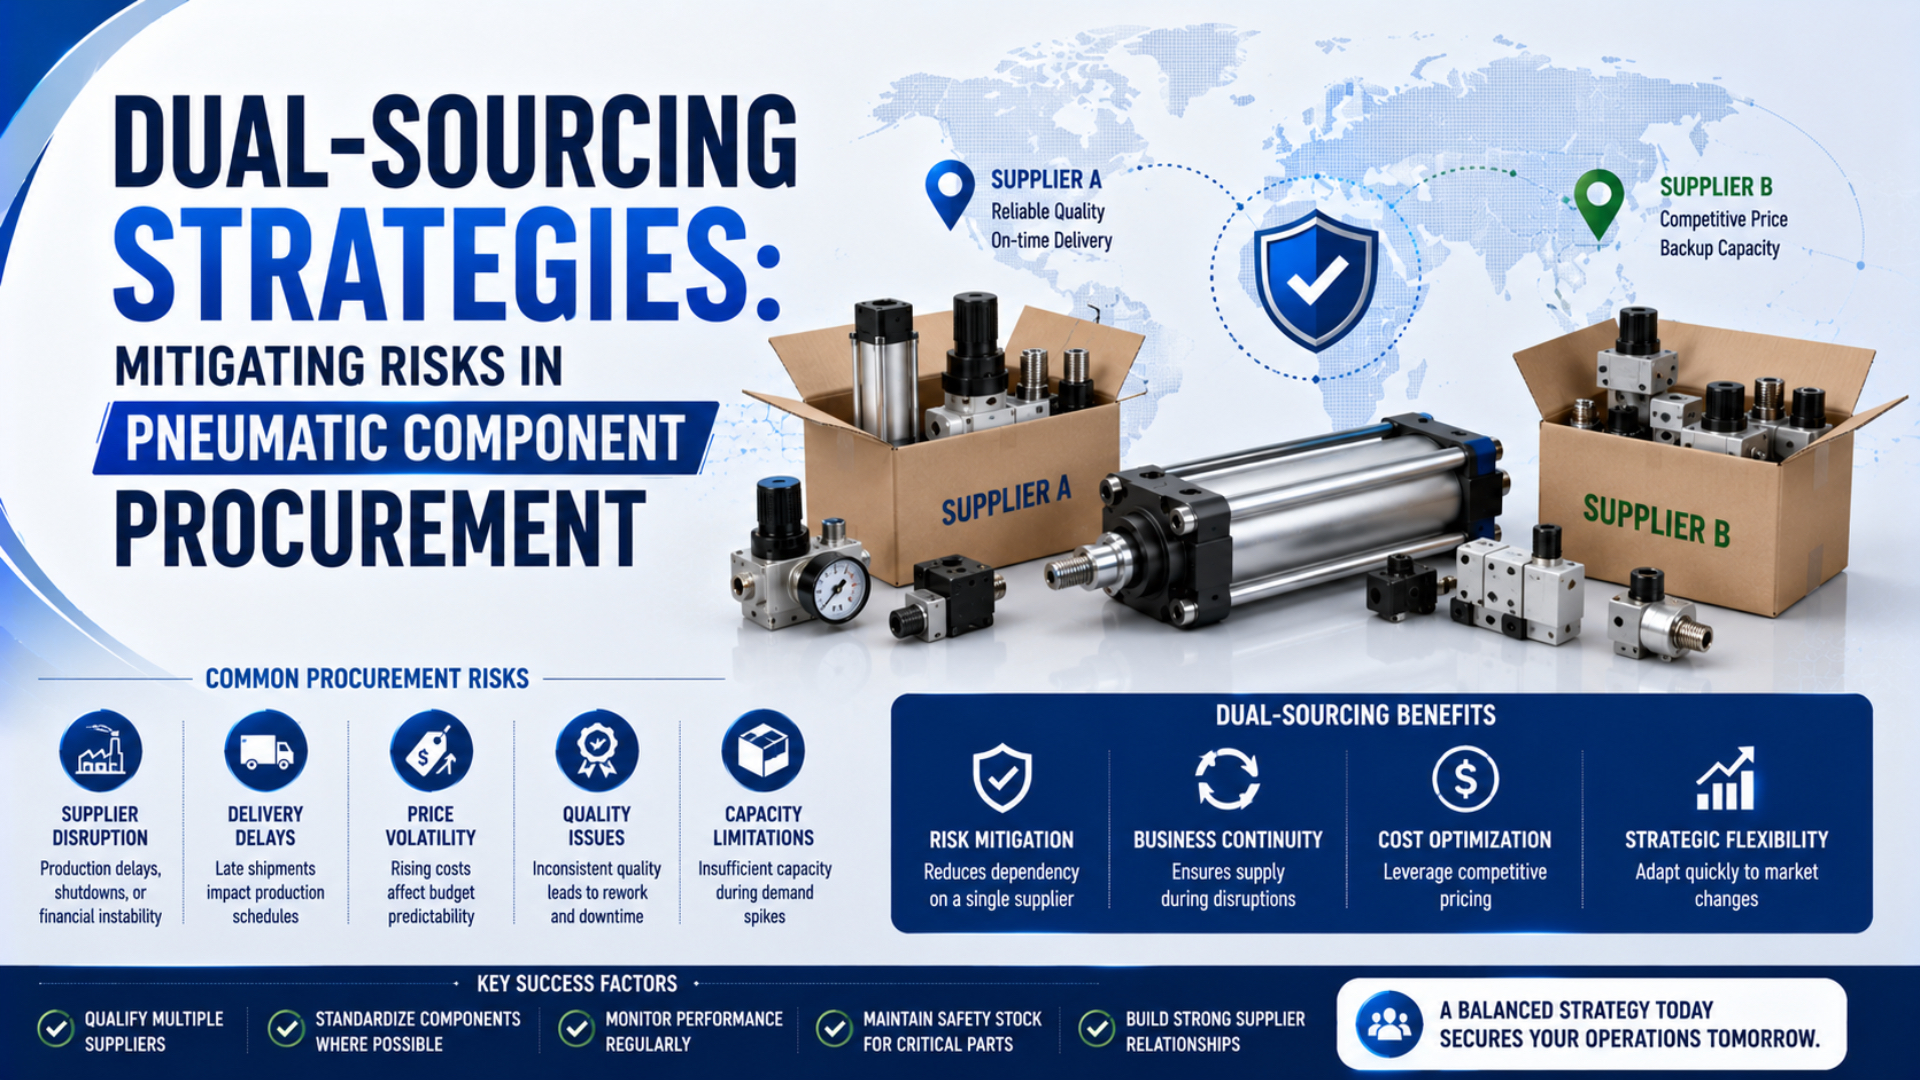
デュアルソーシングとは、同一の承認済み要求事項に対して、管理された形で2社のサプライヤーを利用することです。2社目から見積書を取得するだけでは不十分です。代替サプライヤーは承認済み構成を再現でき、検証済みの生産証拠、利用可能な生産能力、現行の取引条件、需要を引き継ぐための文書化された手順を維持していなければなりません。
あらゆるケースに当てはまる配分比率はありません。70/30や60/40という比率は規則ではありません。適切な配分は、需要、生産能力、リードタイム、最小発注数量、適格性評価の状況、着地原価、そして代替サプライヤーを即応可能な状態に保つために必要な継続取引によって決まります。深刻な供給途絶リスクに関する研究でも、サプライヤーの集約は規模の経済と分散化のトレードオフであり、唯一の正解がある問題ではないと説明されています(Goldschmidtほか、2021年)。
要点
- サプライヤーの会社名だけでなく、製品、工程、生産拠点、現行の図面改訂版を適格性評価の対象にします。
- 2つの供給元を独立していると判断する前に、共通する原材料、下位階層サプライヤー、金型・治工具、地域、港湾、物流を把握します。
- 一律の比率を流用せず、生産能力と稼働維持に必要な発注量から配分を決めます。
- ISO 15552シリンダについて、この規格が対象とするのは、最高1,000 kPaで使用する内径32~320 mmの寸法系列です。完全な機能的互換性を保証するものではありません。
デュアルソーシングでリスクを軽減できる領域
承認済みサプライヤーで拠点停止、生産能力不足、品質問題による出荷封じ込め、輸送中断、経営上の問題が発生した場合、デュアルソーシングは別の供給経路を確保できます。また、リードタイムや品質の比較データも得られ、対応力と総納入原価も可視化できます。効果を生むのは利用可能な代替経路であり、単にサプライヤー数を増やすことではありません。
この戦略が特に重要なのは、欠品により生産停止、機械製作の遅延、または保全復旧の妨げが生じる部品です。まず、購入品を次のように分類します。
| 品目の特性 | 調達判断に影響する理由 | 一般的な管理方法 |
|---|---|---|
| 標準品で広く入手可能な部品 | 比較的短期間で代替できる可能性はありますが、接続インターフェースと定格は確認が必要です | 承認済み代替品対照表と受入検査 |
| オプション指定を伴うカタログ品 | ストローク、シール、センサ、コネクタ、ポート方向などの選択内容によって代替できない場合があります | 管理された構成記録とサンプル検証 |
| 顧客専用品 | 図面、金型・治工具、材料、試験、知的財産により、短期間での移管が困難な場合があります | 2社での適格性評価、金型・治工具計画、変更管理、生産能力の証拠 |
| 安全性または法規制に関わる部品 | 変更に追加の技術評価、適合確認、または顧客承認が必要になる場合があります | 正式な承認権限と文書化された検証 |
| 長納期品または生産能力に制約がある部品 | 技術的に製造可能でも、需要急増時に対応できない場合があります | 予約生産能力、発注ルール、または確保在庫 |
デュアルソーシングは、需要の不確実性、不十分な仕様、脆弱な在庫管理、相関する上流工程の障害を解消するものではありません。むしろ複雑さが増す場合があります。2社のサプライヤーには、それぞれ別の変更通知経路と実績記録が必要です。さらに検証作業が増え、構成のずれが生じる可能性もあるため、これらのコストを事業性評価に含める必要があります。一方、空圧部品のVMIガイドでは補充責任を扱い、空圧部品の在庫計画ガイドでは設備の重要度と安全在庫を扱っています。本記事が扱うのは別の判断、すなわち2つの生産経路の適格性を確認し、実際に稼働できる状態にすることです。
2社のサプライヤーが同時に供給不能になるのはなぜですか?
共通原因リスクとは、名目上は別々の供給元が同じ重要拠点や要素に依存していることで生じるリスクです。たとえば、2社の一次サプライヤーが同じ押出材メーカー、シール材、マグネットメーカー、鋳造元、港湾、物流経路、電力網、生産地域を利用している場合があります。また、同じ顧客所有の金型・治工具を使っていたり、同じ特殊工程を外注していたりすることもあります。その共通要素で供給途絶が起これば、名目上の2つの供給元がともに機能しなくなる可能性があります。
このためNISTは、サプライヤーの所在地、下位階層との関係、輸送経路、地理的集中を可視化することを推奨しています。表面化していない二次・三次サプライヤーへの依存関係を調べると、一次サプライヤーの一覧だけでは見えないボトルネックが明らかになることがあります(NIST MEP、2024年)。
重要な空圧部品ごとに、両方のサプライヤーへ次の事項を確認します。
- 生産経路: 承認対象の生産拠点を明示してもらいます。
- 共通投入物: 原材料、専用形材、シール、電子部品、マグネットに単一の上流供給元がないか開示してもらいます。
- 輸送: 通常使用する港湾、運送会社、国境通過経路、実行可能な代替経路を記録します。
- 管理資産: 顧客所有の図面、ゲージ、金型・治工具、試験プログラム、作業指示書を利用できること、ならびに下位階層サプライヤーや拠点の変更を報告する方法を確認します。
サプライヤーの守秘義務により、名称の開示が制限される場合があります。それでも購入者は、国または地域、単一供給元かどうか、代替拠点の有無、復旧リードタイム、所有権、最終確認日、エスカレーション責任者といった体系的な証拠を求めることができます。
有用なデュアルソーシング記録では、技術的適格性確認済みと運用可能状態を別のステータスとして管理します。技術的適格性の確認は、部品と工程が定義された要求事項を満たすことを示します。サプライヤーの稼働確認では、発注時点で現行改訂版、材料、金型・治工具、人員、生産経路、生産能力を引き続き利用できるかを確認します。つまり、承認では証拠を記録し、稼働確認ではその証拠が現在も有効かを検証します。
1つの仕様で両方の供給元を管理する方法
各供給元が要求事項を別々に解釈して見積もると、サプライヤー比較は成立しません。そのため、購入者が管理する1つの仕様基準を作成し、すべての見積書、サンプル、承認、生産リリースでその基準を参照するよう求めます。
空圧シリンダの場合、この基準には次の項目を含めることができます。
- 形状・寸法: 取付スペースを定義します。
- 使用条件: 使用圧力と定格圧力、速度範囲、荷重、モーメント、横荷重の上限、クッション、想定サイクル数を定義します。
- 環境と制御: シールと潤滑剤の制約、空気品質、温度、薬品、洗浄、腐食、センサ、コネクタ、制御インターフェースを定義します。
- リリース証拠: 合否判定試験と検査特性を定義し、トレーサビリティ、梱包、承認済み逸脱事項、図面改訂版、変更通知ルール、発効日、承認権限を管理します。
ISO 15552は、内径32~320 mm、最高定格圧力1,000 kPaの着脱式取付具付きシリンダ系列について、基本寸法、取付寸法、附属品寸法を規定しています。その目的は、規定範囲内で寸法互換性を確保することです(ISO 15552:2018、2025年確認)。ただし、すべてのシール、センサ、クッション特性、ポートの選択、材料、性能限界、附属品構成を標準化するものではありません。ねじ形状、センサのピン配列、マグネット極性、グリースの化学組成、クッション調整ねじへのアクセス、陽極酸化処理要件、コネクタのキー形状といった小さな構成差でも、代替できなくなる場合があります。サンプルを発注する前に、これらを記録してください。シリアル番号のトレーサビリティと校正履歴を確認します。該当する場合は、ファームウェアの改訂版、めっき液の化学組成、潤滑剤ロットの継続性を検証します。構成指定品では、ロット系譜とゲージの反復性も確認します。トルク工具、圧着プロファイル、接着剤の硬化条件、乾燥剤入り梱包、ラベルテンプレート、関税分類も対象に含めます。
ISO 15552調達チェックリストを使用して完全なRFQを作成し、提案された代替品を設置済み製品と比較する際は、別途ISO 15552互換性チェックリストを適用します。
ほかの製品には、それぞれ異なるインターフェース項目が必要です。同様に、ISO 9001認証書があるというだけで製品承認とみなしてはいけません。ISOとIAFの指針では、調達管理を、正確な購買要求事項、明確な供給者基準、検証、監視、リスクに応じた管理を含む、より広いプロセスとして扱っています(ISO 9001監査実務グループ)。
2社目のサプライヤーを適格と判断するために必要な証拠
適格性評価は、故障時の影響と部品の新規性に応じて実施します。たとえば、標準継手であれば、仕様確認の記録とサンプル検査で足りる場合があります。設置スペースが限られた機械軸用のカスタムロッドレスシリンダでは、図面承認と材料証明が必要になる可能性があります。さらに、寸法検査、機能試験、荷重検証、耐久性の証拠、実機での据付検証が必要になる場合もあります。
したがって、一律のスケジュールではなく、次の判定ゲートを使用します。
| 適格性評価ゲート | 判定事項 | 最低限必要な証拠 |
|---|---|---|
| 要求事項の確認 | サプライヤーは管理対象の構成と用途条件を理解していますか? | 署名済みの仕様確認書、逸脱事項、前提条件、担当窓口 |
| 能力の確認 | 指定された生産拠点で部品を製造・試験できますか? | 工程経路、設備、外注先、生産能力の根拠、品質管理、変更プロセス |
| サンプルまたは初品 | 代表品は承認済み要求事項に適合していますか? | 識別可能なサンプル、図面改訂版、検査・試験結果、逸脱事項の処置 |
| 実機検証 | 代替品は実際のシステムで安全かつ許容可能に動作しますか? | 据付記録、インターフェース確認、機能結果、制御互換性、承認 |
| 生産リリース | 反復生産でも承認済み構成を維持できますか? | リリース済み部品番号、コントロールプランまたは同等の管理、記録、梱包、リードタイム |
| 稼働確認 | サプライヤーは現時点で切替注文を受け入れ、実行できますか? | 現行改訂版の確認、材料・金型・治工具の利用可否、確認済み生産能力、商取引上の発注経路 |
サプライヤーのマネジメントシステム認証書は、判断材料の1つです。組織名、認証対象拠点、規格、認証範囲、認証状況、認証機関、認定機関との関係を確認することが重要です。IAF CertSearchでは、参加する認定済み認証書について、認証状況、認証範囲、認証対象拠点、認証機関、認定機関を確認できます(IAF CertSearch)。有効な認証書があっても、対象の空圧部品が購入者の技術承認に合格したことを証明するものではありません。
NISTも同様に、サプライヤーの探索と購入者による審査を区別しています。能力が一致することは、適格性評価の出発点にすぎません(NIST MEPサプライヤー探索)。
当社が見積書を確認してきた経験では、実態のないバックアップ供給元を最も早く見抜く方法は、具体的な発注予定日を示したうえで、正確な図面改訂版、生産拠点、検証記録、実現可能な数量を確認することです。サプライヤーが部品番号を認識していても、現行材料、金型・治工具へのアクセス、承認済み生産指示書が既に失われている場合があります。
固定比率を使わない発注量配分
発注量の配分は、制約条件と目標を検討した結果として決めます。特に、他社の比率をそのまま流用して検討を始めてはいけません。
次の項目を使ってシナリオ表を作成します。
- 需要: 予測数量と許容可能な復旧期間。
- 供給: 承認済み拠点の生産能力、通常リードタイム、復旧リードタイム、MOQ、発注ロット、材料の確保条件。
- 経済性: 共通の通貨・納入条件に基づく総着地原価に、在庫リスクと陳腐化リスクを加えます。
- 即応性: 品質、納期、対応力、変更管理の証拠を用いて、代替サプライヤーの実際の生産経路を最新状態に保つために必要な継続業務を判断します。
たとえば、より強い供給元に発注を集中すれば、価格と工程学習の面で有利になる可能性がありますが、代替サプライヤーが休眠状態になるおそれがあります。反対に、配分を均等に近づけると稼働能力を維持しやすい一方、管理業務が重複し、数量割引の効果が弱まる場合があります。少量配分に意味があるのは、実際の生産経路を動かすのに十分な数量と頻度がある場合だけです。
非公式に発注先を変えるのではなく、文書化されたトリガーの発生後に配分を見直します。具体的なトリガーには、図面変更、拠点移転、新しい下位階層サプライヤー、品質問題による出荷封じ込め、継続的な納期悪化、生産能力の変更、需要の急増、輸送経路の変更、認証状況の変更、切替演習の失敗などがあります。一時的または恒久的な再配分を誰が承認できるかも定めます。
配分条件は購入者ごとに異なるため、公開されている計算ツールだけで最適配分を決めることはできません。ただし、国際取引の見積比較には、共通の着地原価前提が必要です。
代替供給元を即応可能な状態に保つ方法
承認済み供給元の実行能力は時間とともに低下する可能性があります。図面は変更され、金型・治工具は劣化し、材料は廃番となり、生産能力は別の場所へ移されます。そのため、当初の承認日は、現在の材料在庫、金型・治工具の状態、熟練作業者、確保済み生産能力をほとんど示しません。
運用上の即応性には有効期限があります。
供給元ごとに、次の管理記録を1つ維持します。
| 管理区分 | 最新状態を維持する情報 |
|---|---|
| 識別情報 | 承認済み企業、生産拠点、外注特殊工程、購入者側・サプライヤー側の部品番号 |
| 構成 | 図面・仕様の改訂版、材料、逸脱事項、承認済みサンプル、検証報告書 |
| 資産 | 金型・治工具とゲージの所有者、所在地、状態、利用権限、移管制限 |
| 供給 | 通常生産能力、増産時の前提、リードタイム、最終確認、必要な場合は認証範囲 |
| 即応性 | 最終生産演習、未完了の変更、是正措置、商取引上の制約、エスカレーション窓口 |
演習で危機を完全に再現する必要はありません。管理された生産発注を行えば、サプライヤーが現行データを取得し、正しい材料を購入し、承認済み工程を実行し、必要な記録を作成し、合格品を出荷できるか確認できます。実施間隔は、部品の重要度と、設計または供給経路が変化する頻度に基づいて設定します。ISOとIAFの調達指針では、承認供給者情報を最新に保ち、明確な基準に基づいて購買し、検証と有効な実績監視を行うことが求められています。これらの管理がデュアルソーシングを支えるのは、企業単位で記録するだけでなく、承認された各生産経路に適用した場合に限られます。
サプライヤースコアカードでは、評価の分母を定義する必要があります。具体的には、「納期遵守率」は、約束納期、許容期間、注文明細の扱い、分納ルール、購入者に起因する除外条件、データ源を明記しなければ曖昧です。不良率では、受入不合格、生産工程からの流出不良、市場不良を区別します。応答時間では、受領確認、封じ込め、恒久是正措置を分けて評価します。
実行可能な供給切替手順書の作成
供給切替計画は、供給途絶中に承認手順をその場で考えなくても実行できる内容にする必要があります。そのため、代替供給元が必要になる前に作成します。
次の項目を定義します。
- トリガー: 切替を開始する条件を明示します。
- 意思決定権限: 代替供給元への発注を指示し、技術的逸脱を承認する担当者を定めます。
- 需要と優先順位: 供給が限られる場合に、どの機械、顧客、サービス注文へ優先的に割り当てるか、またその順序を誰が変更できるかを定めます。
- 構成と生産能力: 許可する改訂版と逸脱事項を記録し、供給可能数量、開始日、生産経路、材料制約、増産前提を日付入りで提示してもらいます。
- 検査とリリース: 供給切替中に、出荷元検査、受入検査、機能試験、一時的な封じ込めを変更するかどうかを定めます。
- データと金型・治工具へのアクセス: 図面、プログラム、ゲージ、金型・治工具、試験設備を利用または移管する方法を定めます。
- 連絡と復旧: 連絡先、報告頻度、顧客通知の責任、元の配分へ戻す基準を定めます。
また、取引契約では、需要予測の位置付け、取消し、生産能力の確約、変更通知、秘密保持、知的財産、金型・治工具、監査権、記録、契約終了を取り決める必要があります。一般的な不可抗力条項だけでは、完全な事業継続計画にはなりません。たとえばICCのモデル条項では、適用条件、通知、影響軽減、法的効果が定義されており、当事者が状況に合わせて対象事象と条件を調整できるようになっています(ICC不可抗力・ハードシップ条項、2020年)。
契約文言と救済措置は、準拠法および交渉した契約内容によって異なります。最終条件は適切な資格を持つ法律専門家に確認してもらい、これとは別に、技術部門と調達部門が技術的な供給切替を実行できることを確認してください。
空圧部品のデュアルソーシングに関するよくある質問
デュアルソーシングはシングルソーシングより常に安全ですか?
いいえ。デュアルソーシングが有効なのは、代替サプライヤーの適格性が確認され、同じ重要な故障モードを回避できる場合だけです。材料、金型・治工具、生産地域、物流を共有していると、戦略が機能しないことがあります。残るリスクを、在庫、再設計、生産能力の予約と比較してください。1社調達の方が適している場合もあります。
同じ空圧部品について2社のサプライヤーをどのように適格性評価しますか?
両社に同一の管理された要求事項を提示し、指定拠点の能力、サンプルの証拠、実機との互換性、反復生産の管理、変更プロセス、現在の生産能力を確認します。承認には、正確な部品、改訂版、拠点、許可された逸脱事項を明記する必要があります。認証書や見積書だけでは部品承認になりません。
2社の空圧部品は寸法が完全に同一でなければなりませんか?
必要な機械インターフェースは承認済み仕様に一致させる必要がありますが、寸法が似ているだけでは不十分です。圧力定格、材料、シール、クッション、センサ、ポート、流量特性、使用環境、記録、制御互換性を確認してください。ISO 15552は一部のシリンダ寸法を規定しますが、すべての機能特性を標準化するものではありません。
一次サプライヤーと二次サプライヤーへの最適な発注量配分はどのくらいですか?
あらゆるケースに通用する比率はありません。需要、承認済み生産能力、リードタイム、MOQ、着地原価、品質、在庫、代替サプライヤーを稼働状態に保つために必要な業務をモデル化します。配分理由と見直しトリガーを記録してください。実際の生産を一度も動かさない名目的な配分では、即応性を維持できない場合があります。
バックアップサプライヤーはどのくらいの頻度でテストすべきですか?
実施間隔は部品の重要度に合わせます。図面、拠点、工程、下位階層サプライヤー、金型・治工具、生産能力が変わった後は再確認します。管理された発注は、データ取得から合格品の納入まで供給経路全体を実際に動かすため、メール確認より確かな証拠になります。
出典と技術参考資料
- OECDサプライチェーン・レジリエンス・レビュー、OECD、2025年。
- サプライチェーンの可視化によるリスクと対策の優先順位付け、NIST Manufacturing Extension Partnership、2024年。
- サプライヤー探索、NIST Manufacturing Extension Partnership。
- 外部提供者に関する指針、ISO 9001 Auditing Practices GroupおよびIAF。
- ISO 15552:2018、着脱式取付具付き空圧シリンダ。
- IAF CertSearch、International Accreditation Forumの認証書検証データベース。
- 深刻な供給途絶リスク下の戦略的調達、Goldschmidt、Kremer、Thomas、Craighead、2021年。
- ICC不可抗力・ハードシップ条項、International Chamber of Commerce、2020年。