
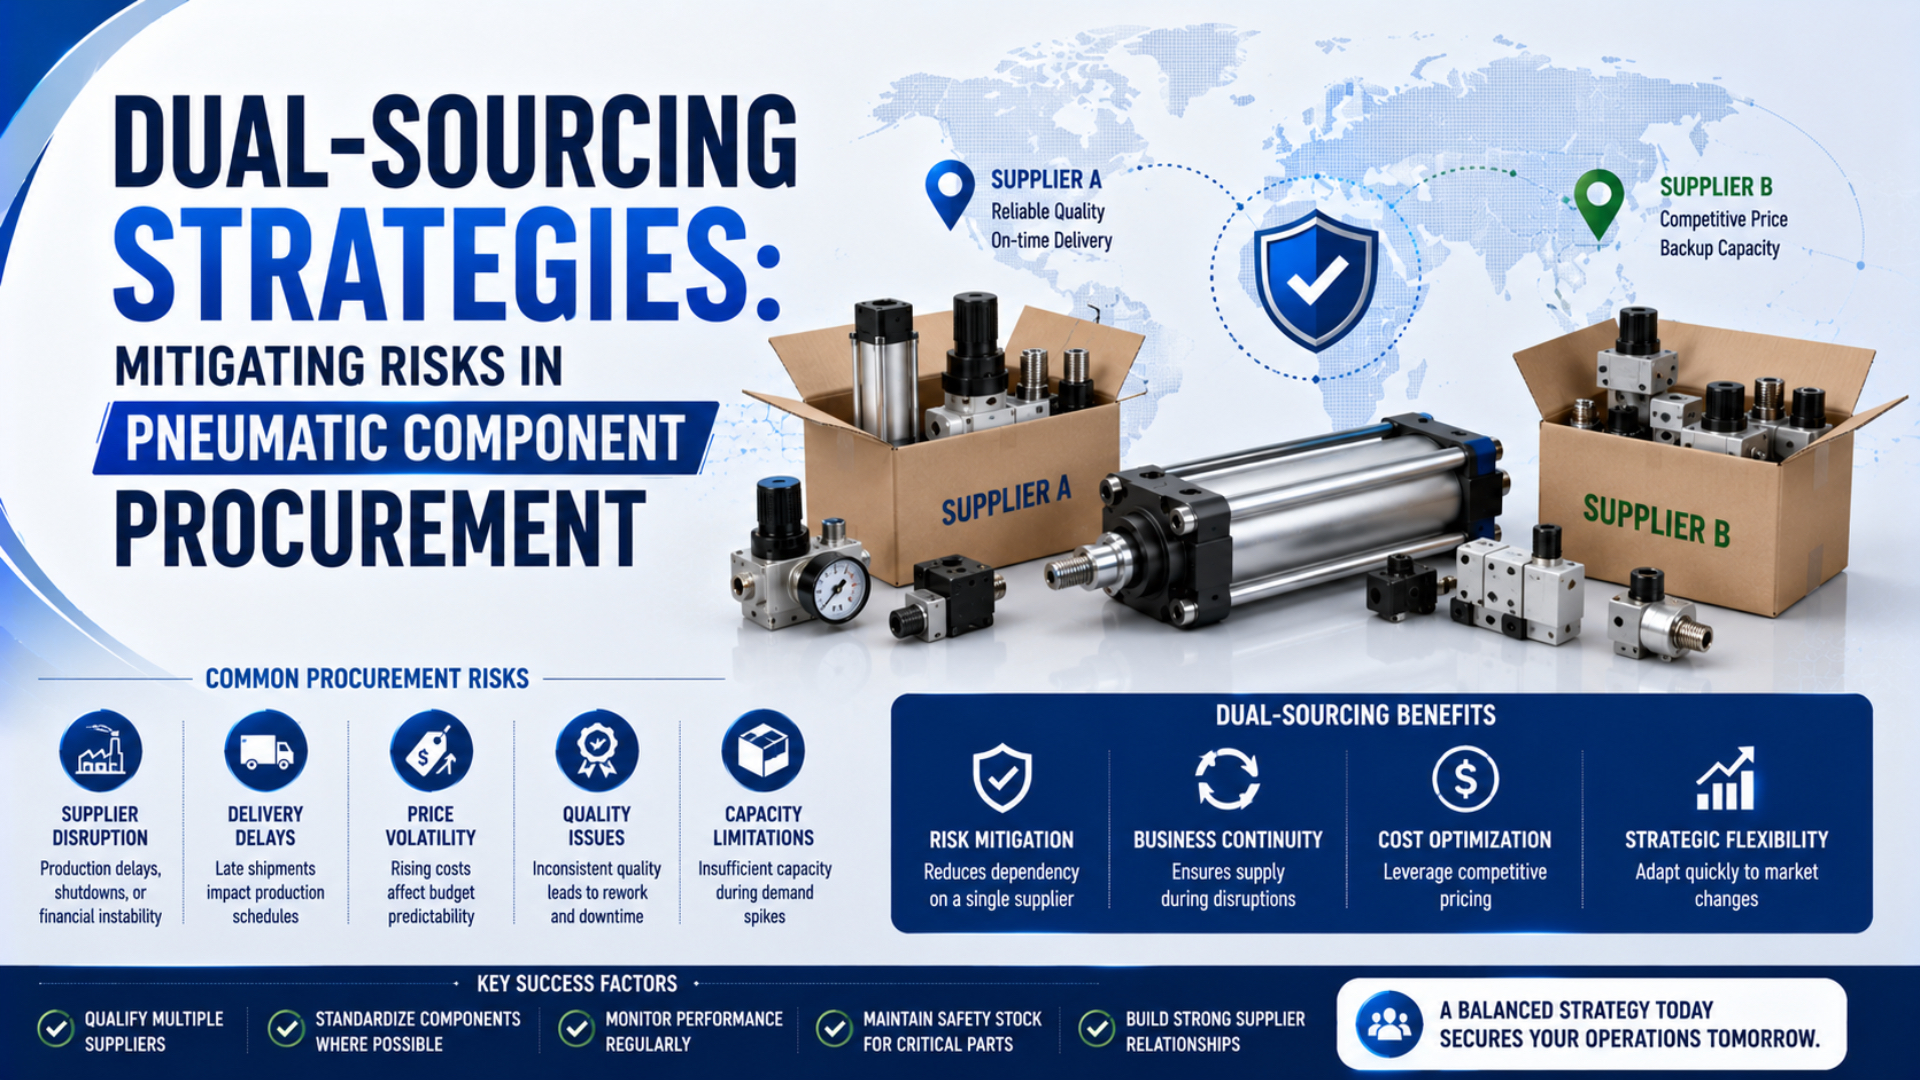
Dual Sourcing bezeichnet den kontrollierten Einsatz zweier Lieferanten für dieselbe freigegebene Anforderung. Ein zweites Angebot allein reicht nicht aus. Die Zweitquelle muss vielmehr eine freigegebene Konfiguration reproduzieren können und über validierte Produktionsnachweise, nutzbare Kapazitäten, aktuelle kaufmännische Konditionen sowie einen dokumentierten Weg zur Übernahme des Bedarfs verfügen.
Keine Aufteilung ist allgemeingültig. Eine Verteilung von 70/30 oder 60/40 ist keine feste Regel. Der geeignete Anteil hängt daher von Bedarf, Kapazität, Lieferzeit, Mindestbestellmenge, Qualifizierungsstatus, Gesamteinstandskosten und dem wiederkehrenden Auftragsvolumen ab, das erforderlich ist, um die Zweitquelle einsatzbereit zu halten. Untersuchungen zum Risiko schwerwiegender Störungen beschreiben die Lieferantenkonsolidierung als Abwägung zwischen Skaleneffekten und Diversifizierung – nicht als Problem mit einer einzigen festen Lösung (Goldschmidt et al., 2021).
Wichtigste Erkenntnisse
- Qualifizieren Sie Produkt, Prozess, Produktionsstandort und aktuellen Zeichnungsstand – nicht nur den Firmennamen des Lieferanten.
- Erfassen Sie gemeinsame Rohstoffe, Unterlieferanten, Werkzeuge, geografische Abhängigkeiten, Häfen und Logistikwege, bevor Sie zwei Bezugsquellen als unabhängig einstufen.
- Leiten Sie die Mengenaufteilung aus Kapazität und Aktivierungsbedarf ab, anstatt eine allgemeine Quote zu übernehmen.
- Bei Zylindern nach ISO 15552 deckt die Norm eine Maßreihe mit Kolbendurchmessern von 32–320 mm bei bis zu 1.000 kPa ab; vollständige funktionale Austauschbarkeit garantiert sie nicht.
Wo Dual Sourcing die Risikoexposition reduziert
Dual Sourcing kann einen weiteren Beschaffungsweg bereitstellen, wenn bei einem freigegebenen Lieferanten ein Standortausfall, ein Kapazitätsengpass, eine Qualitätssperre, eine Transportunterbrechung oder ein wirtschaftlicher Ausfall eintritt. Darüber hinaus entstehen Vergleichsdaten zu Lieferzeit und Qualität. Auch Reaktionsfähigkeit und Gesamteinstandskosten werden transparent. Der Nutzen ergibt sich aus einer tatsächlich nutzbaren Alternative, nicht allein aus der Anzahl der Lieferanten.
Die Strategie ist besonders relevant für Komponenten, deren Nichtverfügbarkeit die Produktion unterbrechen, den Maschinenbau verzögern oder die Wiederherstellung im Instandhaltungsfall verhindern kann. Beginnen Sie daher mit der Klassifizierung des Beschaffungsteils:
| Teilemerkmal | Warum es die Beschaffungsentscheidung beeinflusst | Typische Lenkungsmaßnahme |
|---|---|---|
| Standardkomponente mit breiter Verfügbarkeit | Eine Substitution kann vergleichsweise schnell erfolgen, Schnittstellen und Leistungsdaten müssen jedoch weiterhin bestätigt werden | Freigegebene Querverweisliste und Wareneingangsprüfung |
| Konfigurierte Katalogkomponente | Optionen wie Hub, Dichtung, Sensor, Steckverbinder oder Anschlussausrichtung können eine Substitution verhindern | Kontrollierter Konfigurationsdatensatz und Mustervalidierung |
| Kundenspezifische Komponente | Zeichnungen, Werkzeuge, Werkstoffe, Prüfungen und geistiges Eigentum können eine schnelle Verlagerung verhindern | Doppelqualifizierung, Werkzeugplan, Änderungslenkung und Kapazitätsnachweis |
| Sicherheits- oder zulassungsrelevante Komponente | Eine Änderung kann zusätzliche technische Prüfung, Konformitätsbewertung oder Kundenfreigabe erfordern | Formell festgelegte Freigabebefugnis und dokumentierte Validierung |
| Komponente mit langer Lieferzeit oder Kapazitätsengpass | Ein Lieferant kann technisch geeignet sein, bei einem Bedarfssprung jedoch nicht reagieren können | Reservierte Kapazität, Abrufregeln oder geschützter Bestand |
Dual Sourcing beseitigt weder Bedarfsunsicherheit noch mangelhafte Spezifikationen, schwache Bestandskontrolle oder korrelierte Ausfälle in vorgelagerten Lieferstufen. Tatsächlich kann es zusätzliche Komplexität verursachen. Zwei Lieferanten schaffen getrennte Kanäle für Änderungsmitteilungen und getrennte Leistungsnachweise. Hinzu kommen Validierungsaufwand und Möglichkeiten für Konfigurationsabweichungen; diese Kosten gehören deshalb in die Wirtschaftlichkeitsbetrachtung. Der Leitfaden zu VMI für Pneumatikkomponenten behandelt dagegen die Verantwortung für die Bestandsauffüllung, während der Leitfaden zur Bestandsplanung für Pneumatikkomponenten Anlagenkritikalität und Sicherheitsbestände erläutert. Dieser Artikel behandelt eine andere Entscheidung: die Qualifizierung und Aktivierung zweier Produktionswege.
Warum können zwei Lieferanten dennoch gleichzeitig ausfallen?
Das Common-Cause-Risiko ist die Risikoexposition, die entsteht, wenn nominell getrennte Bezugsquellen vom selben kritischen Knoten abhängig sind. So können zwei Tier-1-Lieferanten dasselbe Strangpresswerk, dieselbe Dichtungscompound-Quelle, denselben Magnetlieferanten, dieselbe Gießerei, denselben Hafen, denselben Logistikkorridor, dasselbe Energienetz oder dieselbe Produktionsregion nutzen. Ebenso können sie auf dasselbe kundeneigene Werkzeug zugreifen oder denselben Sonderprozess an denselben Unterauftragnehmer vergeben. Eine Störung an diesem gemeinsamen Knoten kann beide nominellen Bezugsquellen außer Kraft setzen.
Dementsprechend empfiehlt das NIST, Lieferantenstandorte, Beziehungen zu Unterlieferanten, Transportwege und geografische Konzentrationen abzubilden. Verborgene Abhängigkeiten auf Tier-2- und Tier-3-Ebene können Engpässe offenlegen, die in einer Liste der Tier-1-Lieferanten nicht sichtbar sind (NIST MEP, 2024).
Stellen Sie bei jeder kritischen Pneumatikkomponente beiden Lieferanten folgende Fragen:
- Produktionsweg: Benennen Sie den freigegebenen Standort.
- Gemeinsame Einsatzstoffe: Legen Sie offen, ob Rohstoffe, proprietäre Profile, Dichtungen, Elektronik oder Magnete nur aus einer vorgelagerten Quelle stammen.
- Transport: Dokumentieren Sie den regulären Hafen, Frachtführer, Grenzübergang und eine praktisch nutzbare Alternative.
- Lenkungsressourcen: Bestätigen Sie den Zugriff auf kundeneigene Zeichnungen, Lehren, Werkzeuge, Prüfprogramme und Arbeitsanweisungen sowie das Verfahren zur Meldung von Änderungen bei Unterlieferanten oder Standorten.
Vertraulichkeitsanforderungen des Lieferanten können die Offenlegung konkreter Namen einschränken. Dennoch kann der Einkäufer strukturierte Nachweise verlangen: Land oder Region, Single-Source-Status, Status eines Alternativstandorts, Wiederanlaufzeit, Verantwortlichkeit, Datum der letzten Prüfung und zuständige Person für Eskalationen.
Ein zweckmäßiger Dual-Sourcing-Datensatz unterscheidet zwei Status: technisch qualifiziert und operativ aktiviert. Die technische Qualifizierung bestätigt, dass Teil und Prozess die definierten Anforderungen erfüllen. Die Lieferantenaktivierung bestätigt, dass die Bezugsquelle bei Auftragsfreigabe weiterhin auf den aktuellen Revisionsstand, Werkstoffe, Werkzeuge, Personal, Produktionsweg und Kapazität zugreifen kann. Mit anderen Worten: Die Freigabe dokumentiert den Nachweis; die Aktivierung prüft, ob dieser Nachweis weiterhin praktisch nutzbar ist.
Wie kann eine Spezifikation beide Bezugsquellen steuern?
Lieferantenvergleiche scheitern, wenn jede Bezugsquelle eine andere Auslegung der Anforderung anbietet. Erstellen Sie daher eine einzige, vom Einkäufer kontrollierte Spezifikationsbasis und verlangen Sie, dass jedes Angebot, Muster, jede Freigabe und jeder Produktionsabruf darauf verweist.
Für einen Pneumatikzylinder kann diese Basis Folgendes umfassen:
- Geometrie: Definieren Sie den verfügbaren Einbauraum.
- Betriebsanforderungen: Arbeits- und Nenndruck, Geschwindigkeitsbereich, Last-, Moment- und Querlastgrenzen, Dämpfung sowie erwartete Schaltzyklen.
- Umgebung und Steuerung: Einschränkungen für Dichtungen und Schmierstoffe, Druckluftqualität, Temperatur, Chemikalien, Nassreinigung, Korrosion, Sensoren, Steckverbinder und Steuerungsschnittstellen.
- Freigabenachweise: Definieren Sie Abnahmeprüfungen und Prüfmerkmale; steuern Sie anschließend Rückverfolgbarkeit, Verpackung, genehmigte Abweichungen, Zeichnungsrevision, Regeln für Änderungsmitteilungen, Wirksamkeitsdaten und Freigabebefugnisse.
ISO 15552 legt Grund-, Befestigungs- und Zubehörmaße für eine Zylinderbaureihe mit abnehmbaren Befestigungselementen und Kolbendurchmessern von 32 mm bis 320 mm bei einem maximalen Nenndruck von 1.000 kPa fest. Ihr Zweck ist die maßliche Austauschbarkeit innerhalb dieses Geltungsbereichs (ISO 15552:2018, 2025 bestätigt). Sie standardisiert jedoch nicht jede Dichtung, jeden Sensor, jede Dämpfungseigenschaft, Anschlussvariante, jeden Werkstoff, jede Leistungsgrenze oder Zubehörkonfiguration. Bereits kleine Konfigurationsdetails können eine Substitution verhindern: Gewindeform, Sensor-Pinbelegung, Magnetpolarität, Fettchemie, Zugänglichkeit der Dämpfungseinstellung, Eloxalanforderung oder Steckercodierung. Dokumentieren Sie diese Merkmale, bevor Sie Muster bestellen. Prüfen Sie die Rückverfolgbarkeit anhand von Seriennummern und die Kalibrierkette. Verifizieren Sie gegebenenfalls Firmwarestand, Beschichtungschemie und Chargenkontinuität des Schmierstoffs. Prüfen Sie bei konfigurierten Baugruppen außerdem Chargengenealogie und Messmittelwiederholbarkeit. Berücksichtigen Sie Drehmomentwerkzeuge, Crimpprofil, Klebstoffaushärtung, Trockenmittelverpackung, Etikettenvorlage und Zolltarifierung.
Verwenden Sie die Beschaffungscheckliste für ISO 15552, um eine vollständige Angebotsanfrage zu erstellen. Wenden Sie anschließend die separate Checkliste zur Austauschbarkeit nach ISO 15552 an, wenn Sie eine vorgeschlagene Zweitquelle mit einer installierten Einheit vergleichen.
Andere Produkte erfordern andere Schnittstellensätze. Ebenso wenig darf das Vorliegen eines ISO-9001-Zertifikats als Produktfreigabe gelten. Die Leitlinien von ISO und IAF behandeln die Beschaffungslenkung als umfassenderen Prozess mit korrekten Beschaffungsanforderungen, definierten Lieferantenkriterien, Verifizierung, Überwachung und risikobasierten Kontrollen (ISO 9001 Auditing Practices Group).
Welche Nachweise qualifizieren den zweiten Lieferanten?
Die Qualifizierung sollte sich an den Folgen eines Ausfalls und am Neuheitsgrad der Komponente orientieren. Bei einer Standardverschraubung können beispielsweise eine dokumentierte Spezifikationsprüfung und eine Musterprüfung genügen. Ein kundenspezifischer kolbenstangenloser Zylinder auf einer räumlich eingeschränkten Maschinenachse kann dagegen Zeichnungsfreigabe und Werkstoffnachweise erfordern. Zusätzlich können Maßprüfung, Funktionsprüfungen, Lastnachweis, Dauerlaufnachweis und Einbauvalidierung notwendig sein.
Verwenden Sie daher Qualifizierungsstufen anstelle eines allgemeingültigen Zeitplans:
| Qualifizierungsstufe | Entscheidungsfrage | Mindestnachweis |
|---|---|---|
| Anforderungsprüfung | Versteht der Lieferant die kontrollierte Konfiguration und die Betriebsanforderungen der Anwendung? | Unterzeichnete Spezifikationsprüfung, Abweichungen, Annahmen und verantwortliche Ansprechpartner |
| Fähigkeitsprüfung | Kann der benannte Produktionsstandort die Komponente herstellen und prüfen? | Prozessweg, Anlagen, Unterauftragnehmer, Kapazitätsgrundlage, Qualitätslenkung und Änderungsprozess |
| Muster oder Erstmuster | Entspricht eine repräsentative Einheit den freigegebenen Anforderungen? | Identifiziertes Muster, Zeichnungsrevision, Prüf- und Testergebnisse sowie Behandlung von Abweichungen |
| Maschinenvalidierung | Arbeitet die Zweitquelle im realen System sicher und anforderungsgerecht? | Einbauprotokoll, Schnittstellenprüfung, Funktionsergebnisse, Kompatibilität mit der Steuerung und Freigabe |
| Produktionsfreigabe | Kann die Serienproduktion die freigegebene Konfiguration wiederholbar einhalten? | Freigegebene Teilenummer, Produktionslenkungsplan oder gleichwertige Kontrollen, Aufzeichnungen, Verpackung und Lieferzeit |
| Aktivierungsprüfung | Kann der Lieferant den Umschaltauftrag jetzt annehmen und ausführen? | Bestätigung der aktuellen Revision, Verfügbarkeit von Werkstoffen und Werkzeugen, bestätigte Kapazität sowie kaufmännischer Freigabeweg |
Das Managementsystemzertifikat des Lieferanten ist ein Eingangsnachweis. Prüfen Sie insbesondere Organisationsname, zertifizierten Standort, Norm, Geltungsbereich, Status, Zertifizierungsstelle und Akkreditierungsbeziehung. IAF CertSearch stellt für teilnehmende akkreditierte Zertifikate Zertifikatsstatus, Geltungsbereich, zertifizierte Standorte, Zertifizierungsstelle und Akkreditierungsstelle bereit (IAF CertSearch). Ein gültiges Zertifikat beweist dennoch nicht, dass die konkrete Pneumatikkomponente die technische Freigabe des Einkäufers bestanden hat.
Das NIST trennt die Lieferantensuche ebenfalls von der Prüfung durch den Einkäufer: Eine passende Fähigkeit leitet die Qualifizierung lediglich ein (NIST MEP Supplier Scouting).
Nach unserer Erfahrung bei der Prüfung von Angeboten lässt sich eine ungeeignete Zweitquelle am schnellsten aufdecken, indem man nach dem exakten Zeichnungsstand, dem Produktionsstandort, dem Validierungsnachweis und der realisierbaren Menge für einen terminierten Abruf fragt. Ein Lieferant kann die Teilenummer kennen, ohne noch über aktuelles Material, Werkzeugzugang oder freigegebene Produktionsanweisungen zu verfügen.
Mengenaufteilung ohne feste Quote
Behandeln Sie die Mengenaufteilung als Ergebnis von Randbedingungen und Zielen. Beginnen Sie insbesondere nicht mit einem Prozentsatz, der von einem anderen Unternehmen übernommen wurde.
Erstellen Sie eine Szenariotabelle auf Grundlage folgender Faktoren:
- Bedarf: Prognosemenge und tolerierbare Wiederanlaufzeit.
- Versorgung: Kapazität des freigegebenen Standorts, reguläre Lieferzeit, Wiederanlaufzeit, MOQ, Abrufmenge und Materialbindungen.
- Wirtschaftlichkeit: Gesamteinstandskosten bei einheitlichen Währungs- und Lieferannahmen sowie Risiken durch Lagerbestand und Obsoleszenz.
- Einsatzbereitschaft: Nutzen Sie Nachweise zu Qualität, Lieferung, Reaktionsfähigkeit und Änderungslenkung, um festzulegen, welche wiederkehrenden Aufträge erforderlich sind, damit der reale Produktionsweg der Zweitquelle aktuell bleibt.
Eine Konzentration des Volumens beim leistungsfähigeren Lieferanten kann beispielsweise Preis und Prozesslernen verbessern, die Zweitquelle jedoch inaktiv werden lassen. Umgekehrt kann eine gleichmäßigere Aufteilung die aktive Fähigkeit erhalten, gleichzeitig aber Verwaltungsaufwand verdoppeln und Mengenrabatte schwächen. Eine kleine Zuteilung ist nur dann wertvoll, wenn Umfang und Häufigkeit ausreichen, um den realen Produktionsweg tatsächlich zu durchlaufen.
Überprüfen Sie die Aufteilung nach einem dokumentierten Auslöser, anstatt Auftragsvolumen informell zu verschieben. Relevante Auslöser sind insbesondere Zeichnungsänderung, Standortverlagerung, neuer Unterlieferant, Qualitätssperre, anhaltende Verschlechterung der Lieferleistung, Kapazitätsänderung, Bedarfssprung, geänderter Frachtweg, Änderung des Zertifikatsstatus oder ein nicht bestandener Umschalttest. Legen Sie fest, wer eine vorübergehende oder dauerhafte Neuaufteilung freigeben darf.
Ein öffentlicher Rechner kann die Aufteilung nicht bestimmen, da die Eingangsgrößen einkäuferspezifisch sind. Für internationale Angebote ist dennoch ein einheitlicher Satz von Annahmen zu den Gesamteinstandskosten erforderlich.
Die Zweitquelle einsatzbereit halten
Die Einsatzfähigkeit einer freigegebenen Bezugsquelle kann nachlassen. Zeichnungen ändern sich und Werkzeuge verschleißen; Werkstoffe werden obsolet; Kapazitäten werden an andere Standorte verlagert. Das ursprüngliche Freigabedatum sagt daher wenig über die heutige Materialverfügbarkeit, den Werkzeugzustand, qualifiziertes Personal oder zugesicherte Kapazitäten aus.
Operative Einsatzbereitschaft ist vergänglich.
Führen Sie einen zentralen Bezugsquellen-Lenkungsdatensatz:
| Lenkungsbereich | Aktuell zu haltende Informationen |
|---|---|
| Identität | Freigegebenes Unternehmen, Produktionsstandort, fremdvergebene Sonderprozesse sowie Teilekennungen von Einkäufer und Lieferant |
| Konfiguration | Zeichnungs- und Spezifikationsrevisionen, Werkstoffe, Abweichungen, freigegebene Muster und Validierungsberichte |
| Betriebsmittel | Eigentum, Standort, Zustand, Zugriff und Verlagerungsbeschränkungen für Werkzeuge und Lehren |
| Versorgung | Reguläre Kapazität, Annahmen für Bedarfsspitzen, Lieferzeiten, letzte Bestätigung und erforderlichenfalls Zertifikatsumfang |
| Einsatzbereitschaft | Letzter Produktionslauf, offene Änderungen, Korrekturmaßnahmen, kaufmännische Einschränkungen und Eskalationskontakte |
Der Test muss keine Krise nachstellen. Stattdessen kann ein kontrollierter Produktionsabruf bestätigen, dass der Lieferant aktuelle Daten abruft, das richtige Material beschafft, den freigegebenen Prozess ausführt, die geforderten Aufzeichnungen erstellt und eine akzeptierte Einheit liefert. Legen Sie das Intervall anhand der Komponentenkritikalität und der Änderungshäufigkeit von Konstruktion oder Versorgungsweg fest. Die Beschaffungsleitlinien von ISO und IAF verlangen aktuelle Informationen zu freigegebenen Anbietern, Beschaffung nach definierten Kriterien, Verifizierung und wirksame Leistungsüberwachung. Diese Kontrollen unterstützen Dual Sourcing nur, wenn sie auf jeden freigegebenen Produktionsweg angewendet und nicht lediglich auf Unternehmensebene dokumentiert werden.
Lieferanten-Scorecards sollten ihre Bezugsgrößen definieren. „Termintreue“ ist insbesondere mehrdeutig, solange der Datensatz nicht zugesagten Termin, zulässiges Zeitfenster, Behandlung von Auftragspositionen, Regel für Teillieferungen, vom Einkäufer verursachte Ausnahmen und Datenquelle benennt. Die Fehlerquote sollte zwischen Zurückweisung im Wareneingang, Fehlerdurchschlupf in der Produktion und Feldausfall unterscheiden. Bei der Reaktionszeit sind Eingangsbestätigung, Eindämmung und dauerhafte Korrekturmaßnahme getrennt zu erfassen.
Einen ausführbaren Umschaltplan erstellen
Ein Umschaltplan muss ausführbar sein, ohne während der Störung erst Freigaben festlegen zu müssen. Erstellen Sie ihn daher, bevor die Zweitquelle benötigt wird.
Definieren Sie:
- Auslöser: Benennen Sie die auslösende Bedingung.
- Entscheidungsbefugnis: Legen Sie fest, wer Bestellungen bei der Zweitquelle freigibt und technische Abweichungen genehmigt.
- Bedarf und Priorität: Legen Sie fest, welche Maschinen, Kunden oder Serviceaufträge bei eingeschränkter Versorgung zuerst beliefert werden – und wer diese Reihenfolge ändern darf.
- Konfiguration und Kapazität: Dokumentieren Sie zulässige Revision und Abweichungen. Fordern Sie anschließend eine datierte Bestätigung der verfügbaren Menge, des Starttermins, des Produktionswegs, der Materialrestriktionen und der Hochlaufannahmen an.
- Prüfung und Freigabe: Legen Sie fest, ob sich Lieferantenprüfung, Wareneingangskontrollen, Funktionsprüfung oder vorübergehende Eindämmungsmaßnahmen während der Umschaltung ändern.
- Zugriff auf Daten und Werkzeuge: Regeln Sie, wie Zeichnungen, Programme, Lehren, Werkzeuge und Prüfmittel genutzt oder übertragen werden können.
- Kommunikation und Wiederherstellung: Dokumentieren Sie Ansprechpartner, Berichtsfrequenz, Verantwortung für Kundenmitteilungen und Kriterien für die Wiederherstellung der ursprünglichen Aufteilung.
Kaufmännische Vereinbarungen sollten unterdessen Prognosestatus, Stornierung, Kapazitätszusagen, Änderungsmitteilungen, Vertraulichkeit, geistiges Eigentum, Werkzeuge, Audit-Zugang, Aufzeichnungen und Vertragsbeendigung behandeln. Eine allgemeine Force-Majeure-Formulierung ist kein vollständiger Kontinuitätsplan. Die ICC-Musterklausel definiert beispielsweise Voraussetzungen, Mitteilung, Schadensminderung und Folgen. Zudem können die Parteien Ereignisse und Bedingungen an ihre Umstände anpassen (ICC Force Majeure and Hardship Clauses, 2020).
Vertragsformulierungen und Rechtsbehelfe hängen vom anwendbaren Recht und der ausgehandelten Vereinbarung ab. Lassen Sie die endgültigen Bedingungen durch qualifizierte Rechtsberatung prüfen, während Technik und Einkauf getrennt bestätigen, dass die technische Umschaltung ausführbar ist.
Häufig gestellte Fragen zum Dual Sourcing pneumatischer Komponenten
Ist Dual Sourcing immer sicherer als Single Sourcing?
Nein. Dual Sourcing hilft nur, wenn die Zweitquelle qualifiziert ist und nicht demselben kritischen Ausfallmechanismus unterliegt. Gemeinsame Werkstoffe, Werkzeuge, Produktionsregionen oder Logistikwege können die Strategie unwirksam machen. Vergleichen Sie das verbleibende Risiko mit Lagerbestand, Neukonstruktion oder Kapazitätsreservierung. Eine einzige Bezugsquelle kann weiterhin vorzuziehen sein.
Wie sollten zwei Lieferanten für dasselbe Pneumatikteil qualifiziert werden?
Stellen Sie beiden Lieferanten eine einzige kontrollierte Anforderung bereit. Prüfen Sie anschließend die Fähigkeit des benannten Standorts, Musternachweise, Maschinenkompatibilität, Lenkung der Wiederholproduktion, Änderungsprozess und aktuelle Kapazität. Die Freigabe muss das genaue Teil, die Revision, den Standort und zulässige Abweichungen benennen; ein Zertifikat oder Angebot stellt keine Komponentenfreigabe dar.
Müssen Pneumatikteile beider Lieferanten maßlich identisch sein?
Die erforderlichen Maschinenschnittstellen müssen der freigegebenen Spezifikation entsprechen, doch maßliche Ähnlichkeit allein reicht nicht aus. Prüfen Sie Druckstufe, Werkstoffe, Dichtungen, Dämpfung, Sensoren, Anschlüsse, Strömungsverhalten, Umgebung, Aufzeichnungen und Kompatibilität mit der Steuerung. ISO 15552 definiert ausgewählte Zylindermaße, standardisiert jedoch nicht jedes Funktionsmerkmal.
Wie sollte die Menge zwischen Haupt- und Zweitlieferant aufgeteilt werden?
Es gibt keinen allgemeingültigen Prozentsatz. Modellieren Sie Bedarf, freigegebene Kapazität, Lieferzeit, MOQ, Gesamteinstandskosten, Qualität, Lagerbestand und den Aufwand, der erforderlich ist, um die Zweitquelle aktiv zu halten. Dokumentieren Sie Begründung und Prüfauslöser; ein nomineller Anteil, der nie einen Produktionslauf auslöst, erhält die Einsatzbereitschaft möglicherweise nicht.
Wie häufig sollte der Ersatzlieferant getestet werden?
Richten Sie das Intervall an der Komponentenkritikalität aus. Prüfen Sie nach Änderungen an Zeichnung, Standort, Prozess, Unterlieferant, Werkzeugen oder Kapazität erneut. Ein kontrollierter Auftrag liefert belastbarere Nachweise als eine E-Mail, weil er die gesamte Kette vom Datenabruf bis zur akzeptierten Lieferung durchläuft.
Quellen und technische Referenzen
- OECD-Überblick zur Widerstandsfähigkeit von Lieferketten, OECD, 2025.
- Die Abbildung Ihrer Lieferketten hilft, Risiken und Maßnahmen zu priorisieren, NIST Manufacturing Extension Partnership, 2024.
- Lieferantensuche, NIST Manufacturing Extension Partnership.
- Leitlinien zu externen Anbietern, ISO 9001 Auditing Practices Group und IAF.
- ISO 15552:2018, Pneumatikzylinder mit abnehmbaren Befestigungselementen.
- IAF CertSearch, Zertifikatsprüfdatenbank des International Accreditation Forum.
- Strategische Beschaffung bei hohem Störungsrisiko, Goldschmidt, Kremer, Thomas und Craighead, 2021.
- ICC-Klauseln zu höherer Gewalt und Härtefällen, Internationale Handelskammer, 2020.