
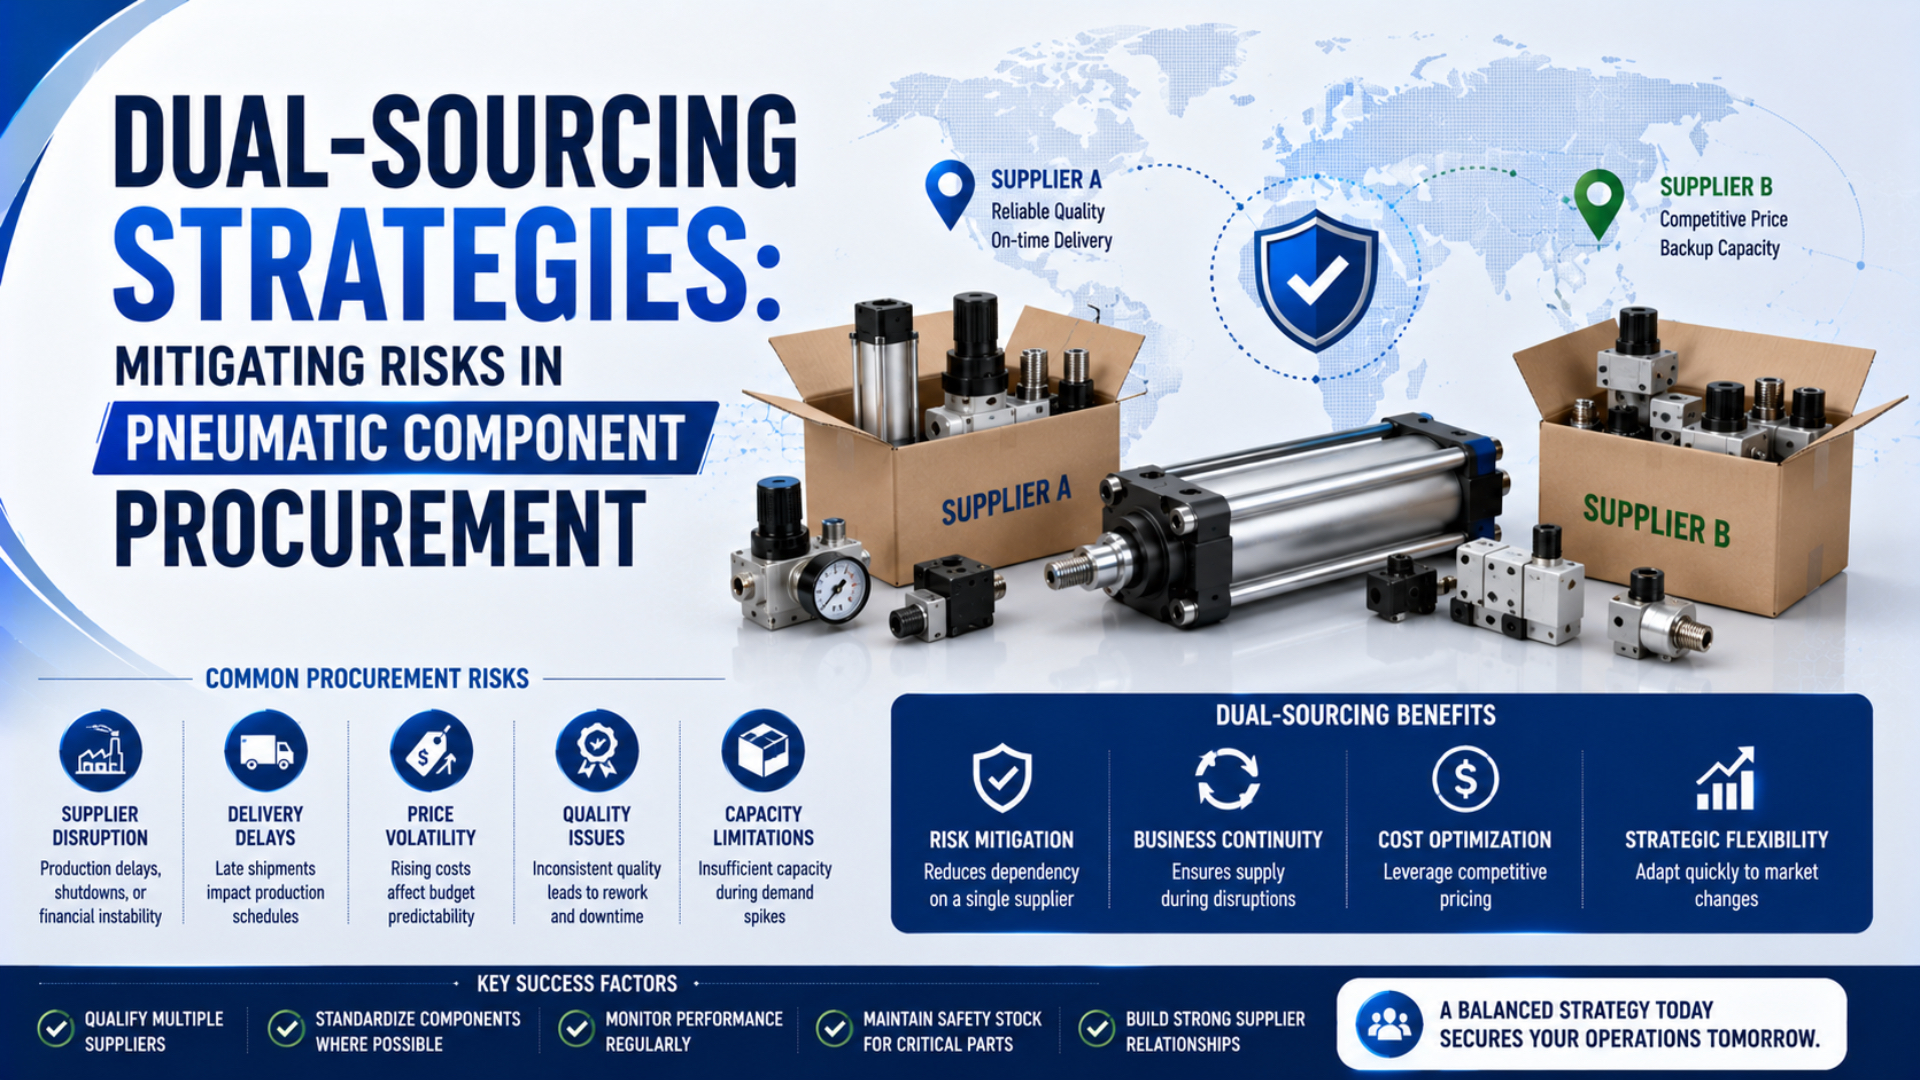
El doble abastecimiento es el uso controlado de dos proveedores para un mismo requisito aprobado. No basta con obtener una segunda oferta. La fuente alternativa debe reproducir una configuración aprobada y conservar evidencias de producción validadas, capacidad utilizable, condiciones comerciales vigentes y una ruta documentada para asumir la demanda.
Ningún reparto es correcto en todos los casos. Una división 70/30 o 60/40 no es una regla. La cuota adecuada depende de demanda, capacidad, plazo, cantidad mínima de pedido, estado de cualificación, coste puesto en destino y volumen recurrente necesario para mantener preparada la alternativa. La investigación sobre riesgos de interrupción grave describe la consolidación de proveedores como un equilibrio entre economías de escala y diversificación, no como un problema con una única respuesta fija (Goldschmidt et al., 2021).
Puntos clave
- Cualifique producto, proceso, centro de producción y revisión vigente del plano, no solo el nombre de la empresa proveedora.
- Mapee materias primas, proveedores de niveles inferiores, utillaje, geografía, puertos y logística compartidos antes de considerar independientes las dos fuentes.
- Determine el reparto a partir de la capacidad y las necesidades de activación, no copiando una proporción universal.
- En cilindros ISO 15552, la norma cubre una serie dimensional de diámetros de 32-320 mm hasta 1.000 kPa; no garantiza la intercambiabilidad funcional completa.
Dónde reduce la exposición el doble abastecimiento
El doble abastecimiento puede ofrecer otra ruta cuando un proveedor aprobado sufre una parada de planta, una limitación de capacidad, una contención de calidad, una interrupción de transporte o un fallo comercial. También permite comparar datos de plazo y calidad, y hace visibles la capacidad de respuesta y el coste total entregado. La ventaja procede de contar con una alternativa utilizable, no del número de proveedores por sí solo.
La estrategia resulta especialmente pertinente para un componente cuya falta puede detener la producción, retrasar la construcción de una máquina o impedir una reparación. Empiece clasificando el artículo comprado:
| Característica del artículo | Por qué afecta a la decisión de abastecimiento | Control habitual |
|---|---|---|
| Componente estándar ampliamente disponible | La sustitución puede ser relativamente rápida, pero aún deben confirmarse interfaces y valores nominales | Referencia cruzada aprobada e inspección de recepción |
| Componente de catálogo configurado | Opciones como carrera, junta, sensor, conector u orientación de puerto pueden impedir la sustitución | Registro de configuración controlado y validación de muestra |
| Componente específico del cliente | Planos, utillaje, materiales, ensayos y propiedad intelectual pueden impedir una transferencia rápida | Doble cualificación, plan de utillaje, control de cambios y evidencia de capacidad |
| Componente relevante para seguridad o normativa | Un cambio puede exigir ingeniería, cumplimiento o aprobación adicional del cliente | Autoridad de aprobación formal y validación documentada |
| Componente de plazo largo o capacidad limitada | Un proveedor puede ser técnicamente capaz pero incapaz de responder durante un pico | Capacidad reservada, reglas de liberación o inventario protegido |
El doble abastecimiento no elimina la incertidumbre de demanda, las especificaciones deficientes, el control de inventario débil ni los fallos correlacionados aguas arriba. De hecho, puede añadir complejidad. Dos proveedores crean canales separados de notificación de cambios y registros de rendimiento. También incrementan el trabajo de validación y las oportunidades de deriva de configuración, por lo que esos costes deben incluirse en el análisis. En cambio, la guía de VMI neumático trata la responsabilidad de reposición, mientras que la guía de planificación de existencias neumáticas aborda la criticidad de activos y los colchones de inventario. Este artículo se centra en otra decisión: cualificar y activar dos rutas de producción.
¿Por qué pueden fallar dos proveedores al mismo tiempo?
El riesgo de causa común es la exposición creada cuando fuentes aparentemente separadas dependen del mismo nodo crítico. Por ejemplo, dos proveedores de primer nivel pueden utilizar la misma extrusora, compuesto de junta, proveedor de imanes, fundición, puerto, corredor logístico, red energética o región productiva. También pueden usar el mismo utillaje propiedad del cliente o subcontratar el mismo proceso especial. Una interrupción en ese nodo compartido puede inutilizar ambas fuentes nominales.
Por ello, NIST recomienda mapear ubicaciones de proveedores, relaciones con niveles inferiores, rutas de transporte y concentraciones geográficas. Las dependencias ocultas de segundo y tercer nivel pueden revelar cuellos de botella que no aparecen en una lista de proveedores de primer nivel (NIST MEP, 2024).
Para cada componente neumático crítico, pregunte a ambos proveedores:
- Ruta de producción: indique el centro aprobado.
- Entradas compartidas: declare si materias primas, perfiles exclusivos, juntas, electrónica o imanes tienen una sola fuente aguas arriba.
- Transporte: registre puerto, transportista y paso fronterizo habituales, además de una alternativa práctica.
- Activos de control: confirme el acceso a planos, calibres, utillaje, programas de ensayo e instrucciones de trabajo propiedad del cliente, así como el método para comunicar cambios de nivel inferior o de centro.
La confidencialidad del proveedor puede limitar los nombres comunicados. Aun así, el comprador puede pedir evidencias estructuradas: país o región, condición de fuente única, situación de centro alternativo, plazo de recuperación, propiedad, fecha de última revisión y responsable de escalado.
Un registro útil de doble fuente tiene dos estados separados: técnicamente cualificada y operativamente activada. La cualificación técnica confirma que la pieza y el proceso cumplen los requisitos definidos. La activación del proveedor confirma que la fuente sigue teniendo acceso a la revisión, material, utillaje, personal, ruta de producción y capacidad actuales cuando se libera un pedido. En otras palabras, la aprobación registra la evidencia; la activación comprueba que esa evidencia sigue siendo utilizable.
¿Cómo debe controlar una especificación las dos fuentes?
Las comparaciones fallan cuando cada proveedor cotiza una interpretación diferente del requisito. Cree una única base de especificación controlada por el comprador y exija que todas las ofertas, muestras, aprobaciones y liberaciones de producción hagan referencia a ella.
Para un cilindro neumático, esa base puede incluir:
- Geometría: defina la envolvente de instalación.
- Servicio: presión de trabajo y nominal; rango de velocidad; límites de carga, momento y carga lateral; amortiguación; ciclos previstos.
- Entorno y controles: restricciones de juntas y lubricantes, calidad del aire, temperatura, productos químicos, lavado, corrosión, sensores, conectores e interfaces de control.
- Evidencia de liberación: defina ensayos de aceptación y características de inspección; controle después trazabilidad, embalaje, desviaciones aprobadas, revisión del plano, reglas de notificación de cambios, fechas efectivas y autoridad de aprobación.
ISO 15552 establece dimensiones básicas, de montaje y de accesorios para una serie de cilindros con montajes desmontables de 32 mm a 320 mm de diámetro y una presión nominal máxima de 1.000 kPa. Su finalidad es la intercambiabilidad dimensional dentro de ese alcance (ISO 15552:2018, confirmada en 2025). Sin embargo, no normaliza todas las juntas, sensores, características de amortiguación, opciones de puerto, materiales, límites de rendimiento ni configuraciones de accesorios. Pequeños detalles aún pueden impedir la sustitución: forma de rosca, pinout del sensor, polaridad del imán, química de la grasa, acceso al regulador de amortiguación, requisito de anodizado o codificación del conector. Regístrelos antes de pedir muestras. Compruebe la trazabilidad por número de serie y la cadena de calibración. Cuando proceda, verifique revisión de firmware, química del recubrimiento y continuidad del lote de lubricante. En conjuntos configurados, revise también genealogía de lotes y repetibilidad de calibres. Incluya herramientas dinamométricas, perfil de crimpado, curado del adhesivo, embalaje con desecante, plantilla de etiqueta y clasificación aduanera.
Use la lista de compra ISO 15552 para preparar una RFQ completa y aplique después la lista de intercambiabilidad ISO 15552 al comparar una alternativa propuesta con una unidad instalada.
Otros productos requieren conjuntos de interfaces distintos. Del mismo modo, no utilice la mera existencia de un certificado ISO 9001 como aprobación del producto. La guía de ISO e IAF considera el control de compras como un proceso más amplio que comprende requisitos correctos, criterios definidos para proveedores, verificación, seguimiento y controles basados en riesgos (Grupo de Prácticas de Auditoría ISO 9001).
¿Qué evidencias cualifican al segundo proveedor?
La cualificación debe ajustarse a las consecuencias del fallo y a la novedad del componente. Un racor estándar puede requerir una revisión documentada de especificaciones y una inspección de muestra. Un cilindro sin vástago personalizado para un eje con poco espacio puede exigir aprobación de plano y evidencias de materiales, además de inspección dimensional, ensayos funcionales, verificación de carga, evidencias de resistencia y validación de instalación.
Utilice puertas de decisión en lugar de un calendario universal:
| Puerta de cualificación | Pregunta de decisión | Evidencia mínima |
|---|---|---|
| Revisión de requisitos | ¿Comprende el proveedor la configuración controlada y el servicio de la aplicación? | Revisión firmada, desviaciones, supuestos y contactos responsables |
| Revisión de capacidad | ¿Puede el centro indicado fabricar y ensayar el componente? | Ruta de proceso, equipos, subcontratistas, base de capacidad, controles de calidad y proceso de cambios |
| Muestra o primer artículo | ¿Cumple una unidad representativa los requisitos aprobados? | Muestra identificada, revisión del plano, resultados de inspección y ensayo y disposición de desviaciones |
| Validación en máquina | ¿Funciona la alternativa con seguridad y de forma aceptable en el sistema real? | Registro de instalación, comprobación de interfaces, resultados funcionales, compatibilidad de control y aprobación |
| Liberación de producción | ¿Puede la producción repetitiva conservar la configuración aprobada? | Referencia liberada, plan de control o controles equivalentes, registros, embalaje y plazo |
| Revisión de activación | ¿Puede el proveedor aceptar y ejecutar ahora el pedido de conmutación? | Acuse de revisión vigente, disponibilidad de material y utillaje, capacidad confirmada y ruta comercial de liberación |
El certificado del sistema de gestión del proveedor es un dato más. Compruebe nombre de la organización, centro certificado, norma, alcance, estado, organismo de certificación y relación de acreditación. IAF CertSearch ofrece estado, alcance, ubicaciones certificadas, organismo certificador y organismo de acreditación para certificados acreditados participantes (IAF CertSearch). Un certificado válido no demuestra que el componente neumático concreto haya superado la aprobación técnica del comprador.
NIST también separa la búsqueda de proveedores de su evaluación por el comprador: una coincidencia de capacidades solo inicia la cualificación (NIST MEP Supplier Scouting).
Según nuestra experiencia al revisar ofertas, la forma más rápida de descubrir un respaldo ficticio es pedir la revisión exacta del plano, el centro de producción, el registro de validación y la cantidad alcanzable para una liberación fechada. Un proveedor puede reconocer la referencia, pero haber perdido el material vigente, el acceso al utillaje o las instrucciones de producción aprobadas.
Reparto de volumen sin una proporción fija
Trate el reparto como resultado de restricciones y objetivos. No empiece por un porcentaje copiado de otra empresa.
Construya una tabla de escenarios con:
- Demanda: volumen previsto y tolerancia de recuperación.
- Suministro: capacidad del centro aprobado, plazo normal, plazo de recuperación, MOQ, cantidad de liberación y compromisos de material.
- Economía: coste total puesto en destino bajo supuestos comunes de moneda y entrega, más exposición a inventario y obsolescencia.
- Preparación: utilice evidencias de calidad, entrega, respuesta y control de cambios para determinar el trabajo recurrente que mantiene vigente la ruta real de la alternativa.
Concentrar volumen en la fuente más sólida puede mejorar precio y aprendizaje del proceso, pero dejar inactiva la alternativa. Un reparto más equilibrado puede conservar capacidad activa, aunque duplica trabajo administrativo y reduce descuentos por volumen. Una asignación pequeña solo aporta valor si es suficientemente grande y frecuente para ejercitar la ruta productiva real.
Revise el reparto tras un evento documentado, no desplazando negocio de manera informal. Entre los eventos relevantes están un cambio de plano, traslado de centro, nuevo proveedor de nivel inferior, contención de calidad, deterioro sostenido de entrega, cambio de capacidad, salto de demanda, cambio de ruta de transporte, cambio de estado del certificado o prueba de conmutación fallida. Defina quién puede aprobar una reasignación temporal o permanente.
Ninguna calculadora pública resuelve el reparto porque los datos son específicos de cada comprador. Aun así, las ofertas internacionales deben utilizar un único conjunto de supuestos de coste puesto en destino.
Cómo mantener preparada la fuente alternativa
Una fuente aprobada puede degradarse. Cambian los planos, se deteriora el utillaje, quedan obsoletos los materiales y la capacidad se traslada. La fecha de aprobación original dice poco sobre la disponibilidad actual de material, el estado de las herramientas, el personal formado o la capacidad comprometida.
La preparación operativa es perecedera.
Mantenga un único registro de control de fuentes:
| Bloque de control | Información que debe mantenerse vigente |
|---|---|
| Identidad | Empresa y centro aprobados, procesos especiales subcontratados y referencias de comprador y proveedor |
| Configuración | Revisiones de planos y especificaciones, materiales, desviaciones, muestras aprobadas e informes de validación |
| Activos | Propiedad, ubicación, estado, acceso y restricciones de transferencia de utillaje y calibres |
| Suministro | Capacidad normal, supuestos de pico, plazos, última confirmación y alcance del certificado cuando proceda |
| Preparación | Último ejercicio de producción, cambios abiertos, acciones correctivas, restricciones comerciales y contactos de escalado |
El ejercicio no tiene que simular una crisis. Una liberación controlada puede confirmar que el proveedor recupera los datos vigentes, compra el material correcto, ejecuta el proceso aprobado, genera los registros exigidos y envía una unidad aceptada. Defina el intervalo según la criticidad y el ritmo de cambios de diseño o ruta. La guía de compras de ISO e IAF exige información vigente sobre proveedores aprobados, compras con criterios definidos, verificación y seguimiento eficaz. Estos controles solo respaldan el doble abastecimiento cuando se aplican a cada ruta aprobada, no cuando se registran únicamente a nivel corporativo.
Los cuadros de mando deben definir sus denominadores. «Entrega puntual» es ambiguo si no se especifican fecha prometida, ventana permitida, tratamiento por línea, regla para envíos parciales, exclusiones causadas por el comprador y fuente de datos. La tasa de defectos debe distinguir rechazo en recepción, escape a producción y fallo de campo. El tiempo de respuesta debe separar acuse, contención y acción correctiva permanente.
Cómo redactar un plan ejecutable de conmutación
El plan debe poder ejecutarse sin inventar aprobaciones durante la interrupción. Redáctelo antes de necesitar la fuente alternativa.
Defina:
- Evento de activación: nombre la condición iniciadora.
- Autoridad de decisión: quién libera pedidos a la alternativa y aprueba desviaciones técnicas.
- Demanda y prioridad: qué máquinas, clientes o pedidos de servicio reciben primero el suministro limitado y quién puede cambiar esa secuencia.
- Configuración y capacidad: registre revisión y desviaciones permitidas; obtenga una declaración fechada de cantidad disponible, inicio, ruta productiva, restricción de material y supuesto de rampa.
- Inspección y liberación: si durante la conmutación cambian la inspección en origen, recepción, ensayo funcional o contención temporal.
- Acceso a datos y utillaje: cómo pueden utilizarse o transferirse planos, programas, calibres, herramientas y equipos de ensayo.
- Comunicación y recuperación: contactos, frecuencia de informes, responsabilidad de notificar al cliente y criterios para restaurar el reparto original.
Los acuerdos comerciales deben tratar estado de previsiones, cancelación, compromisos de capacidad, notificación de cambios, confidencialidad, propiedad intelectual, utillaje, acceso de auditoría, registros y terminación. Una frase genérica de fuerza mayor no es un plan completo. La cláusula modelo de la ICC, por ejemplo, define condiciones, notificación, mitigación y consecuencias, y permite adaptar eventos y términos (cláusulas de fuerza mayor y hardship de la ICC, 2020).
La redacción contractual y los remedios dependen de la legislación y del acuerdo negociado. Un asesor jurídico cualificado debe revisar los términos finales, mientras ingeniería y compras confirman por separado que la conmutación técnica puede ejecutarse.
Preguntas frecuentes sobre doble abastecimiento de componentes neumáticos
¿El doble abastecimiento siempre es más seguro que una sola fuente?
No. Solo ayuda cuando la fuente alternativa está cualificada y evita el mismo modo de fallo crítico. Compartir material, utillaje, región productiva o logística puede anular la estrategia; compare la exposición residual con alternativas como inventario, rediseño o reserva de capacidad. En algunos casos sigue siendo preferible una sola fuente.
¿Cómo deben cualificarse dos proveedores para la misma pieza neumática?
Entregue a ambos un único requisito controlado y revise la capacidad del centro indicado, las evidencias de muestra, la compatibilidad con la máquina, los controles de producción repetitiva, el proceso de cambios y la capacidad actual. La aprobación debe identificar pieza, revisión, centro y desviaciones permitidas; un certificado o una oferta no aprueban el componente.
¿Las piezas neumáticas de ambos proveedores deben ser dimensionalmente idénticas?
Las interfaces necesarias de la máquina deben cumplir la especificación aprobada, pero la similitud dimensional no basta. Compruebe presión nominal, materiales, juntas, amortiguación, sensores, puertos, caudal, entorno, registros y compatibilidad de control. ISO 15552 define ciertas dimensiones de cilindros, no todas sus características funcionales.
¿Cuál es el mejor reparto de volumen entre proveedor principal y secundario?
No existe un porcentaje universal. Modele demanda, capacidad aprobada, plazo, MOQ, coste puesto en destino, calidad, inventario y trabajo necesario para mantener activa la alternativa. Documente el motivo y los eventos de revisión; una cuota nominal que nunca ejercita la producción puede no conservar la preparación.
¿Con qué frecuencia debe probarse el proveedor de respaldo?
Ajuste el intervalo a la criticidad del componente. Vuelva a comprobarlo tras cambios de plano, centro, proceso, proveedor de nivel inferior, utillaje o capacidad. Un pedido controlado ofrece evidencias más sólidas que un correo porque recorre toda la cadena, desde la recuperación de datos hasta una entrega aceptada.
Fuentes y referencias técnicas
- Revisión de resiliencia de cadenas de suministro de la OCDE, OCDE, 2025.
- Mapear las cadenas de suministro ayuda a priorizar riesgos y acciones, NIST Manufacturing Extension Partnership, 2024.
- Búsqueda de proveedores, NIST Manufacturing Extension Partnership.
- Guía sobre proveedores externos, Grupo de Prácticas de Auditoría ISO 9001 e IAF.
- ISO 15552:2018, cilindros neumáticos con montajes desmontables.
- IAF CertSearch, base de datos del International Accreditation Forum para verificar certificados.
- Abastecimiento estratégico ante riesgo de interrupción grave, Goldschmidt, Kremer, Thomas y Craighead, 2021.
- Cláusulas de fuerza mayor y hardship de la ICC, Cámara de Comercio Internacional, 2020.