
Los fabricantes de cilindros neumáticos de marca privada son proveedores que producen configuraciones controladas de cilindros para comercializarlas bajo la marca de otra empresa. Los candidatos fiables demuestran cuatro aspectos antes de iniciar la producción: identidad jurídica, un alcance de fabricación pertinente, evidencias controladas del producto y responsabilidades comerciales exigibles. Un certificado o una visita impecable a la fábrica solo cubren una parte de esta evaluación. Los compradores siguen necesitando planos, registros de inspección, resultados de muestras y un proceso de liberación controlado.
Por tanto, la cualificación del proveedor debe avanzar mediante puertas de evidencia. Primero verifique la empresa y la certificación. Audite los procesos que fabricarán sus cilindros. Congele la definición técnica. Después, apruebe las muestras y los lotes de producción conforme a reglas de aceptación escritas. Esta secuencia protege la marca sin depender de promesas genéricas sobre calidad, MOQ bajos o entregas rápidas.
Puntos clave
- ISO 9001 certifica un sistema de gestión de la calidad, no el cilindro en sí.
- ISO 19011:2026 proporciona el marco vigente para auditar sistemas de gestión.
- El proveedor debe vincular los planos, materiales, mediciones y ensayos con el lote enviado.
- Libere la producción únicamente después de completar las cuatro puertas de evidencia.
¿Qué hace fiable a un fabricante de cilindros neumáticos de marca privada?
ISO describe siete principios de gestión de la calidad que sustentan la familia ISO 9000 (ISO, 2015). IAF advierte de que la certificación por sí sola no demuestra la superioridad del producto (IAF, consultado en 2026). La fiabilidad procede de una cadena de evidencias que conecta el diseño aprobado, el proceso controlado y el resultado medido con el cilindro entregado.
Considere útil el certificado solo cuando la entidad jurídica, el centro incluido y las actividades declaradas se relacionen directamente con la ruta de producción real de la familia exacta de cilindros indicada en la oferta, el plano y el acuerdo comercial.
Cuatro puertas de evidencia hacen que la evaluación sea manejable:
- Puerta de identidad: verifique la entidad jurídica.
- Puerta de capacidad: vincule el cilindro propuesto con las máquinas auditadas, el personal competente, los subcontratistas aprobados y la ruta de producción real.
- Puerta de producto: congele los planos, materiales y evidencias de aceptación.
- Puerta de liberación: exija que las muestras y los registros de los lotes de producción cumplan las reglas escritas antes de que cualquier cilindro entre en el canal de venta de la marca del comprador.
Estas puertas son secuenciales, no intercambiables. Una muestra perfecta no demuestra una producción estable. Una fábrica capaz no demuestra que su plano esté bajo control. Un certificado válido no sustituye un registro de aceptación del producto.
Verifique la empresa, el certificado y el alcance de fabricación
IAF CertSearch valida la información del certificado a través de tres partes: la entidad certificada, el organismo de certificación y el organismo de acreditación (IAF CertSearch, consultado en 2026). Compruebe que coincidan las tres y compare después el centro y el alcance de certificación indicados con la fábrica que figura en la oferta, el plano y el acuerdo comercial.
Empiece por la razón social registrada y la dirección física del fabricante. Los nombres comerciales, las empresas exportadoras y las fábricas pueden estar relacionados, pero esa relación debe quedar explícita. Pregunte qué entidad firma el acuerdo, recibe el pago, posee el utillaje, controla la producción y asume la responsabilidad de la garantía. Registre cada respuesta en el expediente del proveedor. A continuación, valide el certificado ISO 9001. ISO 9001:2015 sigue siendo la edición publicada en julio de 2026, mientras que la siguiente edición está en proceso de publicación y se espera para septiembre de 2026 (ISO, 2026). Los compradores deben registrar la edición aplicable, el estado del certificado, los centros incluidos y el alcance, en lugar de exigir una edición que todavía no se ha publicado. El alcance de la certificación debe describir actividades pertinentes para el suministro. «Fabricación de componentes industriales» constituye una evidencia más débil que un alcance que mencione productos neumáticos o actividades estrechamente relacionadas de mecanizado y montaje. Incluso un alcance preciso es solo un dato más.
Las directrices de IAF indican que una certificación ISO 9001 acreditada no significa que el producto en sí esté certificado ni que sea superior.
Que las entidades de la oferta y de la certificación no coincidan no supone una descalificación automática. Sí plantea una cuestión de control sin resolver. Los compradores necesitan una ruta documentada que identifique al responsable de la especificación, al responsable de liberar la producción y el mecanismo para transferir las obligaciones de calidad entre las entidades.
La transparencia del proveedor debe funcionar en ambos sentidos. Los compradores deben poder comparar la oferta con un perfil público de la empresa y contactar con una persona identificada mediante un canal de contacto estable. Estas páginas no sustituyen la diligencia debida, pero aportan al expediente comercial una identidad que puede comprobarse antes de compartir datos confidenciales de la RFQ.
¿Qué evidencias de producción debe inspeccionar?
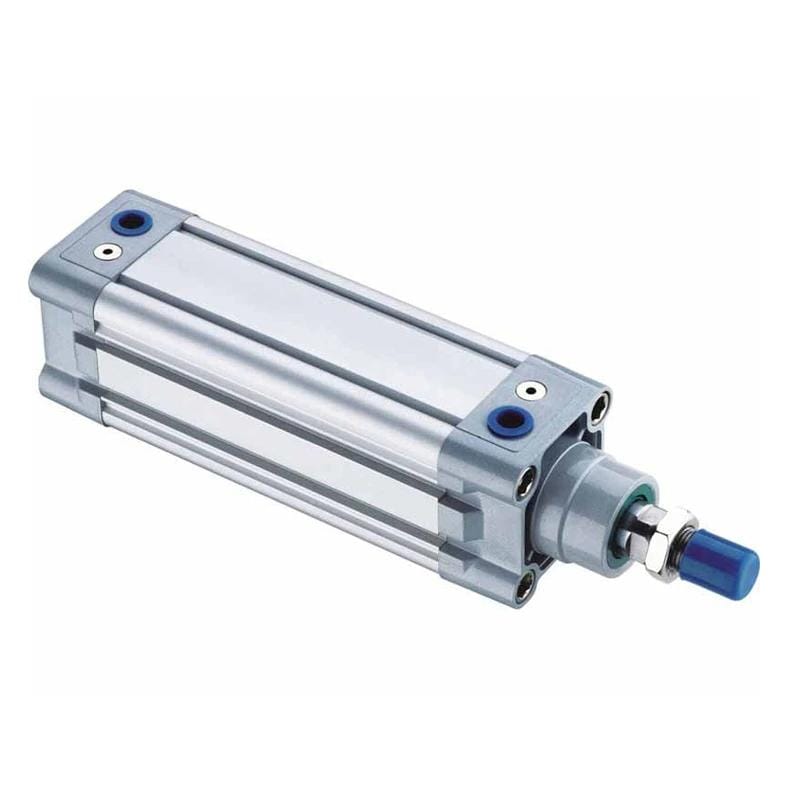
ISO 15552:2018 abarca diámetros de 32 mm a 320 mm y define dimensiones intercambiables para cilindros con elementos de fijación desmontables y una presión nominal máxima de 1.000 kPa, o 10 bar (ISO, 2018). No certifica una fábrica ni garantiza la vida útil de las juntas, el rendimiento frente a fugas o la idoneidad para una aplicación.
Deje que la familia de productos determine qué procesos merecen atención. Los cilindros de perfil normalizado pueden requerir preparación del tubo, mecanizado del pistón y las culatas, acabado del vástago, instalación de juntas, montaje, pruebas funcionales y marcado. Los cilindros sin vástago incorporan controles distintos para las bandas de sellado, el carro y el guiado. Los cilindros compactos cambian las limitaciones de espacio, utillaje e inspección.
Siga la ruta de producción real del número de pieza propuesto recorriendo hacia atrás un cilindro terminado: desde los ensayos de liberación, pasando por el montaje y el mecanizado, hasta los registros de los componentes comprados, de modo que cada resultado decisivo remita al requisito controlado que respalda el envío. Una presentación sobre las máquinas disponibles no basta. Pida al proveedor que identifique:
- la operación de cada puesto;
- la revisión controlada del plano y la instrucción de trabajo disponible en el punto de uso;
- las características críticas comprobadas antes de la transferencia;
- la herramienta, el instrumento de medición o el útil específico empleado para aceptar cada característica, incluido su estado vigente de control metrológico;
- un registro que vincule el resultado con el lote o número de serie afectado;
- las operaciones subcontratadas;
- la ruta documentada de contención, investigación y disposición aplicada cuando algún resultado queda fuera de su límite aprobado.
La coherencia física importa. Las afirmaciones comerciales deben concordar con la ruta y la capacidad de las máquinas. Los planes de inspección y los registros de muestras deben contar la misma historia. Si se subcontrata un tratamiento superficial, el subcontratista aprobado debe figurar en el sistema de control. Las comprobaciones de recepción también deben aparecer. Para las juntas compradas a terceros, la lista de materiales debe identificar el material aprobado y registrar además el estado de la fuente de suministro.
Para las dimensiones normalizadas de montaje, compare el plano del fabricante con la norma aplicable al cilindro. Después, compare ambos con la interfaz del comprador. El artículo sobre la intercambiabilidad de cilindros ISO 15552 explica por qué un perfil conocido no demuestra que todos los detalles de los puertos o del extremo del vástago sean iguales. Los sensores y accesorios necesitan sus propias comprobaciones.
¿Cómo debe auditar el control de calidad y la medición?
ISO 19011:2026 se convirtió en la cuarta edición de la guía para auditar sistemas de gestión en mayo de 2026 (ISO, 2026). Abarca los principios de auditoría y la gestión de los programas de auditoría. También incluye la realización de auditorías y la competencia de los auditores. Utilice este marco para rastrear un pedido real desde compras hasta producción. Continúe por la inspección, el control de no conformidades y la liberación.
Las auditorías de fábrica eficaces muestrean evidencias de varias funciones. Empiece por un cilindro terminado o un lote reciente. Rastree hacia atrás sus recepciones de material y registros de mecanizado. Siga la ruta de montaje, el resultado del ensayo y la autorización de liberación. Después, seleccione un plano controlado.
Sígalo hacia delante hasta el operario, el instrumento de medición y el registro final. Ambas direcciones exponen lagunas que una visita basada únicamente en una lista de comprobación puede pasar por alto. Las afirmaciones sobre medición requieren un examen específico. ISO 10012:2026 exige un sistema que respalde resultados válidos y fiables (ISO, 2026). La trazabilidad metrológica conecta un resultado de medición con una referencia mediante una cadena de calibración documentada (NIST, 2021). Esa cadena debe permanecer ininterrumpida. Cada eslabón aporta incertidumbre. Un registro de liberación solo se puede defender cuando el comprador puede seguir su medición decisiva a través del historial del instrumento hasta la referencia de calibración que respaldó la aceptación en el momento de la inspección. Solicite el registro de calibración de un instrumento utilizado realmente en su producto. Confirme la identificación del equipo y la característica medida. Compruebe su rango y estado de calibración. Documente la medida adoptada tras detectar un resultado fuera de tolerancia.
Una etiqueta de calibración no permite saber si el producto aceptado antes de detectar una desviación de tolerancia sigue siendo válido, porque esa decisión exige revisar el historial del instrumento, los resultados afectados y la disposición documentada.
La acreditación de un laboratorio externo también depende de su alcance. ISO/IEC 17025:2017 aborda la competencia y la imparcialidad de los laboratorios (ISO, 2017). También cubre la coherencia de su funcionamiento. Cuando un informe externo sea determinante para la aceptación, confirme que el alcance acreditado del laboratorio incluye el método y la medición correspondientes.
Una pregunta de auditoría mejor no es «¿Calibran sus herramientas?». Pregunte: «Muéstreme cómo este resultado de medición llegó a ser lo bastante fiable para liberar este cilindro». Esta formulación obliga al proveedor a mostrar el equipo y el método. También debe vincular al operario y la disposición. Incluya la incertidumbre cuando corresponda.
Controle el plano, la BOM y los cambios de ingeniería
ISO 15552 abarca una serie dimensional de 10 bar (ISO 15552, 2018). Se utiliza junto con ISO 10099:2001. Esta norma especifica el examen funcional final de los cilindros neumáticos de doble efecto y vástago simple (ISO 10099, 2001). Ninguna de las dos sustituye un plano específico de la configuración.
También siguen siendo necesarios una lista de materiales y un plan de aceptación acordado.
Su paquete técnico debe definir qué representa realmente el nombre de marca privada. Como mínimo, congele la familia del cilindro, el diámetro, la carrera, las interfaces de montaje, el extremo del vástago, los puertos, la amortiguación, las disposiciones para sensores, los materiales, los tratamientos superficiales, la especificación de las juntas, el lubricante, el marcado, el embalaje y el idioma de la documentación. Añada tolerancias solo cuando el diseño o la intercambiabilidad las requieran.
El control de revisiones debe abarcar todos los elementos especificados. La orden de compra debe remitir a las revisiones aprobadas del plano y de las especificaciones, no a un apodo del producto. Cuando un proveedor proponga sustituir un material, una junta, un recubrimiento o un subcontratista, el cambio debe permanecer bloqueado hasta que el comprador examine sus efectos técnicos y comerciales.
Cada aviso de cambio de ingeniería debe indicar:
- el cambio;
- el motivo y la fecha solicitada;
- todos los números de pieza, lotes de producción, pedidos abiertos, envíos, obligaciones de servicio y ubicaciones de inventario afectados;
- el riesgo para el ajuste o el funcionamiento;
- las evidencias de validación, las condiciones de ensayo, los límites de aceptación y los supuestos técnicos pendientes;
- los aprobadores designados del comprador y del proveedor, la secuencia de aprobación, la fecha de entrada en vigor, el primer lote de producción controlado y el método para comunicar la decisión a producción;
- la identificación de las existencias antiguas.
Rechace «material equivalente» como declaración completa. La equivalencia depende del requisito. Un compuesto de junta puede pertenecer a la misma familia nominal de polímeros y, aun así, diferir en dureza, comportamiento térmico o compatibilidad química. Consulte la guía de materiales para juntas de cilindros cuando la especificación de marca privada admita más de un elastómero.
¿Cómo se deben cualificar las muestras y los lotes piloto?
Publicada en enero de 2026, ISO 2859-1:2026 proporciona planes de muestreo de aceptación simples, dobles y múltiples, indexados por AQL para la inspección por atributos lote a lote (ISO, 2026). No establece una cantidad universal de muestras. El tamaño del lote, el nivel de inspección, el AQL y las reglas de cambio deben seleccionarse en función del riesgo real del suministro.
Separe la aprobación de la muestra de la aprobación del proceso. Una muestra puede confirmar dimensiones, interfaces, aspecto y funcionamiento. Por sí sola no puede demostrar un aprovisionamiento estable, una fabricación repetible o un rendimiento de entrega fiable. Un lote piloto añade evidencias del proceso, pero su cantidad debe responder al riesgo y al plan de validación, no a un intervalo genérico encontrado en Internet.
Una puerta de liberación de producción es una decisión documentada que autoriza la entrada de una configuración y un proceso controlados en el suministro habitual.
Estructure la secuencia de cualificación en torno a resultados explícitos:
- Muestra técnica: verifique la conformidad con el plano, las interfaces de montaje, los puertos, los sensores, la amortiguación, el marcado y el embalaje.
- Prueba de aplicación: pruebe el cilindro con la carga, velocidad, alineación, calidad del aire y condiciones ambientales del comprador.
- Revisión del lote piloto: compare las unidades y los registros de una serie de producción controlada.
- Liberación de producción: apruebe la configuración, el plan de control, el plan de muestreo, la ruta de desviaciones y los documentos de envío.
Decida qué constituye un fallo antes de empezar los ensayos. Una fuga, una superficie dañada, un marcado incorrecto o la ausencia de un registro pueden tener consecuencias distintas. Clasifique los defectos según el riesgo de la aplicación y los requisitos del contrato. Seleccione después el plan de muestreo y la regla de aceptación. Nunca elija un AQL simplemente porque otro comprador lo haya utilizado.
El muestreo por atributos no puede validar todas las características críticas. Las interfaces relacionadas con la seguridad, la identidad, los materiales prohibidos o los errores de configuración pueden exigir una verificación completa. Los ensayos de fiabilidad destructivos o prolongados requieren un plan de cualificación independiente, porque no pueden repetirse en cada unidad enviada.
¿Qué ensayos y registros de los cilindros debe exigir?
La aceptación final y la cualificación de la fiabilidad requieren evidencias separadas. ISO 10099:2001 especifica el examen funcional final de los cilindros neumáticos de doble efecto y vástago simple. ISO 19973-3:2015 aborda los ensayos de fiabilidad de los cilindros con vástago (ISO 10099, 2001; ISO 19973-3, 2015).
Su especificación de compra debe indicar la familia de cilindros y el método de ensayo aplicables. Evite copiar de un catálogo no relacionado un valor de presión, fugas o vida útil en ciclos. La presión de trabajo, las condiciones de prueba, la carga, la velocidad, el ciclo de trabajo, la temperatura, la calidad del aire y los umbrales de aceptación deben corresponder al diseño y al servicio previsto.
Para la inspección final, defina el registro exigido para cada lote o número de serie. Según el riesgo, puede incluir:
- la revisión de la configuración;
- los lotes de materiales o componentes vinculados con el producto terminado;
- las dimensiones decisivas;
- el estado del montaje y los hallazgos visuales registrados conforme a criterios definidos;
- el movimiento funcional, el comportamiento de la amortiguación y cualquier comprobación operativa específica de la aplicación;
- evidencias de presión y fugas que indiquen el método, las condiciones estabilizadas, la temperatura del aire, la resolución de medición, el equipo, el estado de calibración, el límite de aceptación, el resultado observado y el inspector responsable;
- el funcionamiento de los sensores suministrados;
- el historial de no conformidades, concesiones y retrabajos, con su autorización;
- la fecha de liberación.
Las afirmaciones sobre fiabilidad necesitan un plan distinto. ISO 19973-1:2015 proporciona procedimientos generales y métodos de elaboración de informes para evaluar la fiabilidad de componentes neumáticos, e ISO 19973-3 los aplica a cilindros con vástago de pistón (ISO, 2015). Los resultados dependen de la configuración ensayada, la clase de funcionamiento, la definición de fallo y el tratamiento estadístico. Una simple afirmación de «millones de ciclos» no constituye una evidencia transferible.
La trazabilidad de los lotes debe permitir al proveedor contener un problema. Un lote sospechoso de juntas o de mecanizado requiere contención. Los registros deben identificar los cilindros afectados sin retirar producción no relacionada. El análisis de garantías sigue la misma lógica. Los datos de fallos en campo solo resultan útiles cuando se vinculan con la configuración y el historial de producción.
Consulte la comparación de métodos de construcción de cilindros para identificar los registros que requiere cada método. Los diseños con tirantes y engatillados difieren. Los cilindros de perfil añaden otro conjunto de registros.
¿Cómo debe proteger la marca, el utillaje y la información confidencial?
La OMPI identifica tres condiciones para proteger un secreto comercial (OMPI, consultado en 2026): carácter secreto, valor comercial derivado de ese carácter y medidas razonables de protección. Un acuerdo de confidencialidad es una de esas medidas. El control de acceso también importa, al igual que la gestión documental y el cumplimiento.
Defina la información confidencial antes de enviarla. Esto incluye planos, previsiones, precios y datos de clientes. Marque los archivos controlados. Limite el acceso a quienes lo necesiten. Especifique los destinatarios autorizados y los usos permitidos. Documente el método de almacenamiento y las obligaciones de devolución o destrucción. Establezca un proceso para informar de cualquier sospecha de divulgación.
El contrato debe asignar la propiedad y los derechos de uso de:
- las marcas comerciales;
- los planos del comprador y los conocimientos previos del proveedor, indicando expresamente el límite entre ambos;
- la propiedad de los diseños personalizados y su reutilización permitida;
- todas las herramientas, útiles, instrumentos de medición y moldes financiados por el comprador, incluida su ubicación física y la responsabilidad de mantenimiento;
- los manuales y archivos digitales;
- las identidades de los clientes, previsiones, precios, planes de mercado e historial de pedidos;
- los controles de eliminación de etiquetas sobrantes, piezas de marca rechazadas, muestras e inventario obsoleto que pudiera volver al mercado.
La OMPI organiza la gestión de los secretos comerciales en cuatro pasos (OMPI, consultado en 2026). Primero, identifique y valore la información. Después, evalúe el riesgo. Aplique medidas razonables. Por último, supervise y responda. Utilice este ciclo durante la incorporación del proveedor y después de cualquier cambio importante de producto o personal.
Las cláusulas de exclusividad y no competencia varían según la jurisdicción. Lo mismo ocurre con la propiedad y las medidas de reparación. Considere esta sección una lista de comprobación para compras, no asesoramiento jurídico. Solicite a un profesional cualificado que revise la legislación aplicable y el proceso de resolución de disputas. Antes de firmar, también debe revisar la exigibilidad y las medidas de reparación transfronterizas.
Los registros de utillaje conectan el control técnico con el control de la propiedad intelectual. Cada registro debe identificar el activo y su propietario. También debe indicar la ubicación y los productos autorizados. La responsabilidad de mantenimiento y la autorización de eliminación completan el registro. Sin esta información, incluso un acuerdo de confidencialidad sólido puede dejar ambigüedades operativas.
¿Cómo se evalúan la capacidad, el plazo de entrega y la comunicación?
ISO 9001:2015 abarca la orientación al cliente y la planificación. También aborda los procesos controlados (ISO, 2015). La norma no prescribe una respuesta en 24 horas ni una promesa de entrega. Tampoco establece un MOQ. Los objetivos de capacidad deben basarse en recursos demostrados. Los objetivos de comunicación deben figurar en el plan de producción específico del pedido.
Las evidencias de capacidad deben centrarse en el proceso limitante, no en una cifra general de toda la fábrica. Entre las posibles limitaciones se encuentran el bruñido y el acabado de vástagos. El tratamiento superficial o el suministro de juntas también pueden limitar la producción. El montaje y los ensayos añaden otras restricciones. Pregunte qué operación determina el calendario. Compruebe después cómo mide el proveedor la utilización. Identifique una alternativa cualificada por si esa operación se detiene.
Mantenga separadas tres cantidades comerciales:
- cantidad económica de pedido: base del coste ofertado;
- lote mínimo liberable: la cantidad más pequeña que el proveedor programará conforme al acuerdo firmado, incluidas las restricciones de embalaje o materiales;
- capacidad prevista: un volumen distribuido en el tiempo que identifica el proceso limitante, los recursos reservados, el plazo de preaviso, la combinación de productos, el régimen de turnos y los supuestos que pueden invalidar el compromiso.
Estas cantidades no son MOQ normalizados del sector. Registre la divisa y el Incoterm cuando corresponda. Indique el tratamiento del utillaje y la base del embalaje. Añada el periodo de validez y los supuestos de volumen de la oferta.
Ponga a prueba la comunicación mediante una pregunta técnica controlada. Envíe una incidencia de plano o una solicitud de cambio que exija aportaciones de varias funciones. Incluya a ingeniería y calidad. Ventas también debe responder. Compruebe si la respuesta identifica la revisión y las piezas afectadas. Debe indicar las cuestiones pendientes y su responsable, además de la siguiente acción comprometida. La rapidez importa. Una respuesta vaga e inmediata es peor que una respuesta trazable entregada en el plazo acordado.
Los programas con varios productos también necesitan una ruta definida para nuevos SKU, cambios de previsión, escasez, desviaciones y contención de garantías. La guía de normalización de cilindros puede ayudar a reducir variantes innecesarias antes de incorporar esos SKU al acuerdo de marca privada.
¿Qué debe exigir la RFQ antes de aprobar al proveedor?
Dos referencias relevantes cambiaron en 2026. ISO 2859-1 pasó a su tercera edición, mientras que ISO 19011 alcanzó su cuarta edición en mayo (ISO 2859-1, 2026; ISO 19011, 2026). Una RFQ debe indicar las normas y revisiones aplicables en lugar de basarse en expresiones sin fecha como «conforme con ISO».
Organice los requisitos en columnas de evidencias. Para cada elemento, indique la respuesta del proveedor, el documento, el aprobador responsable y la fase de liberación. La siguiente tabla puede servir de base para la RFQ.
| Tema de la RFQ | Evidencias que deben solicitarse | Consecuencia para la liberación |
|---|---|---|
| Identidad del proveedor | Entidad jurídica, dirección de la fábrica, relación de propiedad y contactos responsables | Detenerse si las responsabilidades contractuales y de fabricación no están claras |
| Certificación ISO | Número de certificado, edición, alcance, centros, organismo de certificación y estado | Detenerse si no se pueden establecer la autenticidad o el alcance pertinente |
| Definición del producto | Plano controlado, BOM, normas, interfaces, marcado y embalaje | No pedir muestras hasta acordar la base técnica |
| Ruta de fabricación | Flujo del proceso, operaciones subcontratadas, controles críticos y plan de reacción | Auditar la ruta real antes de aprobar la producción |
| Medición | Plan de inspección, identificaciones de equipos, evidencias de calibración y trazabilidad de resultados | No aceptar afirmaciones de medición sin respaldo |
| Ensayos | Método, condiciones, límites de aceptación, formato de registro y frecuencia de muestreo | No liberar sin un plan de ensayos acordado |
| Control de cambios | Umbral de notificación, evidencias, aprobación e identificación del lote de entrada en vigor | Las sustituciones no aprobadas son no conformes |
| Muestras y lotes | Fases de cualificación, plan de muestreo, clases de defectos y disposición | Las evidencias fallidas vuelven a corrección |
| Control comercial | Base del MOQ, supuestos de previsión, base del plazo de entrega, Incoterm y ruta de garantía | La oferta sigue condicionada hasta que coincidan los supuestos |
| Propiedad intelectual y utillaje | Acuerdo de confidencialidad, propiedad, uso permitido, registro de activos y controles de eliminación | No liberar archivos confidenciales ni utillaje sin acuerdo |
Los datos de la aplicación completan la definición del cilindro. Indique la carga, el movimiento, el montaje, los controles de carga lateral, la presión disponible, la velocidad, el ciclo de trabajo, el entorno, la calidad del aire, los sensores y los requisitos legales o de la máquina aplicables. El proveedor no puede validar una configuración frente a una aplicación que no se le ha comunicado.
Los proyectos de intercambiabilidad necesitan un cilindro de referencia y todas las interfaces controladas. ISO 15552 normaliza dimensiones definidas, no todas las características funcionales. La comparación entre ISO 15552 e ISO 21287 ayuda a distinguir los requisitos de los perfiles normalizados de las limitaciones de los cilindros compactos.
Regla final para seleccionar al proveedor
La certificación del sistema de gestión puede aportar confianza, pero IAF afirma que ISO 9001 no certifica el producto en sí (ISO, 2015; IAF, consultado en 2026). Apruebe a un proveedor de cilindros de marca privada únicamente cuando las evidencias del certificado estén conectadas con la fábrica real, la configuración controlada y los registros de liberación.
Aplique criterios de exclusión antes de puntuar los aspectos comerciales. Detenga la aprobación si la identidad sigue sin resolverse, la certificación no puede verificarse o falta una definición del producto. La negativa a controlar los cambios y la ausencia de evidencias de ensayos producen el mismo efecto. Compare el precio y el plazo de entrega solo después de satisfacer estos controles mínimos. El expediente de decisión final debe registrar el alcance de la aprobación. También debe enumerar las condiciones pendientes y la fecha de reevaluación. Revise de nuevo la aprobación después de un traslado de fábrica o una transferencia importante del proceso. Los cambios de propiedad, las no conformidades repetidas y las sustituciones no aprobadas también obligan a revisar. La fabricación fiable de marca privada no es una promesa de colaboración, sino una relación controlada. Ambas partes deben recuperar el mismo plano y explicar la misma regla de aceptación. Cada envío debe poder rastrearse hasta las evidencias que autorizaron su liberación. Ese registro respalda las comparaciones comerciales posteriores.
Preguntas frecuentes sobre fabricantes de cilindros neumáticos de marca privada
Dentro de la familia ISO 9000, ISO 9001 es la norma certificable de gestión de la calidad (ISO, 2015). Las directrices de IAF dejan claro que una certificación acreditada no certifica el producto (IAF, consultado en 2026). Estas respuestas separan las credenciales del proveedor de las evidencias del producto.
¿Basta la certificación ISO 9001 para aprobar a un fabricante de cilindros?
No. Verifique la entidad y el centro que figuran en el certificado. Compruebe su alcance y estado. Confirme el organismo de certificación y la cadena de acreditación. Después, audite los procesos que fabrican su cilindro. Revise los registros de inspección y ensayo específicos de la configuración. ISO 9001 se refiere al sistema de gestión de la calidad. No certifica el cilindro neumático ni garantiza su rendimiento en la aplicación.
¿Qué cantidad de muestras debe pedir un comprador de marca privada?
No existe una cantidad universal. Base las muestras y los lotes piloto en el riesgo. Considere el plan de ensayos y el tamaño del lote. La clasificación de defectos y el nivel de confianza requerido también importan. ISO 2859-1:2026 proporciona planes indexados por AQL para la inspección de lotes. La cualificación técnica y los ensayos de fiabilidad exigen planes separados. Una muestra impecable por sí sola no demuestra la estabilidad del proceso.
¿Qué registros deben acompañar a cada lote de producción?
Solicite la revisión aprobada de la configuración y la trazabilidad de materiales o componentes. Añada los resultados de las inspecciones críticas y los registros de ensayos funcionales. Incluya evidencias de fugas. Registre las desviaciones, el historial de retrabajos y la autorización de liberación. El paquete exacto depende del riesgo de la aplicación. Cada registro debe identificar el lote o los números de serie que abarca. También debe identificar el equipo utilizado para las mediciones decisivas.
¿Cómo deben proteger los compradores los planos y el utillaje de marca privada?
Utilice controles de confidencialidad y un acuerdo de fabricación. Debe definir la propiedad y el uso permitido. Incluya el acceso y el almacenamiento. Defina la devolución y la eliminación. Mantenga un registro de utillaje con la identificación de cada activo. Añada su ubicación y los productos autorizados. La OMPI señala que la protección depende del carácter secreto. También importan el valor comercial y las medidas razonables de protección. Los detalles contractuales siguen necesitando una revisión jurídica específica para cada jurisdicción.
Fuentes y referencias técnicas
El conjunto de fuentes da prioridad a organismos de normalización actuales, directrices de acreditación y material metrológico oficial. Las fechas de consulta facilitan la comprobación posterior de las ediciones.
- ISO 9001:2015, Requisitos para los sistemas de gestión de la calidad, edición publicada vigente; consultado el 26/07/2026.
- ISO 9001, estado de publicación de la edición 6, página oficial que registra el estado de proyecto final, la publicación prevista para septiembre de 2026 y la situación de transición de los certificados ISO 9001:2015; consultado el 26/07/2026.
- Resultados esperados de IAF para la certificación acreditada conforme a ISO 9001, límite de las afirmaciones sobre el producto; consultado el 26/07/2026.
- Directrices de verificación de IAF CertSearch, campos utilizados para comprobar el estado del certificado, la norma, el alcance, los centros certificados, el organismo de certificación y el organismo de acreditación; consultado el 26/07/2026.
- ISO 19011:2026, Directrices para la auditoría de sistemas de gestión, edición 4; consultado el 26/07/2026.
- ISO 10012:2026, Requisitos para los sistemas de gestión de las mediciones, requisitos para los procesos de medición utilizados en diseño, desarrollo, producción, ensayos, seguimiento y prestación de servicios; consultado el 26/07/2026.
- ISO 2859-1:2026, Procedimientos de muestreo para la inspección por atributos, muestreo indexado por AQL; consultado el 26/07/2026.
- ISO 15552:2018, Dimensiones básicas y de montaje de cilindros neumáticos, alcance dimensional, intervalo de diámetros de 32 mm a 320 mm y presión nominal máxima de 1.000 kPa; consultado el 26/07/2026.
- ISO 10099:2001, Examen final y criterios de aceptación de cilindros neumáticos, examen funcional final; consultado el 26/07/2026.
- ISO 19973-1:2015, Procedimientos generales de fiabilidad para componentes neumáticos, condiciones comunes de ensayo, cálculo de la evaluación y estructura de los informes utilizados para interpretar los resultados de fiabilidad hasta el primer fallo de los componentes neumáticos; consultado el 26/07/2026.
- ISO 19973-3:2015, Ensayos de fiabilidad para cilindros con vástago de pistón, procedimientos para cilindros; consultado el 26/07/2026.
- ISO/IEC 17025:2017, Competencia de los laboratorios de ensayo y calibración, competencia, imparcialidad y funcionamiento coherente del laboratorio, confirmada como vigente en 2023; consultado el 26/07/2026.
- Preguntas frecuentes y política del NIST sobre trazabilidad metrológica, cadena de trazabilidad; consultado el 26/07/2026.
- Guía de la OMPI sobre secretos comerciales e innovación: fundamentos de la protección, las tres condiciones de protección y ejemplos de medidas razonables de acceso, seguridad y confidencialidad cuando se comparte información con un socio fabricante; consultado el 26/07/2026.
- Guía de la OMPI sobre secretos comerciales e innovación: gestión, ciclo de cuatro pasos; consultado el 26/07/2026.