
Private-Label-Hersteller von Pneumatikzylindern sind Lieferanten, die kontrollierte Zylinderkonfigurationen für den Verkauf unter der Marke eines anderen Unternehmens fertigen. Vor der Produktion müssen geeignete Kandidaten vier Punkte nachweisen: rechtliche Identität, relevanter Fertigungsumfang, kontrollierte Produktnachweise und anwendbare kaufmännische Verantwortlichkeiten. Ein Zertifikat oder ein gut vorbereiteter Werksbesuch deckt nur einen Teil der Prüfung ab. Käufer sollten zusätzlich Zeichnungen, Prüfprotokolle, Musterergebnisse und einen kontrollierten Freigabeprozess verlangen.
Die Lieferantenqualifikation sollte daher über evidenzbasierte Prüfstufen erfolgen. Zuerst werden Unternehmen und Zertifizierung geprüft. Danach werden die Prozesse auditiert, die die Zylinder fertigen sollen. Die technische Definition wird eingefroren; anschließend werden Muster und Produktionslose nach schriftlichen Abnahmekriterien freigegeben. Diese Abfolge schützt die Marke, ohne sich auf allgemeine Versprechen zu Qualität, niedrige Mindestbestellmengen oder kurze Lieferzeiten zu verlassen.
Wichtige Punkte
- ISO 9001 zertifiziert ein Qualitätsmanagementsystem, nicht den Zylinder.
- ISO 19011:2026 liefert den aktuellen Bezugsrahmen für Audits von Managementsystemen.
- Ein Lieferant muss Zeichnungen, Werkstoffe, Messungen und Prüfungen mit dem versendeten Los verknüpfen.
- Die Produktion darf erst nach Abschluss von vier evidenzbasierten Prüfstufen freigegeben werden.
Was macht einen Private-Label-Hersteller von Pneumatikzylindern zuverlässig?
Die ISO beschreibt sieben Qualitätsmanagementgrundsätze, die der ISO-9000-Familie zugrunde liegen (ISO, 2015). Die IAF weist darauf hin, dass die Zertifizierung allein keine Überlegenheit des Produkts nachweist (IAF, 2026 abgerufen). Zuverlässigkeit entsteht durch eine Nachweiskette, die freigegebene Konstruktion, kontrollierten Prozess und gemessenes Ergebnis mit dem gelieferten Zylinder verbindet.
Das Zertifikat ist nur dann aussagekräftig, wenn die rechtliche Einheit, der abgedeckte Standort und die angegebenen Tätigkeiten direkt mit dem tatsächlichen Fertigungsweg der in Angebot, Zeichnung und Geschäftsvereinbarung genannten Zylinderfamilie verbunden sind.
Vier Prüfstufen machen die Bewertung beherrschbar:
- Identitätsprüfung: die rechtliche Einheit feststellen.
- Kapazitätsprüfung: den angebotenen Zylinder mit auditierten Maschinen, qualifiziertem Personal, freigegebenen Unterlieferanten und dem tatsächlichen Fertigungsweg verbinden.
- Produktprüfung: Zeichnungen, Werkstoffe und Abnahmenachweise einfrieren.
- Freigabeprüfung: sicherstellen, dass Muster und Produktionslosaufzeichnungen schriftliche Regeln erfüllen, bevor ein Zylinder unter der Marke des Käufers in den Vertrieb gelangt.
Diese Stufen bauen aufeinander auf und sind nicht austauschbar. Ein perfektes Muster weist keine Produktionsstabilität nach. Eine leistungsfähige Fabrik beweist nicht, dass die Zeichnung des Käufers kontrolliert wird. Ein gültiges Zertifikat ersetzt kein Produktabnahmeprotokoll.
Unternehmen, Zertifikat und Fertigungsumfang prüfen
IAF CertSearch validiert Zertifikatsinformationen über drei Stellen: die zertifizierte Organisation, die Zertifizierungsstelle und die Akkreditierungsstelle (IAF CertSearch, 2026 abgerufen). Prüfen Sie die Übereinstimmung aller drei Stellen und vergleichen Sie anschließend den aufgeführten Standort und Zertifizierungsumfang mit der im Angebot, in der Zeichnung und in der Geschäftsvereinbarung genannten Fabrik.
Beginnen Sie mit dem eingetragenen Firmennamen und der physischen Adresse des Herstellers. Handelsnamen, Exportgesellschaften und Fabriken können verbunden sein, doch die Beziehung muss ausdrücklich dokumentiert werden. Fragen Sie, welche Einheit die Vereinbarung unterzeichnet, die Zahlung erhält, die Betriebsmittel besitzt, die Produktion kontrolliert und die Gewährleistung trägt. Jede Antwort gehört in die Lieferantenakte. Anschließend wird das ISO-9001-Zertifikat validiert. Im Juli 2026 bleibt ISO 9001:2015 die veröffentlichte Ausgabe; die nächste Ausgabe befindet sich in Veröffentlichung und ist für September 2026 vorgesehen (ISO, 2026). Käufer sollten anwendbare Ausgabe, Zertifikatsstatus, abgedeckte Standorte und Umfang dokumentieren, statt eine noch nicht veröffentlichte Ausgabe zu verlangen. Der Zertifizierungsumfang sollte lieferrelevante Tätigkeiten beschreiben. „Herstellung industrieller Komponenten“ ist ein schwächerer Nachweis als ein Umfang, der pneumatische Produkte oder eng verwandte Bearbeitungs- und Montagearbeiten nennt. Auch ein präziser Umfang ist nur ein Bewertungselement.
Die IAF-Leitlinien stellen klar, dass eine akkreditierte ISO-9001-Zertifizierung nicht bedeutet, dass das Produkt selbst zertifiziert oder überlegen ist.
Eine Abweichung zwischen der im Angebot genannten Einheit und der im Zertifikat aufgeführten Einheit führt nicht automatisch zum Ausschluss. Sie erzeugt jedoch eine offene Frage der Kontrollverantwortung. Käufer müssen einen dokumentierten Weg erhalten, der den Eigentümer der Spezifikation, den Verantwortlichen für die Produktionsfreigabe und die Übertragung der Qualitätsverpflichtungen zwischen den Einheiten identifiziert.
Lieferantentransparenz muss gegenseitig sein. Käufer sollten das Angebot mit einem öffentlichen Unternehmensprofil abgleichen und über einen stabilen Kontaktkanal eine benannte Ansprechperson erreichen können. Diese Seiten ersetzen keine Due-Diligence-Prüfung, geben der Geschäftsbeziehung aber eine überprüfbare Identität, bevor vertrauliche RFQ-Daten geteilt werden.
Welche Fertigungsnachweise sollten Sie prüfen?
ISO 15552:2018 definiert austauschbare Maße von Zylindern mit lösbaren Befestigungen für Bohrungen von 32 mm bis 320 mm und einem maximalen Nenndruck von 1.000 kPa beziehungsweise 10 bar (ISO, 2018). Sie zertifiziert keine Fabrik und garantiert weder Dichtungslebensdauer noch Leckageverhalten oder Anwendungseignung.
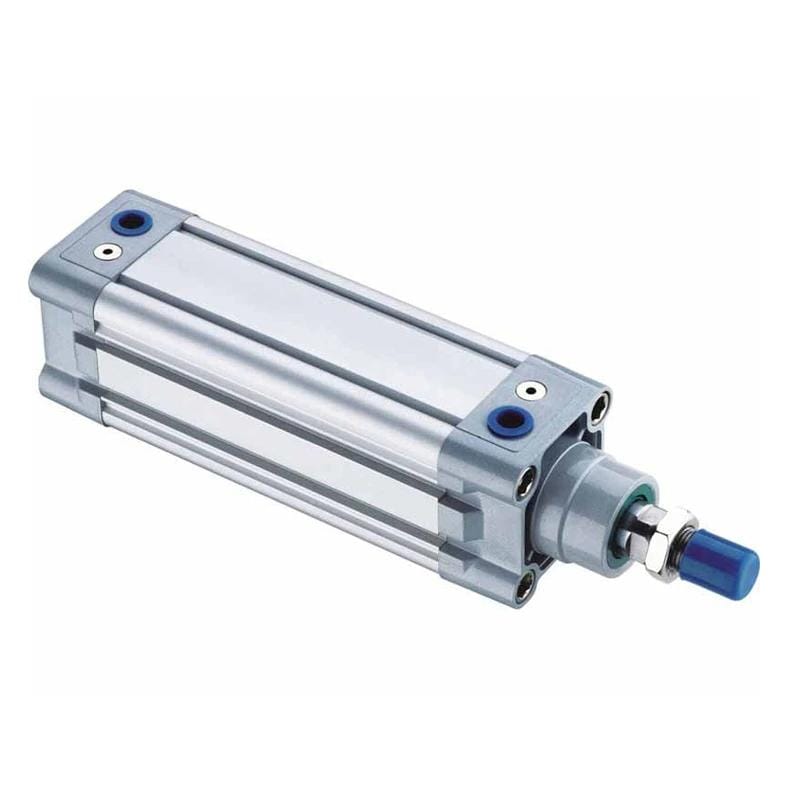
Die Produktfamilie bestimmt, welche Prozesse besondere Aufmerksamkeit erfordern. Zylinder mit Standardprofil können die Vorbereitung des Zylinderrohrs, Bearbeitung von Kolben und Zylinderköpfen, Kolbenstangenfinish, Dichtungsmontage, Zusammenbau, Funktionstest und Kennzeichnung erfordern. Stangenlose Zylinder bringen andere Prüfungen für Dichtband, Schlitten und Führung mit sich. Kompakte Zylinder verändern die Randbedingungen von Bauraum, Vorrichtungen und Prüfung.
Rekonstruieren Sie den tatsächlichen Fertigungsweg des angebotenen Codes. Verfolgen Sie einen fertigen Zylinder rückwärts von der Freigabeprüfung über Montage und Bearbeitung bis zu den Aufzeichnungen der zugekauften Komponenten, bis jedes entscheidende Ergebnis auf die kontrollierte Anforderung verweist, die den Versand autorisiert. Eine Präsentation verfügbarer Maschinen reicht nicht aus. Bitten Sie den Lieferanten um folgende Angaben:
- den an jeder Station ausgeführten Vorgang;
- die kontrollierte Zeichnungsrevision und die am Einsatzort verfügbare Arbeitsanweisung;
- die kritischen Merkmale, die vor dem Übergang zur nächsten Stufe geprüft werden;
- das konkrete Messmittel, Prüfgerät oder die Vorrichtung zur Abnahme jedes Merkmals, einschließlich des aktuellen metrologischen Kontrollstatus;
- eine Aufzeichnung, die das Ergebnis mit dem betroffenen Los oder der Seriennummer verknüpft;
- ausgelagerte Vorgänge;
- den dokumentierten Weg für Eindämmung, Untersuchung und Entscheidung, wenn ein Ergebnis außerhalb der freigegebenen Grenze liegt.
Die physische Konsistenz ist wichtig. Kommerzielle Aussagen müssen mit Fertigungsablauf und Maschinenkapazität übereinstimmen. Prüfpläne und Musteraufzeichnungen müssen dieselbe Geschichte erzählen. Wenn eine Oberflächenbehandlung ausgelagert wird, muss der freigegebene Unterlieferant im Kontrollsystem erscheinen. Auch Wareneingangsprüfungen müssen vorhanden sein. Bei extern beschafften Dichtungen muss die Stückliste den freigegebenen Werkstoff identifizieren und den Status der Bezugsquelle dokumentieren.
Vergleichen Sie bei standardisierten Einbaumaßen die Zeichnung des Herstellers mit der für den Zylinder geltenden Norm. Vergleichen Sie anschließend beide mit der Schnittstelle des Käufers. Der Artikel zur Austauschbarkeit von ISO-15552-Zylindern erklärt, warum ein vertrautes Profil nicht die Konformität jedes Anschlusses oder Details am Kolbenstangenende nachweist. Sensoren und Zubehör benötigen eigene Prüfungen.
Wie auditieren Sie Qualitätskontrolle und Messungen?
Im Mai 2026 wurde ISO 19011:2026 zur vierten Ausgabe der Leitlinie für Audits von Managementsystemen (ISO, 2026). Sie behandelt Auditgrundsätze und die Leitung von Auditprogrammen einschließlich Durchführung und Kompetenz der Auditoren. Verwenden Sie diesen Rahmen, um einen tatsächlichen Weg von der Beschaffung zur Produktion und weiter über Prüfung, Nichtkonformitätskontrolle und Freigabe zu verfolgen.
Wirksame Werksaudits erfassen Nachweise aus mehreren Funktionen. Beginnen Sie mit einem fertigen Zylinder oder einem aktuellen Los. Verfolgen Sie Materialeingänge und Bearbeitungsaufzeichnungen zurück. Folgen Sie Montageweg, Prüfergebnis und Freigabegenehmigung. Wählen Sie anschließend eine kontrollierte Zeichnung aus.
Verfolgen Sie diese vorwärts bis zum Bediener, Messmittel und Schlussprotokoll. Beide Richtungen machen Lücken sichtbar, die ein reiner Checklistenbesuch möglicherweise nicht erkennt. Messangaben erfordern eine gezielte Prüfung. ISO 10012:2026 verlangt ein System, das gültige und zuverlässige Ergebnisse unterstützt (ISO, 2026). Die metrologische Rückführbarkeit verbindet ein Messergebnis über eine dokumentierte Kalibrierkette mit einer Referenz (NIST, 2021). Diese Kette muss ununterbrochen bleiben, und jedes Glied trägt zur Messunsicherheit bei. Ein Freigabeprotokoll ist nur dann belastbar, wenn der Käufer die entscheidende Messung über die Gerätehistorie bis zu der Kalibrierreferenz verfolgen kann, die die Abnahme zum Prüfzeitpunkt gestützt hat. Fordern Sie das Kalibrierzertifikat eines Messschiebers an, der tatsächlich am Produkt verwendet wurde. Bestätigen Sie Geräte-ID und gemessenes Merkmal. Prüfen Sie Messbereich und Kalibrierstatus. Dokumentieren Sie die Maßnahme nach einem Ergebnis außerhalb der Toleranz.
Ein Kalibrieretikett kann nicht nachweisen, dass ein vor dem Erkennen einer Überschreitung akzeptiertes Produkt weiterhin gültig ist, weil diese Entscheidung die Gerätehistorie, die Prüfung der betroffenen Ergebnisse und eine dokumentierte Entscheidung erfordert.
Auch die Akkreditierung eines externen Labors bezieht sich auf einen bestimmten Umfang. ISO/IEC 17025:2017 behandelt Kompetenz und Unparteilichkeit von Laboren (ISO, 2017) sowie konsistente Arbeitsweise. Wenn ein externer Bericht für die Abnahme entscheidend ist, prüfen Sie, ob der akkreditierte Umfang des Labors die betreffende Methode und Messung umfasst.
Eine wirksamere Auditfrage lautet nicht „Kalibrieren Sie Ihre Messmittel?“, sondern: „Zeigen Sie, wie dieses Messergebnis ausreichend zuverlässig wurde, um die Zylinderfreigabe zu ermöglichen.“ Diese Formulierung zwingt den Lieferanten, Gerät und Methode zu zeigen und sie mit Bediener und getroffener Entscheidung zu verknüpfen. Wo relevant, muss die Messunsicherheit enthalten sein.
Zeichnung, Stückliste und technische Änderungen kontrollieren
ISO 15552 betrifft eine Maßreihe für 10 bar (ISO 15552, 2018). Sie wirkt zusammen mit ISO 10099:2001, die die abschließende Funktionsprüfung doppeltwirkender Pneumatikzylinder mit einseitiger Kolbenstange festlegt (ISO 10099, 2001). Keine der beiden Normen ersetzt eine konfigurationsspezifische Zeichnung.
Eine Stückliste und ein abgestimmter Abnahmeplan bleiben erforderlich.
Das technische Paket muss festlegen, was die Private-Label-Marke tatsächlich repräsentiert. Mindestens Zylinderfamilie, Bohrung, Hub, Einbauschnittstellen, Kolbenstangenende, Anschlüsse, Dämpfung, Sensorvorbereitungen, Werkstoffe, Oberflächenbehandlungen, Dichtungsspezifikation, Schmierstoff, Kennzeichnung, Verpackung und Dokumentationssprache sind einzufrieren. Toleranzen sind nur hinzuzufügen, wenn Konstruktion oder Austauschbarkeit sie erfordern.
Die Revisionskontrolle muss jedes spezifizierte Element abdecken. Die Bestellung muss auf freigegebene Zeichnungs- und Spezifikationsrevisionen verweisen, nicht auf eine informelle Produktbezeichnung. Wenn ein Lieferant den Austausch eines Werkstoffs, einer Dichtung, einer Beschichtung oder eines Unterlieferanten vorschlägt, muss die Änderung gesperrt bleiben, bis der Käufer ihre technischen und kaufmännischen Auswirkungen geprüft hat.
Jede technische Änderungsmitteilung muss enthalten:
- die Änderung;
- den Grund und das gewünschte Datum;
- alle betroffenen Produktcodes, Produktionslose, offenen Bestellungen, Lieferungen, Serviceverpflichtungen und Lagerorte;
- das Risiko für Passung oder Funktion;
- Validierungsnachweise, Prüfbedingungen, Abnahmegrenzen und noch offene technische Annahmen;
- die namentlich benannten Genehmigungsverantwortlichen bei Käufer und Lieferant, Genehmigungsfolge, Wirksamkeitsdatum, erstes kontrolliertes Produktionslos und die Methode zur Mitteilung der Entscheidung an die Produktion;
- die Identifikation alter Bestände.
Lehnen Sie „gleichwertiger Werkstoff“ als vollständige Aussage ab. Gleichwertigkeit hängt von der Anforderung ab. Eine Dichtungsmischung kann derselben nominalen Polymerfamilie angehören, sich aber in Härte, Thermoverhalten oder chemischer Verträglichkeit unterscheiden. Lesen Sie den Leitfaden zu Dichtungswerkstoffen für Zylinder, wenn die Private-Label-Spezifikation mehr als ein Elastomer zulässt.
Wie sind Muster und Pilotlose zu qualifizieren?
ISO 2859-1:2026, veröffentlicht im Januar 2026, stellt einfache, doppelte und mehrfache AQL-indizierte Stichprobenpläne für die Losprüfung nach Attributen bereit (ISO, 2026). Sie legt keine universelle Musteranzahl fest. Losgröße, Prüfniveau, AQL und Umschaltregeln sind anhand des tatsächlichen Lieferrisikos auszuwählen.
Trennen Sie Musterfreigabe und Prozessfreigabe. Ein Muster kann Maße, Schnittstellen, Aussehen und Funktion bestätigen. Es weist allein weder Versorgungsstabilität, Fertigungswiederholbarkeit noch Termintreue nach. Ein Pilotlos ergänzt Prozessnachweise, doch die Menge muss aus Risiko und Validierungsplan abgeleitet werden, nicht aus einem beliebigen online gefundenen Intervall.
Eine Produktionsfreigabestufe ist eine dokumentierte Entscheidung, die eine kontrollierte Konfiguration und einen kontrollierten Prozess für die reguläre Belieferung autorisiert.
Bauen Sie die Qualifikationsfolge um eindeutige Ergebnisse auf:
- Technisches Muster: Konformität mit Zeichnung, Einbauschnittstellen, Anschlüssen, Sensoren, Dämpfung, Kennzeichnung und Verpackung prüfen.
- Anwendungsprüfung: den Zylinder mit Last, Geschwindigkeit, Ausrichtung, Luftqualität und Umgebungsbedingungen des Käufers testen.
- Review des Pilotloses: Einheiten und Aufzeichnungen innerhalb einer kontrollierten Produktion vergleichen.
- Produktionsfreigabe: Konfiguration, Kontrollplan, Stichprobenplan, Umgang mit Abweichungen und Versanddokumente genehmigen.
Legen Sie vor Beginn der Prüfungen fest, was als Fehler gilt. Eine Leckage, eine beschädigte Oberfläche, eine falsche Kennzeichnung oder eine fehlende Aufzeichnung können unterschiedliche Folgen haben. Klassifizieren Sie Defekte anhand des Anwendungsrisikos und der vertraglichen Anforderungen. Wählen Sie anschließend Stichprobenplan und Abnahmeregel. Wählen Sie einen AQL niemals nur deshalb, weil er von einem anderen Käufer verwendet wurde.
Attributstichproben können nicht jedes kritische Merkmal validieren. Sicherheitsrelevante Schnittstellen, Identität, verbotene Werkstoffe oder Konfigurationsfehler können eine Vollprüfung erfordern. Zerstörende oder lang dauernde Zuverlässigkeitsprüfungen benötigen einen separaten Qualifikationsplan, weil sie nicht an jeder versendeten Einheit wiederholt werden können.
Welche Zylinderprüfungen und Aufzeichnungen sollten Sie verlangen?
Endabnahme und Zuverlässigkeitsqualifikation erfordern getrennte Nachweise. ISO 10099:2001 legt die abschließende Funktionsprüfung doppeltwirkender Pneumatikzylinder mit einseitiger Kolbenstange fest. ISO 19973-3:2015 betrifft Zuverlässigkeitsprüfungen von Zylindern mit Kolbenstange (ISO 10099, 2001; ISO 19973-3, 2015).
Die Einkaufsspezifikation muss die anwendbare Zylinderfamilie und Prüfmethode nennen. Übernehmen Sie keinen Druck-, Leckage- oder Zyklenwert aus einem unpassenden Katalog. Betriebsdruck, Prüfbedingungen, Last, Geschwindigkeit, Arbeitszyklus, Temperatur, Luftqualität und Abnahmegrenzen müssen mit Konstruktion und vorgesehenem Betrieb übereinstimmen.
Definieren Sie für die Endprüfung die für jedes Los oder jede Seriennummer erforderliche Aufzeichnung. Je nach Risiko kann sie enthalten:
- Konfigurationsrevision;
- Material- oder Komponentenlose, die mit dem Fertigprodukt verbunden sind;
- entscheidende Maße;
- Montagestatus und anhand definierter Kriterien aufgezeichnete Sichtprüfungsergebnisse;
- Funktionsbewegung, Dämpfungsverhalten und anwendungsspezifische Betriebsprüfungen;
- Druck- und Leckagenachweise mit Methode, stabilisierten Bedingungen, Lufttemperatur, Messauflösung, Gerät, Kalibrierstatus, Abnahmegrenze, beobachtetem Ergebnis und verantwortlichem Prüfer;
- Funktion der gelieferten Sensoren;
- freigegebene Historie von Nichtkonformitäten, Sonderfreigaben und Nacharbeit;
- Freigabedatum.
Zuverlässigkeitserklärungen benötigen einen anderen Plan. ISO 19973-1:2015 stellt allgemeine Verfahren und Berichtsweisen zur Bewertung der Zuverlässigkeit pneumatischer Bauteile bereit, während ISO 19973-3 sie auf Zylinder mit Kolbenstange anwendet (ISO, 2015). Die Ergebnisse hängen von geprüfter Konfiguration, Betriebsart, Fehlerdefinition und statistischer Auswertung ab. Eine einfache Aussage über „Millionen Zyklen“ ist kein übertragbarer Nachweis.
Die Losrückverfolgbarkeit muss dem Lieferanten ermöglichen, ein Problem einzudämmen. Ein verdächtiges Dichtungs- oder Bearbeitungslos erfordert Eindämmung. Aufzeichnungen müssen die betroffenen Zylinder identifizieren, ohne nicht verbundene Produktionen einzubeziehen. Die Gewährleistungsanalyse folgt derselben Logik. Felddaten zu Fehlern werden erst nützlich, wenn sie mit Konfiguration und Fertigungshistorie verknüpft sind.
Lesen Sie den Vergleich der Zylinderbauarten, um die für jede Bauart erforderlichen Aufzeichnungen zu bestimmen. Zuganker- und verpresste Konstruktionen unterscheiden sich. Profilzylinder bringen eine weitere Gruppe von Aufzeichnungen hinzu.
Wie schützen Sie Marke, Betriebsmittel und vertrauliche Informationen?
Die WIPO nennt drei Bedingungen für den Schutz von Geschäftsgeheimnissen (WIPO, 2026 abgerufen): Geheimhaltung, kommerzieller Wert aufgrund der Geheimhaltung und angemessene Schutzmaßnahmen. Eine Vertraulichkeitsvereinbarung ist eine dieser Maßnahmen. Ebenso zählen Zugriffskontrolle, Dokumentenverwaltung und Durchsetzung der Regeln.
Definieren Sie vertrauliche Informationen, bevor Sie sie übermitteln. Dazu gehören Zeichnungen, Prognosen, Preise und Kundendaten. Kennzeichnen Sie kontrollierte Dateien. Beschränken Sie den Zugang auf Personen mit berechtigtem Bedarf. Legen Sie autorisierte Empfänger und zulässige Verwendungen fest. Dokumentieren Sie Aufbewahrungsmethode sowie Pflichten zur Rückgabe oder Vernichtung. Richten Sie ein Verfahren für den Verdacht auf Offenlegung ein.
Der Vertrag muss Eigentum und Nutzungsrechte für Folgendes zuweisen:
- Marken;
- Zeichnungen des Käufers und vorbestehendes Know-how des Lieferanten, mit ausdrücklich definierter Grenze zwischen beiden;
- Eigentum an kundenspezifischen Konstruktionen und zulässige Wiederverwendung;
- jedes vom Käufer finanzierte Werkzeug, jede Vorrichtung, jedes Prüfmittel und jede Form einschließlich physischem Standort und Wartungsverantwortung;
- Handbücher und digitale Dateien;
- Kundenidentitäten, Prognosen, Preise, Marktpläne und Auftragshistorie;
- Entsorgungskontrollen für überschüssige Etiketten, ausgesonderte markierte Teile, Muster und veraltete Bestände, die wieder auf den Markt gelangen könnten.
Die WIPO gliedert das Management von Geschäftsgeheimnissen in vier Stufen (WIPO, 2026 abgerufen). Zuerst werden Informationen identifiziert und bewertet. Danach wird das Risiko beurteilt. Es werden angemessene Maßnahmen angewendet. Schließlich wird überwacht und reagiert. Nutzen Sie diesen Zyklus bei der Aufnahme eines Lieferanten und nach jeder wichtigen Änderung an Produkt oder Personal.
Exklusivitäts- und Wettbewerbsverbotsklauseln unterscheiden sich je nach Rechtsordnung. Dasselbe gilt für Eigentum und Rechtsbehelfe. Dieser Abschnitt ist als Einkauf-Checkliste zu verstehen, nicht als Rechtsberatung. Vor der Unterzeichnung muss ein qualifizierter Rechtsberater anwendbares Recht, Streitbeilegungsverfahren sowie grenzüberschreitende Durchsetzbarkeit und Rechtsbehelfe prüfen.
Betriebsmittelregister verbinden technische Kontrolle mit geistigem Eigentum. Jeder Eintrag muss das Gut und den Eigentümer identifizieren und außerdem Standort sowie freigegebene Produkte nennen. Ergänzen Sie das Register um Wartungsverantwortung und Entsorgungsgenehmigung. Ohne diese Informationen kann selbst eine solide Vertraulichkeitsvereinbarung operative Unklarheiten lassen.
Wie bewerten Sie Kapazität, Lieferzeit und Kommunikation?
ISO 9001:2015 behandelt Kundenorientierung und Planung sowie kontrollierte Prozesse (ISO, 2015). Die Norm schreibt weder eine Antwort innerhalb von 24 Stunden noch ein Lieferzeitversprechen vor. Sie legt kein MOQ fest. Kapazitätsziele müssen aus nachgewiesenen Ressourcen abgeleitet werden. Kommunikationsziele gehören in den auftragsbezogenen Produktionsplan.
Kapazitätsnachweise müssen sich auf den Engpassprozess beziehen, nicht auf eine allgemeine Zahl für die gesamte Fabrik. Mögliche Engpässe sind Schleifen und Kolbenstangenfinish. Auch Oberflächenbehandlung oder Dichtungsbeschaffung können die Produktion begrenzen. Montage und Prüfung schaffen weitere Engpässe. Fragen Sie, welcher Vorgang den Terminplan bestimmt, und prüfen Sie anschließend, wie der Lieferant die Auslastung misst. Ermitteln Sie eine qualifizierte Alternative für den Fall, dass dieser Vorgang ausfällt.
Halten Sie drei kaufmännische Mengen getrennt:
- wirtschaftliche Bestellmenge: Kostenbasis des Angebots;
- kleinstes freigabefähiges Los: Mindestmenge, die der Lieferant im Rahmen der unterzeichneten Vereinbarung plant, einschließlich Verpackungs- oder Materialgrenzen;
- prognostizierte Kapazität: zeitlich aufgeschlüsseltes Volumen mit Engpassprozess, reservierten Ressourcen, Vorlaufzeit, Produktmix, Schichtmodell und Annahmen, die die Zusage ungültig machen können.
Diese Mengen sind keine branchenüblichen Standard-MOQs. Dokumentieren Sie gegebenenfalls Währung und Incoterm. Geben Sie Umgang mit Betriebsmitteln und Verpackungsgrundlage an. Ergänzen Sie Gültigkeitszeitraum und Volumenannahmen in der Angebotsbasis.
Prüfen Sie die Kommunikation mit einer kontrollierten technischen Anfrage. Senden Sie ein Zeichnungsproblem oder eine Änderungsanfrage, die Beiträge mehrerer Funktionen erfordert. Beziehen Sie neben Vertrieb auch Konstruktion und Qualität ein. Prüfen Sie, ob die Antwort Revision und Beteiligte nennt. Sie muss offene Punkte, Verantwortlichen und die zugesagte nächste Maßnahme angeben. Schnelligkeit zählt, doch eine sofortige vage Antwort ist schwächer als eine nachvollziehbare Antwort innerhalb der vereinbarten Frist.
Mehrproduktprogramme benötigen außerdem einen definierten Weg für neue SKUs, Prognoseänderungen, Engpässe, Abweichungen und Gewährleistungseindämmung. Der Leitfaden zur Standardisierung von Zylindern kann helfen, unnötige Varianten zu reduzieren, bevor SKUs in die Private-Label-Vereinbarung aufgenommen werden.
Was muss die RFQ vor der Lieferantenfreigabe verlangen?
Im Jahr 2026 wurden zwei relevante Normen geändert. ISO 2859-1 ist in die dritte Ausgabe übergegangen, während ISO 19011 im Mai die vierte Ausgabe erreichte (ISO 2859-1, 2026; ISO 19011, 2026). Eine RFQ muss anwendbare Normen und Revisionen nennen, statt sich auf zeitlose Formulierungen wie „ISO-konform“ zu verlassen.
Ordnen Sie Anforderungen in Nachweisspalten. Geben Sie für jeden Punkt Lieferantenantwort, Dokument, Genehmigungsverantwortlichen und Freigabestufe an. Die folgende Tabelle kann das Grundgerüst der RFQ bilden.
| RFQ-Thema | Anzufordernde Nachweise | Freigabefolge |
|---|---|---|
| Lieferantenidentität | Rechtliche Einheit, Fabrikadresse, Eigentumsverhältnis und verantwortliche Ansprechpartner | Aussetzen, wenn Vertrags- und Produktionsverantwortung unklar sind |
| ISO-Zertifizierung | Zertifikatsnummer, Ausgabe, Umfang, Standorte, Zertifizierungsstelle und Status | Aussetzen, wenn Authentizität oder relevanter Umfang nicht bestätigt werden können |
| Produktdefinition | Kontrollierte Zeichnung, Stückliste, Normen, Schnittstellen, Kennzeichnung und Verpackung | Keine Musterbestellung, bis die technische Grundlage abgestimmt ist |
| Fertigungsweg | Prozessablauf, ausgelagerte Vorgänge, kritische Prüfungen und Reaktionsplan | Den tatsächlichen Weg vor Produktionsfreigabe auditieren |
| Messung | Prüfplan, Geräte-IDs, Kalibriernachweise und Rückverfolgbarkeit der Ergebnisse | Messangaben ohne Nachweis nicht akzeptieren |
| Prüfungen | Methode, Bedingungen, Abnahmegrenzen, Aufzeichnungsformat und Stichprobenfrequenz | Keine Freigabe ohne abgestimmten Prüfplan |
| Änderungskontrolle | Meldeschwelle, Nachweise, Genehmigung und Identifikation des Wirksamkeitsloses | Nicht genehmigte Ersetzungen sind nicht konform |
| Muster und Lose | Qualifikationsstufen, Stichprobenplan, Fehlerklassen und Entscheidung | Nicht konforme Nachweise führen zurück zur Korrektur |
| Kaufmännische Kontrolle | MOQ-Basis, Prognoseannahmen, Lieferzeitbasis, Incoterm und Gewährleistungsabwicklung | Das Angebot bleibt bedingt, bis die Annahmen übereinstimmen |
| Geistiges Eigentum und Betriebsmittel | Vertraulichkeitsvereinbarung, Eigentum, zulässige Nutzung, Anlagenregister und Entsorgungskontrollen | Vertrauliche Dateien oder Betriebsmittel nicht ohne Vereinbarung freigeben |
Anwendungsdetails vervollständigen die Zylinderdefinition. Geben Sie Last, Bewegung, Montage, Kontrolle von Seitenlasten, verfügbaren Druck, Geschwindigkeit, Arbeitszyklus, Umgebung, Luftqualität, Sensoren und anwendbare gesetzliche oder maschinenbezogene Anforderungen an. Der Lieferant kann eine Konfiguration nicht gegen eine nicht erklärte Anwendung validieren.
Austauschbarkeitsprojekte erfordern einen Referenzzylinder und alle kontrollierten Schnittstellen. ISO 15552 standardisiert definierte Maße, nicht jedes Funktionsmerkmal. Der Vergleich von ISO 15552 und ISO 21287 hilft, Anforderungen des Standardprofils von den Grenzen kompakter Zylinder zu unterscheiden.
Abschließende Regel für die Lieferantenauswahl
Die Zertifizierung des Managementsystems kann Vertrauen erhöhen, doch die IAF stellt klar, dass ISO 9001 das Produkt selbst nicht zertifiziert (ISO, 2015; IAF, 2026 abgerufen). Geben Sie einen Private-Label-Zylinderlieferanten nur frei, wenn die Zertifikatsnachweise mit der tatsächlichen Fabrik, der kontrollierten Konfiguration und den Freigabeaufzeichnungen verbunden sind.
Wenden Sie Ausschlusskriterien vor der kaufmännischen Bewertung an. Setzen Sie die Freigabe bei ungeklärter Identität, nicht verifizierbarer Zertifizierung oder fehlender Produktdefinition aus. Die Ablehnung der Änderungskontrolle und fehlende Prüfungsnachweise haben dieselbe Folge. Vergleichen Sie Preis und Lieferzeit erst, wenn diese Mindestprüfungen erfüllt sind. Die Akte der endgültigen Entscheidung muss Freigabeumfang, offene Bedingungen und Neubewertungsdatum festhalten. Bewerten Sie die Freigabe nach einem Werks- oder wesentlichen Prozessumzug neu. Auch Eigentümerwechsel, wiederholte Nichtkonformitäten und nicht genehmigte Ersetzungen erfordern eine Prüfung. Zuverlässige Private-Label-Produktion ist kein Kooperationsversprechen, sondern eine kontrollierte Beziehung. Beide Parteien müssen dieselbe Zeichnung abrufen und dieselbe Abnahmeregel erklären können. Jede Lieferung muss auf die Nachweise zurückführen, die sie freigegeben haben. Diese Aufzeichnung unterstützt die spätere kaufmännische Bewertung.
Häufige Fragen zu Private-Label-Herstellern von Pneumatikzylindern
In der ISO-9000-Familie ist ISO 9001 die zertifizierbare Norm für Qualitätsmanagementsysteme (ISO, 2015). Die IAF-Leitlinien stellen klar, dass eine akkreditierte Zertifizierung das Produkt nicht zertifiziert (IAF, 2026 abgerufen). Die folgenden Antworten unterscheiden Lieferantennachweise von Produktnachweisen.
Reicht eine ISO-9001-Zertifizierung zur Freigabe eines Zylinderherstellers?
Nein. Prüfen Sie Einheit und Standort im Zertifikat. Kontrollieren Sie Umfang und Status. Bestätigen Sie Zertifizierungsstelle und Akkreditierungskette. Auditieren Sie anschließend die Prozesse, die den Zylinder fertigen. Prüfen Sie konfigurationsspezifische Inspektions- und Prüfaufzeichnungen. ISO 9001 betrifft das Qualitätsmanagementsystem. Sie zertifiziert weder den Pneumatikzylinder noch garantiert sie die Leistung in der Anwendung.
Wie viele Muster sollte ein Private-Label-Käufer bestellen?
Es gibt keine universelle Menge. Richten Sie Muster und Pilotlose am Risiko aus. Berücksichtigen Sie Prüfplan und Losgröße. Auch Fehlerklassifizierung und erforderliches Vertrauensniveau zählen. ISO 2859-1:2026 stellt AQL-indizierte Pläne für die Losprüfung bereit. Technische Qualifikation und Zuverlässigkeitsprüfungen benötigen getrennte Pläne. Ein gut gefertigtes Muster weist allein keine Prozessstabilität nach.
Welche Aufzeichnungen sollten jedes Produktionslos begleiten?
Verlangen Sie die freigegebene Konfigurationsrevision und die Rückverfolgbarkeit von Werkstoffen oder Komponenten. Ergänzen Sie Ergebnisse kritischer Prüfungen und Aufzeichnungen der Funktionstests. Nehmen Sie Leckagenachweise auf. Dokumentieren Sie Abweichungen, Nacharbeithistorie und Freigabegenehmigung. Das genaue Paket hängt vom Anwendungsrisiko ab. Jede Aufzeichnung muss das abgedeckte Los oder die Seriennummern sowie die für entscheidende Messungen verwendeten Geräte identifizieren.
Wie sollten Käufer Private-Label-Zeichnungen und Betriebsmittel schützen?
Verwenden Sie Vertraulichkeitskontrollen und eine Fertigungsvereinbarung. Die Vereinbarung muss Eigentum und zulässige Nutzung definieren, Zugriff und Aufbewahrung abdecken sowie Rückgabe und Entsorgung regeln. Führen Sie ein Betriebsmittelregister mit Anlagen-ID, Standort und freigegebenen Produkten. Die WIPO stellt klar, dass der Schutz von Geheimhaltung, kommerziellem Wert und angemessenen Schutzmaßnahmen abhängt. Vertragsdetails erfordern dennoch eine rechtsordnungsspezifische rechtliche Prüfung.
Quellen und technische Referenzen
Die Quellen bevorzugen aktuelle Normungsorganisationen, Akkreditierungsleitlinien und metrologisches Material öffentlicher Stellen. Abrufdaten erleichtern spätere Prüfungen der Ausgaben.
- ISO 9001:2015, Anforderungen an Qualitätsmanagementsysteme, aktuelle veröffentlichte Ausgabe; abgerufen am 2026-07-26.
- ISO 9001, Veröffentlichungsstatus der 6. Ausgabe, offizielle Seite mit Status des Schlussentwurfs, geplanter Veröffentlichung im September 2026 und Übergangsposition der ISO-9001:2015-Zertifikate; abgerufen am 2026-07-26.
- IAF, erwartete Ergebnisse der akkreditierten ISO-9001-Zertifizierung, Grenze von Produktaussagen; abgerufen am 2026-07-26.
- IAF-CertSearch-Leitfaden zur Verifizierung, Felder zur Prüfung von Zertifikatsstatus, Norm, Umfang, zertifizierten Standorten, Zertifizierungsstelle und Akkreditierungsstelle; abgerufen am 2026-07-26.
- ISO 19011:2026, Leitlinien für Audits von Managementsystemen, 4. Ausgabe; abgerufen am 2026-07-26.
- ISO 10012:2026, Anforderungen an Messmanagementsysteme, Anforderungen an Messprozesse in Konstruktion, Entwicklung, Produktion, Prüfung, Überwachung und Leistungserbringung; abgerufen am 2026-07-26.
- ISO 2859-1:2026, Stichprobenverfahren für Prüfungen nach Attributen, AQL-indizierte Stichproben; abgerufen am 2026-07-26.
- ISO 15552:2018, Grund- und Einbaumaße von Pneumatikzylindern, Maßbereich, Bohrungsbereich von 32 mm bis 320 mm und maximaler Nenndruck von 1.000 kPa; abgerufen am 2026-07-26.
- ISO 10099:2001, Endprüfung und Abnahmekriterien für Pneumatikzylinder, abschließende Funktionsprüfung; abgerufen am 2026-07-26.
- ISO 19973-1:2015, allgemeine Zuverlässigkeitsverfahren für pneumatische Bauteile, gemeinsame Prüfbedingungen, Bewertungsberechnung und Berichtsstruktur zur Interpretation der Zuverlässigkeitsergebnisse bis zum ersten Ausfall; abgerufen am 2026-07-26.
- ISO 19973-3:2015, Zuverlässigkeitsprüfungen für Zylinder mit Kolbenstange, Verfahren für Zylinder; abgerufen am 2026-07-26.
- ISO/IEC 17025:2017, Kompetenz von Prüf- und Kalibrierlaboratorien, Kompetenz, Unparteilichkeit und konsistenter Laborbetrieb, 2023 als aktuell bestätigt; abgerufen am 2026-07-26.
- NIST-FAQ und Leitlinie zur metrologischen Rückführbarkeit, Rückführbarkeitskette; abgerufen am 2026-07-26.
- WIPO-Leitfaden zu Geschäftsgeheimnissen und Innovation, Schutzgrundsätze, drei Schutzbedingungen und Beispiele angemessener Zugriffs-, Sicherheits- und Vertraulichkeitsmaßnahmen beim Teilen von Informationen mit einem Fertigungspartner; abgerufen am 2026-07-26.
- WIPO-Leitfaden zu Geschäftsgeheimnissen und Innovation, Management, Vierstufenzyklus; abgerufen am 2026-07-26.