
La gestion de la qualité de l’air comprimé selon l’ISO 8573-1 remplace la notion vague d’« air propre et sec » par des limites mesurables pour les particules, l’eau et l’huile à des emplacements identifiés. La norme devient réellement utile lorsque chaque exigence est associée à un responsable, un point de prélèvement, une méthode d’essai, un procès-verbal d’acceptation et un plan d’action. La seule référence d’un filtre ne constitue pas un programme de maîtrise de la qualité de l’air.
La gestion commence au point d’utilisation. L’air peut respecter l’objectif en sortie du sécheur de la salle des compresseurs, puis devenir non conforme sur une machine éloignée à cause de canalisations humides, de descentes corrodées, de filtres saturés, de vapeurs d’huile ou de débris issus de la maintenance. Le code de classe doit être considéré comme un contrat de performance applicable à un emplacement et à des conditions de fonctionnement définis.
Points essentiels
- L’ISO 8573-1 utilise trois classifications de pureté distinctes pour les particules, l’eau et l’huile.
- La classe 0 n’a pas de limite numérique universelle; elle doit être spécifiée plus sévèrement que la classe 1.
- La validation exige les méthodes d’essai ISO 8573 pertinentes, un prélèvement représentatif et des enregistrements réalisés au point d’utilisation garanti.
Une spécification de qualité d’air ISO 8573-1 est un objectif écrit particules:eau:huile associé à un emplacement défini du réseau d’air comprimé.
Un point de prélèvement est le raccord physique où l’air est prélevé pour un essai, avec enregistrement de la pression, de la température, du débit et des conditions de fonctionnement.
La limite d’acceptation désigne l’emplacement et les conditions auxquels l’usine, le fournisseur ou le responsable du procédé convient que l’exigence de qualité d’air doit être respectée.
Que contrôle l’ISO 8573-1 dans un programme d’usine ?
L’ISO présente l’ISO 8573-1:2010 comme une norme de 9 pages couvrant trois groupes principaux de contaminants: les particules, l’eau et l’huile. Elle s’applique indépendamment de l’endroit où l’air est spécifié ou mesuré. L’édition 2010 reste en vigueur, même si une révision est prévue (ISO 8573-1, 2010).
Ce périmètre change la manière d’aborder le sujet dans l’usine. À elle seule, l’ISO 8573-1 ne certifie ni un compresseur, ni un filtre, ni un sécheur, ni une usine entière. Elle fournit des classifications applicables à un point défini d’un réseau d’air comprimé. Une classe peut décrire une exigence, la performance en sortie d’un équipement ou un résultat mesuré, mais il s’agit de trois affirmations différentes.
La notation abrégée suit normalement l’ordre particules:eau:huile. Chaque position provient d’un tableau distinct. C’est pourquoi les expressions telles que « neuf classes de pureté » ou un code à trois chiffres utilisant la classe 9 à chaque position sont trompeuses: les lignes et les limites disponibles diffèrent selon le contaminant.
| Position dans le code de classe | Propriété principale | Ce que l’usine doit définir |
|---|---|---|
| Première | particules solides | comptage par plage granulométrique ou concentration massique, ainsi que la méthode d’essai |
| Deuxième | eau | point de rosée sous pression ou concentration en eau liquide, ainsi que les conditions de fonctionnement |
| Troisième | huile totale | huile liquide, aérosols et vapeurs selon la classe et la méthode retenues |
L’ISO identifie également les contaminants gazeux et microbiologiques. Ces risques peuvent être importants pour l’air de procédé, même lorsque le code familier à trois positions reste la notation courante pour les achats et la maintenance.
Pour une introduction plus générale à la norme et aux équipements de traitement, consultez le guide existant sur les normes ISO de qualité de l’air pour les systèmes pneumatiques. Le présent article explique comment une usine gère et vérifie l’exigence une fois la classe choisie.
Un code de classe sans emplacement est un moyen de contrôle incomplet. Dans une même usine, le résultat peut différer après le sécheur, en bout de collecteur de distribution et à l’entrée de la machine. La gestion de la qualité commence lorsque le plan, le rapport d’essai et le dossier de maintenance désignent la même limite.
Comment rédiger l’exigence de chaque point d’utilisation ?
Dans son exemple de classe 1:2:1, Parker fixe des limites de 20 000, 400 et 10 particules par mètre cube dans trois plages granulométriques, un point de rosée sous pression de -40 °C et une teneur totale en huile de 0,01 mg/m³ (Parker, 2026). Une exigence complète précise également l’emplacement et les conditions de fonctionnement.
Les valeurs ne sont utiles que si la note indique où et quand elles s’appliquent. Un plan de production ne doit pas mentionner uniquement ISO 8573-1 classe 1:2:1. Ajoutez le point de prélèvement, la pression normale, le débit prévu ou l’état de production, et précisez s’il s’agit d’une exigence de conception ou d’un résultat d’acceptation.
Air comprimé à l’entrée du collecteur de conditionnement:
ISO 8573-1:2010 particules:eau:huile = 2:4:2
Point d’acceptation: en aval du traitement local, avant l’îlot de distribution
Conditions: charge de production normale, à la pression et à la température enregistrées
Validation: méthodes de prélèvement et d’essai ISO 8573 applicables
La classe 0 exige une formulation supplémentaire. Parker indique qu’elle est définie par l’utilisateur ou le fournisseur de l’équipement, qu’elle doit être plus stricte que la classe 1 et rester dans les limites de mesure précises des parties 2 à 9 de l’ISO 8573 (essais de pureté Parker, 2020). La seule mention classe 0 ne constitue pas une spécification mesurable.
Consignez l’exigence dans un registre de qualité de l’air:
| Champ | Exemple de valeur |
|---|---|
| Équipement et procédé | Collecteur de conditionnement de la ligne 3 |
| Responsable du risque | Bureau d’études conditionnement |
| Objectif particules:eau:huile | 2:4:2 |
| Point d’acceptation | entrée machine après le filtre local |
| État de fonctionnement | pleine production, tous les axes raccordés en cycle |
| Méthodes d’essai | parties ISO 8573 approuvées pour chaque contaminant |
| Limite de réaction | arrêter, analyser ou poursuivre avec une dérogation approuvée |
| Responsable des preuves | coordinateur qualité des utilités |
Quelle classe de qualité d’air faut-il pour chaque application ?
Le CAGI répartit l’air comprimé industriel en trois catégories: air d’usine, air d’instrumentation et air de procédé. Il cite la classe d’humidité 4 ou 5 comme exemple pour l’air d’usine et 2:2:1 pour un cas de contact direct avec le procédé, mais ces valeurs sont des points de départ, pas des prescriptions universelles (CAGI, 2025).
Choisissez l’objectif en fonction du risque réel. Commencez par les exigences d’air du procédé ou du fournisseur de l’équipement, puis examinez la température ambiante minimale, le trajet de contact avec le produit, les matériaux, les restrictions concernant les lubrifiants, la sensibilité des distributeurs et les exigences des clients ou de la réglementation. Une même usine peut légitimement exploiter plusieurs zones de qualité.
| Critère de décision | Pourquoi il modifie l’objectif |
|---|---|
| Contact direct ou indirect avec le produit | la contamination peut devenir un danger pour le produit plutôt qu’un simple problème d’équipement |
| Température minimale des canalisations et de l’air ambiant | détermine la marge nécessaire entre le point de rosée sous pression et les conditions de condensation |
| Faibles sections de passage des distributeurs ou instruments | accroît la sensibilité aux particules, au film d’huile et à l’eau |
| Surfaces peintes, revêtues, optiques ou électroniques | transforme l’entraînement d’huile et de particules en risque de défaut de finition ou de rendement |
| Classe d’entrée exigée par le fournisseur | fixe les conditions de garantie et de fiabilité du composant |
| État de la branche existante | les anciennes canalisations, les flexibles, les purgeurs et les bras morts peuvent recontaminer l’air traité |
N’attribuez pas une classe unique à toutes les applications alimentaires, pharmaceutiques, électroniques, de peinture au pistolet ou de fabrication générale. En cas de contact avec le produit, des contrôles microbiologiques, chimiques ou de validation peuvent être nécessaires au-delà des trois classifications de pureté standard. L’évaluation des risques du procédé reste déterminante.
L’article consacré à la prévention de la contamination des distributeurs pneumatiques constitue l’étape suivante la plus pertinente lorsque les principaux signes sont des tiroirs grippés, des dépôts, de la corrosion ou un colmatage répété des filtres.
Où placer les points de prélèvement dans l’usine ?
Parker distingue deux zones de prélèvement courantes: après l’épuration dans la salle des compresseurs et après le traitement au point d’utilisation. Le diamètre des canalisations, la pression et le débit variant selon l’emplacement, le matériel de prélèvement et la capacité des instruments d’essai doivent être adaptés au point contrôlé (essais de pureté Parker, 2020). Utilisez ces points pour distinguer la contamination centrale de celle qui apparaît en aval.
Les points de prélèvement doivent servir à isoler les causes, et pas seulement à obtenir un certificat. Un résultat après le sécheur central vérifie le traitement central. Un résultat à l’extrémité du collecteur principal révèle les effets de la distribution. Un résultat juste avant une machine sensible indique ce que celle-ci reçoit réellement.
| Point de prélèvement | Question de gestion à laquelle il répond |
|---|---|
| Sortie de la salle des compresseurs | La séparation, la filtration et le séchage centraux fonctionnent-ils correctement ? |
| Extrémité du collecteur principal | De l’eau, de la rouille, de l’huile ou des débris ont-ils pénétré en aval ? |
| Avant le traitement local | Quelle charge contaminante atteint l’équipement de la machine ? |
| Après le traitement local | Le filtre ou le sécheur local fournit-il les conditions de sortie requises ? |
| Raccordement d’un procédé critique | L’air accepté respecte-t-il l’exigence du procédé à la charge de production ? |
Évitez les points de prélèvement situés sur des bras morts, dans des poches de condensats, sur des flexibles temporaires non purgés ou à des endroits qui ne représentent pas le débit en fonctionnement. Consignez la pression, la température, le débit, l’état de production, la procédure de purge, la plage de mesure de l’instrument, l’état d’étalonnage, la date et le raccord exact.
Que faire après une modification des canalisations ? Ajoutez une comparaison temporaire en amont et en aval. Elle permet de distinguer une défaillance du traitement des débris de montage avant de remplacer un sécheur ou un compresseur qui fonctionnait correctement.
La cartographie des prélèvements doit suivre la limite de contamination, et non l’organigramme. Les utilités peuvent être responsables de la salle des compresseurs et la production de la machine, mais un même écart de qualité d’air peut concerner les deux zones. Un identifiant commun de point de prélèvement évite que deux équipes contrôlent des emplacements différents tout en considérant leurs résultats comme comparables.
Quelles méthodes d’essai ISO 8573 valident chaque contaminant ?
L’ISO 8573 comprend neuf parties: la partie 1 définit les classes de pureté, tandis que les parties 2 à 9 concernent les mesures. En juillet 2025, l’ISO a mis à jour la partie 5 relative à la détermination des vapeurs d’huile par prélèvement sous pression et chromatographie en phase gazeuse (Parker, 2020; ISO 8573-5, 2025).
Utilisez la partie correspondant au contaminant. Un seul instrument ne peut pas valider les trois positions du code de classe.
| Partie de la norme | Domaine de mesure | Point de vigilance |
|---|---|---|
| ISO 8573-2:2018 | huile liquide et aérosols d’huile | exclut les vapeurs d’huile, couvertes par la partie 5 |
| ISO 8573-3:1999 | humidité et vapeur d’eau | ne mesure pas les autres formes d’eau |
| ISO 8573-4:2019 | teneur en particules | la concentration massique relève de la partie 8 |
| ISO 8573-5:2025 | vapeurs d’huile | utilise un prélèvement sous pression et la chromatographie en phase gazeuse |
| ISO 8573-6:2003 | contaminants gazeux | définir le gaz cible et la méthode d’analyse |
| ISO 8573-7:2003 | contaminants microbiologiques viables | distingue les organismes formant des colonies des autres particules |
| ISO 8573-8:2004 | particules par concentration massique | pertinente lorsque la classe n’est pas fondée sur le comptage des particules |
| ISO 8573-9:2004 | teneur en eau liquide | distincte de la mesure d’humidité selon la partie 3 |
L’ISO 8573-2:2018 décrit deux méthodes applicables aux aérosols d’huile et exclut explicitement les vapeurs d’huile. L’ISO 8573-7:2003 porte sur les organismes viables et doit être appliquée avec la méthode appropriée de mesure des particules. Aucune de ces normes ne fixe un intervalle universel de remplacement des filtres.
Pour chaque rapport, conservez la méthode, l’instrument, la plage de détection, l’étalonnage, le montage de prélèvement, l’incertitude, le débit, la pression, la température et l’état de fonctionnement. Un résultat dépourvu de ces informations peut servir au dépistage, mais ne doit pas être présenté comme une preuve complète de classification ISO.
Comment répartir le traitement entre les étages centraux et les points d’utilisation ?
Selon le CAGI, un refroidisseur final peut éliminer environ 70 % de l’eau liquide, mais il ne peut ni éliminer la vapeur d’eau ni établir le point de rosée sous pression requis. Son guide distingue ensuite l’élimination de l’eau, la filtration coalescente, le séchage et la finition comme autant de fonctions de traitement différentes (CAGI, 2025).
Le traitement central doit établir un niveau de base économiquement adapté à la majeure partie de l’usine. Le traitement par zone ou au point d’utilisation doit répondre aux exigences locales plus strictes. Traiter chaque mètre cube selon l’exigence la plus sévère peut accroître l’investissement, les pertes de purge, la chute de pression et la maintenance sans améliorer les procédés moins sensibles.
| Fonction liée au contaminant | Étage de traitement courant | Ce qu’il ne peut pas prouver à lui seul |
|---|---|---|
| Eau liquide en vrac | refroidisseur final, séparateur, réservoir, purgeurs | point de rosée sous pression au point d’utilisation |
| Vapeur d’eau | sécheur frigorifique, à membrane ou par adsorption | classe de particules ou d’huile totale |
| Particules solides | filtres à particules généraux et à haute efficacité | maîtrise de la vapeur d’eau ou des vapeurs d’huile |
| Aérosols d’huile | filtration coalescente | élimination des vapeurs d’huile |
| Vapeurs d’huile | charbon actif ou autre étage d’adsorption validé | maîtrise microbiologique |
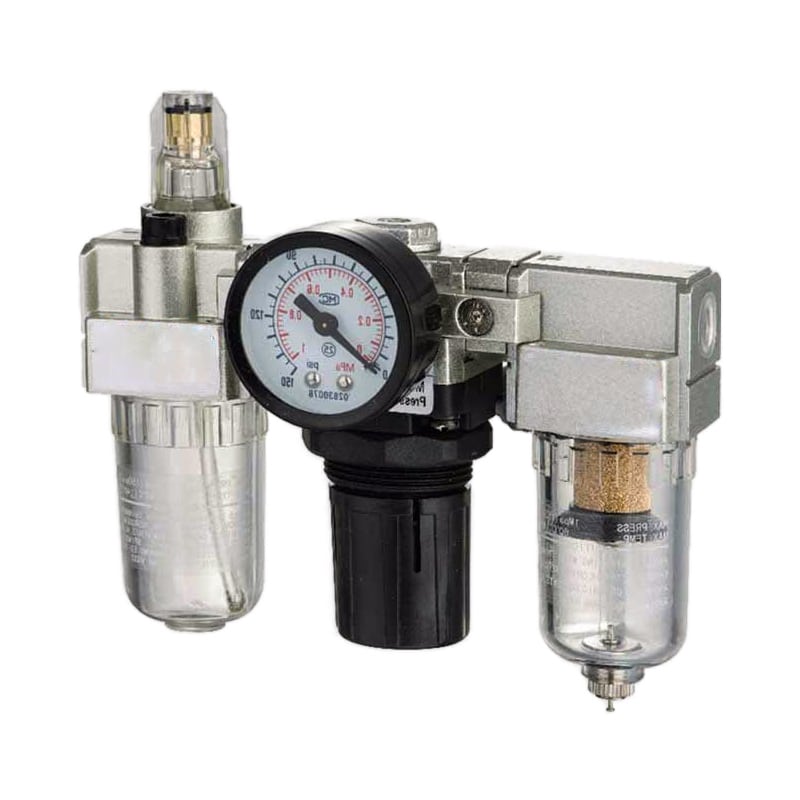
| Pression et particules au niveau de la machine | filtre-régulateur ou FRL | classe ISO complète pour l’ensemble du flux d’air |
Un FRL local peut filtrer les particules, réguler la pression et assurer la lubrification lorsque l’équipement en aval l’exige. Il ne fournit pas automatiquement une classe ISO particules:eau:huile donnée. Un filtre à cuve classique ne remplace pas un sécheur, et un lubrificateur peut être incompatible avec les procédés sensibles à l’huile.
Le guide sur les filtres coalescents et la qualité de l’air comprimé explique l’élimination des aérosols. Consultez le guide du point de rosée sous pression lorsque le risque de condensation constitue le principal problème.
Plan de surveillance et de gestion des modifications fondé sur les risques
L’actuelle norme ISO 8573-1:2010 de 9 pages ne fixe pas de fréquence mensuelle ou trimestrielle unique. Parker insiste sur la représentativité des prélèvements et le choix des méthodes, tandis que le CAGI distingue les risques liés à l’air d’usine, d’instrumentation et de procédé (ISO, 2010; Parker, 2020; CAGI, 2026). La fréquence de surveillance doit dépendre des conséquences et de la stabilité.
Déterminez la fréquence de surveillance selon les conséquences et la stabilité. Un procédé à contact direct dépourvu de surveillance continue de l’huile ou du point de rosée exige un plan différent de celui d’une branche d’air d’atelier stable alimentant des outils ordinaires. Le plan doit également distinguer les indicateurs continus, les vérifications périodiques et les essais déclenchés par un événement.
Augmentez ou répétez les essais après:
- le remplacement du compresseur ou un changement de lubrifiant;
- la maintenance d’un sécheur, d’un filtre, d’un purgeur ou d’une dérivation;
- le remplacement important de canalisations ou de flexibles;
- une contamination inexpliquée du produit ou des défaillances pneumatiques;
- une alarme de point de rosée, de pression différentielle ou de purgeur;
- des variations saisonnières de température réduisant la marge vis-à-vis de l’humidité;
- le déplacement d’une machine vers une autre branche;
- un résultat non conforme ou la clôture d’un écart.
Lorsque cela est possible, privilégiez les tendances aux échéances fixes. La surveillance continue du point de rosée peut révéler un dysfonctionnement du sécheur entre deux campagnes de laboratoire. La pression différentielle peut indiquer le colmatage d’un filtre, mais elle ne prouve ni sa capacité vis-à-vis des vapeurs d’huile ni son état microbiologique. Respectez les limites d’entretien des équipements en plus des indicateurs d’état.
| Enregistrement | Contenu minimal |
|---|---|
| Registre des spécifications | classe cible, emplacement, responsable, risque procédé |
| Registre des prélèvements | identifiant du point, référence du plan, méthode de raccordement et de purge |
| Rapport d’essai | méthode, instrument, étalonnage, incertitude, conditions de fonctionnement |
| Dossier de traitement | historique de l’élément, du sécheur, du purgeur, des alarmes et des dérivations |
| Dossier d’écart | résultat, produits ou équipements concernés, confinement et décision |
| Dossier de gestion des modifications | modification de l’équipement ou des canalisations, revue des risques, décision de requalification |
Comment maîtriser les coûts sans inventer un retour sur investissement ?
Le CAGI recommande de limiter à 10 % la chute de pression entre le refoulement du compresseur et le point d’utilisation dans un réseau bien conçu. Le traitement de la qualité de l’air consomme néanmoins une partie de la marge de pression dans les filtres, les sécheurs, les raccords et les équipements locaux. Le coût du cycle de vie doit donc inclure l’énergie et la maintenance, et pas seulement le prix d’achat (CAGI, 2026).
Ne promettez pas un retour sur investissement universel en 6 mois, une réduction des défauts de 20 % ou une économie de maintenance de 300 %. Établissez l’analyse économique à partir des données de l’usine:
- Résultats actuels de contamination aux points identifiés.
- Coûts de rebut, d’arrêt, de nettoyage, de composants et d’analyse liés à des événements de contamination documentés.
- Investissement de traitement, débit de purge, chute de pression, puissance, éléments, étalonnage et essais en laboratoire.
- Risque de production en cas de non-respect de l’objectif.
- Traitement central évité lorsqu’une seule zone exige une pureté supérieure.
- Résultats de vérification après la modification.
La mesure, plutôt que le matériel, constitue souvent l’action peu coûteuse la plus efficace. Une cartographie des prélèvements peut montrer que le sécheur central atteint son objectif tandis qu’une branche humide est non conforme, ou qu’un filtre local augmente la chute de pression sans résoudre le problème des vapeurs d’huile. Ces preuves permettent de cibler l’action corrective.
Pour les compromis portant sur le débit, le stockage et le traitement à l’échelle du réseau, consultez le guide de conception appropriée d’un réseau d’air comprimé. Pour les pertes en ligne, reportez-vous au diagnostic des chutes de pression dans les réseaux d’air comprimé.
La maîtrise des coûts s’améliore lorsque la pureté et la pression sont acceptées ensemble. Un projet peut respecter son objectif de particules tout en faisant échouer la production parce que la filtration fine réduit la pression à l’entrée de la machine pendant les pointes de débit. La mise en service doit donc consigner la qualité de l’air, la pression dynamique et l’état de fonctionnement dans un même dossier d’acceptation.
Liste de contrôle ISO 8573-1 pour la gestion de l’usine
Selon Parker, une classification ISO 8573-1 exige un prélèvement correct et des équipements d’essai adaptés; la partie 1 n’est qu’un document d’une série qui en compte neuf. Cette liste couvre donc la spécification, l’emplacement, la mesure, le traitement, la surveillance, les enregistrements et les mesures à prendre, au lieu d’assimiler le certificat d’un filtre à la conformité de l’usine (Parker, 2020).
- Chaque point d’utilisation critique dispose d’une exigence particules:eau:huile ou d’une justification approuvée de l’absence de classe.
- L’édition de la norme et le point de prélèvement figurent sur les plans et les demandes de prix.
- Les exigences de classe 0 comprennent une limite numérique plus stricte que celle de la classe 1.
- Les exigences du procédé et de la réglementation allant au-delà de l’ISO 8573-1 sont documentées séparément.
- Les points de prélèvement sont propres, représentatifs, accessibles et identifiés de manière unique.
- La méthode de mesure ISO 8573 applicable est utilisée pour chaque contaminant.
- Les instruments, plages, étalonnages, débits, pressions, températures et incertitudes sont consignés.
- Les responsabilités du traitement central et du traitement au point d’utilisation sont définies.
- Les FRL ne sont pas crédités de fonctions de séchage ou d’élimination des vapeurs d’huile qu’ils ne peuvent pas assurer.
- La fréquence de surveillance est fondée sur les risques et comprend des essais déclenchés par les modifications.
- La chute de pression et la pression dynamique à l’entrée de la machine sont contrôlées en même temps que la pureté.
- Les écarts identifient les produits et équipements concernés, le confinement et l’action corrective.
- Une requalification est envisagée après toute modification du compresseur, du sécheur, du filtre ou des canalisations.
FAQ sur la gestion de la qualité de l’air comprimé selon l’ISO 8573-1
L’ISO 8573-1 comporte trois tableaux de classification, tandis que la série comprend neuf parties. La classe 0 doit être plus stricte que la classe 1, et l’ISO a actualisé la méthode relative aux vapeurs d’huile dans l’ISO 8573-5:2025 (ISO, 2010; ISO 8573-5, 2025). Les réponses suivantes traitent des erreurs courantes de spécification et de vérification.
La classe 1:1:1 correspond-elle à la pureté maximale de l’air comprimé ?
Pas nécessairement. La classe 1 possède des limites définies, notamment une teneur en huile ne dépassant pas 0,01 mg/m³. La classe 0 peut être plus stricte, mais l’utilisateur ou le fournisseur doit indiquer la limite réelle et veiller à ce qu’elle reste dans les capacités de mesure précises. La mention classe 0 sans contaminant ni exigence numérique est incomplète.
Un FRL peut-il rendre l’air comprimé conforme à l’ISO 8573-1 ?
Un FRL peut assurer localement la filtration des particules, la régulation de pression et une lubrification facultative, mais il ne peut pas démontrer les trois classifications de pureté. La vapeur d’eau peut nécessiter un sécheur, les aérosols d’huile une filtration coalescente et les vapeurs d’huile une adsorption. Validez l’air fourni au point de prélèvement garanti.
À quelle fréquence faut-il contrôler la qualité de l’air comprimé ?
L’ISO 8573-1 ne fixe aucun intervalle mensuel ou trimestriel universel. Déterminez la fréquence selon les conséquences pour le procédé, la stabilité historique, la surveillance continue, les capacités des instruments, la maintenance et les exigences des clients. Répétez les essais après toute modification importante du compresseur, du sécheur, du filtre, de la dérivation, du lubrifiant, des canalisations ou de l’emplacement d’une machine, ainsi qu’après tout résultat non conforme.
Un compresseur sans huile garantit-il la classe 0 au point d’utilisation ?
Non. La performance à la sortie du compresseur n’empêche pas les vapeurs d’huile présentes dans l’air aspiré, les canalisations de distribution sales, les produits de maintenance ou la contamination en aval d’altérer la qualité. La classe 0 exige également une limite écrite plus stricte que la classe 1. Vérifiez l’air réel au point accepté à l’aide des méthodes appropriées pour les aérosols et les vapeurs d’huile.
Où faut-il mesurer la qualité de l’air selon l’ISO 8573-1 ?
Mesurez-la à l’endroit où la classe est spécifiée ou acceptée. Parker cite comme zones de prélèvement courantes la sortie de la salle des compresseurs et les points d’utilisation. Pour le diagnostic, comparez des points en amont et en aval afin de distinguer la performance du traitement central d’une recontamination dans le réseau ou au niveau de la machine.
Notes sur les sources et dates de consultation
- ISO 8573-1:2010, particules, eau, huile, contaminants supplémentaires et statut de l’édition en vigueur. Consulté le 11 juillet 2026.
- ISO 8573-2:2018, mesure de l’huile liquide et des aérosols d’huile. Consulté le 11 juillet 2026.
- ISO 8573-3:1999, mesure de l’humidité. Consulté le 11 juillet 2026.
- ISO 8573-4:2019, mesure de la teneur en particules. Consulté le 11 juillet 2026.
- ISO 8573-5:2025, mesure des vapeurs d’huile. Consulté le 11 juillet 2026.
- ISO 8573-7:2003, recherche des contaminants microbiologiques viables. Consulté le 11 juillet 2026.
- Parker Compressed Air Purity Testing, interprétation des classes, prélèvement et méthodes de validation. Consulté le 11 juillet 2026.
- Parker Air Preparation Engineering Data, notation des classes ISO et données techniques de traitement. Consulté le 11 juillet 2026.
- CAGI Compressed Air Purity Guide, tableau des classes, étages de traitement et recommandations pour l’air d’usine, d’instrumentation et de procédé. Consulté le 11 juillet 2026.
- CAGI Working With Compressed Air, ressources sur la pureté de l’air comprimé et les chutes de pression. Consulté le 11 juillet 2026.
- YouTube: AIR QUALITY CLASSES ISO 8573 1, présentation visuelle des classes par Mechanical Riveter. Consulté le 11 juillet 2026.