
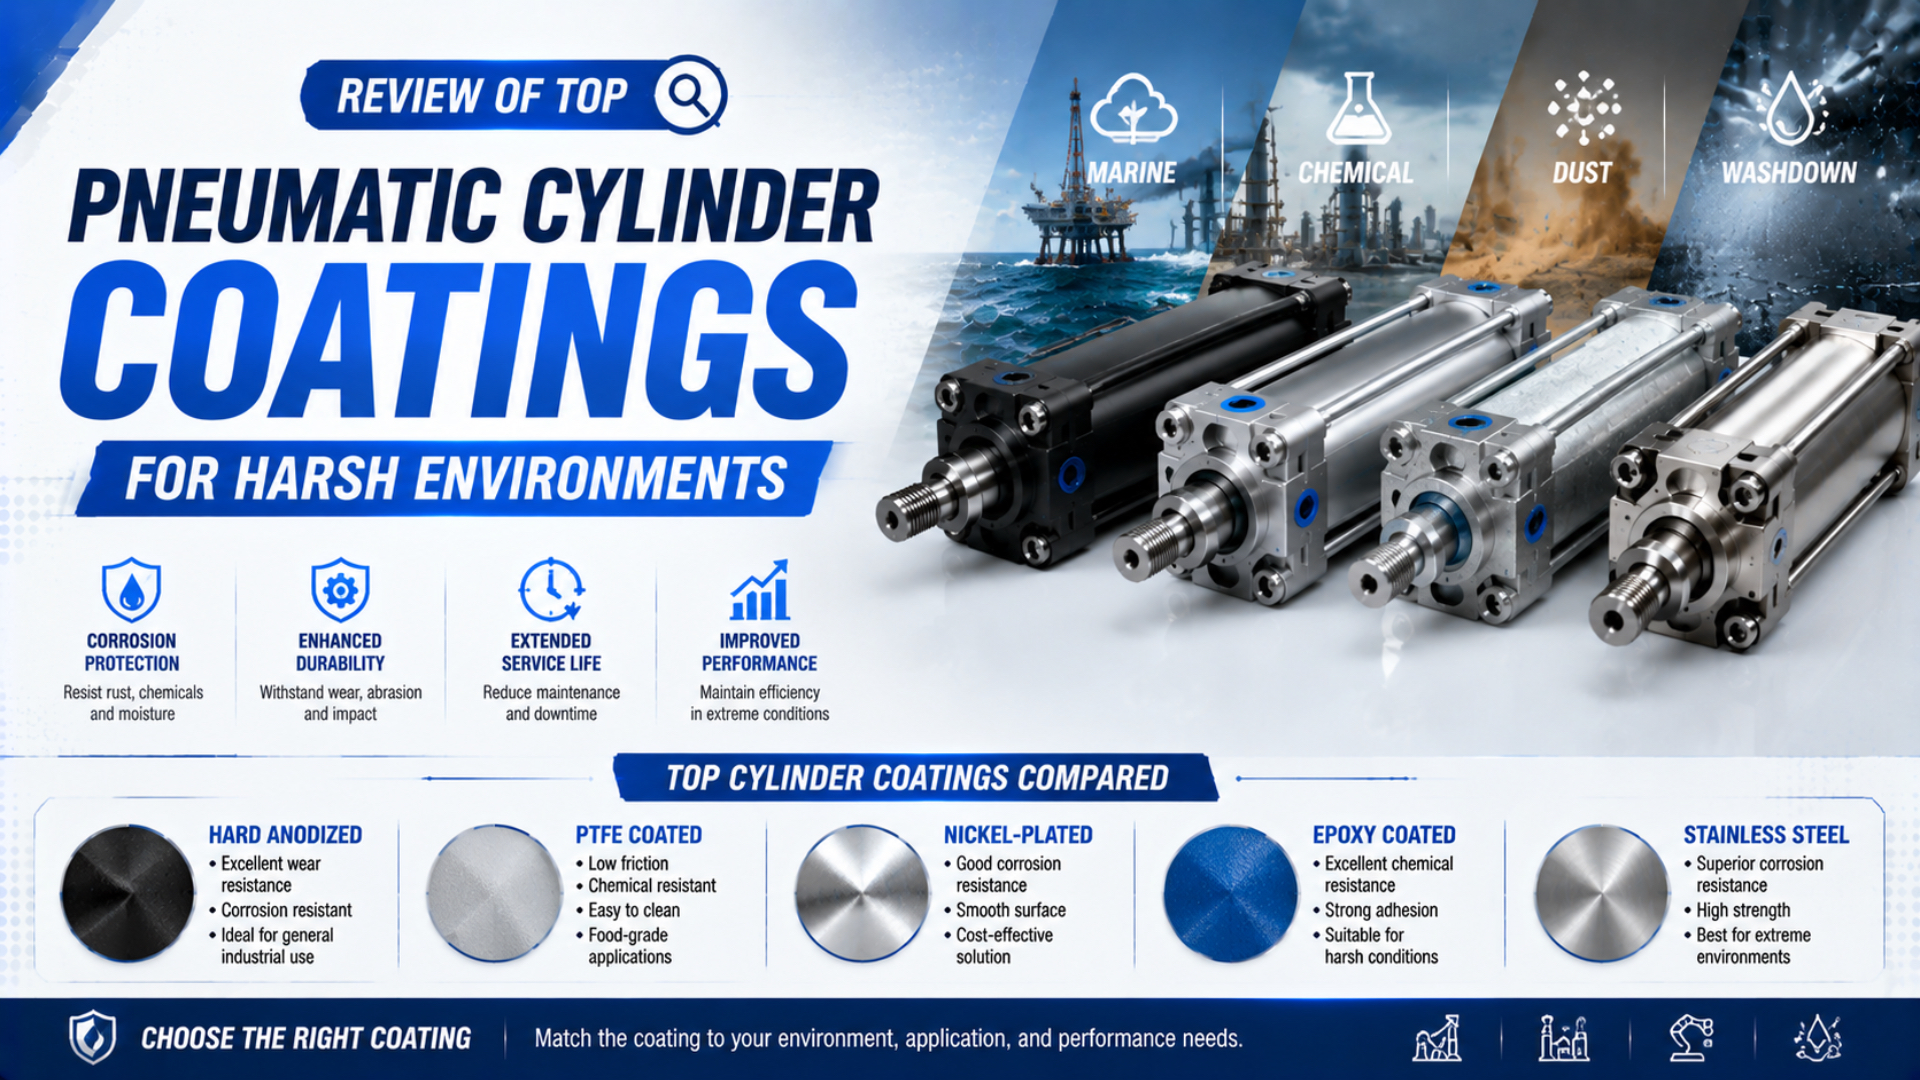
Il n'existe pas un revêtement de vérin pneumatique unique qui soit le meilleur dans tous les environnements sévères. La bonne spécification commence par l'exposition réelle, identifie les composants du vérin qui y sont soumis et attribue à chacun un matériau ou un traitement de surface compatible. Une finition dure de tige, un tube en aluminium protégé et des fixations résistantes à la corrosion répondent à des problèmes différents.
Les heures d'essai au brouillard salin ne doivent pas servir de classement universel. L'ISO 9227:2022 définit trois méthodes en atmosphère artificielle, mais précise explicitement qu'elles ne servent ni à classer différents matériaux ni à prévoir la résistance à la corrosion à long terme (ISO 9227, 2022). Considérez le résultat comme un contrôle qualité maîtrisé, rattaché à une spécification produit identifiée.
Points clés
- L'ISO 9227 définit trois méthodes de brouillard salin, mais ne convertit pas les heures d'essai en durée de vie sur site.
- Spécifiez séparément l'alésage du tube, son extérieur, la tige de piston, les fonds, les fixations, les joints et les accessoires.
- L'anodisation, le dépôt métallique, les revêtements polymères et la construction en acier inoxydable ne sont pas interchangeables.
- Les éléments de preuve d'acceptation comptent davantage qu'une mention générique « résistant à la corrosion ».
Un ensemble de vérin pour environnement sévère désigne la configuration complète de l'actionneur choisie pour une exposition chimique, thermique, mécanique et hygrométrique définie. Elle comprend les pièces qui retiennent la pression, les surfaces mobiles, les joints, le lubrifiant, les fixations, les supports, les capteurs, les raccords, les câbles et tout système de protection de surface.
La règle de sélection est simple : le composant exposé le moins bien protégé fixe la limite pratique de corrosion. Un tube inox avec un axe de chape plaqué, un corps anodisé avec une finition de tige inadaptée ou un revêtement résistant aux produits chimiques placé à côté d'un joint gonflé peuvent encore provoquer une défaillance précoce.
Pourquoi un seul revêtement ne peut-il pas protéger toutes les surfaces du vérin ?
L'ISO 9227:2022 définit trois méthodes de brouillard salin : brouillard salin neutre, brouillard salin à l'acide acétique et brouillard salin à l'acide acétique accéléré au cuivre. Cette diversité montre d'abord que la « résistance à la corrosion » n'est pas une propriété unique. Un vérin a besoin d'une protection distincte pour chaque surface, mécanisme d'exposition et exigence fonctionnelle (ISO 9227, 2022).
L'extérieur du tube relève surtout d'un problème de protection barrière. L'alésage est une surface de guidage de joint de précision. Une tige de piston doit résister à la corrosion tout en conservant la finition, la dureté, la géométrie et la texture requises par le joint de tige. Les fonds, filetages, tirants, supports, axes, capteurs et raccords créent des crevasses et des interfaces entre métaux différents.
Revêtir chaque pièce visible avec le même système peut dégrader l'actionneur. Un dépôt épais sur un diamètre ajusté modifie le jeu. Une couche polymère souple sur une tige abrasive peut se rayer ou se décoller. Un post-traitement agressif peut modifier le matériau de base ou les dimensions finales. Une couche anodique colmatée peut convenir à une surface extérieure, tandis qu'un alésage exige une séquence de finition maîtrisée après traitement.
Séparez également les voies de corrosion externe et interne. Le liquide de lavage extérieur peut attaquer les assemblages, les rayures, les fixations et les rainures de capteur. La corrosion interne indique plus souvent la présence d'humidité dans l'air comprimé, de condensation, d'un lubrifiant incompatible, de dommages d'assemblage ou d'un défaut côté pression. Le guide de la corrosion liée au lavage décrit en détail cette distinction diagnostique.
| Zone du vérin | Fonction principale | Menace typique | Point clé de la spécification |
|---|---|---|---|
| Extérieur du tube | Enveloppe structurelle et interface de montage | Humidité, projections, UV, produits chimiques, rayures | Alliage de base, prétraitement, système barrière, couverture des arêtes et filetages |
| Alésage du tube | Surface de fonctionnement du joint de piston | Humidité, particules, usure, défauts de revêtement | Diamètre final, forme, texture, séquence de revêtement, compatibilité du joint |
| Tige de piston | Piste de joint mobile | Sel, grains abrasifs, impacts, film chimique, dommages du racleur | Substrat, type de finition, épaisseur, dureté, porosité, rugosité finale |
| Fonds et orifices | Fermeture sous pression et raccordement | Crevasses, filetages endommagés, couples galvaniques | Association des matériaux, continuité du revêtement, bouchons, drainage, faces d'étanchéité |
| Fixations et supports | Transmission de charge | Métaux différents, liquide piégé, peinture endommagée | Alliage, isolation, drainage, accès, pièces de rechange |
| Joints et accessoires | Empêcher la contamination et stabiliser le mouvement | Gonflement, hydrolyse, chaleur, pénétration | Compound exact, graisse, compatibilité avec le fluide, indice de protection |
Revêtement, dépôt métallique et acier inoxydable : trois choix de spécification différents
Deux normes ISO établissent des bases différentes pour l'anodisation. L'ISO 7599:2018 couvre l'oxydation anodique décorative et protectrice, tandis que l'ISO 10074:2021 couvre l'oxydation anodique dure à usage technique. Un plan doit désigner le procédé applicable et les exigences finales au lieu de traiter toute surface d'aluminium sombre comme le même revêtement (ISO 7599, 2018 ; ISO 10074, 2021).
Employez les termes avec précision :
- Anodisation transforme la surface de l'aluminium en couche d'oxyde. L'anodisation protectrice conventionnelle et l'anodisation dure suivent des voies de spécification et des priorités de performance différentes.
- Nickelage chimique nickel-phosphore dépose une couche métallique de nickel-phosphore par un procédé autocatalytique. La teneur en phosphore, l'épaisseur, la porosité et le traitement thermique modifient le résultat.
- Chromage technique dépose du chrome métallique, généralement sur une tige ferreuse ou une surface d'usure. C'est une option de traitement de tige, et non une finition universelle du corps du vérin.
- Revêtement à base de PTFE désigne une famille de systèmes résineux. Le liant, l'apprêt, le renforcement, le cycle de polymérisation, l'épaisseur du film, l'adhérence et la texture finale doivent encore être définis.
- Construction en acier inoxydable modifie le substrat lui-même. Elle peut supprimer la dépendance à un revêtement barrière sur certaines surfaces, mais n'élimine ni la corrosion par piqûres, ni la corrosion en crevasse, ni le grippage, ni l'attaque entre métaux différents, ni l'incompatibilité des joints.
- Systèmes de peinture ou de poudre organique peuvent protéger les supports et carters extérieurs en acier. L'ISO 12944-5:2019 traite des systèmes de peinture protectrice pour les structures en acier, et non des pistes de joints dynamiques ou des alésages pneumatiques finis (ISO 12944-5, 2019).
Cette distinction évite une erreur d'achat courante. « Finition 316L », « alésage en Téflon » et « vérin anodisé dur » semblent précis, mais aucun de ces termes ne définit l'actionneur complet. Demandez quel composant reçoit le traitement, quel est le substrat, quelles surfaces sont masquées ou finies ensuite et quels essais d'acceptation s'appliquent.
Comment l'exposition doit-elle orienter le choix du revêtement ?
Festo répartit la résistance à la corrosion en cinq classes, de CRC0 à CRC4, et réserve CRC4 aux contraintes de corrosion extrêmes, comme les produits alimentaires ou chimiques agressifs et les fortes expositions extérieures. Ses indications demandent encore un essai avec le fluide réel lorsque c'est pertinent, ce qui est plus utile que de choisir dans un classement générique des revêtements (Festo CRC, consulté en 2026).
Rédigez une fiche d'exposition avant de sélectionner un système de surface. Au minimum, consignez le nom du produit chimique, la concentration, la température, le mode de contact, la durée d'exposition, la fréquence, le rinçage, le séchage, la contamination abrasive, les UV, les impacts mécaniques et les dommages attendus du revêtement. « Extérieur », « qualité alimentaire » et « résistant aux produits chimiques » ne sont pas des conditions d'essai.
| Exposition | Première question de présélection | Orientation initiale raisonnable | Éléments de preuve encore nécessaires |
|---|---|---|---|
| Humidité intérieure et poussière industrielle légère | La condensation atteint-elle l'alésage ou seulement l'extérieur ? | Une anodisation protectrice ou une construction standard de catalogue peut suffire | Qualité de l'air, spécification du revêtement, limites des joints et du lubrifiant |
| Intempéries extérieures et UV | Les arêtes, orifices, capteurs et supports sont-ils protégés de la même manière ? | Corps anodisé dur ou protégé avec accessoires compatibles avec les intempéries | UV, alternance de mouillage, dommages du revêtement, drainage, plage de température |
| Lavage dans l'industrie alimentaire ou des boissons | Quel détergent, quelle concentration, quelle température, quelle pulvérisation et quelle zone d'hygiène s'appliquent ? | Configuration inox dédiée au lavage ou configuration revêtue validée | Nettoyabilité, statut de contact alimentaire, chimie des joints, graisse, preuves de pénétration |
| Projections ou vapeurs chimiques | L'exposition est-elle une projection intermittente, une vapeur ou une immersion ? | Matériau et revêtement sélectionnés à partir des données exactes du fluide | Concentration, température, temps de mouillage, perméation, adhérence, plan de réparation |
| Sel côtier ou marin | L'actionneur est-il exposé à un air humide, au brouillard salin, à des projections ou à une submersion ? | 316L, acier duplex ou ensemble de revêtement documenté selon la zone | Crevasses, dépôts, couples galvaniques, drainage, ensemble tige et accessoires |
| Exploitation minière et poussières abrasives | Les grains abrasifs atteignent-ils la tige, le racleur, l'alésage ou la bande d'étanchéité du vérin sans tige ? | Finition de tige résistante à l'usure, racleur efficace, implantation protégée ou guidée | Taille des particules, impact, méthode de nettoyage, texture finale de surface |
| Température élevée | La chaleur modifiera-t-elle d'abord le revêtement, le substrat, le joint ou le lubrifiant ? | Système de matériaux qualifié en température | Température continue et de pointe, cycles thermiques, combinaison chimique |
La transformation alimentaire montre pourquoi les seules désignations de matériaux sont insuffisantes. Les règles américaines de fabrication alimentaire exigent que les équipements soient suffisamment nettoyables et que les surfaces en contact avec les aliments résistent à l'environnement, aux aliments, aux produits de nettoyage, aux désinfectants et aux procédures de nettoyage prévus (21 CFR 117.40, consulté en 2026). Le seul nom d'un revêtement ne peut pas établir que l'ensemble de cette exigence est satisfait.
La sélection marine exige la même rigueur. Une enceinte de brouillard salin ne reproduit pas les dépôts derrière un support, l'immersion intermittente dans l'eau de mer, les UV, la pénétration au niveau des câbles ou le contact galvanique. Utilisez le guide de sélection des vérins pour applications marines lorsque l'exposition aux chlorures constitue le cas de charge principal.
Quel traitement de surface convient à chaque composant du vérin ?
L'ASTM B650-23 énumère six usages techniques des revêtements de chrome, notamment l'usure, le fretting, le frottement, le grippage, la corrosion et la restauration dimensionnelle. Cette diversité explique pourquoi le chrome dur reste associé aux tiges, mais montre aussi pourquoi « chromé » est incomplet sans le substrat, l'épaisseur, les traitements, la finition et les preuves d'acceptation (ASTM B650, 2023).
Partez du composant, puis choisissez le traitement :
Extérieur du tube en aluminium
Une anodisation protectrice peut convenir à un service industriel normal. L'anodisation dure devient plus intéressante lorsque l'abrasion ou les dommages de manutention comptent, mais il faut préciser l'alliage exact, le prétraitement, l'épaisseur, l'état de colmatage, la couleur, les zones masquées et la séquence d'usinage postérieure. La comparaison entre tube anodisé dur et tube standard explique pourquoi la dureté seule ne permet pas de prévoir la durée de vie du joint ou du tube.
Alésage en aluminium
L'alésage exige un contrôle dimensionnel et tribologique final. Précisez s'il est anodisé, plaqué, chemisé ou fini après traitement. Définissez ensuite le diamètre, la circularité, la rectitude, la texture, la propreté, l'épaisseur de revêtement aux emplacements pertinents et la compatibilité avec le joint de piston et le lubrifiant. Le guide de profondeur de l'anodisation dure traite de la croissance du revêtement et de la surépaisseur dimensionnelle.
Tige de piston ferreuse
Le chrome technique est une option établie. L'ISO 6158:2018 fournit une voie de désignation de l'épaisseur du chrome électrodéposé sur les composants techniques, tandis que l'ASTM B650-23 ajoute des exigences relatives à l'épaisseur, l'adhérence, la porosité et la maîtrise de la fragilisation par l'hydrogène (ISO 6158, 2018 ; ASTM B650, 2023).
La nitruration, les tiges inox, les systèmes à base de nickel, les couches PVD et les revêtements céramiques peuvent convenir à d'autres usages. Chacun modifie le système substrat-revêtement et la finition vue par le racleur et le joint de tige. Utilisez la comparaison entre chrome dur et nitruration pour comparer les compromis de procédé, ainsi que le guide des revêtements céramiques de tige pour une exposition minière abrasive.
Fonds, fixations, supports et accessoires
Ces pièces déterminent souvent les performances sur site. Faites correspondre les alliages lorsque c'est possible, isolez les métaux différents lorsque la conception le permet, évacuez le liquide au lieu de le piéger et gardez les arêtes revêtues inspectables. Un corps en 316L assemblé avec des axes, rondelles, éléments de capteur ou raccords vulnérables ne constitue pas un ensemble environnemental 316L. Consultez la corrosion galvanique entre les composants du vérin lorsque des métaux différents partagent une interface humide.
La comparaison la plus utile n'est pas « Quel revêtement arrive en tête ? ». C'est « Quelle voie de défaillance subsiste après que ce composant a reçu ce traitement ? ». Cette question révèle les lacunes au niveau des joints de tige, des arêtes, des filetages, des logements de montage, des capteurs et des pièces de rechange avant la mise en service de la machine.
Que fournissent réellement les principales familles de revêtements ?
L'ASTM B733 classe les revêtements de nickel-phosphore chimique selon trois axes de spécification : type de phosphore, condition de service fondée sur l'exposition et classe de traitement thermique après dépôt. Un même nom de revêtement peut donc recouvrir des comportements différents en matière de corrosion, d'usure, de dureté et de dimensions. Les achats ont besoin de la désignation complète et du plan d'acceptation, pas seulement d'une mention ENP (ASTM B733, 2022).
| Système de surface | Ce qu'il peut fournir | Applications courantes | Principaux pièges de spécification |
|---|---|---|---|
| Anodisation protectrice | Barrière anticorrosion et surface d'aluminium plus dure que l'alliage nu | Extérieur en aluminium pour service industriel maîtrisé | Alliage non désigné, épaisseur ou état de colmatage manquant, arêtes endommagées, traitement d'alésage supposé |
| Anodisation dure | Réserve d'abrasion accrue et oxyde technique plus épais | Alésages ou extérieurs en aluminium lorsque l'usure est déterminante | Croissance dimensionnelle, rugosité, fissuration, finition postérieure, compatibilité des joints |
| Nickelage chimique nickel-phosphore | Barrière métallique avec dépôt relativement uniforme sur une géométrie bien mouillée | Pièces complexes en aluminium ou en acier, alésages et carters sélectionnés | Teneur en phosphore, porosité, prétraitement, traitement thermique, accumulation des tolérances |
| Chrome technique | Dépôt technique dur et résistant à l'usure | Tiges de piston ferreuses et surfaces d'usure sélectionnées | Microfissures ou porosité, état du substrat, épaisseur, rectification, maîtrise de l'hydrogène |
| Système à base de PTFE | Faible énergie de surface et résistance chimique d'un système résineux défini | Surfaces antiadhésives sélectionnées ou exposées aux produits chimiques | Mention générique « Téflon », film souple, abrasion, adhérence, polymérisation, texture finale |
| Peinture ou poudre organique | Barrière extérieure et système de couleur | Supports, protections, carters en acier, pièces extérieures non coulissantes | Préparation de surface, couverture des arêtes, rayures, réparation, interfaces dynamiques inadaptées |
| Construction inox | Substrat résistant à la corrosion sans dépendre d'une barrière extérieure sur chaque surface | Configurations de lavage, marines, hygiéniques ou chimiques | Nuance, finition, crevasses, grippage, métaux différents, différences de tige et d'accessoires |
Le nickelage chimique montre pourquoi la chimie compte. L'ASTM B733 indique que les dépôts à faible teneur en phosphore favorisent une dureté élevée à l'état brut de dépôt, que les dépôts à teneur moyenne répondent aux besoins généraux d'usure et de corrosion et que les dépôts à forte teneur offrent une meilleure résistance au brouillard salin et aux acides. Il s'agit d'une limite de sélection, et non d'une garantie universelle pour tout vérin revêtu.
Le PTFE exige la même rigueur. Une dispersion de résine PTFE peut être appliquée par pulvérisation, au rouleau ou par rideau, mais le système de revêtement final dépend de la formulation et du procédé (Chemours Teflon PTFE DISP 40, consulté en 2026). Pour une surface pneumatique coulissante, spécifiez le système complet et vérifiez ensemble l'adhérence, la texture, l'usure, le comportement du joint et l'exposition chimique.
L'acier inoxydable figure dans le même tableau de décision parce qu'il peut remplacer un substrat revêtu, mais il ne doit pas être présenté comme un revêtement. Les détails du produit déterminent toujours l'aptitude. Le catalogue CG5-S de SMC, par exemple, indique des pièces extérieures en inox 304, des joints NBR ou FKM au choix, un racleur résistant à l'eau et une restriction d'utilisation dans la zone alimentaire pour le produit cité (SMC CG5-S, consulté en 2026).
Les preuves de qualification comptent davantage qu'un classement au brouillard salin
L'ASTM B117-26 laisse trois décisions à la spécification produit applicable : l'éprouvette, la durée d'exposition et l'interprétation des résultats. Elle avertit également que les performances en environnement naturel sont rarement corrélées aux seules données de brouillard salin. Exigez une méthode désignée, une configuration d'éprouvette, un critère d'acceptation et des preuves produit complémentaires (ASTM B117, 2026).
Un dossier de preuves défendable comporte plusieurs niveaux :
- Définition du plan et du procédé : alliage et état du substrat, surfaces traitées, masquage, prétraitement, désignation du revêtement, épaisseur, colmatage ou traitement thermique, usinage postérieur et règles de réparation.
- Inspection de maîtrise du procédé : traçabilité des certificats, aspect, cartographie d'épaisseur, contrôles d'adhérence ou de porosité lorsque nécessaire, méthode et charge de dureté lorsque requises, ainsi que les relevés de chaque lot.
- Inspection des surfaces fonctionnelles : diamètre final, circularité, rectitude, texture, défauts, propreté et ajustement au niveau des joints, paliers, filetages et orifices.
- Compatibilité des matériaux : détergent exact, produit chimique de procédé, lubrifiant, compound de joint, température, concentration et durée d'exposition.
- Validation au niveau du vérin : fuites, comportement au démarrage, frottement en fonctionnement, mouvement, dommages de corrosion et état des joints avant, pendant et après l'exposition indiquée.
- Examen de l'ensemble installé : supports, axes, fixations, capteurs, câbles, raccords, drainage, protections et accès de maintenance.
Utilisez la bonne méthode d'épaisseur pour le couple revêtement/substrat. L'ISO 2360:2017 couvre la mesure par courants de Foucault sensible à l'amplitude pour les revêtements non conducteurs sur des substrats conducteurs non magnétiques et s'applique notamment à de nombreux oxydes anodiques. L'ISO 21968:2019 couvre la mesure par courants de Foucault sensible à la phase pour les revêtements métalliques non magnétiques sur des substrats adaptés (ISO 2360, 2017; ISO 21968, 2019).
Le brouillard salin est surtout utile pour détecter les discontinuités du procédé et vérifier qu'un système de protection défini reste maîtrisé. Il ne peut pas établir la durée de vie des joints, la durée de vie à l'abrasion, la compatibilité chimique ou les années de service installé. Si la durée de vie est une exigence d'achat, utilisez un programme au niveau du vérin avec service déclaré et seuils de défaillance. L'ISO 19973-3:2015 fournit des procédures d'évaluation de la fiabilité des vérins à tige de piston et exprime la durée de vie en cycles ou en kilomètres (ISO 19973-3, 2015).
Ne laissez pas une éprouvette conforme invalider un ensemble défaillant. Le fournisseur du revêtement peut maîtriser un panneau d'essai plat, tandis que le fabricant du vérin maîtrise les arêtes, les alésages, les filetages, la rectification, les joints, le nettoyage et les dommages d'assemblage. Les deux relevés comptent, mais l'actionneur installé est l'objet final de l'essai.
Comment les achats doivent-ils rédiger la RFQ et le plan d'acceptation ?
L'ASTM B650-23 exige des preuves dans au moins cinq domaines techniques pour le chrome technique : traitements avant et après dépôt, épaisseur, adhérence, porosité et aspect. Une RFQ utile pour un vérin applique la même rigueur à chaque système de surface spécifié et ajoute les dimensions finales, la compatibilité des joints, les essais d'assemblage et les exigences documentaires (ASTM B650, 2023).
Envoyez au fournisseur un tableau d'exposition plutôt que la formule « environnement sévère ». Incluez :
| Champ de la RFQ | Élément à indiquer | Importance |
|---|---|---|
| Environnement | Intérieur, extérieur, lavage, marin, minier, chimique, haute température | Établit les voies de dommage dominantes |
| Fluide | Nom du produit, chimie, concentration, contaminants | Permet de présélectionner métaux, revêtements, joints, graisse, étiquettes et plastiques |
| Contact | Vapeur, projection, pulvérisation directe, cycles humide/sec, immersion | Modifie les risques de crevasse, perméation et pénétration |
| Température | Valeurs continues, de pointe, du fluide, de surface et ambiantes | Modifie la corrosion, les limites de polymérisation, les joints et la lubrification |
| Service mécanique | Alésage, course, vitesse, fréquence de cycle, charge latérale, impact, particules | Relie le système de surface à l'usure réelle |
| Périmètre des composants | Alésage, extérieur, tige, fonds, fixations, supports, accessoires | Évite un ensemble « inox » ou « revêtu » incomplet |
| Spécification de surface | Norme, désignation, épaisseur, finition, post-traitement | Rend le procédé fourni auditable |
| Acceptation | Échantillonnage, emplacements, méthodes, limites, format du rapport | Définit la conformité avant expédition |
| Essai fonctionnel | Fuites, frottement, mouvement, exposition, endurance, limite de défaillance | Relie les preuves d'éprouvette aux performances du vérin |
| Maintenance | Nettoyage, rinçage, inspection, retouche, joints et matériel de rechange | Maintient la protection sélectionnée pendant le service |
Demandez la référence et la configuration exactes qui sous-tendent chaque affirmation du catalogue. Demandez si le résultat de corrosion annoncé concerne une éprouvette plane, un composant ou le vérin assemblé. Identifiez l'emplacement des mesures, le nombre d'échantillons, le critère d'acceptation et la procédure lorsque la réparation du revêtement modifie une dimension critique.
Pour les applications alimentaires, demandez des déclarations liées à la zone d'hygiène réelle et à la configuration des composants. Pour les applications marines, joignez la zone d'exposition et le plan de montage avec métaux différents. Pour les applications minières, indiquez la taille des particules, les impacts, la disposition du racleur et la protection de la tige. Une bonne RFQ donne au fournisseur assez d'informations pour écarter une option de catalogue inadaptée avant qu'elle ne devienne une défaillance sur site.
FAQ sur les revêtements de vérins pneumatiques
L'ISO 19973-3:2015 exprime la durée de vie des vérins pneumatiques dans deux unités pratiques : cycles ou kilomètres. Ces cinq réponses relient les affirmations sur les revêtements à des composants, essais et limites d'exploitation définis, afin qu'un certificat fournisseur étaye l'application sans être confondu avec une garantie universelle de durée de vie sur site (ISO 19973-3, 2015).
Quel est le meilleur revêtement de vérin pneumatique pour un environnement sévère ?
Il n'existe pas de gagnant universel. L'ISO 9227:2022 contient trois méthodes différentes de brouillard salin et déconseille de classer les matériaux à partir de ces résultats. Définissez d'abord le fluide, la température, le contact, l'abrasion et le composant. Sélectionnez ensuite des systèmes distincts pour l'extérieur du tube, l'alésage, la tige, les fonds, le matériel, les joints et les accessoires.
L'acier inoxydable 316L est-il un revêtement de vérin pneumatique ?
Non. Le 316L est une nuance d'acier inoxydable et donc un substrat ou matériau de construction, pas un revêtement. Il peut réduire la dépendance aux finitions barrières, mais il exige toujours un état de surface adapté, des joints, des fixations, un drainage et des accessoires appropriés. Même le CG5-S résistant à l'eau de SMC utilise des pièces extérieures en 304 dans la configuration indiquée.
Les heures d'essai au brouillard salin peuvent-elles prévoir le nombre d'années de service d'un vérin ?
Non. L'ASTM B117-26 indique que les résultats isolés de brouillard salin sont rarement corrélés aux performances en environnement naturel. L'ISO 9227:2022 rejette également la prévision à long terme. Les heures d'essai n'ont de sens qu'avec une méthode, une éprouvette, une préparation, une exposition, un critère d'acceptation et une spécification produit désignés, appuyés par des preuves pertinentes sur l'ensemble ou sur site.
La tige de piston et le corps du vérin doivent-ils utiliser le même revêtement ?
Généralement non. L'ISO 6158:2018 traite des revêtements de chrome technique qui conviennent souvent aux surfaces d'usure telles que les tiges, tandis que les normes ISO 7599 et ISO 10074 traitent de systèmes anodiques différents pour l'aluminium. La tige, l'alésage, l'extérieur et le matériel sont soumis à des exigences différentes de mouvement, de corrosion, de dimensions et d'interface avec les joints.
Quelles preuves de revêtement un fournisseur de vérins pneumatiques doit-il fournir ?
Demandez au moins cinq groupes de preuves : traçabilité du substrat et du procédé, épaisseur et état du revêtement, géométrie et texture finales, compatibilité avec les joints et le fluide, et résultats fonctionnels au niveau du vérin. Ajoutez les emplacements d'échantillonnage, les méthodes, les limites d'acceptation, les conditions d'exposition, les réparations et tous les résultats d'échantillons. Un certificat générique de brouillard salin ne suffit pas.
Sources et références techniques
- ISO 9227:2022, Essais de corrosion en atmosphères artificielles - Essais au brouillard salin, consulté le 27/07/2026.
- ASTM B117-26, Pratique normalisée d'utilisation des appareils de brouillard salin, consulté le 27/07/2026.
- ISO 7599:2018, Revêtements d'oxydation anodique décoratifs et protecteurs sur l'aluminium, consulté le 27/07/2026.
- ISO 10074:2021, Revêtements d'oxydation anodique dure sur l'aluminium et ses alliages, consulté le 27/07/2026.
- ASTM B733-22, Revêtements autocatalytiques de nickel-phosphore sur métal, consulté le 27/07/2026.
- ISO 6158:2018, Revêtements de chrome électrodéposé à usage technique, consulté le 27/07/2026.
- ASTM B650-23, Revêtements de chrome technique électrodéposé sur substrats ferreux, consulté le 27/07/2026.
- ISO 2360:2017, Mesure d'épaisseur des revêtements par courants de Foucault sensible à l'amplitude, consulté le 27/07/2026.
- ISO 21968:2019, Mesure d'épaisseur des revêtements par courants de Foucault sensible à la phase, consulté le 27/07/2026.
- ISO 19973-3:2015, Essais de fiabilité des vérins pneumatiques à tige de piston, consulté le 27/07/2026.
- ISO 12944-5:2019, Systèmes de peinture protectrice pour structures en acier, consulté le 27/07/2026.
- Classes de résistance à la corrosion CRC0 à CRC4 de Festo, consulté le 27/07/2026.
- Catalogue des vérins inox CG5-S de SMC, consulté le 27/07/2026.
- 21 CFR 117.40, Équipements et ustensiles, consulté le 27/07/2026.
- Informations produit Chemours Teflon PTFE DISP 40, consulté le 27/07/2026.