
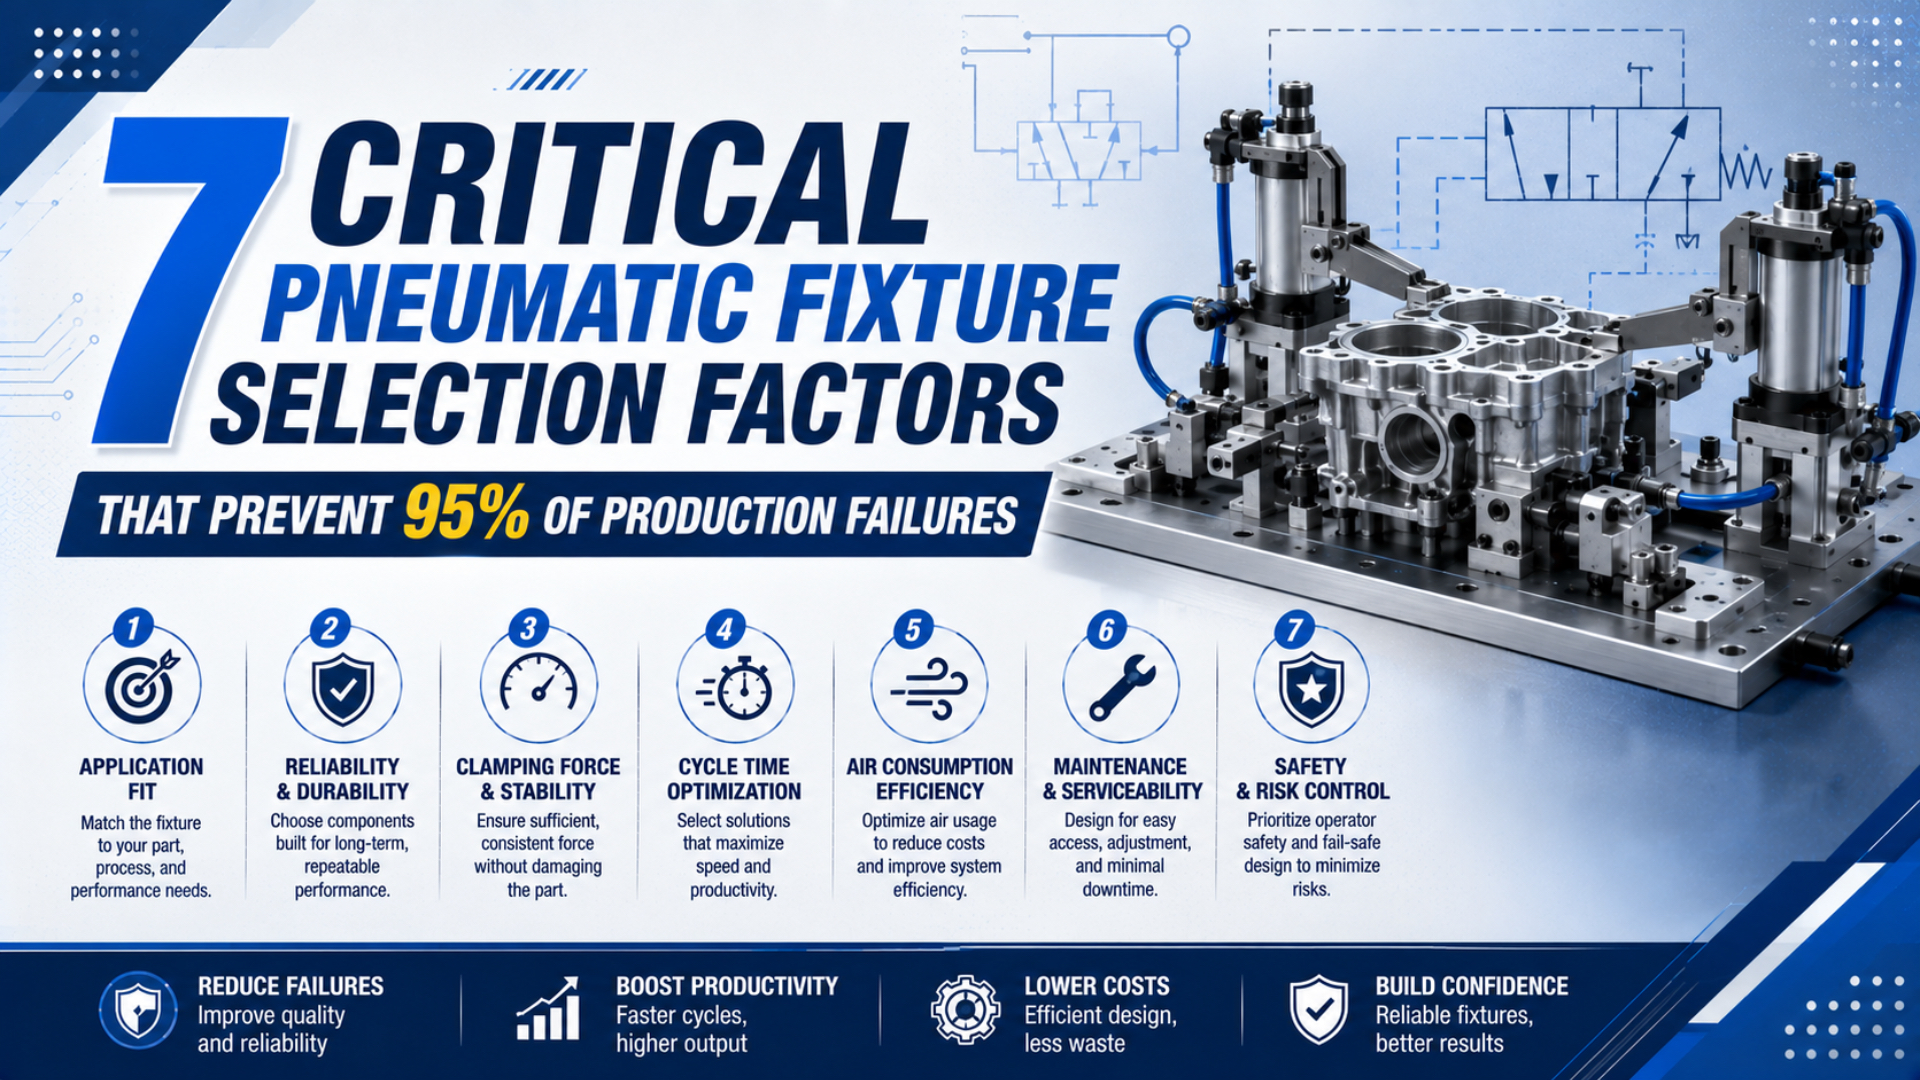
Lựa chọn đồ gá khí nén phải bắt đầu từ đường truyền tải, không phải đường kính xi lanh hoặc con số lực kẹp trên catalogue. Đồ gá phù hợp phải giữ phôi trên các chốt định vị đã xác định tại áp suất điểm dùng thấp nhất dự kiến, hoàn thành chuyển động trong giới hạn chu kỳ, cung cấp trạng thái kẹp có thể xác minh và chuyển đến điều kiện đã đánh giá khi mất khí hoặc nguồn điều khiển. Không tiêu chuẩn nào xác lập rằng bảy bước kiểm tra ngăn chính xác 95% sự cố đồ gá. Hãy xem 95% là mục tiêu thực tế để khép các khoảng trống đặc tính có hậu quả lớn nhất, không phải thống kê tỷ lệ hỏng phổ quát. ISO 4414 yêu cầu thiết kế máy khí nén phải xét lắp đặt, điều chỉnh, vận hành, bảo trì, độ tin cậy, hiệu quả năng lượng và môi trường, vì vậy không thể chọn kẹp bằng một con số (ISO 4414, 2010). Trong các lần rà soát ứng dụng lặp lại, việc hỏi bản vẽ, đường áp suất hoặc phép thử lỗi nào chứng minh từng yêu cầu nhanh chóng làm lộ đặc tính yếu.
Những điểm chính
- Đánh giá toàn bộ cơ cấu kẹp, không chỉ xi lanh.
- Dẫn lực gia công vào chốt định vị và gối đỡ.
- Xác minh lực tại áp suất sản xuất tối thiểu.
- Xác định trạng thái an toàn trước khi chọn van.
- Chứng minh áp suất, vị trí, thời điểm và khả năng thay đổi trên máy.
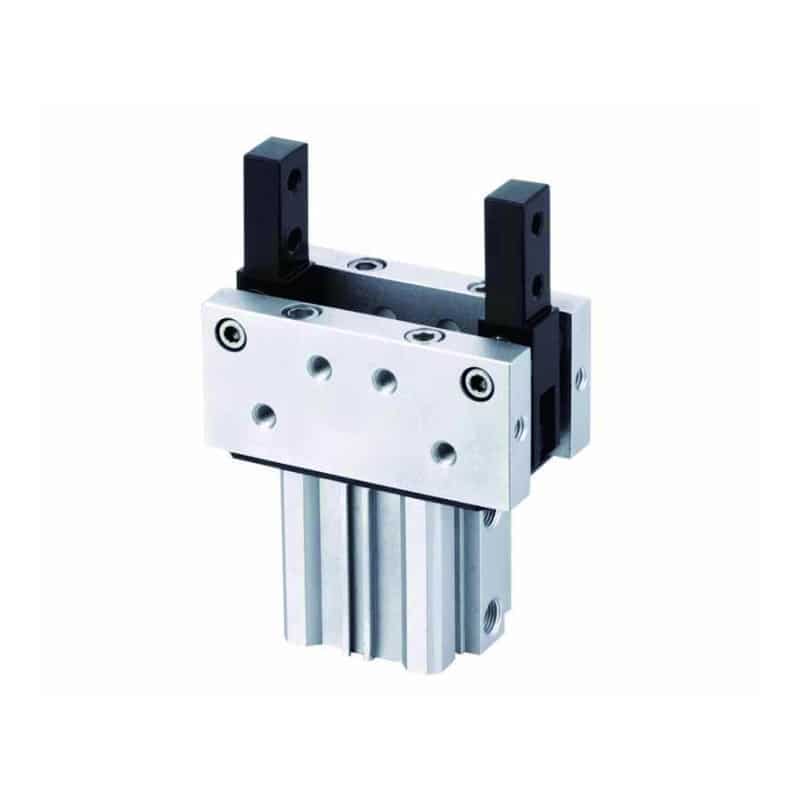
Kẹp toggle chuyển lực đẩy xi lanh qua góc liên kết thay đổi. Vì vậy lực cuối lên phôi phụ thuộc áp suất, hình học tay, hiệu suất cơ cấu, vị trí tiếp xúc và định mức nhà sản xuất.
Bảy yếu tố lựa chọn đồ gá khí nén là gì?
Một catalogue kẹp công suất nhỏ gọn của SMC nêu 1.100 N tại 0,5 MPa cho model 32 mm với tay 50 mm, trong khi cấu hình khác được định mức 200 N tại 0,6 MPa (catalogue xi lanh kẹp SMC, truy cập 2026). Khoảng chênh này cho thấy phải giữ nguyên model, hình học và điều kiện thử khi lựa chọn.
Bảy yếu tố tạo thành một chuỗi chấp nhận:
| Yếu tố | Câu hỏi kỹ thuật | Bằng chứng cần trước khi cho phép |
|---|---|---|
| 1. Lực giữ cần thiết | Tải nào cố nâng, trượt hoặc xoay phôi? | Sơ đồ vật tự do, tải quá trình xấu nhất, biên đã duyệt |
| 2. Áp suất hiệu dụng | Áp nào đến cơ cấu trong chu kỳ thực? | Hồ sơ áp và lưu lượng tối thiểu tại điểm dùng |
| 3. Hành trình và đường truyền tải | Kẹp có đặt phôi đúng mà không uốn cong? | Chuỗi dung sai, hành trình tiếp xúc, bố trí gối đỡ |
| 4. Hành vi khi mất năng lượng | Điều gì xảy ra khi mất khí hoặc điện? | Đánh giá rủi ro, bảng trạng thái mạch, phương pháp cô lập |
| 5. Xác minh trạng thái | Bộ điều khiển có phân biệt mở, kẹp và bất thường? | Cửa sổ cảm biến, giới hạn áp suất, logic trình tự |
| 6. Chu kỳ và môi trường | Tốc độ, nhiệt độ, phoi, dung dịch và tiếp cận bảo trì có trong giới hạn? | Giới hạn catalogue chính xác và thử sản xuất |
| 7. Giao diện thay nhanh | Có thể đổi đồ gá mà không mất chuẩn hoặc nối sai dịch vụ? | Bản vẽ giao diện, thử độ lặp lại, bảng poka-yoke |
Các yếu tố liên kết với nhau. Áp suất không sửa được bố trí đỡ kém, công tắc vị trí không chứng minh lực và tấm thay nhanh không khắc phục phoi trên bề mặt định vị. Mỗi cửa cần tiêu chí chấp nhận và phương pháp thử.
Yếu tố 1: Đồ gá thực sự cần bao nhiêu lực giữ?
Ví dụ Carr Lane nhân đôi yêu cầu tính 1.290 lbf thành 2.580 lbf, nhưng trình bày biên 2:1 như hướng dẫn ứng dụng chứ không phải quy tắc phổ quát (Carr Lane, truy cập 2026). Biên phụ thuộc độ không chắc chắn của tải, hậu quả trượt và cách xác minh.
Bắt đầu bằng sơ đồ vật tự do gồm lực quá trình, gia tốc, trọng lực, lực đẩy, phản lực ống và mômen lệch tâm. Tách tải ép phôi xuống khỏi tải nâng, trượt hoặc xoay.
Lực đẩy xi lanh là đầu ra dọc trục trực tiếp trước cơ cấu ngoài:
là lực N, là áp suất đo qua piston theo Pa, là diện tích piston hiệu dụng m² và là hệ số cho ma sát phớt cùng tổn thất xi lanh. Ưu tiên dữ liệu lực của nhà sản xuất thay vì tự đặt .
Cơ cấu liên kết chuyển lực đó thành lực tiếp xúc:
là tỷ số cơ cấu tại góc và hình học tay , còn bao gồm ma sát khớp và độ mềm. Tỷ số đổi trong hành trình toggle nên chỉ lực xi lanh không chứng nhận được lực cuối. Lực kẹp đồ gá là lực tiếp xúc tại đệm trong điều kiện áp suất, hình học, góc liên kết và ma sát đã nêu.
Chiều dài tay còn tạo mômen:
là mômen tác dụng, là thành phần lực tại độ lệch ; kết quả phải nằm trong định mức kẹp, khớp, lắp và đồ gá. SMC nêu mômen giữ tối đa 75 N·m cho một biến thể CKZT sau khi xả khí, đồng thời cảnh báo đây không phải mômen cho phép khi dùng bình thường (catalogue SMC CKZT, truy cập 2026).
Cách khắc phục kinh tế nhất cho kẹp có vẻ yếu thường là đường truyền tải tốt hơn. Đưa gối đỡ xuống dưới điểm tiếp xúc hoặc dẫn lực quá trình vào chốt cứng có thể giảm lực cơ cấu phải chịu. Hướng dẫn hệ số lực xi lanh bao quát phía cơ cấu; bản vẽ đồ gá vẫn phải khép cân bằng cơ khí.
Yếu tố 2: Áp suất nào thực sự đến kẹp khi sản xuất?
SMC liệt kê áp suất vận hành tối thiểu 0,1 MPa và tối đa 0,7 MPa cho một cấu hình kẹp chốt C(L)KQG32, với giới hạn khác cho phiên bản có khóa (catalogue SMC, truy cập 2026). Vì vậy, áp suất ống chính không thay thế được dữ liệu điểm dùng.
Đo tại đồ gá trong bước chu kỳ nặng nhất. Ghi giá trị ổn định thấp nhất khi có nhu cầu đồng thời, lọc bẩn, sụt bộ điều áp, tổn thất ống và lưu lượng đặt. Đồng hồ lúc nhàn rỗi không thấy tổn thất động.
Kiểm tra bốn trạng thái:
- Sản xuất bình thường với mọi thiết bị thông thường hoạt động.
- Điều kiện nguồn thấp nhất nhà máy cho phép.
- Khởi động sau dừng dài hoặc xả đường.
- Áp suất khi các kẹp chuyển động đồng thời.
Đánh giá biên theo đúng đường cong kẹp. Catalogue DESTACO 82L-3E vẽ lực kẹp khác nhau tại 3, 4 và 5 bar, còn dữ liệu chính ở 6 bar với thời gian mở hoặc đóng một giây (truy cập 2026). Không thể giả định lực tại 6 bar cho 4 bar.
Dùng công cụ tính sụt áp khí nén để sàng lọc chiều dài và lưu lượng ống trước chạy thử, rồi xác nhận ống, đầu nối, van và bộ giảm thanh trên máy. Bài dao động áp suất và độ ổn định cơ cấu giải thích vì sao điểm đặt bộ điều áp không định nghĩa được lực sẵn có.
Yếu tố 3: Hành trình, dung sai và hình học gối đỡ có phối hợp?
Ví dụ C(L)KQG32 kết hợp hành trình xi lanh 12,5 mm với hành trình kẹp 10 mm và lưu ý lực kẹp có thể mất khoảng 0,3 giây để hình thành sau khi bắt đầu chuyển động (SMC, truy cập 2026). Hành trình và thời gian tạo lực là hai biến chấp nhận riêng.
Xếp chồng phôi mỏng nhất và dày nhất với mòn chốt, mòn đệm, dung sai lắp và mảnh vụn dự kiến. Xác nhận mọi phôi hợp lệ đi vào vùng kẹp định mức. Xi lanh chạm đáy trước khi đệm tiếp xúc có thể báo vị trí nhưng không có lực giữ.
Carr Lane mô tả bố trí định vị 3-2-1 bằng sáu chốt để lập chuẩn, còn kẹp hạn chế chiều còn lại (Carr Lane, truy cập 2026). Bố trí có thể đổi nhưng nguyên tắc ổn định: chốt định vị xác định vị trí, gối đỡ ngăn biến dạng, kẹp duy trì tiếp xúc.
Đặt kẹp phía trên gối đỡ hoặc đặc tính kết cấu khỏe. Kẹp trên vách không được đỡ có thể uốn phôi dù mọi cảm biến báo thành công. Hình dạng, vật liệu và diện tích đệm phải kiểm soát vết và áp cục bộ. SMC cảnh báo lực quá cao có thể làm hỏng phôi nên lực lớn hơn không tự động an toàn hơn.
Phép thử thực tế dùng ba điều kiện chuẩn: phôi vật liệu tối thiểu, phôi vật liệu tối đa và thử nhiễm bẩn có kiểm soát tại giao diện định vị. Ghi vị trí cuối, áp suất, thời gian chu kỳ và biến dạng cho mỗi điều kiện để lộ lỗi dung sai mà mẫu danh nghĩa không cho thấy.
Yếu tố 4: Điều gì xảy ra khi mất khí hoặc điện?
OSHA 29 CFR 1910.147 xác định năng lượng khí nén là năng lượng nguy hiểm và yêu cầu giải phóng, ngắt, kiềm giữ hoặc làm an toàn năng lượng tồn dư trước công việc bảo dưỡng thuộc phạm vi (OSHA lockout/tagout, truy cập 2026). Vị trí giữa của van không thay thế quy trình kiểm soát năng lượng.
| Sự kiện | Câu hỏi thiết kế bắt buộc |
|---|---|
| Áp nguồn giảm chậm | Tại áp nào phôi có thể dịch chuyển hoặc kẹp mở khóa? |
| Vỡ đường nguồn | Tải được giữ cơ khí, chuyển an toàn hay cần đỡ ngoài? |
| Mất điện cuộn coil | Van về trạng thái nào và có an toàn cho quá trình? |
| Dừng khẩn cấp | Áp phải xả, giữ hay chia theo chức năng an toàn? |
| Bắt đầu bảo trì | Cách cô lập và xác minh nguồn cùng áp bị giữ? |
| Khởi động lại | Đồ gá có chuyển động trước khi kiểm tra phôi và che chắn? |
Khóa lò xo hoặc toggle qua tâm có thể giữ trạng thái nhưng phải hiểu đúng định mức. Khóa CLK2 của SMC dùng lò xo và nêu tải giữ là tải tĩnh tối đa; CKZT cũng phân biệt mômen giữ sau xả khí với tải cho phép bình thường. Không định mức nào chứng minh toàn bộ đồ gá an toàn cho con người.
Che chắn máy là vấn đề riêng. OSHA yêu cầu che chắn điểm thao tác và điểm kẹp trên máy ép khí nén (OSHA, truy cập 2026). Nếu kẹp tham gia chức năng điều khiển liên quan an toàn, xác nhận kiến trúc theo đánh giá rủi ro và tiêu chuẩn an toàn chức năng. Xem hướng dẫn mạch an toàn ISO 13849.
Yếu tố 5: Bộ điều khiển có xác minh được trạng thái thật?
Một họ kẹp cảm biến khí nén SCHUNK báo vị trí ngàm và áp suất hai buồng qua IO-Link, còn module thay nhanh phân biệt mở, kẹp có chốt và đóng không có chốt (SCHUNK, truy cập 2026). Đây là ba trạng thái, không phải một bit “kẹp xong”.
Chọn cảm biến theo lỗi cần phát hiện:
- Vị trí mở: xác nhận khoảng trống nạp phôi và dụng cụ.
- Vị trí kẹp: xác nhận hành trình vào cửa sổ đã duyệt.
- Áp suất: xác nhận cơ cấu nhận áp tối thiểu.
- Có phôi: ngăn kẹp hoàn tất tại trạm trống.
- Có pallet: phân biệt giao diện thật với cơ cấu đóng không có đồ gá.
- Hết thời gian chu kỳ: phát hiện chuyển động chậm, vật cản, hạn chế lưu lượng hoặc mất tín hiệu.
Vị trí cộng áp suất mạnh hơn từng tín hiệu riêng, nhưng vẫn không đo lực giữ nếu không có cảm biến lực hiệu chuẩn. Đặt cửa sổ theo phôi cực tiểu/cực đại rồi báo lỗi khi tín hiệu đến theo thứ tự bất khả thi.
Không đặt reed switch ở vị trí mà toàn dải hoạt động cùng bao phủ điều kiện đạt và không đạt. Ghi vị trí, độ trễ, dung sai lắp và bảo vệ cáp. Với đồ gá thay nhanh, mã hóa hoặc tạo khóa cơ cho kết nối dịch vụ để vị trí đúng không thể ghép sai mạch.
Yếu tố 6: Chu kỳ và môi trường có nằm trong giới hạn catalogue?
Ví dụ C(L)KQG32 quy định tốc độ kẹp 50-150 mm/s và nhiệt độ môi trường/lưu chất -10 đến 60°C, không đóng băng (SMC, truy cập 2026). Đây là giới hạn model, không phải dải chung.
Ghi chu kỳ mỗi giờ, khối lượng dụng cụ, trọng tâm tay, góc mở và thời gian. Tay quá nặng hoặc nhanh làm tăng tải khớp và cữ dù lực tĩnh đủ. DESTACO cảnh báo khối lượng tay ảnh hưởng tuổi thọ chu kỳ, vì vậy phải rà soát tay tùy chỉnh theo đúng series.
Câu hỏi môi trường:
- Phoi có chèn sau tay hoặc trên chốt không?
- Dung dịch có tấn công phớt, đệm, cáp hoặc lớp phủ không?
- Tia rửa có hướng vào lỗ thông hoặc ổ trục không?
- Nước ngưng có đóng băng ở nhiệt độ thấp nhất không?
- Có xỉ hàn không?
- Bảo trì có tiếp cận khớp, cảm biến, bộ điều áp và nhả tay không?
Dùng ngưỡng kiểm tra của nhà sản xuất, không tự đặt lịch. Theo dõi số chu kỳ, nhiễm bẩn, tốc độ, áp suất, trôi cảm biến, rò, mòn đệm và độ rơ khớp. Với rung, so mode riêng đo được với phổ kích thích; xem hướng dẫn tần số riêng.
Yếu tố 7: Giao diện thay nhanh có giữ vị trí và dịch vụ?
SCHUNK công bố độ lặp lại dưới 0,005 mm, lực kéo xuống 8 kN và áp mở khóa 6 bar cho module NSE3 138 (SCHUNK NSE3 138, truy cập 2026). Những giá trị này chỉ cho model đó.
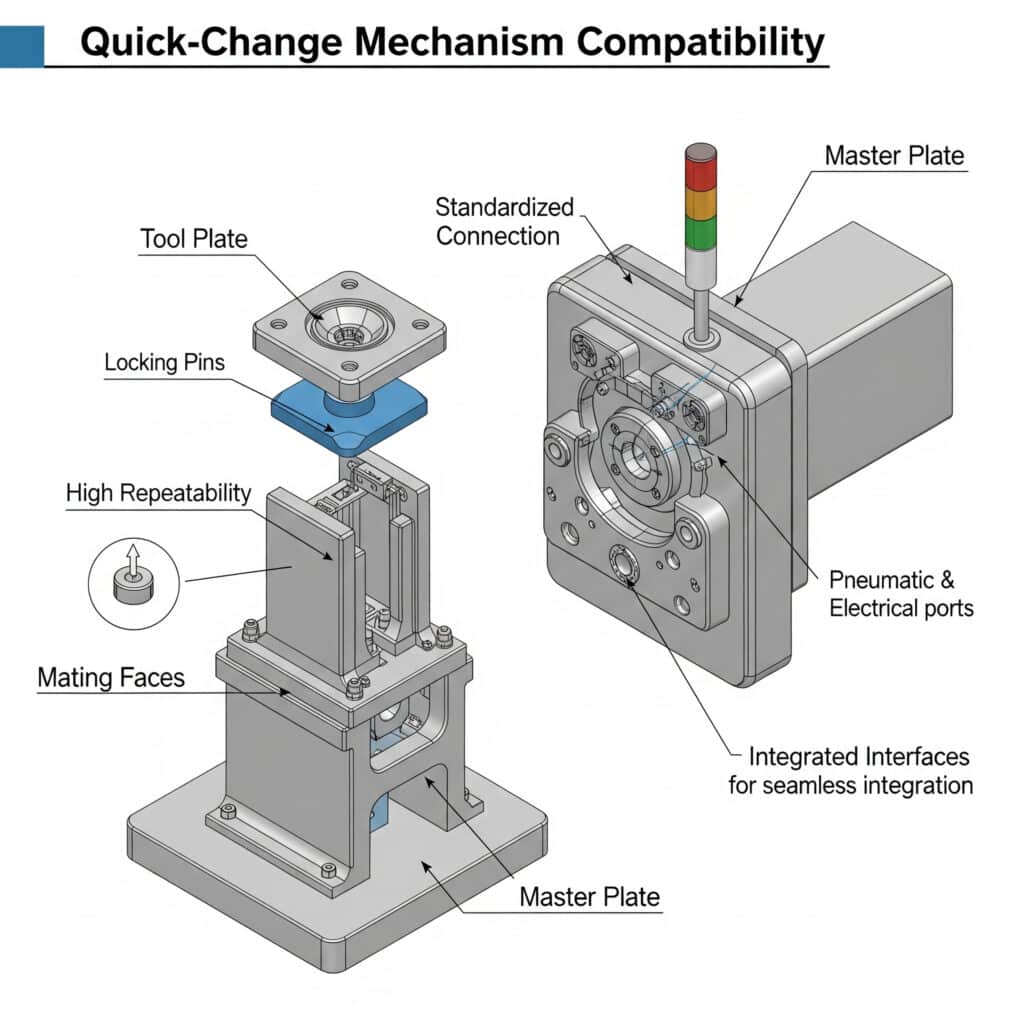
Nghiệm thu thay nhanh phải bao gồm đặc tính định vị, giữ kéo xuống, dịch vụ khí/điện, kiểm soát nhiễm bẩn và cách xác nhận đúng bộ dụng cụ.
Kiểm tra toàn giao diện:
- Đặc tính định vị chính và phụ.
- Khả năng kéo xuống hoặc giữ dưới mômen lật xấu nhất.
- Độ phẳng, mômen siết và độ cứng đế.
- Loại phoi và phương pháp vệ sinh.
- Đầu nối khí, chân không, điện và dữ liệu.
- Định danh pallet và chống lắp sai.
- Độ lặp lại sau các lần đổi có nhiễm bẩn thực tế.
Carr Lane nêu độ lặp lại kẹp ±0,0005 inch cho Carr Lock, nhưng một trang tấm 16 x 20 cho độ lặp x-y sau cộng dồn dung sai là ±0,0028 inch (Carr Lock, truy cập 2026). Độ lặp lại đồ gá là độ biến thiên của đặc tính đo trong điều kiện lắp, tải, nhiệt, vệ sinh và thử đã nêu; không phải con số quảng cáo linh kiện.
Đánh giá đồ gá thay nhanh bằng nghiên cứu tháo và lắp lại, không phải đo lặp khi không chạm tấm. Bao gồm vệ sinh, nối lại dịch vụ, khác biệt người vận hành và trạng thái nhiệt. Kết quả sau một lần lắp phòng thí nghiệm cẩn thận không đại diện thay đổi sản xuất.
Nên xác nhận đồ gá thế nào trước khi cho phép?
ISO 12100 bao quát nhận diện mối nguy, ước tính, đánh giá và giảm rủi ro trong vòng đời máy (ISO 12100, 2010). Áp dụng cùng phép thử chấp nhận bằng văn bản; báo giá hoặc một chu kỳ khô thành công không phải bằng chứng sản xuất.
- Xác minh mã model, bản vẽ, hình học tay, bu lông, đệm và kết nối.
- Thử phôi tối thiểu và tối đa.
- Áp tải quá trình và độ lệch xấu nhất đáng tin.
- Chạy ở áp suất sản xuất tối thiểu.
- Chạy nhu cầu khí đồng thời nơi khác.
- Ghi vị trí kẹp, áp điểm dùng, thời gian và biến dạng.
- Chèn lỗi thiếu phôi, vật cản, áp thấp, cảm biến và mất nguồn.
- Tháo/lắp dụng cụ thay nhanh qua nhiều lần đổi thực tế.
- Kiểm tra giao diện sau phoi, dung dịch và cách vệ sinh dự kiến.
- Phê duyệt giới hạn, logic phản ứng, ngưỡng bảo trì và hướng dẫn cô lập.
Dừng nghiệm thu khi có phép thử không đạt và xác định ranh giới kiểm soát. Với lực thấp, tách áp suất, diện tích cơ cấu, hình học tay và ma sát. Với biến thiên vị trí, tách dung sai phôi, nhiễm bẩn, độ mềm và lỗi cửa sổ cảm biến.
Đưa các ranh giới vào RFQ. Hướng dẫn RFQ xi lanh tùy chỉnh liệt kê tải, áp, hành trình, môi trường, lắp, cảm biến và tài liệu nhà cung cấp cần. Nếu nhà máy giảm biến thể phụ tùng, liên kết quyết định với chiến lược chuẩn hóa xi lanh mà không ép một model vào ứng dụng không tương thích.
Siyu Wang biên soạn hướng dẫn này cho Bepto Khí nén. Để rà soát đồ gá, gửi ước tính lực quá trình, dải dung sai phôi, bản vẽ chốt/gối, áp tối thiểu tại điểm dùng, mục tiêu chu kỳ, môi trường, trạng thái mất năng lượng bắt buộc và giới hạn thử qua trang liên hệ.
Câu hỏi thường gặp về lựa chọn đồ gá khí nén
SMC công bố hành trình kẹp 10 mm, tốc độ 50-150 mm/s và áp tối thiểu 0,1 MPa cho một cấu hình C(L)KQG32 (SMC, truy cập 2026). Ba giá trị trả lời ba câu hỏi khác nhau nên không thể rút lựa chọn về đường kính hoặc lực danh nghĩa.
Có thể dùng lực xi lanh làm lực kẹp đồ gá không?
Không trực tiếp. Lực xi lanh là áp suất nhân diện tích piston hiệu dụng có trừ ma sát. Toggle, cam, nêm hoặc liên kết đổi lực theo góc, chiều dài tay, tổn thất khớp và vị trí tiếp xúc. Dùng đường cong lực kẹp nhà sản xuất cho đúng cơ cấu và xác minh toàn đồ gá dưới tải xấu nhất.
Kẹp có nên giữ phôi khi mất áp không?
Chỉ khi đánh giá rủi ro yêu cầu và cơ cấu được định mức cho hành vi đó. Khóa lò xo hoặc toggle qua tâm có thể giữ trạng thái tĩnh nhưng tải giữ catalogue không tự động là định mức an toàn con người. Xác định riêng che chắn, cô lập, xả năng lượng giữ, khởi động lại và đỡ tải.
Công tắc vị trí kẹp có chứng minh đủ lực giữ?
Không. Nó chỉ xác nhận mục tiêu vào cửa sổ cảm biến. Kết hợp vị trí với áp tối thiểu, có phôi, thời điểm và logic lỗi. Ngay cả tổ hợp đó chỉ suy ra chứ không đo lực. Xác nhận lúc chạy thử bằng cực trị phôi, tải quá trình, áp điểm dùng và hình học cơ cấu.
Nên quy định độ lặp lại đồ gá thế nào?
Nêu đặc tính đo, hướng tọa độ, chuẩn, trạng thái tải, nhiệt độ, số chu kỳ tháo-lắp, cách vệ sinh, độ không đảm bảo dụng cụ và giới hạn. Độ lặp linh kiện không bao gồm dung sai tấm, lỗi lắp, vị trí phôi, nhiễm bẩn hoặc biến thiên cảm biến nếu định nghĩa thử không nêu.
RFQ đồ gá khí nén cần thông tin gì?
Bao gồm độ lớn/hướng lực quá trình, bản vẽ và dung sai phôi, sơ đồ chốt/gối, hành trình kẹp, áp động tối thiểu, thời gian, môi trường, hình học tay, trạng thái mất năng lượng, giả định che chắn, cảm biến, giao diện dịch vụ, yêu cầu thay nhanh, tiếp cận bảo trì, tài liệu và phép thử nghiệm thu.
Nguồn và tài liệu kỹ thuật
- ISO 4414:2010, Truyền động khí nén - Quy tắc chung và yêu cầu an toàn đối với hệ thống và bộ phận. Phạm vi bao gồm thiết kế, lắp đặt, vận hành, bảo trì, độ tin cậy, năng lượng và môi trường. Truy cập ngày 27-07-2026.
- ISO 12100:2010, An toàn máy - Nguyên tắc chung về thiết kế - Đánh giá và giảm rủi ro. Phương pháp đánh giá và giảm rủi ro máy móc. Truy cập ngày 27-07-2026.
- OSHA 29 CFR 1910.147 và hướng dẫn áp dụng khóa/gắn thẻ. Kiểm soát khí nén và các dạng năng lượng nguy hiểm khác trong quá trình bảo trì. Truy cập ngày 27-07-2026.
- eTool về che chắn máy của OSHA, máy ép khí nén. Che chắn tại điểm thao tác và các nguy cơ kẹp. Truy cập ngày 27-07-2026.
- Catalogue xi lanh kẹp công suất của SMC. Lực, áp, hành trình, thời điểm, giữ, cảm biến, tốc độ và môi trường theo model. Truy cập ngày 27-07-2026.
- Catalogue kẹp khí nén kín DESTACO 82L-3E. Quan hệ áp suất, chiều dài tay, thời điểm, khối lượng dụng cụ và tiêu thụ khí. Truy cập ngày 27-07-2026.
- Nguyên tắc định vị và kẹp Carr Lane. Đường tải, gối, chốt, vị trí kẹp, bảo vệ phôi và tính lực. Truy cập ngày 27-07-2026.
- SCHUNK NSE3 138. Lực kéo xuống, áp mở khóa và độ lặp theo model. Truy cập ngày 27-07-2026.