

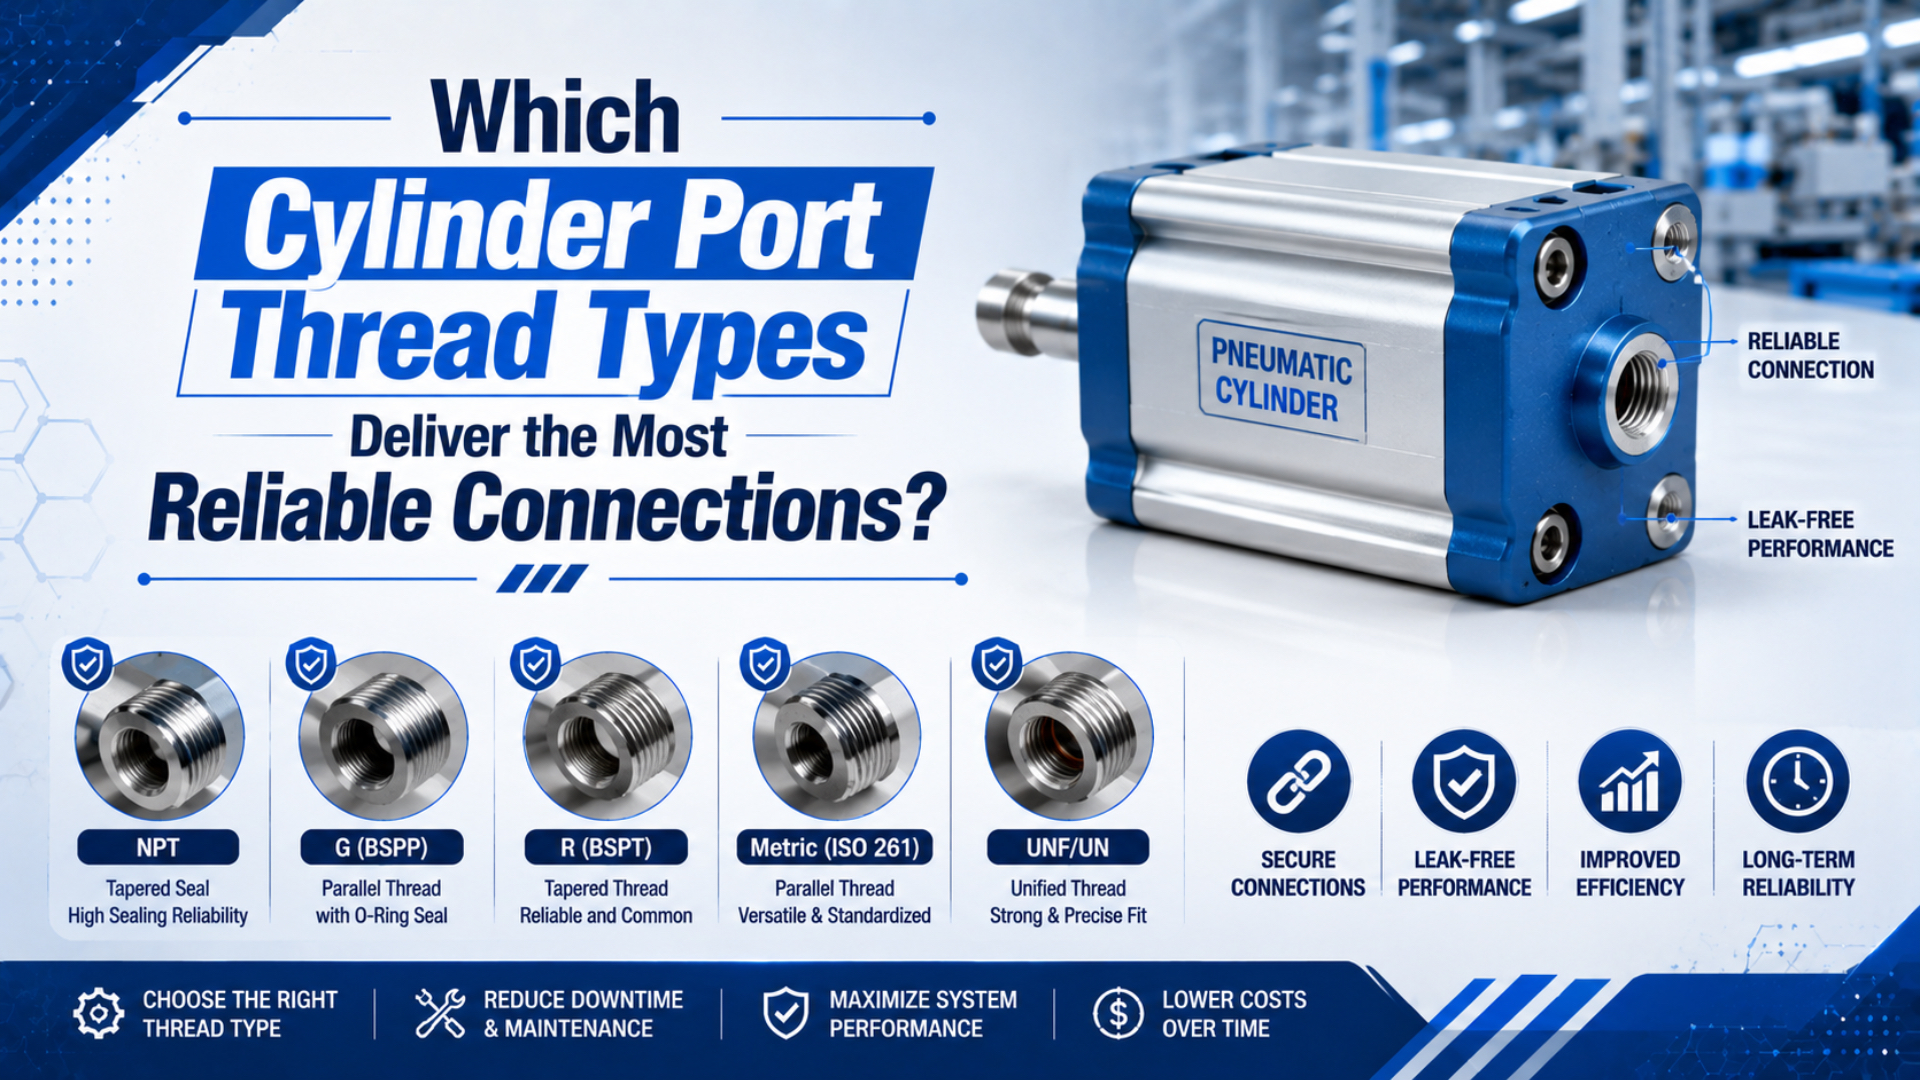
Kết nối cổng xi lanh đáng tin cậy nhất là kết nối khớp chính xác tiêu chuẩn ren, kích thước và bề mặt làm kín của cổng. NPT có thể làm kín tin cậy khi kiểm soát độ ăn khớp ren côn và dùng chất làm kín được phê duyệt. Ren R theo ISO 7 cũng tạo mối nối ren kín áp. Ren G theo ISO 228 và phần lớn cổng khí nén M5 phụ thuộc vào gioăng, vòng O hoặc mặt làm kín riêng.
Không họ ren nào tự động tốt nhất cho mọi áp suất, khu vực hay máy. Kết nối sẽ hỏng khi ép đầu nối trông gần giống vào sai cổng, bôi chất làm kín lên ren vốn làm kín bằng mặt hoặc dùng mô-men lắp vượt giới hạn thân xi lanh. Trước hết hãy xác định giao diện, sau đó làm theo hướng dẫn của nhà sản xuất bộ phận.
Điểm chính cần nhớ
- NPT dùng độ côn 1:16, còn ren G là ren song song.
- ISO 228 nêu rõ ren G không tạo độ kín áp trên phần ren.
- R, Rc và Rp thuộc họ ren kín áp ISO 7.
- M5 mô tả ren hệ mét, không phải một kiểu làm kín khí nén chung.
Kết nối tin cậy bắt đầu từ giao diện làm kín
Ren cổng xi lanh là giao diện ren giữ đầu nối trong thân xi lanh. Giao diện làm kín là bề mặt hoặc tiếp xúc ren ngăn khí nén thoát ra. Hai giao diện có thể kết hợp, hoặc ren chỉ làm nhiệm vụ giữ còn gioăng, vòng O hay mặt riêng tạo độ kín.
ISO 228-1 bao quát cỡ ren ống song song từ 1/16 đến 6 và nêu rằng các ren này không phù hợp khi mối nối kín áp được tạo trên ren (ISO 228-1, xác nhận năm 2026). Từ phân tích các tiêu chuẩn và hướng dẫn nhà sản xuất được dẫn trong bài, đây là quy tắc lựa chọn cốt lõi: xác định vị trí mối nối làm kín trước khi so sánh tên ren.
Ren thực hiện hai nhiệm vụ. Nó giữ đầu nối trong cổng và cũng có thể tham gia làm kín. Hai nhiệm vụ này kết hợp trong mối nối kín áp NPT và ISO 7. Chúng tách rời ở cổng ren G sử dụng mặt làm kín, gioăng, vòng đệm liên kết hoặc kết cấu đầu nối ren với đàn hồi được quy định.
Cổng khí nén M5 cũng cần phân biệt như vậy. Ký hiệu M5 x 0.8 mô tả ren hệ mét danh nghĩa 5 mm với bước ren 0,8 mm. Nó không cho biết sản phẩm dùng gioăng phẳng, vòng O, phớt giữ sẵn, côn hay giao diện riêng nào khác của nhà sản xuất. Bản vẽ phải thể hiện phần còn lại.
Điều này có ý nghĩa gì trong xưởng? Đầu nối vặn vào được chưa có nghĩa là tương thích. Bước ren, độ côn, mặt làm kín, độ ăn khớp và vật liệu đều phải phù hợp.
NPT, R, Rc, Rp, G và M5 khác nhau như thế nào?
ASME B1.20.1 bao quát kích thước và kiểm tra ren NPT cùng các ren ống hệ inch liên quan, còn ISO 7-1 áp dụng cho ren ống kín áp họ R và ISO 228-1 áp dụng cho ren G song song làm kín bên ngoài phần ren (ASME B1.20.1, ISO 7-1, 2026).
| Ký hiệu cổng hoặc đầu nối | Dạng ren | Họ tiêu chuẩn | Vị trí làm kín điển hình | Rủi ro tương thích chính |
|---|---|---|---|---|
| NPT | Ren ngoài và ren trong dạng côn | ASME B1.20.1 | Mặt bên ren kết hợp chất làm kín được phê duyệt | Có thể bắt đầu vặn vào BSPT nhưng khác dạng và bước ren |
| R | Ren ngoài dạng côn | ISO 7-1 | Mối nối ren kín áp, thường dùng chất làm kín quy định | Phải ghép với ren trong Rc hoặc Rp dự kiến |
| Rc | Ren trong dạng côn | ISO 7-1 | Mối nối ren kín áp | Dễ nhầm với cổng ren trong dạng côn khác |
| Rp | Ren trong song song | ISO 7-1 | Thiết kế để ghép với ren ngoài R tạo mối nối kín áp | Không cùng ký hiệu hay hệ dung sai với G |
| G / BSPP | Ren ngoài hoặc trong song song | ISO 228-1 | Bề mặt làm kín riêng bên ngoài phần ren | Không thể làm kín đúng nếu chỉ chèn ép ren |
| M5 x 0.8 | Ren hệ mét song song | Họ ren hệ mét ISO kết hợp thiết kế cổng riêng của sản phẩm | Gioăng, vòng O, côn hoặc đế quy định | Chỉ ký hiệu ren không xác định được kiểu làm kín |
NPT là ren ống hệ inch dạng côn
NPT là ren ống hệ inch dạng côn theo ASME, có đường kính thay đổi theo độ côn 1:16 dọc trục ren. Biên dạng ren dùng góc 60 độ và bước ren thay đổi theo kích thước danh nghĩa. ASME B1.20.1 kiểm soát kích thước và kiểm tra ren, nhưng chỉ tên tiêu chuẩn không xác định định mức áp suất hay mô-men lắp của xi lanh.
Mối nối NPT tiêu chuẩn thường cần hợp chất hoặc băng làm kín được phê duyệt vì hình học ren có thể để lại đường rò xoắn ốc. NPTF là một tiêu chuẩn làm kín khô khác. Không xem NPT và NPTF là ký hiệu thay thế lẫn nhau trên bản vẽ.
Hướng dẫn riêng về ASME B1.20.1 và ren khí nén NPT trình bày sâu hơn bảng bước ren, kiểm tra và lắp đặt NPT.
R, Rc và Rp thuộc ISO 7
ISO 7-1 là hệ ren ống góc 55 độ có nguồn gốc Anh dành cho mối nối tạo độ kín áp trên phần ren. Ký hiệu rất quan trọng: R là ren ngoài dạng côn, Rc là ren trong dạng côn và Rp là ren trong song song dùng cho mối nối ISO 7 quy định.
BSPT là mô tả thương mại phổ biến, nhưng RFQ nên dùng đúng ký hiệu R, Rc hoặc Rp thể hiện trên bản vẽ. Chỉ ghi “BSP” buộc nhà cung cấp phải đoán ren là dạng côn hay song song.
G là ren song song nhưng phần ren không tạo độ kín
Ren G là dạng ren ống song song ISO 228, cũng thường gọi là BSPP. ISO 228-1 nêu rõ độ kín áp phải được tạo bằng cách nén các bề mặt làm kín bên ngoài phần ren với phớt phù hợp. Cổng thực tế có thể dùng vòng đệm liên kết, vòng O, chi tiết đàn hồi giữ sẵn hoặc hình học làm kín kim loại được xác định trong tiêu chuẩn sản phẩm khác.
ISO 1179 là một ví dụ. Tiêu chuẩn này quy định cổng truyền động chất lưu và đầu nối ren dùng ren ISO 228-1 với nhiều kết cấu làm kín bằng đàn hồi và kim loại. Vì vậy, chỉ ghi “G1/4” chưa phải thông số kết nối hoàn chỉnh.
M5 nhỏ gọn nhưng kiểu làm kín phụ thuộc sản phẩm
Danh mục KQ2 của SMC liệt kê M5 x 0.8 cùng các tùy chọn R, Rc, G và NPT, chứng minh kích thước ống hệ mét và ren kết nối là hai quyết định đặt hàng riêng (SMC KQ2, truy cập ngày 19-07-2026). M5 hữu ích trên xi lanh nhỏ gọn, van, cảm biến và giao diện pilot khi không gian cùng nhu cầu lưu lượng bị hạn chế.
Không suy ra một giới hạn áp suất chung từ kích thước M5. Hãy kiểm tra họ đầu nối, vật liệu thân xi lanh, kết cấu phớt, chiều sâu cổng, nhiệt độ làm việc và hướng dẫn mô-men của nhà cung cấp.
Làm thế nào để nhận dạng cổng xi lanh chưa biết?
Quy trình nhận dạng ren của Parker bắt đầu bằng dưỡng ren hoặc dưỡng bước cùng kiểm tra kích thước, còn sổ tay lắp đặt nêu rằng BSPT không thay thế cho NPT (Nhận dạng ren Parker, 2026). Hãy dùng phép đo và bản vẽ bộ phận, không lắp thử, để nhận dạng cổng xi lanh chưa biết.
Bắt đầu từ mã phụ tùng và bản vẽ
Câu trả lời nhanh và đáng tin cậy nhất nằm trong bản vẽ cấu hình xi lanh, hậu tố danh mục hoặc bảng kê vật tư. Một dòng xi lanh có thể bán với tùy chọn NPT, G, Rc hoặc hệ mét mà không đổi kích thước thân cơ bản. Quốc gia sản xuất chỉ là manh mối, không phải bằng chứng.
Khi thay thế, hãy chụp nhãn xi lanh và đầu nối trước khi tháo. Ghi lại mọi bộ chuyển đổi đã lắp. Nếu không, kỹ thuật viên có thể đo bộ chuyển đổi rồi báo nhầm đó là cổng xi lanh.
Kiểm tra độ côn trước bước ren
Đặt ren ngoài sát cạnh thẳng hoặc đo đường kính gần vòng ren hoàn chỉnh đầu tiên và cuối cùng. Đường kính thay đổi thấy rõ gợi ý ren côn. Đường kính gần như không đổi gợi ý ren song song. Cổng ren trong khó đánh giá hơn, vì vậy dùng dưỡng côn hoặc nút chuẩn khi không có bản vẽ.
Không quyết định chỉ dựa vào hình thức. Ren côn nhỏ có thể trông như ren thẳng, còn ren song song bị hỏng có thể trông như ren côn.
Đo đồng thời đường kính và bước ren
Dùng thước cặp để đo sàng lọc đường kính và dưỡng bước ren để đo TPI hoặc bước milimét. Kết hợp hai phép đo hữu ích hơn chỉ dùng một phép.
| Ren có khả năng | Đường kính ngoài sàng lọc | Bước ren | Dạng |
|---|---|---|---|
| 1/8 NPT | Khoảng 10,3 mm | 27 TPI | Dạng côn |
| G1/8 hoặc R1/8 | Khoảng 9,7 mm | 28 TPI | Song song với G, dạng côn với R |
| M5 x 0.8 | Khoảng 5,0 mm | 0,8 mm | Song song |
Đây là dữ liệu hỗ trợ nhận dạng, không phải giới hạn nghiệm thu sản xuất. Lớp phủ, mài mòn, ren không hoàn chỉnh và vị trí đo có thể làm thay đổi số đo thước cặp. Dùng dưỡng tiêu chuẩn áp dụng để xác minh cuối cùng.
Kiểm tra các chi tiết làm kín
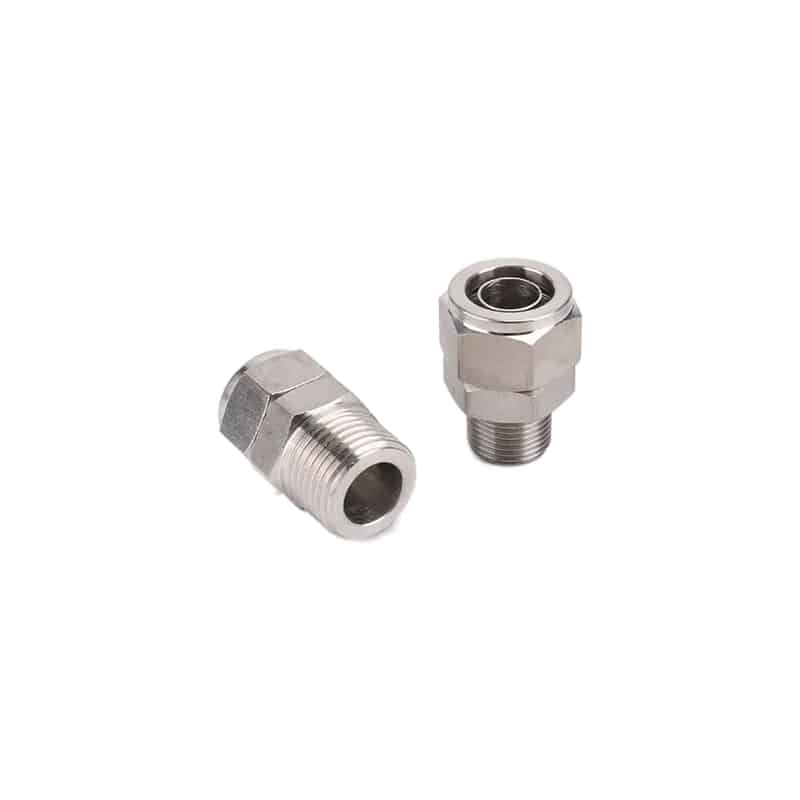
Mặt bích dưới phần lục giác, vòng đệm liên kết, vòng O, mặt phẳng gia công, côn hoặc rãnh gioăng là bằng chứng rõ rằng mối nối làm kín bên ngoài phần ren. Chất làm kín bôi sẵn trên ren ngoài dạng côn gợi ý kết nối làm kín bằng ren. Vẫn phải xác minh mã phụ tùng vì cặn từ lần sửa trước có thể gây nhầm lẫn.
Nếu cổng bị hỏng, không tiếp tục dùng nó làm chuẩn nhận dạng. So sánh với cổng không hỏng trên cùng bộ phận hoặc dùng bản vẽ.
Yếu tố nào thực sự làm kín từng loại cổng?
ISO 1179-1 liệt kê nhiều khả năng chịu áp cho các kết cấu đầu nối ren và phớt khác nhau dùng cùng họ ren ISO 228-1, đồng thời nêu rõ áp suất làm việc cho phép phụ thuộc kích thước, vật liệu, thiết kế, điều kiện làm việc và ứng dụng (ISO 1179-1, 2013). Thiết kế phớt, không phải chỉ ren G, tạo nên kết nối có định mức.
Mối nối NPT và họ R làm kín bằng ren
Mối nối NPT và họ R ISO 7 dùng độ ăn khớp côn như một phần của hệ thống làm kín. Chỉ bôi loại và lượng chất làm kín được phê duyệt cho đầu nối. Giữ băng hoặc hợp chất thừa cách xa vòng ren đầu tiên và đường khí bên trong để mảnh vụn không đi vào van, bộ điều áp hay giảm chấn xi lanh.
Chất làm kín ren không thể sửa sai bước ren, góc ren, độ côn hoặc cổng hỏng. Nếu đầu nối kẹt sớm, lắc hoặc cần lực bất thường, hãy tháo ra và nhận dạng lại cả hai bộ phận.
Ren G và các mối nối song song làm kín bằng mặt khác
Ren song song làm nhiệm vụ giữ, còn một bề mặt riêng chịu tải làm kín. Mặt làm kín phải phẳng, sạch và tương thích với gioăng hoặc vòng O đã chọn. Thiếu vòng đệm có thể khiến đầu nối G đúng vẫn rò. Quấn băng PTFE lên ren song song không tái tạo được kiểu làm kín bằng mặt dự kiến.
Một số co điều chỉnh dùng đai ốc hãm và phớt giữ sẵn để có thể định hướng đầu nối mà không phải nới mối nối côn khỏi vị trí kín. Ghép đúng thiết kế đầu nối ren với tiêu chuẩn cổng.
Cổng khí nén M5
Nhiều đầu nối khí nén M5 nhỏ gọn dùng gioăng hoặc chi tiết làm kín nhỏ riêng của sản phẩm. Chiều sâu ren hạn chế và phần lục giác nhỏ khiến ren dễ bị tuôn nếu lắp như đầu nối ống lớn. Bắt ren bằng tay và dùng giá trị mô-men riêng của sản phẩm. Không sao chép mô-men từ bộ phận M5 khác làm bằng vật liệu khác.
Để quyết định toàn diện hơn về đầu nối, bao gồm đường kính ngoài ống, vật liệu, vòng nhả và môi trường, hãy xem hướng dẫn ghép đầu nối khí nén với ứng dụng.
Không thể gán định mức áp suất chỉ theo tên ren
ISO 1179-2 cho phép đến 63 MPa đối với một kết cấu đầu nối ren ISO 228-1 hạng nặng, nhưng vẫn nêu rằng áp suất cho phép phụ thuộc kích thước, vật liệu, thiết kế, điều kiện làm việc và ứng dụng (ISO 1179-2, 2022). Điều này không biến mọi cổng G thành kết nối 63 MPa. Nó chứng minh chỉ tên ren là chưa đủ.
Quy tắc tương tự áp dụng cho NPT, R và M5. Đầu nối thép có thể có định mức cao hơn nhiều so với nắp cuối xi lanh bằng nhựa dùng ren danh nghĩa tương ứng. Nhiệt độ có thể làm giảm áp suất cho phép của phớt và polymer. Tải chu kỳ, rung, ăn mòn, tải ngang từ ống cứng và siết quá mức còn có thể giới hạn cụm lắp.
Dùng định mức thấp nhất áp dụng trong các phần tử sau:
- cổng và thân xi lanh;
- đầu nối đã lắp;
- gioăng, vòng O hoặc chất làm kín;
- ống hoặc ống mềm;
- nhiệt độ và môi chất dự kiến;
- mọi bộ chuyển đổi giữa các tiêu chuẩn.
Định mức áp suất cũng không chứng minh lưu lượng đủ. Kích thước cổng, đường kính trong đầu nối, hình học co, đường kính trong ống, lưu lượng van và chiều dài đường ống ảnh hưởng đến tốc độ xi lanh cùng sụt áp. Hãy đánh giá riêng các yếu tố này thay vì chọn ren chỉ vì trông lớn hơn.
Quy tắc lắp đầu nối cổng xi lanh
Dòng KQ2 của SMC phân biệt cấu hình dùng chất làm kín, gioăng và mặt làm kín trong các tùy chọn M, R, Rc, G và NPT (SMC KQ2, 2026). Sự phân biệt ở cấp sản phẩm này là mô hình lắp đúng: xác định chính xác đầu nối, sau đó áp dụng phớt và hướng dẫn siết tương ứng.
- Cô lập, xả khí và khóa nguồn khí nén trước khi tháo đầu nối.
- Xác nhận ký hiệu cổng và đầu nối từ bản vẽ hoặc mã phụ tùng.
- Kiểm tra ren, mặt phẳng, vòng đệm, vòng O và chiều sâu cổng xem có hư hỏng hay nhiễm bẩn không.
- Bắt đầu vặn đầu nối bằng tay. Dừng ngay nếu nó lắc, kẹt hoặc chéo ren.
- Chỉ bôi chất làm kín tại nơi nhà sản xuất đầu nối cho phép.
- Siết bằng phần lục giác quy định và theo mô-men hoặc quy tắc ăn khớp riêng của sản phẩm.
- Định hướng đầu nối điều chỉnh bằng đai ốc hãm hoặc cơ cấu xoay được thiết kế sẵn.
- Đỡ ống để không tạo tải uốn lên cổng xi lanh.
- Khôi phục áp suất từ từ và thử bằng phương pháp phát hiện rò rỉ được phê duyệt.
- Ghi mã đầu nối và bộ chuyển đổi đã lắp để phục vụ lần sửa tiếp theo.
Không dùng thêm mô-men làm phản ứng đầu tiên với chỗ rò kéo dài. Đầu nối côn có thể chèn nứt cổng nhôm, kẽm hoặc nhựa. Ren thép không gỉ có thể dính xước. Cổng ren song song có thể rò vì thiếu phớt mặt dù phần ren đã siết hoàn toàn.
Để chuẩn bị ống cắm nhanh và thử rò sau khi lắp thân ren, hãy xem hướng dẫn lắp đầu nối cắm nhanh.
RFQ thay thế cần quy định những gì?
ISO 228-1 xác định hình học ren G nhưng không xác định một kết nối xi lanh kín áp hoàn chỉnh, còn ISO 1179 bổ sung các kết cấu cổng và làm kín cụ thể (ISO 228-1, ISO 1179-1). Vì vậy, RFQ thay thế phải quy định phớt và hình học cổng, không chỉ ghi nhãn danh nghĩa như “ren 1/4”.
Chúng tôi đã đối chiếu các tiêu chuẩn và tài liệu nhà cung cấp được dẫn với các trường RFQ dưới đây. Mỗi trường loại bỏ một điểm mơ hồ mà kích thước ren danh nghĩa chưa giải quyết.
| Trường RFQ | Thông tin cần gửi | Vì sao quan trọng |
|---|---|---|
| Nhận dạng xi lanh | Nhà sản xuất, dòng, model đầy đủ, đường kính piston, hành trình | Xác định tùy chọn cổng theo cấu hình |
| Ký hiệu cổng | NPT, R, Rc, Rp, G, M5 hoặc chỉ dẫn chính xác trên bản vẽ | Ngăn lắp các bộ phận chỉ gần giống |
| Kích thước danh nghĩa và kiểu ren | Ví dụ: ren trong G1/4 hoặc ren trong 1/4 NPT | Phân biệt kích thước ống với kích thước ren |
| Kết cấu làm kín | Chất làm kín ren, gioăng, vòng đệm liên kết, vòng O, côn | Xác định vị trí tạo độ kín áp |
| Kiểu đầu nối | Thẳng, co, tê, điều khiển lưu lượng, giảm thanh | Xác định hướng và không gian thao tác cờ lê |
| Kết nối ống | Đường kính ngoài ống, vật liệu và quy cách thành ống | Xác nhận phía không có ren |
| Điều kiện vận hành | Áp suất, nhiệt độ, môi chất, rung, rửa nước | Kiểm tra định mức bộ phận và phớt |
| Bằng chứng | Ảnh nhãn, ảnh cổng, bản vẽ, mã đầu nối cũ | Giải quyết số đo hiện trường còn mơ hồ |
Khi thay xi lanh theo biên dạng ISO, không giả định tiêu chuẩn kích thước xi lanh cố định mọi tùy chọn cổng. Checklist lắp lẫn ISO 15552 giải thích vì sao ký hiệu, vị trí cổng và phương pháp làm kín vẫn phải kiểm tra theo cấu hình.
Nếu nhãn hoặc bản vẽ hiện có không đọc được, hãy gửi model, ảnh cổng, số đo và điều kiện vận hành qua trang liên hệ để được đánh giá nhận dạng có hồ sơ.
Xử lý cổng vẫn bị rò
Parker cảnh báo BSPT không thay thế cho NPT dù hai ren côn có thể trông tương tự (Sổ tay lắp đầu nối Parker, 2026). Khi phớt mới vẫn rò, hãy xác nhận họ ren trước khi tăng mô-men hoặc thêm chất làm kín.
| Triệu chứng | Nguyên nhân có khả năng | Kiểm tra đầu tiên |
|---|---|---|
| Đầu nối kẹt sau một hoặc hai vòng | Sai bước ren, sai biên dạng, chéo ren | Tháo ra và so sánh hai bộ phận bằng dưỡng |
| Đầu nối côn đi sâu bất thường | Cổng quá cỡ hoặc hỏng, sai tiêu chuẩn ghép | Kiểm tra độ ăn khớp theo bản vẽ nhà cung cấp |
| Đầu nối G đã chặt nhưng vẫn rò | Thiếu, rách hoặc sai phớt mặt | Kiểm tra mặt phẳng, vòng đệm và vòng O |
| Rò trở lại sau rung | Ống không được đỡ, đai ốc hãm lỏng, đế hỏng | Loại tải ngang và kiểm tra giao diện làm kín |
| Cổng nứt sau khi siết | Lực chèn của ren côn hoặc mô-men quá cao | Thay bộ phận hỏng và xem lại giới hạn lắp |
| Mảnh vụn xuất hiện ở hạ lưu | Băng hoặc hợp chất thừa lọt vào đường khí | Làm sạch mạch và đổi phương pháp làm kín |
| Đầu nối thép không gỉ bị kẹt | Dính xước, nhiễm bẩn, lệch tâm | Dừng trước khi cổng bị xé hỏng |
Theo kinh nghiệm của chúng tôi, chẩn đoán nhanh nhất nên tách bốn điểm kiểm tra: nhận dạng ren, phần tử làm kín, tình trạng cơ khí và vị trí rò. Bong bóng tại đầu kẹp ống chỉ ra một lỗi khác với bong bóng quanh cổng ren. Hãy làm sạch cụm lắp, khoanh vùng chỗ rò và mỗi lần chỉ thay đổi một biến số.
Nếu ăn mòn đã làm hỏng ren hoặc mặt làm kín, lựa chọn vật liệu trở thành một phần của sửa chữa. Hãy dùng hướng dẫn chọn đầu nối chống ăn mòn trước khi thay thép không gỉ bằng hợp kim hoặc polymer khác.
Kết luận: Nên quy định loại ren cổng nào?
ASME B1.20.1, ISO 7-1 và ISO 228-1 xác định các hệ ren khác nhau, còn ISO 1179 cho thấy cổng ren G vẫn cần một bố trí làm kín được chỉ rõ. Vì vậy, đặc tả đáng tin cậy phải ghi đúng ký hiệu như 1/4 NPT, R1/4, G1/4 kèm tên loại phớt hoặc M5 x 0.8 cùng bản vẽ sản phẩm.
Hãy chọn tiêu chuẩn mà máy, mạng lưới dịch vụ và nhà cung cấp linh kiện của bạn có thể hỗ trợ ổn định. Sau đó lập hồ sơ phương pháp làm kín, mã phụ tùng đầu nối, hướng dẫn lắp đặt và phép thử nghiệm thu. Nếu chưa chắc nhận dạng, hãy dùng bộ chuyển đổi đã phê duyệt hoặc thay linh kiện. Tuyệt đối không ép đầu nối chỉ vì nó vặn được vài vòng ren.
Câu hỏi thường gặp về ren cổng xi lanh: đội bảo trì cần hỏi gì?
ISO 228-1 tách chức năng giữ của ren song song khỏi chức năng làm kín áp suất, trong khi ISO 7-1 bao quát các ren được thiết kế để tạo mối nối kín áp trên phần ren. Năm câu hỏi sau xử lý các lỗi hiện trường bắt nguồn từ việc nhầm lẫn hai khái niệm làm kín này (ISO 228-1, ISO 7-1, 2026).
Có thể lắp đầu nối G1/4 vào cổng xi lanh 1/4 NPT không?
Không. G1/4 là ren song song 55 độ theo ISO 228, còn 1/4 NPT là ren côn 60 độ theo ASME. Nhãn kích thước danh nghĩa trông gần giống nhau nhưng bước ren, biên dạng, đường kính và phương pháp làm kín khác nhau. Hãy dùng đầu nối được quy định cho xi lanh hoặc bộ chuyển đổi có định mức phù hợp cho cả hai giao diện.
BSPP và BSPT có phải là cùng một loại ren không?
Không. BSPP thường chỉ ren G song song theo ISO 228, làm kín bên ngoài phần ren. BSPT thường chỉ họ ren côn kín áp theo ISO 7, ký hiệu R cho ren ngoài và Rc cho ren trong. Hãy ghi rõ G, R, Rc hoặc Rp thay vì chỉ viết “BSP”.
Mọi mối nối NPT đều cần chất làm kín ren phải không?
Mối nối khí nén NPT tiêu chuẩn thường dùng chất làm kín tương thích vì biên dạng ren có thể để lại đường rò xoắn. Hãy làm theo hướng dẫn của đầu nối và xi lanh về loại chất làm kín, lượng dùng và độ ăn khớp. Đừng mặc định hướng dẫn làm kín khô NPTF áp dụng cho NPT, đồng thời giữ băng hoặc hợp chất tránh xa đường khí.
Làm thế nào phân biệt M5 với G1/8 trên xi lanh compact?
Đo cả đường kính và bước ren. M5 x 0.8 có đường kính danh nghĩa 5 mm và bước 0.8 mm. G1/8 có đường kính lớn khoảng 9,7 mm với 28 TPI. Ngoài ra, hãy kiểm tra mặt làm kín và xác nhận bằng bản vẽ xi lanh vì mài mòn, lớp phủ và chiều dài ren ngắn có thể làm sai lệch phép đo tại hiện trường.
Băng PTFE có thể làm kín cổng G song song hoặc cổng M5 không?
Không, nếu cổng được thiết kế để dùng vòng đệm, vòng O, vòng đệm liên kết hoặc mặt làm kín. Băng trên ren giữ song song không tái tạo đúng hình học làm kín và có thể làm nhiễm bẩn mạch. Hãy lắp đúng phần tử làm kín và kiểm tra bề mặt ghép. Chỉ dùng băng khi nhà sản xuất linh kiện cho phép rõ ràng.
Nguồn và tài liệu kỹ thuật
- ASME B1.20.1 - Ren ống, mục đích chung, hệ inch, phạm vi kích thước và kiểm tra ren NPT cùng các ren ống hệ inch liên quan. Truy cập 19-07-2026.
- ISO 7-1:1994, ren ống tạo mối nối kín áp trên phần ren. Xác nhận 2026.
- ISO 228-1:2000, ren ống song song không tạo mối nối kín áp trên phần ren. Xác nhận 2026.
- ISO 1179-1:2013, cổng ren theo ISO 228-1 và các bố trí làm kín bằng elastomer hoặc kim loại–kim loại liên quan.
- ISO 1179-2:2022, đầu stud tải nặng và tải nhẹ với kiểu làm kín elastomer E.
- Đầu nối một chạm SMC KQ2, các ví dụ sản phẩm dùng cấu hình M, R, Rc, G, NPT, gioăng, làm kín mặt và chất làm kín. Truy cập 19-07-2026.
- Parker: Bốn bước đơn giản để nhận dạng ren thủy lực, trình tự nhận dạng tại hiện trường theo loại ren, đường kính và bước ren. Truy cập 19-07-2026.
- Sổ tay lắp đặt đầu nối Parker, hướng dẫn nhận dạng và tương thích NPT, BSPP và BSPT. Truy cập 19-07-2026.