
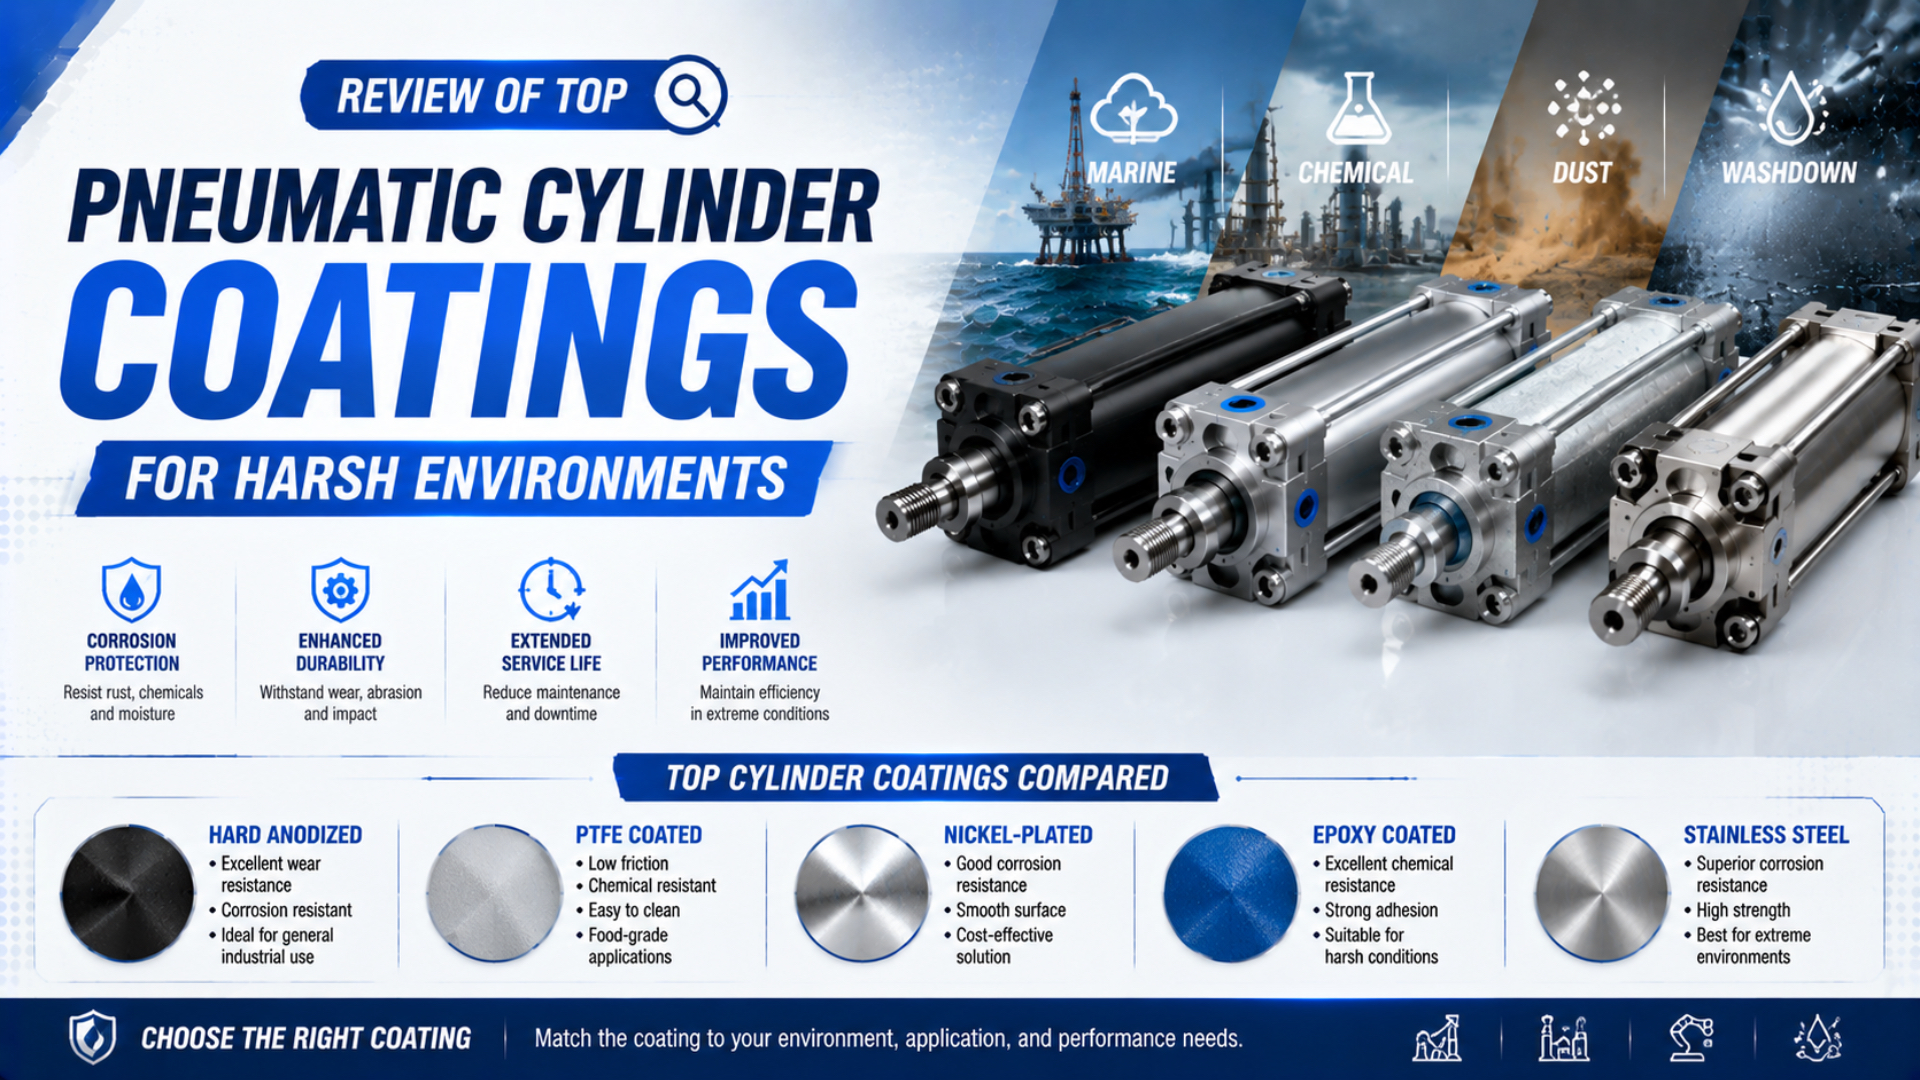
Không có một lớp phủ duy nhất là tốt nhất cho xi lanh khí nén trong mọi môi trường khắc nghiệt. Đặc tính kỹ thuật đúng phải bắt đầu từ điều kiện phơi nhiễm thực tế, xác định những bộ phận của xi lanh chịu phơi nhiễm và chỉ định vật liệu hoặc xử lý bề mặt tương thích cho từng bộ phận. Bề mặt ty cứng, thân nhôm được bảo vệ và chi tiết ghép nối chống ăn mòn giải quyết những vấn đề khác nhau.
Không nên dùng số giờ phun muối làm bảng xếp hạng chung. ISO 9227:2022 định nghĩa ba phương pháp môi trường nhân tạo, nhưng nêu rõ rằng các phương pháp này không nhằm xếp hạng các vật liệu khác nhau hoặc dự đoán khả năng chống ăn mòn dài hạn (ISO 9227, 2022). Hãy xem kết quả là một phép kiểm soát chất lượng có điều kiện, gắn với đặc tính kỹ thuật cụ thể của sản phẩm.
Điểm cần nhớ
- ISO 9227 định nghĩa ba phương pháp phun muối, nhưng không biến số giờ thử nghiệm thành tuổi thọ ngoài hiện trường.
- Hãy quy định riêng lòng ống, bề mặt ngoài thân, ty piston, nắp đầu, chi tiết ghép nối, phớt và phụ kiện.
- Anodizing, mạ kim loại, lớp phủ polymer và kết cấu inox không thể thay thế lẫn nhau.
- Bằng chứng nghiệm thu quan trọng hơn nhãn chung chung như «chống ăn mòn».
Cụm xi lanh cho môi trường khắc nghiệt là cấu hình cơ cấu chấp hành hoàn chỉnh được chọn cho điều kiện phơi nhiễm hóa chất, nhiệt, cơ học và độ ẩm đã xác định. Cụm này gồm các chi tiết chịu áp, bề mặt chuyển động, phớt, chất bôi trơn, chi tiết ghép nối, giá đỡ, cảm biến, đầu nối, cáp và mọi hệ thống bảo vệ bề mặt.
Quy tắc lựa chọn rất đơn giản: bộ phận bị phơi nhiễm và được bảo vệ kém nhất sẽ quyết định giới hạn chống ăn mòn thực tế. Thân inox đi cùng chốt chạc mạ, thân anodizing đi cùng bề mặt ty không phù hợp hoặc lớp phủ kháng hóa chất đặt cạnh phớt bị trương nở vẫn có thể gây hỏng sớm.
Tại sao một lớp phủ không thể bảo vệ mọi bề mặt xi lanh?
ISO 9227:2022 định nghĩa ba phương pháp phun muối: phun muối trung tính, phun muối axit axetic và phun muối axit axetic gia tốc bằng đồng. Sự khác biệt này cho thấy ngay rằng «khả năng chống ăn mòn» không phải là một thuộc tính duy nhất. Xi lanh cần biện pháp bảo vệ riêng cho từng bề mặt, cơ chế phơi nhiễm và yêu cầu chức năng (ISO 9227, 2022).
Bề mặt ngoài thân chủ yếu là bài toán bảo vệ bằng lớp chắn. Lòng ống là bề mặt chính xác nơi phớt piston chạy. Ty piston phải chống ăn mòn nhưng vẫn giữ được độ hoàn thiện, độ cứng, hình học và độ nhám mà phớt ty yêu cầu. Nắp đầu, ren, ty giằng, giá đỡ, chốt, cảm biến và đầu nối tạo ra các khe hẹp và giao diện giữa các kim loại khác nhau.
Phủ cùng một hệ thống lên mọi chi tiết nhìn thấy có thể làm cơ cấu chấp hành kém đi. Lớp lắng đọng dày trên đường kính lắp có dung sai chặt sẽ thay đổi khe hở. Lớp polymer mềm trên ty chịu mài mòn có thể bị xước hoặc bong. Xử lý sau quá mạnh có thể làm thay đổi vật liệu nền hoặc kích thước cuối. Lớp anodizing đã bịt kín có thể phù hợp với bề mặt ngoài, trong khi lòng ống cần một trình tự hoàn thiện được kiểm soát sau xử lý.
Hãy tách cả đường đi ăn mòn bên ngoài và bên trong. Chất lỏng rửa bên ngoài có thể tấn công các mối nối, vết xước, chi tiết ghép nối và rãnh cảm biến. Ăn mòn bên trong thường gợi ý hơi ẩm trong khí nén, nước ngưng, chất bôi trơn không tương thích, hư hỏng khi lắp hoặc khuyết tật ở phía chịu áp. hướng dẫn về ăn mòn khi rửa giải thích chi tiết cách phân tách chẩn đoán này.
| Khu vực xi lanh | Chức năng chính | Mối đe dọa điển hình | Trọng tâm đặc tính kỹ thuật |
|---|---|---|---|
| Bề mặt ngoài thân | Vỏ kết cấu và giao diện lắp đặt | Độ ẩm, nước bắn, tia UV, hóa chất, vết xước | Hợp kim nền, tiền xử lý, hệ thống lớp chắn, độ phủ ở mép và ren |
| Lòng ống thân | Bề mặt chạy của phớt piston | Độ ẩm, hạt bẩn, mài mòn, khuyết tật lớp phủ | Đường kính cuối, hình dạng, độ nhám, trình tự phủ, khả năng tương thích với phớt |
| Ty piston | Đường chạy chuyển động của phớt | Muối, hạt sạn, va đập, màng hóa chất, hư hỏng gạt bụi | Vật liệu nền, loại hoàn thiện, chiều dày, độ cứng, độ xốp, độ nhám cuối |
| Nắp đầu và cổng | Bịt kín và kết nối áp suất | Khe hẹp, ren hỏng, cặp điện hóa | Tổ hợp vật liệu, tính liên tục của lớp phủ, nút bịt, thoát nước, bề mặt làm kín |
| Chi tiết ghép nối và giá đỡ | Truyền tải | Kim loại khác nhau, chất lỏng bị giữ lại, sơn hỏng | Hợp kim, cách ly, thoát nước, khả năng tiếp cận, phụ tùng thay thế |
| Phớt và phụ kiện | Ngăn nhiễm bẩn và giữ chuyển động ổn định | Trương nở, thủy phân, nhiệt, chất bẩn xâm nhập | Đúng loại hợp chất, mỡ, khả năng tương thích với môi chất, cấp bảo vệ vỏ |
Lớp phủ, lớp mạ và inox là những lựa chọn đặc tính kỹ thuật khác nhau
Hai tài liệu ISO quy định các cơ sở khác nhau cho anodizing. ISO 7599:2018 đề cập đến oxy hóa anod trang trí và bảo vệ, còn ISO 10074:2021 đề cập đến oxy hóa anod cứng cho mục đích kỹ thuật. Bản vẽ phải nêu rõ quy trình áp dụng và yêu cầu cuối, thay vì xem mọi bề mặt nhôm màu tối là cùng một lớp phủ (ISO 7599, 2018; ISO 10074, 2021).
Hãy dùng thuật ngữ chính xác:
- Anodizing biến bề mặt nhôm thành một lớp oxide. Anodizing bảo vệ thông thường và anodizing cứng có đường đặc tính kỹ thuật và ưu tiên hiệu năng khác nhau.
- Mạ niken-phốt pho hóa học lắng đọng lớp kim loại niken-phốt pho bằng quy trình tự xúc tác. Hàm lượng phốt pho, chiều dày, độ xốp và xử lý nhiệt làm thay đổi kết quả.
- Mạ crom kỹ thuật lắng đọng crom kim loại, thường trên ty nền sắt hoặc bề mặt chịu mài mòn. Đây là một lựa chọn xử lý ty, không phải lớp hoàn thiện chung cho thân xi lanh.
- Hệ thống phủ nền PTFE mô tả một họ hệ thống nhựa. Chất kết dính, lớp lót, chất gia cường, chu trình đóng rắn, chiều dày màng, độ bám dính và độ nhám cuối vẫn phải được xác định.
- Kết cấu inox thay đổi chính vật liệu nền. Cách này có thể loại bỏ sự phụ thuộc vào lớp chắn ở một số bề mặt, nhưng không loại trừ rỗ, ăn mòn khe, kẹt dính, ăn mòn giữa kim loại khác nhau hoặc không tương thích với phớt.
- Hệ thống sơn hữu cơ hoặc sơn bột có thể bảo vệ giá đỡ và vỏ ngoài bằng thép. ISO 12944-5:2019 đề cập đến hệ thống sơn bảo vệ cho kết cấu thép, không đề cập đến đường chạy động của phớt hoặc lòng ống khí nén đã hoàn thiện (ISO 12944-5, 2019).
Phân biệt này giúp tránh một lỗi mua hàng phổ biến. «Hoàn thiện 316L», «lòng ống Teflon» và «xi lanh anodizing cứng» nghe có vẻ cụ thể, nhưng không thuật ngữ nào xác định được cơ cấu chấp hành hoàn chỉnh. Hãy hỏi bộ phận nào được xử lý, vật liệu nền là gì, bề mặt nào bị che hoặc được hoàn thiện sau xử lý và thử nghiệm nghiệm thu nào được áp dụng.
Điều kiện phơi nhiễm nên định hướng lựa chọn lớp phủ như thế nào?
Festo chia khả năng chống ăn mòn thành năm cấp từ CRC0 đến CRC4, trong đó CRC4 dành cho tải ăn mòn rất khắc nghiệt như môi chất thực phẩm hoặc hóa chất mạnh và phơi nhiễm ngoài trời nghiêm trọng. Tuy nhiên, hướng dẫn của Festo vẫn yêu cầu thử bằng môi chất thực tế khi phù hợp; bằng chứng này hữu ích hơn việc chọn theo bảng xếp hạng chung của lớp phủ (Các cấp CRC của Festo, truy cập năm 2026).
Hãy lập hồ sơ phơi nhiễm trước khi chọn hệ thống bề mặt. Tối thiểu phải ghi tên hóa chất, nồng độ, nhiệt độ, cách tiếp xúc, thời gian phơi nhiễm, tần suất, việc rửa và sấy, nhiễm hạt mài, tia UV, va đập cơ học và hư hỏng lớp phủ dự kiến. «Ngoài trời», «cấp thực phẩm» và «kháng hóa chất» không phải là điều kiện thử nghiệm.
| Điều kiện phơi nhiễm | Câu hỏi sàng lọc đầu tiên | Hướng lựa chọn ban đầu hợp lý | Bằng chứng vẫn cần bổ sung |
|---|---|---|---|
| Độ ẩm trong nhà và bụi công nghiệp nhẹ | Nước ngưng có đi vào lòng ống hay chỉ chạm bề mặt ngoài? | Anodizing bảo vệ hoặc kết cấu tiêu chuẩn theo danh mục sản phẩm có thể đủ | Chất lượng khí, đặc tính kỹ thuật lớp phủ, giới hạn của phớt và chất bôi trơn |
| Thời tiết ngoài trời và tia UV | Mép, cổng, cảm biến và giá đỡ có được bảo vệ như nhau không? | Thân anodizing cứng hoặc thân được bảo vệ với phụ kiện tương thích thời tiết | Tia UV, chu kỳ ướt, hư hỏng lớp phủ, thoát nước, dải nhiệt độ |
| Rửa thực phẩm hoặc đồ uống | Áp dụng chất tẩy rửa, nồng độ, nhiệt độ, tia phun và vùng vệ sinh nào? | Cấu hình inox chuyên cho rửa hoặc cấu hình phủ đã được thẩm định | Khả năng làm sạch, tình trạng tiếp xúc thực phẩm, hóa chất của phớt, mỡ và bằng chứng xâm nhập |
| Nước bắn hoặc hơi hóa chất | Phơi nhiễm là nước bắn gián đoạn, hơi hay ngâm? | Vật liệu và lớp phủ được chọn theo dữ liệu của đúng môi chất | Nồng độ, nhiệt độ, thời gian ướt, thẩm thấu, độ bám dính và kế hoạch sửa chữa |
| Muối ven biển hoặc môi trường biển | Cơ cấu chấp hành chịu không khí ẩm, phun muối, nước bắn hay ngâm? | 316L, thép duplex hoặc gói lớp phủ có hồ sơ theo vùng phơi nhiễm | Khe hẹp, cặn bám, cặp điện hóa, thoát nước, gói ty và phụ kiện |
| Khai khoáng và bụi mài mòn | Hạt mài có chạm ty, gạt bụi, lòng ống hoặc dải làm kín của xi lanh không ty không? | Bề mặt ty chống mài mòn, gạt bụi hiệu quả, bố trí có bảo vệ hoặc có dẫn hướng | Kích thước hạt, va đập, phương pháp làm sạch và độ nhám bề mặt cuối |
| Nhiệt độ cao | Nhiệt sẽ làm thay đổi lớp phủ, vật liệu nền, phớt hay chất bôi trơn trước tiên? | Hệ vật liệu được định mức theo nhiệt độ | Nhiệt độ liên tục và cực đại, chu kỳ nhiệt, tổ hợp hóa chất |
Chế biến thực phẩm cho thấy tại sao chỉ ghi tên vật liệu là chưa đủ. Quy định của Hoa Kỳ về sản xuất thực phẩm yêu cầu thiết bị phải làm sạch được đầy đủ, còn bề mặt tiếp xúc thực phẩm phải chịu được môi trường, thực phẩm, chất tẩy rửa, chất khử trùng và quy trình vệ sinh dự kiến (21 CFR 117.40, truy cập năm 2026). Chỉ tên của lớp phủ không thể chứng minh sự phù hợp đầy đủ.
Lựa chọn cho ứng dụng biển cũng cần kỷ luật tương tự. Buồng phun muối không tái tạo được cặn phía sau giá đỡ, ngâm gián đoạn trong nước biển, tia UV, nước xâm nhập qua cáp hoặc tiếp xúc điện hóa. Hãy dùng hướng dẫn lựa chọn xi lanh cho ứng dụng biển khi phơi nhiễm chloride là trường hợp tải chính.
Xử lý bề mặt nào phù hợp với từng bộ phận của xi lanh?
ASTM B650-23 liệt kê sáu ứng dụng kỹ thuật của lớp phủ crom, gồm mài mòn, fretting, ma sát, kẹt dính, ăn mòn và khôi phục kích thước. Phạm vi này giải thích vì sao crom cứng thường gắn với ty, đồng thời cho thấy cụm từ «mạ crom» vẫn chưa đủ nếu thiếu vật liệu nền, chiều dày, xử lý, hoàn thiện và bằng chứng nghiệm thu (ASTM B650, 2023).
Hãy bắt đầu từ bộ phận rồi mới chọn xử lý:
Bề mặt ngoài của thân nhôm
Anodizing bảo vệ có thể phù hợp với dịch vụ công nghiệp thông thường. Anodizing cứng đáng cân nhắc hơn khi mài mòn hoặc hư hỏng do thao tác là yếu tố quan trọng, nhưng phải nêu rõ hợp kim, tiền xử lý, chiều dày, trạng thái bịt kín, màu, vùng che và trình tự gia công sau đó. so sánh thân xi lanh nhôm anodizing cứng và tiêu chuẩn giải thích vì sao chỉ độ cứng không thể dự đoán tuổi thọ phớt hoặc thân.
Lòng ống nhôm
Lòng ống cần được kiểm soát cuối cùng về kích thước và ma sát. Hãy nêu rõ lòng ống được anodizing, phủ, mạ hay hoàn thiện sau xử lý. Sau đó xác định đường kính, độ tròn, độ thẳng, độ nhám, độ sạch, chiều dày lớp phủ tại các vị trí quan trọng và khả năng tương thích với phớt piston cùng chất bôi trơn. hướng dẫn về chiều sâu anodizing cứng đề cập đến độ dày tăng thêm của lớp phủ và bù kích thước.
Ty piston nền sắt
Crom kỹ thuật là một lựa chọn đã được sử dụng rộng rãi. ISO 6158:2018 đưa ra cách chỉ định chiều dày crom điện phân trên linh kiện kỹ thuật, còn ASTM B650-23 bổ sung yêu cầu về chiều dày, độ bám dính, độ xốp và kiểm soát giòn hóa hydro (ISO 6158, 2018; ASTM B650, 2023).
Nitriding, ty inox, hệ nền niken, lớp PVD và lớp phủ ceramic có thể phù hợp với các nhiệm vụ khác. Mỗi lựa chọn làm thay đổi hệ vật liệu nền-lớp phủ và bề mặt tiếp xúc với gạt bụi cùng phớt ty. Hãy dùng so sánh crom cứng và nitriding để xem các lựa chọn quy trình; hãy dùng hướng dẫn về lớp phủ ceramic cho ty khi phơi nhiễm bụi mài mòn trong khai khoáng.
Nắp đầu, chi tiết ghép nối, giá đỡ và phụ kiện
Những bộ phận này thường quyết định hiệu năng ngoài hiện trường. Hãy ghép hợp kim phù hợp khi có thể, cách ly kim loại khác nhau nếu thiết kế cho phép, thoát chất lỏng thay vì giữ lại và giữ cho mép lớp phủ có thể kiểm tra. Thân 316L lắp cùng chốt, vòng đệm, phần cứng cảm biến hoặc đầu nối dễ hỏng không phải là một gói cấu hình môi trường 316L hoàn chỉnh. Hãy xem ăn mòn điện hóa giữa các bộ phận xi lanh khi các kim loại khác nhau cùng tạo thành một giao diện ướt.
So sánh hữu ích nhất không phải là «lớp phủ nào đứng đầu?». Câu hỏi đúng là «sau khi xử lý bộ phận này bằng cách này, đường dẫn hỏng nào vẫn còn?». Câu hỏi đó làm lộ khoảng trống ở phớt ty, mép, ren, ổ lắp, cảm biến và phần cứng thay thế trước khi máy đưa vào vận hành.
Các họ lớp phủ chính thực sự cung cấp gì?
ASTM B733 phân loại lớp mạ niken-phốt pho hóa học theo ba trục đặc tính kỹ thuật: loại phốt pho, điều kiện làm việc dựa trên phơi nhiễm và cấp xử lý nhiệt sau mạ. Vì vậy, cùng một tên lớp phủ có thể cho hành vi khác nhau về ăn mòn, mài mòn, độ cứng và kích thước. Bộ phận mua hàng cần ký hiệu đầy đủ và kế hoạch nghiệm thu, không chỉ một nhãn ENP (ASTM B733, 2022).
| Hệ thống bề mặt | Có thể cung cấp | Thường phù hợp ở đâu | Bẫy đặc tính kỹ thuật chính |
|---|---|---|---|
| Anodizing bảo vệ | Lớp chắn chống ăn mòn và bề mặt nhôm cứng hơn hợp kim chưa xử lý | Bề mặt nhôm ngoài trong chế độ công nghiệp được kiểm soát | Không nêu hợp kim, thiếu chiều dày hoặc trạng thái bịt kín, mép hỏng, mặc định sai rằng lòng ống cũng được xử lý |
| Anodizing cứng | Dự phòng chống mài mòn cao hơn và lớp oxide kỹ thuật dày hơn | Lòng ống hoặc bề mặt ngoài nhôm nơi mài mòn là yếu tố quan trọng | Tăng kích thước, độ nhám, nứt, hoàn thiện sau xử lý, khả năng tương thích với phớt |
| Niken-phốt pho hóa học | Lớp chắn kim loại lắng đọng tương đối đồng đều trên hình học được làm ướt tự do | Chi tiết phức tạp bằng nhôm hoặc thép, lòng ống và vỏ được chọn | Hàm lượng phốt pho, độ xốp, tiền xử lý, xử lý nhiệt, tích lũy dung sai |
| Crom kỹ thuật | Lớp lắng đọng kỹ thuật cứng và chống mài mòn | Ty nền sắt và các bề mặt chịu mài mòn được chọn | Vi nứt hoặc độ xốp, trạng thái vật liệu nền, chiều dày, mài tinh, kiểm soát hydro |
| Hệ thống nền PTFE | Năng lượng bề mặt thấp và khả năng kháng hóa chất của hệ nhựa đã xác định | Bề mặt chống dính được chọn hoặc bề mặt chịu hóa chất | Dùng chung chung từ «Teflon», màng mềm, mài mòn, độ bám dính, đóng rắn, độ nhám cuối |
| Sơn hữu cơ hoặc sơn bột | Lớp chắn ngoài và hệ màu | Giá đỡ, tấm chắn, vỏ và chi tiết ngoài không trượt | Chuẩn bị bề mặt, độ phủ mép, vết xước, sửa chữa, giao diện động không phù hợp |
| Kết cấu inox | Vật liệu nền chống ăn mòn mà không cần dựa vào lớp chắn ngoài trên mọi bề mặt | Cấu hình cho rửa, ứng dụng biển, vệ sinh hoặc hóa chất | Mác vật liệu, hoàn thiện, khe hẹp, kẹt dính, kim loại khác nhau, khác biệt giữa ty và phụ kiện |
Niken hóa học cho thấy hóa học của lớp phủ quan trọng như thế nào. ASTM B733 nêu rằng lớp lắng đọng ít phốt pho cho độ cứng cao ở trạng thái sau mạ, lớp trung bình đáp ứng nhu cầu chung về mài mòn và ăn mòn, còn lớp nhiều phốt pho có khả năng chống phun muối và axit cao hơn. Đây là giới hạn để sàng lọc, không phải lời hứa chung cho mọi xi lanh có phủ.
PTFE cũng cần được xem xét cẩn thận như vậy. Chất phân tán nhựa PTFE có thể được phun, lăn hoặc phủ dạng màn, nhưng hệ thống cuối phụ thuộc vào công thức và quy trình (Thông tin sản phẩm Chemours Teflon PTFE DISP 40, truy cập năm 2026). Với bề mặt trượt trong xi lanh khí nén, hãy quy định toàn bộ hệ thống và kiểm tra đồng thời độ bám dính, độ nhám, mài mòn, hành vi của phớt và phơi nhiễm hóa chất.
Inox nằm trong cùng bảng quyết định vì có thể thay thế vật liệu nền được phủ, nhưng không được gọi là lớp phủ. Chi tiết sản phẩm vẫn quyết định mức phù hợp. Ví dụ, danh mục SMC CG5-S nêu các chi tiết ngoài bằng inox 304, phớt NBR hoặc FKM có thể chọn, gạt bụi chịu nước và giới hạn sử dụng trong vùng thực phẩm đối với sản phẩm được dẫn (SMC CG5-S, truy cập năm 2026).
Bằng chứng thẩm định quan trọng hơn bảng xếp hạng dựa trên phun muối
ASTM B117-26 giao cho đặc tính kỹ thuật sản phẩm ba quyết định: mẫu thử, thời gian phơi nhiễm và cách diễn giải kết quả. Tiêu chuẩn này cũng cảnh báo rằng hiệu năng trong môi trường tự nhiên hiếm khi tương quan với dữ liệu phun muối độc lập. Hãy yêu cầu phương pháp được định danh, cấu hình mẫu, tiêu chí nghiệm thu và thử nghiệm hỗ trợ ở cấp sản phẩm (ASTM B117, 2026).
Một bộ bằng chứng có thể bảo vệ về mặt kỹ thuật gồm nhiều tầng:
- Định nghĩa thiết kế và quy trình: hợp kim và trạng thái vật liệu nền, bề mặt được xử lý, che chắn, tiền xử lý, ký hiệu lớp phủ, chiều dày, bịt kín hoặc xử lý nhiệt, gia công sau xử lý và quy tắc sửa chữa.
- Kiểm tra kiểm soát quy trình: khả năng truy xuất chứng chỉ, ngoại quan, bản đồ chiều dày, kiểm tra độ bám dính hoặc độ xốp khi phù hợp, phương pháp và tải độ cứng khi được yêu cầu cùng hồ sơ từng lô.
- Kiểm tra bề mặt chức năng: đường kính cuối, độ tròn, độ thẳng, độ nhám, khuyết tật, độ sạch và độ khớp tại phớt, ổ đỡ, ren và cổng.
- Khả năng tương thích vật liệu: đúng chất tẩy rửa, hóa chất quy trình, chất bôi trơn, hợp chất phớt, nhiệt độ, nồng độ và thời gian phơi nhiễm.
- Thẩm định ở cấp xi lanh: rò rỉ, hành vi khi bắt đầu chuyển động, ma sát khi chạy, chuyển động, hư hỏng do ăn mòn và trạng thái phớt trước, trong và sau phơi nhiễm đã nêu.
- Xem xét cụm đã lắp: giá đỡ, chốt, chi tiết ghép nối, cảm biến, cáp, đầu nối, thoát nước, bảo vệ và khả năng tiếp cận để bảo trì.
Hãy dùng phương pháp đo chiều dày đúng cho từng cặp lớp phủ/vật liệu nền. ISO 2360:2017 đề cập đến phép đo lớp phủ không dẫn điện trên vật liệu nền dẫn điện, không từ tính bằng dòng điện xoáy nhạy biên độ và đặc biệt phù hợp với nhiều oxide anod. ISO 21968:2019 đề cập đến phép đo bằng dòng điện xoáy nhạy pha cho lớp phủ kim loại không từ tính trên vật liệu nền phù hợp (ISO 2360, 2017; ISO 21968, 2019).
Phun muối hữu ích hơn để phát hiện gián đoạn quy trình và xác nhận hệ thống bảo vệ đã định vẫn nằm trong kiểm soát. Thử nghiệm này không xác định được tuổi thọ phớt, tuổi thọ chống mài mòn, khả năng tương thích hóa chất hoặc số năm làm việc sau lắp đặt. Nếu tuổi thọ là yêu cầu mua hàng, hãy dùng chương trình thử ở cấp xi lanh với chế độ làm việc và ngưỡng hỏng được nêu rõ. ISO 19973-3:2015 đưa ra quy trình đánh giá độ tin cậy của xi lanh có ty và biểu thị tuổi thọ theo chu kỳ hoặc kilomet (ISO 19973-3, 2015).
Đừng để một mẫu thử đạt làm cho một cụm đang hỏng được xem là chấp nhận được. Nhà cung cấp lớp phủ có thể kiểm soát một tấm mẫu phẳng, còn nhà sản xuất xi lanh kiểm soát mép, lòng ống, ren, mài tinh, phớt, độ sạch và hư hỏng khi lắp. Cả hai hồ sơ đều quan trọng, nhưng cơ cấu chấp hành đã lắp mới là đối tượng thử cuối cùng.
Bộ phận mua hàng nên soạn RFQ và kế hoạch nghiệm thu như thế nào?
ASTM B650-23 yêu cầu bằng chứng ở ít nhất năm lĩnh vực kỹ thuật đối với crom kỹ thuật: xử lý trước và sau, chiều dày, độ bám dính, độ xốp và ngoại quan. RFQ hữu ích cho xi lanh phải áp dụng cùng kỷ luật cho từng hệ thống bề mặt được quy định, đồng thời bổ sung kích thước cuối, khả năng tương thích của phớt, thử lắp và yêu cầu tài liệu (ASTM B650, 2023).
Hãy gửi cho nhà cung cấp một bảng điều kiện phơi nhiễm thay vì câu «môi trường khắc nghiệt». Hãy bao gồm:
| Trường thông tin RFQ | Cần nêu | Vì sao quan trọng |
|---|---|---|
| Môi trường | Trong nhà, ngoài trời, rửa, biển, khai khoáng, hóa chất, nhiệt độ cao | Xác định các đường dẫn hư hỏng chính |
| Môi chất | Tên sản phẩm, thành phần hóa học, nồng độ, chất nhiễm bẩn | Sàng lọc kim loại, lớp phủ, phớt, mỡ, nhãn và nhựa |
| Tiếp xúc | Hơi, nước bắn, phun trực tiếp, chu kỳ ướt/khô, ngâm | Làm thay đổi rủi ro khe hẹp, thẩm thấu và xâm nhập |
| Nhiệt độ | Giá trị liên tục, cực đại, của môi chất, bề mặt và môi trường | Làm thay đổi ăn mòn, giới hạn đóng rắn, phớt và bôi trơn |
| Chế độ tải cơ học | Đường kính, hành trình, tốc độ, tần suất chu kỳ, tải bên, va đập, hạt bẩn | Liên kết hệ thống bề mặt với mài mòn thực tế |
| Phạm vi bộ phận | Lòng ống, bề mặt ngoài, ty, nắp đầu, chi tiết ghép nối, giá đỡ, phụ kiện | Ngăn một gói «inox» hoặc «có phủ» không đầy đủ |
| Đặc tính kỹ thuật bề mặt | Tiêu chuẩn, ký hiệu, chiều dày, hoàn thiện, xử lý sau | Làm cho quy trình được cung cấp có thể kiểm tra |
| Nghiệm thu | Lấy mẫu, vị trí, phương pháp, giới hạn, định dạng báo cáo | Xác định thế nào là đạt trước khi giao hàng |
| Thử chức năng | Rò rỉ, ma sát, chuyển động, phơi nhiễm, độ bền, giới hạn hỏng | Liên kết bằng chứng mẫu thử với hiệu năng xi lanh |
| Bảo trì | Làm sạch, tráng rửa, kiểm tra, dặm sửa, phớt và phần cứng thay thế | Giữ nguyên biện pháp bảo vệ đã chọn trong quá trình sử dụng |
Hãy yêu cầu mã bộ phận và cấu hình chính xác làm cơ sở cho từng tuyên bố trong danh mục sản phẩm. Hỏi kết quả ăn mòn được dẫn là của tấm mẫu phẳng, một bộ phận hay xi lanh đã lắp. Xác định vị trí đo, số mẫu, tiêu chí nghiệm thu và hệ quả khi sửa lớp phủ làm thay đổi kích thước quan trọng.
Đối với ứng dụng thực phẩm, hãy yêu cầu tuyên bố gắn với vùng vệ sinh thực tế và cấu hình bộ phận. Với công việc biển, hãy nêu vùng phơi nhiễm và bản vẽ lắp có kim loại khác nhau. Với khai khoáng, hãy nêu kích thước hạt, va đập, bố trí gạt bụi và bảo vệ ty. Một RFQ phù hợp cung cấp đủ thông tin để nhà cung cấp loại bỏ lựa chọn trong danh mục sản phẩm không phù hợp trước khi nó trở thành hỏng hóc ngoài hiện trường.
Câu hỏi thường gặp về lớp phủ xi lanh khí nén
ISO 19973-3:2015 biểu thị tuổi thọ xi lanh khí nén theo hai đơn vị thực tế: chu kỳ hoặc kilomet. Năm câu trả lời dưới đây giữ các tuyên bố về lớp phủ gắn với bộ phận, thử nghiệm và giới hạn vận hành đã xác định, để chứng chỉ nhà cung cấp hỗ trợ được ứng dụng mà không bị hiểu nhầm là bảo đảm chung về tuổi thọ ngoài hiện trường (ISO 19973-3, 2015).
Lớp phủ nào tốt nhất cho xi lanh khí nén trong môi trường khắc nghiệt?
Không có lựa chọn thắng chung cho mọi trường hợp. ISO 9227:2022 có ba phương pháp phun muối khác nhau và cảnh báo việc xếp hạng vật liệu dựa trên các kết quả đó. Trước hết hãy xác định môi chất, nhiệt độ, tiếp xúc, mài mòn và bộ phận. Sau đó chọn các hệ thống riêng cho bề mặt ngoài thân, lòng ống, ty, nắp đầu, phần cứng, phớt và phụ kiện.
Inox 316L có phải là lớp phủ xi lanh khí nén không?
Không. 316L là mác thép không gỉ, tức vật liệu nền hoặc vật liệu kết cấu chứ không phải lớp phủ. Nó có thể giảm sự phụ thuộc vào lớp hoàn thiện dạng chắn, nhưng vẫn cần trạng thái bề mặt, phớt, chi tiết ghép nối, thoát nước và phụ kiện phù hợp. Ngay cả CG5-S chịu nước của SMC cũng dùng chi tiết ngoài 304 trong cấu hình được dẫn.
Số giờ phun muối có dự đoán được xi lanh sẽ dùng được bao nhiêu năm không?
Không. ASTM B117-26 nêu rằng kết quả phun muối độc lập hiếm khi tương quan với hiệu năng trong môi trường tự nhiên. ISO 9227:2022 cũng không chấp nhận dự đoán dài hạn. Số giờ thử chỉ có ý nghĩa khi phương pháp, mẫu, chuẩn bị, phơi nhiễm, tiêu chí nghiệm thu và đặc tính sản phẩm được định danh, đồng thời có bằng chứng liên quan ở cấp cụm hoặc hiện trường.
Ty và thân xi lanh có nên dùng cùng một lớp phủ không?
Thông thường là không. ISO 6158:2018 đề cập đến lớp phủ crom kỹ thuật thường phù hợp với bề mặt chịu mài mòn như ty, trong khi ISO 7599 và ISO 10074 đề cập đến các hệ anod khác nhau cho nhôm. Ty, lòng ống, bề mặt ngoài và phần cứng chịu các yêu cầu khác nhau về chuyển động, ăn mòn, kích thước và giao diện phớt.
Nhà cung cấp xi lanh khí nén cần cung cấp bằng chứng nào về lớp phủ?
Hãy yêu cầu tối thiểu năm nhóm bằng chứng: truy xuất vật liệu nền và quy trình, chiều dày và trạng thái lớp phủ, hình học và độ nhám cuối, khả năng tương thích với phớt và môi chất, cùng kết quả chức năng ở cấp xi lanh. Bổ sung vị trí lấy mẫu, phương pháp, giới hạn nghiệm thu, điều kiện phơi nhiễm, sửa chữa và toàn bộ kết quả mẫu. Chứng chỉ phun muối chung chung là chưa đủ.
Nguồn và tài liệu kỹ thuật tham khảo
- ISO 9227:2022, Thử nghiệm ăn mòn trong môi trường nhân tạo - Thử nghiệm phun muối, truy cập ngày 2026-07-27.
- ASTM B117-26, Thực hành tiêu chuẩn vận hành thiết bị thử phun muối, truy cập ngày 2026-07-27.
- ISO 7599:2018, Lớp phủ oxy hóa anod trang trí và bảo vệ trên nhôm, truy cập ngày 2026-07-27.
- ISO 10074:2021, Lớp phủ oxy hóa anod cứng trên nhôm và hợp kim nhôm, truy cập ngày 2026-07-27.
- ASTM B733-22, Lớp phủ niken-phốt pho tự xúc tác trên kim loại, truy cập ngày 2026-07-27.
- ISO 6158:2018, Lớp phủ crom điện phân dùng cho mục đích kỹ thuật, truy cập ngày 2026-07-27.
- ASTM B650-23, Lớp phủ crom kỹ thuật điện phân trên vật liệu nền sắt, truy cập ngày 2026-07-27.
- ISO 2360:2017, Đo chiều dày lớp phủ bằng dòng điện xoáy nhạy biên độ, truy cập ngày 2026-07-27.
- ISO 21968:2019, Đo chiều dày lớp phủ bằng dòng điện xoáy nhạy pha, truy cập ngày 2026-07-27.
- ISO 19973-3:2015, Thử nghiệm độ tin cậy cho xi lanh khí nén có ty, truy cập ngày 2026-07-27.
- ISO 12944-5:2019, Hệ thống sơn bảo vệ cho kết cấu thép, truy cập ngày 2026-07-27.
- Các cấp chống ăn mòn CRC0-CRC4 của Festo, truy cập ngày 2026-07-27.
- Danh mục xi lanh inox CG5-S của SMC, truy cập ngày 2026-07-27.
- 21 CFR 117.40, Thiết bị và dụng cụ, truy cập ngày 2026-07-27.
- Thông tin sản phẩm Chemours Teflon PTFE DISP 40, truy cập ngày 2026-07-27.