
Оценивайте завод по производству цилиндров по доказательствам, которые связывают ваш чертеж со стабильно воспроизводимым результатом производства. Марки станков, площадь цехов, сертификаты и заявления отдела продаж дают полезные ориентиры, но сами по себе не доказывают, что поставщик способен выдерживать критические характеристики, управлять изменениями, испытывать готовые цилиндры и неизменно поставлять согласованную конфигурацию. Наиболее убедительный аудит строится вокруг одного типового заказа. Начните с его требований, затем проследите материал, технологический маршрут, результаты контроля, запись о сборке, функциональные испытания, упаковку и отгрузку. Такой подход отделяет видимые активы от реально действующей производственной системы и формирует единую основу для одобрения поставщика отделами закупок, инженерной службой и службой качества.
Ключевые выводы
- До сравнения заводов определите критические требования и подтверждения приемки.
- Отдельно проверяйте статус сертификата, юридическое лицо, площадку, область сертификации и применимые стандарты на цилиндры.
- Проследите одну реальную производственную запись от приемки материала до отгрузки.
- Одобряйте образцы вместе с производственными средствами управления: хороший прототип не доказывает воспроизводимость серийного выпуска.
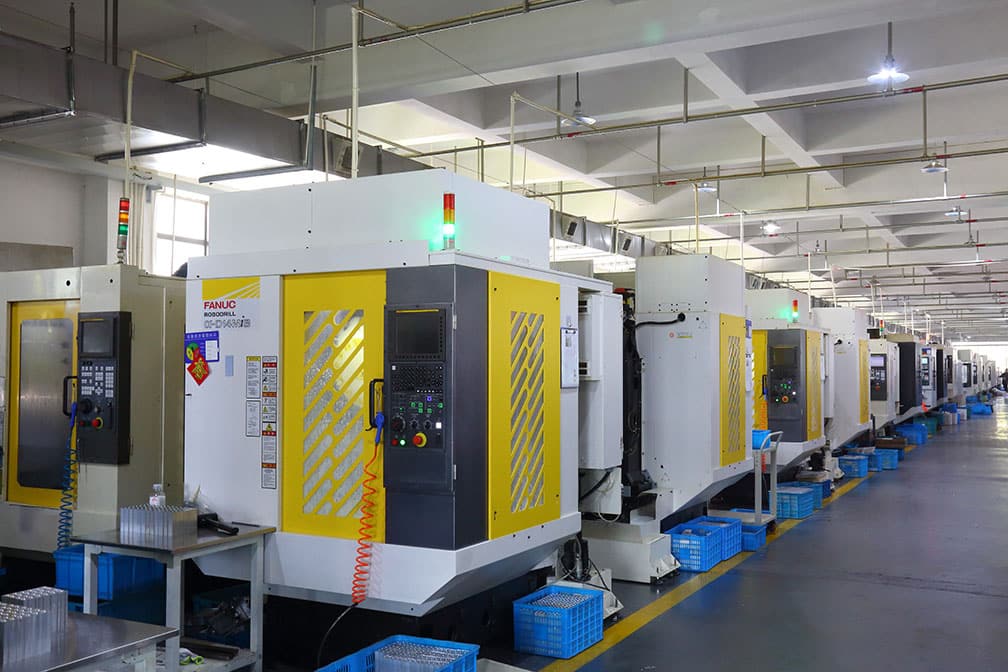
Фотография из цеха подтверждает лишь то, что оборудование находилось там в момент съемки. Она не устанавливает право собственности, состояние технического обслуживания, измерительные возможности, доступную производственную мощность или то, изготавливаются ли на этом оборудовании детали из вашего коммерческого предложения. Проверяйте эти пункты по записям и в ходе наблюдения за реальным производственным маршрутом.
Что нужно определить до аудита производителя цилиндров?
Опубликованный стандарт ISO 15552:2018 распространяется на пневматические цилиндры со съемными креплениями, диаметрами поршня от 32 mm до 320 mm и максимальным номинальным давлением 1,000 kPa. Его область — размерная взаимозаменяемость, а не всеобъемлющая гарантия материалов, герметичности, ресурса или пригодности для конкретного применения (ISO 15552:2018, дата обращения: 26 июля 2026 г.).
Начните с управляемого пакета требований. Если покупатель не определил, что именно должно быть изготовлено и по каким критериям будет оцениваться соответствие, аудит завода сведется к общим впечатлениям.
Как минимум направьте поставщику:
- утвержденный чертеж с обозначением ревизии;
- тип цилиндра, диаметр поршня, ход, крепление, присоединительные отверстия, датчики и комплектацию принадлежностями;
- рабочее и допустимое давление, температуру, рабочую среду, рабочий цикл, скорость, нагрузку и условия боковой нагрузки;
- требования к материалам, покрытиям, составу уплотнений, смазке и чистоте там, где они существенны;
- критические для качества характеристики, или CTQ, с допусками и методом контроля;
- требования к приемке по герметичности, функциональным, прочностным, ресурсным испытаниям и испытаниям на воздействие среды;
- требуемые записи, объем выборки, уровень прослеживаемости, упаковку, маркировку и условия уведомления об изменениях.
Соотносите каждую ссылку на стандарт с его областью применения. Например, схема креплений по ISO 15552 может обеспечить взаимозаменяемость, но не подтверждает, что заменяющий цилиндр имеет тот же диаметр штока, энергию демпфирования, расположение датчиков, совместимость уплотнений или срок службы. Прежде чем считать размерный стандарт полной спецификацией замены, используйте контрольный список взаимозаменяемости по ISO 15552.
| Требование | Запрашиваемое подтверждение | Вопрос для одобрения |
|---|---|---|
| Критические размеры | Чертеж с нумерацией характеристик и отчет о контроле | Совпадают ли указанные характеристики, базы, единицы и допуски с утвержденным чертежом? |
| Материалы и уплотнения | Сертификат на материал, декларация состава и запись об одобренном поставщике | Можно ли проследить партию, использованную для образца, до заявленного материала? |
| Состояние поверхности | Требование чертежа, метод, прибор и измеренный результат | Измерялся ли заданный параметр на нужной поверхности и в нужном направлении? |
| Давление и утечки | Метод испытания, калиброванные приборы, приемочный предел и результат | Воспроизводит ли испытание согласованные давление, продолжительность, среду и допустимую утечку? |
| Функциональная работа | Проверки хода, демпфирования, усилия страгивания, датчиков и нагрузки, когда применимо | Соответствует ли испытание предполагаемому монтажу и рабочему состоянию? |
| Конфигурация | Спецификация материалов и запись о ревизии | Можно ли связать отгруженное изделие с одобренными компонентами и ревизией чертежа? |
При одобрении поставщика не следует считать «завод» самостоятельной практической единицей. Область одобрения должна охватывать завод вместе с определенным семейством продукции, технологическим маршрутом, производственной площадкой, ревизией чертежа и планом приемки. Поставщик может быть способен обрабатывать детали стандартного цилиндра, но не иметь квалификации для длинноходового бесштокового привода, специального покрытия или валидированной сборки для чистых сред.
Может ли перечень оборудования завода доказать способность процесса?
ASQ выделяет шесть факторов, влияющих на производственный процесс: методы, материалы, персонал, оборудование, измерения и среда. Перечень станков охватывает только один фактор. Полезный аудит прослеживает взаимодействие всех шести факторов на реальной детали цилиндра, а не оценивает оборудование только по возрасту, марке или числу осей (ASQ, 2001).
Выберите на чертеже одну CTQ-характеристику и проследите ее по производству. Хорошо подходят отверстие цилиндра, канавка поршневого уплотнения, резьба штока, расположение порта или база каретки, поскольку их функция зависит и от геометрии, и от управления процессом.
Попросите оператора или владельца процесса показать:
- утвержденный чертеж и его ревизию, доступные на рабочем месте;
- используемые станок, программу, приспособление, инструмент и рабочую инструкцию;
- одобрение наладки и подтверждение контроля первой детали;
- метод измерения, идентификатор прибора, разрешение и статус калибровки;
- план действий, когда результат приближается к пределу или выходит за него;
- соответствующую запись по фактической партии.
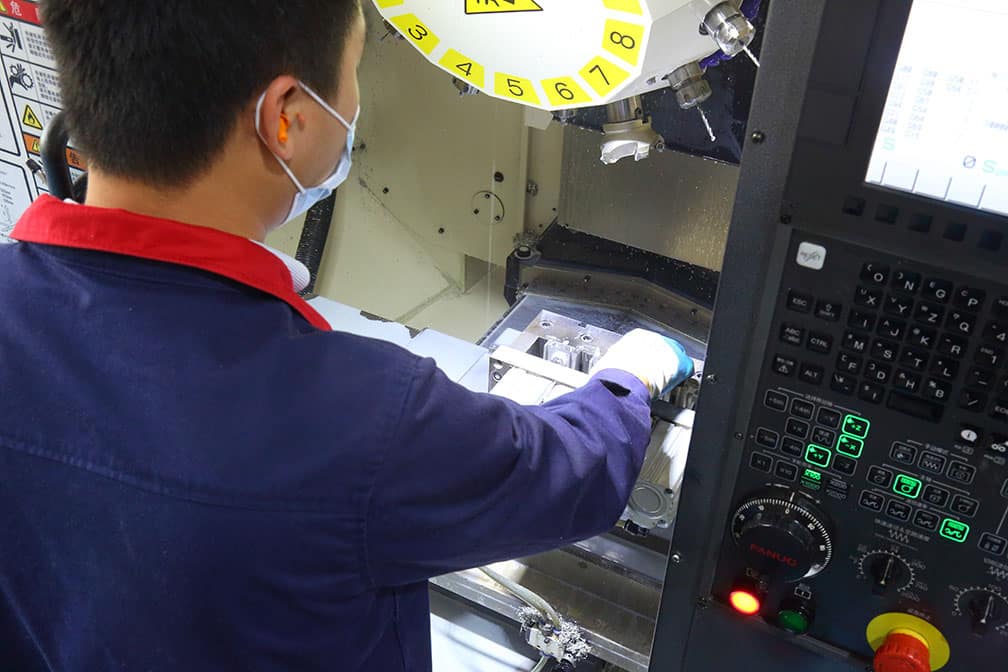
Эта фотография помогает обсуждать ресурсы мехобработки и доступ оператора. Но способность процесса все равно должна быть подтверждена применительно к детали из предложения, допуску, приспособлению, программе, измерительной системе, состоянию обслуживания и производственным записям.
Не принимайте утверждение «наш станок обеспечивает ±0.01 mm» за полный ответ. Важен контекст. Уточните, какая характеристика, материал, наладка, условия среды, метод измерения, план выборочного контроля и период времени подтверждают это заявление. Если представлены индексы пригодности процесса, убедитесь, что процесс был стабильным, данные отражают нормальное производство, а пределы спецификации совпадают с вашим чертежом.
К качеству поверхности нужен столь же строгий подход. Одно номинальное значение Ra не описывает направление рисок, отдельные дефекты, Rz, волнистость, платообразную структуру, длину отсечки при измерении или взаимодействие с уплотнением. Руководство по качеству поверхности гильзы цилиндра объясняет, почему одного привлекательного числа недостаточно для функциональной спецификации поверхности.
По нашему опыту, короткое прослеживание процесса в реальном времени дает больше информации, чем длительная экскурсия по оборудованию. Выберите недавно выполненный заказ и одну характеристику на его чертеже, затем попросите поставщика найти ревизию программы, одобрение первой детали, запись о приборе, результат внутрипроцессного контроля, окончательную приемку и историю несоответствий. Разрывы в этой цепочке быстро выявляют риск.
Как проверить систему качества и область действия сертификата?
По состоянию на 26 июля 2026 г. действующей редакцией остается ISO 9001:2015, а публикация шестой редакции, по данным ISO, ожидается в сентябре 2026 г. Покупателю следует проверить текущий сертификат поставщика и спросить, как будет организован переход, а не требовать сертификат по еще не опубликованной редакции (ISO, дата обращения: 26 июля 2026 г.).
Сертификация не означает, что ISO изготовила или одобрила цилиндры. Важна область действия. Орган по сертификации оценил систему менеджмента качества организации на соответствие указанному стандарту и заявленной области. Сертификат должен соответствовать юридическому лицу, адресу производства, охватываемой деятельности и текущему статусу.
Используйте такую последовательность проверки:
- получите номер сертификата, дату выдачи, срок действия, сведения об органе по сертификации и органе по аккредитации, юридическом лице, адресе площадки и полной области действия;
- найдите организацию или номер сертификата в IAF CertSearch;
- проверьте, имеет ли сертификат статус действующего, приостановленного, отозванного, истекшего или недействительного;
- сопоставьте область сертификата с производственной площадкой и видом деятельности из предложения;
- если запись в базе данных отличается от документа, обратитесь в орган по сертификации или орган по аккредитации.
В IAF CertSearch предусмотрено пять значимых фильтров статуса: действующий, приостановленный, отозванный, истекший и недействительный. Отсутствие сертификата в базе — повод для дополнительной проверки, но не автоматическое доказательство подделки, поскольку охват и общедоступность данных могут различаться (IAF CertSearch, дата обращения: 26 июля 2026 г.).
Рассматривайте остальные обозначения отдельно:
| Заявление | Что оно может подтверждать | Что покупателю еще нужно проверить |
|---|---|---|
| Сертификация ISO 9001 | Соответствие СМК в заявленной области | Юридическое лицо, площадку, область, статус, исключения и средства управления конкретной продукцией |
| Сертификация ISO 14001 | Систему экологического менеджмента в заявленной области | Она не подтверждает характеристики или безопасность цилиндра |
| Маркировка CE | Декларацию изготовителя по применимому законодательству ЕС | Конкретное изделие, предполагаемое применение, директивы или регламенты, технический файл и декларацию |
| Маркировка или сертификат ATEX | Пригодность в пределах определенной области применения во взрывоопасной среде | Группу и категорию оборудования, группу газа или пыли, температурный класс, роль нотифицированного органа и точную конфигурацию |
| Заявление о материале или применении | Заявленный материал или предполагаемые условия эксплуатации | Состав, среду, температуру, чистоту, миграцию и нормативные требования конкретного заказчика |
Если аудит проводится для альтернативного источника поставки, полезным следующим шагом станет сравнение цилиндров OEM и вторичного рынка. Взаимозаменяемость, ответственность по гарантии, документация и управление изменениями могут быть важнее ярлыка поставщика.
Какие подтверждения измерений и испытаний должен предоставить завод?
ISO/IEC 17025:2017 — действующий стандарт компетентности лабораторий, подтвержденный в 2023 г. ISO выделяет три основных требования: компетентность, беспристрастность и стабильное функционирование. Органы по аккредитации используют его для оценки лабораторий, однако применимая область аккредитации должна охватывать именно то измерение или испытание, на которое вы опираетесь (ISO, дата обращения: 26 июля 2026 г.).
Одних наклеек о калибровке недостаточно. NIST поясняет, что метрологическая прослеживаемость относится к результату измерения и требует документированной непрерывной цепи калибровок до установленных эталонов. Сам факт применения прибора, откалиброванного NIST, не делает каждое последующее измерение прослеживаемым (NIST, дата обращения: 26 июля 2026 г.). Объективное свидетельство — это проверяемая информация, связанная с оцениваемым требованием. Оно должно быть конкретным: управляемый документ, идентифицированная запись, наблюдение, результат измерения или воспроизводимое испытание. Его ценность определяется связью с цилиндром из предложения, а не внешним оформлением бланка.
Для одного результата контроля запросите:
- характеристику чертежа и приемочный предел;
- зарегистрированное значение и единицу измерения;
- метод измерения и требования к условиям среды;
- идентификацию, диапазон, разрешение и статус калибровки прибора;
- сертификат калибровки и применимую неопределенность, если она влияет на решение;
- идентификацию оператора или автоматизированной системы;
- дату, партию, деталь, гнездо, станцию и решение по результату;
- подтверждение действий при просрочке калибровки или обнаружении выхода прибора за допуск.
Опубликованный в феврале стандарт ISO 10012:2026 является второй редакцией стандарта на системы менеджмента измерений и заменяет редакцию 2003 г. Его назначение — обеспечивать действительные и надежные результаты измерений при проектировании, производстве, испытаниях, мониторинге и сервисном обслуживании (ISO 10012:2026, дата обращения: 26 июля 2026 г.).
Для испытаний готового цилиндра нужны пределы, установленные для конкретной продукции. Формулировка «каждый цилиндр проходит испытание давлением» неполна, если запись не указывает метод, среду, давление, время стабилизации, выдержку, допустимую утечку или изменение давления, температуру, оснастку, прибор и критерии прохождения. Пробное давление, внешняя утечка, внутренняя утечка, функциональное циклирование, демпфирование, усилие страгивания, работа датчиков и ресурсные испытания отвечают на разные вопросы.
| Испытание | Минимальное содержание записи | Типичная ошибка аудита |
|---|---|---|
| Размерный контроль | Характеристика, база, предел, результат, метод, прибор, партия | Принятие типового отчета, не связанного с ревизией чертежа |
| Пробное испытание или испытание давлением | Давление, среда, продолжительность, температура, оснастка, результат | Применение универсального коэффициента без определяющей спецификации |
| Испытание на утечку | Граница испытания, перепад давления, стабилизация, предел, прибор | Запись «утечки нет» без чувствительности метода или критериев приемки |
| Функциональный цикл | Ориентация, нагрузка, скорость, ход, демпфирование, датчики, число циклов | Циклирование без нагрузки, когда в применении есть боковая нагрузка или внешняя направляющая |
| Ресурсное испытание или воздействие среды | Заданный профиль, идентификация образца, критерии отказа, интервалы контроля | Принятие короткой демонстрации за подтверждение ресурса |
Опубликованный ISO 4414:2010 рассматривает безопасность пневматических систем и компонентов машин и остается действующим после подтверждения в 2021 г. Его область охватывает проектирование, конструкцию, модификацию, монтаж, регулировку, эксплуатацию, техническое обслуживание, надежность, энергоэффективность и экологические аспекты. Эта граница важна: стандарт не предписывает единое универсальное приемочное испытание цилиндра для каждого применения (ISO 4414:2010, дата обращения: 26 июля 2026 г.).
Как проводить аудит прослеживаемости, изменений и несоответствующей продукции?
Совместное руководство ISO и IAF выделяет четыре средства управления при оценке внешних поставщиков: актуальный перечень одобренных поставщиков, размещение заказов по установленным критериям, эффективный мониторинг результатов и проверку выполнения заданных требований. Завод по производству цилиндров должен продемонстрировать такой же замкнутый цикл для критических материалов и переданных на сторону процессов (ISO 9001 APG, 2016).
Выберите готовый цилиндр и проследите его назад. Идентификатором может быть серийный номер, производственная партия, заказ-наряд, код даты или другая управляемая схема. Сам метод менее важен, чем его способность вывести на записи, необходимые для локализации проблемы и расследования.
Постройте обратную прослеживаемость по следующим звеньям:
- готовый цилиндр и его конфигурация;
- утвержденный чертеж и спецификация материалов;
- партия сырья или компонента, где это требуется;
- состав уплотнений и одобренный источник;
- оператор, станок, приспособление, программа и технологический маршрут, где применимо;
- результаты размерного контроля и испытаний;
- доработка, разрешение на отклонение, отступление или несоответствие;
- упаковка, этикетка, отгрузка и заказ покупателя.
Затем проверьте прямое направление. Выберите одну партию материала или одно несоответствие и спросите, какие готовые изделия и заказчики могли быть затронуты. Обратная прослеживаемость помогает находить причины. Прямая прослеживаемость определяет границы локализации. Управление изменениями требует отдельной проверки. Запросите одно недавнее инженерное изменение и установите, кто его инициировал, как оценивался технический риск, какие документы и программы были изменены, как распорядились старыми запасами, повторялась ли валидация и когда уведомили заказчика. Включите оснастку, субпоставщиков, марку материала, состав уплотнений, смазку, покрытие, метод контроля, программное обеспечение испытаний, производственную площадку и упаковку в соглашение об уведомлении, если они способны повлиять на сопряжение, функцию, ресурс или соответствие требованиям.
Прослеживаемость по серийному номеру без управления заменами все равно оставляет покупателя уязвимым к дрейфу конфигурации. Прослеживаемость показывает, что произошло. Управление изменениями определяет, произойдет ли несанкционированное изменение вообще, особенно если внешне эквивалентное уплотнение, покрытие, смазка, датчик или обработанная характеристика меняют реальное поведение цилиндра в эксплуатации. При квалификации необходимо проверять оба механизма.
Как проверить производственную мощность и надежность поставок?
ASQ разделяет способность и производственную мощность и называет три основных метода оценки поставщика: анкетирование, аудит и контроль образцов. Способность означает предсказуемый выпуск соответствующей продукции; мощность — выполнение спроса и возможность увеличить выпуск при необходимости. Поставщик может успешно пройти контроль образца, но не располагать персоналом, оснасткой, материалом или резервом графика для вашего прогноза (руководство ASQ по аудиту поставщиков, дата обращения: 26 июля 2026 г.).
Способность поставщика — подтвержденная способность стабильно выпускать продукцию, отвечающую определенным требованиям. Производственная мощность поставщика — доступная возможность обеспечить требуемые объемы и сроки. Первая относится к соответствию и воспроизводимости. Вторая — к спросу, ограничениям, восстановлению и способности поставщика защитить уже подтвержденные заказы при изменении условий.
Не применяйте универсальные пороги загрузки или срока изготовления. Приемлемое значение зависит от номенклатуры, времени переналадки, ограничивающих операций, сменности, обслуживания, выхода годной продукции, доступности материалов, субподряда и точности прогноза. Запрашивайте подтверждения, соответствующие вашему объему и определению поставки.
Проведите типовой расчет мощности:
- укажите месячный прогноз, пиковый спрос, размер партии, частоту заказов и требуемый срок изготовления;
- определите ограничивающие операции для предложенного семейства продукции;
- проанализируйте фактический выпуск по сменам, выход годной продукции, плановые простои и переналадки;
- определите общие инструменты, приспособления, испытательные станции, персонал и переданные на сторону процессы;
- смоделируйте обычный месяц, пиковый месяц и восстановление после сбоя;
- подтвердите, как меняется производственный план при изменении спроса, материалов или условий качества.
Данным о поставках также нужны знаменатель и границы расчета. Сначала определите их. Решите, означает ли «в срок» требуемую дату, подтвержденную дату, передачу на условиях ex works, приемку перевозчиком, выход из порта или прибытие. Укажите, учитываются ли частичные поставки, задержки по вине покупателя, изменения прогноза и срочные заказы. Анализируйте данные по отдельным заказам за установленный период, а не снимок одного процента на панели. Incoterms не измеряют работу завода. ICC публикует 11 правил Incoterms 2020, распределяющих задачи, расходы, точки поставки и риски между продавцом и покупателем. По правилам группы «C» риск может перейти при отгрузке, хотя продавец оплачивает перевозку до названного места назначения, поэтому в показателях соблюдения сроков должно быть указано измеряемое событие (ICC, дата обращения: 26 июля 2026 г.).
Запросите три связанные записи по недавним заказам:
- исходный заказ и требуемую дату;
- подтвержденную поставщиком дату и последующие одобренные изменения;
- доступные фактические события завершения, передачи, отгрузки и прибытия.
При международных закупках также проверяйте спецификацию упаковки, защиту от коррозии, управление маркировкой, проверку документов, экспортные возможности, передачу груза перевозчику и обработку претензий. Коммерческая служба США рекомендует постоянно проводить должную проверку зарубежных партнеров, поскольку она снижает подверженность проблемам, убыткам и ответственности (Trade.gov, дата обращения: 26 июля 2026 г.).
Семь этапов одобрения поставщика
Опубликованный в мае 2026 г. стандарт ISO 19011:2026 является четвертой редакцией руководства по аудиту систем менеджмента. Он охватывает три основы, значимые для квалификации поставщика: принципы аудита, управление программой аудита и проведение аудита, а также компетентность аудиторов. Это руководство, а не отдельный сертифицируемый статус поставщика (ISO 19011:2026, дата обращения: 26 июля 2026 г.).
Вместо единой проходной или непроходной оценки завода используйте процесс с учетом риска.
- Определите пакет требований. Зафиксируйте чертеж, CTQ, стандарты, условия испытаний, документацию, прогноз и условия уведомления об изменениях.
- Проведите документарный анализ. Проверьте юридическое лицо, производственную площадку, статус и область сертификата, оборудование для предложенных деталей, карту процесса, примеры записей и управление субпоставщиками.
- Спланируйте аудит по конкретной продукции. Выберите представительные компоненты, записи, операторов и испытания. Назначьте аудиторов с достаточными знаниями производства, качества, метрологии и применения.
- Проследите объективные свидетельства на площадке или дистанционно. Пройдите один заказ от поступления материала через мехобработку, контроль, сборку, испытания и упаковку до отгрузки.
- Квалифицируйте образец и процесс его изготовления. Одобрите размеры, материалы, функции, записи и план управления. Одного образца с хорошим внешним видом недостаточно.
- Выпустите контролируемую производственную партию. Подтвердите, что обычные операторы, смены, материалы и условия планирования воспроизводят одобренный результат.
- Контролируйте и переоценивайте. Отслеживайте установленные показатели качества, поставок, корректирующих действий, изменений и оперативности. До начала заказов определите основания для повторного аудита.
Используйте взвешенную оценочную карту доказательств
Сравнивайте поставщиков по оценочной карте, но определяйте ее веса с учетом риска применения. Решающее значение имеют доказательства. Не начисляйте баллы за впечатляющую приемную, типовую автоматизацию или количество сертификатов. Оценивайте то, что влияет на ваш цилиндр.
| Блок аудита | Примерный вес | Условие прохождения |
|---|---|---|
| Требования и инженерный анализ | 15% | Поставщик выявляет отсутствующие или противоречивые требования до выпуска образца |
| Средства управления производством конкретной продукции | 20% | CTQ связаны с управляемыми процессами, инструментами, методами и планами реагирования |
| Измерения и испытания | 20% | Результаты прослеживаются до изделия, метода, прибора и приемочного предела |
| СМК, несоответствия и управление изменениями | 20% | Область проверена, а одно реальное несоответствие прослеживается до закрытия |
| Подтверждение мощности и поставок | 15% | Подтвержденная мощность и определения дат соответствуют прогнозу |
| Техническое взаимодействие и корректирующие действия | 10% | Согласованы ответственные, порядок ответа, формат доказательств и путь эскалации |
Эти проценты — пример распределения, а не отраслевой норматив. Их задача — сделать логику одобрения прозрачной до того, как презентации поставщиков повлияют на команду. Для программ с цилиндрами, связанными с безопасностью, регулируемыми требованиями, химически агрессивной средой, низкой температурой, высокой цикличностью или индивидуальным исполнением, могут потребоваться обязательные условия, которые нельзя перекрыть никакой суммой баллов. Зафиксируйте их отдельно, укажите доказательства для закрытия каждого условия и не допускайте, чтобы высокий балл в категориях с низким риском компенсировал невыполненное требование безопасности, соответствия или функции.
Определите варианты решения об одобрении
Используйте решения, которые задают дальнейшие действия:
- Одобрен: доказательства соответствуют установленной области, и нет открытых вопросов, влияющих на выпуск.
- Одобрен условно: ограниченные заказы разрешены при условии закрытия назначенных действий к согласованным датам.
- Требуется развитие: необходимые возможности могут быть достижимы, но доказательства или средства управления неполны.
- Не одобрен: критическое требование, вопрос добросовестности или повторяющийся отказ остаются нерешенными.
В одобрении должны быть названы охватываемые семейство продукции, площадка, процесс, материал, диапазон чертежей и ограничения. Для индивидуальной конструкции согласуйте этапы с жизненным циклом заказного цилиндра от спецификации до монтажа. Это сохраняет связь между приемкой образца, выпуском чертежа, валидацией производства и вводом в эксплуатацию на площадке.
Часто задаваемые вопросы об оценке производителя цилиндров
Согласно ISO 19011:2026, аудиты систем менеджмента могут проводиться первой, второй или третьей стороной, а ISO 15552:2018 охватывает определенный диапазон взаимозаменяемых цилиндров от 32 mm до 320 mm. Эти области показывают, почему оценка завода должна сочетать доказательства системы, доказательства по продукции и требования покупателя к применению, а не опираться на один сертификат или образец (ISO; ISO 15552, дата обращения: 26 июля 2026 г.).
Какое доказательство наиболее важно при оценке производителя цилиндров?
Начните с полного комплекта записей по изделию, связывающего утвержденный чертеж с материалом, технологическим маршрутом, результатами контроля, сборкой, функциональным испытанием и отгрузкой. Он показывает, работают ли разрозненные заводские системы как единое целое. Прежде чем считать результат воспроизводимым, проанализируйте более одной партии.
Доказывает ли сертификат ISO 9001 высокое качество цилиндров?
Нет. Сертификация ISO 9001 относится к системе менеджмента качества в пределах указанных в сертификате юридического лица, площадки и области. Она не одобряет конкретный цилиндр и не гарантирует его характеристики. Проверьте сертификат, а затем проведите аудит чертежей по конкретной продукции, управления процессами, результатов измерений, испытаний, несоответствий и изменений.
Всегда ли требуется посещение завода?
Не всегда. Структурированный дистанционный аудит позволяет проверить производство в реальном времени, управляемые документы, записи, работу операторов и испытания, когда поездка затруднительна. Проводите аудит на площадке, если риск процесса, новая технология, физические условия, конфиденциальность, спорные доказательства или требования заказчика делают прямое наблюдение необходимым. В обоих случаях определяйте одинаковый план доказательств.
Сколько образцов нужно испытать до одобрения поставщика?
Универсального количества образцов нет. Определяйте его по последствиям отказа, новизне конструкции, вариации процесса, размеру партии, потребности в разрушающих испытаниях, требуемому уровню доверия и требованиям заказчика или нормативным требованиям. Одобрение образцов должно охватывать и измеренные результаты по продукции, и средства управления, которые их обеспечили, а при обоснованном риске за ним должна следовать представительная производственная партия.
Какие показатели поставки следует запрашивать покупателю?
Запрашивайте данные по отдельным заказам: поставка к подтвержденной дате, полное количество, точность заказа, повреждения, срочные меры и одобренные изменения дат. Сначала определите показатели. До сравнения поставщиков укажите измеряемое событие, период, исключения и знаменатель. Для международных поставок разделяйте завершение на заводе, передачу перевозчику, переход риска, портовые события и прибытие.
Источники и технические материалы
- ISO 15552:2018. Область применения и размерная взаимозаменяемость указанных пневматических цилиндров со съемными креплениями. Дата обращения: 26 июля 2026 г.
- ISO 4414:2010. Общие правила и требования безопасности для пневматических систем и компонентов машин. Дата обращения: 26 июля 2026 г.
- ISO 9001:2015. Действующие требования к СМК и сведения об ожидаемой редакции сентября 2026 г. Дата обращения: 26 июля 2026 г.
- ISO 19011:2026. Принципы аудита, управление программой аудита, проведение аудитов и компетентность аудиторов. Дата обращения: 26 июля 2026 г.
- ISO/IEC 17025:2017. Компетентность, беспристрастность и стабильное функционирование испытательных и калибровочных лабораторий. Дата обращения: 26 июля 2026 г.
- ISO 10012:2026. Требования к системам менеджмента измерений и надежным результатам измерений. Дата обращения: 26 июля 2026 г.
- Группа ISO 9001 по практике аудита: внешние поставщики. Управление внешними поставщиками и объективные свидетельства. Дата обращения: 26 июля 2026 г.
- Руководство пользователя IAF CertSearch. Поиск, статус и порядок проверки сертификата. Дата обращения: 26 июля 2026 г.
- Метрологическая прослеживаемость NIST. Цепи калибровок, прослеживаемость результатов измерений и ограничения заявлений об одобрении. Дата обращения: 26 июля 2026 г.
- Контрольный список аудита процесса ASQ. Шесть факторов производственного процесса для подготовки аудита. Дата обращения: 26 июля 2026 г.
- Правила ICC Incoterms 2020. 11 торговых терминов и распределение обязанностей по поставке, задачам, затратам и рискам. Дата обращения: 26 июля 2026 г.
Заключение: одобряйте доказательства, область и воспроизводимость
Семь этапов формируют обоснованное решение по поставщику: определение требований, документарный анализ, планирование аудита, прослеживание объективных свидетельств, квалификация образца, контролируемое производство и постоянный мониторинг. ISO 19011:2026 задает основу аудита, а стандарты на продукцию и требования покупателя определяют, чему фактически должен соответствовать цилиндр (ISO 19011:2026, дата обращения: 26 июля 2026 г.).
Не одобряйте производителя цилиндров только по цене, сертификатам, фотографиям станков или безупречно оформленному образцу. Одобряйте конкретную площадку и область продукции после того, как поставщик докажет, что управляемые процессы дают соответствующие результаты, измерения и испытания достоверны, изменения остаются прозрачными, а данные о поставках соответствуют вашим определениям.
Для технического анализа направьте чертеж, тип цилиндра, диаметр поршня, ход, нагрузку, давление, условия среды, рабочий цикл, CTQ, требования к испытаниям, годовой объем, пиковый прогноз, целевые условия поставки и доказательства поставщика через страницу технических обращений.