

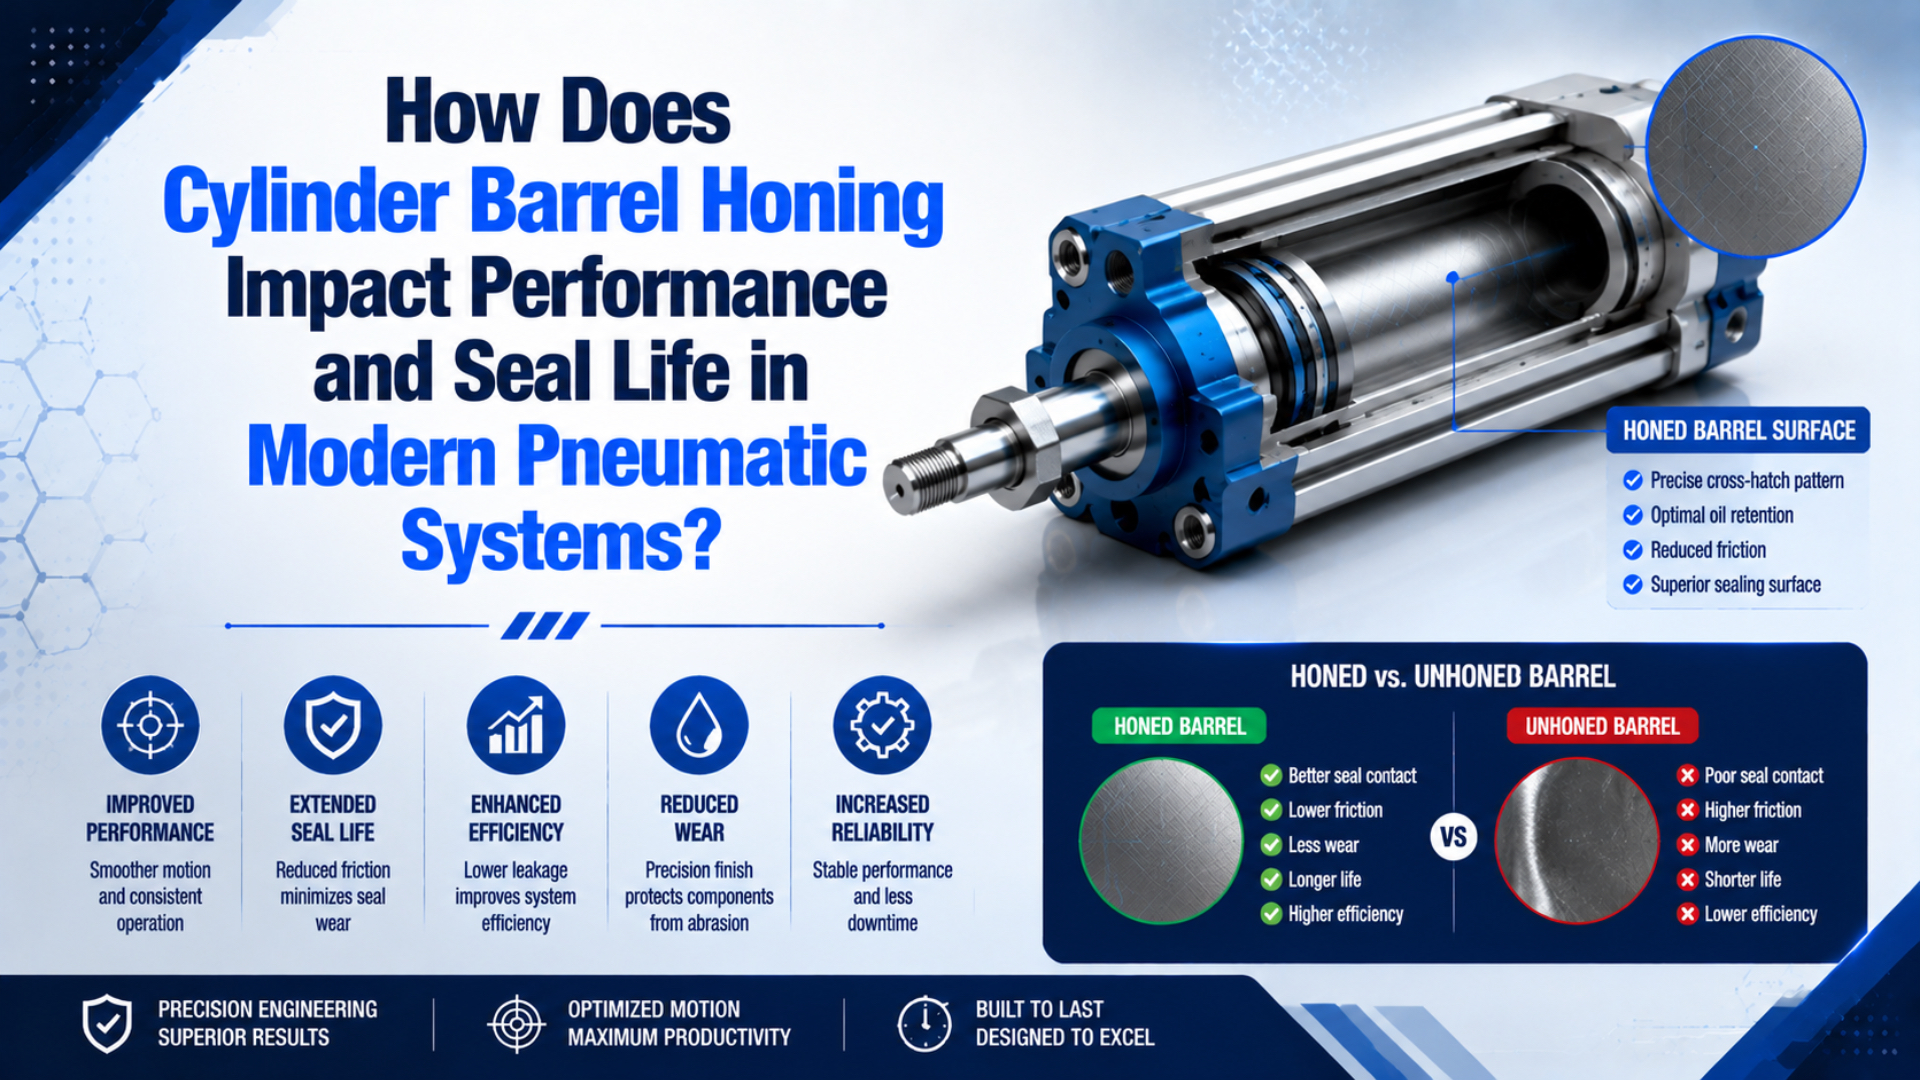
صقل تجويف برميل الأسطوانة عملية كشط مضبوطة تؤثر في أداء أنظمة النيوماتيك من خلال ضبط مقاس التجويف وهندسته ونسيجه والسطح الذي يسند ختم المكبس. ويمكن للتشطيب المناسب أن يحد من التآكل الكاشط الممكن تجنبه، ويحافظ على طبقة التزييت المطلوبة، ويدعم سلوك بدء حركة متكررًا. أما التشطيب غير المناسب فقد يجرح ختمًا جديدًا، أو ينشئ مسارًا للتسرب، أو يترك التجويف خارج حدود تفاوت أبعاده.
لا توجد قيمة صقل واحدة تصلح لكل أسطوانة نيوماتيكية. تعرض إرشادات Parker لأختام النيوماتيك أمثلة لأسطح ديناميكية بقيمتي Ra 0.2 µm / Rz 1.0 µm للمنتجات المصنوعة من المطاط وPTFE، وبقيمتي Ra 0.4 µm / Rz 1.6 µm لمنتجات البولي يوريثان (أختام النيوماتيك من Parker، تم الاطلاع في 2026). ويجب مراجعة شكل الختم ومركّبه ومادة التزييت ومادة البرميل والضغط والسرعة ودورة التشغيل معًا.
تتناول هذه المقالة قبول البرميل بعد الصقل. وللاطلاع على سياق الأنابيب وطلبات عرض السعر، راجع دليل أنبوب الأسطوانة المصقول.
أهم الخلاصات
- تعرض Parker أمثلة مختلفة لتشطيب الأسطح الديناميكية لأختام المطاط/PTFE وأختام البولي يوريثان، ولذلك لا يجوز نسخ قيمة
Raمن دون تحديد الختم.- تتطلب ISO 21920 تعريف نسيج السطح بمواصفة قياس، لا برقم خشونة منفرد.
- لا تقبل البرميل إلا بعد فحص النسيج ومقاس التجويف والهندسة والنظافة وحالة الطلاء وتوافق الختم.
ما الذي يغيّره الصقل عند سطح التلامس مع ختم النيوماتيك؟
يستخدم الصقل أحجارًا كاشطة تدور وتتحرك تردديًا لإزالة مادة من التجويف مع تحسين هندسته وتشطيب سطحه. وتصف Sunnen العملية بأنها وسيلة للتحكم في قطر التجويف واستدارته واستقامته ونسيجه، لا لمجرد جعل السطح يبدو لامعًا (عمليات الصقل من Sunnen، تم الاطلاع في 2026).
في كل شوط، يعبر ختم المكبس فوق التجويف المشطّب. ويجب أن يمتلك السطح المناسب مساحة إسناد كافية لحمل الختم، وقممًا محدودة لا تكشط شفته، ووديانًا تلائم طبقة التزييت المطلوبة. وتُعد الخدوش المحورية الطويلة خطيرة بوجه خاص لأنها قد تكوّن مسارات تسرب مباشرة بين الحجرتين.
لمعان التجويف ليس دليلًا على قبوله.
يمكن للصقل أيضًا تصحيح بعض أخطاء الهندسة الموجودة مسبقًا. وقد تقلل العملية المضبوطة من التدرج المخروطي، والشكل البرميلي، وشكل الساعة الرملية، ومناطق التضييق الموضعية، وعدم الاستدارة. لكنها لا تضمن النجاح إذا كان الأنبوب منحنيًا أو عميق الخدوش أو متشققًا أو رقيق الجدار أكثر من اللازم أو قريبًا بالفعل من أقصى قطر تجويف مسموح به.
تعتمد النتائج على حالة التجويف الابتدائية، والمادة الكاشطة، والضغط، وسرعة الشوط، وسرعة الدوران، وسائل التبريد، وسماحية إزالة المادة، وملاحظات الفحص. وقد يظهر نمط الخطوط المتقاطعة، لكن المظهر وحده لا يثبت أن التجويف النهائي يطابق مواصفة الختم أو الأبعاد.
Ra ليست سوى جزء واحد من مواصفة التجويف الوظيفية
تستخدم الممارسة الحالية لأسطح المقاطع المعيار ISO 21920-2:2021 للمصطلحات والمعلمات، والمعيار ISO 21920-3:2021 لمشغّل المواصفة الذي يحدد المطابقة. وتدرج ISO المعيارين ISO 4287 وISO 4288 كسابقين مسحوبين، لذلك يجب أن يحدد الرسم الحالي المعيار الحاكم وقواعد القياس (ISO 21920-2؛ ISO 21920-3).
Ra هي المتوسط الحسابي لارتفاع مقطع الخشونة. ويمكن لتجويفين أن يمتلكا قيمة Ra نفسها ويتصرفا بصورة مختلفة، لأن أحدهما يحتوي على قمم حادة منفردة، والآخر على وديان عميقة، والثالث على خدوش اتجاهية أو تموج مفرط. كما يغيّر اختيار الجهاز والمرشح وطول القطع وطول التقييم واتجاه التتبع النتيجة المسجلة. ويوضح ASME B46.1-2019 (R2026) مشكلة القياس هذه: إذ تفصل إعدادات المرشح الخشونة عن التموج وقد تغيّر قيمة Ra المسجلة. وكتابة «Ra 0.4 µm» فقط على طلب الشراء تترك طريقة الفحص غير محددة بما يكفي.
قِس قبل أن تلمّع.
استخدم مجموعة معلمات تصف الوظيفة المطلوبة:
| المعلمة أو الحالة | ما الذي تكشفه | لماذا تهم الختم |
|---|---|---|
Ra |
متوسط ارتفاع المقطع | قيمة فرز مفيدة، لكنها غير كافية وحدها |
Rz |
السلوك من القمة إلى الوادي عبر أطوال أخذ العينات | تساعد على كشف القمم والوديان التي يخفيها المتوسط |
Rmax أو ضبط مكافئ للارتفاع الأقصى |
أسوأ سمة موضعية في المقطع | قد يكشف عيبًا منفردًا يتلف الختم |
| نسبة المادة | مساحة الهضبة الحاملة عند عمق محدد | تربط السطح الحامل بالوديان المحتفظة بمادة التزييت |
| اتجاه آثار التشغيل والخطوط المتقاطعة | اتجاه علامات التشغيل | قد تتحول العلامات المحورية إلى مسارات تسرب |
| التموج والشكل | تفاوت ذو طول موجي أكبر | قد يغيّر انضغاط الختم واحتكاكه موضعيًا |
| حد العيوب البصرية | الخدوش وآثار الاهتزاز والتمزقات والحطام المغروس | لا يمثّل مسار قياس واحد بعض العيوب المؤذية تمثيلًا جيدًا |
سؤال القبول ليس «ما مدى نعومة التجويف؟»، بل «هل يدعم السطح المقاس هذا الختم في دورة التشغيل هذه من دون إخفاء مسار تسرب أو خطأ هندسي؟». تمنع هذه الصياغة الخطأ الشائع المتمثل في التلميع باتجاه أدنى قيمة Ra ممكنة مع تجاهل الاحتفاظ بمادة التزييت وشكل التجويف.
ما حدود تشطيب السطح التي ينبغي وضعها على الرسم؟
يفصل كتالوج Parker للنيوماتيك بين الأسطح الديناميكية بحسب مادة الختم: تستخدم أمثلة المطاط وPTFE قيمتي Rz 1.0 µm / Ra 0.2 µm مع نطاق معلن لنسبة المادة يبلغ 80-95%، بينما يستخدم البولي يوريثان قيمتي Rz 1.6 µm / Ra 0.4 µm مع نطاق 60-80%. وهذه أمثلة من المورّد وليست بدائل عامة لرسم الختم.
ابدأ بمتطلبات السطح المقابل المحددة من الشركة المصنّعة للختم بعينه. وسجّل شكل الختم ومركّبه، لا مجرد تسمية عامة مثل NBR أو PU أو PTFE. فقد تغيّر هندسة المقطع وطريقة تنشيطه والحشوات والصلادة وخصائص التزييت ما يحتاج إليه السطح المتحرك. وتوفر إرشادات SKF للأختام الهيدروليكية حزمة معلمات مفيدة أخرى لتجاويف الأسطوانات الديناميكية المصقولة أو المصقولة بالدرافيل: Ra 0.05-0.2 µm وRz 0.4-2 µm وRmax 0.4-2.5 µm وRmr 50-95% عند عمق قطع محدد (أختام SKF الهيدروليكية، 2024). توضح هذه القيم أهمية تعدد المعلمات، لكن لا ينبغي نسخها إلى رسم نيوماتيكي من دون التحقق من الختم المختار ونظام التزييت.
يجب أن تحدد مواصفة البرميل الجاهزة للتصنيع ما يلي:
- قطر التجويف النهائي وتفاوته. حدّد درجة الحرارة المرجعية وما إذا كان الحد ينطبق قبل الطلاء أم بعده.
- حدود الشكل. حدّد الاستدارة أو الأسطوانية أو الاستقامة أو التدرج المخروطي، أو بديلًا معتمدًا من المورّد، على طول منطقة العمل.
- معلمات السطح. أعطِ قيمة Ra المطلوبة والمعلمات الداعمة، إلى جانب قاعدة القياس السارية وفق ISO أو ASME.
- إعداد القياس. حدّد اتجاه التتبع وطول القطع وطول التقييم ونوع الجهاز والمواضع على طول التجويف.
- القبول البصري. احظر التخديد المحوري وآثار الاهتزاز والمادة الممزقة والمادة الكاشطة المغروسة والتآكل واختراق الطلاء والنتوءات عند المنافذ أو الأخاديد.
- سياق الختم ومادة التزييت. اذكر رسم الختم ومركّبه وشحم التجميع المعتمد وما إذا كان تزييت خط الهواء الخارجي مسموحًا.
- التنظيف والحفظ. اشترط إزالة بقايا المواد الكاشطة والحماية من التآكل أو تلف المناولة بعد الفحص.
إذا لم يستطع المورّد تحديد متطلبات الختم التي يستند إليها حد الخشونة، فأوقف اعتماد الإصدار. يشرح دليل أختام الأسطوانات الديناميكية مقابل الثابتة لماذا يحتاج سطح المكبس المتحرك إلى أدلة تختلف عن أخدود الحلقة الدائرية في غطاء النهاية.
الفحص بعد الصقل: الهندسة والنسيج والنظافة
تتعامل Sunnen مع الصقل بوصفه عملية تحجيم وتشطيب معًا، وتصف موادها الفنية تصحيح هندسة التجويف مع إنتاج السطح المطلوب. وهذا يعني أن الفحص يجب أن يغطي طول العمل كاملًا. فلا يستطيع مسار خشونة واحد قرب الطرف المفتوح إثبات بقاء القطر أو التدرج المخروطي أو الخطوط المتقاطعة أو النسيج ضمن الحدود المقبولة في منتصف الشوط والطرف البعيد (المعلومات التعليمية من Sunnen، تم الاطلاع في 2026).
استخدم مصطلحات الشكل بدقة. فالتدرج المخروطي، واتساع الفوهة، والشكل البرميلي، وشكل الساعة الرملية، والتفلطح الفصي، والتثليث، والاستقامة، والاستدارة، والأسطوانية، والمحورية المشتركة، والانحراف الدوراني ليست عيوبًا مترادفة.
بحسب الرسم، قد يجمع نظام الفحص بين مقياس خشونة بسن تلامسي، ومقياس هوائي، ومقياس تجويف ذي مؤشر قرصي، وآلة قياس الاستدارة، وآلة قياس إحداثيات، ومعيار رئيسي معاير، ومنظار تجويف. ويكشف كل جهاز سمة مختلفة، لذلك يجب أن تتناسب قدرته وعدم يقينه وإمكانية وصوله وطريقة تثبيته واستراتيجية المراجع معه حدود التفاوت المطلوب قبولها.
استخدم تسلسل فحص يحافظ على الأدلة:
- راجع الرسم وسماحية الإصلاح أولًا. تأكد من القطر النهائي المسموح به وسمك الطلاء وتوافق الختم وحد إزالة المادة قبل لمس التجويف.
- افحص نمط العطل قبل التنظيف. صوّر التخديد والأشرطة المصقولة والتآكل والجسيمات المغروسة والتآكل من جانب واحد. وعلّم اتجاه التركيب عند الاشتباه في حمل جانبي.
- قِس القطر عند عدة محطات واتجاهات. ضمّن الطرفين ومنتصف الشوط. فقد تفوّت قراءة واحدة لمقياس التجويف تدرجًا مخروطيًا أو تفلطحًا فصيًا.
- قيّم الشكل على طول منطقة العمل. استخدم معدات قادرة على إثبات متطلبات الرسم الخاصة بالاستدارة أو الاستقامة أو الأسطوانية. ولا تستبدل ذلك بفحص بصري للخطوط المتقاطعة.
- قِس النسيج وفق الإعداد المحدد. سجّل الجهاز والمرشح وطول القطع وطول التقييم واتجاه التتبع والقيم والمواضع وحالة المعايرة.
- افحص الحواف والانقطاعات. يجب ألا تجرح المنافذ والأخاديد وخصائص التخميد وشطفات الإدخال الختم أثناء التجميع أو التشغيل.
- نظّف وجفف ثم أعد الفحص. قد تحوّل بقايا المادة الكاشطة برميلًا صحيح الأبعاد إلى مصدر لتآكل الختم خلال الدورات الأولى.
- نفّذ اختبار قبول مضبوطًا. افحص التسرب وسلاسة الحركة وسلوك بدء الحركة والتخميد ودرجة الحرارة عند ضغط وحمل وسرعة وظروف تزييت معلنة.
من واقع خبرتنا، ليس التقرير الأكثر فائدة قراءة Ra منفردة، بل خريطة مواضع تقرن قراءات قطر التجويف والنسيج بملاحظات العيوب البصرية. تُظهر هذه الخريطة التفاوت من طرف إلى طرف، وتمنح مورّد الختم بيانات محددة لمراجعتها عندما تقترب النتيجة من الحد.
الخطوط المتقاطعة دليل داعم، وليست معيار قبول.
لا تحاول إخفاء مشكلة ميكانيكية برفع ضغط الهواء. إذا قفزت الأسطوانة عند بدء الشوط، فقارن أدلة التجويف والختم مع دليل قوة بدء الحركة في الأسطوانات النيوماتيكية. كما يجب أن يدفع الصقل من جانب واحد إلى فحص التثبيت والتوجيه والحمل الجانبي بدلًا من إجراء جولة صقل أخرى.
متى تصبح إعادة الصقل أشد خطورة من استبدال البرميل؟
تزيل إعادة الصقل مادة، ولذلك يحدد القطر النهائي ونظام السطح المتبقي مدى صلاحية الإصلاح. تختلف أمثلة Parker المنشورة لتشطيب الأسطح النيوماتيكية باختلاف عائلة الختم، وتصف Sunnen الصقل بأنه عملية لإزالة المادة. ولا يدعم أي من المصدرين تصحيحًا غير محدود للخدوش أو التدرج المخروطي أو فقدان الطلاء أو التجويف المتجاوز للمقاس أصلًا.
يكون الاستبدال عادةً الخيار الأكثر أمانًا عندما:
- تؤدي إزالة العيوب إلى زيادة مقاس مسار الختم؛
- تزيل الأنودة أو الطلاء المعدني أو الطلاء الصلب أو أي طبقة هندسية أخرى إلى ما دون الحد الأدنى لسمكها؛
- تبقى حفر التآكل أو التخديد المحوري أعمق من سماحية إزالة المادة المسموح بها؛
- يكون الأنبوب منحنيًا أو متشققًا؛
- لا تترك عمليات الصقل المتكررة خط أساس قابلًا للتتبع لسمك الجدار أو مقاس التجويف؛
- لا تتوفر أختام بديلة للقطر النهائي المقترح، أو يؤدي استخدام ختم غير قياسي إلى إصلاح من دون ضبط موثق للأخدود والانضغاط والمادة ومسار قطع الغيار المستقبلية؛
- تقترب تكلفة الإصلاح من تكلفة برميل أو أسطوانة جديدة من دون استعادة قابلية التتبع.
تتطلب الأسطوانات المصنوعة من مقاطع الألومنيوم حذرًا خاصًا. فقد يتحرك الختم على تجويف مؤنود أو معالج بطريقة أخرى بدلًا من الألومنيوم العاري. وقد تغيّر إزالة هذه الطبقة الصلادة وسلوك التآكل والاحتكاك وتوافق الختم حتى عندما تبدو قيمة Ra المقاسة مقبولة. كما تحتاج البراميل الفولاذية والمصنوعة من الفولاذ المقاوم للصدأ إلى تخطيط خاص بالمادة. ويؤثر اختيار حجر الصقل وسائل التبريد وسماحية إزالة المادة والتحكم في الحرارة والحماية من التآكل وممارسة التنظيف في النتيجة. وليس نسخ وصفة خطوط متقاطعة من أسطوانة محرك إلى مواصفة إصلاح نيوماتيكية منهجًا يمكن الدفاع عنه.
إزالة المادة عملية لا رجعة فيها.
استخدم إطار قرار الإصلاح مقابل الاستبدال عندما يمتد الضرر إلى ما بعد مسار الختم. فقد يتسبب دليل متآكل أو مكبس مرتخٍ أو قاعدة غير محاذاة أو غطاء نهاية تالف في إفساد برميل مصقول حديثًا وطقم أختام جديد.
كيف تؤثر حالة التجويف في عمر الختم أثناء الخدمة؟
تقيس ISO 19973-3 موثوقية الأسطوانة النيوماتيكية بعدد الدورات أو الكيلومترات في ظروف اختبار معلنة. ولا يحدد المعيار عمر خدمة عامًا لتشطيب سطح معين. وتذكر المقارنة الموثوقة الأسطوانة والختم والضغط والشوط والسرعة والحمل ودرجة الحرارة وجودة الهواء والتزييت وحجم العينة وحد الفشل (ISO 19973-3، تم تأكيده في 2021).
تغيّر حالة السطح عدة آليات للفشل:
| حالة التجويف | الآلية المحتملة | الدليل الميداني | الفحص التالي |
|---|---|---|---|
| قمم مفرطة | تآكل كاشط لشفة الختم | سطح ختم خشن أو مجروح | معلمات النسيج والتنظيف |
| خدش محوري | مسار تسرب بين الحجرتين | تسرب داخلي بعد تغيير الختم | فحص التجويف على طول الشوط |
| مساحة إسناد منخفضة | إجهاد تلامس موضعي وطبقة تزييت غير مستقرة | تآكل متركز في مناطق صغيرة | معلمة نسبة المادة وإرشادات الختم |
| نسيج وظيفي أقل من اللازم | احتفاظ ضعيف بمادة التزييت | حركة متقطعة أو ارتفاع قوة بدء الحركة | سياسة التزييت وحد المورّد |
| تدرج مخروطي أو بيضاوية | انضغاط غير متساوٍ للختم | تسرب متقطع أو تآكل من جانب واحد | قياس التجويف في عدة محطات |
| مادة كاشطة أو أوساخ مغروسة | كشط ثلاثي الأجسام | تكرار سريع للعطل بعد الإصلاح | ضوابط التنظيف والترشيح والتجميع |
| مكبس محمّل جانبيًا | تلامس غير متساوٍ لا يعود إلى الصقل وحده | تآكل متطابق على الختم والدليل | التثبيت والمحمل والقضيب ومسار الحمل |
نسيج التجويف ليس سوى جزء واحد من منظومة الاحتكاك والتزييت. فقد يغيّر الزيت المضاف إلى خط الهواء سلوك الختم، وقد تؤدي إزالته بعد استخدام طويل إلى فقدان طبقة أصبح النظام يعتمد عليها. راجع دليل تزييت الهواء ومواد أختام الأسطوانات قبل تغيير سياسة المصنع.
إذا سرّب ختم مكبس جديد بعد تركيبه بوقت قصير، فلا تفترض أن الصقل هو السبب الوحيد. تحقق من اتجاه الختم وتلف الأخدود وتوجيه المكبس والتلوث وتسرب الصمام المتصل وجروح التجميع. ويوفر دليل التسرب الداخلي للأسطوانة تسلسلًا تشخيصيًا مضبوطًا.
أدلة ادعاءات عمر الختم والأداء
يقيّم اختبار الموثوقية وفق ISO 19973-3 أول فشل في ظروف محددة للأسطوانة النيوماتيكية، ويعترف بالدورات والكيلومترات مقياسين للعمر. وتظل عبارات مثل «عمر أطول بثلاث مرات» أو «30 شهرًا من دون تسرب» ناقصة ما لم يُفصح عن التكوينات المختبرة وظروف التشغيل وعدد العينات وطريقة القياس ومعايير الفشل.
اطلب الأدلة في ثلاث طبقات:
- دليل الرسم: متطلبات التجويف والطلاء والختم المعتمدة.
- دليل الفحص: نتائج الأبعاد والنسيج المرتبطة بالمواضع، والسجلات البصرية، وإعداد الجهاز، وحالة المعايرة، وعدم يقين القياس، والظروف المحيطة، وإعداد المراجع، وتأكيد التنظيف.
- دليل الأداء: التسرب المقاس، وسلوك بدء الحركة واستمرارها، وثبات الشوط، ودرجة الحرارة، والتآكل، ومدة الاختبار تحت ضغط وحمل وسرعة وبيئة وظروف تزييت معلنة.
يكون السجل الميداني مفيدًا عندما يكون خاصًا بتكوين محدد. سجّل سلسلة الأسطوانة وتجويفها وشوطها وضغطها وسرعتها ومعدل دوراتها وحملها وطريقة تثبيتها وجودة الهواء ومادة التزييت ودفعة الأختام وإجراءات الصيانة ونمط الفشل المرصود. ولا يستطيع متوسط على مستوى المصنع يخلط آلات مختلفة أن يثبت أن تشطيب صقل واحد هو سبب النتيجة. تعامل مع شهادة تشطيب السطح كدليل واحد، لا كضمان لعمر الختم. ويربط القبول الأقوى قابليةً للدفاع الرسم بنتائج البرميل المقاسة، ثم يربط تلك النتائج باختبار مضبوط للتسرب والحركة. وهذه السلسلة أقوى كثيرًا من وصف تسويقي للمورّد مثل «مصقول بدقة».
الأسئلة الشائعة عن صقل تجويف برميل الأسطوانة
تنشر Parker مثالين مختلفين على الأقل للأسطح الديناميكية: Ra 0.2 µm لمنتجات المطاط/PTFE وRa 0.4 µm للبولي يوريثان. وتوضح هذه الأسئلة الشائعة لماذا يجب حسم هوية الختم وإعدادات القياس وهندسة التجويف وسماحية الإصلاح وظروف الاختبار قبل اعتماد برميل أسطوانة نيوماتيكية مصقول.
هل تكون قيمة Ra الأقل أفضل دائمًا لأختام الأسطوانات النيوماتيكية؟
لا. لا تكشف قيمة Ra الأقل شكل القمم أو الوديان أو اتجاه آثار التشغيل أو التموج أو نسبة المادة. وقد تتعارض أيضًا مع حاجة الختم المختار إلى الاحتفاظ بمادة التزييت. استخدم متطلبات السطح المقابل المحددة من الشركة المصنّعة للختم بعينه، وحدد طريقة القياس. فقد يظل التجويف شديد اللمعان عرضة للتسرب أو الالتصاق أو التآكل غير المتساوي.
ما زاوية الخطوط المتقاطعة المناسبة لبرميل أسطوانة نيوماتيكية؟
لا توجد زاوية عامة يمكن تطبيقها على كل براميل الأسطوانات النيوماتيكية. يعتمد النمط المقبول على عملية الصقل والمادة والختم ومادة التزييت والسرعة ورسم المورّد. حدّد معلمات السطح الوظيفية وطريقة الفحص أولًا. وتعامل مع مظهر الخطوط المتقاطعة كدليل داعم، لا كبديل عن قياس النسيج والهندسة.
هل يمكن إعادة صقل برميل أسطوانة ألومنيوم مخدوش؟
لا يمكن ذلك إلا بعد التأكد من عمق الخدش وسماحية القطر النهائي وحالة الجدار وسمك الطلاء أو الأنودة وتوفر ختم متوافق مع التجويف النهائي. وإذا أزالت المعالجة سطحًا هندسيًا أو تجاوزت القطر المسموح به، يكون استبدال البرميل أكثر أمانًا من قبول تجويف يبدو أملس لكنه تغير وظيفيًا.
ما القياسات التي يجب إدراجها في تقرير فحص الصقل؟
سجّل قطر التجويف عند عدة محطات محورية واتجاهات، وقياسات الشكل المطلوبة، وقيمة Ra مع معلمات النسيج الداعمة، واتجاه التتبع، وطول القطع، وطول التقييم، والجهاز وحالة معايرته، والعيوب البصرية، وحالة الطلاء، ونتيجة التنظيف. ويجب أن يحدد التقرير مراجعة الرسم والختم والبرميل ومواضع القياس بدقة.
كيف يمكن للمورّد إثبات أن الصقل أطال عمر الختم؟
يتطلب الإثبات مقارنة مضبوطة تُذكر فيها الأسطوانة والختم والضغط والشوط والسرعة والحمل ودرجة الحرارة وجودة الهواء والتزييت وعدد العينات وفترات الفحص ومعايير الفشل. ويوفر ISO 19973-3 إطارًا لاختبار الموثوقية. أما الحكايات مجهولة المصدر أو المقارنة بعدد أشهر الخدمة من دون مطابقة ظروف التشغيل فلا تثبت العلاقة السببية.