
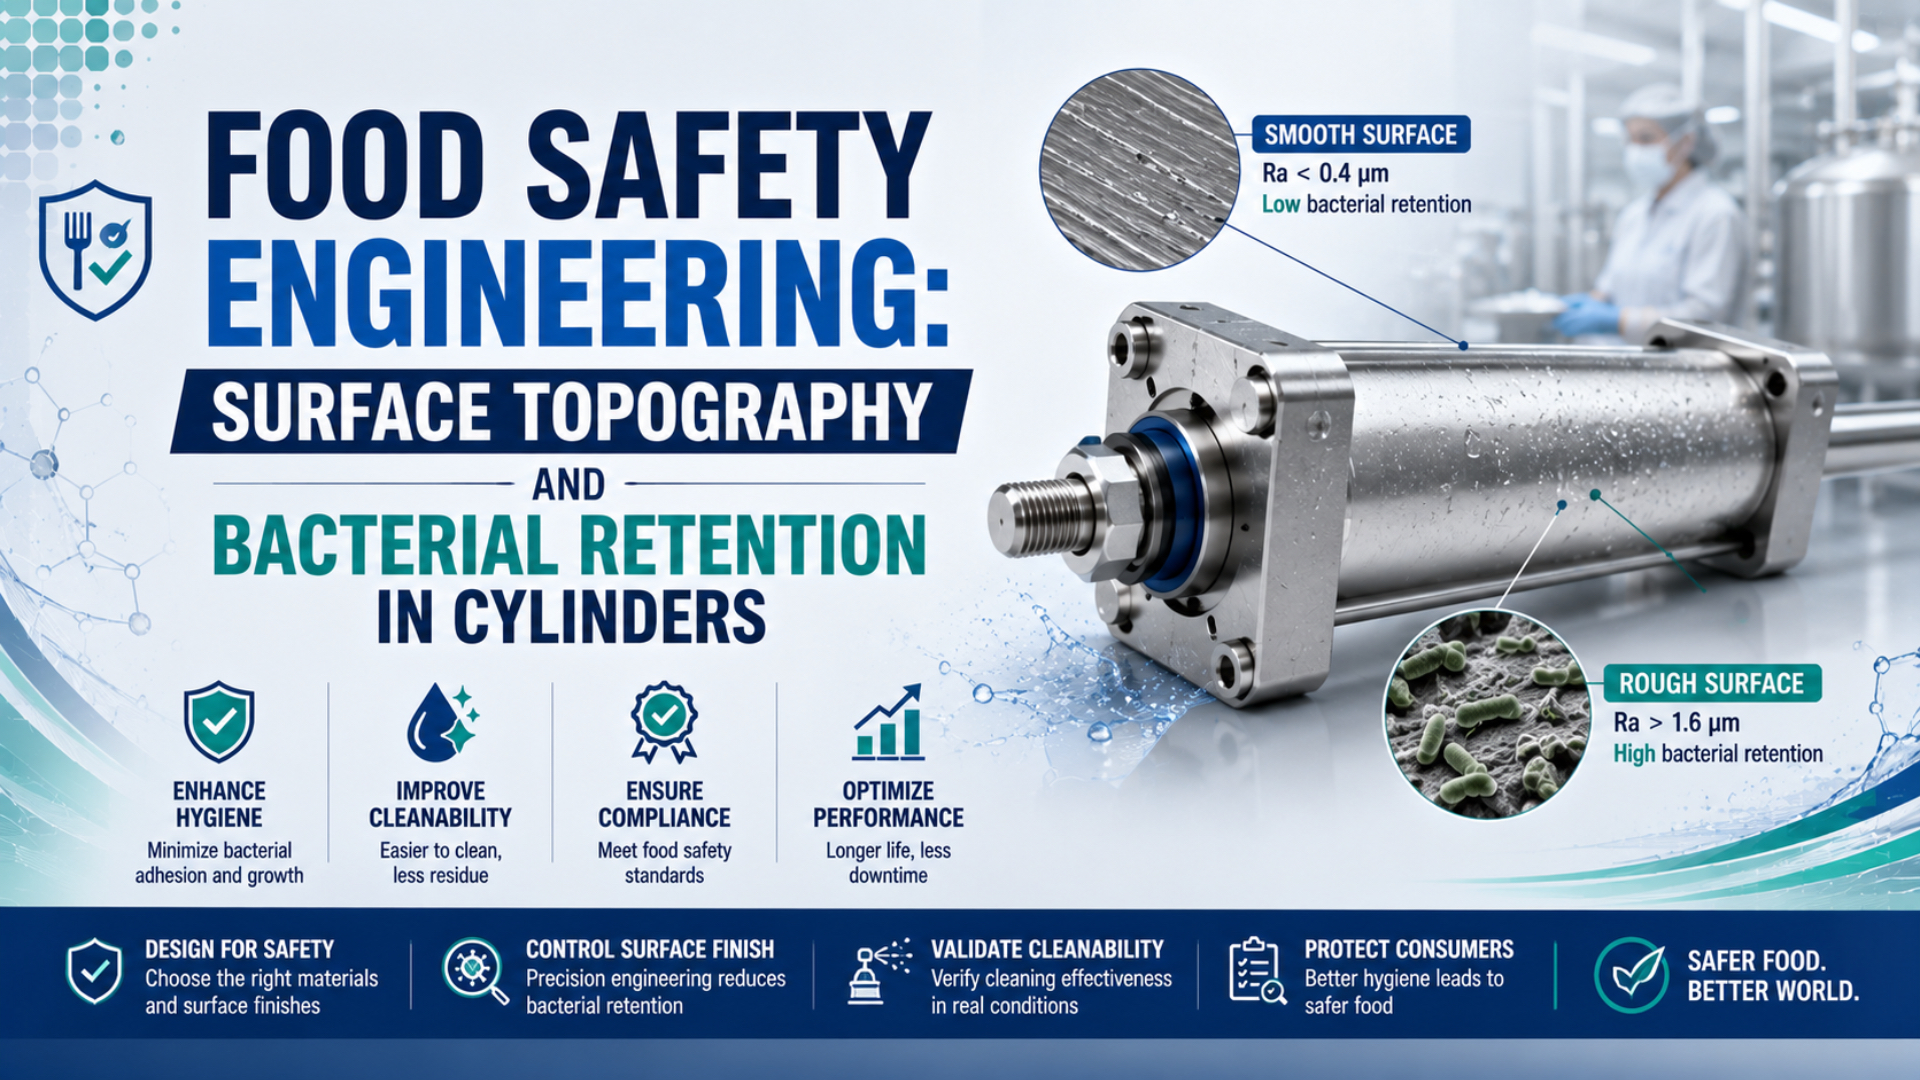
表面性状は、空気圧シリンダー上の汚れを目視できるか、洗浄媒体が届くか、除去できるか、そして除去を確認できるかに影響します。しかし、Raだけでは細菌残留を予測できません。食品安全仕様では、測定した粗さに加え、欠陥の許容限界、接合部形状、排水性、材料適合性、衛生ゾーン区分、さらに設置済み機械に即した洗浄検証方法を組み合わせる必要があります。
管理されたリステリア菌の研究では、約0.16~0.69 µm Raの範囲で、機械研磨したステンレス鋼と電解研磨したステンレス鋼が比較されました。その結果、Raと初期付着または48時間後のバイオフィルム形成との間に有意な相関は認められませんでした(Rodriguez、Autio、McLandsborough、2008年)。これは仕上げが無関係という意味ではありません。一つの平均値では表面全体を表せないことを示しています。
そこで本稿では、シリンダーを衛生システムの一部として扱います。材料選定と洗浄薬品への曝露については、別稿のステンレス鋼シリンダーの洗浄環境向けガイドをご覧ください。ここでは、表面性状をどのように検査し、汚れが残留する箇所をどのように特定し、洗浄の有効性をどのように実証するかという、より限定した問題を扱います。
要点
製品接触面について一般に引用される3-Aの基準値は32マイクロインチ、すなわち0.8 µm Raです。ただし同じ指針では、ピット、折れ込み、亀裂、隙間がないことに加え、適切に排水でき、検査のためにアクセスできることも求めています(3-A SSI、2026年閲覧)。
- Raは管理対象となる一つのパラメータとして使用し、細菌数の予測値として扱わないでください。
- 傷、継ぎ目、締結部、センサー溝、ワイパー、取付部、低い位置にある部分を検査してください。
- 限界値を定める前に、製品接触、飛沫、非接触の各リスクを区別してください。
- 施設固有の合否基準を用い、設置済みアセンブリで洗浄を検証してください。
Raから細菌残留について何が分かるか?
2008年のリステリア菌研究では、約0.16~0.69 µm Raの表面群に初期付着の有意差はなく、バイオフィルム形成結果とRaの間にも有意な相関は認められませんでした(Journal of Food Protection、2008年)。Raは製造管理の測定値であり、微生物学的な換算表ではありません。
Raは、フィルタ処理した二次元プロファイルを、基準線からの高さ偏差の絶対値について算術平均した値に集約します。谷がどこにあるか、傷に方向性があるか、ピットの幅がどれほどか、接合部が洗浄噴流から残留物を遮っているかは示しません。ISO 21920-2は輪郭曲線方式による表面性状の用語とパラメータを定義し、ISO 21920-3はそれらを一貫して指示するために必要な仕様オペレータを定義しています(ISO 21920-2、2021年、ISO 21920-3、2021年)。
したがって、同じRaの二つの表面でも、洗浄時の挙動は異なる場合があります。一方には浅い加工痕が多数あり、もう一方にはほぼ平滑な面の一部に、狭く深い欠陥があるかもしれません。平均値が同じでも、孤立した欠陥によって検査や汚れ除去が難しくなります。
細菌の大きさとの比較にも同じ注意が必要です。「溝が細菌より大きい」という説明から、洗浄後に残るCFUを予測することはできません。付着は、微生物の種類、コンディショニングフィルム、表面化学、時間、温度、流れ、洗浄工程によっても変化します。Raとその他の輪郭曲線パラメータの測定上の違いについては、RaとRzの技術ガイドをご覧ください。
空気圧シリンダーのどの部分を衛生リスク評価に含めるべきか?
21 CFR 117.40は、加工区域にある食品非接触設備についても清潔で衛生的な状態を維持することを求め、空気圧システムと自動化システムを設計対象に明示的に含めています(eCFR 21 CFR 117.40、2026年現行)。リスクは部品の呼称ではなく、設置場所によって決まります。
まず、アクチュエータと露出している各付属品を、工場の衛生ゾーンに割り当てます。包装済み製品の上方で洗浄可能なガードの背後にあるシリンダーと、開放された製品が外面に触れ得る位置のアクチュエータとでは、必要な証拠が異なります。製品の飛沫、結露、エアロゾル、泡、すすぎ水、保守工具も、間接的な移行経路を生じさせる可能性があります。
評価はアセンブリ全体を対象にしなければなりません。
| シリンダーの位置または特徴 | 残留または移行の懸念 | 技術的対応 |
|---|---|---|
| バレルとエンドキャップの接合部 | 毛細管状の隙間、損傷したコーティング、滞留するすすぎ水 | 密閉され検査可能な移行部を使用し、排水性を確認する |
| ロッドとワイパーの界面 | 往復運動経路により、汚れがワイパーを越えて移動する可能性 | 可能な限り製品ゾーン外に配置し、検査・交換方法を定める |
| ロッドレスシリンダーのシールバンドまたはキャリッジ | 長いスロット、カバーストリップ、ガイド凹部、移動接触部 | 実際の構造を確認する。「露出ロッドなし」は衛生性の証明ではない |
| スイッチ溝とセンサー | 奥まった締結部、ケーブルが汚れをためる箇所、隠れた背面 | 洗浄可能なカバーを使用するか、検出機器を移設する |
| 取付ブラケット | 重なった板と水平な張り出し部 | 界面を目視でき、排水できる開放形状を使用する |
| ポート、継手、チューブ | ねじ部、外れたキャップ、低い位置で垂れるケーブルやチューブ | 洗浄可能な継手を選び、液体が集まる箇所を避けて配管する |
| 排気と潤滑剤 | 化学物質または粒子が移行する可能性 | 施設の空気品質管理と偶発的接触に関する管理を適用する |
衛生作業者はブラケットの背面とスイッチの下面を目視できますか。できない場合、バレルの仕上げが優れていても、アクセスできないアセンブリを補うことはできません。FDA適合アクチュエータの選定ガイドでは、より広い規制面の確認事項を示しています。ここでの検査は、残留経路に焦点を当てます。
平均粗さ以外に重要な表面特徴は何か?
3-Aの入門資料では、一般的な0.8 µm Raの基準値とともに、ピット、折れ込み、亀裂、隙間、隅の半径、排水性、アクセス性、想定する洗浄方法に関する要件を示しています(3-A SSI、2026年閲覧)。衛生性の証明書のように一つの形状測定値を扱うより、この一覧を用いる方が実用的です。
洗浄と保守に関係する尺度で表面状態を検査してください。触針による測定では、サンプリング経路の間にある欠陥を見逃す場合があります。目視検査では、締結部の下にある狭い隙間を見逃す場合があります。どちらか一方だけでは、洗浄液が十分な機械的作用を伴ってその箇所に到達し、その後排出されることを証明できません。
次の四つの管理を組み合わせます。
- テクスチャ管理:パラメータ、限界値、フィルタ、評価長さ、測定方向、測定器、サンプリング計画を明記します。「研磨済み」は測定可能な合否基準ではありません。
- 欠陥管理:規定した衛生区域内のピット、ラップ、亀裂、開いた継ぎ目、ばり、コーティング欠損、盛り上がったラベル、不適切な溶接仕上げを不合格とします。
- 形状管理:接合部を目視可能にし、避けられない界面を密閉し、露出ねじを覆うかなくし、液体が残る張り出しやポケットを避けます。
- 工程管理:洗浄媒体、温度、衝突作用、曝露時間、すすぎ、排水が、設置後の表面まで確実に届くことを確認します。
電解研磨は特定のステンレス鋼表面を改善する場合がありますが、すべての微生物試験で自動的に優位になるわけではありません。2008年の研究では、試験範囲内で機械仕上げ試料を上回る有意な衛生上の優位性は認められませんでした。工程名を証拠の代わりに使うのではなく、完成部品に必要な結果を規定し、その結果を検証してください。
検証可能な表面仕上げ仕様をどのように記述するか?
ISO 21920-3:2021は、輪郭曲線方式による表面性状仕様の完全な仕様オペレータを定めており、Raの数値だけで測定を完全に定義できるという考えに代わるものです(ISO 21920-3、2021年)。製造に使用できるシリンダー図面には、製造・検査担当者が、どこを、どのように、どの条件で測定するかを記載する必要があります。
まず図面上で衛生上の境界を定義します。次に、製品接触面、飛沫曝露面、非接触面を明記します。製品接触面の限界値をすべてのシリンダー内部部品にそのまま適用してはいけません。その部品が露出するか、洗浄できるか、潤滑されるか、同じ測定方法を適用できるかを分析してください。
製造に直結する注記には、次の項目を含めます。
| 図面またはRFQの項目 | 最低限必要な情報 |
|---|---|
| 表面パラメータ | Ra、および故障モードに必要な追加パラメータ |
| 数値限界 | 適用規格または工場規則に紐づけた最大値と単位 |
| 測定オペレータ | フィルタ、カットオフ、評価長さ、測定器クラス |
| サンプリング位置 | 指定面、測定回数、方向、除外区域 |
| 欠陥の合否 | ピット、傷、継ぎ目、ばり、変色、コーティング損傷 |
| 表面処理 | 必要に応じて機械仕上げ、不動態化、電解研磨、コーティング |
| 形状 | 排水、接合部処理、締結部状態、隅の半径、アクセス |
| 記録 | 校正状態、検査報告、ロット/シリアルのトレーサビリティ、逸脱承認 |
換算の表現には注意してください。32マイクロインチは約0.8 µm、16マイクロインチは約0.4 µmです。これらは表面仕上げの単位であり、細菌の寸法でも、保証された対数減少値でもありません。顧客が0.4 µmを求める場合、その限界値が特定の顧客規格、製品接触リスク評価、認証範囲のどれに由来するかを記録してください。
シリンダーバレルの内部シール面では、摩擦やシール摩耗のために、外部衛生面とは異なる表面性状パラメータが必要になる場合があります。二つの機能を混同してはいけません。内部のシリンダーバレルのRa・Rzガイドはシール性能を扱い、ここでの外部仕様は洗浄性と移行リスクを扱います。
設置済み機械で洗浄性をどのように検証するか?
EHEDGは、ほとんどの密閉設備について、設計審査後に少なくとも3回のCIP洗浄性試験に合格することを認証要件としています(EHEDG認証プロセス、2026年閲覧)。より広く捉えると、図面とRa報告書は検証に先立つ資料であり、検証の代わりにはならないということです。
実際の汚れ、表面、洗浄剤、濃度、温度、時間、機械的作用、すすぎ、乾燥条件に基づいてプロトコルを作成します。想定される最悪条件のシリンダー位置を含めてください。ロッドの収縮位置と伸長位置、キャリッジの端位置、取付面が遮蔽された状態では、曝露と排水の条件が異なる可能性があります。
多層的な検証方法を使用します。
- 洗浄前検査:損傷、残留物、滞留液、緩んだシール、アクセス不能な特徴を記録します。
- 規定した汚れ負荷:代表的な製品残留物または承認された代替物を、指定した採取箇所に一貫した方法で付着させます。
- 管理された洗浄サイクル:薬品濃度、温度、圧力または流量、曝露時間、ノズル位置、すすぎを記録します。
- 直後の確認:目視検査と、必要に応じて工場で検証済みの迅速検査法を使用します。
- 微生物学的確認:危害分析と検証計画で必要な場合は、対象微生物または指標微生物の検査を行います。
- 再現性確認:一度の良好な結果だけを採用せず、通常のばらつきを把握できる回数だけサイクルを繰り返します。
ATPは迅速な衛生スクリーニング手段であり、細菌数を直接測定するものではありません。RLU値は測定器、スワブの化学的性質、採取面積、汚れ、手順によって変わります。他の工場や測定器で用いられている「10 RLU未満」のような一律の限界値を、検証せずに転用することはできません。採取箇所ごとに、基準値、警戒値、措置値、再検査、是正措置のルールを定めてください。
不合格になった場合はどうするのでしょうか。プロトコルでは、再洗浄と再設計を区別する必要があります。ブラケットの隠れた界面で不合格が繰り返される場合、アクチュエータの移設または取付方法の変更が妥当かもしれません。ワイパー部の値が上昇傾向を示せば、検査と交換の契機になります。一度だけの作業者の見落としには、これらとは異なる対応が必要です。
既存シリンダーの衛生監査では何を記録すべきか?
21 CFR 117.40は、設備とその周囲を洗浄・保守できるように設備を設置することを求めています(eCFR、2026年現行)。したがって監査では、カタログ写真や材料宣言だけでなく、設置後の界面を検査する必要があります。
機械を清浄にし、ロックアウトした状態で、衛生チームが通常使用するアクセス工具を用いて開始します。規定した各採取箇所を同じ条件で撮影します。シリンダー位置、ガードの状態、照明、検査に分解が必要だったかを記録してください。衛生アクセスを示すためだけに、圧力を保持するアクチュエータを開けてはいけません。内部保守は、メーカーの安全な整備手順に従う必要があります。
現場では次の順序で確認します。
- アクチュエータから開放製品、製品接触面、包装、作業者の工具に至る潜在的な移行経路を追跡します。
- バレル、キャップ、ロッドまたはシールバンド、キャリッジ、スイッチ、ポート、継手、ブラケット、ガード、周辺構造を検査します。
- 残留物の跡、水位線、腐食、コーティング損傷、緩んだシール、粘着ラベル、アクセス不能な重なり部を記録します。
- 仕様で定めた表面を、条件不明の携帯測定値ではなく、文書化した表面性状オペレータで測定します。
- 洗浄サイクル全体を観察し、到達範囲、被覆、排水、すすぎ後の滞留を確認します。
- 機械全体の平均を取るのではなく、位置ごとに迅速検査と微生物検査の傾向を比較します。
- 各所見を、洗浄、修理、移設、再設計、追加検証のいずれかに割り当てます。
標準シリンダーを自動的にロッドレス設計へ置き換えてはいけません。ロッドレスユニットは露出ピストンロッドをなくしますが、長いシールスロット、キャリッジ界面、ガイド凹部、カバーバンドが加わる場合があります。実際の構造を比較してください。衛生リスクを管理した後の保守計画については、ロッドレスシリンダーの予防保守チェックリストをご覧ください。
食品安全上の判断を支える供給者証拠は何か?
3-Aは、その規格が任意に適用されること、3-Aシンボルの表示承認にはライセンスと第三者検証が必要であることを説明しています(3-A SSI入門資料、2026年閲覧)。供給者が「3-A原則に基づく設計」と表現しても、見積対象モデルの証明書と同じではありません。すべての宣言について適用範囲を確認してください。
各主張を対応する証拠と照合します。
| 供給者の主張 | 要求する証拠 | その証拠で証明できないこと |
|---|---|---|
Ra ≤ 0.8 µm |
位置、オペレータ、測定器、合否判定を記載した表面測定報告書 | ピットがないこと、接合部の洗浄性、細菌減少 |
316Lステンレス鋼 |
指定部品に紐づく材料証明書 | シール適合性、仕上げ、排水性、洗浄環境での寿命 |
FDA適合シール |
正確なコンパウンド宣言と使用目的の根拠 | シリンダー全体の適合性または直接接触への適性 |
IPX9またはIP69K |
実際の試験規格、供試体構成、圧力、温度、時間 | 衛生的な形状、耐薬品性、微生物学的洗浄性 |
EHEDG認証 |
現行証明書、タイプ、正確なモデルとサイズ、シール仕様 | 証明書の適用範囲外での適性 |
3-A適合 |
適用規格、現行認可、正確な設備範囲 | 無関係な付属品または設置詳細の自動的な受容 |
電解研磨済み |
工程仕様と最終的な表面測定証拠 | 細菌残留が一律に低減すること |
IEC 60529は、電気機器の外郭による人体、固形異物、水に対する保護を分類し、IPX9を定義しています。衛生設計規格ではありません(IEC 60529、Edition 2.2)。供給者が実際に引用している規格を確認せず、IP69Kの主張をIEC 60529に帰属させてはいけません。保護等級の証拠は、スイッチ、コネクタ、関連する外郭についての一つの判断材料として扱います。IP65、IP67、IP69Kガイドでは、空気圧マニホールドについて同じ適用範囲を説明しています。
エラストマーは洗浄薬品によって膨潤、硬さ、圧縮永久ひずみ、抽出物が変化する場合があります。「EPDM」や「FKM」だけでなく、正確なコンパウンドを記録し、濃度、温度、曝露時間、潤滑剤、製品接触条件に照らして確認してください。アクチュエータシールの耐薬品性ガイドでは、次の選定確認手順を示しています。
技術判断:Raは一つの管理項目であり、衛生性の最終判定ではない
ISO 14159は、消費者リスクが生じ得る機械に衛生要求事項を適用し、21 CFR 117.40は、洗浄可能な設備と衛生的な空気圧システムを求めています(ISO 14159、2002年、eCFR、2026年現行)。両者を踏まえると、一つの表面数値で近道をするのではなく、システムレベルで判断する必要があります。
Raは、規定した製造工程の管理に使用します。欠陥基準は、局所的な損傷の不合格判定に使用します。衛生的な形状によって、遮蔽された界面と液だまりをなくします。材料とシールの証拠によって、衛生処理条件への耐性を確認します。最後に、設置済み機械で洗浄を検証し、指定した採取箇所の結果を傾向管理します。
この考え方によって、調達時の質問が変わります。「これは食品用シリンダーですか」と尋ねるのではありません。どの表面が曝露するのか、どの限界値が適用されるのか、どのように測定したのか、どこに汚れが残り得るのか、どの証明書が正確な構成を対象としているのか、工場は反復可能な洗浄をどのように実証するのかを確認します。これらの質問から、監査可能な仕様が得られます。
表面性状とシリンダー衛生に関するFAQ
3-Aの一般的な基準である32マイクロインチ、すなわち0.8 µm Raは、欠陥、排水、アクセス、洗浄方法の基準と併記されており、単独で微生物学的性能を保証するものではありません(3-A SSI、2026年閲覧)。以下では、一般的な技術上の質問について、この適用範囲を明確にします。
Raが0.8 µm未満なら細菌残留が少ないと保証できますか?
いいえ。約0.16~0.69 µm Raを対象としたリステリア菌の研究では、Raと初期付着または48時間後のバイオフィルム形成との間に有意な相関は認められませんでした。Raは仕上げ管理には有用ですが、洗浄性は欠陥、プロファイル形状、材料の表面化学、汚れ、微生物、洗浄条件、排水性、アクセス性にも左右されます。
電解研磨されたシリンダーは常に衛生処理しやすいですか?
いいえ。電解研磨は粗さ、表面化学、欠陥の状態を変え得ますが、性能を決めるのは完成面の状態と設置後の形状です。引用したリステリア菌の研究では、電解研磨試料に機械仕上げ試料を上回る有意な衛生上の優位性は認められませんでした。完成部品について測定可能な基準を規定し、実際の洗浄サイクルを検証してください。
ATP検査で微生物学的検証を代替できますか?
いいえ。ATP検査で得られるのは迅速な清浄度の指標であり、微生物数や菌種の同定ではありません。RLU値は測定器、スワブ、採取面積、残留物、手順によって変わります。各採取箇所について施設固有の基準値、警戒値、措置値、再検査、是正措置のルールを定め、危害分析または検証計画で必要とされる場合は微生物学的方法を使用してください。
IP69Kなら空気圧シリンダーは衛生的ですか?
いいえ。IEC 60529が規定するのはIPX9です。IP69Kを表示する供給者は、実際に用いた試験規格と構成を明示しなければなりません。いずれの場合も、水の浸入試験は表面仕上げ、排水性、食品接触材料、耐薬品性、微生物学的洗浄性を認証するものではありません。シリンダーの接合部、取付部、センサー、継手、シール、衛生処理剤、アクセス性を個別に評価してください。
ロッドレスシリンダーはロッド式シリンダーより本質的に衛生的ですか?
いいえ。露出したロッドをなくすことで一つの移行経路を除去できますが、ロッドレス設計ではシールスロット、バンド、キャリッジ、ガイド溝が加わる場合があります。アクチュエータの分類だけで選ばず、衛生ゾーン、アクセス可能な表面積、排水性、シール界面、洗浄の到達範囲、検証結果に基づいて、実際に設置する構造を比較してください。
出典および閲覧記録
- 米国電子連邦規則集。21 CFR 117.40「設備および器具」。2026-07-23閲覧。
- 3-A Sanitary Standards, Inc. 3-A衛生規格および3-A承認実施規範入門。2026-07-23閲覧。
- EHEDG。認証について知っておきたいこと。2026-07-23閲覧。
- ISO。ISO 14159:2002「機械類の安全性―機械設計の衛生要求事項」。2026-07-23閲覧。
- ISO。ISO 21920-2:2021「幾何製品仕様(GPS)―表面性状:輪郭曲線方式―第2部:用語、定義および表面性状パラメータ」。2026-07-23閲覧。
- ISO。ISO 21920-3:2021「幾何製品仕様(GPS)―表面性状:輪郭曲線方式―第3部:仕様オペレータ」。2026-07-23閲覧。
- IEC。IEC 60529「外郭による保護等級」。2026-07-23閲覧。
- Rodriguez, A.、Autio, W. R.、McLandsborough, L. A.。表面粗さおよびステンレス鋼仕上げがListeria monocytogenesの付着とバイオフィルム形成に及ぼす影響。Journal of Food Protection、2008年。2026-07-23閲覧。