
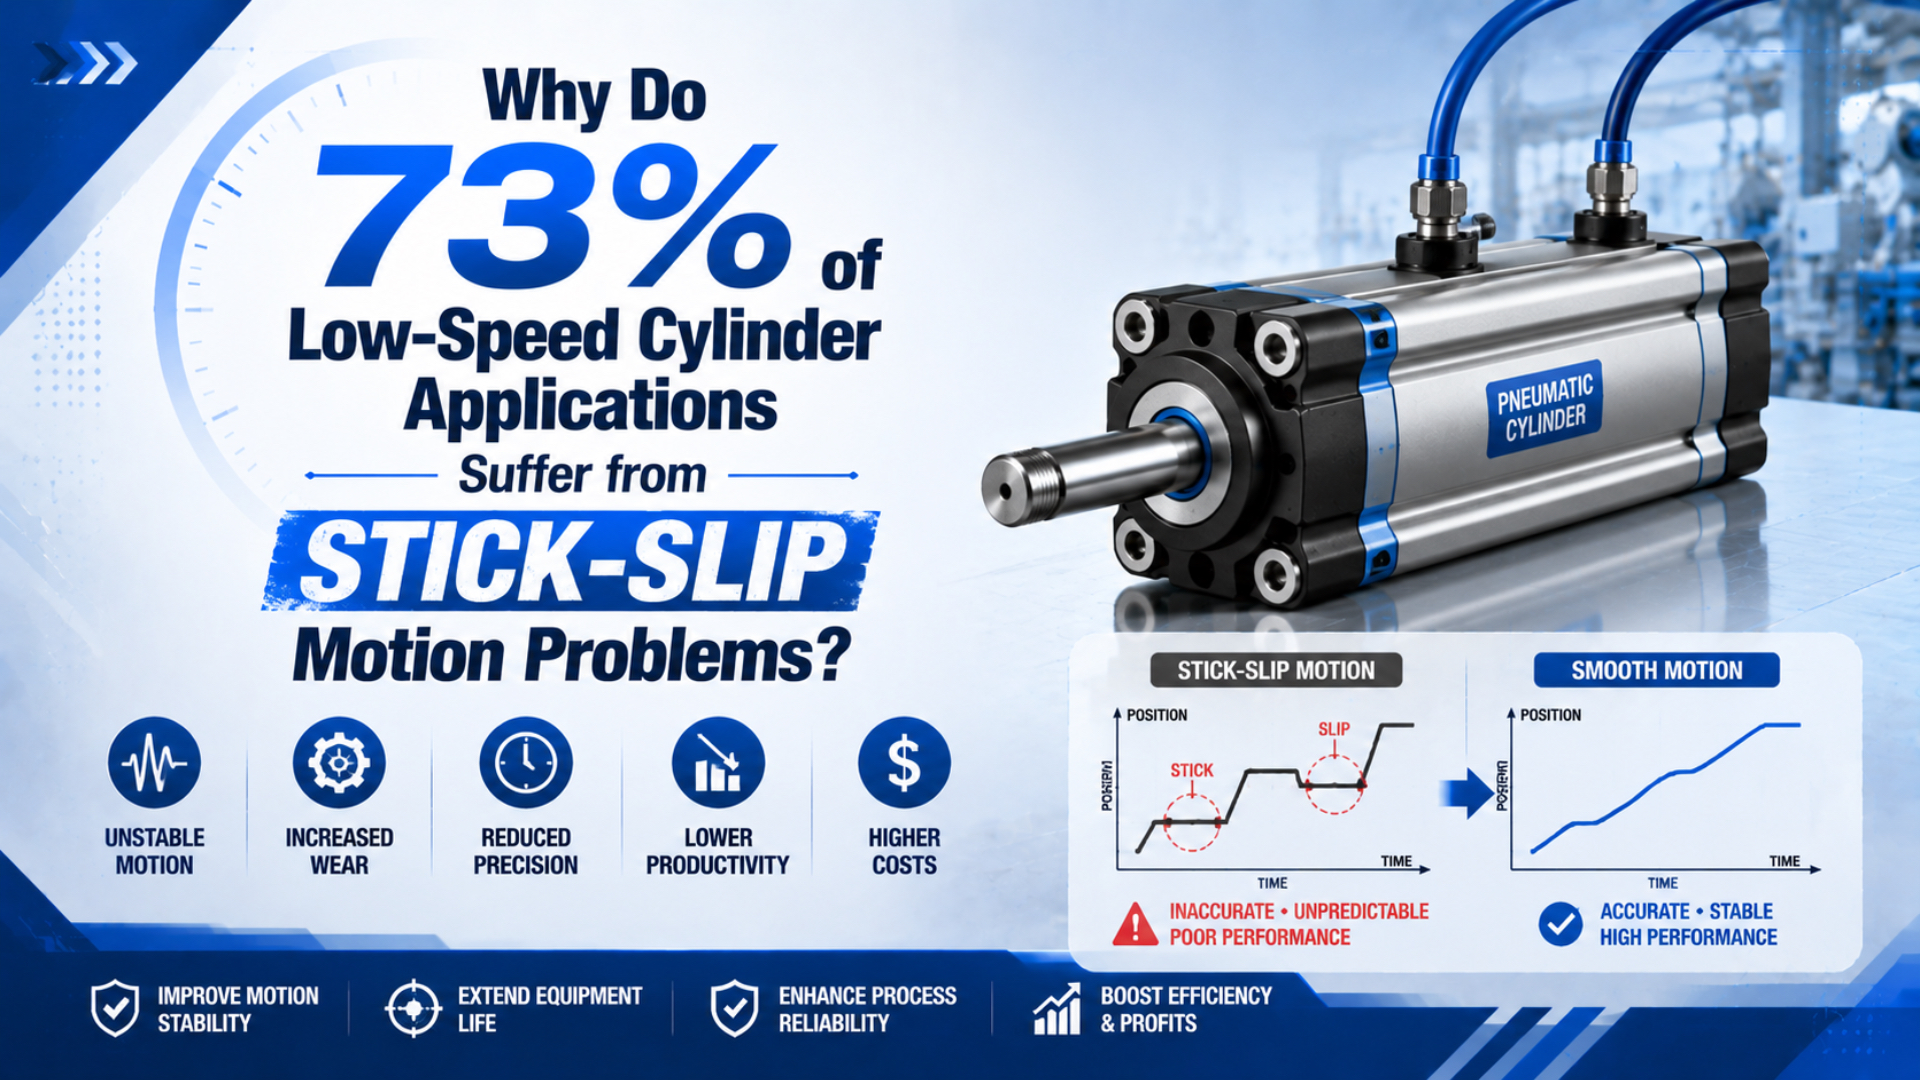
 低速空圧シリンダのスティックスリップを診断する方法両室圧力、荷重、停止時間、摩擦を測定して空圧シリンダのスティックスリップを診断し、機種別の最低0.5 mm/sデータを正しく使います。
記事タグ
空圧保守
このテーマの技術記事は、公開後にここへ表示されます。
タグ別アーカイブ
空圧保守
関連する選定メモ、見積確認、置き換えガイド、空圧部品の参考情報を確認できます。
低速空圧シリンダのスティックスリップを診断する方法両室圧力、荷重、停止時間、摩擦を測定して空圧シリンダのスティックスリップを診断し、機種別の最低0.5 mm/sデータを正しく使います。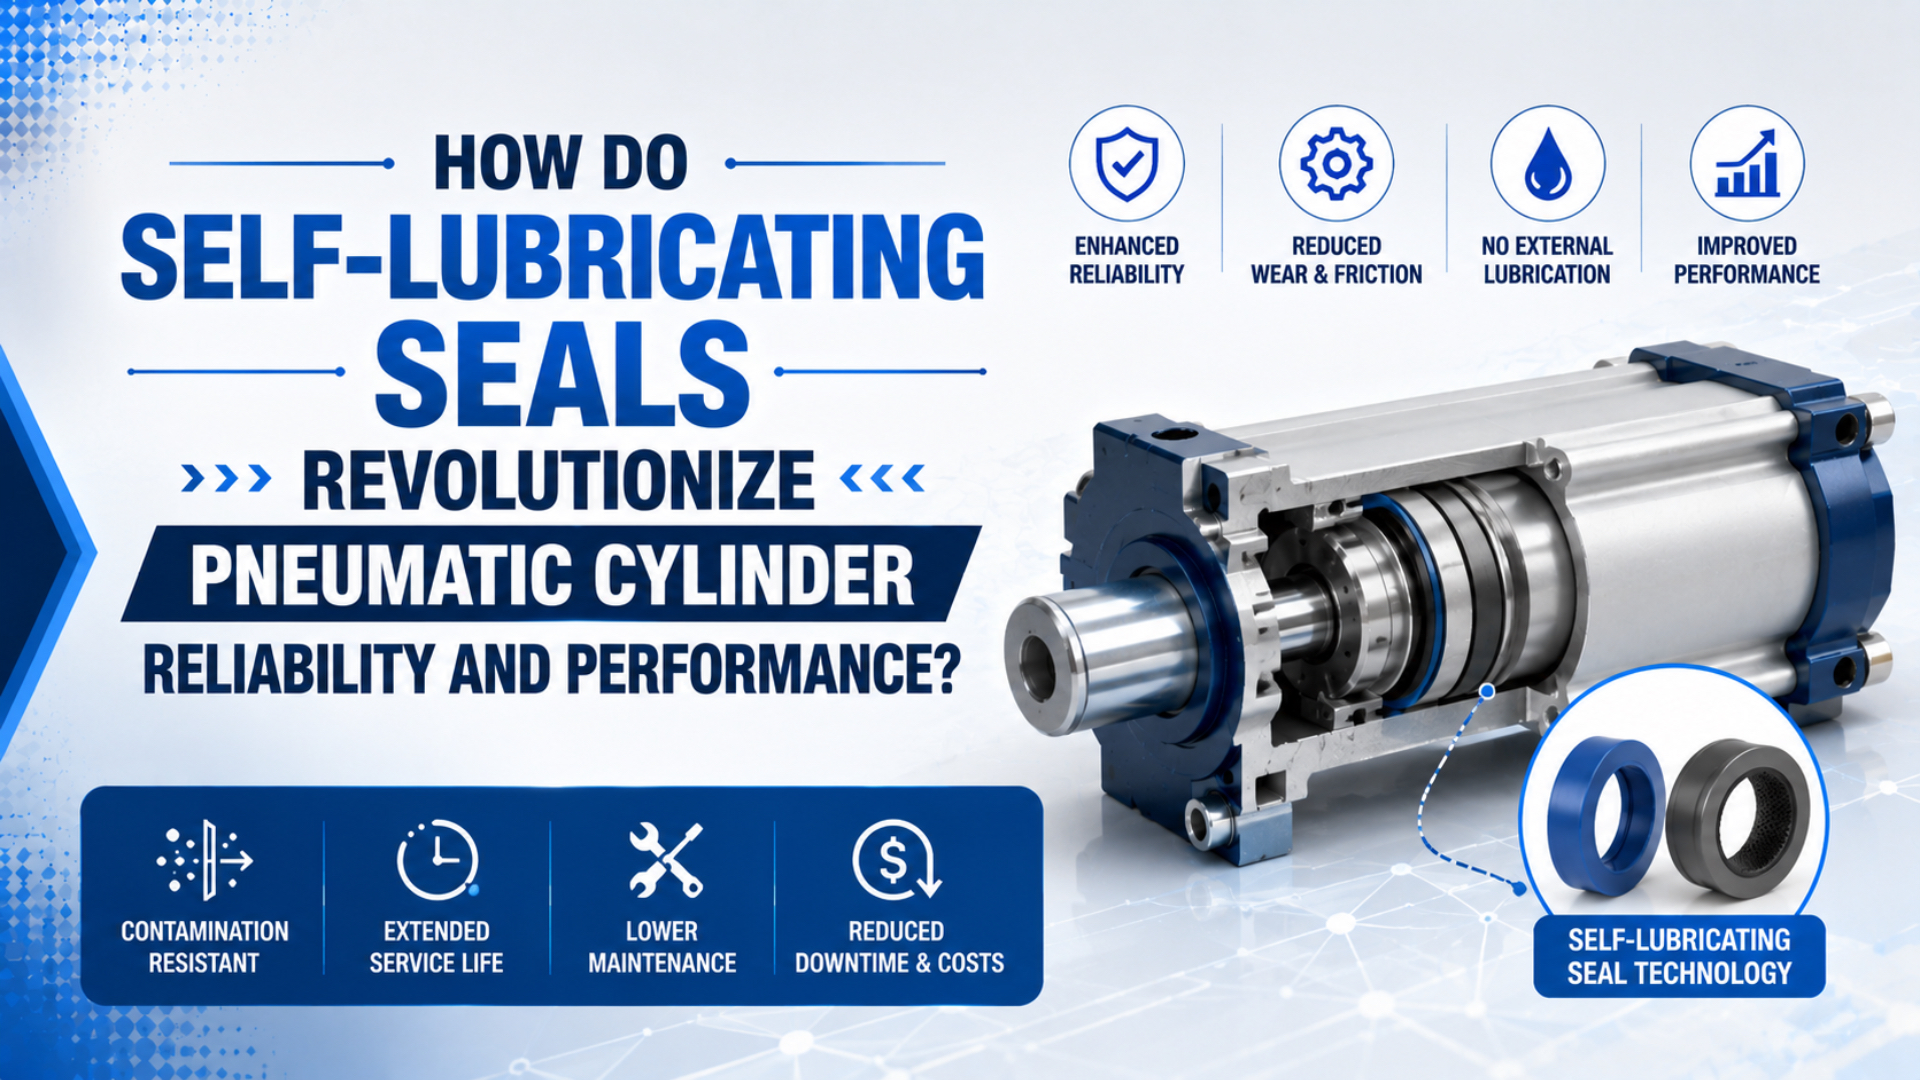 自己潤滑シールは空圧シリンダの信頼性と性能をどう変えるのか自己潤滑式空圧シリンダシールの初期グリース、追加給油による保守変更、ISO 19973-3に基づく寿命検証を解説します。
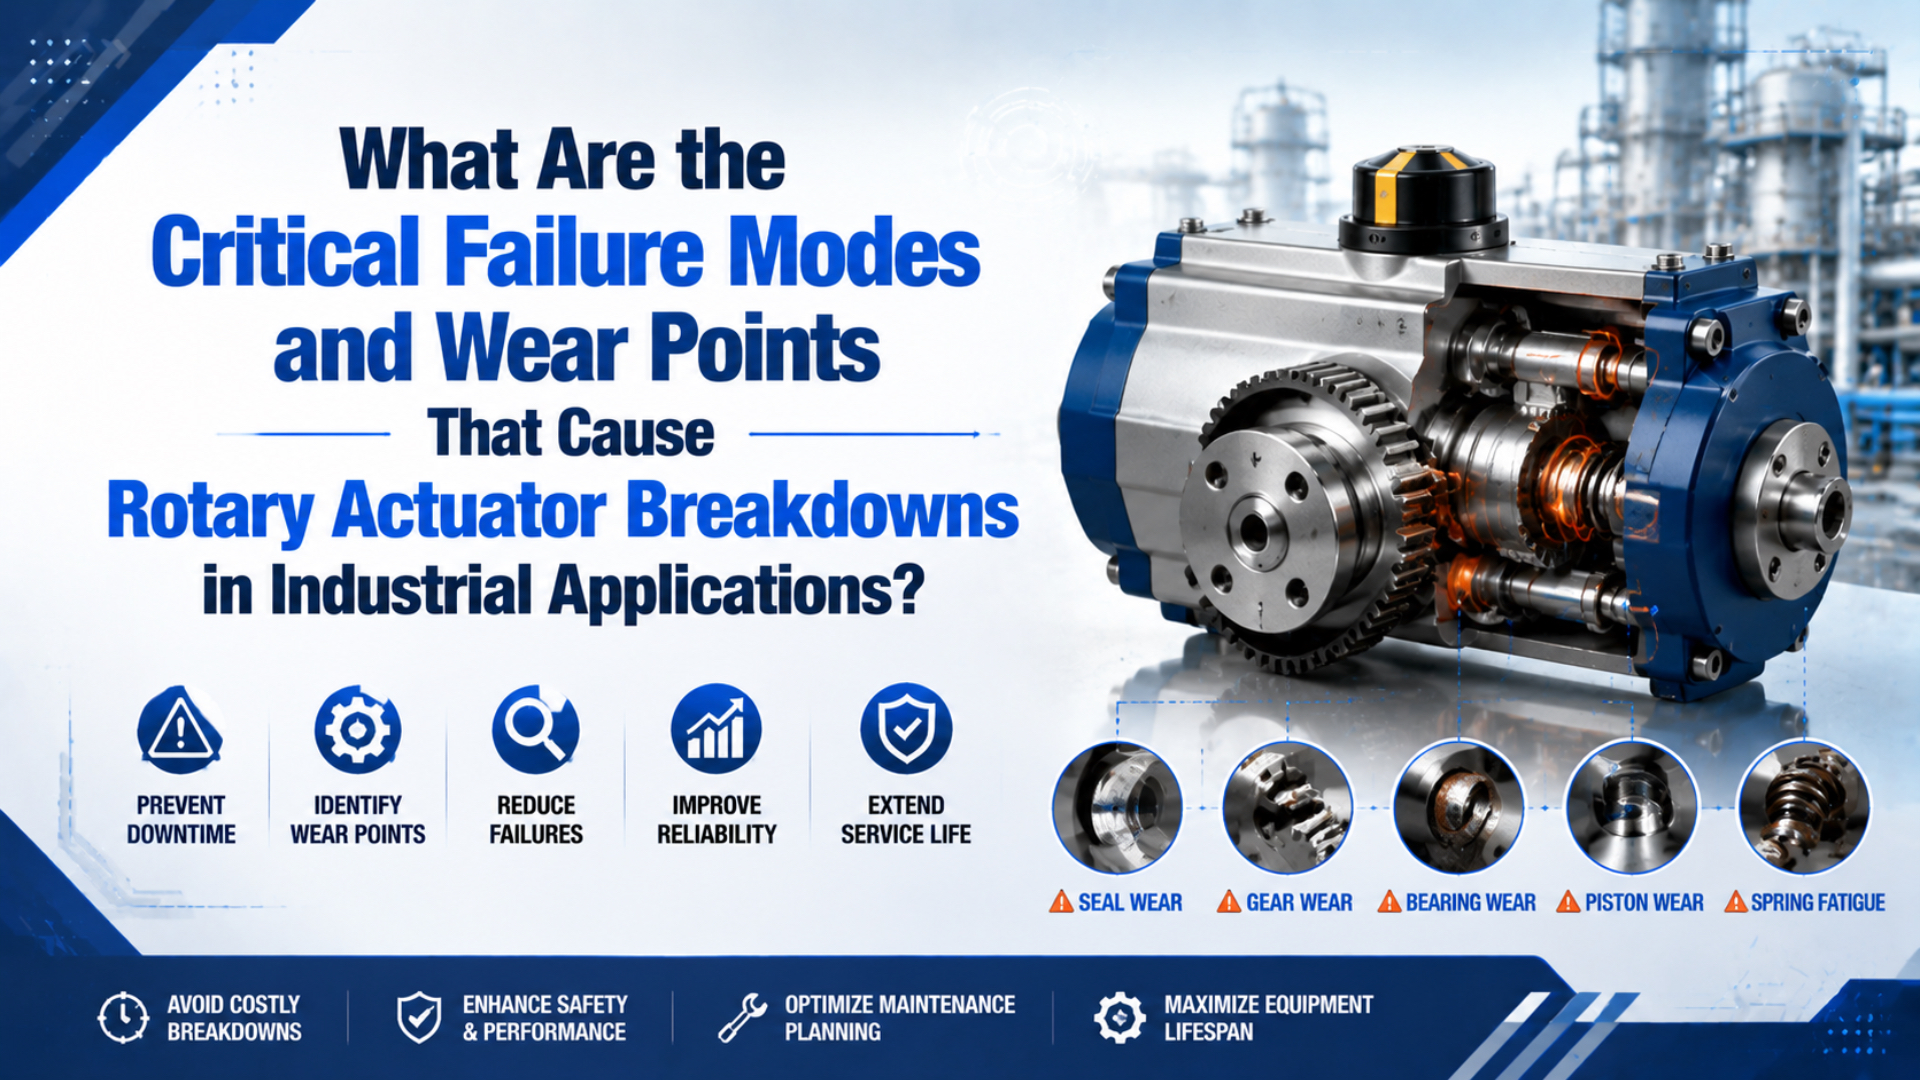 産業用途でロータリーアクチュエータを故障させる重要な故障モードと摩耗箇所とは?SMC の 90°当たり 0.2~1 s の範囲と、シール、軸荷重、バックラッシ、クッション、空気品質、修理確認から故障原因を診断します。
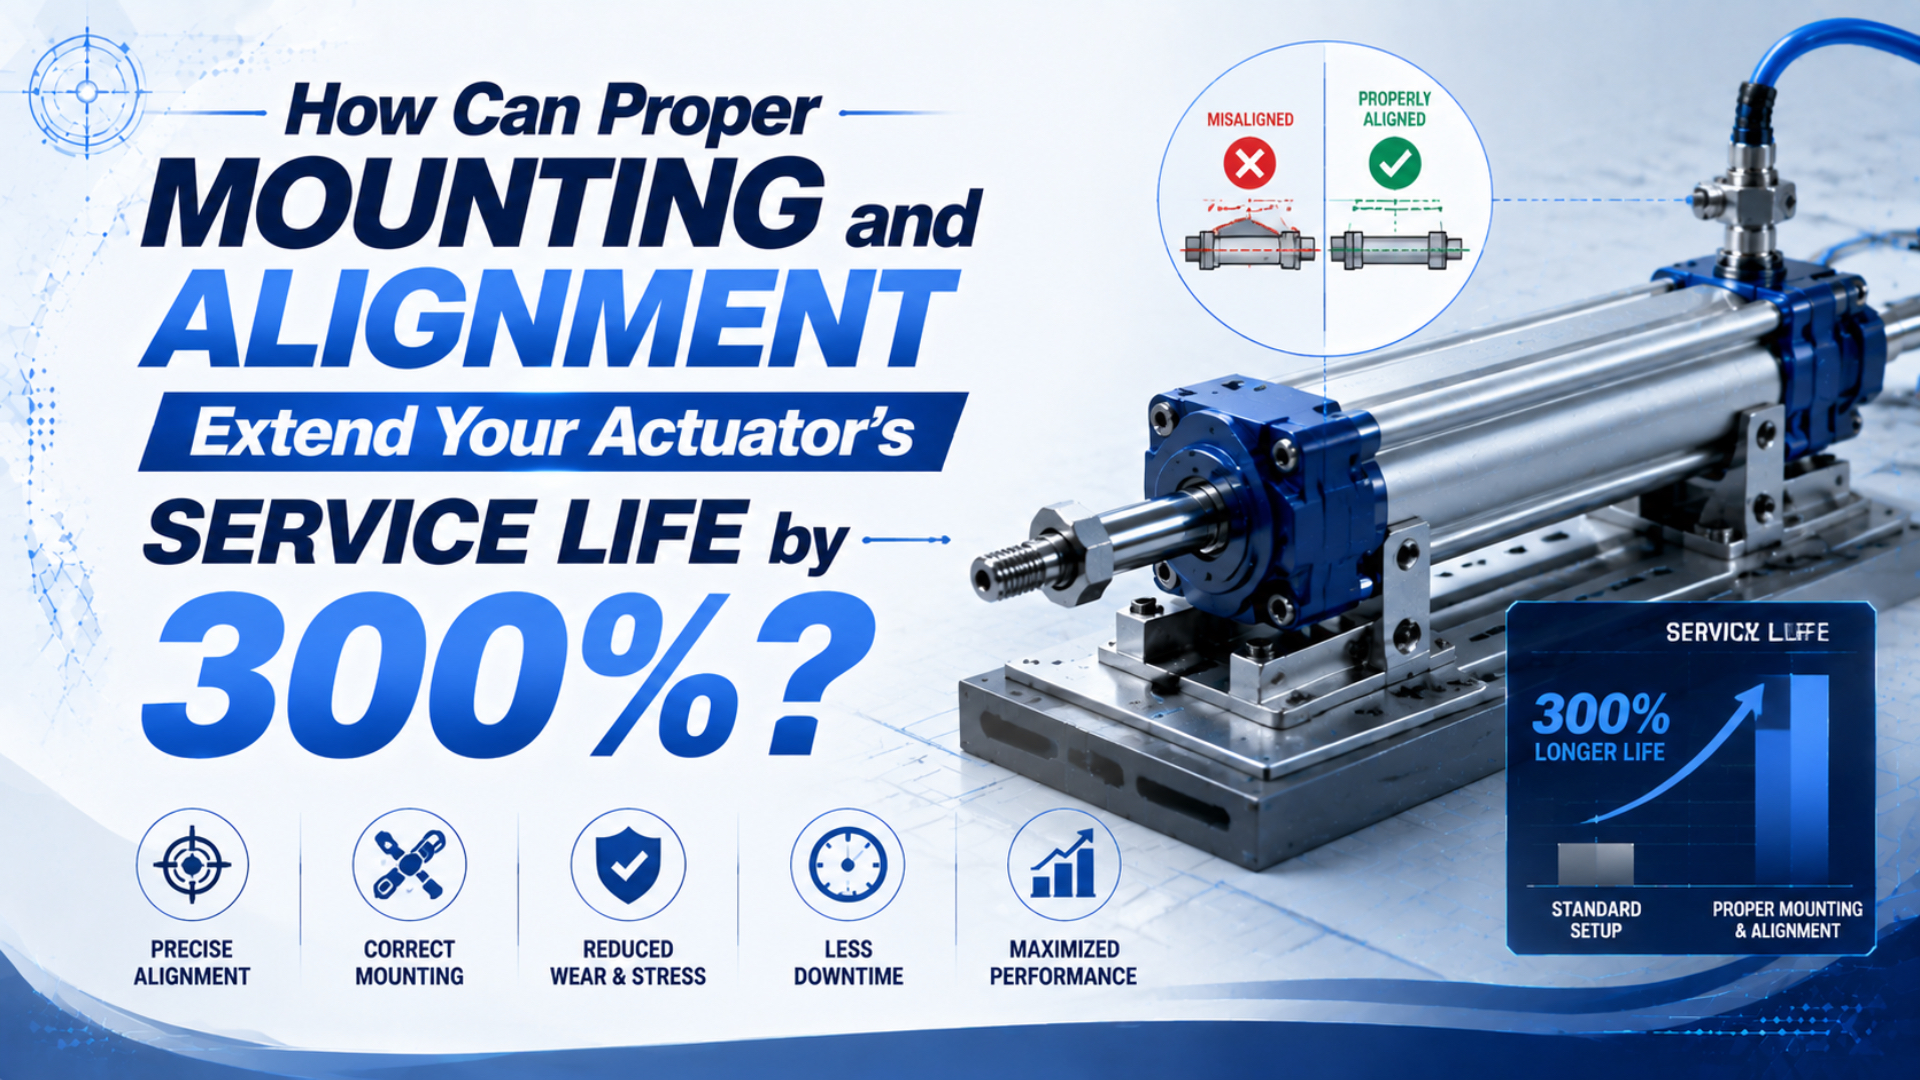 アクチュエータの寿命を延ばす取付けと芯出しParkerの2位置芯出し確認、正しい取付形状、実測試運転記録を使い、回避可能なアクチュエータ摩耗と早期故障を減らします。
 過酷な工業環境で鋳造設備用アクチュエータを汚染と重大故障から守るには?発生源対策、遮蔽、スクレーパ、ベローズ、清浄空気、温度測定、状態基準保全により、鋳造設備用アクチュエータの重大故障を防ぎます。
 OSHA基準を満たし職場の安全性を高めるため、空圧グリッパの過大な騒音と振動をどう低減するか?OSHAの85 dBA対策開始レベル、発生源試験、静かな排気、衝撃制御、把持力検証を用いて空圧グリッパ騒音を低減します。
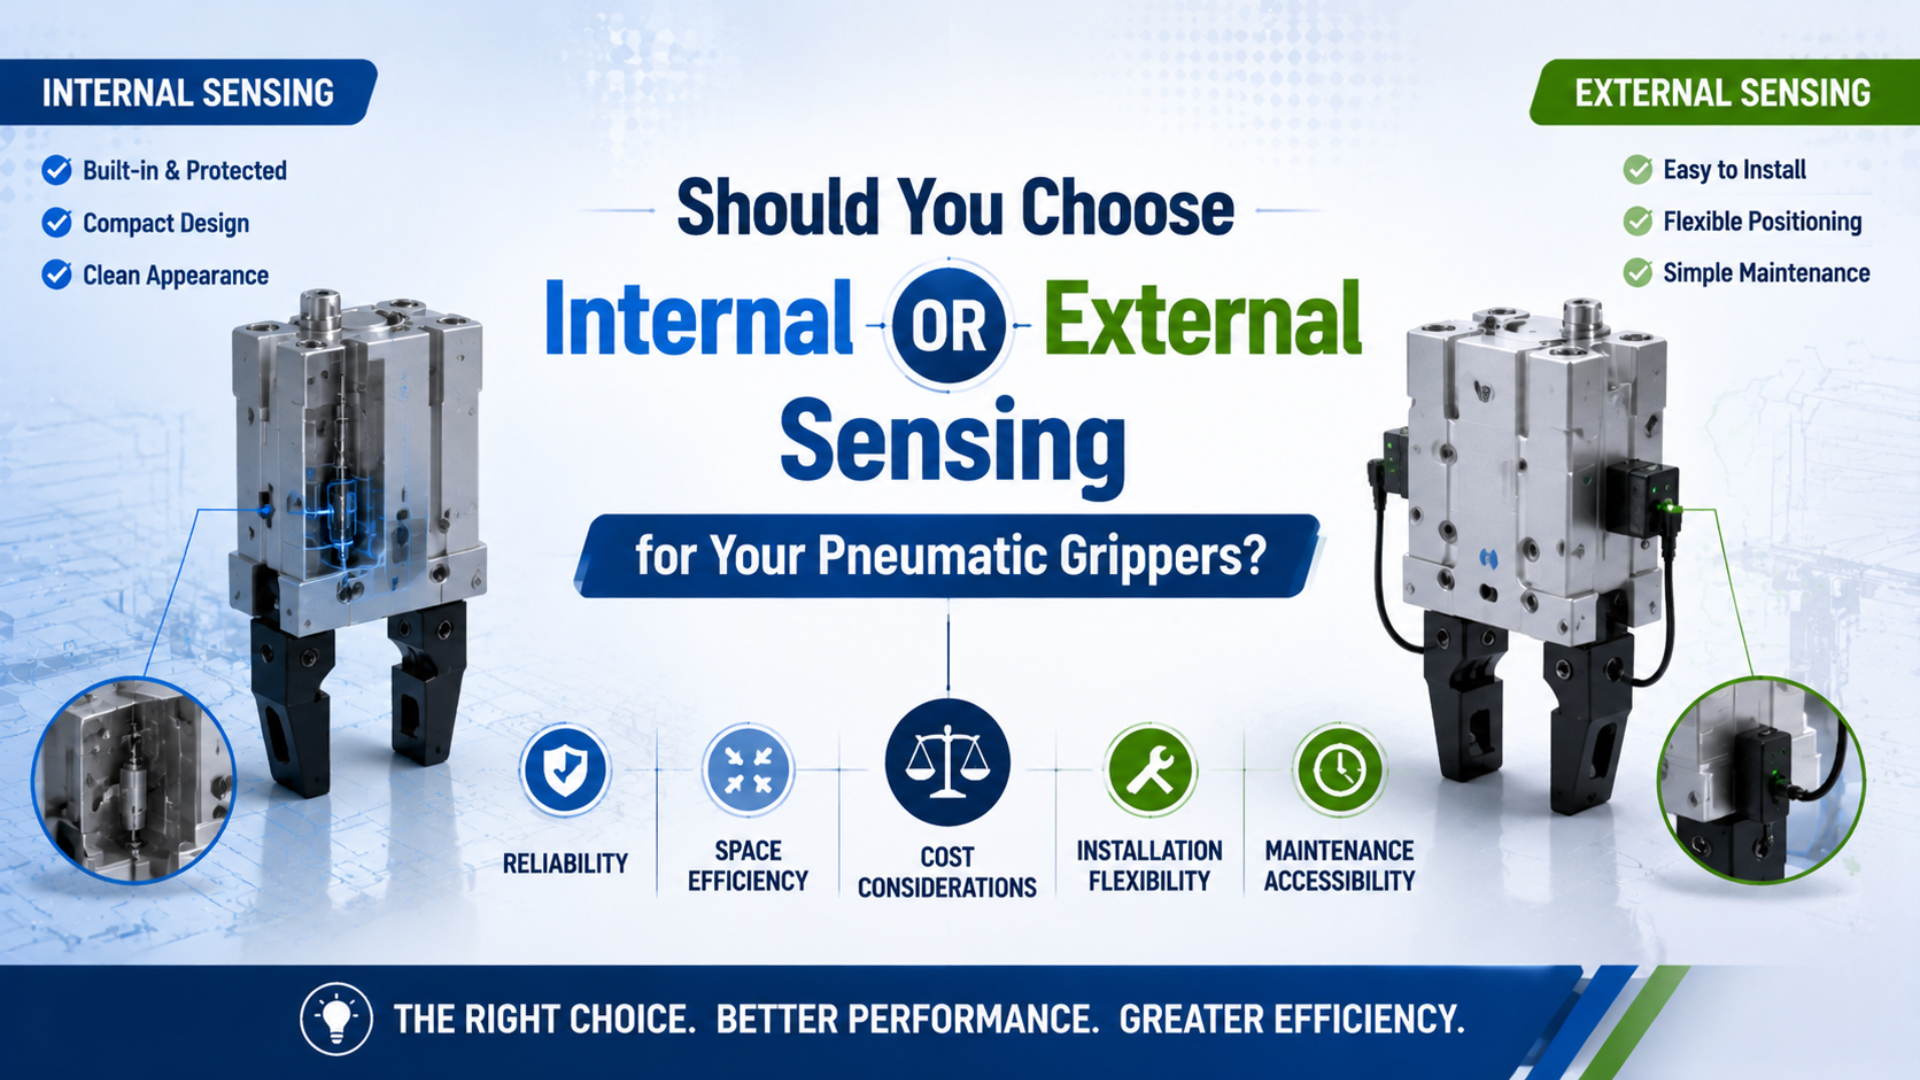 空圧グリッパには内部検出と外部検出のどちらを選ぶべきか?PLC が証明すべき状態を基準に空圧グリッパの内部・外部検出を選び、3 状態監視、ワーク検出、配線、故障試験を比較します。
 ロータリーアクチュエータのドリフトと位置決め誤差が生産効率を低下させていませんか?バックラッシ、漏れ、圧力、センサ、停止エネルギーを切り分け、負荷時のロータリーアクチュエータのドリフトを診断します。SMC CRA1のバックラッシ値も確認します。
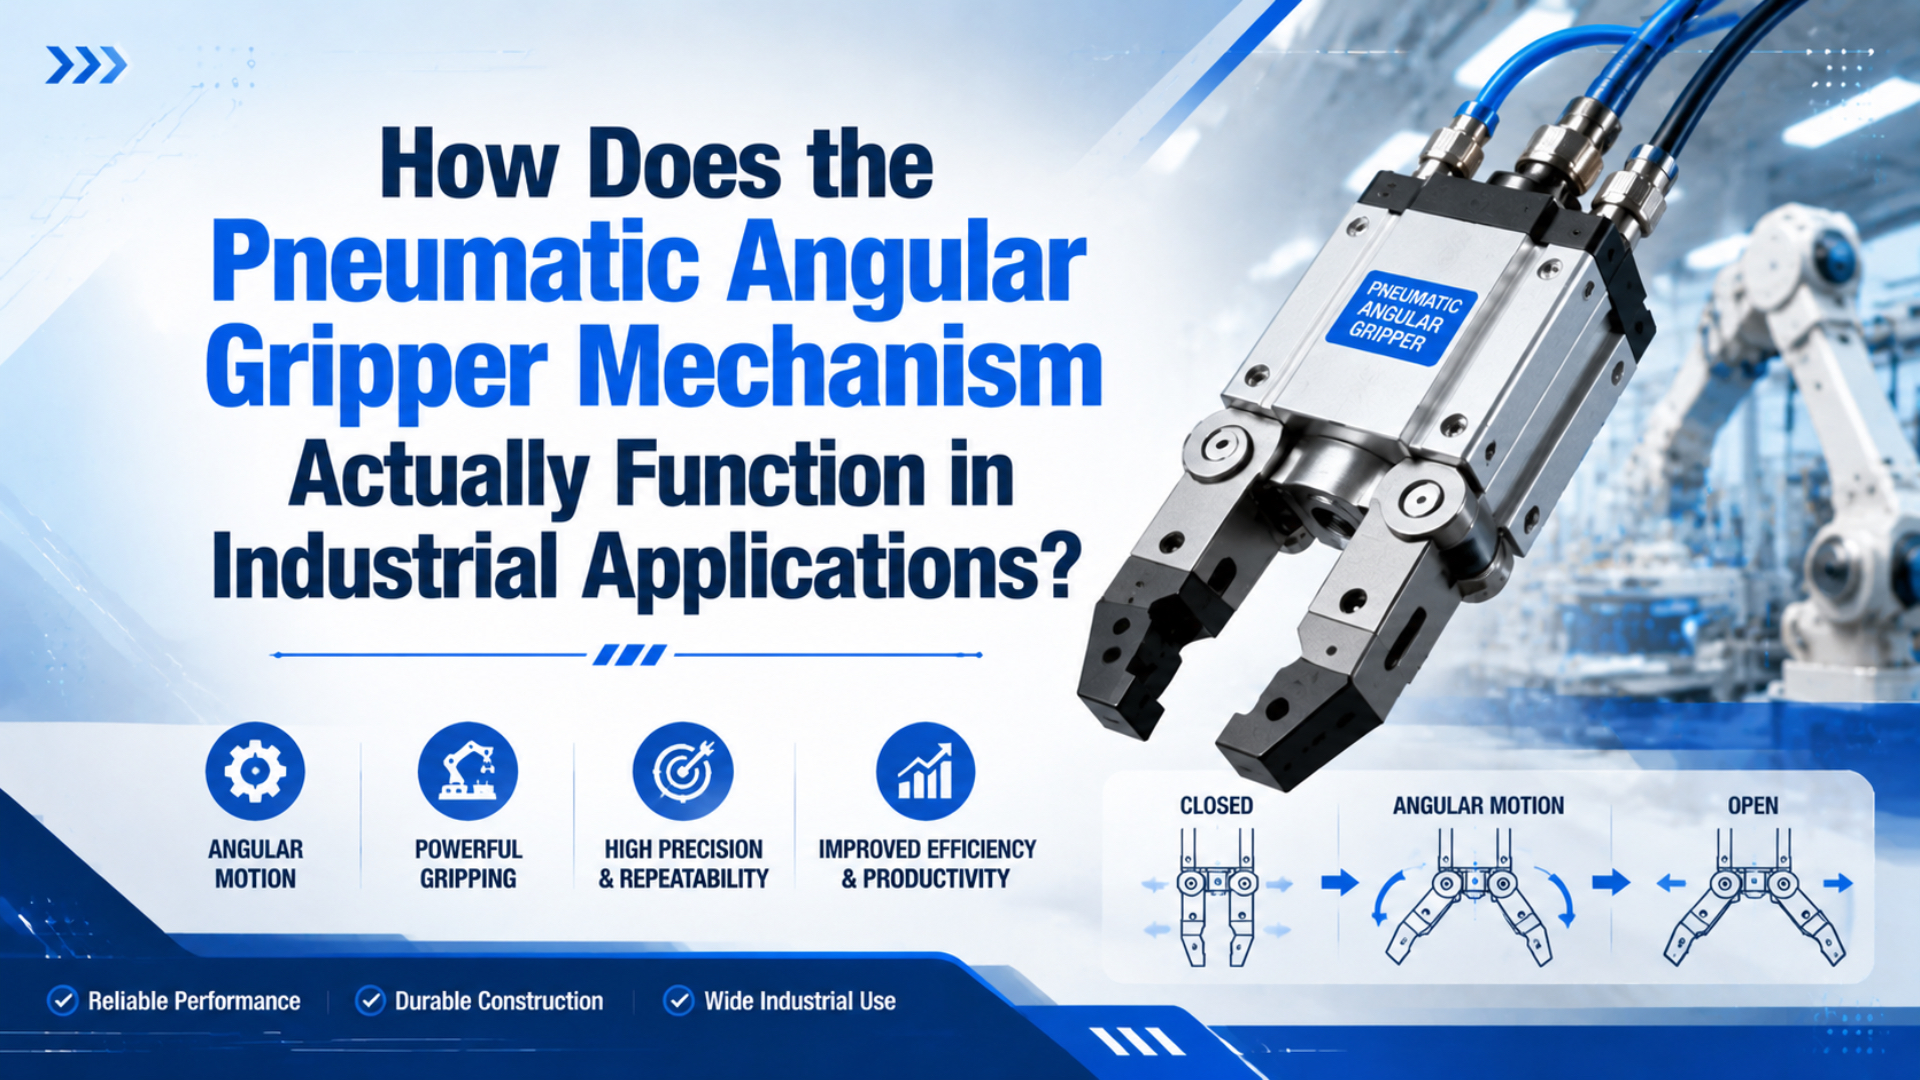 空圧アンギュラグリッパの機構は産業用途で実際にどう作動するか?ピストン直線運動を爪の回転へ変換する仕組み、MHC2の0.10〜1.36 N·mデータ、フィンガ半径、バックラッシ、センサ、空気喪失時の状態を解説します。