

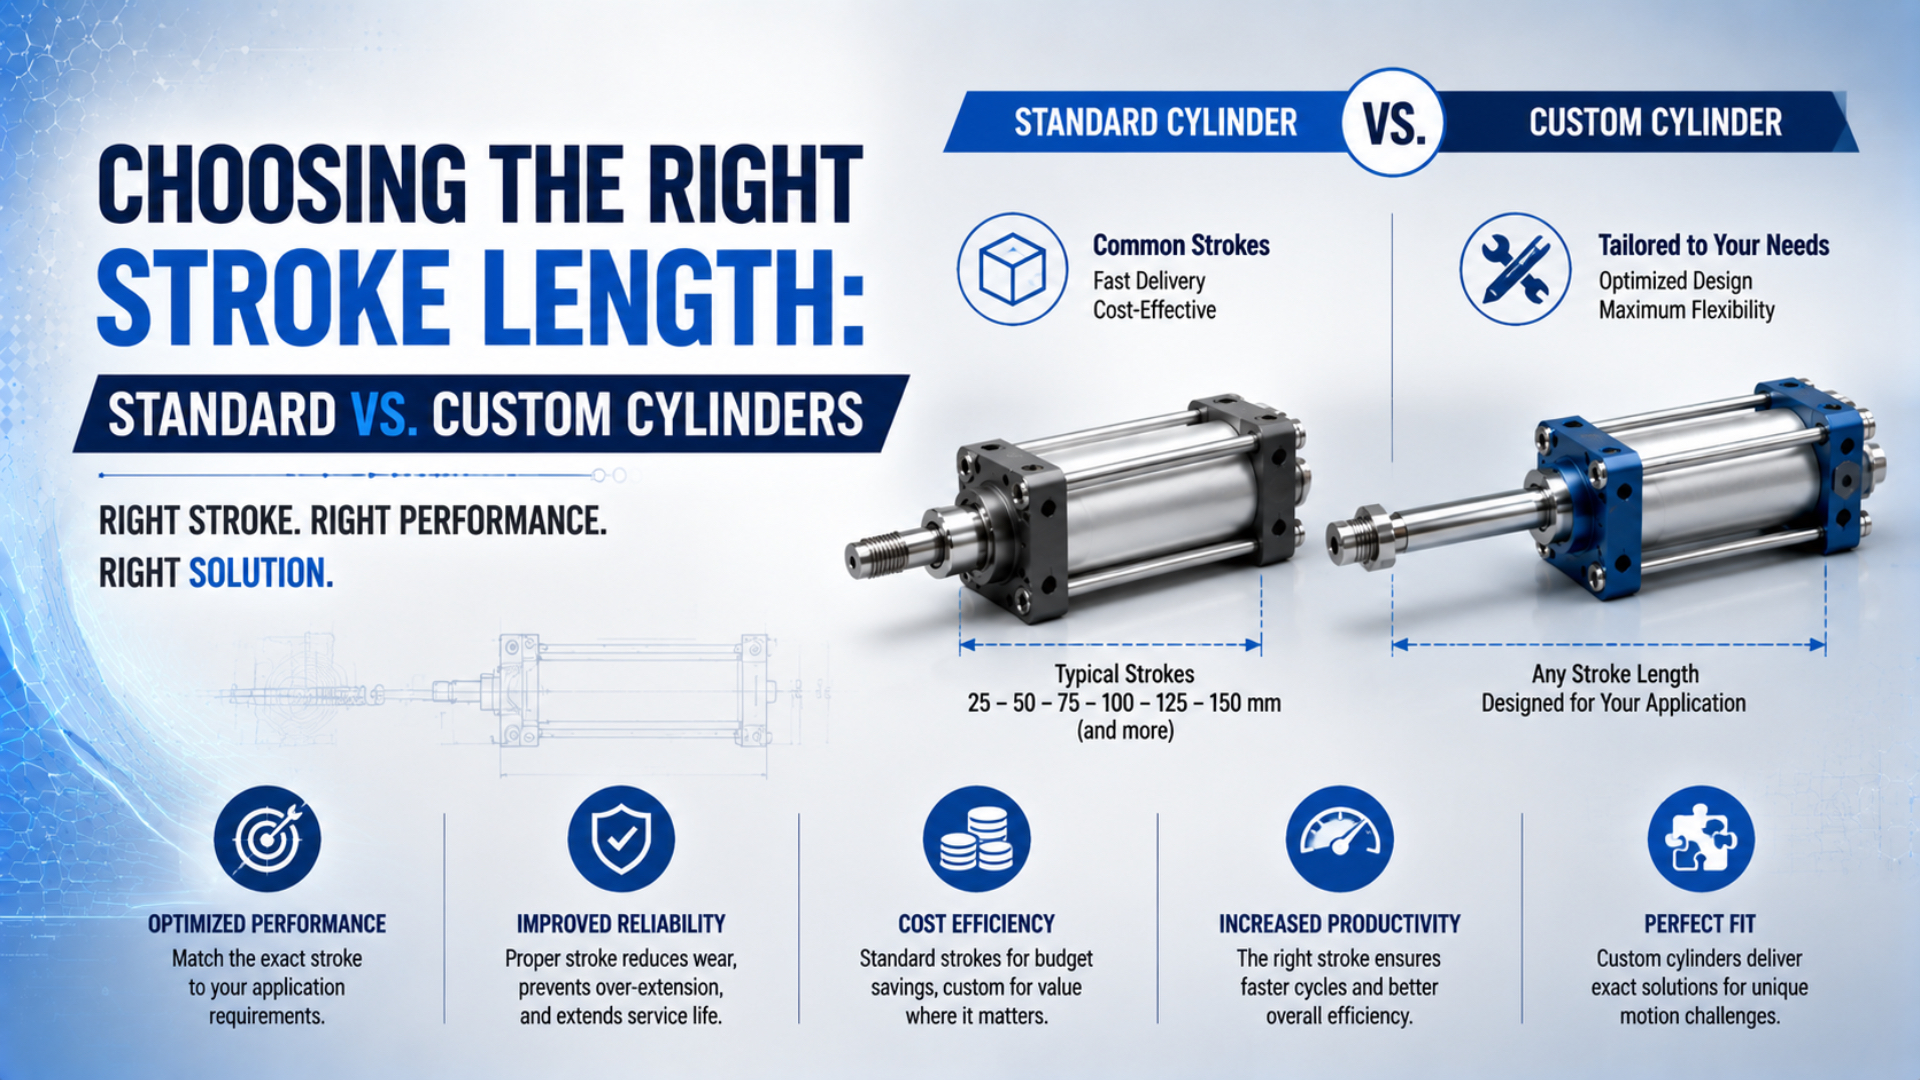
Escolha o curso de um cilindro pneumático a partir dos pontos de referência inicial e final medidos na máquina e, em seguida, confirme a configuração exata do fornecedor, a tolerância do curso, o espaço de instalação, o amortecimento, a guia e a estabilidade da haste. Um curso de catálogo só é adequado quando toda a sua janela de movimento se ajusta à aplicação. Caso contrário, compare um curso configurado, uma alteração na interface da máquina e um cilindro verdadeiramente personalizado.
A ISO 15552 ajuda a normalizar as interfaces do cilindro e das fixações, mas não impõe a todos os fabricantes uma lista única de cursos disponíveis. Essa distinção é importante. Um cilindro de 160 mm não tem de percorrer 160 mm em cada ciclo da máquina, enquanto um cilindro de 125 mm não consegue gerar 127 mm de deslocamento por meio do ajuste da extremidade da haste. A geometria vem primeiro.
Principais conclusões
- A ISO 15552 abrange cilindros com fixações desmontáveis e diâmetros de 32 a 320 mm, não uma série universal de cursos.
- As extremidades de haste ajustáveis reposicionam uma janela de movimento; não aumentam o deslocamento.
- Verifique a tolerância real de catálogo, as dimensões instaladas, o amortecimento e a flambagem da haste antes de aprovar um curso padrão ou personalizado.
O que significa, na prática, o curso necessário do cilindro?
A ISO 15552 aplica-se a cilindros com diâmetros de 32 a 320 mm e pressão nominal máxima de 1,000 kPa, mas o seu âmbito não define os dois pontos da máquina que a ferramenta precisa de alcançar (ISO 15552:2018, confirmada como vigente em 2025). O curso necessário começa nesses pontos de referência da aplicação.
O curso necessário do cilindro é a distância axial entre os pontos de referência inicial e final do processo definidos na máquina. Defina uma referência rígida para a posição recolhida e outra para a posição estendida. Em seguida, meça ambas ao longo do mesmo eixo de movimento. O deslocamento geométrico mínimo é:
Aqui, é o deslocamento necessário em milímetros, enquanto e são posições medidas a partir do mesmo ponto de referência da máquina. Esta relação pressupõe que ambos os pontos se encontram num único eixo de movimento. Não inclui folga, tolerância do curso, deformação do dispositivo de fixação nem uma zona de desaceleração controlada.
A pergunta seguinte é frequentemente ignorada: o que está exatamente a medir? O deslocamento da haste do pistão, o deslocamento do carro, a distância entre as faces da ferramenta, a separação entre sensores e o movimento da peça não são equivalentes. Mesmo um cilindro conforme pode não alcançar o ponto do processo se um suporte fletir ou se o ponto de referência da ferramenta tiver sido medido a partir da superfície errada.
Na nossa experiência, a análise do curso torna-se muito mais clara quando a equipa identifica separadamente quatro valores, em vez de discutir um único valor ambíguo de «deslocamento»:
| Requisito | O que controla | Evidência necessária |
|---|---|---|
| Deslocamento do processo | Distância entre as posições necessárias da máquina | Layout, modelo CAD ou levantamento físico dos pontos de referência |
| Curso nominal do cilindro | Valor encomendado conforme o catálogo ou o desenho | Código exato do modelo e desenho do fornecedor |
| Intervalo do curso real | Deslocamento fabricado admissível | Tolerância e exclusões específicas da série |
| Tolerância da posição no processo | Posição aceitável da ferramenta ou da peça | Especificação da máquina e ensaio de aceitação |
O guia complementar sobre tolerâncias do comprimento de curso dos cilindros explica por que motivo o curso nominal, o deslocamento real, a exatidão e a repetibilidade devem permanecer separados. Não esconda quatro requisitos num único valor de catálogo arredondado.
Trate a seleção do curso como uma correspondência entre intervalos, não como a escolha do número mais próximo. O cilindro fornece um intervalo de deslocamento real, enquanto a máquina define um intervalo admissível entre o ponto inicial e o ponto final. Um candidato só é aprovado quando esses intervalos se sobrepõem depois de consideradas a tolerância de montagem, a tolerância do curso, a deformação do dispositivo de fixação e a margem de ajuste em serviço.
A ISO 15552 define cursos padrão para cilindros pneumáticos?
A ISO 6431:1992 foi retirada em 20 de fevereiro de 2004 e substituída pela ISO 15552:2004 (ISO 6431). A edição atual, ISO 15552:2018, normaliza dimensões básicas, de montagem e de acessórios para permitir a intercambiabilidade. Não torna obrigatória uma tabela universal de cursos para todos os fornecedores e todas as séries.
Isto significa que «curso padrão» é um termo comercial e próprio da plataforma de produto. Pode designar um valor disponível em stock, um valor configurável produzido com componentes padrão ou uma gama de catálogo que o fornecedor consegue fabricar sem um novo projeto. Por isso, pergunte ao fornecedor qual destes significados se aplica. A resposta afeta o preço, o prazo de entrega, a documentação e a disponibilidade de substituição.
Por exemplo, a ficha técnica atual do Festo DSBC conforme a ISO 15552 indica cursos de 1 a 2,800 mm para as configurações aplicáveis (Festo DSBC, consultada em 2026-07-26). Essa ampla gama não significa que todas as combinações de diâmetro, amortecimento, haste, montagem, sensor ou material estejam disponíveis para todos os cursos. O código da peça configurada e o respetivo desenho continuam a prevalecer.
O que oferece a conformidade com a ISO? Um referencial dimensional útil para comparar famílias de cilindros compatíveis. E o que não oferece? Não garante comprimento total, rosca da haste, orientação das portas, tolerância do curso, amortecimento, sensores, vedantes, carga nominal ou disponibilidade de entrega idênticos.
Antes de considerar um cilindro intercambiável, siga as verificações do guia de intercambiabilidade ISO 15552. Compare o desenho completo da configuração, não apenas o diâmetro e o curso nominal.
Um curso padrão mais longo ou mais curto pode adaptar-se à máquina?
A Festo indica comprimentos de amortecimento do DSBC entre 18 e 40 mm na gama de diâmetros citada, o que mostra que o comportamento na zona final depende do modelo e não de uma margem universal (Festo DSBC, consultada em 2026-07-26). Um curso padrão mais longo só pode funcionar quando a máquina controla com segurança o deslocamento não utilizado e o espaço de instalação.
Um cilindro mais curto é um caso diferente. Uma extremidade de haste ajustável, uma forquilha, um suporte ou uma ranhura de montagem pode deslocar toda a janela de movimento, mas não pode alargá-la. Se a máquina exigir 127 mm entre os pontos de referência do processo, um cilindro cujo deslocamento mínimo garantido seja de 125 mm não consegue alcançar os dois extremos apenas por ajuste.
Um cilindro mais longo não implica automaticamente desperdício. Se um batente externo da máquina terminar o movimento antes de o pistão alcançar a sua posição final interna, o pistão desloca-se apenas até esse batente. O consumo de ar e o tempo de ciclo dependem da variação real do volume da câmara e do perfil de movimento, não apenas do curso nominal indicado na etiqueta.
No entanto, um batente intermédio altera o caminho da carga. Confirme se o batente se destina a posicionamento, absorção rotineira de energia ou sobrecurso de emergência. Verifique a pressão retida e a energia armazenada antes de permitir que alguém se aproxime do mecanismo. Um parafuso de batente acrescentado após a entrada em serviço não substitui um sistema de paragem dimensionado.
Utilize este teste de aprovação/reprovação:
| Candidato | Quando pode ser aprovado | Motivo típico de reprovação |
|---|---|---|
| Curso padrão mais curto | Apenas se os pontos de referência inicial e final revistos permanecerem dentro do deslocamento garantido | Não consegue alcançar ambas as posições do processo |
| Curso padrão mais longo | O espaço disponível é suficiente e o movimento não utilizado está controlado com segurança | O comprimento do corpo, a extensão da haste, a energia no batente ou a folga de manutenção não cumpre os requisitos |
| Curso exato configurado | A plataforma do fornecedor suporta o valor com classificações e peças controladas | A combinação de opções não está disponível ou está mal documentada |
| Cilindro verdadeiramente personalizado | O requisito incontornável mantém-se após todas as verificações de soluções padrão e configuradas | A responsabilidade pela qualificação ou pelo ciclo de vida está incompleta |
Como verificar o espaço de instalação nas posições recolhida e estendida?
A ISO 15552 abrange diâmetros de 32 a 320 mm, mas dois cilindros conformes podem ainda assim ter espaços de instalação diferentes, porque os acessórios e as opções ficam fora das interfaces normalizadas (ISO 15552:2018). Verifique ambas as posições finais no desenho exato do fornecedor, incluindo ferragens da extremidade da haste, sensores, ligações e acesso para manutenção.
Comece pelo comprimento de instalação na posição recolhida. Meça entre os pontos de referência reais de montagem da máquina, e não a partir da dimensão de um cilindro sem acessórios copiada de um modelo CAD genérico. Acrescente a articulação da extremidade da haste, o engate da contraporca, a placa de montagem, o espaçador, o conector do sensor, o raio de curvatura da tubagem e a folga necessária para retirar o cilindro.
Em seguida, modele a posição estendida usando o curso real máximo permitido pelo fornecedor. É aqui que uma tolerância de curso apenas positiva se torna importante. Se um curso nominal puder legalmente exceder o valor indicado, projetar a máquina exatamente para o valor nominal pode provocar uma interferência, mesmo que o cilindro seja aprovado na inspeção.
Utilize duas verificações do espaço disponível:
Os comprimentos instalados incluem o cilindro completamente configurado, os acessórios e o encadeamento de tolerâncias. Os comprimentos disponíveis provêm do espaço da máquina no mesmo sistema de referência. Ambas as desigualdades têm de ser satisfeitas nas piores condições de montagem e funcionamento.
O CAD ajuda, mas não deve ser o ponto final. Os ficheiros CAD do fornecedor podem omitir curvas de cabos, saliências de parafusos ajustáveis, acesso ao amortecimento ou espaço para ferramentas. O guia para análise de modelos CAD de cilindros pneumáticos apresenta uma lista de verificação mais completa.
Uma análise de projeto útil mostra quatro sobreposições num único desenho: posição recolhida mínima, posição estendida máxima, percurso de remoção para manutenção e volume varrido pela carga. Isto deteta um erro comum: o cilindro cabe durante o movimento, mas não pode ser instalado, ajustado ou substituído sem desmontar equipamentos próximos.
Quando é que o amortecimento e os batentes externos afetam a seleção do curso?
As orientações de seleção da SMC comparam a energia cinética da carga com a energia de amortecimento admissível do cilindro selecionado e indicam um diâmetro maior ou um batente externo como possíveis soluções quando o limite é excedido (Seleção de modelos de cilindros pneumáticos da SMC, consultado em 2026-07-26). Os batentes externos não são intrinsecamente errados; o problema é a energia não verificada.
O amortecimento pneumático desacelera o pistão perto da posição final física do cilindro ao restringir o escape. Não reduz o curso nominal, e a agulha de regulação do amortecimento não define um ponto exato de paragem do processo. A massa da carga, a velocidade de aproximação, a pressão, a contrapressão de escape, o ajuste do amortecimento, a orientação e a temperatura afetam o resultado.
A primeira grandeza de verificação é a energia cinética de translação:
Aqui, é a energia cinética em joules, é a massa móvel em quilogramas e é a velocidade em metros por segundo imediatamente antes da desaceleração. Utilize uma velocidade de impacto medida ou prevista com fundamentação. A velocidade média do curso pode não revelar uma velocidade local superior, porque a energia varia com o quadrado da velocidade.
A energia cinética pode não representar toda a exigência de paragem. O impulso do cilindro, a gravidade, as molas ou outro acionamento podem continuar a realizar trabalho enquanto o batente ou o amortecedor de choque é comprimido. O método exato de seleção do dispositivo tem de incluir essas forças, o curso do amortecedor, a frequência dos eventos, a massa efetiva, o tempo de retorno, a temperatura e as instruções de montagem.
Para uma verificação inicial, utilize a calculadora de energia de amortecimento para cilindros pneumáticos. Se for necessário um amortecedor separado, prossiga com o guia de dimensionamento de amortecedores de choque externos. A aprovação final deve basear-se no catálogo do cilindro ou amortecedor exato e no ensaio com a máquina instalada.
E se o cilindro padrão mais longo utilizar um batente externo antes de o amortecimento integrado entrar em ação? Nesse caso, o sistema externo assume a desaceleração normal. Não considere o amortecimento interno como capacidade energética disponível, a menos que o movimento real alcance e utilize a zona de amortecimento documentada.
O que muda quando o curso selecionado se torna longo?
A gama DSBC citada pela Festo chega a 2,800 mm nas configurações aplicáveis, mas a disponibilidade em catálogo, por si só, não demonstra que uma haste de pistão sem apoio seja estável sob compressão (Festo DSBC, consultada em 2026-07-26). A seleção de cursos longos tem de acrescentar verificações de flambagem da haste, flecha, guia, carga lateral, caudal e dinâmica.
Uma haste sob compressão pode flambar antes de o cilindro atingir a sua capacidade de impulso teórica. O cálculo preliminar depende do diâmetro da haste, do comprimento sem apoio, do módulo de elasticidade, das condições nas extremidades, do fator de segurança, do alinhamento da montagem e de a haste se estender ou recolher sob a carga crítica. Um diâmetro interno maior pode agravar o problema de flambagem ao aumentar o impulso disponível sem elevar proporcionalmente a estabilidade da haste.
Utilize a calculadora de flambagem da haste de cilindros pneumáticos para uma verificação preliminar e, em seguida, confirme os diagramas de curso e carga admissíveis específicos do modelo fornecidos pelo fabricante. O guia sobre flambagem de Euler explica as premissas e por que motivo o resultado para uma coluna ideal não constitui a classificação de um produto.
Um curso mais longo também amplifica os erros de alinhamento. Um cilindro pneumático deve acionar axialmente; não é uma guia linear. Se a carga puder rodar, inclinar-se, guinar ou aplicar uma força descentrada, acrescente uma guia externa ou selecione um atuador guiado. Os mancais e os vedantes da haste não devem absorver a carga lateral estrutural de uma máquina.
O caudal também pode tornar-se o fator limitante. Um maior volume da câmara exige mais ar para enchimento e escape, enquanto portas, tubagens, válvulas e silenciadores subdimensionados podem atrasar o aumento de pressão. Dimensione a força com base na pressão dinâmica mínima no cilindro e verifique depois a velocidade em todo o percurso do caudal. A pressão nominal de alimentação no compressor não é suficiente.
A decisão sobre um curso longo é muitas vezes arquitetónica, não dimensional. Quando a flambagem da haste, o espaçamento das guias, o volume varrido e o espaço disponível são analisados em conjunto, um cilindro guiado ou um atuador sem haste pode eliminar mais riscos do que um cilindro personalizado de haste com maior dimensão. Compare as arquiteturas antes de personalizar um caminho de carga deficiente.
Como escolher entre um curso padrão, configurado e personalizado?
A ISO 15552 fornece um referencial dimensional comum para diâmetros de 32 a 320 mm, enquanto a plataforma Festo citada demonstra que os cursos configuráveis pelo fornecedor podem variar entre 1 e 2,800 mm (ISO 15552; Festo DSBC). Pesquise a plataforma exata antes de tratar um valor pouco comum como um novo projeto personalizado.
Utilize três categorias. Cada termo precisa de ter um significado controlado:
- Um curso padrão é uma configuração listada e encomendada regularmente que cumpre os requisitos de janela de movimento, espaço disponível, tolerância, carga, amortecimento, ambiente e manutenção.
- Um curso configurado é uma variante controlada pelo fornecedor, construída dentro de uma plataforma estabelecida, com classificações, desenhos, número de peça, peças sobresselentes e controlo de encomendas repetidas documentados.
- Um cilindro verdadeiramente personalizado é um projeto específico que altera dimensões, materiais, interfaces, construção ou qualificação para além da plataforma estabelecida.
As questões comerciais e de qualificação mais abrangentes são tratadas no guia sobre cilindros pneumáticos padrão ou feitos por medida. Este artigo aborda a decisão de engenharia anterior: determinar se um curso candidato e a respetiva janela de movimento instalada conseguem cumprir os requisitos da máquina.
Não escolha uma solução personalizada apenas porque o valor necessário parece pouco habitual. Da mesma forma, não force a integração de um cilindro disponível em stock com um batente, espaçador ou suporte que não tenham sido analisados. Selecione a opção com o menor grau de personalização que cumpra todos os requisitos incontornáveis e mantenha um processo de substituição controlado.
O que devem incluir o pedido de cotação e o desenho de aprovação do curso?
A ISO 15552 trata da intercambiabilidade de cilindros com diâmetros de 32 a 320 mm, mas o fornecedor continua a precisar de dados específicos da aplicação sobre curso, interface, tolerância e funcionamento para produzir uma configuração controlada (ISO 15552:2018). Um pedido de cotação completo permite comparar propostas padrão, configuradas e personalizadas com base no mesmo requisito.
Registe os seguintes campos:
| Bloco do pedido de cotação | Informação necessária |
|---|---|
| Pontos de referência do movimento | Superfícies de referência inicial e final, direção, deslocamento nominal e sobrecurso admissível |
| Aceitação do curso | Curso nominal, desvio inferior e superior, estado de medição, instrumento e regra de decisão |
| Identificação do cilindro | Série, diâmetro, diâmetro da haste, tipo de ação, montagem, porta, amortecimento, para-choques, vedante e opções de sensores |
| Geometria instalada | Dimensões recolhida e estendida, conjunto da extremidade da haste, ligações, curvas de cabos, volume varrido e folga de manutenção |
| Carga e dinâmica | Massa móvel, força axial, carga lateral, momentos, perfil de velocidade, frequência de ciclos, tempo de permanência e orientação |
| Método de paragem | Amortecimento interno, para-choques elastomérico, batente da máquina, amortecedor de choque ou posição intermédia controlada |
| Ambiente | Temperatura, contaminação, lavagem, produtos químicos, corrosão, exposição exterior e qualidade do ar |
| Controlo do ciclo de vida | Número do desenho, revisão, código de encomenda completo, peças sobresselentes, substituições aprovadas e notificação de alterações |
| Qualificação | Relatório dimensional, ensaio de fugas e funcionamento, ensaio de carga, limites de aceitação da máquina e registos exigidos |
Fixe os pontos de referência antes de solicitar cotações. Caso contrário, cada fornecedor poderá interpretar «curso de 127 mm» de forma diferente. Um poderá cotar o deslocamento nominal do pistão, outro poderá controlar a distância entre as faces de montagem e um terceiro poderá incluir um batente ajustável. Propostas comparáveis exigem um desenho e um método de aceitação comuns.
Para uma substituição entre marcas, nunca aprove apenas com base no diâmetro, no curso e na indicação ISO. Confirme as dimensões globais, a rosca e o engate da haste, a localização das portas, as ferragens de montagem, o acesso ao amortecimento, a compatibilidade dos sensores, as classificações de pressão e temperatura, as cargas admissíveis, o conjunto de vedantes e o código de encomenda completo.
O elemento de aquisição mais reutilizável não é a cotação do fornecedor. É um desenho da interface pertencente à máquina que separa os pontos de referência obrigatórios da construção escolhida pelo fornecedor. Esse desenho permite que a engenharia aprove uma alternativa sem copiar um cilindro desgastado nem vincular todas as peças internas a um único fabricante.
Perguntas frequentes sobre cursos de cilindros padrão e personalizados
A Festo indica cursos de 1 a 2,800 mm para as configurações DSBC aplicáveis, enquanto a ISO 15552 abrange dimensões de interface, não uma lista obrigatória de cursos (Festo DSBC; ISO 15552). As respostas seguintes mantêm claramente separados a disponibilidade em catálogo, o deslocamento da máquina, o amortecimento e o controlo da substituição.
Uma extremidade de haste ajustável aumenta o curso disponível do cilindro?
Não. Uma extremidade de haste, forquilha, suporte ou ranhura de montagem altera a posição da janela de curso em relação à máquina. Não aumenta a distância entre os extremos recolhido e estendido do cilindro. Ambas as posições necessárias do processo têm de permanecer dentro do deslocamento real garantido do cilindro depois de aplicado todo o encadeamento de tolerâncias.
A ISO 15552 define uma lista universal de cursos padrão?
Não. A ISO 15552 normaliza as dimensões básicas, de montagem e de acessórios para cilindros com fixações desmontáveis e diâmetros de 32 a 320 mm. A disponibilidade de cursos depende do produto e da configuração. Consulte o catálogo atual do fornecedor, o configurador, o código completo do modelo, o desenho dimensional, a tolerância e as restrições das opções antes de classificar um valor como padrão.
O ajuste do amortecimento pode encurtar o curso efetivo de um cilindro pneumático?
Não. O ajuste do amortecimento altera a restrição do escape durante a parte final do deslocamento; não altera o curso mecânico do cilindro. Se a ferramenta tiver de parar antes da extensão completa, utilize um método dimensionado de posicionamento intermédio ou de paragem. Verifique a energia remanescente, porque o amortecimento final integrado pode nunca entrar em ação.
Quando é aceitável utilizar um batente externo com um curso padrão mais longo?
Um batente externo é aceitável quando o respetivo caminho de carga, a energia de impacto, o trabalho contínuo do acionamento, a frequência de ciclos admissível, a montagem e as consequências de uma falha tiverem sido verificados. O cilindro e o circuito também têm de alcançar um estado seguro junto ao batente. Não trate um parafuso de ajuste comum como um amortecedor de choque dimensionado para produção.
O que deve ser especificado para substituir, entre marcas, um cilindro com curso personalizado?
Especifique a série completa ou um equivalente aprovado, o diâmetro, o intervalo do curso real, o diâmetro e a rosca da haste, os pontos de referência da montagem, as portas, o amortecimento, os sensores, os vedantes, a pressão, a temperatura, as cargas, o ambiente, o ensaio de aceitação, a revisão do desenho e os requisitos de peças sobresselentes. Uma indicação ISO 15552 acompanhada apenas do diâmetro e do curso nominal não estabelece a intercambiabilidade total.
Sobre o autor: Jack Chen aborda o dimensionamento de cilindros pneumáticos e a análise do caminho de carga para a Bepto Pneumática. A página Sobre nós descreve o âmbito de engenharia e fabrico subjacente a esta biblioteca técnica. Os leitores podem enviar correções às fontes ou dados da aplicação através da página de Contacto.
Fontes e referências técnicas
- ISO 15552:2018, cilindros pneumáticos, âmbito oficial e registo do estado atual; consultado em 2026-07-26.
- ISO 6431:1992, registo oficial da retirada; consultado em 2026-07-26.
- Ficha técnica Festo DSBC ISO 15552, gama de cursos configurados, dimensões, opções e comprimentos de amortecimento; consultada em 2026-07-26.
- Seleção de modelos de cilindros pneumáticos da SMC, seleção da energia de amortecimento e orientações sobre batentes externos; consultado em 2026-07-26.
- Dados de engenharia pneumática da Parker, dependência da capacidade de amortecimento em relação à configuração do cilindro e à contrapressão; consultado em 2026-07-26.