

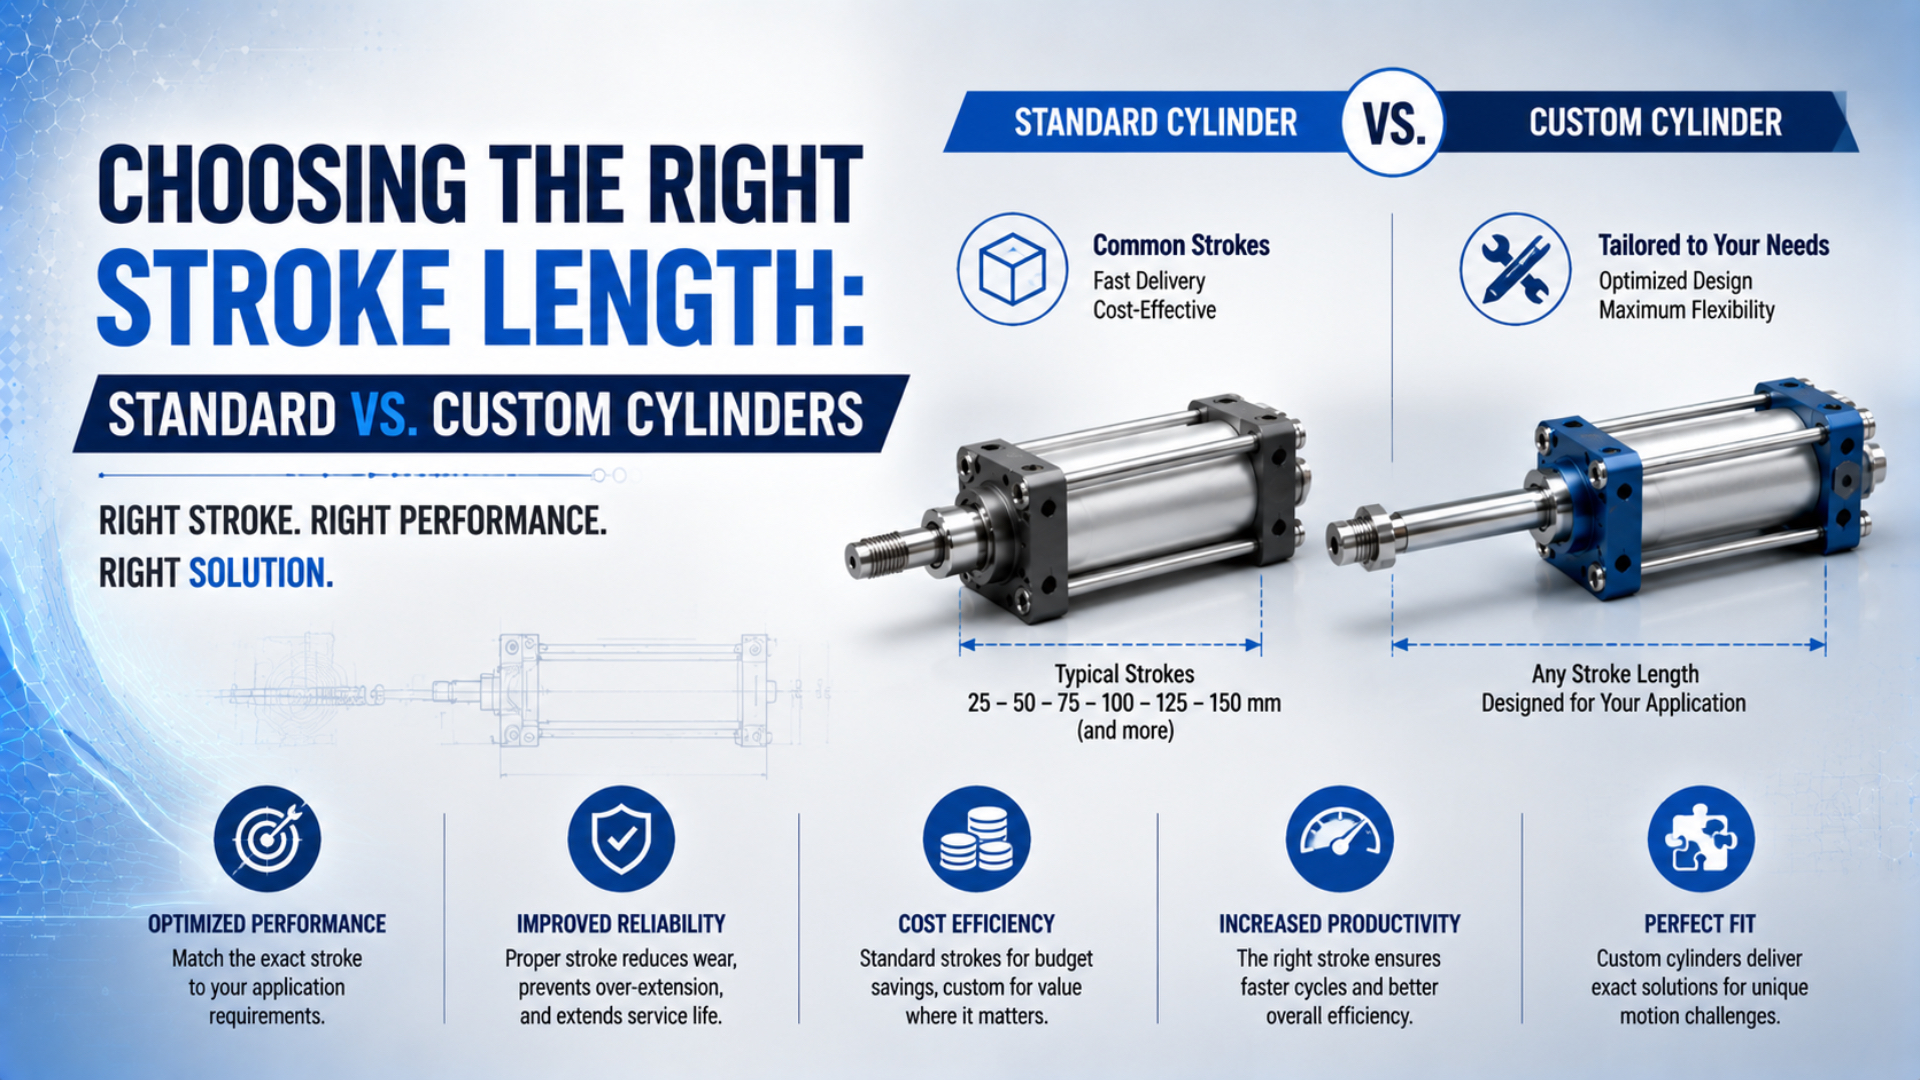
Elija la carrera de un cilindro neumático a partir de las cotas inicial y final medidas en la máquina y, después, verifique la configuración exacta del proveedor, la tolerancia de carrera, la envolvente instalada, la amortiguación, el guiado y la estabilidad del vástago. Una carrera de catálogo solo es adecuada cuando toda su ventana de movimiento encaja en la aplicación. Si no es así, compare una carrera configurada, una modificación de la interfaz de la máquina y un cilindro verdaderamente personalizado.
ISO 15552 ayuda a normalizar las interfaces del cilindro y de montaje, pero no impone a todos los fabricantes una única lista obligatoria de carreras disponibles. Esta distinción es importante. Un cilindro de 160 mm no tiene que recorrer 160 mm en cada ciclo de la máquina, mientras que uno de 125 mm no puede generar 127 mm de recorrido ajustando el extremo del vástago. La geometría es lo primero.
Puntos clave
- ISO 15552 abarca cilindros con elementos de montaje desmontables y diámetros de 32 a 320 mm, no una serie universal de carreras.
- Los extremos de vástago ajustables desplazan la ventana de movimiento, pero no aumentan el recorrido.
- Compruebe la tolerancia real de catálogo, las dimensiones instaladas, la amortiguación y el pandeo del vástago antes de aprobar una carrera estándar o personalizada.
¿Qué significa realmente la carrera necesaria del cilindro?
ISO 15552 se aplica a cilindros con diámetros de 32 a 320 mm y una presión nominal máxima de 1.000 kPa, pero su alcance no define los dos puntos de la máquina que debe alcanzar el utillaje (ISO 15552:2018, cuya vigencia se confirmó en 2025). La carrera necesaria parte de esas cotas de la aplicación.
La carrera necesaria del cilindro es la distancia axial entre las cotas de proceso inicial y final definidas en la máquina. Defina una referencia rígida para la posición retraída y otra para la posición extendida. Mida ambas sobre el mismo eje de movimiento. El recorrido geométrico mínimo es:
Aquí, es el recorrido necesario en milímetros, mientras que y son posiciones medidas desde la misma cota de la máquina. Esta relación supone que ambos puntos se encuentran sobre un mismo eje de movimiento. No incluye holgura, tolerancia de carrera, deformación del utillaje ni una zona de deceleración controlada.
La siguiente pregunta suele pasarse por alto: ¿qué se está midiendo exactamente? El recorrido del vástago, el del carro, la distancia entre las caras del utillaje, la separación entre sensores y el movimiento de la pieza no son intercambiables. Un cilindro conforme puede no alcanzar el punto de proceso si un soporte flexiona o si la cota del utillaje se midió desde una superficie incorrecta.
Según nuestra experiencia, las revisiones de carrera resultan mucho más claras cuando el equipo identifica por separado cuatro valores, en lugar de hablar de una única cifra ambigua de «recorrido»:
| Requisito | Qué controla | Evidencia necesaria |
|---|---|---|
| Recorrido de proceso | Distancia entre las posiciones necesarias de la máquina | Plano de implantación, modelo CAD o levantamiento físico de cotas |
| Carrera nominal del cilindro | Valor solicitado según catálogo o plano | Código de modelo exacto y plano del proveedor |
| Intervalo de carrera real | Recorrido fabricado permitido | Tolerancia y exclusiones específicas de la serie |
| Tolerancia de la posición de proceso | Posición admisible del utillaje o de la pieza | Especificación de la máquina y prueba de aceptación |
La guía complementaria sobre tolerancias de longitud de carrera de los cilindros explica por qué deben mantenerse separados la carrera nominal, el recorrido real, la precisión y la repetibilidad. No oculte cuatro requisitos dentro de una única cifra redondeada de catálogo.
Trate la selección de carrera como un ajuste de intervalos, no como la elección del número más próximo. El cilindro proporciona un intervalo de recorrido real, mientras que la máquina define un intervalo admisible entre el inicio y el final. Un candidato solo es válido cuando esos intervalos se solapan tras incluir la tolerancia de montaje, la tolerancia de carrera, la deformación del utillaje y el ajuste de servicio.
¿Define ISO 15552 las carreras estándar de los cilindros neumáticos?
ISO 6431:1992 se retiró el 20 de febrero de 2004 y fue sustituida por ISO 15552:2004 (ISO 6431). La edición actual, ISO 15552:2018, normaliza las dimensiones básicas, de montaje y de los accesorios para facilitar la intercambiabilidad. No obliga a utilizar una única tabla universal de carreras para todos los proveedores y series.
Esto significa que «carrera estándar» es un término comercial y de plataforma de producto. Puede describir un valor disponible en stock, un valor configurable fabricado con componentes estándar o un intervalo de catálogo que el proveedor puede fabricar sin un diseño nuevo. Por tanto, pregunte al proveedor qué significado corresponde. La respuesta afecta al precio, el plazo de entrega, la documentación y la disponibilidad de repuestos.
Por ejemplo, la ficha técnica actual del DSBC de Festo conforme a ISO 15552 indica carreras de 1 a 2.800 mm para las configuraciones aplicables (Festo DSBC, consultada el 2026-07-26). Ese amplio intervalo no significa que todas las combinaciones de diámetro, amortiguación, vástago, montaje, sensor o material estén disponibles para todas las carreras. Siguen prevaleciendo la referencia configurada y su plano.
¿Qué aporta la conformidad con ISO? Proporciona un marco dimensional útil para comparar familias de cilindros compatibles. ¿Qué no aporta? No garantiza que sean idénticos la longitud total, la rosca del vástago, la orientación de las conexiones, la tolerancia de carrera, la amortiguación, los sensores, las juntas, la carga nominal ni la disponibilidad de entrega.
Antes de considerar intercambiable un cilindro, siga las comprobaciones de la guía de intercambiabilidad ISO 15552. Compare el plano completo de la configuración, no solo el diámetro y la carrera nominal.
¿Puede instalarse en la máquina una carrera estándar más larga o más corta?
Festo indica longitudes de amortiguación de 18 a 40 mm para el DSBC dentro del intervalo de diámetros citado, lo que demuestra que el comportamiento en la zona final depende del modelo y no constituye una tolerancia universal (Festo DSBC, consultada el 2026-07-26). Una carrera estándar más larga solo puede funcionar si la máquina controla con seguridad el recorrido no utilizado y la envolvente instalada.
Un cilindro más corto es diferente. Un extremo de vástago ajustable, una horquilla, un soporte o una ranura de montaje pueden desplazar toda la ventana de recorrido, pero no ensancharla. Si la máquina necesita 127 mm entre las cotas de proceso, un cilindro cuyo recorrido mínimo garantizado sea de 125 mm no puede alcanzar ambos extremos únicamente mediante ajuste.
Un cilindro más largo no supone automáticamente un derroche. Si un tope externo de la máquina detiene el movimiento antes de que el pistón llegue a su posición final interna, el pistón solo se desplaza hasta ese tope. El consumo de aire y el tiempo de ciclo dependen de la variación real del volumen de la cámara y del perfil de movimiento, no simplemente de la carrera nominal impresa en la etiqueta.
Sin embargo, un tope intermedio modifica la trayectoria de las cargas. Confirme si el tope está destinado al posicionamiento, a la absorción habitual de energía o a limitar un sobrecorrido de emergencia. Compruebe la presión atrapada y la energía almacenada antes de permitir que alguien se acerque al mecanismo. Un tornillo de tope añadido tras la puesta en marcha no sustituye a un sistema de parada certificado.
Aplique esta prueba de aceptación o rechazo:
| Candidato | Cuándo puede ser válido | Motivo habitual de rechazo |
|---|---|---|
| Carrera estándar más corta | Solo si las cotas inicial y final revisadas permanecen dentro de su recorrido garantizado | No alcanza ambas posiciones de proceso |
| Carrera estándar más larga | La envolvente encaja y el movimiento no utilizado se controla de forma segura | Fallan la longitud del cuerpo, la extensión del vástago, la energía de parada o el espacio de mantenimiento |
| Carrera exacta configurada | La plataforma del proveedor admite el valor con prestaciones y repuestos controlados | La combinación de opciones no está disponible o está mal documentada |
| Cilindro verdaderamente personalizado | El requisito ineludible persiste tras todas las comprobaciones estándar y configuradas | La cualificación o la gestión del ciclo de vida son incompletas |
¿Cómo se verifica el espacio de instalación en retracción y extensión?
ISO 15552 abarca diámetros de 32 a 320 mm, pero dos cilindros conformes pueden seguir teniendo envolventes configuradas diferentes porque los accesorios y las opciones quedan fuera de las interfaces normalizadas (ISO 15552:2018). Verifique ambas posiciones finales en el plano exacto del proveedor, incluidos los componentes del extremo del vástago, los sensores, los racores y el acceso para mantenimiento.
Comience por la longitud de instalación retraída. Mida entre las cotas de montaje reales de la máquina, no una dimensión del cilindro desnudo copiada de un modelo CAD genérico. Añada la articulación del extremo del vástago, el acoplamiento de la contratuerca, la placa de montaje, el separador, el conector del sensor, el radio de curvatura del tubo y la holgura necesaria para retirar el cilindro.
Después, modele la posición extendida utilizando la carrera real máxima permitida por el proveedor. Aquí es importante una tolerancia de carrera únicamente positiva. Si una carrera nominal puede ser legalmente mayor, diseñar la máquina exactamente según el valor nominal puede provocar una interferencia aunque el cilindro supere la inspección.
Utilice dos comprobaciones de envolvente:
Las longitudes instaladas incluyen el cilindro completo configurado, los accesorios y la cadena de tolerancias. Las longitudes disponibles proceden de la envolvente de la máquina dentro del mismo sistema de cotas. Ambas desigualdades deben cumplirse en las peores condiciones de montaje y funcionamiento.
El CAD ayuda, pero no se detenga ahí. Los archivos CAD del proveedor pueden omitir los radios de curvatura de los cables, la proyección de los tornillos ajustables, el acceso a la amortiguación o el espacio para llaves. La guía para revisar modelos CAD de cilindros neumáticos ofrece una lista de comprobación más completa.
Una revisión de diseño útil muestra cuatro superposiciones en un mismo plano: posición retraída mínima, posición extendida máxima, trayectoria de extracción para mantenimiento y volumen barrido por la carga. Así se detecta un error frecuente: el cilindro cabe durante el movimiento, pero no puede instalarse, ajustarse o sustituirse sin desmontar equipos próximos.
¿Cuándo afectan la amortiguación y los topes externos a la selección de carrera?
La guía de selección de SMC compara la energía cinética de la carga con la energía de amortiguación admisible del cilindro seleccionado e indica como posibles soluciones un diámetro mayor o un tope externo cuando se supera el límite (Selección de modelos de cilindros neumáticos de SMC, consultada el 2026-07-26). Los topes externos no son incorrectos por naturaleza; el problema es la energía sin verificar.
La amortiguación neumática frena el pistón cerca de la posición final física del cilindro restringiendo el escape. No reduce la carrera nominal y la aguja de amortiguación no define un punto exacto de parada del proceso. La masa de la carga, la velocidad de aproximación, la presión, la contrapresión de escape, el ajuste de amortiguación, la orientación y la temperatura influyen en el resultado.
La primera magnitud de comprobación es la energía cinética de traslación:
Aquí, es la energía cinética en julios, la masa móvil en kilogramos y la velocidad en metros por segundo inmediatamente antes de la deceleración. Utilice una velocidad de impacto medida o prevista con una justificación sólida. La velocidad media de carrera puede ocultar una velocidad local mayor, ya que la energía varía con el cuadrado de la velocidad.
La energía cinética puede no representar toda la demanda de parada. El empuje del cilindro, la gravedad, los muelles u otro accionamiento pueden seguir realizando trabajo mientras se comprime el tope o amortiguador. El método de selección exacto del dispositivo debe incluir esas fuerzas, el recorrido del amortiguador, la frecuencia de eventos, la masa efectiva, el tiempo de retorno, la temperatura y las instrucciones de montaje.
Para una comprobación inicial, utilice la calculadora de energía de amortiguación de cilindros neumáticos. Si necesita un amortiguador independiente, continúe con la guía de dimensionamiento de amortiguadores externos. La aprobación final debe proceder del catálogo exacto del cilindro o amortiguador y de una prueba en la máquina instalada.
¿Qué ocurre si el cilindro estándar más largo utiliza un tope externo antes de que actúe la amortiguación incorporada? En ese caso, el sistema externo asume la deceleración habitual. No cuente la amortiguación interna como capacidad energética disponible salvo que el movimiento real alcance y utilice su zona de amortiguación documentada.
¿Qué cambia cuando la carrera seleccionada es larga?
El intervalo citado para el DSBC de Festo llega a 2.800 mm en las configuraciones aplicables, pero la disponibilidad en catálogo por sí sola no demuestra que un vástago sin apoyo sea estable a compresión (Festo DSBC, consultada el 2026-07-26). Al seleccionar carreras largas deben añadirse comprobaciones de pandeo y flexión del vástago, guiado, carga lateral, caudal y dinámica.
Un vástago sometido a compresión puede pandear antes de que el cilindro alcance su capacidad de empuje teórica. El cálculo preliminar depende del diámetro del vástago, la longitud sin apoyo, el módulo elástico, las condiciones de los extremos, el factor de seguridad, la alineación del montaje y si el vástago se extiende o retrae bajo la carga crítica. Un diámetro de cilindro mayor puede agravar el problema de pandeo al aumentar el empuje disponible sin mejorar proporcionalmente la estabilidad del vástago.
Utilice la calculadora de pandeo del vástago de cilindros neumáticos para la comprobación preliminar y, después, verifique los diagramas de carrera y carga admisibles específicos del modelo del proveedor. La guía de pandeo de Euler explica las hipótesis y por qué el resultado de una columna ideal no constituye una especificación nominal del producto.
Una carrera más larga también amplifica los errores de alineación. Un cilindro neumático debe accionar axialmente; no es una guía lineal. Si la carga puede girar, cabecear, desviarse o aplicar una fuerza descentrada, añada un guiado externo o seleccione un actuador guiado. Los cojinetes y las juntas del vástago no deben utilizarse para absorber la carga lateral estructural de una máquina.
El caudal también puede convertirse en el factor limitante. Un volumen de cámara mayor necesita más aire para llenarse y vaciarse, mientras que conexiones, tubos, válvulas y silenciadores infradimensionados pueden retrasar el aumento de presión. Dimensione la fuerza a partir de la presión dinámica mínima en el cilindro y compruebe después la velocidad en toda la trayectoria de caudal. La presión nominal de suministro en el compresor no basta.
La decisión sobre una carrera larga suele ser arquitectónica y no meramente dimensional. Cuando se representan conjuntamente el pandeo del vástago, la separación entre guías, el volumen barrido y la envolvente, un cilindro guiado o un actuador sin vástago pueden eliminar más riesgos que un cilindro de vástago personalizado y mayor tamaño. Compare arquitecturas antes de personalizar una trayectoria de carga débil.
¿Cómo se elige entre una carrera estándar, configurada y personalizada?
ISO 15552 proporciona un marco dimensional común para diámetros de 32 a 320 mm, mientras que la plataforma de Festo citada demuestra que las carreras configurables por el proveedor pueden abarcar de 1 a 2.800 mm (ISO 15552; Festo DSBC). Examine la plataforma exacta antes de considerar un valor poco habitual como un nuevo diseño personalizado.
Utilice tres categorías. Cada término necesita un significado controlado:
- Una carrera estándar es una configuración incluida en catálogo y solicitada habitualmente que satisface la ventana de movimiento, la envolvente, la tolerancia, la carga, la amortiguación, el entorno y los requisitos de mantenimiento.
- Una carrera configurada es una variante controlada por el proveedor, fabricada dentro de una plataforma establecida y respaldada por prestaciones, planos, referencia, repuestos y control de pedidos repetidos documentados.
- Un cilindro verdaderamente personalizado es un diseño específico del proyecto que modifica dimensiones, materiales, interfaces, construcción o cualificación más allá de la plataforma establecida.
Las cuestiones comerciales y de cualificación generales se tratan en la guía sobre cilindros neumáticos estándar frente a cilindros a medida. Este artículo aborda la decisión de ingeniería anterior: si una carrera candidata y su ventana de movimiento instalada pueden satisfacer la máquina.
No elija una solución personalizada únicamente porque el valor necesario parezca poco habitual. Tampoco fuerce la instalación de un cilindro de stock mediante un tope, separador o soporte sin revisar. Seleccione la opción con menor contenido personalizado que satisfaga todos los requisitos ineludibles y deje una vía de sustitución controlada.
¿Qué deben contener la solicitud de oferta y el plano de aprobación de la carrera?
ISO 15552 aborda la intercambiabilidad de cilindros con diámetros de 32 a 320 mm, pero un proveedor sigue necesitando datos de carrera, interfaz, tolerancia y funcionamiento específicos de la aplicación para producir una configuración controlada (ISO 15552:2018). Una solicitud de oferta completa permite comparar propuestas estándar, configuradas y personalizadas respecto a un mismo requisito.
Registre estos campos:
| Bloque de la solicitud de oferta | Información necesaria |
|---|---|
| Cotas de movimiento | Superficies de referencia inicial y final, dirección, recorrido nominal y sobrecorrido admisible |
| Aceptación de carrera | Carrera nominal, desviaciones inferior y superior, estado de medición, instrumento y regla de decisión |
| Identidad del cilindro | Serie, diámetro, diámetro del vástago, accionamiento, montaje, conexión, amortiguación, tope elástico, juntas y opciones de sensores |
| Geometría instalada | Dimensiones retraída y extendida, conjunto del extremo del vástago, racores, curvas de cables, volumen barrido y espacio de mantenimiento |
| Carga y dinámica | Masa móvil, fuerza axial, carga lateral, momentos, perfil de velocidad, frecuencia de ciclos, tiempo de espera y orientación |
| Método de parada | Amortiguación interna, tope elastomérico, tope de máquina, amortiguador o posición intermedia controlada |
| Entorno | Temperatura, contaminación, lavado, productos químicos, corrosión, exposición exterior y calidad del aire |
| Control del ciclo de vida | Número y revisión del plano, código de pedido completo, repuestos, sustituciones aprobadas y notificación de cambios |
| Cualificación | Informe dimensional, prueba de fugas y funcionamiento, ensayo de carga, límites de aceptación de la máquina y registros exigidos |
Fije las cotas antes de solicitar ofertas. De lo contrario, cada proveedor puede interpretar de manera distinta «carrera de 127 mm». Uno puede ofertar el recorrido nominal del pistón; otro, controlar la distancia entre las caras de montaje; y un tercero, incluir un tope ajustable. Para que las propuestas sean comparables se necesitan un plano y un método de aceptación comunes.
Para una sustitución entre marcas, nunca apruebe basándose únicamente en el diámetro, la carrera y la etiqueta ISO. Confirme las dimensiones totales, la rosca y el acoplamiento del vástago, la ubicación de las conexiones, los elementos de montaje, el acceso a la amortiguación, la compatibilidad de los sensores, los valores nominales de presión y temperatura, las cargas admisibles, el conjunto de juntas y el código de pedido completo.
El documento de compras más reutilizable no es la oferta del proveedor. Es un plano de interfaces propiedad del fabricante de la máquina que separa las cotas obligatorias de la construcción elegida por el proveedor. Ese plano permite que ingeniería apruebe una alternativa sin copiar un cilindro desgastado ni vincular todas las piezas internas a un único fabricante.
Preguntas frecuentes sobre carreras de cilindro estándar y personalizadas
Festo indica carreras de 1 a 2.800 mm para las configuraciones DSBC aplicables, mientras que ISO 15552 abarca las dimensiones de interfaz y no una única lista de carreras obligatorias (Festo DSBC; ISO 15552). Estas respuestas mantienen claramente separados la disponibilidad en catálogo, el recorrido de la máquina, la amortiguación y el control de sustituciones.
¿Aumenta un extremo de vástago ajustable la carrera disponible del cilindro?
No. Un extremo de vástago, una horquilla, un soporte o una ranura de montaje modifican la posición de la ventana de carrera respecto a la máquina. No aumentan la distancia entre los extremos retraído y extendido del cilindro. Ambas posiciones de proceso necesarias deben permanecer dentro del recorrido real garantizado del cilindro después de aplicar toda la cadena de tolerancias.
¿Define ISO 15552 una lista universal de carreras estándar?
No. ISO 15552 normaliza las dimensiones básicas, de montaje y de los accesorios para cilindros con elementos de montaje desmontables y diámetros de 32 a 320 mm. La disponibilidad de carreras depende del producto y de la configuración. Compruebe el catálogo actual del proveedor, el configurador, el código de modelo completo, el plano dimensional, la tolerancia y las restricciones de opciones antes de considerar estándar un valor.
¿Puede el ajuste de la amortiguación acortar la carrera efectiva de un cilindro neumático?
No. El ajuste de la amortiguación modifica la restricción del escape durante la parte final del recorrido; no cambia la carrera mecánica del cilindro. Si el utillaje debe detenerse antes de la extensión total, utilice un método certificado de posicionamiento o parada intermedios. Verifique la energía restante, porque es posible que la amortiguación final incorporada nunca llegue a actuar.
¿Cuándo es aceptable un tope externo con una carrera estándar más larga?
Un tope externo es aceptable cuando se han verificado su trayectoria de cargas, la energía de impacto, el trabajo continuado del accionamiento, la frecuencia de ciclos permitida, el montaje y las consecuencias de un fallo. El cilindro y el circuito también deben alcanzar un estado seguro en el tope. No trate un tornillo de ajuste corriente como un amortiguador certificado para producción.
¿Qué debe especificarse para sustituir entre marcas un cilindro de carrera personalizada?
Especifique la serie completa o un equivalente aprobado, el diámetro, el intervalo real de carrera, el diámetro y la rosca del vástago, las cotas de montaje, las conexiones, la amortiguación, los sensores, las juntas, la presión, la temperatura, las cargas, el entorno, la prueba de aceptación, la revisión del plano y los requisitos de repuestos. Una etiqueta ISO 15552 junto con el diámetro y la carrera nominal no demuestra la intercambiabilidad total.
Sobre el autor: Jack Chen escribe sobre el dimensionamiento de cilindros neumáticos y la revisión de trayectorias de carga para Bepto Neumática. La página Sobre nosotros describe el alcance de ingeniería y fabricación que respalda esta biblioteca técnica. Los lectores pueden enviar correcciones de fuentes o detalles de sus aplicaciones a través de Contacto.
Fuentes y referencias técnicas
- ISO 15552:2018, cilindros para transmisiones neumáticas, alcance oficial y registro de vigencia; consultada el 2026-07-26.
- ISO 6431:1992, registro oficial de retirada; consultada el 2026-07-26.
- Ficha técnica del DSBC de Festo conforme a ISO 15552, intervalo de carreras configuradas, dimensiones, opciones y longitudes de amortiguación; consultada el 2026-07-26.
- Selección de modelos de cilindros neumáticos de SMC, selección por energía de amortiguación y directrices sobre topes externos; consultada el 2026-07-26.
- Datos de ingeniería neumática de Parker, dependencia de la capacidad de amortiguación respecto a la configuración del cilindro y la contrapresión; consultada el 2026-07-26.