
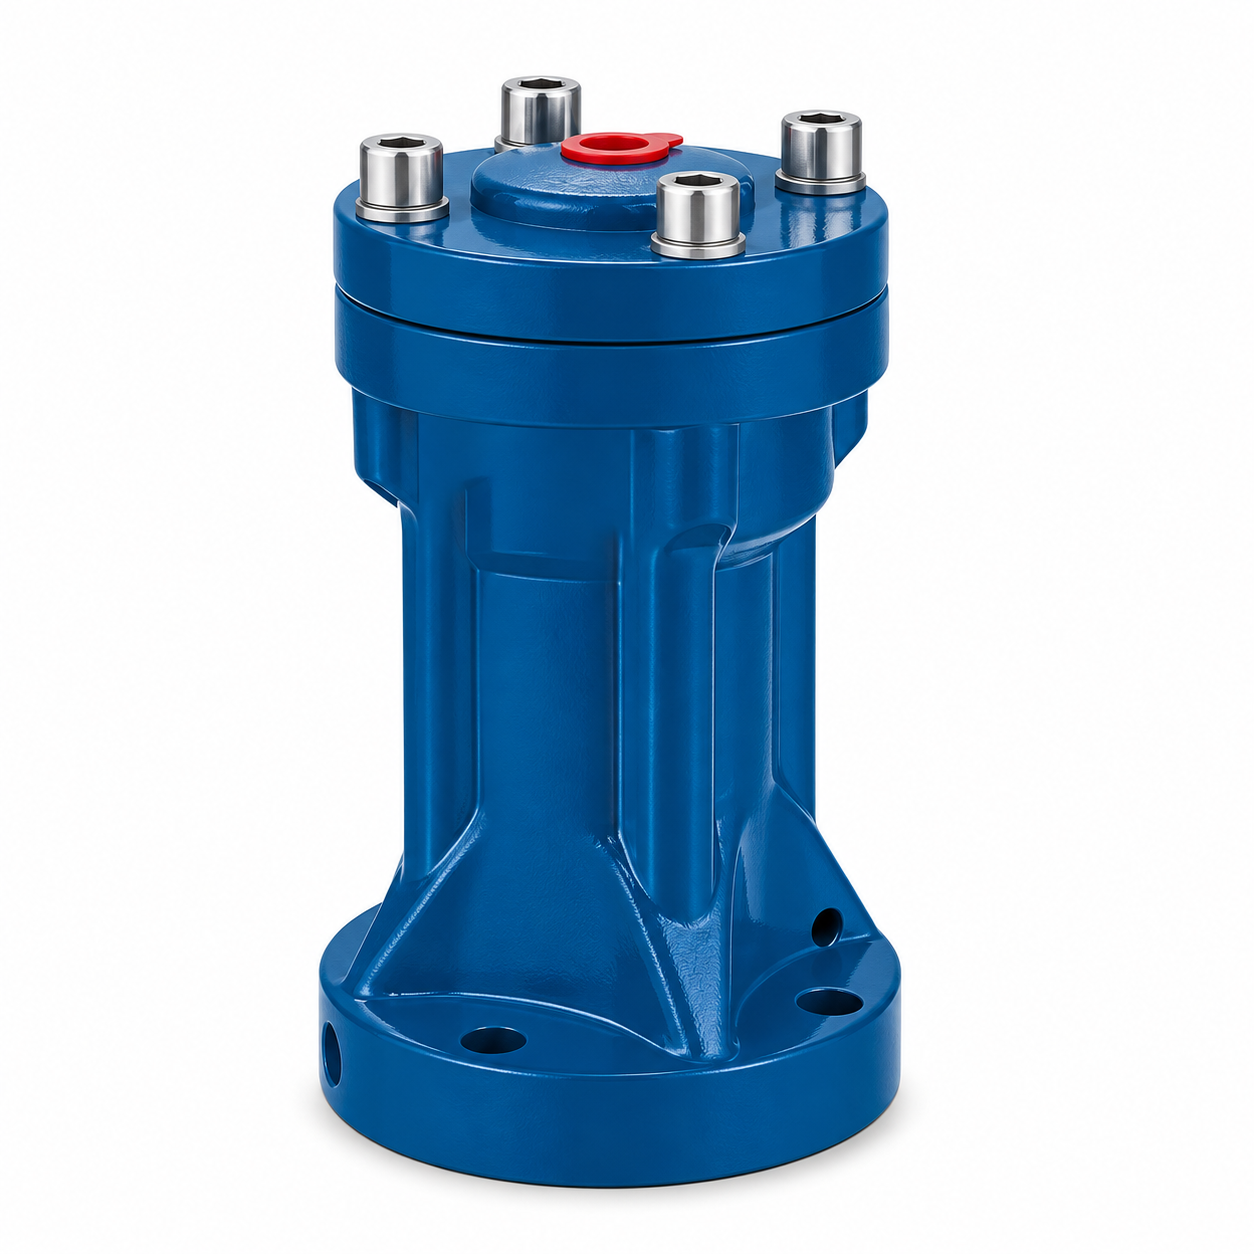
Thông số theo mẫu
Dòng 01- Dòng
- Búa gõ khí nén SK
Thông số kỹ thuật
Dữ liệu hoạt động- Áp suất làm việc: 3-7 kgf/cm²; xem giới hạn của từng mẫu
- tác động: Va đập gián đoạn
- Van điều khiển: Van điện từ 3/2
- Thiết lập thời gian va đập: Điều chỉnh bằng bộ điều khiển bên ngoài
- Các mẫu: SK-30 / SK-30LP / SK-40 / SK-40LP / SK-60 / SK-60LP / SK-80 / SK-80LP / SK-100 / SK-100LP
Đặc tính làm việc SK
| Mã sản phẩm | Áp suất làm việc (kgf/cm²) | Lượng khí tiêu thụ mỗi lần gõ (L) | Xung lượng va đập (kg·m/s) | Khối lượng (kg) |
| SK-30 | 3-7 | 0.028 | ≈0.75 | 1.1 |
| SK-30LP | 3-7 | 0.028 | ≈1.1 | 1.2 |
| SK-40 | 3-7 | 0.082 | ≈2.2 | 2.2 |
| SK-40LP | 3-7 | 0.082 | ≈3.3 | 2.5 |
| SK-60 | 3-7 | 0.228 | ≈7.4 | 5.1 |
| SK-60LP | 3-7 | 0.228 | ≈11.1 | 5.7 |
| SK-80 | 4-5 | 0.455 | ≈16.4 | 11.1 |
| SK-80LP | 4-5 | 0.455 | ≈24.6 | 12.0 |
| SK-100 | 5-7 | 1.012 | ≈30.0 | 37.5 |
| SK-100LP | 5-7 | 1.012 | ≈45.0 | 36.4 |
Dùng van điện từ 3/2 để cấp và xả khí. Đặt khoảng cách giữa các lần gõ và thời gian mở van bằng bộ điều khiển.
Cấp khí sạch, khô và đã lọc. Tạp chất làm tăng tốc độ mài mòn phớt và van.
Sơ đồ điều khiển minh họa dùng AC 220 V, 50 Hz và ống 8 mm hoặc 10 mm với đầu nối vào phù hợp.
Thời gian mở van trên bộ điều khiển điều chỉnh được từ 0.1 đến 9.9 giây. Đặt khoảng thời gian phù hợp với vật liệu và cách lắp.
Kiểm tra búa và thay mỡ bôi trơn sau khoảng hai tháng sử dụng.
R chỉ đầu vào khí nén và G chỉ cổng xả. Tất cả kích thước tính bằng milimét, trừ ren cổng được ghi riêng.
Kích thước SK 30-80
| Mã sản phẩm | A (mm) | B (mm) | C (mm) | D (mm) | E (mm) | G (in) | H (mm) | L (mm) | S (mm) | T (mm) | Y (mm) | R (in) |
| SK-30 | 75 | 10 | 82 | 13 | 9 | 1/8 | 132 | 68 | 6 | 50 | 27 | 1/4 |
| SK-40 | 90 | 12 | 97 | 18 | 11 | 1/4 | 162 | 78 | 10 | 60 | 34 | 1/4 |
| SK-60 | 121 | 13 | 143 | 19 | 15 | 1/4 | 215 | 110 | 10 | 60 | 48 | 1/4 |
| SK-80 | 160 | 17 | 170 | 20 | 17 | 3/8 | 260 | 140 | 14 | 90 | 70 | 3/8 |
Hàn chắc đế lắp vào thùng và siết búa vào đế bằng bu lông, đai ốc. Kiểm tra vị trí lắp thường xuyên.
Thêm tấm gia cường giữa đế lắp và thành thùng mỏng.
Kích thước SK 100
| Mã sản phẩm | A (mm) | B (mm) | C (mm) | D (mm) | E (mm) | G (in) | H (mm) | L (mm) | S (mm) | T (mm) | Y (mm) | R (in) |
| SK-100 | 200 | 18 | 200 | 23 | 17 | 3/8 | 318 | 160 | 18 | 90 | 70 | 3/8 |
Hàn chắc đế lắp vào thùng và siết búa vào đế bằng bu lông, đai ốc. Kiểm tra vị trí lắp thường xuyên.
Thêm tấm gia cường giữa đế lắp và thành thùng mỏng.
Kích thước SK LP 30-80
| Mã sản phẩm | A (mm) | B (mm) | C (mm) | D (mm) | E (mm) | G (in) | H (mm) | L (mm) | S (mm) | T (mm) | R (in) | Z (mm) | M (mm) | P (mm) |
| SK-30LP | 75 | 10 | 82 | 13 | 9 | 1/8 | 132 | 68 | 100 | 50 | 1/4 | 20 | 25 | 25 |
| SK-40LP | 90 | 22 | 97 | 18 | 11 | 1/4 | 162 | 78 | 150 | 60 | 1/4 | 25 | 25 | 35 |
| SK-60LP | 121 | 13 | 143 | 19 | 15 | 1/4 | 215 | 110 | 200 | 60 | 1/4 | 40 | 25 | 35 |
| SK-80LP | 160 | 17 | 170 | 20 | 17 | 3/8 | 260 | 140 | 200 | 60 | 3/8 | 50 | 25 | 35 |
Cố định giá đỡ vào kết cấu cố định như trong bản vẽ lắp đặt. Xác nhận hướng gõ và vị trí tiếp xúc trước khi vận hành.
Kích thước SK LP 100
| Mã sản phẩm | A (mm) | B (mm) | C (mm) | D (mm) | E (mm) | G (in) | H (mm) | L (mm) | S (mm) | T (mm) | R (in) | Z (mm) | M (mm) | P (mm) |
| SK-100LP | 200 | 18 | 200 | 3 | 17 | 3/8 | 318 | 160 | 200 | 60 | 3/8 | 50 | 15 | 45 |
Cố định giá đỡ vào kết cấu cố định như trong bản vẽ lắp đặt. Xác nhận hướng gõ và vị trí tiếp xúc trước khi vận hành.
Hướng dẫn lựa chọn SK
| Thông số | Hướng dẫn lựa chọn |
| Hình dạng phễu | Biểu đồ lựa chọn dựa trên phễu hình nón có góc thành khoảng 60°. |
| D | Đường kính phễu tính bằng milimét. |
| t | Độ dày thành phễu hình nón tính bằng milimét. |
| Mã sản phẩm | Các vùng theo chiều dọc chỉ cỡ búa 30, 40, 60, 80 và 100. |
| số lượng | Các vùng theo chiều ngang biểu thị 1, 2, 3 hoặc 4 búa. |
| Ví dụ lựa chọn | Với phễu đường kính 1500 mm, thành dày 3 mm, biểu đồ SK chỉ ra cần hai búa SK-60. |
| Tính chất vật liệu | Hình dạng phễu, tính chất vật liệu rời và trạng thái vật liệu có thể làm thay đổi mẫu và số lượng cần dùng. |
Hướng dẫn lựa chọn SK LP
| Thông số | Hướng dẫn lựa chọn |
| Hình dạng phễu | Biểu đồ lựa chọn dựa trên phễu hình nón có góc thành khoảng 60°. |
| D | Đường kính phễu tính bằng milimét. |
| t | Độ dày thành phễu hình nón tính bằng milimét. |
| Mã sản phẩm | Các vùng theo chiều dọc chỉ cỡ búa 30, 40, 60, 80 và 100. |
| số lượng | Các vùng theo chiều ngang biểu thị 1, 2, 3 hoặc 4 búa. |
| Ví dụ lựa chọn | Với phễu đường kính 1500 mm, thành dày 3 mm, biểu đồ SK LP chỉ ra cần hai búa SK-40LP. |
| Tính chất vật liệu | Hình dạng phễu, tính chất vật liệu rời và trạng thái vật liệu có thể làm thay đổi mẫu và số lượng cần dùng. |
Chu trình hoạt động của búa
| Giai đoạn | Vận hành |
| YL1 | Khi ngắt khí, lực hút từ giữ pít-tông ở vị trí ban đầu. |
| YL2 | Van điện từ 3/2 cấp khí nén, làm tăng áp suất phía trên pít-tông. |
| YL3 | Áp suất khí thắng lực giữ từ tính. Pít-tông tăng tốc và đập vào đế lắp. |
| YL4 | Van xả khí trong khoang. Lò xo hồi nâng pít-tông lên đến khi lực hút từ giữ lại. |
Chú giải hình: 1 = pít-tông; 2 = tấm giữ từ tính; 3 = đế chịu va đập; 4 = lò xo hồi. Các chú dẫn khác chỉ van 3 cửa, vòng pít-tông, vòng đệm O-ring và nam châm.
Lắp búa: phễu
| Ứng dụng | Hướng dẫn lắp đặt |
| Phễu | Đặt búa phía trên cửa xả, ở khoảng một phần tư đến một phần ba chiều dài thành nghiêng. |
Lắp búa: đường ống bị tắc
| Ứng dụng | Hướng dẫn lắp đặt |
| Đường ống bị tắc | Đặt búa gần điểm giữa đoạn ống bị ảnh hưởng. |
Lắp búa: vật liệu khó chảy
| Ứng dụng | Hướng dẫn lắp đặt |
| Vật liệu khó chảy | Bố trí búa so le quanh phễu; các vị trí minh họa nằm phía trên cửa xả tại một phần tư và một phần ba chiều dài thành nghiêng. |
Lắp búa: thùng quay
| Ứng dụng | Hướng dẫn lắp đặt |
| Thùng quay | Dùng cách lắp bên ngoài để truyền va đập tới thùng quay. |