
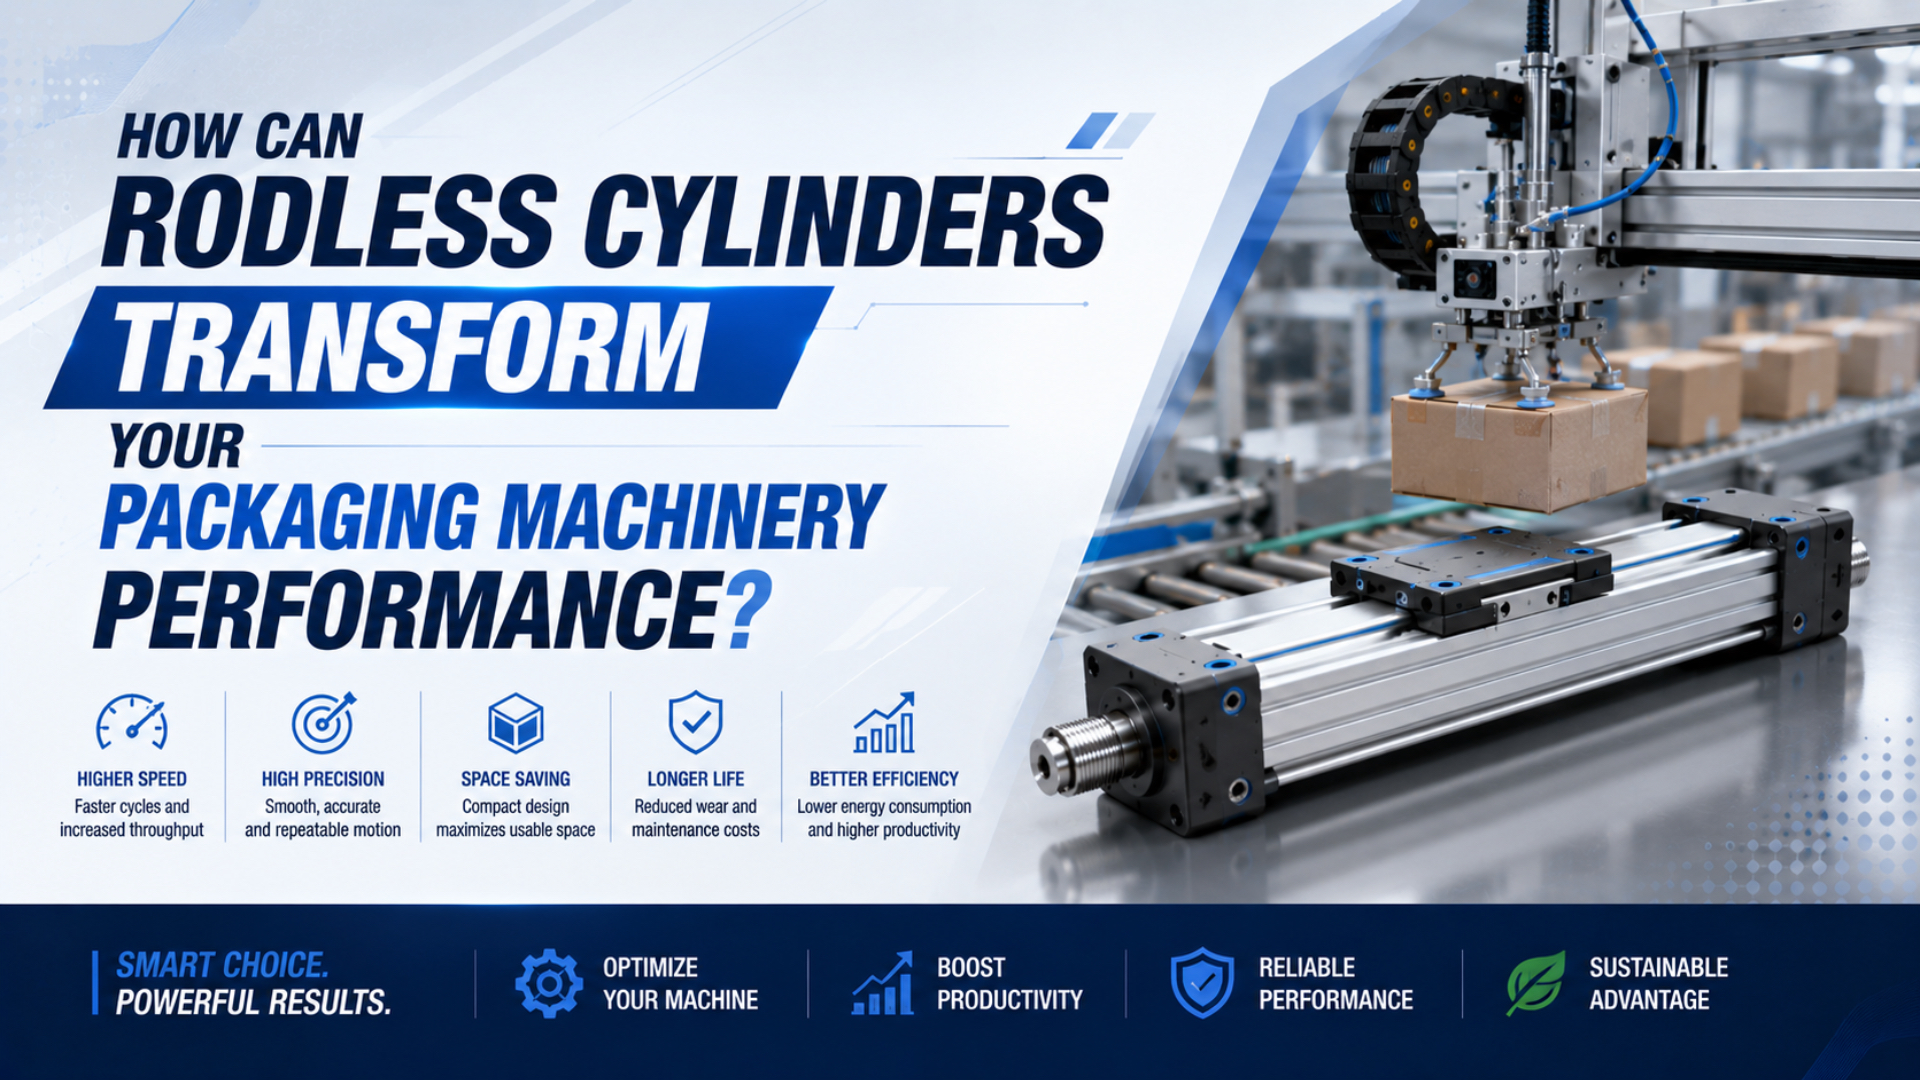
يمكن للأسطوانات من دون قضيب أن تحسّن ماكينات التعبئة والتغليف عندما تزيل قيدًا في الحيّز المتاح، أو تبسّط عملية نقل خطية، أو تضع الحمل على دليل أفضل. لكنها لا تحقق زيادة شاملة في الإنتاجية في كل تطبيق. فالنتيجة تعتمد على زمن الشوط، والكتلة المتحركة، وإزاحة الحمل عن المحور، والتخميد، ونظام التحكم، وإمداد الهواء، والتعرض للتلوث، واختبار القبول المطبّق على المحطة الفعلية.
يبدأ التحديث المجدي بتحديد موضع الاختناق. هل الماكينة أطول من اللازم، أم أن نقطة نقل تتسبب في انحشار العبوات، أم أن المحور لا يلحق بنافذة التوقيت المطلوبة؟ بعد توضيح ذلك، تصبح الأسطوانة جزءًا من نظام حركة قابل للاختبار، لا اختصارًا نحو نسبة تحسين موعودة.
تحديث محطة تعبئة وتغليف باستخدام أسطوانة من دون قضيب هو إعادة تصميم الحركة الخطية في المحطة حول أسطوانة يحرّك مكبسها عربة خارجية من دون قضيب ممتد. تفيد Festo بأن طول المشغّل قد يساوي نصف طول الأسطوانة التقليدية عند الشوط نفسه، لكنها تشير أيضًا إلى أن تلوث الشق يمثل أحد القيود. وتعرض Parker أشواطًا تصل إلى 6000 مم، بينما تشترط SMC فحص كتلة الحمل والعزم الساكن والعزم الديناميكي لسلسلة MY1H المزوّدة بدليل. ترسم هذه الحقائق حدودًا مفيدة، لكنها لا تضمن الأداء. لا تعتمد التغيير إلا بعد أن تحقق المحطة المركّبة متطلبات زمن الانتقال والاستقرار والضغط والتوقف والاستجابة للأعطال والتنظيف وإتاحة الصيانة مع الحمولة الحقيقية. اختبر الإنتاج الاسمي، وأدنى ضغط إمداد مسموح به، وأثقل عبوة معتمدة، والتعافي بعد إحداث عطل مقصود (Festo، 2026؛ Parker، 2025؛ SMC، 2025).
أهم الخلاصات
- تفيد Festo بأن طول الأسطوانة من دون قضيب يساوي نصف طول الأسطوانة التقليدية عند الشوط نفسه، لكن الشق يزيد مخاطر التلوث في مناطق التعبئة والتغليف المغبرة أو الخاضعة للغسل.
- افحص الحمل ومتطلبات الإيقاف.
- افصل حساسات العملية عن وظائف الحماية المصنّفة للسلامة.
- اعتمد الحل استنادًا إلى أدلة متزامنة لزمن الدورة والضغط وقابلية التكرار والاستجابة للأعطال والتنظيف وإتاحة الوصول.
أين تحقق الأسطوانات من دون قضيب قيمة فعلية في خط التعبئة والتغليف؟
استخدم أسطوانة من دون قضيب عندما تتطلب حركة التعبئة والتغليف مسافة انتقال طويلة ضمن حيّز قصير، لا لمجرد أن الخط يحتاج إلى سرعة أعلى. تذكر Festo أن طول الأسطوانات من دون قضيب مكبس يساوي نصف طول الأسطوانات التقليدية عند الشوط نفسه، مع الإشارة أيضًا إلى حساسيتها الأكبر للأوساخ عند الشق (Festo، 2026).
تكون أفضل التطبيقات عادةً عمليات نقل من نقطة إلى نقطة ذات مواضع نهاية واضحة. ومن أمثلتها نقل صندوق كرتوني بين المسارات، وإعادة تموضع سكة توجيه عند تغيير المقاس، وتحريك دافع عبر ناقل عريض، أو فهرسة لوحة أدوات خفيفة. ويمكن للنسخة المزوّدة بدليل أن تدعم أيضًا حركة الالتقاط والوضع عندما تلائم المواضع والأحمال وسلوك التوقف المطلوبة قدرات التحكم الهوائي. لكن ليس كل محور مدمج مرشحًا مناسبًا. فقد يكون المشغّل الخطي الكهربائي أنسب للتتبّع المستمر أو تحديد المسار أو كثرة مواضع الوصفات أو الضبط الدقيق للسرعة أو الاستيفاء المنسّق. وقد يجعل الحمل المزاح كثيرًا عن المحور مجموعة الدليل، لا قطر الأسطوانة، العنصر الحاسم.
| مهمة التعبئة والتغليف | مدى ملاءمة الأسطوانة من دون قضيب | أهم الأدلة المطلوب تقديمها |
|---|---|---|
| تغيير المسار أو نقل الصناديق | ملاءمة قوية عندما يكون موضعا النهاية ومسافة الانتقال الطويلة هما العاملين الرئيسيين | زمن الشوط، وقابلية تكرار موضع النهاية، والتعافي من الانحشار |
| دافع أو محوّل مسار | مشروطة بالتحكم في الصدمة والحمل الجانبي | قوة المنتج، وحمل المصد، وهامش التخميد |
| ضبط المقاس | قوية لموضعين أو عدد قليل من المواضع المتحقق منها | طريقة القفل، وتأكيد الوصفة، واختبار تغيير المقاس |
| محور التقاط ووضع | مشروطة بالدليل وبنية التحكم | مركز الحمولة، والاتجاه، وزمن الاستقرار |
| التتبّع المستمر أو تحديد المسار | ضعيفة عادةً لمحور هوائي قياسي | مقارنة الخيارات الهوائية المؤازرة والكهربائية |
للاطلاع على مقارنة أوسع للبنى، راجع التحليل الكامل لفوائد الأسطوانات من دون قضيب. أما الخطوة المهمة هنا فهي أضيق نطاقًا: طابق المشغّل مع قيد واحد في محطة التعبئة والتغليف، وحدد طريقة قياس هذا القيد.
حيّز ماكينة التعبئة والتغليف مسألة غلاف مكاني
ابدأ بالحيّز المتاح بعد التركيب. توفر Parker أشواط OSP-P حتى 6000 مم بزيادات قدرها 1 مم، لكن كتالوجها يشترط أيضًا استخدام دعامات للجزء الأوسط عندما يؤدي الطول غير المدعوم والحمل إلى انحراف أو اهتزاز مفرط (كتالوج Parker OSP-P، 2025).
يساعد الاستغناء عن القضيب، لكن المكونات المحيطة لا تزال تشغل مساحة: أغطية النهايات، والمنافذ، والوصلات، ومنظمات التدفق، والمفاتيح، ومسارات الكابلات، وممتصات الصدمات، والحواجز، ومساحة الضبط، والخلوص اللازم لاستخدامها. وقد تحتاج المحاور الطويلة أيضًا إلى دعامات وسطية وسطح إطار يحافظ على محاذاتها. ويجب إدراج إتاحة الصيانة في الرسم نفسه. فالمحور المدمج الذي يتطلب فك ناقل أو حاجز للوصول إلى مسمار ضبط التخميد قد يطيل مهمة صيانة بسيطة. أظهر العربة عند طرفي الشوط، ثم أضف إلى الرسم خلوص الأدوات اللازم لاستبدال حساس أو فصل أنبوب أو فحص أشرطة الإحكام.
الحيّز المفيد هو نطاق الحركة الممسوح مضافًا إليه حيّز الصيانة، وليس طول المشغّل في الكتالوج. يفسر هذا الفرق سبب تقديم تخطيطين صالحين ميكانيكيًا لتجربتين مختلفتين تمامًا في تغيير المقاس والصيانة، حتى عند استخدام الشوط نفسه.
لعمليات النقل الطويلة بصورة استثنائية، قارن هذه المراجعة على مستوى المحطة مع دليل تحديد مقاس الناقلات طويلة الشوط. فهو يتناول تباعد الدعامات والتدفق وقرارات الدليل بتفصيل أكبر.
هل يستطيع المحور تحقيق زمن الدورة من دون صدمة عند نهاية الشوط؟
تعامل مع زمن الدورة بوصفه نتيجة اختبار، لا وعدًا في كتالوج الأسطوانة. يقيّم إجراء الاختيار لسلسلة MY1H من SMC العزم الديناميكي باستخدام سرعة تصادم تساوي 1.4 مرة من السرعة المتوسطة؛ ويشترط الكتالوج نفسه فحص كتلة الحمل والعزم الساكن والعزم الديناميكي (كتالوج SMC MY1H، 2025).
قسّم دورة المحطة إلى تأخير الأمر، واستجابة الصمام، وملء الحجرة، والانتقال، والتباطؤ المتحكم فيه، والاستقرار، وتأكيد الحساس، وزمن المكوث. تؤثر الأسطوانة في عدة فترات منها، لكن أبطأ فترة قد تكون حساس منتج أو إشارة سماح من مرحلة لاحقة أو مسار عادم مقيّد. وقياس زمن دورة الماكينة كاملةً فقط يخفي هذا السبب؛ لذا يجب تحليل التوقيت إلى عناصره. قِس الضغط عند منفذي الأسطوانة أثناء الحركة. لا يمكن لقراءة ثابتة عند المنظّم أن تكشف انهيار ضغط الإمداد أثناء التسارع أو إبطاء الضغط الخلفي للعادم حركة الرجوع. سجّل أمر وحدة التحكم، ومنحنيي الضغط، وإشارات موضع النهاية، وإشارة جاهزية المحطة على القاعدة الزمنية نفسها.
بحسب خبرتنا، يكون المتغير الذي يُغفل غالبًا في مراجعات التطبيقات هو مركز الحمل، لا قيمة الحمولة الاسمية. فقد يولّد قابض خفيف مركّب على حامل طويل عزمًا ديناميكيًا أكبر وزمن استقرار أطول من حمل أثقل مركّب بالقرب من العربة.
تذكر SMC أيضًا أن وسادة الهواء في MY1B مخصصة لمنع الصدمة المفرطة عند النهاية، لا لإبطاء المكبس طوال مرحلة الاقتراب. عندما يتجاوز الحمل والسرعة حد التخميد في الكتالوج، استخدم ممتص صدمات مناسبًا أو غيّر تصميم الحركة (كتالوج SMC MY1B، 2025).
يقدم دليل الفرز عالي السرعة في التعبئة والتغليف ميزانية توقيت مفصلة وسير عمل لاختبار قبول المصنع. استخدمه عندما تكون بضعة أجزاء من الألف من الثانية مؤثرة؛ ولا تستبدل النتيجة المركّبة بسرعة مقعد اختبار من دون حمل.
ما فحوص الحمل والدليل التي تمنع الفشل المبكر؟
حدّد مقاس الدليل والتخميد معًا. يشترط كتالوج MY1H ألا يتجاوز معامل حمل الدليل المركب القيمة 1 للتكوين المختار، بينما تحد Parker الانحراف بين دعامات الجزء الأوسط المحددة عند 0.5 مم (SMC MY1H، 2025؛ Parker OSP-P، 2025).
احسب كل جزء متحرك. أدرج المنتج والأداة واللوحة المثبتة على العربة وحلقة الأنابيب وحاملة الكابلات ومعدات الحساسات المحمولة، ثم حدّد مركز الثقل المركب في المحاور الثلاثة. تنشئ هذه الهندسة عزوم الميل والانحراف والالتفاف التي لا يظهرها حساب القوة البسيط.
افحص أربع حالات تشغيل على الأقل:
- السكون عند أي من النهايتين.
- أثناء التسارع الكامل، مع إدراج القصور الذاتي وأي فقد ديناميكي في ضغط الإمداد.
- عند اشتباك وسادة التخميد أو المصد، باستخدام سرعة التصادم المناسبة والعزم الديناميكي الناتج.
- أثناء إزالة الانحشار أو الاستعادة اليدوية، مع احتساب قوى الصيانة التي قد تختلف عن قوى الإنتاج وتؤثر عبر ذراع عزم أطول.
استخدم الرسوم البيانية المعتمدة على السرعة وطريقة الحمل المركب للطراز المحدد. لا تنقل قيمة عزم مسموح بها من قطر أو نمط دليل أو شركة مصنّعة أخرى. إذا كان دليل خارجي يحمل الحمولة، فاحمِ الأسطوانة من خطأ التوازي باستخدام حرية التركيب التي تحددها الشركة المصنّعة. تحذر Parker من أن انحراف التوازي قد يجهد المكبس، وتوفر تثبيتًا مفصليًا للتعويض. يشرح دليل تفاوت توازي سكة التوجيه مشكلة التركيب هذه. وفي طلب عرض السعر، أدرج إحداثيات مركز الحمل، والسرعة عند دخول منطقة التخميد، واتجاه التركيب، ومواقع الدعامات، وجهاز الإيقاف المفترض.
تنسيق المحاور المتعددة هو بنية لنظام التحكم
افصل التنسيق التسلسلي عن الحركة المنسقة. يغطي ISO 13849-1:2023 الأجزاء المرتبطة بالسلامة من أنظمة التحكم عبر التقنيات الكهربائية والهيدروليكية والهوائية والميكانيكية في أوضاع التشغيل عالية الطلب والمستمرة، لكنه لا يحدد مستوى الأداء المطلوب لتطبيق بعينه (ISO 13849-1:2023، 2023).
يمكن لمحورين هوائيين العمل بكفاءة عندما يتحرك كل منهما بين حالتي نهاية متحقق منهما، ولا تنتقل وحدة التحكم إلى الخطوة التالية إلا بعد تحقق إشارات السماح المطلوبة. هذا هو التنسيق القائم على نقاط التحقق. وهو مناسب لكثير من عمليات وضع العبوات في الكرتون والدفع والتثبيت والنقل، لأن مسار الحركة بين نقاط التحقق لا يحتاج إلى استيفاء مستمر. أما التحكم المنسق في المسار فمختلف. إذا كان يجب على المحورين X وY الحفاظ على مسار محدد بالنسبة إلى بعضهما، فلن تكفي مفاتيح النهاية. يحتاج التصميم إلى تغذية راجعة مستمرة للموضع، وصمامات ووحدات تحكم قادرة على تحقيق سلوك الحلقة المغلقة المطلوب، وطريقة تشغيل تجريبي تفحص خطأ التتبّع عبر ظروف الحمولة والضغط المختلفة.
التحقق من نقاط النهاية ليس تحكمًا في المسار.
قد تؤدي إزالة نقطة نقل ميكانيكية إلى تبسيط تسلسل التعبئة والتغليف، لكن إضافة محاور هوائية لا تنشئ تلقائيًا حركة مرنة ثلاثية الأبعاد. والخط الفاصل الحقيقي هو ما إذا كانت العملية تهتم بالحالات المتحقق منها فقط أم بالمسار الواقع بينها.
عندما تكون عدة مواضع وسيطة مهمة، راجع الفرق بين قابلية التكرار والدقة في الأنظمة الهوائية. وغالبًا ما تكون الحركة الكهربائية الخيار الأنظف عندما تتطلب الوصفات مواضع كثيرة أو مسارات محكومة بدقة.
كيف ينبغي هندسة منع التصادم؟
ابنِ نظام منع التصادم انطلاقًا من تقييم موثّق للمخاطر، لا من قائمة مفاتيح مغناطيسية. ينطبق ANSI/PMMI B155.1-2023 على ماكينات التعبئة والتغليف الجديدة أو المعدّلة أو المعاد بناؤها، ويغطي النقل ووظائف التعبئة والتغليف المنسقة. وتذكر PMMI أن المعيار يرشد الموردين والمستخدمين عبر عملية رسمية وموثقة لتقييم المخاطر (PMMI، 2023).
ينقل مفتاح الأسطوانة معلومة واحدة عن الحالة. لكنه لا يحدد بمفرده كل حالات الانحشار، ولا يضمن خلو محور آخر، ولا يجعل مدخل PLC عاديًا مصنّفًا للسلامة. حدد الخطر أولًا، ثم اختر وسائل المنع والحماية والتوقف وإعادة التشغيل المناسبة لمستوى المخاطر.
تفصل سلسلة تحكم عملية بين هذه الوظائف:
- كشف العملية: تنقل المدخلات حالة الماكينة.
- إشارات السماح بالحركة: تتحقق وحدة التحكم من خلو المحاور والأدوات المتعارضة قبل إصدار الأمر.
- وظائف السلامة: تُصمم الحواجز وأقفال الأمان والتوقف الاضطراري والتحكم المراقب في الطاقة الهوائية وتحمل الأعطال والتغطية التشخيصية، وتُعتمد وفق أداء السلامة المطلوب.
- الاستجابة للأعطال: تؤدي حالات انتهاء المهلة أو الإشارات المتعارضة أو أعطال الضغط إلى توقف محدد، وتمنع إعادة التشغيل التلقائي.
- التعافي: يتلقى المشغّل تعليمات مضبوطة لإزالة العطل، ومعلومات واضحة عن الحالة، وتسلسل إعادة تشغيل لا يمكنه تجاوز وظيفة الحماية.
يقدم ISO 12100:2010 المنهجية الأوسع لتحديد الأخطار وتقدير المخاطر وتقليلها والتوثيق والتحقق عبر دورة حياة الماكينة (ISO 12100:2010، 2010). طبّق هذه العملية على ماكينة التعبئة والتغليف كاملةً، لا على المشغّل وحده.
ما الذي يتغير في بيئات الغسل أو الأغذية أو التعبئة والتغليف المغبرة؟
في تعبئة الأغذية، تبدأ ملاءمة التشغيل من قابلية التنظيف وإتاحة الوصول. حدّثت FDA ممارسات التصنيع الجيدة الحالية للأغذية ضمن 21 CFR Part 117 في عام 2015، بما يشمل معدات المنشأة وعمليات النظافة؛ وتشير إرشادات FDA إلى البند 117.40(a)(1)، الذي يشترط أن تكون المعدات والأدوات قابلة للتنظيف بصورة كافية (FDA، 2026).
لا ينبغي افتراض أن أسطوانة قياسية مشقوقة من دون قضيب جاهزة للغسل. تشير Festo إلى أن شق الأسطوانة يجعل هذا التصميم أكثر حساسية للأوساخ حتى مع وجود أشرطة تغطية. وفي البيئات الرطبة أو المغبرة، تحقق من درجة حماية الطراز المحدد من الدخول، ومقاومته للتآكل، ومواد التنظيف الكيميائية المعتمدة، وسياسة التزييت، واتجاه التصريف، وطريقة فحص شريط الإحكام. فالمظهر ليس مؤهلًا فنيًا. كما أن الموقع مهم. فالمشغّل الموجود خارج منطقة المنتج والذي ينقل الحركة عبر وصلة محمية يخضع لمتطلبات صحية مختلفة عن عربة تعلو غذاء مكشوفًا أو عبوة أولية. وتوصي إرشادات FDA لمعدات الأغذية الجاهزة للأكل بتقليل مواضع احتجاز الميكروبات وإبقاء أسطح المعدات المعنية متاحة للتنظيف (إرشادات FDA للمعدات، 2017).
اطلب من مصنّع الماكينة تحديد المناطق الصحية على المخطط. ثم وثّق أسطح المشغّل التي قد تتعرض للمنتج أو الرذاذ أو الرغوة أو الغبار أو التكاثف. وإذا تعذر تنظيف تصميم مشقوق وفحصه بصورة موثوقة في تلك المنطقة، ففكّر في تركيب محمي، أو وضع مقلوب معتمد من المورد، أو أسطوانة مقترنة مغناطيسيًا، أو تقنية تشغيل أخرى.
قرار تحديث ماكينة التعبئة والتغليف عبر خمس بوابات
اجعل التحديث مشروطًا بخمس مجموعات من الأدلة. يسمح كتالوج Parker بأشواط OSP-P حتى 6000 مم، بينما تستخدم طريقة اختيار SMC ثلاث فئات للأحمال: الكتلة والعزم الساكن والعزم الديناميكي. تثبت هذه الأرقام أن نطاق الطراز قد يكون واسعًا، لا أن أي طراز سيجتاز متطلبات محطتك.
البوابة 1: الحركة المطلوبة. حدّد كل موضع مأمور به، والشوط العامل، وسماحية تجاوز الشوط، والاتجاه، وزمن المكوث، وزمن الدورة المستهدف، والتفاوت المسموح في المسار أو زمن الوصول. وبيّن ما إذا كان المحور يعمل من نقطة إلى نقطة، أو منسقًا وفق نقاط تحقق، أو محكومًا باستمرار.
البوابة 2: مسار الحمل الميكانيكي. قدّم الكتلة المتحركة، وإحداثيات مركز الثقل، ونوع الدليل، وتباعد الدعامات، واستواء سطح التركيب، وموقع المصد، وأسوأ حمل عند الانحشار أو التعافي. واطلب مراجعة المورد لمعامل الحمل والتخميد الخاصين بالطراز.
البوابة 3: الإمداد الهوائي. سجّل أدنى ضغط إمداد ديناميكي، ورقم جزء الصمام، والقطر الداخلي للأنبوب وطوله، واتجاه تنظيم التدفق، وقيود العادم، ومنحنيات الضغط عند المشغّل. ويجب أن يدعم الصمام المختار الحركة المطلوبة أثناء الطلب المتزامن في المصنع.
البوابة 4: البيئة والسلامة. حدّد الغبار والغسل ودرجة الحرارة ومواد التنظيف الكيميائية والمنطقة الصحية والحواجز وأقفال الأمان وعزل الطاقة والاستجابة للأعطال وسلوك إعادة التشغيل. واربط كل وظيفة سلامة بتقييم المخاطر الموثّق للماكينة.
البوابة 5: أدلة القبول. اختبر الحمولة الحقيقية عبر نطاق ضغط التشغيل. وسجّل زمن الانتقال، وزمن الاستقرار، ونتيجة موضع النهاية، والضغط عند كلا المنفذين، وسلوك التخميد، والدورات المتكررة، والتعافي من الانحشار، وتغيير المقاس، وإتاحة الفحص المخطط.
اجمع الأدلة في حزمة للمشتريات. إذا لم يستطع المورد إعادة تنفيذ حسابات الاختيار وفق هندسة حمولتك وسرعة التشغيل، فإن طلب عرض السعر لم يكتمل بعد. استخدم قائمة التحقق لمواصفات الأسطوانة عالية السرعة مرجعًا مساعدًا عندما تحتاج بيانات التشغيل إلى تسليم أكثر تفصيلًا.
الأسئلة الشائعة حول أسطوانات التعبئة والتغليف من دون قضيب: ما الذي ينبغي للمشترين طرحه؟
توضح خمسة حدود إجابات الأسئلة الشائعة. تشمل مراجع الفرز الأولي نطاق شوط Parker البالغ 6000 مم ومعامل سرعة التصادم لدى SMC البالغ 140%، إلى جانب معيار PMMI لعام 2023 لسلامة ماكينات التعبئة والتغليف والجزء 117 من لوائح FDA. ويظل الاعتماد النهائي مرهونًا بكتالوج الطراز المختار وتقييم مخاطر الماكينة بعد التركيب.
هل تقلل الأسطوانة من دون قضيب طول ماكينة التعبئة والتغليف إلى النصف دائمًا؟
لا. تفيد Festo بأن طول المشغّل نفسه يساوي نصف طول الأسطوانة التقليدية عند الشوط نفسه، لكن الماكينة المركّبة تحتاج أيضًا إلى أغطية نهايات ووصلات ومصدات وحساسات ودعامات وحواجز وإتاحة للصيانة. قارن نطاق الحركة الكامل وحيّز الصيانة قبل الادعاء بتحقيق خفض على مستوى الماكينة.
ما السرعة التي ينبغي تحديدها لأسطوانة تعبئة وتغليف من دون قضيب؟
ابدأ بمتطلبات التشغيل. حدّد زمن الشوط والكتلة المتحركة ومركز الحمل واتجاه التركيب والسرعة عند دخول منطقة التخميد أو المصد. تستخدم SMC سرعة تصادم تساوي 1.4 مرة من السرعة المتوسطة في طريقة حساب العزم الديناميكي لسلسلة MY1H. واعتمد النتيجة من بيانات الحمل والتخميد المعتمدة على السرعة للطراز المحدد.
هل يمكن لأسطوانة هوائية قياسية من دون قضيب التوقف عند مواضع عبوات كثيرة؟
ليس بمفردها. تتحقق المفاتيح القياسية عادةً من مواضع مختارة بدلًا من التحكم في مسار مستمر. وتتطلب عدة مواضع قابلة للتكرار تغذية راجعة مناسبة، وسلوك صمام ملائمًا، ومنطق تحكم، وطريقة إيقاف متحققًا منها. وعندما تتطلب الوصفات مواضع كثيرة محكومة بدقة، قارن بين الحركة الخطية الهوائية المؤازرة والكهربائية قبل اختيار المكونات.
هل تصلح الأسطوانة المشقوقة من دون قضيب لغسل معدات الأغذية؟
لا تُعتمد إلا بعد مراجعة المنطقة. تشير Festo إلى أن الشق يزيد الحساسية للأوساخ، بينما يشترط الجزء 117 من لوائح FDA قابلية المعدات المستخدمة في إنتاج الأغذية للتنظيف بصورة كافية. تحقق من المواد ودرجة الحماية من الدخول ومواد التنظيف الكيميائية والتصريف والتزييت وفحص الشريط وإتاحة الوصول، بدلًا من اعتبار مجموعة تبدو كأنها من الفولاذ المقاوم للصدأ جاهزة للغسل.
ما المعلومات التي ينبغي تضمينها في طلب عرض سعر لأسطوانة تعبئة وتغليف من دون قضيب؟
أدرج الشوط واتجاه التركيب وتوقيت الدورة والكتلة المتحركة وإحداثيات مركز الحمل وترتيب الدليل وضغط الإمداد الديناميكي وتفاصيل الصمام والأنابيب وطريقة الإيقاف والبيئة والحساسات وحالات السلامة ومواقع الدعامات واختبارات القبول. بيانات الاختيار لدى Parker وSMC خاصة بكل طراز، لذلك ينبغي أن يأتي اعتماد رقم الجزء بعد مراجعة موثقة للحمل والتخميد.
المصادر والمراجع الفنية
- Festo، الأسطوانات من دون قضيب، حدود الطول والتلوث. تم الاطلاع في 2026-07-27.
- Parker، أسطوانات OSP-P الهوائية من دون قضيب والأدلة الخطية، إرشادات الشوط والدعم والتركيب والانحراف. تم الاطلاع في 2026-07-27.
- SMC، سلسلة MY1H من الأسطوانات ذات الوصلة الميكانيكية من دون قضيب، اختيار معامل الحمل والعزم الديناميكي. تم الاطلاع في 2026-07-27.
- SMC، كتالوج MY1B، حدود التخميد. تم الاطلاع في 2026-07-27.
- PMMI، إصدار ANSI/PMMI B155.1-2023، إرشادات رسمية لتقييم المخاطر للموردين ومستخدمي ماكينات التعبئة والتغليف والمعالجة الجديدة أو المعدّلة أو المعاد بناؤها. تم الاطلاع في 2026-07-27.
- ISO 12100:2010، تقييم مخاطر الماكينات وتقليلها. تم الاطلاع في 2026-07-27.
- ISO 13849-1:2023، تصميم أنظمة التحكم المرتبطة بالسلامة وتكاملها. تم الاطلاع في 2026-07-27.
- FDA، ممارسات التصنيع الجيدة الحالية، نظرة عامة على 21 CFR Part 117. تم الاطلاع في 2026-07-27.
- FDA، مكافحة Listeria monocytogenes في الأغذية الجاهزة للأكل، قابلية تنظيف المعدات، وتقليل مواضع احتجاز الميكروبات، وإتاحة أسطح ملامسة الأغذية، ومراجعة تعديلات المعدات المركّبة. تم الاطلاع في 2026-07-27.