
لا يحكم الفرز عالي السرعة باستخدام الأسطوانات غير ذات القضيب معيار واحد يحدد لكل مشغل معدل دورات أدنى أو قابلية تكرار قدرها ±0.1 mm أو عمر خدمة عاماً. فالمعايير تحكم أجزاء مختلفة من الآلة. تتناول ANSI/PMMI B155.1 سلامة آلات التغليف والمعالجة، وتوفر ISO 12100 منهجية لتقييم المخاطر، وتغطي ISO 4414 مخاطر الأنظمة النيوماتيكية، بينما تنطبق ISO 13849-1 عندما تقلل وظيفة تحكم من الخطر.
تظل السرعة المقبولة للأسطوانة والحمل وعزم المرشد وطاقة التوقف وقابلية التكرار مستمدة من الطراز الدقيق وشروط الكتالوج ومواصفة القبول الخاصة بالآلة. وتتمثل المهمة العملية في فارز عالي السرعة في تحويل هذه المصادر إلى فحوص FAT وSAT قابلة للقياس.
أهم الخلاصات
- لا تحدد ISO 15552 أداء الفرز للأسطوانة غير ذات القضيب.
- عدد العبوات في الدقيقة وعدد دورات المشغل في الدقيقة متطلبان مختلفان.
- قد تتجاوز سرعة دخول التخميد القصوى متوسط سرعة الشوط.
- تتطلب عزوم المرشد وطاقة التوقف فحوصاً خاصة بالطراز.
- يجب كتابة حدود FAT/SAT قبل بدء الضبط.
يهم الحد الفاصل بين المعيار والاختبار. فقد تستخدم الآلة مكونات مطابقة للمعايير، ومع ذلك تفوّت منتجات أو ترتد عند الموقف أو تفقد الضغط الديناميكي أو تتحرك بصورة غير متوقعة بعد حدوث عطل. يحدد الامتثال عملية التصميم وإطار السلامة؛ أما التحقق من التطبيق فيحدد ما إذا كان المحور المركب يؤدي مهمة الفرز المسندة إليه.
استناداً إلى تحليلنا للمعايير الأربعة وكتالوجي الشركتين المصنعَتين المشار إليهما أدناه، يجب إبقاء ثلاثة حدود منفصلة: متطلبات سلامة الآلة، ومتطلبات النظام النيوماتيكي، وحدود المشغل الخاصة بالطراز. ويخفي جمعها في رقم واحد يسمى «معيار الصناعة» الوثيقة التي تسند كل معيار قبول.
المعايير المنطبقة على فارز تغليف عالي السرعة
تغطي ANSI/PMMI B155.1-2023 آلات التغليف الجديدة أو المعدلة أو المعاد بناؤها، بما في ذلك معدات النقل الداخلة في وظائف التغليف. وتغطي ISO 4414:2010 مخاطر النظام النيوماتيكي في الآلات. ولا ينشر أي منهما هدفاً عاماً لسرعة الأسطوانة غير ذات القضيب أو قابلية التكرار أو نسبة الحمل الجانبي أو عمر الدورات (PMMI; ISO 4414).
استخدم المعايير كهرمية، لا كشهادات منتج قابلة للتبادل:
ANSI/PMMI B155.1 هو معيار لسلامة آلات التغليف والمعالجة ضمن نطاقه المحدد. ISO 4414 هو معيار لسلامة النظام النيوماتيكي. ISO 15552 هو معيار لقابلية التبادل البُعدي لسلاسل الأسطوانات ذات القضيب الموصوفة في نطاقه.
| الطبقة | الوثيقة ذات الصلة | ما الذي تقدمه | ما الذي لا تقدمه |
|---|---|---|---|
| آلة التغليف | ANSI/PMMI B155.1-2023 للآلات المعنية في أمريكا الشمالية | المسؤوليات وتقييم المخاطر الموثق وخفض المخاطر لآلات التغليف والمعالجة | تصنيف أداء للأسطوانة غير ذات القضيب |
| تقييم مخاطر الآلة | ISO 12100:2010 | تحديد الأخطار وتقدير المخاطر وتقييمها وخفضها والتوثيق والتحقق | قطر تجويف أسطوانة أو سرعة أو طريقة توقف مفروضة |
| النظام النيوماتيكي | ISO 4414:2010 | القواعد العامة ومتطلبات السلامة للأنظمة والمكونات النيوماتيكية المستخدمة في الآلات | إنتاجية فرز افتراضية أو سماحية تحديد موضع |
| التحكم المرتبط بالسلامة | ISO 13849-1:2023، عند انطباقه | منهجية تصميم الأجزاء المرتبطة بالسلامة في أنظمة التحكم ودمجها | وظيفة السلامة أو مستوى الأداء المطلوب لفارز محدد |
| أبعاد الأسطوانة | ISO 15552:2018 | أبعاد قابلية التبادل لأسطوانات محددة ذات قضيب مفرد أو مزدوج وبمثبتات قابلة للفصل | أبعاد الأسطوانة غير ذات القضيب أو دقة الفرز أو التحمل عالي السرعة |
ISO 15552:2018 تغطي صراحةً الأسطوانات النيوماتيكية ذات القضيب المفرد أو المزدوج في سلسلتها البُعدية المحددة. والاستشهاد بها لإثبات أن أسطوانة غير ذات قضيب ذات وصلة ميكانيكية أو اقتران مغناطيسي تلبي متطلبات الفرز عالي السرعة هو خطأ في تصنيف المرجع.
كما لا تجعل المعايير كل متطلب مدرج منطبقاً في كل مكان. وتكون ATEX ذات صلة عندما تكون المعدات مخصصة للاستخدام في جو قد يحتمل الانفجار. وتهم قواعد ملامسة الغذاء عندما يمكن لمادة ما أن تلامس الغذاء بصورة معقولة ضمن استخدامها المقصود. ويحدد سوق الآلة والمنتج والبيئة وإمكانية الوصول وطريقة التنظيف وتقييم المخاطر مجموعة المتطلبات المنطبقة.
ما بيانات الخدمة التي يجب تثبيتها قبل اختيار الأسطوانة غير ذات القضيب؟
تذكر Parker أن اختيار OSP-P يعتمد على الأحمال والقوى والعزوم المسموحة وأداء تخميد النهاية النيوماتيكي؛ وأن الكتلة المتحركة وسرعة المكبس عند بدء التخميد مدخلان أساسيان. وهذا النهج الخاص بالطراز أسهل في الدفاع عنه من الاختيار استناداً إلى تسمية عامة مثل «عالي السرعة» (كتالوج Parker OSP-P).
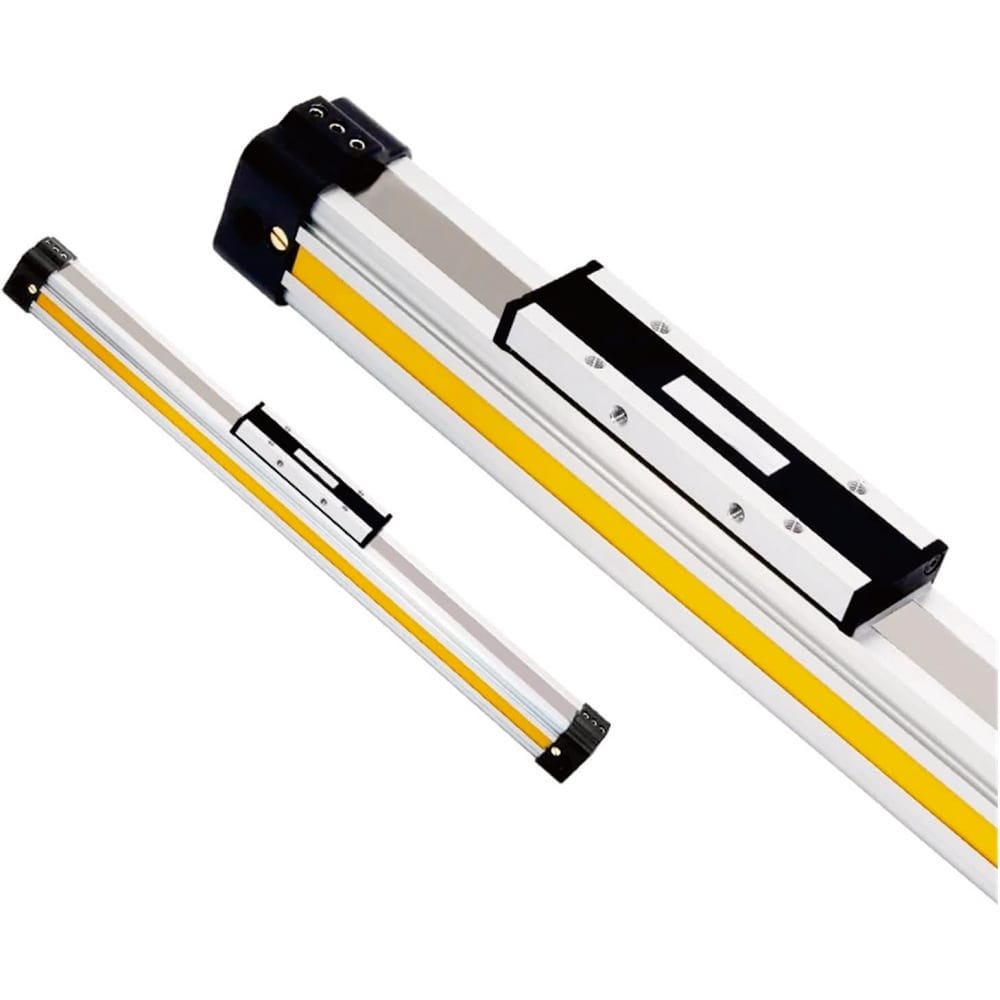
ثبّت ملف خدمة واحداً لأسوأ حالة قبل مقارنة الأسطوانات:
استناداً إلى تحليلنا لإجراءات الكتالوج المشار إليها، فإن المدخلات الأسهل نسياناً هي سرعة دخول التخميد وكتلة العربة نفسها وقوى الكابلات والخراطيم وإزاحات مركز الثقل ومسافة التوقف الفعالة. ويمكن لكل منها تغيير الاختيار حتى عندما يبقى التجويف والشوط والضغط الاسمي دون تغيير.
| المدخل | سجّل هذه القيمة | سبب حاجة الفارز إليها |
|---|---|---|
| معدل المنتجات | عدد المنتجات في الدقيقة لكل وصفة | يحدد فترة القرار المتاحة، ولا يحدد تلقائياً معدل دورات المشغل |
| خطوة المنتجات | أدنى زمن ومسافة بين المنتجات | تحدد مدى تأخر حركة المحوِّل من دون ملامسة المنتج التالي |
| تسلسل الفرز | من الرجوع إلى الفرز والثبات والعودة والدورات المتخطاة | يحوّل معدل الخط إلى حركة فعلية للمشغل |
| الشوط | المسافة المفيدة المطلوبة مع سماحية التوقف والضبط | يحدد حجم الغرفة ومتوسط زمن الحركة وغلاف الآلة |
| الكتلة المتحركة | العربة وعدة التشغيل والمثبتات والمنتج وحامل الكابل والخراطيم والملحقات | تحدد قوة التسارع وطاقة التوقف |
| هندسة الحمل | إزاحات مركز الثقل على كل محور ذي صلة | تنتج عزوم المرشد الساكنة والديناميكية |
| الاتجاه | أفقي أو رأسي أو مائل أو قاعدة متحركة | يغير القوى المساعدة أو المقاومة وسلوك الأعطال |
| الضغط الديناميكي | الضغط عند منفذ المشغل أثناء أسوأ شوط | يكشف الفواقد التي تخفيها قراءة المنظم الساكنة |
| البيئة | درجة الحرارة والغبار والماء ومواد التنظيف الكيميائية وتصنيف الجو | يتحكم في متطلبات المادة ومانع التسرب والحماية من الدخول والاعتماد |
| الحالة الآمنة | السلوك المطلوب بعد فتح الحاجز أو التوقف الطارئ أو فقدان الهواء أو الطاقة أو حدوث انحشار | يحدد الصمامات وضوابط الطاقة المخزنة والمكابح والأقفال ومنطق إعادة التشغيل |
قد لا تكون أسرع وصفة في الخط هي أسوأ حالة. فقد تولد عبوة أبطأ لكنها أثقل طاقة توقف أكبر. وقد يترك منتج أخف ذو خطوة أصغر وقتاً أقل لشوط العودة. كما قد تتصرف آلة دافئة بعد عدة ساعات بشكل مختلف عن عرض FAT لآلة باردة.
لسير عمل مواصفات الأسطوانة الأوسع، استخدم قائمة التحقق من الأسطوانات النيوماتيكية عالية السرعة. أما ادعاءات عمر الخدمة فتنتمي إلى مراجعة أدلة التشغيل عالي الدورات.
كيف تحول إنتاجية العبوات إلى ميزانية توقيت للمشغل؟
يذكر كتالوج OSP-P من Parker أن سرعة المكبس عند دخول التخميد تكون عادةً أعلى بنحو 50% من متوسط سرعة الشوط. لذلك لا يمكن اعتماد التخميد بقسمة الشوط على زمن الحركة. ويجب أن تفصل ميزانية التوقيت بين الاكتشاف والمنطق واستجابة الصمام والحركة والتباطؤ والثبات والعودة (Parker).
ابدأ بالزمن بين المنتجات:
فترة المنتج هي الزمن بين منتجين متتاليين عند الحساس المرجعي أو نقطة القرار. زمن دورة المشغل هو الزمن اللازم لتسلسل الحركة المأمور به كاملاً. ويتساويان فقط عندما يتطلب تسلسل التحكم دورة مشغل كاملة واحدة لكل منتج.
حيث إن هو عدد الثواني لكل منتج، و هو عدد المنتجات في الدقيقة. وعند معدل توضيحي يبلغ 180 منتجاً في الدقيقة، تكون الفترة 0.333 ثانية. ولا تثبت هذه العملية الحسابية أن على المشغل إكمال 180 دورة كاملة في الدقيقة. فقد يحافظ تسلسل PLC على موضع واحد لعدة منتجات أو يتحرك فقط عند ظهور منتج مرفوض.
بالنسبة إلى منتج يتطلب حركة فرز واحدة وعودة قبل وصول المنتج التالي المتعارض، اكتب الميزانية الكاملة:
يجب أن يكون لكل حد نطاق قابل للقياس. يشمل الاكتشاف استجابة الحساس والترشيح. ويشمل المنطق توقيت المهمة وتأخير الشبكة. ويشمل زمن الصمام الاستجابة الكهربائية والنيوماتيكية. وتشمل الحركة التسارع والتباطؤ بدلاً من افتراض سرعة ثابتة. وتغطي الهامشَ التغيراتُ المعلنة، لا نسبة غير مفسرة منقولة من آلة أخرى.
قِس الإشارات على قاعدة زمنية مشتركة. ويشمل المسار المفيد حساس المنتج وقرار PLC وأمر الصمام وضغوط منفذ المشغل وموضع العربة أو حساس النهاية وتأكيد الرفض. ومن دون توقيت متزامن قد يُعزى الفرز المتأخر إلى الأسطوانة حتى عندما بدأ التأخير عند العين الضوئية أو المتحكم أو الصمام أو الأنبوب أو مسار العادم.
يمكن لـ حاسبة متطلبات تدفق الأسطوانة فحص التجويف والشوط والضغط وزمن الشوط المستهدف. تعامل مع نتيجتها باعتبارها اختياراً أولياً للصمام والأنابيب، ثم أكد الضغط الديناميكي وزمن الحركة الفعلي على الآلة المركبة.
كيف ينبغي فحص أحمال المرشد وطاقة التوقف؟
تتطلب مادة MY1 من SMC فحص الأحمال والعزوم عند سرعة المكبس المعنية. وتوصي، لشروط MY1B المحددة عند 1,000 إلى 1,500 mm/s، بممتص صدمات خارجي. وهذه إرشادات خاصة بالطراز والمقاس، لا حداً عاماً لكل الأسطوانات غير ذات القضيب (SMC).
ينتج حمل العربة أكثر من قوة محورية. إذ تنشئ إزاحات مركز ثقلها عزوم الميل والانحراف والالتفاف. وقد يزيد التسارع والتباطؤ وسحب الخرطوم وقوة حامل الكابل وصدم المنتج وانحراف الإطار ردود الفعل هذه. راجع نظام الإحداثيات وطريقة الأحمال المركبة للسلسلة المختارة؛ ولا تحول حملاً مسموحاً على محور واحد إلى «نسبة حمل جانبي» عامة.
استخدم الطاقة الحركية كفحص أولي للتوقف:
سرعة دخول التخميد هي سرعة المكبس أو العربة عند بدء التباطؤ داخل التخميد المختار أو الموقف الخارجي. وقد تكون أعلى كثيراً من متوسط سرعة الشوط، لذلك ينبغي قياسها أو تقديرها باستخدام طريقة الاختيار التي تحددها الشركة المصنعة.
حيث إن هي الطاقة الحركية بوحدة الجول، هي الكتلة المتحركة الكلية بوحدة الكيلوغرام، و هي السرعة عند دخول التخميد بوحدة المتر في الثانية. وبما أن الطاقة تتغير مع مربع السرعة، فإن مضاعفة تنتج أربعة أمثال الطاقة الحركية عند الكتلة نفسها.
قد يحتاج الموقف أيضاً إلى امتصاص شغل الدفع النيوماتيكي أثناء شوط التخميد:
حيث إن هي القوة الفعالة التي تواصل دفع العربة أثناء التباطؤ، و هي مسافة التوقف الفعالة. وهذه علاقة فحص، وليست بديلاً عن مخطط الطاقة المسموحة لدى الشركة المصنعة. استخدم إجراء الكتالوج الدقيق، وأدرج الجاذبية حيث تنطبق، وطبق معاملات الحمل أو قواعد خفض التصنيف المحددة.
لا تفترض أن أداة التحكم في التدفق ممتص للطاقة. فقد تغير السرعة، لكن التخميد وممتص الصدمات والموقف والتثبيت والبنية لا تزال تستقبل حمل التباطؤ. ويشير الارتداد وصدم غطاء النهاية وارتخاء المثبتات ولعب المرشد واهتزاز الحساس إلى ضرورة مراجعة بنية التوقف.
يمكن لـ دليل الطاقة الحركية للحمل المتحرك يشرح الحساب الأساسي. استخدم حاسبة طاقة تخميد الأسطوانة كأداة فحص، ثم قارن مدخلاتها ونتيجتها بالحدود المنشورة للطراز المختار.
ماذا تعني دقة الفرز لمحور نيوماتيكي؟
توفر ISO 13849-1:2023 منهجية لتصميم أنظمة التحكم المرتبطة بالسلامة، لكنها لا تحدد سماحية تحديد موضع أو مستوى أداء مطلوباً لفارز معين. ويجب أن يحدد قبول الفرز بشكل منفصل اكتشاف المنتج وتوقيت القرار ونقطة نهاية العربة وسلوك الموقف الميكانيكي ووجهة المنتج المؤكدة (ISO 13849-1:2023).
لا تختزل هذه القياسات في رقم واحد يسمى «الدقة»:
- قابلية تكرار الاكتشاف: التغير في موضع تحويل حساس المنتج أو طابع الزمن.
- زمن تأخر الأمر: الزمن من الاكتشاف إلى أمر خرج الصمام.
- قابلية تكرار الحركة: التغير في زمن وصول العربة وموضعها من اتجاه الاقتراب نفسه.
- تعريف نقطة النهاية: المكون الذي يحدد الموضع فعلياً، مثل موقف أو مخمّد أو قفل أو مكبح أو حلقة نيوماتيكية مؤازرة مضبوطة.
- نتيجة الفرز: ما إذا كان المنتج الصحيح يصل إلى الوجهة الصحيحة من دون تلف تلامس أو فشل في الفرز أو فرز مزدوج أو تداخل مع المنتج التالي.
يبلغ مفتاح رييد أو مفتاح الحالة الصلبة عادةً عن دخول هدف مغناطيسي إلى منطقة استشعاره. لكنه لا ينشئ بمفرده موضعاً ميكانيكياً دقيقاً. وتتطلب المواضع الوسيطة القابلة للبرمجة بنية مناسبة للتغذية الراجعة والتحكم؛ أما الصمام الاتجاهي القياسي مع مفتاحي نهاية فعادةً ما يكون نظام حركة من طرف إلى طرف.
اكتب سماحيات منفصلة لزمن الوصول وموضع النهاية والارتداد وزمن الاستقرار ونتيجة الفرز الخاطئ. ثم حدد موضع القياس ودقة الحساس وطريقة أخذ العينات واتجاه الاقتراب والحمل والضغط ودرجة الحرارة والوصفة. ويوفر دليل الفرق بين قابلية التكرار والدقة المصطلحات اللازمة لهذه المواصفة.
أدلة FAT وSAT لمحور الفرز
توجه ANSI/PMMI B155.1-2023 موردي آلات التغليف ومستخدميها خلال عملية رسمية موثقة لتقييم المخاطر. وينبغي أن تحول FAT وSAT المتطلبات الناتجة إلى أدلة نجاح/فشل قابلة للملاحظة تحت شروط معلنة، لا أن تكتفي بعرض قصير بسرعة اسمية لآلة باردة ومن دون حمل (PMMI).
تجمع مصفوفة قبول مفيدة بين شروط التشغيل وأنماط الفشل. يوضح أحد الأعمدة ما تفعله الآلة، ويحدد عمود آخر ما يُقاس، ويحتوي الثالث على الحد الخاص بالمشروع وسجل الدليل.
استناداً إلى تحليلنا لهذه المتطلبات، لا يستطيع عرض واحد بسرعة اسمية إثبات حالة الإطلاق الكاملة. ويجب أن تغطي مجموعة الاختبار الحدود الميكانيكية المعلنة والضغط الديناميكي والحالة الدافئة والتعرض البيئي ذي الصلة والأعطال المقيمة المخاطر، مع الحفاظ على تكوين الأجهزة والبرامج الذي جرى اختباره.
| شرط الاختبار | القياسات التي يجب تسجيلها | قاعدة القبول التي يجب تحديدها قبل الاختبار |
|---|---|---|
| الوصفة الاسمية | معدل المنتجات وزمن الوصول ونقطة النهاية والضغط ونتيجة الفرز | الخرج المطلوب وتوزيع التوقيت |
| أسرع وصفة | أدنى فترة منتج وميزانية الحركة والعودة الكاملة | لا يوجد تعارض زمني مع المنتج التالي |
| أقصى كتلة متحركة معلنة | السرعة القصوى أو سرعة دخول التخميد والارتداد وحالة التوقف ودليل رد فعل المرشد | ضمن حدود الحمل والعزم والطاقة للطراز الدقيق |
| أدنى ضغط ديناميكي معلن | ضغط المنفذ أثناء التسارع وزمن الحركة وتأكيد حالة النهاية | يكمل الحركة الآمنة من دون رفع ضبط المنظم بعد الاختبار |
| تشغيل مستمر في الحالة الدافئة | انحراف التوقيت وملاحظات درجة الحرارة والتسرب ولعب المرشد وسلوك التوقف | يبقى ضمن حدود القبول نفسها بعد الاستقرار الحراري |
| انحشار أو منتج محجوب | تلامس المنتج واستجابة الحمل الزائد والطاقة المحبوسة وتسلسل التعافي | لا توجد حركة غير متحكم فيها أو إعادة تشغيل آلية غير آمنة |
| عطل حساس المنتج | استجابة التشخيص والمخارج المعطلة وإشارة العطل | يطابق سلوك العطل المقيم المخاطر |
| فقدان الهواء أو الطاقة واستعادتهما | سلوك العربة والحمل المحتجز والطاقة المخزنة وأمر إعادة التشغيل | يصل إلى الحالة الآمنة المحددة أو يحافظ عليها؛ ولا تحدث إعادة تشغيل غير متوقعة |
| طلب الحاجز أو التوقف الطارئ | استجابة التوقف والحركة النيوماتيكية المتبقية | يطابق مواصفة وظيفة السلامة التي تم التحقق منها |
| التنظيف أو التعرض البيئي | حالة مانع التسرب والتآكل والحساس والكابل والمزلّق والحماية من الدخول | يطابق تصنيفات المنتج والتركيب المعلنة |
لا تخترع عدداً عاماً واحداً للعينات لكل آلة. حدد عدد الدورات وحالات الفشل المسموحة ومنهج الثقة وفترة الإحماء والوصفات وتكرارات الأعطال في خطة القبول. فاعتماد وظيفة السلامة ودراسة قدرة الإنتاج تجيبان عن سؤالين مختلفين وقد تتطلبان أدلة مختلفة.
احفظ المسارات الخام وبيانات التكوين مع التقرير: رقم قطعة الأسطوانة والصمام والملف، ومقاسات الأنابيب وأطوالها، وإعدادات التحكم في التدفق، ومواضع ضغط التغذية والمنفذ، وأرقام قطع الحساسات، وإصدار PLC، والوصفة، والحمولة، والظروف المحيطة، وتاريخ الاختبار. ويصعب إعادة إنتاج نتيجة نجاح من دون التكوين المختبر بعد الصيانة.
كيف تغير بيئات الغذاء والغسل بالماء والانفجار المواصفة؟
تذكر FDA أن الحالة التنظيمية لعنصر ملامس للغذاء تعتمد على مواده المكونة والتفويض المنطبق والشركة المصنعة وشروط الاستخدام المقصودة. لذلك لا تكفي عبارة عامة مثل «أسطوانة متوافقة مع FDA» عندما يمكن لموانع التسرب أو الشحوم أو الطلاءات أو المواد الأخرى أن تلامس الغذاء بصورة معقولة (FDA).
حدد حدود التعرض أولاً:
- إذا كان المشغل خارج منطقتي المنتج والرذاذ، فوثّق كيف تمنع الحواجز والأغطية والتصريف والتنظيف الانتقال أو التلوث.
- إذا كان يمكن لمادة أن تلامس الغذاء، فاطلب دليلاً قابلاً للتتبع لاستخدامها المقصود وشروطه بدقة، لا مجرد تسمية عامة لمادة مانع التسرب.
- في حالة الغسل بالماء، تحقق من مجموعة التركيب الكاملة: المشغل والمفاتيح والموصلات ومداخل الكابلات والوصلات والمثبتات والأغطية والتصريف والمزلّق والتوافق مع مواد التنظيف الكيميائية.
- تعامل مع تصنيف IP باعتباره تصنيفاً للمنتج أو الغلاف المصنف الدقيق ضمن شروط اختباره المعلنة. ولا تنقل تصنيف الحساس إلى التركيب الميكانيكي بأكمله.
- في الإنتاج النظيف، تحقق من بيانات الجسيمات والشحوم والعادم والمادة والتنظيف والتغليف للطراز الدقيق. ولا يشهد تصنيف الغرفة باعتماد المشغل.
يغطي توجيه ATEX 2014/34/EU المعدات والأنظمة الواقية المخصصة للاستخدام في أجواء يحتمل أن تكون انفجارية. ولا يكون ذا صلة إلا بعد تحديد الجو والمنطقة ومجموعة الغاز أو الغبار وفئة درجة الحرارة وفئة المعدات ومتطلبات السوق (المفوضية الأوروبية).
يؤثر الغبار أيضاً في الآلات العادية غير الخاضعة لـ ATEX. فقد يدخل المسحوق إلى المرشدات ويحجب الحساسات ويسد كواتم العادم ويغير الاحتكاك. وقد يغسل التنظيف الرطب شحماً غير متوافق أو يدفع المواد الكيميائية إلى واجهات منع التسرب. وتنتمي هذه الشروط إلى ورقة الخدمة واختبار القبول، لا إلى خانة عامة بعنوان «بيئة قاسية».
حزمة طلب التسعير والإطلاق الهندسي
تبني طريقة OSP-P من Parker الاختيار على الأحمال والقوى والعزوم المسموحة وأداء التخميد، بما في ذلك الكتلة المتحركة وسرعة دخول التخميد. ويغفل طلب تسعير لا يذكر سوى التجويف والشوط المتغيرات الأكثر احتمالاً لإبطال تطبيق فرز عالي السرعة (كتالوج Parker OSP-P).
أرسل إلى المورد ومتكامل الآلة:
- تسلسل الفرز الكامل لكل وصفة ذات صلة.
- معدل المنتجات وخطوة المنتجات الدنيا ونافذة القرار المطلوبة.
- الشوط والاتجاه والتثبيت والغلاف المتاح والدعامات الوسيطة.
- الكتلة المتحركة الكلية، بما في ذلك العربة وعدة التشغيل والكابلات والخراطيم والمنتج.
- إزاحات مركز الثقل والقوى الخارجية في نظام إحداثيات المورد.
- متوسط السرعة المستهدف وسرعة دخول التخميد المقاسة أو المقدرة والتسارع والتباطؤ.
- سماحيات نقطة النهاية وزمن الوصول والارتداد والاستقرار المطلوبة.
- الضغط الساكن المتاح وأدنى ضغط ديناميكي عند المشغل.
- تفاصيل الصمام والمنفذ والوصلة والأنبوب وكاتم الصوت والتحكم في التدفق.
- ترتيب التخميد الداخلي وممتص الصدمات الخارجي والمكبح والقفل والموقف الميكانيكي.
- حساسات المنتج وحساسات الأسطوانة وجهاز التغذية الراجعة والمتحكم وتغطية التشخيص.
- سلوك الحالة الآمنة عند الحواجز والتوقف الطارئ وفقدان الهواء وفقدان الطاقة والانحشار وإعادة التشغيل.
- درجة الحرارة والغبار والماء والمواد الكيميائية وحد ملامسة الغذاء وتصنيف المنطقة الخطرة.
- الدورات والمسافة السنوية المتوقعة، مع التعريف الدقيق للدورة الواحدة.
- شروط FAT/SAT وحدود النجاح/الفشل والسجلات وحالة الصيانة ومتطلبات التحكم في التغيير.
لحسابات التدفق والدعم للشوط الطويل، استخدم دليل تحجيم ناقل الأسطوانة غير ذات القضيب. وللمحاذاة وانحشار المرشد، استخدم دليل سماحية توازي سكة المرشد.
ما قاعدة الاختيار العملية؟
تتطلب ISO 12100 تقييماً موثقاً للمخاطر وخفضها؛ وتعالج ISO 4414 مخاطر النظام النيوماتيكي. ولا تعتمد المحور غير ذي القضيب إلا عندما تغطي حدود طرازه الدقيق ونتائج FAT/SAT الوصفات والأحمال والبيئات والأعطال والحالات الآمنة المعلنة (ISO 12100; ISO 4414).
لا تشترِ «2 m/s» أو «50 مليون دورة» أو «±0.1 mm» كتسميات منفصلة. اشترِ تكويناً قابلاً للتتبع بخدمة محددة وحدود طراز منشورة وطريقة اختبار متفق عليها وأدلة مقاسة. وإذا غيرت الآلة خطوة المنتج أو الحمولة أو هندسة المرشد أو طريقة التوقف أو الصمام أو الأنابيب أو الضغط أو البرنامج أو البيئة، فراجع ما إذا كان التحقق الأصلي لا يزال منطبقاً.
أقوى فارز للتغليف ليس المحور صاحب أكبر رقم دعائي، بل المحور الذي يظل توقيته ومسار حمله وطاقة توقفه وضوابطه وملاءمته البيئية وسلوك أعطاله ضمن الحدود الموثقة في أسوأ حالة تشغيل معلنة للآلة.
الأسئلة الشائعة حول الفرز عالي السرعة بالأسطوانات غير ذات القضيب
تغطي ISO 15552 أبعاد قابلية التبادل المحددة لأسطوانات ذات قضيب، بينما تغطي ISO 4414 سلامة النظام النيوماتيكي، وتعالج PMMI B155.1 آلات التغليف ضمن نطاقها. وتجيب هذه الفروق عن أكثر الأسئلة شيوعاً حول السرعة والدقة وتطبيقات الغذاء والتخميد وأدلة القبول من دون اختراع حدود عامة للأسطوانات غير ذات القضيب (ISO; PMMI).
هل تعتمد ISO 15552 أسطوانة غير ذات قضيب للتغليف عالي السرعة؟
لا. تحدد ISO 15552:2018 أبعاد قابلية التبادل لأسطوانات نيوماتيكية محددة ذات قضيب مفرد أو مزدوج وبمثبتات قابلة للفصل. ولا تعتمد سرعة الأسطوانة غير ذات القضيب أو قدرة مرشدها أو قابلية تكرارها أو تخميدها أو عمر خدمتها. راجع كتالوج الطراز الدقيق غير ذي القضيب وتحقق من خدمة الفرز المركبة بشكل منفصل.
هل يساوي عدد العبوات في الدقيقة عدد دورات الأسطوانة في الدقيقة؟
ليس بالضرورة. فقد يحافظ الفارز على موضع واحد عبر عدة منتجات، أو يتحرك فقط للمنتجات المرفوضة، أو يتطلب حركة وعودة خلال فترة منتج واحدة. حوّل تسلسل المنتج إلى أزمنة اكتشاف وأمر وصمام وحركة وثبات وعودة قبل تحديد تردد المشغل أو التدفق.
هل يستطيع مفتاح مغناطيسي ضمان دقة فرز قدرها ±0.1 mm؟
ليس بمفرده. يشير مفتاح الأسطوانة عادةً إلى دخول هدف مغناطيسي في منطقة استشعاره. وتعتمد دقة نقطة النهاية أيضاً على المرشد والموقف الميكانيكي والتخميد والحمل واتجاه الاقتراب والضغط والسرعة والتثبيت وطريقة القياس. حدد قابلية تكرار المفتاح بشكل منفصل عن موضع العربة ونتيجة الفرز النهائية.
متى تحتاج الأسطوانة غير ذات القضيب عالية السرعة إلى ممتص صدمات خارجي؟
استخدم إجراء الشركة المصنعة المختارة للكتلة والسرعة وحمل العزم وطاقة التخميد. ويلزم ممتص صدمات خارجي عندما لا يستطيع التخميد الداخلي امتصاص الكتلة المتحركة وطاقة الدفع المعلنة، أو عندما تتطلب بنية التوقف تحكماً أشد في الارتداد. ركّبه قرب مركز الثقل الفعال للحمل عندما يطلب الكتالوج ذلك.
ما الأدلة التي ينبغي الاحتفاظ بها من FAT وSAT؟
احتفظ بمسارات التوقيت والضغط المتزامنة، وسجلات الموضع أو حالة النهاية، ونتائج الفرز، والوصفات المختبرة، والحمولة، وأرقام قطع الأسطوانة والصمام، وتفاصيل الأنابيب، وإعدادات التحكم في التدفق، وإصدار البرنامج، والظروف البيئية، ونتائج اختبار الأعطال، وحدود القبول الموقعة. وتجعل هذه السجلات النتيجة قابلة لإعادة الإنتاج بعد الصيانة أو التعديل.
المصادر والمراجع التقنية
- ANSI/PMMI B155.1-2023. متطلبات السلامة وتقييم المخاطر لآلات التغليف والمعالجة ضمن نطاقها المحدد. صفحة معايير PMMI. تم الاطلاع في 26 يوليو 2026.
- ISO 12100:2010. سلامة الآلات وتقييم المخاطر وخفضها. الصفحة الرسمية لـ ISO. تم الاطلاع في 26 يوليو 2026.
- ISO 4414:2010. القواعد العامة ومتطلبات السلامة لأنظمة ومكونات القدرة بالموائع النيوماتيكية. الصفحة الرسمية لـ ISO. تم الاطلاع في 26 يوليو 2026.
- ISO 13849-1:2023. المبادئ العامة للأجزاء المرتبطة بالسلامة في أنظمة التحكم. الصفحة الرسمية لـ ISO. تم الاطلاع في 26 يوليو 2026.
- ISO 15552:2018. السلسلة البُعدية لأسطوانات نيوماتيكية محددة ذات قضيب مفرد أو مزدوج وبمثبتات قابلة للفصل. الصفحة الرسمية لـ ISO. تم الاطلاع في 26 يوليو 2026.
- كتالوج Parker OSP-P 0980. إرشادات أحمال الأسطوانة غير ذات القضيب وعزومها وتخميدها وسرعة دخول التخميد. ملف PDF الرسمي من Parker. تم الاطلاع في 26 يوليو 2026.
- كتالوج SMC MY1B. إرشادات خاصة بالطراز للحمل والعزم والسرعة المسموحة واختيار ممتص الصدمات. ملف PDF الرسمي من SMC. تم الاطلاع في 26 يوليو 2026.
- مواد ملامسة الغذاء لدى FDA. الحالة التنظيمية للمكونات والتفويضات والمصنعين وشروط الاستخدام المقصودة. الإرشادات الرسمية لـ FDA. تم الاطلاع في 26 يوليو 2026.
- ATEX لدى المفوضية الأوروبية. المعدات والأنظمة الواقية المخصصة للاستخدام في أجواء يحتمل أن تكون انفجارية. المفوضية الأوروبية. تم الاطلاع في 26 يوليو 2026.