
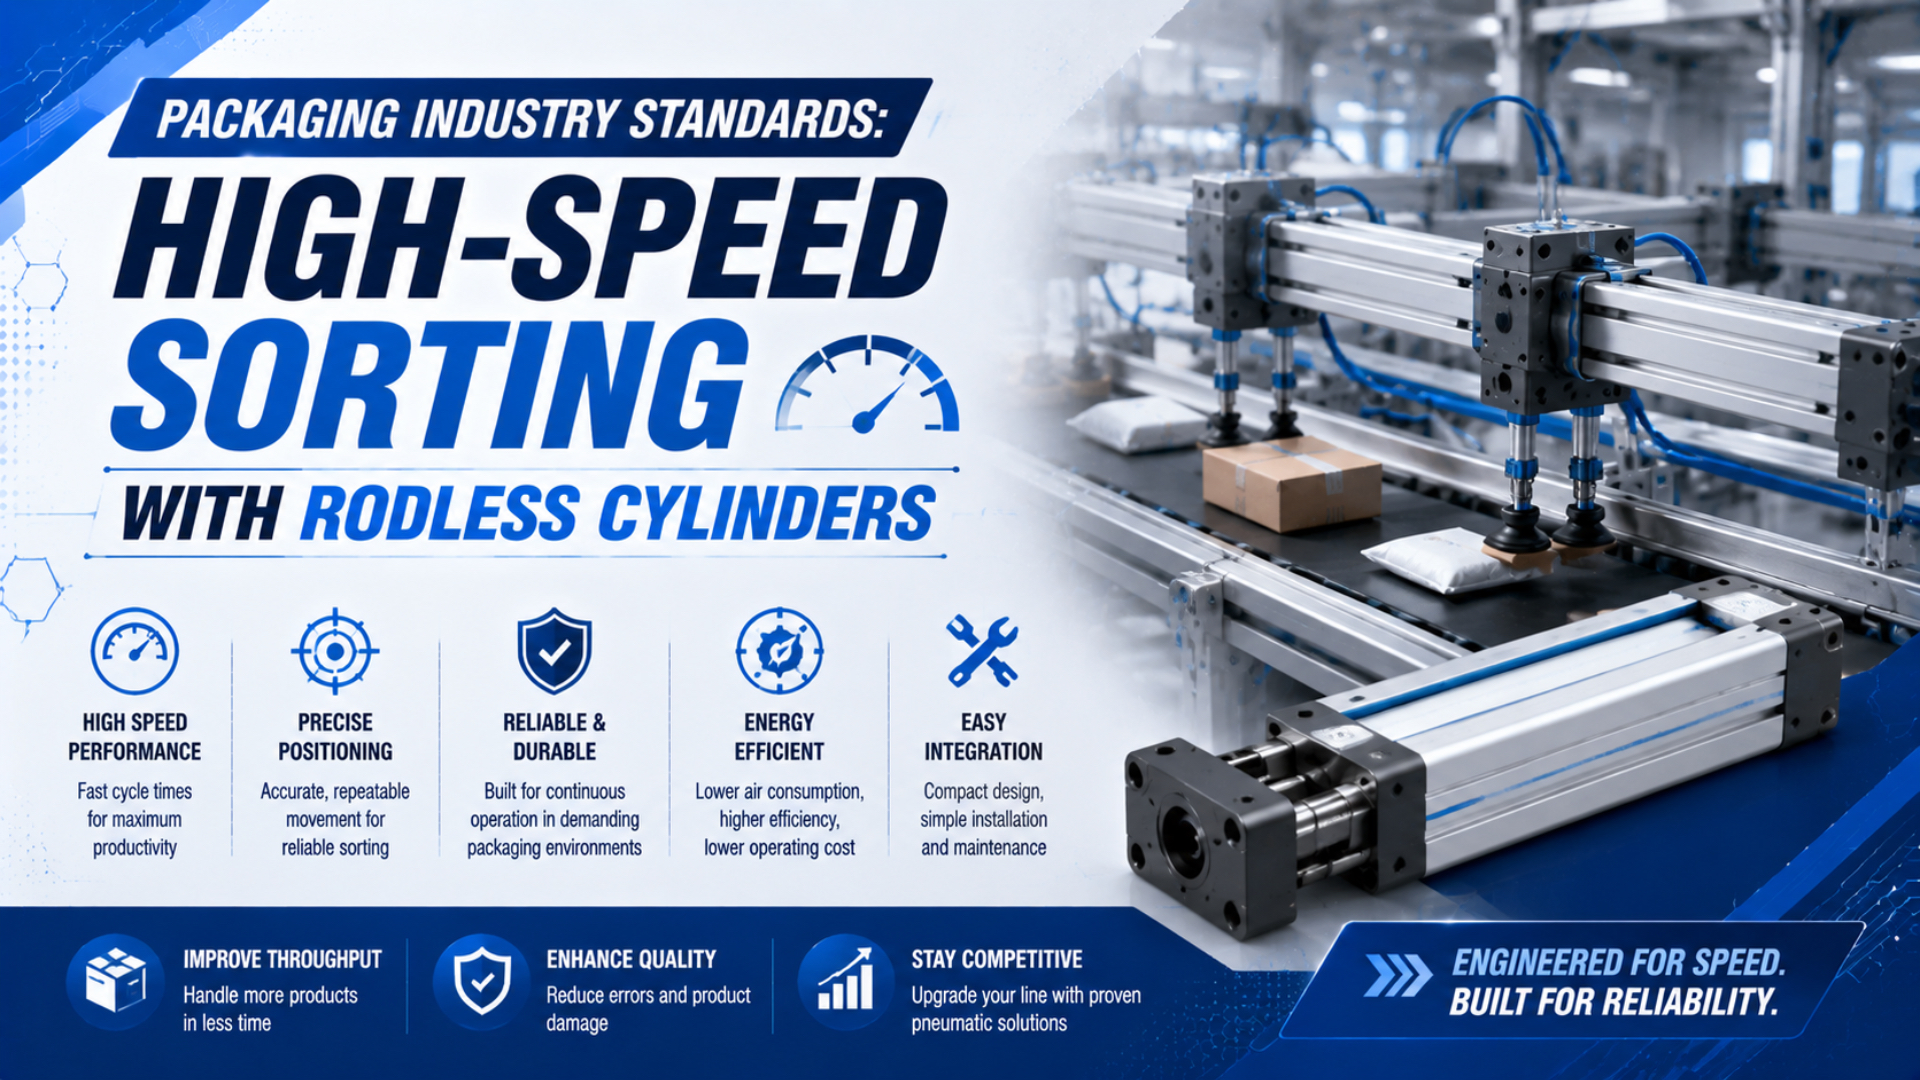
Высокоскоростная сортировка с бесштоковыми цилиндрами не регулируется одним стандартом, который назначает для каждого привода минимальную частоту циклов, ±0.1 mm повторяемости или универсальный ресурс. Стандарты охватывают разные части машины. ANSI/PMMI B155.1 рассматривает безопасность упаковочных и перерабатывающих машин, ISO 12100 задает метод оценки риска, ISO 4414 охватывает опасности пневматических систем, а ISO 13849-1 применяется, когда функция управления снижает риск.
Допустимые скорость, нагрузка, момент на направляющей, энергия остановки и повторяемость цилиндра по-прежнему определяются конкретной моделью, условиями ее каталога и собственной спецификацией приемки машины. Для высокоскоростного сортировщика практическая задача состоит в том, чтобы преобразовать эти источники в измеримые проверки FAT и SAT.
Ключевые выводы
- ISO 15552 не определяет характеристики сортировки бесштокового цилиндра.
- Число упаковок в минуту и число циклов привода в минуту — разные требования.
- Пиковая скорость входа в амортизацию может превышать среднюю скорость хода.
- Моменты на направляющей и энергия остановки требуют проверки для конкретной модели.
- Предельные значения FAT/SAT нужно зафиксировать до начала настройки.
Граница между стандартом и испытанием имеет значение. Машина может использовать компоненты, соответствующие стандартам, и все же пропускать изделия, отскакивать от упора, терять динамическое давление или неожиданно двигаться после отказа. Соответствие определяет процесс проектирования и рамки безопасности; валидация применения показывает, выполняет ли установленная ось назначенную ей задачу сортировки.
Наш анализ приведенных ниже четырех стандартов и двух каталогов производителей показывает, что нужно разделять три границы: требования безопасности машины, требования к пневматической системе и ограничения конкретного привода. Объединение их в одно число «отраслевого стандарта» скрывает, какой документ подтверждает каждый критерий приемки.
Какие стандарты применяются к высокоскоростному упаковочному сортировщику?
ANSI/PMMI B155.1-2023 распространяется на новые, измененные или восстановленные упаковочные машины, включая конвейерное оборудование в составе упаковочных функций. ISO 4414:2010 охватывает опасности пневматических систем машин. Ни один из них не публикует универсальные целевые значения скорости бесштокового цилиндра, повторяемости, процента боковой нагрузки или ресурса циклов (PMMI; ISO 4414).
Используйте стандарты как иерархию, а не как взаимозаменяемые сертификаты продукции:
ANSI/PMMI B155.1 — стандарт безопасности упаковочных и перерабатывающих машин в пределах заявленной области применения. ISO 4414 — стандарт безопасности пневматических систем. ISO 15552 — стандарт размерной взаимозаменяемости серии цилиндров со штоком, описанной в его области применения.
| Уровень | Релевантный документ | Что он дает | Чего он не дает |
|---|---|---|---|
| Упаковочная машина | ANSI/PMMI B155.1-2023 для применимых североамериканских машин | Ответственность, документированную оценку риска и снижение риска для упаковочных и перерабатывающих машин | Рейтинг характеристик бесштокового цилиндра |
| Оценка риска машины | ISO 12100:2010 | Идентификацию опасностей, оценку величины риска, оценивание риска, снижение риска, документирование и проверку | Требуемый диаметр цилиндра, скорость или способ остановки |
| Пневматическая система | ISO 4414:2010 | Общие правила и требования безопасности к пневматическим системам и компонентам, используемым на машинах | Заданную производительность сортировки или допуск позиционирования |
| Связанное с безопасностью управление | ISO 13849-1:2023, если применимо | Методику проектирования и интеграции связанных с безопасностью частей систем управления | Требуемую функцию безопасности или уровень характеристик для конкретного сортировщика |
| Размеры цилиндра | ISO 15552:2018 | Размеры взаимозаменяемости заданных одно- или двухштоковых цилиндров со съемными креплениями | Размеры бесштокового цилиндра, точность сортировки или выносливость при высокой скорости |
ISO 15552:2018 прямо охватывает пневматические цилиндры с одним или двумя штоками в указанной размерной серии. Ссылаться на него как на доказательство того, что бесштоковый цилиндр с механическим или магнитным соединением соответствует требованиям высокоскоростной сортировки, — ошибка классификации.
Стандарты также не делают каждое перечисленное требование применимым в любой ситуации. ATEX актуален, если оборудование предназначено для использования во взрывоопасной атмосфере. Правила контакта с пищевыми продуктами важны, когда материал при штатном применении может обоснованно соприкасаться с пищей. Применимый набор определяют рынок машины, продукт, среда, доступ, способ очистки и оценка риска.
Какие данные режима нужно зафиксировать до выбора бесштокового цилиндра?
Parker указывает, что выбор OSP-P зависит от допустимых нагрузок, сил, моментов и работы пневматической конечной амортизации; основными исходными данными являются перемещаемая масса и скорость поршня в начале амортизации. Такой подход для конкретной модели обоснованнее, чем выбор по общей маркировке «высокоскоростной» (каталог Parker OSP-P).
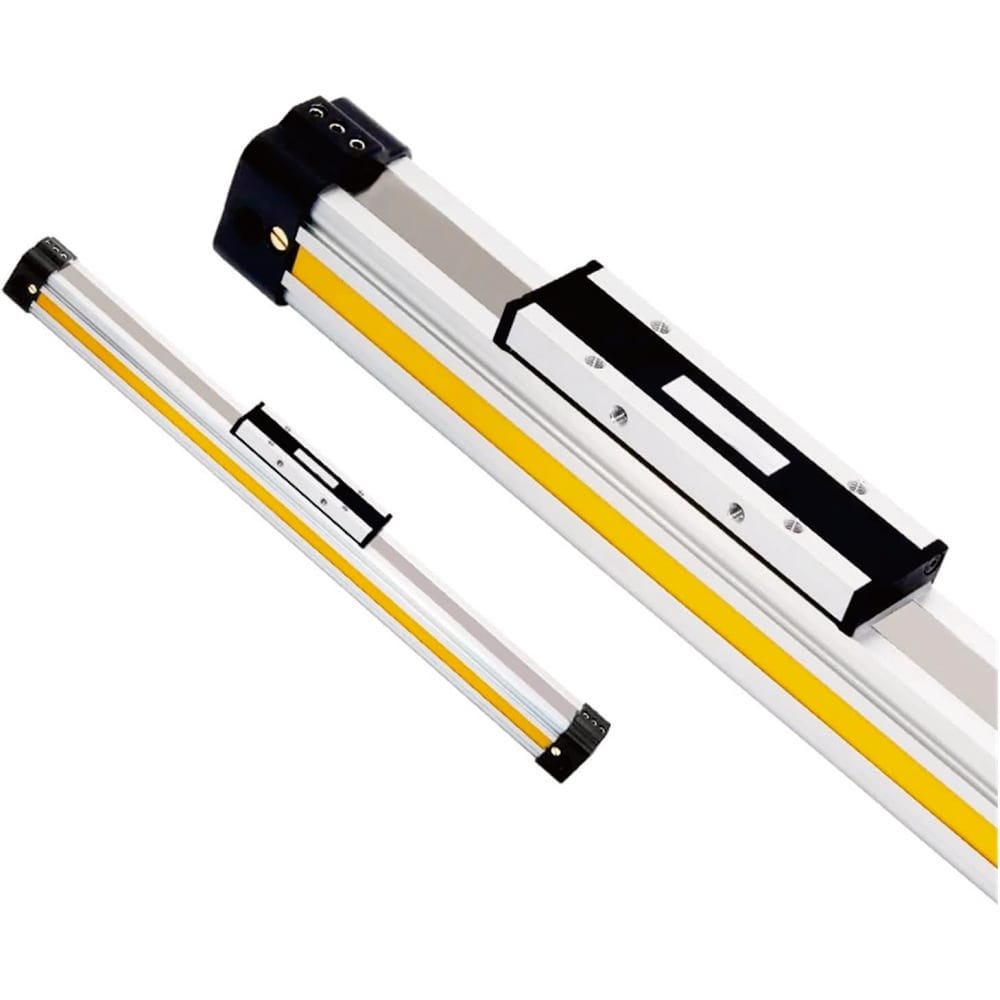
До сравнения цилиндров зафиксируйте один профиль режима в худшем случае:
Согласно нашему анализу приведенных каталогов, чаще всего забывают о скорости входа в амортизацию, собственной массе каретки, силах от кабелей и шлангов, смещениях центра тяжести и эффективном расстоянии остановки. Каждый из этих факторов может изменить выбор, даже если диаметр, ход и номинальное давление остаются прежними.
| Исходный параметр | Зафиксируйте это значение | Зачем оно нужно сортировщику |
|---|---|---|
| Производительность по изделиям | Число изделий в минуту для каждого рецепта | Определяет доступный интервал принятия решения, но не автоматически частоту циклов привода |
| Шаг изделий | Минимальное время и расстояние между изделиями | Определяет, насколько поздно отводчик может начать движение, не задев следующее изделие |
| Последовательность сортировки | Переход из исходного положения к сортировке, выдержка, возврат и пропущенные циклы | Преобразует скорость линии в фактическое движение привода |
| Ход | Требуемое полезное перемещение плюс запас на остановку и регулировку | Определяет объем полости, среднее время движения и габаритную зону машины |
| Перемещаемая масса | Каретка, оснастка, крепеж, изделие, кабелеукладчик, шланги и навесные детали | Определяет силу ускорения и энергию остановки |
| Геометрия нагрузки | Смещения центра тяжести по каждой значимой оси | Создает статические и динамические моменты на направляющей |
| Ориентация | Горизонтальная, вертикальная, наклонная или подвижная база | Изменяет вспомогательные или противодействующие силы и поведение при отказе |
| Динамическое давление | Давление в порту привода во время хода в худшем случае | Показывает потери, скрытые показанием статического регулятора |
| Среда | Температура, пыль, вода, моющие химикаты и классификация атмосферы | Определяет требования к материалам, уплотнениям, защите от проникновения и сертификации |
| Безопасное состояние | Требуемое поведение после открытия ограждения, аварийной остановки, потери воздуха или питания либо заклинивания | Определяет клапаны, управление запасенной энергией, тормоза, фиксаторы и логику перезапуска |
Самый быстрый рецепт линии может быть не самым тяжелым случаем. Более медленная, но более тяжелая упаковка может создать большую энергию остановки. Более легкое изделие с меньшим шагом может оставить меньше времени на обратный ход. Нагретая после нескольких часов работы машина также может вести себя иначе, чем холодная машина на демонстрации FAT.
Для полного процесса задания параметров цилиндра используйте чек-лист высокоскоростного пневматического цилиндра. Заявления о ресурсе относятся к отдельному анализу доказательств для большого числа циклов.
Как преобразовать производительность упаковки в бюджет времени привода?
В каталоге OSP-P Parker указано, что скорость поршня при входе в амортизацию обычно примерно на 50% выше средней скорости хода. Поэтому деление хода на время перемещения не подтверждает работоспособность амортизации. Временной бюджет должен отдельно учитывать обнаружение, логику, отклик клапана, движение, замедление, выдержку и возврат (Parker).
Начните со времени между изделиями:
Интервал между изделиями — это время между последовательными изделиями у опорного датчика или точки принятия решения. Время цикла привода — время, необходимое для полной заданной последовательности движения. Эти величины равны только тогда, когда алгоритм управления требует ровно одного полного цикла привода на каждое изделие.
Здесь — секунд на изделие, а — изделий в минуту. При показательной производительности 180 изделий в минуту интервал составляет 0.333 секунды. Этот расчет не доказывает, что привод должен выполнять 180 полных циклов в минуту. Последовательность PLC может удерживать одно положение для нескольких изделий или перемещать привод только при появлении отбракованного изделия.
Если для изделия требуется одно сортировочное перемещение и возврат до появления следующего конфликтующего изделия, запишите полный бюджет:
Для каждого слагаемого должна быть измеримая граница. Обнаружение включает отклик датчика и фильтрацию. Логика включает время выполнения задачи и сетевую задержку. Время клапана включает электрический и пневматический отклик. Перемещение включает ускорение и замедление, а не предполагает постоянную скорость. Запас учитывает заявленный разброс, а не необъяснимый процент, скопированный с другой машины.
Измеряйте сигналы по общей временной шкале. Полезная трасса включает датчик изделия, решение PLC, команду клапану, давления в портах привода, положение каретки или конечный датчик и подтверждение отбракованного изделия. Без синхронизированных временных меток позднюю сортировку можно ошибочно списать на цилиндр, хотя задержка началась на фотоэлектрическом датчике, контроллере, клапане, трубке или выхлопном тракте.
Калькулятор требуемого расхода цилиндра позволяет предварительно проверить диаметр, ход, давление и заданное время хода. Рассматривайте его результат как предварительный выбор клапана и трубок, затем подтвердите динамическое давление и фактическое время перемещения на установленной машине.
Как проверять нагрузки на направляющую и энергию остановки?
Материалы SMC по MY1 требуют проверять нагрузку и моменты при соответствующей скорости поршня. Для заданных условий MY1B при скорости от 1,000 до 1,500 mm/s рекомендуется внешний амортизатор. Это руководство для конкретной модели и размера, а не универсальный порог для всех бесштоковых цилиндров (SMC).
Нагрузка на каретку создает не только осевую силу. Смещение центра тяжести вызывает моменты тангажа, рыскания и крена. Ускорение, замедление, сопротивление шлангов, усилие кабелеукладчика, удар изделия и деформация рамы могут увеличить эти реакции. Проверьте систему координат и метод расчета комбинированной нагрузки выбранной серии; не преобразуйте допустимую нагрузку по одной оси в универсальный «процент боковой нагрузки».
Используйте кинетическую энергию для предварительной проверки остановки:
Скорость входа в амортизацию — это скорость поршня или каретки в момент начала замедления внутри выбранной амортизации или на внешнем упоре. Она может значительно превышать среднюю скорость хода, поэтому ее следует измерить или оценить методом выбора, указанным производителем.
Здесь — кинетическая энергия в джоулях, — общая перемещаемая масса в килограммах, а — скорость при входе в амортизацию в метрах в секунду. Поскольку энергия изменяется пропорционально квадрату скорости, удвоение дает в четыре раза большую кинетическую энергию при той же массе.
Упор также может быть вынужден поглощать работу пневматического привода во время хода амортизации:
Здесь — эффективная сила, продолжающая перемещать каретку во время замедления, а — эффективное расстояние остановки. Это соотношение предназначено для предварительной проверки, а не для замены графика допустимой энергии производителя. Используйте точную процедуру из каталога, учитывайте гравитацию, если она существенна, и применяйте заданные коэффициенты нагрузки или правила снижения характеристик.
Не предполагайте, что регулятор расхода поглощает энергию. Он может изменять скорость, но амортизация, амортизатор, упор, крепление и конструкция по-прежнему воспринимают нагрузку при замедлении. Отскок, удар в крышку, ослабление крепежа, люфт направляющей и дребезг датчика указывают на необходимость пересмотреть архитектуру остановки.
Руководство по кинетической энергии перемещаемой нагрузки объясняет базовый расчет. Используйте Калькулятор энергии амортизации цилиндра как средство предварительной проверки, затем сопоставьте его исходные данные и результат с опубликованными ограничениями выбранной модели.
Что означает точность сортировки для пневматической оси?
ISO 13849-1:2023 задает методологию проектирования систем управления, связанных с безопасностью, но не назначает допуск позиционирования или требуемый уровень характеристик для конкретного сортировщика. Приемка сортировки должна отдельно определить обнаружение изделия, время принятия решения, конечное положение каретки, поведение механического упора и подтвержденное место назначения изделия (ISO 13849-1:2023).
Не сводите эти измерения к одному числу «точности»:
- Повторяемость обнаружения: разброс положения или временной метки переключения датчика изделия.
- Задержка команды: время от обнаружения до команды на выход клапана.
- Повторяемость движения: разброс времени прибытия и положения каретки при подходе с одного и того же направления.
- Определение конечного положения: компонент, который физически задает положение, например упор, амортизация, фиксатор, тормоз или управляемый сервопневматический контур.
- Результат сортировки: достигает ли правильное изделие правильного места назначения без контактного повреждения, пропуска, двойной сортировки или помехи следующему изделию.
Герконовый или твердотельный датчик обычно сообщает, что магнитная мишень вошла в его зону чувствительности. Сам по себе он не создает точного механического положения. Промежуточные программируемые положения требуют подходящей архитектуры обратной связи и управления; стандартный распределительный клапан с двумя конечными датчиками обычно образует систему движения от упора до упора.
Запишите отдельные допуски для времени прибытия, конечного положения, отскока, времени стабилизации и ошибочной сортировки. Затем укажите место измерения, разрешение датчика, способ выборки, направление подхода, нагрузку, давление, температуру и рецепт. Руководство по повторяемости и точности дает терминологию, необходимую для такой спецификации.
Данные FAT и SAT для сортировочной оси
ANSI/PMMI B155.1-2023 помогает поставщикам и пользователям упаковочных машин выполнять формальную документированную оценку риска. FAT и SAT должны превратить полученные требования в наблюдаемые критерии «пройдено/не пройдено» при заявленных условиях, а не ограничиваться коротким прогоном на номинальной скорости с ненагруженной холодной машиной (PMMI).
Полезная матрица приемки сопоставляет рабочие условия с режимами отказа. В одном столбце указано, что делает машина; в другом — что измеряется; в третьем — проектный предел и запись с доказательством.
Наш анализ этих требований показывает, что одна демонстрация на номинальной скорости не может подтвердить полный выпускной пакет. Набор испытаний должен охватывать заявленные механические крайние состояния, динамическое давление, прогретое состояние, соответствующее воздействие среды и отказовые режимы, оцененные по риску, при сохранении проверенной конфигурации оборудования и программного обеспечения.
| Условие испытания | Что записать при измерении | Правило приемки, определяемое до испытания |
|---|---|---|
| Номинальный рецепт | Производительность по изделиям, время прибытия, конечное положение, давление и результат сортировки | Требуемые выходные показатели и распределение времени |
| Самый быстрый рецепт | Минимальный интервал между изделиями и полный бюджет перемещения с возвратом | Нет конфликта по времени со следующим изделием |
| Максимальная заявленная перемещаемая масса | Пиковая скорость или скорость входа в амортизацию, отскок, состояние упора и данные о реакции направляющей | В пределах ограничений точной модели по нагрузке, моменту и энергии |
| Минимальное заявленное динамическое давление | Давление в порту при ускорении, время перемещения и подтверждение конечного состояния | Безопасное движение завершается без повышения настройки регулятора после испытания |
| Непрерывная работа в прогретом состоянии | Уход времени, наблюдения за температурой, утечки, люфт направляющей и поведение упора | После термостабилизации остаются действующими те же пределы приемки |
| Заклинивание или заблокированное изделие | Контакт с изделием, реакция на перегрузку, запертая энергия и последовательность восстановления | Нет неконтролируемого движения или небезопасного автоматического перезапуска |
| Отказ датчика изделия | Диагностическая реакция, блокировка выходов и индикация отказа | Соответствует поведению при отказе, оцененному по риску |
| Потеря и восстановление воздуха или питания | Поведение каретки, удерживаемая нагрузка, запасенная энергия и команда перезапуска | Достигается или поддерживается заданное безопасное состояние; неожиданного перезапуска нет |
| Запрос от ограждения или аварийной остановки | Реакция остановки и остаточное пневматическое движение | Соответствует проверенной спецификации функции безопасности |
| Очистка или воздействие среды | Состояние уплотнения, коррозии, датчика, кабеля, смазки и защиты от проникновения | Соответствует заявленным характеристикам изделия и установки |
Не придумывайте единое универсальное число образцов для каждой машины. Зафиксируйте в плане приемки число циклов, допустимое число пропусков, метод определения доверия, время прогрева, рецепты и повторения отказов. Валидация функции безопасности и исследование производственных возможностей отвечают на разные вопросы и могут требовать разных доказательств.
Сохраняйте вместе с отчетом исходные трассы и данные конфигурации: номер детали цилиндра, клапан и катушку, размеры и длины трубок, настройки регуляторов расхода, места измерения давления питания и в портах, номера деталей датчиков, ревизию PLC, рецепт, полезную нагрузку, условия окружающей среды и дату испытания. Результат «пройдено» без проверенной конфигурации трудно воспроизвести после обслуживания.
Как пищевые, моечные и взрывоопасные среды меняют спецификацию?
FDA указывает, что нормативный статус изделия, контактирующего с пищей, зависит от входящих в него веществ, применимого разрешения, изготовителя и предусмотренных условий использования. Поэтому общего заявления «цилиндр соответствует требованиям FDA» недостаточно, если уплотнения, смазка, покрытия или другие материалы могут обоснованно контактировать с пищей (FDA).
Сначала определите границу воздействия:
- Если привод находится вне зон продукта и брызг, документируйте, как ограждения, кожухи, дренаж и очистка предотвращают перенос веществ или загрязнение.
- Если материал может соприкасаться с пищей, запросите прослеживаемые доказательства для точного предполагаемого применения и условий, а не общую маркировку материала уплотнения.
- Для мойки проверьте всю установленную сборку: привод, датчики, разъемы, кабельные вводы, фитинги, крепеж, кожухи, дренаж, смазку и совместимость с моющими химикатами.
- Рассматривайте степень защиты IP как характеристику конкретного изделия или корпуса в заявленных условиях испытания. Не переносите характеристику датчика на всю механическую установку.
- Для чистого производства проверьте данные по частицам, смазке, выхлопу, материалам, очистке и упаковке для точной модели. Классификация помещения не сертифицирует привод.
Директива ATEX 2014/34/EU распространяется на оборудование и защитные системы, предназначенные для использования во потенциально взрывоопасных атмосферах. Она имеет значение только после определения атмосферы, зоны, группы газа или пыли, температурного класса, категории оборудования и требований рынка (Европейская комиссия).
Пыль влияет и на обычные машины без ATEX. Порошок может проникать в направляющие, закрывать датчики, забивать глушители выхлопа и изменять трение. Влажная очистка может смыть несовместимую смазку или занести химикаты в сопряжения уплотнений. Эти условия должны быть указаны в листе режима и приемочном испытании, а не скрываться за общей отметкой «тяжелая среда».
RFQ и пакет инженерного выпуска
Метод Parker OSP-P основывает выбор на допустимых нагрузках, силах, моментах и характеристиках амортизации, включая перемещаемую массу и скорость при входе в амортизацию. В RFQ, где указаны только диаметр и ход, отсутствуют переменные, которые с наибольшей вероятностью могут сделать высокоскоростное сортировочное применение неприемлемым (каталог Parker OSP-P).
Передайте поставщику и интегратору машины:
- Полную последовательность сортировки для каждого актуального рецепта.
- Производительность по изделиям, минимальный шаг и требуемое окно принятия решения.
- Ход, ориентацию, крепление, доступное монтажное пространство и промежуточные опоры.
- Полную перемещаемую массу, включая каретку, оснастку, кабели, шланги и изделие.
- Смещения центра тяжести и внешние силы в системе координат поставщика.
- Целевую среднюю скорость, измеренную или оцененную скорость при входе в амортизацию, ускорение и замедление.
- Требуемые допуски времени прибытия, конечного положения, отскока и стабилизации.
- Доступное статическое давление и минимальное динамическое давление у привода.
- Данные о клапане, портах, фитингах, трубках, глушителе и регуляторах расхода.
- Конфигурацию внутренней амортизации, внешнего амортизатора, тормоза, фиксатора и механического упора.
- Датчики изделия, датчики цилиндра, устройство обратной связи, контроллер и диагностическое покрытие.
- Поведение в безопасном состоянии при ограждении, аварийной остановке, потере воздуха, потере питания, заклинивании и перезапуске.
- Температуру, пыль, воду, химикаты, границу контакта с пищей и классификацию опасной зоны.
- Ожидаемое годовое число циклов и перемещение с точным определением одного цикла.
- Условия FAT/SAT, пределы «пройдено/не пройдено», записи, состояние обслуживания и требования к управлению изменениями.
Для расчетов расхода и опор при большой длине хода используйте руководство по подбору бесштокового цилиндра для конвейеров. Для выравнивания и заедания направляющей используйте руководство по допуску параллельности направляющих.
Каково практическое правило выбора?
ISO 12100 требует документированной оценки и снижения риска; ISO 4414 рассматривает опасности пневматической системы. Допускайте бесштоковую ось только тогда, когда ограничения ее точной модели и результаты FAT/SAT охватывают заявленные рецепты, нагрузки, среды, отказы и безопасные состояния (ISO 12100; ISO 4414).
Не покупайте отдельные ярлыки «2 m/s», «50 миллионов циклов» или «±0.1 mm». Покупайте прослеживаемую конфигурацию с заданным режимом, опубликованными ограничениями модели, согласованным методом испытания и измеренными доказательствами. Если машина меняет шаг изделий, полезную нагрузку, геометрию направляющих, способ остановки, клапан, трубки, давление, программное обеспечение или среду, проверьте, по-прежнему ли применима исходная валидация.
Лучший сортировщик для упаковки — не ось с самым крупным рекламным числом. Это ось, у которой временные параметры, силовой путь нагрузки, энергия остановки, управление, пригодность к среде и поведение при отказе остаются в документированных пределах при худшем заявленном рабочем состоянии машины.
Частые вопросы о высокоскоростной сортировке с бесштоковыми цилиндрами
ISO 15552 охватывает размеры взаимозаменяемости заданных цилиндров со штоком, ISO 4414 — безопасность пневматических систем, а PMMI B155.1 — упаковочные машины в своей области применения. Эти различия помогают ответить на самые частые вопросы о скорости, точности, пищевых применениях, амортизации и доказательствах приемки, не изобретая универсальные пределы для бесштоковых цилиндров (ISO; PMMI).
Сертифицирует ли ISO 15552 бесштоковый цилиндр для высокоскоростной упаковки?
Нет. ISO 15552:2018 устанавливает размеры взаимозаменяемости для заданных пневматических цилиндров с одним или двумя штоками и съемными креплениями. Он не сертифицирует скорость бесштокового цилиндра, способность направляющей, повторяемость, амортизацию или срок службы. Проверьте каталог точной модели бесштокового цилиндра и отдельно подтвердите установленный режим сортировки.
Равно ли число упаковок в минуту числу циклов цилиндра в минуту?
Не обязательно. Сортировщик может удерживать одно положение для нескольких изделий, перемещаться только при отбраковке или требовать перемещения и возврата в пределах одного интервала между изделиями. Преобразуйте последовательность изделий во времена обнаружения, команды, работы клапана, движения, выдержки и возврата, прежде чем задавать частоту или расход привода.
Может ли магнитный датчик гарантировать точность сортировки ±0.1 mm?
Сам по себе — нет. Датчик цилиндра обычно показывает, что магнитная мишень вошла в его зону чувствительности. Точность конечного положения также зависит от направляющей, механического упора, амортизации, нагрузки, направления подхода, давления, скорости, крепления и метода измерения. Указывайте повторяемость датчика отдельно от положения каретки и конечного результата сортировки.
Когда высокоскоростному бесштоковому цилиндру нужен внешний амортизатор?
Используйте процедуру производителя выбранной модели по зависимости массы от скорости, нагрузкам и моментам, а также энергии амортизации. Внешний амортизатор необходим, когда внутренняя амортизация не может поглотить заявленную перемещаемую массу и энергию привода либо архитектура остановки требует более жесткого контроля отскока. Устанавливайте его рядом с эффективным центром тяжести нагрузки, если этого требует каталог.
Какие доказательства должны сохраняться для FAT и SAT?
Сохраняйте синхронизированные трассы времени и давления, записи положения или конечного состояния, результаты сортировки, проверенные рецепты, полезную нагрузку, номера деталей цилиндра и клапана, данные трубок, настройки регуляторов расхода, ревизию программного обеспечения, условия среды, результаты испытаний отказов и подписанные пределы приемки. Эти записи делают результат воспроизводимым после обслуживания или модификации.
Источники и технические ссылки
- ANSI/PMMI B155.1-2023. Требования безопасности и оценка риска для упаковочных и перерабатывающих машин в заявленной области применения. Страница стандартов PMMI. Получено 26 июля 2026 г.
- ISO 12100:2010. Безопасность машин, оценка и снижение риска. Официальная страница ISO. Получено 26 июля 2026 г.
- ISO 4414:2010. Общие правила и требования безопасности к пневматическим системам и компонентам. Официальная страница ISO. Получено 26 июля 2026 г.
- ISO 13849-1:2023. Общие принципы для связанных с безопасностью частей систем управления. Официальная страница ISO. Получено 26 июля 2026 г.
- ISO 15552:2018. Размерная серия для заданных пневматических цилиндров с одним или двумя штоками и съемными креплениями. Официальная страница ISO. Получено 26 июля 2026 г.
- Каталог Parker OSP-P 0980. Нагрузки и моменты бесштокового цилиндра, амортизация и рекомендации по скорости входа в амортизацию. Официальный PDF Parker. Получено 26 июля 2026 г.
- Каталог SMC MY1B. Руководство по допустимой нагрузке, моменту, скорости и выбору амортизатора для конкретной модели. Официальный PDF SMC. Получено 26 июля 2026 г.
- Материалы FDA о контакте с пищей. Нормативный статус компонентов, разрешения, изготовители и предусмотренные условия использования. Официальное руководство FDA. Получено 26 июля 2026 г.
- ATEX Европейской комиссии. Оборудование и защитные системы, предназначенные для использования во потенциально взрывоопасных атмосферах. Европейская комиссия. Получено 26 июля 2026 г.