
Die Hochgeschwindigkeitssortierung mit kolbenstangenlosen Zylindern wird nicht von einer einzigen Norm geregelt, die jedem Aktor eine minimale Zyklusfrequenz, eine allgemeine Wiederholgenauigkeit von ±0,1 mm oder eine einheitliche Lebensdauer zuweist. Normen regeln unterschiedliche Teile der Maschine. ANSI/PMMI B155.1 behandelt die Sicherheit von Verpackungs- und Verarbeitungsmaschinen, ISO 12100 liefert eine Methode zur Risikobeurteilung, ISO 4414 deckt Gefahren pneumatischer Systeme ab und ISO 13849-1 gilt, wenn eine Steuerungsfunktion das Risiko reduziert.
Zulässige Zylindergeschwindigkeit, Last, Führungsmoment, Stoppenergie und Wiederholbarkeit ergeben sich weiterhin aus dem exakten Modell, seinen Katalogbedingungen und der eigenen Abnahmespezifikation der Maschine. Bei einer Hochgeschwindigkeitssortiermaschine besteht die praktische Aufgabe darin, diese Quellen in messbare FAT- und SAT-Prüfungen zu überführen.
Wichtige Schlussfolgerungen
- ISO 15552 definiert nicht die Sortierleistung kolbenstangenloser Zylinder.
- Produkte pro Minute und Aktorzyklen pro Minute sind unterschiedliche Anforderungen.
- Die maximale Eintrittsgeschwindigkeit in die Dämpfung kann die mittlere Hubgeschwindigkeit überschreiten.
- Führungsmomente und Stoppenergie erfordern modellspezifische Prüfungen.
- FAT-/SAT-Grenzen müssen vor Beginn der Einstellung formuliert werden.
Die Grenze zwischen Normen und Prüfungen ist entscheidend. Eine Maschine kann normgerechte Komponenten verwenden und dennoch Produkte verfehlen, am Anschlag zurückprallen, dynamischen Druck verlieren oder sich nach einem Fehler unerwartet bewegen. Konformität legt Designprozess und Sicherheitsrahmen fest; die Anwendungsvalidierung zeigt, ob die installierte Achse ihre zugewiesene Sortieraufgabe erfüllt.
Aus unserer Analyse der vier Normen und der beiden unten zitierten Herstellerkataloge müssen drei Grenzen getrennt bleiben: Anforderungen an die Maschinensicherheit, Anforderungen an das pneumatische System und die modellspezifischen Grenzen des Aktors. Werden sie in einer einzigen Zahl für einen „Industriestandard“ zusammengeführt, bleibt verborgen, welches Dokument jedes Abnahmekriterium stützt.
Normen für eine Hochgeschwindigkeits-Verpackungssortiermaschine
ANSI/PMMI B155.1-2023 gilt für neue, geänderte oder wiederaufgebaute Verpackungsmaschinen, einschließlich Fördermaschinen innerhalb von Verpackungsfunktionen. ISO 4414:2010 behandelt Gefahren pneumatischer Systeme an Maschinen. Keine der beiden Normen veröffentlicht eine universelle Geschwindigkeit, Wiederholbarkeit, Seitenlastquote oder Zykluslebensdauer für kolbenstangenlose Zylinder (PMMI; ISO 4414).
Verwenden Sie die Normen als Hierarchie, nicht als austauschbare Produktzertifikate:
ANSI/PMMI B155.1 ist eine Sicherheitsnorm für Verpackungs- und Verarbeitungsmaschinen innerhalb ihres angegebenen Geltungsbereichs. ISO 4414 ist eine Sicherheitsnorm für pneumatische Systeme. ISO 15552 ist eine Maßnorm für die Austauschbarkeit der in ihrem Geltungsbereich beschriebenen Zylinderbaureihe mit Kolbenstange.
| Ebene | Relevantes Dokument | Beitrag | Nicht enthalten |
|---|---|---|---|
| Verpackungsmaschine | ANSI/PMMI B155.1-2023 für anwendbare nordamerikanische Maschinen | Verantwortlichkeiten, dokumentierte Risikobeurteilung und Risikominderung für Verpackungs- und Verarbeitungsmaschinen | Eine Leistungsbewertung des kolbenstangenlosen Zylinders |
| Risikobeurteilung der Maschine | ISO 12100:2010 | Gefahrenermittlung, Risikoschätzung, Risikobewertung, Risikominderung, Dokumentation und Verifizierung | Eine für den Zylinder vorgeschriebene Bohrung, Geschwindigkeit oder Stoppmethode |
| Pneumatisches System | ISO 4414:2010 | Allgemeine Regeln und Sicherheitsanforderungen für pneumatische Systeme und Komponenten an Maschinen | Einen vorgegebenen Sortierdurchsatz oder eine Positioniertoleranz |
| Sicherheitsbezogene Steuerung | ISO 13849-1:2023, falls anwendbar | Methodik zur Auslegung und Integration sicherheitsbezogener Teile von Steuerungssystemen | Die erforderliche Sicherheitsfunktion oder das Performance Level einer bestimmten Sortiermaschine |
| Zylinderabmessungen | ISO 15552:2018 | Austauschbarkeitsmaße für bestimmte Einzel- oder Doppelstangenzylinder mit abnehmbaren Befestigungen | Abmessungen kolbenstangenloser Zylinder, Sortiergenauigkeit oder Hochgeschwindigkeitsfestigkeit |
ISO 15552:2018 deckt ausdrücklich pneumatische Einzel- oder Doppelstangenzylinder der in ihrem Geltungsbereich angegebenen Maßreihe ab. Sie als Nachweis anzuführen, dass ein mechanisch gekoppelter oder magnetisch gekoppelter kolbenstangenloser Zylinder die Anforderungen der Hochgeschwindigkeitssortierung erfüllt, ist ein Kategorienfehler.
Die Normen machen außerdem nicht jede aufgeführte Anforderung überall anwendbar. ATEX ist relevant, wenn das Gerät für eine explosionsfähige Atmosphäre bestimmt ist. Anforderungen für Lebensmittelkontakt sind wichtig, wenn ein Werkstoff bei bestimmungsgemäßer Verwendung vernünftigerweise mit Lebensmitteln in Kontakt kommen kann. Maschinenmarkt, Produkt, Umgebung, Zugang, Reinigungsverfahren und Risikobeurteilung bestimmen den anwendbaren Satz.
Welche Betriebsdaten müssen vor der Auswahl des kolbenstangenlosen Zylinders festgelegt werden?
Parker gibt an, dass die OSP-P-Auswahl von zulässigen Lasten, Kräften, Momenten und der Leistung der pneumatischen Endlagendämpfung abhängt; bewegte Masse und Kolbengeschwindigkeit beim Beginn der Dämpfung sind zentrale Eingaben. Dieser modellspezifische Ansatz ist besser zu vertreten als eine Auswahl anhand eines allgemeinen Etiketts „Hochgeschwindigkeit“ (Parker-OSP-P-Katalog).
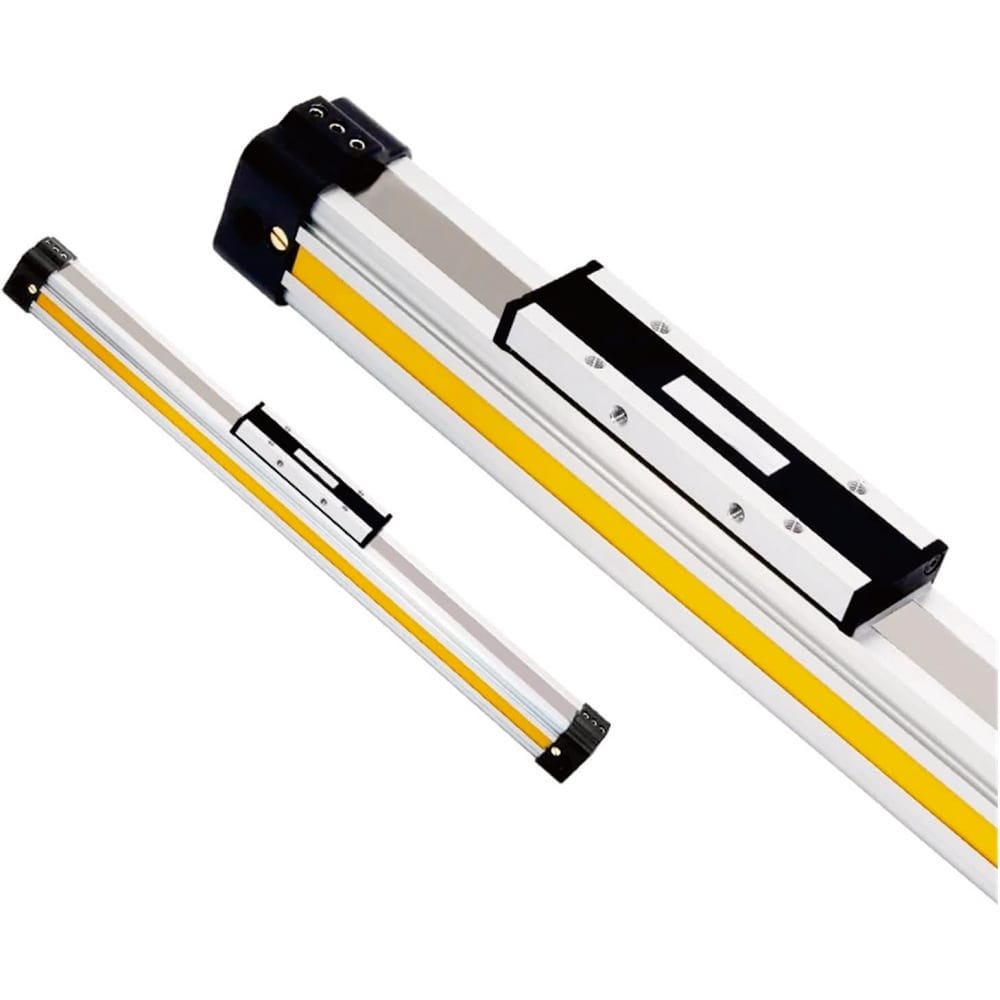
Legen Sie vor dem Vergleich von Zylindern ein Worst-Case-Betriebsprofil fest:
Aus unserer Analyse der zitierten Katalogverfahren werden Eintrittsgeschwindigkeit in die Dämpfung, Eigenmasse des Schlittens, Kräfte von Kabeln und Schläuchen, Verschiebungen des Schwerpunkts und der effektive Stoppweg am leichtesten ausgelassen. Jede dieser Größen kann die Auswahl ändern, auch wenn Bohrung, Hub und Nenndruck unverändert bleiben.
| Eingabe | Aufzuzeichnender Wert | Warum die Sortiermaschine ihn braucht |
|---|---|---|
| Produktrate | Produkte pro Minute für jedes Rezept | Definiert das verfügbare Entscheidungsintervall, aber nicht automatisch die Zyklusfrequenz des Aktors |
| Produktabstand | Minimale Zeit und Distanz zwischen Produkten | Bestimmt, bis wann der Ausschieber bewegt werden kann, ohne das nächste Produkt zu berühren |
| Sortiersequenz | Rückkehr zum Ursprung, Sortieren, Warten, Rückkehr und ausgelassene Zyklen | Überführt den Linientakt in die reale Aktorbewegung |
| Hub | Erforderlicher Nutzweg plus Stopp- und Einstellreserve | Bestimmt Kammervolumen, mittlere Bewegungszeit und Maschinenraum |
| Bewegte Masse | Schlitten, Vorrichtung, Befestigungen, Produkt, Energieführung, Schläuche und Zubehör | Bestimmt Beschleunigungskraft und Stoppenergie |
| Lastgeometrie | Schwerpunktsverschiebungen auf jeder relevanten Achse | Erzeugt statische und dynamische Führungsmomente |
| Ausrichtung | Horizontal, vertikal, geneigt oder bewegte Basis | Ändert unterstützende und entgegenwirkende Kräfte sowie das Fehlerverhalten |
| Dynamischer Druck | Druck am Aktoranschluss während des ungünstigsten Hubs | Zeigt durch statische Regleranzeige verdeckte Verluste |
| Umgebung | Temperatur, Staub, Wasser, Reinigungschemikalien und Zoneneinstufung | Steuert Anforderungen an Werkstoffe, Dichtungen, Eindringschutz und Zertifizierung |
| Sicherer Zustand | Erforderliches Verhalten nach Öffnen der Schutzeinrichtung, Not-Halt, Luft- oder Stromausfall und Blockierung | Definiert Ventile, Kontrollen gespeicherter Energie, Bremsen, Sperren und Neustartlogik |
Das schnellste Linienrezept muss nicht der Worst Case sein. Eine langsamere, aber schwerere Verpackung kann mehr Stoppenergie erzeugen. Ein leichteres Produkt mit kleinerem Abstand kann weniger Zeit für den Rückhub lassen. Eine nach mehreren Stunden warme Maschine kann sich ebenfalls anders verhalten als eine kalte FAT-Demonstration.
Für den umfassenderen Ablauf zur Zylinderspezifikation verwenden Sie die Ingenieur-Checkliste zur Spezifikation von Hochgeschwindigkeits-Pneumatikzylindern. Aussagen zur Lebensdauer gehören in eine separate Prüfung von Nachweisen für hohe Zykluszahlen.
Wie wird der Produktdurchsatz in ein Zeitbudget für den Aktor umgerechnet?
Der OSP-P-Katalog von Parker gibt an, dass die Kolbengeschwindigkeit beim Eintritt in die Dämpfung typischerweise etwa 50 % über der mittleren Hubgeschwindigkeit liegt. Deshalb reicht es nicht aus, den Hub durch die Bewegungszeit zu teilen, um die Dämpfung freizugeben. Das Zeitbudget muss Erfassung, Logik, Ventilreaktion, Bewegung, Verzögerung, Wartezeit und Rückkehr trennen (Parker).
Beginnen Sie mit der Zeit zwischen Produkten:
Das Produktintervall ist die Zeit zwischen aufeinanderfolgenden Produkten am Referenzsensor oder Entscheidungspunkt. Die Aktorzykluszeit ist die für die vollständige befohlene Bewegungssequenz erforderliche Zeit. Sie sind nur dann gleich, wenn die Steuerungssequenz genau einen vollständigen Aktorzyklus pro Produkt verlangt.
Tproduct = 60 / RproductHier sind Tproduct die Sekunden pro Produkt und Rproduct die Produkte pro Minute. Bei einem beispielhaften Takt von 180 Produkten pro Minute beträgt das Intervall 0.333 Sekunden. Diese Rechnung beweist nicht, dass der Aktor 180 vollständige Zyklen pro Minute ausführen muss. Die SPS-Sequenz kann eine Position über mehrere Produkte halten oder sich nur bei einem Ausschuss bewegen.
Für ein Produkt, das vor dem nächsten kollidierenden Produkt eine Sortierbewegung und Rückkehr erfordert, schreiben Sie das vollständige Budget auf:
Tavailable ≥ tdetect + tlogic + tvalve + taccelerate + ttravel + tdecelerate + tdwell + treturn + tmarginJeder Term muss eine messbare Grenze haben. Die Erfassung umfasst Sensorreaktion und Filterung. Die Logik umfasst Taskzeit und Netzwerkverzögerung. Die Ventilzeit umfasst elektrische und pneumatische Reaktion. Der Weg umfasst Beschleunigung und Verzögerung, statt konstante Geschwindigkeit anzunehmen. Die Reserve deckt deklarierte Schwankung ab, nicht einen ungeklärten Prozentsatz aus einer anderen Maschine.
Messen Sie die Signale auf einer gemeinsamen Zeitbasis. Eine brauchbare Aufzeichnung umfasst Produktsensor, SPS-Entscheidung, Ventilbefehl, Drücke an den Aktoranschlüssen, Schlittenposition oder Endsensor und Ausschussbestätigung. Ohne synchronisierte Zeiten kann eine verspätete Sortierung dem Zylinder zugeschrieben werden, obwohl die Verzögerung an Lichtschranke, Steuerung, Ventil, Schlauch oder Abluftweg begann.
Der Zylinder-Durchflussbedarfsrechner kann Bohrung, Hub, Druck und Zielhubzeit vorprüfen. Behandeln Sie das Ergebnis als Vorwahl von Ventil und Schlauchleitung und bestätigen Sie anschließend dynamischen Druck und tatsächliche Bewegungszeit an der installierten Maschine.
Wie sind Führungsbelastungen und Stoppenergie zu prüfen?
Die MY1-Unterlagen von SMC verlangen Last- und Momentprüfungen bei der relevanten Kolbengeschwindigkeit. Für angegebene MY1B-Bedingungen zwischen 1.000 und 1.500 mm/s empfehlen sie einen externen Stoßdämpfer. Dies ist eine modell- und größenbezogene Angabe, kein universeller Grenzwert für alle kolbenstangenlosen Zylinder (SMC).
Eine Schlittenlast erzeugt mehr als Axialkraft. Schwerpunktsverschiebungen erzeugen Nick-, Gier- und Rollmomente. Beschleunigung, Verzögerung, Schlauchzug, Kraft der Energieführung, Produkteinwirkung und Rahmenverformung können diese Reaktionen erhöhen. Prüfen Sie Koordinatensystem und Kombinationslastverfahren der ausgewählten Baureihe; wandeln Sie eine zulässige Last einer Achse nicht in eine allgemeine „Seitenlastquote“ um.
Nutzen Sie die kinetische Energie als erste Stoppvorprüfung:
Die Eintrittsgeschwindigkeit in die Dämpfung ist die Kolben- oder Schlittengeschwindigkeit, bei der die Verzögerung innerhalb der ausgewählten Dämpfung oder des externen Anschlags beginnt. Sie kann deutlich über der mittleren Hubgeschwindigkeit liegen und muss daher mit dem vom Hersteller angegebenen Auswahlverfahren gemessen oder geschätzt werden.
Ek = 1/2 m vc²Hier ist Ek die kinetische Energie in Joule, m die gesamte bewegte Masse in Kilogramm und vc die Eintrittsgeschwindigkeit in die Dämpfung in Metern pro Sekunde. Da die Energie mit dem Quadrat der Geschwindigkeit variiert, erzeugt eine Verdopplung von vc bei gleicher Masse die vierfache kinetische Energie.
Der Anschlag muss während des Dämpfungshubs möglicherweise auch pneumatische Antriebsarbeit aufnehmen:
Escreen = Ek + Feffective scHier ist Feffective die effektive Kraft, die den Schlitten während der Verzögerung weiter antreibt, und sc der effektive Stoppweg. Dies ist eine Vorprüfungsbeziehung, kein Ersatz für die zulässige Energietabelle des Herstellers. Verwenden Sie das genaue Katalogverfahren, berücksichtigen Sie gegebenenfalls die Schwerkraft und wenden Sie die angegebenen Lastfaktoren oder Reduzierungsregeln an.
Gehen Sie nicht davon aus, dass eine Durchflussregelung ein Energieabsorber ist. Sie kann die Geschwindigkeit verändern, aber Dämpfung, Stoßdämpfer, Anschlag, Montage und Struktur nehmen weiterhin die Verzögerungslast auf. Rückprall, Aufprall auf den Enddeckel, lockere Befestigungen, Führungsspiel und Sensorflattern zeigen, dass die Stopparchitektur überprüft werden muss.
Der Leitfaden zur kinetischen Energie einer bewegten Zylinderlast erklärt die Grundberechnung. Verwenden Sie den Zylinder-Dämpfungsenergierechner als Vorprüfung und vergleichen Sie anschließend Eingaben und Ergebnis mit den veröffentlichten Grenzen des ausgewählten Modells.
Was bedeutet Sortiergenauigkeit für eine Pneumatikachse?
ISO 13849-1:2023 liefert eine Methodik für die Auslegung sicherheitsbezogener Steuerungssysteme, weist einer bestimmten Sortiermaschine aber weder eine Positioniertoleranz noch ein erforderliches Performance Level zu. Die Sortierabnahme muss Produkterfassung, Entscheidungszeit, Schlittenendlage, Verhalten des mechanischen Anschlags und bestätigten Produktzielort getrennt definieren (ISO 13849-1:2023).
Reduzieren Sie diese Messgrößen nicht auf eine einzige Zahl für „Genauigkeit“:
- Wiederholbarkeit der Erfassung: Streuung der Schaltposition oder des Zeitstempels des Produktsensors.
- Befehlslatenz: Zeit von der Erfassung bis zum Ausgangsbefehl des Ventils.
- Wiederholbarkeit der Bewegung: Streuung von Ankunftszeit und -position des Schlittens aus derselben Annäherungsrichtung.
- Definition der Endlage: Komponente, die die Position physisch festlegt, etwa Anschlag, Dämpfung, Sperre, Bremse oder kontrollierter servopneumatischer Regelkreis.
- Sortierergebnis: ob das richtige Produkt ohne Kontaktschaden, Verfehlen, Doppelsortierung oder Störung des nächsten Produkts am richtigen Ziel ankommt.
Ein Reed- oder Halbleiterschalter meldet normalerweise, dass ein magnetisches Ziel in seine Erfassungszone eingetreten ist. Er erzeugt allein keine exakte mechanische Position. Programmierbare Zwischenpositionen erfordern eine geeignete Rückkopplungs- und Steuerungsarchitektur; ein Standard-Wegeventil mit zwei Endschaltern ist meist ein End-zu-End-Bewegungssystem.
Formulieren Sie getrennte Toleranzen für Ankunftszeit, Endlage, Rückprall, Einschwingzeit und falsches Sortierergebnis. Geben Sie anschließend Messstelle, Sensorauflösung, Abtastverfahren, Annäherungsrichtung, Last, Druck, Temperatur und Rezept an. Der Leitfaden zu Wiederholbarkeit und Genauigkeit liefert die für diese Spezifikation nötige Terminologie.
FAT- und SAT-Nachweise für die Sortierachse
ANSI/PMMI B155.1-2023 führt Lieferanten und Betreiber von Verpackungsmaschinen durch einen formalen, dokumentierten Risikobeurteilungsprozess. FAT und SAT müssen die daraus entstehenden Anforderungen unter angegebenen Bedingungen in beobachtbare Bestanden-/Nicht-bestanden-Nachweise überführen, statt nur einen kurzen Lauf mit Nenngeschwindigkeit an einer kalten, unbeladenen Maschine zu zeigen (PMMI).
Eine nützliche Abnahmematrix kreuzt Betriebsbedingungen mit Fehlerarten. Eine Spalte beschreibt, was die Maschine tut; eine weitere, was gemessen wird; die dritte enthält die projektspezifische Grenze und den Nachweisdatensatz.
Aus unserer Analyse dieser Anforderungen kann eine Demonstration mit Nenngeschwindigkeit den vollständigen Freigabefall nicht festlegen. Der Prüfsatz muss deklarierte mechanische Extreme, dynamischen Druck, warmen Zustand, relevante Umweltexposition und risikobewertete Fehler abdecken und dabei die geprüfte Hardware- und Softwarekonfiguration bewahren.
| Prüfbedingung | Aufzuzeichnende Messungen | Vor der Prüfung festzulegendes Abnahmekriterium |
|---|---|---|
| Nominalrezept | Produktrate, Ankunftszeit, Endlage, Druck und Sortierergebnis | Erforderliche Ausgangs- und Zeitverteilung |
| Schnellstes Rezept | Minimales Produktintervall und vollständiges Bewegungs- und Rückkehrbudget | Kein zeitlicher Konflikt mit dem nächsten Produkt |
| Deklarierte maximale bewegte Masse | Spitzen- oder Dämpfungseintrittsgeschwindigkeit, Rückprall, Stoppzustand und Nachweise der Führungsreaktion | Innerhalb der exakten Last-, Moment- und Energiegrenzen des Modells |
| Deklarierter minimaler dynamischer Druck | Anschlussdruck während der Beschleunigung, Bewegungszeit und Bestätigung des Endzustands | Sichere Bewegung ohne Erhöhung des Reglers nach der Prüfung |
| Kontinuierlicher Heißbetrieb | Zeitdrift, Temperaturbeobachtungen, Leckage, Führungsspiel und Stoppverhalten | Nach thermischer Stabilisierung innerhalb derselben Abnahmegrenzen |
| Blockierung oder gesperrtes Produkt | Produktkontakt, Überlastreaktion, eingeschlossene Energie und Wiederherstellungssequenz | Keine unkontrollierte Bewegung oder unsicherer automatischer Neustart |
| Ausfall des Produktsensors | Diagnosereaktion, gesperrte Ausgänge und Fehleranzeige | Entspricht dem risikobewerteten Fehlerverhalten |
| Verlust und Wiederkehr von Luft oder Versorgung | Schlittenverhalten, gehaltene Last, gespeicherte Energie und Neustartbefehl | Erreicht oder hält den definierten sicheren Zustand; kein unerwarteter Neustart |
| Anforderung der Schutzeinrichtung oder Not-Halt | Stoppreaktion und verbleibende pneumatische Bewegung | Entspricht der validierten Spezifikation der Sicherheitsfunktion |
| Reinigung oder Umweltexposition | Zustand von Dichtungen, Korrosion, Sensoren, Kabeln, Schmierstoff und Eindringschutz | Entspricht den deklarierten Klassifizierungen von Produkt und Installation |
Erfinden Sie keine universelle Stichprobengröße für jede Maschine. Legen Sie im Abnahmeplan Zykluszahl, zulässige Fehler, Vertrauensmethode, Aufwärmzeit, Rezepte und Fehlerwiederholungen fest. Die Validierung einer Sicherheitsfunktion und eine Untersuchung der Produktionsfähigkeit beantworten unterschiedliche Fragen und können unterschiedliche Nachweise erfordern.
Bewahren Sie Rohdaten und Konfigurationsdaten zusammen mit dem Bericht auf: Zylinder-, Ventil- und Spulenartikelnummer, Schlauchgrößen und -längen, Einstellungen der Durchflussregelung, Versorgungs- und Anschlussdruckmessstellen, Sensorartikelnummern, SPS-Revision, Rezept, Nutzlast, Umgebungszustand und Prüfdatum. Ein Bestanden-Ergebnis ohne geprüfte Konfiguration ist nach der Wartung schwer reproduzierbar.
Wie verändern Lebensmittel, Reinigung und explosionsgefährdete Umgebungen die Spezifikation?
Die FDA weist darauf hin, dass der regulatorische Status eines Gegenstands mit Lebensmittelkontakt von seinen Bestandteilen, der anwendbaren Zulassung, dem Hersteller und den vorgesehenen Nutzungsbedingungen abhängt. Daher reicht eine allgemeine Aussage „FDA-konformer Zylinder“ nicht aus, wenn Dichtungen, Fett, Beschichtungen oder andere Werkstoffe vernünftigerweise mit Lebensmitteln in Kontakt kommen können (FDA).
Definieren Sie zuerst die Expositionsgrenze:
- Wenn der Aktor außerhalb von Produkt- und Spritzbereichen liegt, dokumentieren Sie, wie Schutzeinrichtungen, Abdeckungen und Abläufe Migration oder Kontamination verhindern.
- Wenn ein Werkstoff mit Lebensmitteln in Kontakt kommen kann, fordern Sie rückverfolgbare Nachweise für den exakten Verwendungszweck und dessen Bedingungen an, nicht nur ein allgemeines Etikett zum Dichtungswerkstoff.
- Prüfen Sie bei der Reinigung die vollständige installierte Baugruppe: Aktor, Schalter, Stecker, Kabeleinführungen, Verschraubungen, Befestigungen, Abdeckungen, Ablauf, Schmierstoff und Verträglichkeit mit Reinigungschemikalien.
- Behandeln Sie eine IP-Klassifizierung als Klassifizierung des exakten Produkts oder Gehäuses unter seinen angegebenen Prüfbedingungen. Übertragen Sie die Klassifizierung eines Sensors nicht auf die gesamte mechanische Installation.
- Prüfen Sie für die Reinraumproduktion Partikel-, Fett-, Abluft-, Werkstoff-, Reinigungs- und Verpackungsdaten des exakten Modells. Die Raumklassifizierung zertifiziert den Aktor nicht.
Die ATEX-Richtlinie 2014/34/EU gilt für Geräte und Schutzsysteme zur Verwendung in explosionsgefährdeten Atmosphären. Sie ist erst relevant, nachdem Atmosphäre, Zone, Gas- oder Staubgruppe, Temperaturklasse, Gerätekategorie und Marktanforderungen festgelegt wurden (Europäische Kommission).
Staub beeinflusst auch normale, nicht ATEX-pflichtige Maschinen. Staub kann in Führungen eindringen, Sensoren verdecken, Abluftschalldämpfer verstopfen und die Reibung verändern. Nassreinigung kann einen unverträglichen Schmierstoff entfernen oder Chemikalien in Dichtstellen einbringen. Diese Bedingungen gehören in das Betriebsdatenblatt und die Abnahmeprüfung, nicht in ein allgemeines Kästchen „anspruchsvolle Umgebung“.
Angebots- und Engineering-Freigabepaket
Parkers OSP-P-Verfahren basiert die Auswahl auf zulässigen Lasten, Kräften, Momenten und Dämpfungsleistung, einschließlich bewegter Masse und Eintrittsgeschwindigkeit in die Dämpfung. Eine Anfrage, die nur Bohrung und Hub nennt, lässt die Variablen aus, die eine Hochgeschwindigkeitssortierung am ehesten ungültig machen (Parker-OSP-P-Katalog).
Senden Sie dem Lieferanten und dem Maschinenintegrator:
- Vollständige Sortiersequenz für jedes relevante Rezept.
- Produktrate, minimaler Produktabstand und erforderliches Entscheidungsfenster.
- Hub, Ausrichtung, Montage, verfügbarer Einbauraum und Zwischenabstützungen.
- Gesamte bewegte Masse einschließlich Schlitten, Vorrichtung, Kabeln, Schläuchen und Produkt.
- Schwerpunktsverschiebungen und äußere Kräfte im Koordinatensystem des Lieferanten.
- Ziel-Mittelgeschwindigkeit, gemessene oder geschätzte Eintrittsgeschwindigkeit in die Dämpfung, Beschleunigung und Verzögerung.
- Erforderliche Toleranzen für Endlage, Ankunftszeit, Rückprall und Stabilisierung.
- Verfügbarer statischer Druck und minimaler dynamischer Druck am Aktor.
- Angaben zu Ventil, Anschluss, Verschraubung, Schlauch, Schalldämpfer und Durchflussregelung.
- Anordnung von interner Dämpfung, externem Stoßdämpfer, Bremse, Sperre und mechanischem Anschlag.
- Produktsensoren, Zylindersensoren, Rückkopplungseinrichtung, Steuerung und Diagnoseabdeckung.
- Verhalten im sicheren Zustand bei Schutzeinrichtungen, Not-Halt, Luft- oder Stromausfall, Blockierung und Neustart.
- Temperatur, Staub, Wasser, Chemikalien, Lebensmittelkontaktgrenze und Gefahrenzoneneinstufung.
- Erwartete Jahreszyklen und -bewegungen mit exakter Zyklusdefinition.
- FAT-/SAT-Bedingungen, Bestanden-/Nicht-bestanden-Grenzen, Aufzeichnungen, Wartungszustand und Änderungsmanagementanforderungen.
Für Durchfluss- und Abstützungsberechnungen bei langen Hüben verwenden Sie den Leitfaden zur Fördererdimensionierung mit kolbenstangenlosen Zylindern. Für Ausrichtung und Klemmen der Führung verwenden Sie den Leitfaden zur Toleranzkette der Führungsschienenparallelität.
Was ist die praktische Auswahlregel?
ISO 12100 verlangt eine dokumentierte Risikobeurteilung und Risikominderung; ISO 4414 behandelt Gefahren pneumatischer Systeme. Geben Sie die kolbenstangenlose Achse nur frei, wenn die Grenzen des exakten Modells und die FAT-/SAT-Ergebnisse die deklarierten Rezepte, Lasten, Umgebungen, Fehler und sicheren Zustände abdecken (ISO 12100; ISO 4414).
Kaufen Sie „2 m/s“, „50 Millionen Zyklen“ oder „±0,1 mm“ nicht als isolierte Etiketten. Kaufen Sie eine nachvollziehbare Konfiguration mit definiertem Betrieb, veröffentlichten Modellgrenzen, vereinbartem Prüfverfahren und gemessenen Nachweisen. Wenn die Maschine Produktabstand, Nutzlast, Führungsgeometrie, Stoppmethode, Ventil, Schlauchleitung, Druck, Software oder Umgebung ändert, prüfen Sie, ob die ursprüngliche Validierung noch gilt.
Die robusteste Verpackungssortiermaschine ist nicht die Achse mit der größten Zahl auf dem Titelblatt. Es ist die Achse, deren Zeitverhalten, Lastpfad, Stoppenergie, Steuerungen, Umweltgeeignetheit und Fehlerverhalten unter der schlechtesten deklarierten Betriebsbedingung der Maschine innerhalb der dokumentierten Grenzen bleiben.
Häufig gestellte Fragen zur Hochgeschwindigkeitssortierung mit kolbenstangenlosen Zylindern
ISO 15552 deckt festgelegte Austauschbarkeitsmaße für Zylinder mit Kolbenstange ab, ISO 4414 die Sicherheit pneumatischer Systeme und PMMI B155.1 Verpackungsmaschinen innerhalb ihres Geltungsbereichs. Diese Unterscheidungen beantworten häufige Fragen zu Geschwindigkeit, Genauigkeit, Lebensmittelanwendungen, Dämpfung und Abnahmenachweisen, ohne universelle Grenzen für kolbenstangenlose Zylinder zu erfinden (ISO; PMMI).
Zertifiziert ISO 15552 einen kolbenstangenlosen Zylinder für Hochgeschwindigkeitsverpackung?
Nein. ISO 15552:2018 legt Austauschbarkeitsmaße für bestimmte pneumatische Einzel- oder Doppelstangenzylinder mit abnehmbaren Befestigungen fest. Sie zertifiziert weder Geschwindigkeit, Führungskapazität, Wiederholbarkeit, Dämpfung noch Lebensdauer eines kolbenstangenlosen Zylinders. Prüfen Sie den Katalog des exakten kolbenstangenlosen Modells und validieren Sie den installierten Sortierbetrieb separat.
Sind Produkte pro Minute dasselbe wie Zylinderzyklen pro Minute?
Nicht unbedingt. Eine Sortiermaschine kann eine Position über mehrere Produkte halten, sich nur bei Ausschuss bewegen oder innerhalb eines Produktintervalls eine Bewegung und Rückkehr verlangen. Wandeln Sie die Produktsequenz in Erfassungs-, Befehls-, Ventil-, Bewegungs-, Warte- und Rückkehrzeiten um, bevor Sie Aktorfrequenz oder Durchfluss spezifizieren.
Kann ein Magnetschalter eine Sortiergenauigkeit von ±0,1 mm garantieren?
Nicht allein. Ein Zylinderschalter meldet normalerweise, dass ein magnetisches Ziel in seine Erfassungszone eingetreten ist. Die Endlagengenauigkeit hängt außerdem von Führung, mechanischem Anschlag, Dämpfung, Last, Annäherungsrichtung, Druck, Geschwindigkeit, Montage und Messverfahren ab. Spezifizieren Sie die Schalterwiederholbarkeit getrennt von Schlittenposition und endgültigem Sortierergebnis.
Wann braucht ein kolbenstangenloser Hochgeschwindigkeitszylinder einen externen Stoßdämpfer?
Verwenden Sie das Verfahren des ausgewählten Herstellers für Masse-Geschwindigkeit, Last-Moment und Dämpfungsenergie. Ein externer Stoßdämpfer ist erforderlich, wenn die interne Dämpfung die deklarierte bewegte Masse und Antriebsenergie nicht aufnehmen kann oder die Stopparchitektur eine strengere Rückprallkontrolle verlangt. Bauen Sie ihn in der Nähe des effektiven Lastschwerpunkts ein, wenn der Katalog dies verlangt.
Welche Nachweise sollten FAT und SAT aufbewahren?
Bewahren Sie synchronisierte Zeit- und Druckkurven, Positions- oder Endzustandsaufzeichnungen, Sortierergebnisse, geprüfte Rezepte, Nutzlast, Zylinder- und Ventilartikelnummern, Schlauchdetails, Einstellungen der Durchflussregelung, Software-Revision, Umgebungszustand, Fehlerprüfergebnisse und unterschriebene Abnahmegrenzen auf. Diese Aufzeichnungen machen das Ergebnis nach Wartung oder Änderung reproduzierbar.
Quellen und technische Referenzen
- ANSI/PMMI B155.1-2023. Sicherheitsanforderungen und Risikobeurteilung für Verpackungs- und Verarbeitungsmaschinen innerhalb des angegebenen Geltungsbereichs. PMMI-Normenseite. Abgerufen am 26.07.2026.
- ISO 12100:2010. Sicherheit von Maschinen, Risikobeurteilung und Risikominderung. Offizielle ISO-Seite. Abgerufen am 26.07.2026.
- ISO 4414:2010. Allgemeine Regeln und Sicherheitsanforderungen für pneumatische Fluidtechniksysteme und -komponenten. Offizielle ISO-Seite. Abgerufen am 26.07.2026.
- ISO 13849-1:2023. Allgemeine Grundsätze für sicherheitsbezogene Teile von Steuerungssystemen. Offizielle ISO-Seite. Abgerufen am 26.07.2026.
- ISO 15552:2018. Maßreihe für bestimmte pneumatische Einzel- oder Doppelstangenzylinder mit abnehmbaren Befestigungen. Offizielle ISO-Seite. Abgerufen am 26.07.2026.
- Parker OSP-P-Katalog 0980. Lasten, Momente, Dämpfung und Hinweise zur Dämpfungseintrittsgeschwindigkeit kolbenstangenloser Zylinder. Offizielles Parker-PDF. Abgerufen am 26.07.2026.
- SMC-MY1B-Katalog. Modellspezifische Hinweise zu zulässiger Last, Moment, Geschwindigkeit und Stoßdämpferauswahl. Offizielles SMC-PDF. Abgerufen am 26.07.2026.
- FDA-Materialien mit Lebensmittelkontakt. Regulatorischer Status von Komponenten, Zulassungen, Herstellern und vorgesehenen Nutzungsbedingungen. Offizielle FDA-Leitlinie. Abgerufen am 26.07.2026.
- ATEX der Europäischen Kommission. Geräte und Schutzsysteme zur Verwendung in explosionsgefährdeten Atmosphären. Europäische Kommission. Abgerufen am 26.07.2026.