
La clasificación de alta velocidad con cilindros sin vástago no se rige por una única norma que asigne a cada actuador una frecuencia mínima de ciclo, una repetibilidad universal de ±0,1 mm o una vida útil común. Las normas gobiernan partes diferentes de la máquina. La ANSI/PMMI B155.1 aborda la seguridad de la maquinaria de envasado y procesamiento, la ISO 12100 proporciona un método de evaluación de riesgos, la ISO 4414 cubre los peligros de los sistemas neumáticos y la ISO 13849-1 se aplica cuando una función de control reduce el riesgo.
La velocidad, la carga, el momento de la guía, la energía de parada y la repetibilidad admisibles del cilindro siguen procediendo del modelo exacto, de sus condiciones de catálogo y de la especificación de aceptación de la propia máquina. En una clasificadora de alta velocidad, la tarea práctica es convertir esas fuentes en comprobaciones FAT y SAT medibles.
Conclusiones clave
- La ISO 15552 no define el rendimiento de clasificación de los cilindros sin vástago.
- Los productos por minuto y los ciclos del actuador por minuto son requisitos diferentes.
- La velocidad máxima de entrada en la amortiguación puede superar la velocidad media de carrera.
- Los momentos de la guía y la energía de parada requieren comprobaciones específicas del modelo.
- Los límites FAT/SAT deben redactarse antes de comenzar el ajuste.
La frontera entre normas y ensayos importa. Una máquina puede utilizar componentes conformes con las normas y aun así perder productos, rebotar en el tope, perder presión dinámica o moverse de forma inesperada después de un fallo. La conformidad establece el proceso de diseño y el marco de seguridad; la validación de la aplicación establece si el eje instalado cumple la tarea de clasificación que se le ha asignado.
A partir de nuestro análisis de las cuatro normas y los dos catálogos de fabricantes citados más abajo, deben mantenerse separadas tres fronteras: los requisitos de seguridad de la maquinaria, los requisitos del sistema neumático y los límites específicos del modelo de actuador. Combinarlos en una única cifra de «norma de la industria» oculta qué documento respalda cada criterio de aceptación.
Normas aplicables a una clasificadora de envasado de alta velocidad
La ANSI/PMMI B155.1-2023 cubre la maquinaria de envasado nueva, modificada o reconstruida, incluida la maquinaria de transporte dentro de las funciones de envasado. La ISO 4414:2010 cubre los peligros de los sistemas neumáticos en la maquinaria. Ninguna publica una velocidad universal de cilindro sin vástago, una repetibilidad, un porcentaje de carga lateral o un objetivo de vida de ciclos (PMMI; ISO 4414).
Use las normas como una jerarquía, no como certificados de producto intercambiables:
ANSI/PMMI B155.1 es una norma de seguridad para maquinaria de envasado y procesamiento dentro de su alcance declarado. ISO 4414 es una norma de seguridad de sistemas neumáticos. ISO 15552 es una norma de intercambiabilidad dimensional para la serie de cilindros con vástago descrita en su alcance.
| Capa | Documento pertinente | Qué aporta | Qué no proporciona |
|---|---|---|---|
| Máquina de envasado | ANSI/PMMI B155.1-2023 para la maquinaria norteamericana aplicable | Responsabilidades, evaluación de riesgos documentada y reducción de riesgos para maquinaria de envasado y procesamiento | Una clasificación de rendimiento del cilindro sin vástago |
| Evaluación de riesgos de la maquinaria | ISO 12100:2010 | Identificación de peligros, estimación de riesgos, evaluación de riesgos, reducción de riesgos, documentación y verificación | Un diámetro, una velocidad o un método de parada exigidos para el cilindro |
| Sistema neumático | ISO 4414:2010 | Reglas generales y requisitos de seguridad para sistemas y componentes neumáticos utilizados en maquinaria | Un caudal de clasificación o una tolerancia de posicionamiento predeterminados |
| Control relacionado con la seguridad | ISO 13849-1:2023, cuando sea aplicable | Metodología para diseñar e integrar las partes relacionadas con la seguridad de los sistemas de control | La función de seguridad o el nivel de prestaciones requerido para una clasificadora concreta |
| Dimensiones del cilindro | ISO 15552:2018 | Dimensiones de intercambiabilidad para cilindros especificados de uno o dos vástagos con montajes desmontables | Dimensiones de cilindros sin vástago, precisión de clasificación o resistencia a alta velocidad |
La ISO 15552:2018 cubre explícitamente cilindros neumáticos de uno o dos vástagos de la serie dimensional indicada en su alcance. Citarla como prueba de que un cilindro sin vástago con unión mecánica o acoplamiento magnético cumple los requisitos de clasificación de alta velocidad es un error de categoría.
Las normas tampoco hacen que todos los requisitos enumerados sean aplicables en cualquier lugar. ATEX es pertinente cuando el equipo está destinado a utilizarse en una atmósfera potencialmente explosiva. Las reglas de contacto alimentario importan cuando un material puede entrar razonablemente en contacto con alimentos durante el uso previsto. El mercado de la máquina, el producto, el entorno, el acceso, el método de limpieza y la evaluación de riesgos determinan el conjunto aplicable.
¿Qué datos de servicio deben fijarse antes de seleccionar el cilindro sin vástago?
Parker indica que la selección de OSP-P depende de las cargas, fuerzas, momentos y el rendimiento de la amortiguación neumática admisibles; la masa móvil y la velocidad del pistón al inicio de la amortiguación son entradas principales. Este enfoque específico del modelo es más defendible que seleccionar a partir de una etiqueta genérica de «alta velocidad» (catálogo OSP-P de Parker).
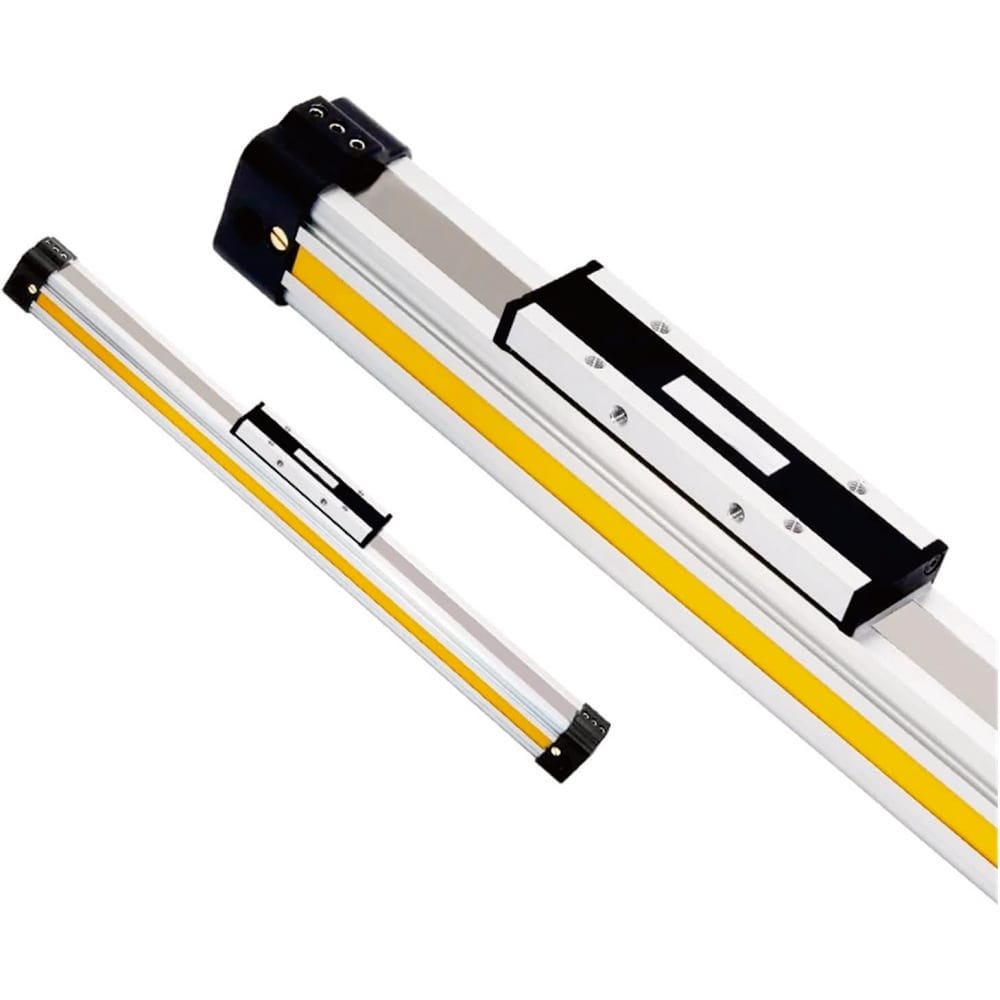
Fije un perfil de servicio del peor caso antes de comparar cilindros:
A partir de nuestro análisis de los procedimientos de catálogo citados, las entradas que se omiten con más facilidad son la velocidad de entrada en la amortiguación, la masa del propio carro, las fuerzas de cables y tubos, los desplazamientos del centro de gravedad y la distancia efectiva de parada. Cada una puede cambiar la selección aunque el diámetro, la carrera y la presión nominal permanezcan sin cambios.
| Entrada | Valor que debe registrarse | Por qué lo necesita la clasificadora |
|---|---|---|
| Ritmo de producto | Productos por minuto para cada receta | Define el intervalo de decisión disponible, pero no automáticamente la frecuencia de ciclo del actuador |
| Paso del producto | Tiempo y distancia mínimos entre productos | Determina hasta qué momento puede moverse el desviador sin tocar el producto siguiente |
| Secuencia de clasificación | Retorno a origen, clasificación, espera, retorno y ciclos omitidos | Convierte el ritmo de línea en movimiento real del actuador |
| Carrera | Desplazamiento útil requerido más margen de parada y ajuste | Establece el volumen de la cámara, el tiempo medio de movimiento y la envolvente de la máquina |
| Masa móvil | Carro, utillaje, fijaciones, producto, cadena portacables, tubos y accesorios | Determina la fuerza de aceleración y la energía de parada |
| Geometría de la carga | Desplazamientos del centro de gravedad en cada eje relevante | Genera momentos estáticos y dinámicos de la guía |
| Orientación | Horizontal, vertical, inclinada o base móvil | Cambia las fuerzas que ayudan o se oponen y el comportamiento ante fallos |
| Presión dinámica | Presión en el puerto del actuador durante la carrera peor | Revela pérdidas ocultas por la lectura estática del regulador |
| Entorno | Temperatura, polvo, agua, productos químicos de limpieza y clasificación atmosférica | Controla los requisitos de material, juntas, entrada y certificación |
| Estado seguro | Comportamiento requerido tras abrir la protección, parada de emergencia, pérdida de aire, pérdida de alimentación o atasco | Define las válvulas, los controles de energía almacenada, los frenos, los bloqueos y la lógica de reinicio |
La receta más rápida de la línea puede no ser el peor caso. Un envase más lento pero pesado puede crear más energía de parada. Un producto más ligero con un paso menor puede dejar menos tiempo para la carrera de retorno. Una máquina caliente después de varias horas también puede comportarse de forma distinta a una demostración FAT en frío.
Para el flujo de trabajo más amplio de especificación del cilindro, use la lista de comprobación del ingeniero para especificar cilindros neumáticos de alta velocidad. Las afirmaciones sobre vida útil pertenecen a una revisión independiente de evidencias de ciclos elevados.
¿Cómo se convierte el caudal de productos en un presupuesto de tiempos del actuador?
El catálogo OSP-P de Parker indica que la velocidad del pistón al entrar en la amortiguación suele ser aproximadamente un 50 % superior a la velocidad media de carrera. Por tanto, dividir la carrera por el tiempo de desplazamiento no permite aprobar la amortiguación. El presupuesto de tiempos debe separar la detección, la lógica, la respuesta de la válvula, el movimiento, la desaceleración, la espera y el retorno (Parker).
Empiece por el tiempo entre productos:
Intervalo de producto es el tiempo entre productos sucesivos en el sensor de referencia o el punto de decisión. Tiempo de ciclo del actuador es el tiempo necesario para la secuencia completa de movimiento ordenada. Solo son iguales cuando la secuencia de control exige exactamente un ciclo completo del actuador por producto.
Tproduct = 60 / RproductAquí, Tproduct son los segundos por producto y Rproduct son los productos por minuto. A un ritmo ilustrativo de 180 productos por minuto, el intervalo es de 0,333 segundos. Esa aritmética no demuestra que el actuador deba completar 180 ciclos completos por minuto. La secuencia del PLC puede mantener una posición durante varios productos o moverse solo cuando aparece un rechazo.
Para un producto que requiere un movimiento de clasificación y un retorno antes del siguiente producto conflictivo, escriba el presupuesto completo:
Tavailable ≥ tdetect + tlogic + tvalve + taccelerate + ttravel + tdecelerate + tdwell + treturn + tmarginCada término debe tener un límite medible. La detección incluye la respuesta y el filtrado del sensor. La lógica incluye el tiempo de tarea y el retraso de red. El tiempo de la válvula incluye la respuesta eléctrica y neumática. El desplazamiento incluye la aceleración y la desaceleración, en lugar de suponer una velocidad constante. El margen cubre la variación declarada, no un porcentaje inexplicado copiado de otra máquina.
Mida las señales sobre una base temporal común. Una traza útil incluye el sensor de producto, la decisión del PLC, el mando de la válvula, las presiones en los puertos del actuador, la posición del carro o el sensor de extremo y la confirmación del rechazo. Sin tiempos sincronizados, un fallo de clasificación tardío puede atribuirse al cilindro aunque el retraso haya comenzado en la fotocélula, el controlador, la válvula, el tubo o la vía de escape.
La Calculadora de requisitos de caudal del cilindro puede hacer un cribado del diámetro, la carrera, la presión y el tiempo objetivo de carrera. Trate el resultado como una preselección de válvula y tubos y, después, confirme la presión dinámica y el tiempo real de desplazamiento en la máquina instalada.
¿Cómo deben comprobarse las cargas de guía y la energía de parada?
El material de MY1 de SMC exige comprobaciones de carga y momento a la velocidad de pistón pertinente. Para condiciones MY1B especificadas entre 1.000 y 1.500 mm/s, recomienda un amortiguador externo. Esta es una indicación específica del modelo y del tamaño, no un umbral universal para todos los cilindros sin vástago (SMC).
Una carga de carro genera algo más que fuerza axial. Sus desplazamientos del centro de gravedad crean momentos de cabeceo, guiñada y balanceo. La aceleración, la desaceleración, el arrastre de los tubos, la fuerza de la cadena portacables, el impacto del producto y la deformación del bastidor pueden aumentar esas reacciones. Compruebe el sistema de coordenadas y el método de carga combinada de la serie seleccionada; no convierta una carga admisible de un eje en un «porcentaje de carga lateral» general.
Use la energía cinética como cribado inicial de la parada:
Velocidad de entrada en la amortiguación es la velocidad del pistón o del carro cuando comienza la desaceleración dentro de la amortiguación o el tope externo seleccionados. Puede ser materialmente superior a la velocidad media de carrera, por lo que debe medirse o estimarse con el método de selección indicado por el fabricante.
Ek = 1/2 m vc²Aquí, Ek es la energía cinética en julios, m es la masa móvil total en kilogramos y vc es la velocidad de entrada en la amortiguación en metros por segundo. Como la energía varía con el cuadrado de la velocidad, duplicar vc produce cuatro veces la energía cinética con la misma masa.
El tope también puede tener que absorber el trabajo de accionamiento neumático durante la carrera de amortiguación:
Escreen = Ek + Feffective scAquí, Feffective es la fuerza efectiva que sigue impulsando el carro durante la desaceleración y sc es la distancia efectiva de parada. Esta es una relación de cribado, no un sustituto de la tabla de energía admisible del fabricante. Use el procedimiento exacto del catálogo, incluya la gravedad cuando corresponda y aplique los factores de carga o las reglas de reducción especificados.
No suponga que un control de caudal es un absorbedor de energía. Puede cambiar la velocidad, pero la amortiguación, el amortiguador, el tope, el montaje y la estructura siguen recibiendo la carga de desaceleración. El rebote, el impacto contra la tapa final, el aflojamiento de las fijaciones, el juego de la guía y el parloteo del sensor indican que la arquitectura de parada necesita una revisión.
La guía sobre la energía cinética de una carga de cilindro en movimiento explica el cálculo básico. Use la Calculadora de energía de amortiguación de cilindros como ayuda de cribado y compare después sus entradas y su resultado con los límites publicados del modelo seleccionado.
¿Qué significa la precisión de clasificación para un eje neumático?
La ISO 13849-1:2023 proporciona una metodología para el diseño de sistemas de control relacionados con la seguridad, pero no asigna una tolerancia de posicionamiento ni un nivel de prestaciones requerido a una clasificadora concreta. La aceptación de la clasificación debe definir por separado la detección del producto, el tiempo de decisión, el extremo del carro, el comportamiento del tope mecánico y el destino confirmado del producto (ISO 13849-1:2023).
No reduzca estas mediciones a una única cifra de «precisión»:
- Repetibilidad de detección: variación de la posición de conmutación o de la marca temporal del sensor de producto.
- Latencia del mando: tiempo desde la detección hasta la orden de salida de la válvula.
- Repetibilidad del movimiento: variación del tiempo y la posición de llegada del carro desde el mismo sentido de aproximación.
- Definición del extremo: componente que establece físicamente la posición, como un tope, una amortiguación, un bloqueo, un freno o un lazo servoneumático controlado.
- Resultado de clasificación: si el producto correcto llega al destino correcto sin daños por contacto, fallo, doble clasificación ni interferencia con el producto siguiente.
Un interruptor de láminas o de estado sólido normalmente informa de que un objetivo magnético entró en su zona de detección. Por sí solo no crea una posición mecánica exacta. Las posiciones intermedias programables requieren una arquitectura adecuada de realimentación y control; una válvula direccional estándar más dos interruptores de extremo suele ser un sistema de movimiento de extremo a extremo.
Escriba tolerancias separadas para el tiempo de llegada, la posición del extremo, el rebote, el tiempo de estabilización y el resultado de clasificación incorrecta. Después indique el punto de medición, la resolución del sensor, el método de muestreo, el sentido de aproximación, la carga, la presión, la temperatura y la receta. La guía sobre repetibilidad frente a precisión proporciona la terminología necesaria para esa especificación.
Evidencias FAT y SAT para el eje de clasificación
La ANSI/PMMI B155.1-2023 guía a proveedores y usuarios de maquinaria de envasado mediante un proceso formal y documentado de evaluación de riesgos. La FAT y la SAT deben convertir los requisitos resultantes en evidencias observables de pasa/no pasa bajo condiciones declaradas, en lugar de demostrar solo una breve ejecución a velocidad nominal con una máquina fría y sin carga (PMMI).
Una matriz de aceptación útil cruza las condiciones operativas con los modos de fallo. Una columna indica qué está haciendo la máquina; otra, qué se mide; y una tercera contiene el límite específico del proyecto y el registro de evidencias.
A partir de nuestro análisis de estos requisitos, una demostración a velocidad nominal no puede establecer el caso completo de liberación. El conjunto de pruebas debe cubrir los extremos mecánicos declarados, la presión dinámica, la condición caliente, la exposición ambiental pertinente y los fallos evaluados en términos de riesgo, conservando la configuración de hardware y software ensayada.
| Condición de ensayo | Mediciones que deben registrarse | Regla de aceptación que debe definirse antes del ensayo |
|---|---|---|
| Receta nominal | Ritmo de producto, tiempo de llegada, extremo, presión y resultado de clasificación | Distribución requerida de salida y tiempos |
| Receta más rápida | Intervalo mínimo de producto y presupuesto completo de movimiento y retorno | Sin conflicto temporal con el producto siguiente |
| Masa móvil máxima declarada | Velocidad máxima o de entrada en la amortiguación, rebote, condición de parada y evidencias de reacción de la guía | Dentro de los límites exactos de carga, momento y energía del modelo |
| Presión dinámica mínima declarada | Presión en el puerto durante la aceleración, tiempo de desplazamiento y confirmación del estado final | Completa el movimiento seguro sin subir el regulador después del ensayo |
| Funcionamiento continuo en caliente | Deriva de tiempos, observaciones de temperatura, fugas, juego de guía y comportamiento de la parada | Permanece dentro de los mismos límites de aceptación después de la estabilización térmica |
| Atasco o producto bloqueado | Contacto con el producto, respuesta a la sobrecarga, energía atrapada y secuencia de recuperación | Sin movimiento no controlado ni reinicio automático inseguro |
| Fallo del sensor de producto | Respuesta de diagnóstico, salidas inhibidas e indicación del fallo | Coincide con el comportamiento del fallo evaluado en términos de riesgo |
| Pérdida y restablecimiento de aire o alimentación | Comportamiento del carro, carga retenida, energía almacenada y orden de reinicio | Alcanza o mantiene el estado seguro definido; sin reinicio inesperado |
| Demanda de protección o parada de emergencia | Respuesta de parada y movimiento neumático residual | Coincide con la especificación validada de la función de seguridad |
| Limpieza o exposición ambiental | Estado de juntas, corrosión, sensores, cables, lubricante y entrada | Coincide con las clasificaciones declaradas del producto y la instalación |
No invente una cantidad universal de muestras para cada máquina. Establezca en el plan de aceptación el número de ciclos, los fallos permitidos, el método de confianza, el periodo de calentamiento, las recetas y las repeticiones de fallos. La validación de una función de seguridad y un estudio de capacidad productiva responden a preguntas diferentes y pueden requerir evidencias diferentes.
Guarde las trazas sin procesar y los datos de configuración junto con el informe: referencia del cilindro, válvula y bobina, tamaños y longitudes de tubo, ajustes de controles de caudal, puntos de suministro y medición de presión del puerto, referencias de sensores, revisión del PLC, receta, carga útil, condición ambiente y fecha del ensayo. Un resultado de pasa sin la configuración ensayada es difícil de reproducir después del mantenimiento.
¿Cómo cambian la especificación los alimentos, el lavado y los entornos explosivos?
La FDA indica que el estado reglamentario de un artículo en contacto con alimentos depende de sus sustancias constituyentes, la autorización aplicable, el fabricante y las condiciones de uso previstas. Por tanto, una declaración genérica de «cilindro conforme con la FDA» es insuficiente cuando las juntas, la grasa, los recubrimientos u otros materiales pueden entrar razonablemente en contacto con alimentos (FDA).
Defina primero el límite de exposición:
- Si el actuador está fuera de las zonas de producto y salpicaduras, documente cómo las protecciones, cubiertas y drenajes evitan la migración o la contaminación.
- Si un material puede entrar en contacto con alimentos, solicite evidencias trazables para su uso previsto exacto y sus condiciones, no una etiqueta general del material de la junta.
- Para el lavado, verifique el conjunto instalado completo: actuador, interruptores, conectores, entradas de cables, racores, fijaciones, cubiertas, drenaje, lubricante y compatibilidad con los productos químicos de limpieza.
- Trate una clasificación IP como la clasificación del producto o la envolvente exactos bajo sus condiciones de ensayo declaradas. No transfiera la clasificación de un sensor a toda la instalación mecánica.
- Para producción limpia, verifique los datos de partículas, grasa, escape, materiales, limpieza y embalaje del modelo exacto. La clasificación de una sala no certifica el actuador.
La Directiva ATEX 2014/34/UE cubre los equipos y sistemas de protección destinados a utilizarse en atmósferas potencialmente explosivas. Solo es pertinente después de establecer la atmósfera, la zona, el grupo de gas o polvo, la clase de temperatura, la categoría del equipo y los requisitos del mercado (Comisión Europea).
El polvo también afecta a las máquinas normales no ATEX. El polvo puede entrar en las guías, ocultar sensores, obstruir silenciadores de escape y cambiar la fricción. La limpieza húmeda puede eliminar una grasa incompatible o introducir productos químicos en las interfaces de sellado. Estas condiciones pertenecen a la hoja de servicio y al ensayo de aceptación, no a una casilla genérica de «entorno exigente».
Paquete de solicitud de oferta y liberación de ingeniería
El método OSP-P de Parker basa la selección en las cargas, fuerzas, momentos y rendimiento de amortiguación admisibles, incluida la masa móvil y la velocidad de entrada en la amortiguación. Una solicitud de oferta que indique solo el diámetro y la carrera omite las variables con más probabilidad de invalidar una aplicación de clasificación de alta velocidad (catálogo OSP-P de Parker).
Envíe al proveedor y al integrador de la máquina:
- Secuencia completa de clasificación para cada receta pertinente.
- Ritmo de producto, paso mínimo y ventana de decisión requerida.
- Carrera, orientación, montaje, envolvente disponible y soportes intermedios.
- Masa móvil total, incluidos carro, utillaje, cables, tubos y producto.
- Desplazamientos del centro de gravedad y fuerzas externas en el sistema de coordenadas del proveedor.
- Velocidad media objetivo, velocidad medida o estimada de entrada en la amortiguación, aceleración y desaceleración.
- Tolerancias requeridas de extremo, tiempo de llegada, rebote y estabilización.
- Presión estática disponible y presión dinámica mínima en el actuador.
- Detalles de válvula, puerto, racor, tubo, silenciador y control de caudal.
- Disposición de amortiguación interna, amortiguador externo, freno, bloqueo y tope mecánico.
- Sensores de producto, sensores de cilindro, dispositivo de realimentación, controlador y cobertura de diagnóstico.
- Comportamiento del estado seguro para protecciones, parada de emergencia, pérdida de aire, pérdida de alimentación, atasco y reinicio.
- Temperatura, polvo, agua, productos químicos, límite de contacto alimentario y clasificación de zona peligrosa.
- Ciclos y desplazamiento anuales previstos, con la definición exacta de un ciclo.
- Condiciones FAT/SAT, límites de pasa/no pasa, registros, estado de mantenimiento y requisitos de control de cambios.
Para los cálculos de caudal y soporte de carreras largas, use la guía de dimensionamiento de transportadores con cilindros sin vástago. Para la alineación y el agarrotamiento de la guía, use la guía de acumulación de tolerancias de paralelismo de raíles guía.
¿Cuál es la regla práctica de selección?
La ISO 12100 exige una evaluación de riesgos y una reducción de riesgos documentadas; la ISO 4414 aborda los peligros del sistema neumático. Apruebe el eje sin vástago solo cuando sus límites del modelo exacto y los resultados FAT/SAT cubran las recetas, cargas, entornos, fallos y estados seguros declarados (ISO 12100; ISO 4414).
No compre «2 m/s», «50 millones de ciclos» o «±0,1 mm» como etiquetas aisladas. Compre una configuración trazable con un servicio definido, límites de modelo publicados, un método de ensayo acordado y evidencias medidas. Si la máquina cambia el paso del producto, la carga útil, la geometría de la guía, el método de parada, la válvula, los tubos, la presión, el software o el entorno, revise si la validación original sigue siendo aplicable.
La clasificadora de envasado más sólida no es el eje con la cifra de portada más grande. Es el eje cuyos tiempos, trayectoria de carga, energía de parada, controles, adecuación ambiental y comportamiento ante fallos permanecen dentro de los límites documentados en la peor condición operativa declarada de la máquina.
Preguntas frecuentes sobre clasificación de alta velocidad con cilindros sin vástago
La ISO 15552 cubre dimensiones de intercambiabilidad especificadas para cilindros con vástago, mientras que la ISO 4414 cubre la seguridad del sistema neumático y la PMMI B155.1 aborda la maquinaria de envasado dentro de su alcance. Estas distinciones responden a las preguntas más comunes sobre velocidad, precisión, aplicaciones alimentarias, amortiguación y evidencias de aceptación sin inventar límites universales para cilindros sin vástago (ISO; PMMI).
¿La ISO 15552 certifica un cilindro sin vástago para envasado de alta velocidad?
No. La ISO 15552:2018 establece dimensiones de intercambiabilidad para cilindros neumáticos de uno o dos vástagos con montajes desmontables. No certifica la velocidad, la capacidad de guía, la repetibilidad, la amortiguación ni la vida útil de un cilindro sin vástago. Compruebe el catálogo del modelo sin vástago exacto y valide por separado el ciclo de clasificación instalado.
¿Productos por minuto equivale a ciclos de cilindro por minuto?
No necesariamente. Una clasificadora puede mantener una posición durante varios productos, moverse solo para los rechazos o requerir un movimiento y retorno dentro del intervalo de un producto. Convierta la secuencia del producto en tiempos de detección, mando, válvula, movimiento, espera y retorno antes de especificar la frecuencia o el caudal del actuador.
¿Puede un interruptor magnético garantizar una precisión de clasificación de ±0,1 mm?
No por sí solo. Un interruptor de cilindro normalmente indica que un objetivo magnético entró en su zona de detección. La precisión del extremo también depende de la guía, el tope mecánico, la amortiguación, la carga, el sentido de aproximación, la presión, la velocidad, el montaje y el método de medición. Especifique por separado la repetibilidad del interruptor, la posición del carro y el resultado final de clasificación.
¿Cuándo necesita un cilindro sin vástago de alta velocidad un amortiguador externo?
Use el procedimiento del fabricante seleccionado para masa-velocidad, carga-momento y energía de amortiguación. Se necesita un amortiguador externo cuando la amortiguación interna no puede absorber la masa móvil y la energía motriz declaradas, o cuando la arquitectura de parada requiere un control más estricto del rebote. Instálelo cerca del centro de gravedad efectivo de la carga cuando lo exija el catálogo.
¿Qué evidencias deben conservarse de la FAT y la SAT?
Conserve trazas sincronizadas de tiempo y presión, registros de posición o estado final, resultados de clasificación, recetas ensayadas, carga útil, referencias del cilindro y la válvula, detalles de los tubos, ajustes de los controles de caudal, revisión del software, condición ambiental, resultados de las pruebas de fallo y límites de aceptación firmados. Estos registros hacen reproducible el resultado después del mantenimiento o una modificación.
Fuentes y referencias técnicas
- ANSI/PMMI B155.1-2023. Requisitos de seguridad y evaluación de riesgos para maquinaria de envasado y procesamiento dentro de su alcance declarado. Página de normas de PMMI. Consultado el 26/07/2026.
- ISO 12100:2010. Seguridad de las máquinas, evaluación y reducción de riesgos. Página oficial de ISO. Consultado el 26/07/2026.
- ISO 4414:2010. Reglas generales y requisitos de seguridad para sistemas y componentes de transmisión de potencia de fluidos neumáticos. Página oficial de ISO. Consultado el 26/07/2026.
- ISO 13849-1:2023. Principios generales para las partes relacionadas con la seguridad de los sistemas de control. Página oficial de ISO. Consultado el 26/07/2026.
- ISO 15552:2018. Serie dimensional para cilindros neumáticos especificados de uno o dos vástagos con montajes desmontables. Página oficial de ISO. Consultado el 26/07/2026.
- Catálogo OSP-P 0980 de Parker. Cargas, momentos, amortiguación y orientación sobre la velocidad de entrada en la amortiguación de cilindros sin vástago. PDF oficial de Parker. Consultado el 26/07/2026.
- Catálogo MY1B de SMC. Orientación específica del modelo sobre carga, momento, velocidad y selección del amortiguador. PDF oficial de SMC. Consultado el 26/07/2026.
- Materiales en contacto con alimentos de la FDA. Estado reglamentario de componentes, autorizaciones, fabricantes y condiciones de uso previstas. Guía oficial de la FDA. Consultado el 26/07/2026.
- ATEX de la Comisión Europea. Equipos y sistemas de protección destinados a utilizarse en atmósferas potencialmente explosivas. Comisión Europea. Consultado el 26/07/2026.