
A triagem de alta velocidade com cilindros sem haste não é regida por uma única norma que atribua a cada atuador uma frequência mínima de ciclos, uma repetibilidade de ±0,1 mm ou uma vida útil universal. As normas abrangem partes diferentes da máquina. A ANSI/PMMI B155.1 trata da segurança de máquinas de embalagem e processamento, a ISO 12100 fornece um método de avaliação de riscos, a ISO 4414 abrange os perigos dos sistemas pneumáticos e a ISO 13849-1 aplica-se quando uma função de comando reduz o risco.
A velocidade admissível, a carga, o momento na guia, a energia de paragem e a repetibilidade do cilindro continuam a depender do modelo exato, das condições do catálogo e da especificação de aceitação da própria máquina. Para um sistema de triagem de alta velocidade, a tarefa prática consiste em transformar essas fontes em verificações FAT e SAT mensuráveis.
Principais conclusões
- A ISO 15552 não define o desempenho de triagem dos cilindros sem haste.
- O número de embalagens por minuto e o número de ciclos por minuto do atuador são requisitos diferentes.
- A velocidade de pico à entrada do amortecimento pode exceder a velocidade média do curso.
- Os momentos nas guias e a energia de paragem exigem verificações específicas do modelo.
- Os limites FAT/SAT devem ser definidos por escrito antes do início da afinação.
A fronteira entre normas e ensaios é importante. Uma máquina pode utilizar componentes conformes com as normas e, ainda assim, falhar produtos, ressaltar no batente, perder pressão dinâmica ou mover-se de forma inesperada depois de uma falha. A conformidade estabelece o processo de projeto e o quadro de segurança; a validação da aplicação demonstra se o eixo instalado executa a tarefa de triagem que lhe foi atribuída.
Com base na nossa análise das quatro normas e dos dois catálogos de fabricantes citados abaixo, há três fronteiras que devem permanecer separadas: requisitos de segurança da máquina, requisitos do sistema pneumático e limites do atuador específicos do modelo. Fundi-los num único número chamado “norma da indústria” esconde qual documento sustenta cada critério de aceitação.
Normas aplicáveis a um sistema de triagem de embalagens de alta velocidade
A ANSI/PMMI B155.1-2023 abrange máquinas de embalagem novas, modificadas ou reconstruídas, incluindo máquinas de transporte integradas em funções de embalagem. A ISO 4414:2010 abrange os perigos dos sistemas pneumáticos em máquinas. Nenhuma das duas publica uma velocidade universal para cilindros sem haste, um valor de repetibilidade, uma percentagem de carga lateral ou uma meta de vida útil em ciclos (página de normas da PMMI; ISO 4414).
Utilize as normas como uma hierarquia, e não como certificados de produto permutáveis:
ANSI/PMMI B155.1 é uma norma de segurança para máquinas de embalagem e processamento dentro do âmbito indicado. A ISO 4414 é uma norma de segurança para sistemas pneumáticos. A ISO 15552 é uma norma de intercambiabilidade dimensional para a série de cilindros com haste descrita no seu âmbito.
| Camada | Documento relevante | O que fornece | O que não fornece |
|---|---|---|---|
| Máquina de embalagem | ANSI/PMMI B155.1-2023 para máquinas norte-americanas aplicáveis | Responsabilidades, avaliação de riscos documentada e redução de riscos para máquinas de embalagem e processamento | Uma classificação de desempenho do cilindro sem haste |
| Avaliação de riscos da máquina | ISO 12100:2010 | Identificação de perigos, estimativa e avaliação de riscos, redução de riscos, documentação e verificação | Um diâmetro, uma velocidade ou um método de paragem obrigatório para o cilindro |
| Sistema pneumático | ISO 4414:2010 | Regras gerais e requisitos de segurança para sistemas e componentes pneumáticos utilizados em máquinas | Um débito de triagem ou uma tolerância de posicionamento predefinidos |
| Comando relacionado com a segurança | ISO 13849-1:2023, quando aplicável | Metodologia para projetar e integrar partes relacionadas com a segurança dos sistemas de comando | A função de segurança ou o nível de desempenho exigido para um sistema de triagem específico |
| Dimensões do cilindro | ISO 15552:2018 | Dimensões de intercambiabilidade para cilindros específicos de uma ou duas hastes com fixações amovíveis | Dimensões de cilindros sem haste, precisão de triagem ou resistência a alta velocidade |
A ISO 15552:2018 abrange explicitamente cilindros pneumáticos de uma ou duas hastes na série dimensional indicada. Citá-la como prova de que um cilindro sem haste de acoplamento mecânico ou magnético cumpre os requisitos de triagem de alta velocidade é um erro de categoria.
As normas também não tornam todos os requisitos listados aplicáveis em qualquer situação. A ATEX é relevante quando o equipamento se destina a ser utilizado numa atmosfera potencialmente explosiva. As regras de contacto com alimentos são importantes quando um material pode razoavelmente entrar em contacto com alimentos durante a utilização prevista. O mercado da máquina, o produto, o ambiente, o acesso, o método de limpeza e a avaliação de riscos determinam o conjunto aplicável.
Que dados de serviço devem ser fixados antes de escolher o cilindro sem haste?
A Parker indica que a seleção do OSP-P depende das cargas, forças, momentos admissíveis e do desempenho do amortecimento pneumático de fim de curso; a massa móvel e a velocidade do pistão no início do amortecimento são dados de entrada principais. Esta abordagem específica do modelo é mais defensável do que selecionar com base numa etiqueta genérica de “alta velocidade” (catálogo Parker OSP-P).
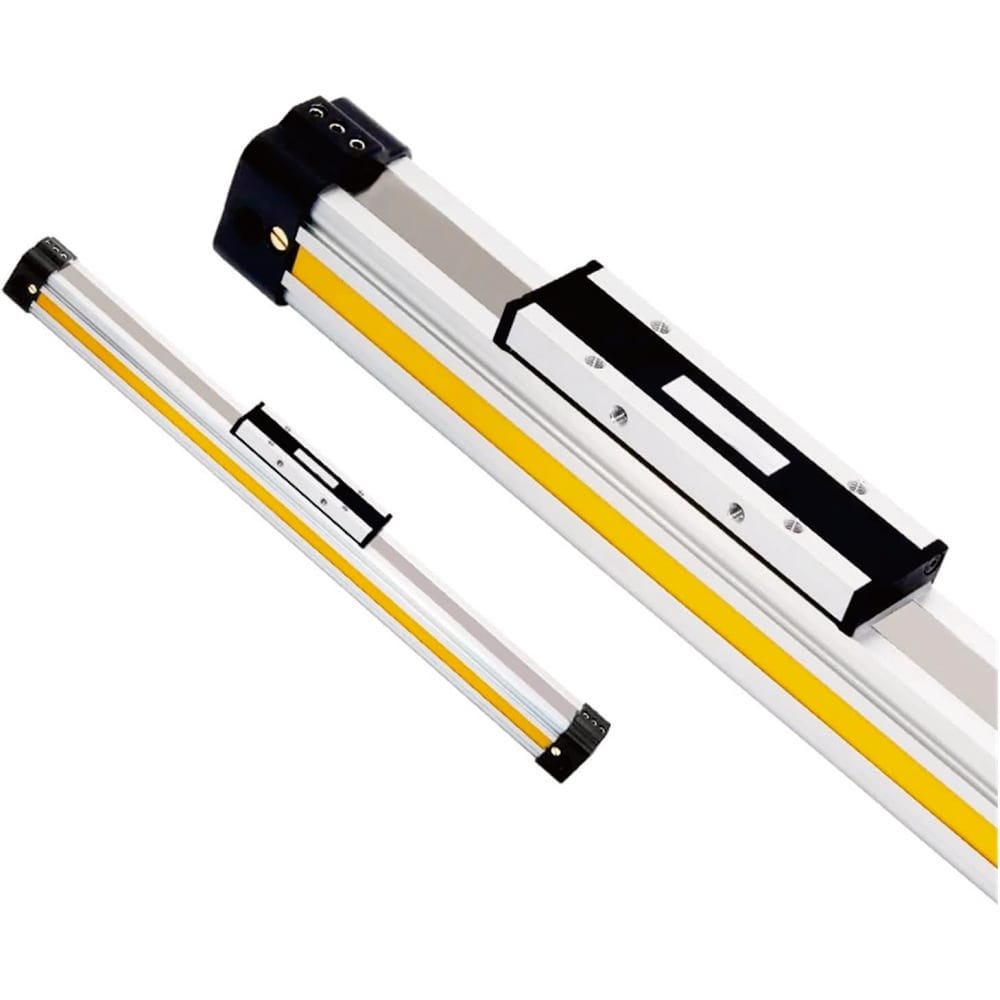
Fixe um único perfil de serviço no pior caso antes de comparar cilindros:
Com base na nossa análise dos procedimentos de catálogo citados, os dados de entrada mais fáceis de omitir são a velocidade à entrada do amortecimento, a massa do próprio carro, as forças dos cabos e tubos, os desvios do centro de gravidade e a distância efetiva de paragem. Cada um pode alterar a seleção mesmo quando o diâmetro, o curso e a pressão nominal permanecem inalterados.
| Dado de entrada | Valor a registar | Porque é necessário para a triagem |
|---|---|---|
| Ritmo dos produtos | Produtos por minuto para cada receita | Define o intervalo disponível para a decisão, mas não automaticamente a frequência de ciclos do atuador |
| Passo entre produtos | Tempo e distância mínimos entre produtos | Determina quão tarde um desviador pode mover-se sem tocar no produto seguinte |
| Sequência de triagem | Posição inicial para triagem, espera, retorno e ciclos ignorados | Converte o ritmo da linha no movimento real do atuador |
| Curso | Deslocamento útil necessário mais margem para paragem e ajuste | Define o volume das câmaras, o tempo médio de movimento e o espaço ocupado pela máquina |
| Massa móvel | Carro, ferramenta, elementos de fixação, produto, calha porta-cabos, tubos e acessórios | Determina a força de aceleração e a energia de paragem |
| Geometria da carga | Desvios do centro de gravidade em cada eixo relevante | Gera momentos estáticos e dinâmicos nas guias |
| Orientação | Horizontal, vertical, inclinada ou base em movimento | Altera as forças auxiliares ou contrárias e o comportamento em caso de falha |
| Pressão dinâmica | Pressão na porta do atuador durante o curso no pior caso | Revela perdas ocultas pela leitura estática do regulador |
| Ambiente | Temperatura, poeiras, água, produtos de limpeza e classificação da atmosfera | Determina os requisitos de materiais, vedantes, proteção contra entrada e certificação |
| Estado seguro | Comportamento exigido após abertura da proteção, paragem de emergência, perda de ar, perda de alimentação ou encravamento | Define válvulas, controlos de energia acumulada, travões, bloqueios e lógica de reinício |
A receita mais rápida da linha pode não ser o pior caso. Uma embalagem mais lenta, mas mais pesada, pode criar mais energia de paragem. Um produto mais leve com um passo menor pode deixar menos tempo para o curso de retorno. Uma máquina quente após várias horas também pode comportar-se de forma diferente de uma demonstração FAT a frio.
Para o processo mais amplo de especificação do cilindro, consulte a lista de verificação para especificar cilindros pneumáticos de alta velocidade. As declarações de vida útil pertencem a uma revisão separada das evidências de ciclos elevados.
Como converter o rendimento das embalagens num orçamento temporal do atuador?
O catálogo OSP-P da Parker indica que a velocidade do pistão à entrada do amortecimento é normalmente cerca de 50% superior à velocidade média do curso. Por isso, dividir o curso pelo tempo de deslocação não é suficiente para aprovar o amortecimento. O orçamento temporal deve separar deteção, lógica, resposta da válvula, movimento, desaceleração, espera e retorno (Parker).
Comece pelo tempo entre produtos:
Intervalo entre produtos é o tempo entre produtos consecutivos no sensor de referência ou no ponto de decisão. Tempo de ciclo do atuador é o tempo necessário para toda a sequência de movimento comandada. São iguais apenas quando a sequência de comando exige exatamente um ciclo completo do atuador por produto.
Aqui, Tproduct é o número de segundos por produto e Rproduct é o número de produtos por minuto. A um ritmo ilustrativo de 180 produtos por minuto, o intervalo é de 0,333 segundos. Este cálculo não prova que o atuador tenha de completar 180 ciclos completos por minuto. A sequência do PLC pode manter uma posição durante vários produtos ou mover-se apenas quando aparece uma rejeição.
Para um produto que exige um movimento de triagem e um retorno antes do produto seguinte em conflito, escreva o orçamento completo:
Cada termo deve ter uma fronteira mensurável. A deteção inclui a resposta e a filtragem do sensor. A lógica inclui o tempo da tarefa e o atraso da rede. O tempo da válvula inclui a resposta elétrica e pneumática. A deslocação inclui aceleração e desaceleração, em vez de assumir velocidade constante. A margem cobre a variação declarada, e não uma percentagem inexplicada copiada de outra máquina.
Meça os sinais numa base temporal comum. Um registo útil inclui o sensor do produto, a decisão do PLC, o comando da válvula, as pressões nas portas do atuador, a posição do carro ou o sensor de fim de curso e a confirmação da rejeição. Sem tempos sincronizados, uma triagem atrasada pode ser atribuída ao cilindro mesmo quando o atraso começou na célula fotoelétrica, no controlador, na válvula, no tubo ou no percurso de escape.
A Calculadora do caudal necessário do cilindro pode fazer uma verificação inicial do diâmetro, curso, pressão e tempo de curso pretendido. Trate o resultado como uma pré-seleção da válvula e da tubagem e confirme depois a pressão dinâmica e o tempo de deslocação real na máquina instalada.
Como verificar as cargas das guias e a energia de paragem?
A documentação MY1 da SMC exige verificações de carga e momento à velocidade relevante do pistão. Para condições MY1B especificadas entre 1.000 e 1.500 mm/s, recomenda um amortecedor externo. Esta é uma indicação específica do modelo e do tamanho, não um limiar universal para todos os cilindros sem haste (SMC).
Uma carga no carro gera mais do que força axial. Os desvios do centro de gravidade criam momentos de arfagem, guinada e rolamento. A aceleração, a desaceleração, o arrasto dos tubos, a força da calha porta-cabos, o impacto do produto e a deformação da estrutura podem aumentar essas reações. Verifique o sistema de coordenadas e o método de carga combinada da série selecionada; não converta uma carga admissível num eixo numa “percentagem de carga lateral” genérica.
Utilize a energia cinética como verificação inicial da paragem:
Velocidade à entrada do amortecimento é a velocidade do pistão ou do carro quando começa a desaceleração dentro do amortecimento selecionado ou do batente externo. Pode ser significativamente superior à velocidade média do curso, pelo que deve ser medida ou estimada com o método de seleção indicado pelo fabricante.
Aqui, Ek é a energia cinética em joules, m é a massa móvel total em quilogramas e vc é a velocidade à entrada do amortecimento em metros por segundo. Como a energia varia com o quadrado da velocidade, duplicar vc produz quatro vezes mais energia cinética com a mesma massa.
O batente também pode ter de absorver o trabalho do acionamento pneumático durante o curso de amortecimento:
Aqui, Feffective é a força efetiva que continua a impulsionar o carro durante a desaceleração e sc é a distância efetiva de paragem. Esta é uma relação de verificação inicial, não um substituto da tabela de energia admissível do fabricante. Utilize o procedimento exato do catálogo, inclua a gravidade quando relevante e aplique os fatores de carga ou as regras de redução especificados.
Não assuma que um regulador de caudal é um absorvedor de energia. Pode alterar a velocidade, mas o amortecimento, o amortecedor, o batente, a montagem e a estrutura continuam a receber a carga de desaceleração. Ressalto, impacto na tampa, afrouxamento dos elementos de fixação, folga da guia e vibração do sensor são sinais de que a arquitetura de paragem precisa de ser revista.
O guia da energia cinética de uma carga de cilindro em movimento explica o cálculo básico. Utilize a Calculadora da energia de amortecimento do cilindro como ferramenta de verificação inicial e compare depois os seus dados de entrada e o resultado com os limites publicados do modelo selecionado.
O que significa precisão de triagem para um eixo pneumático?
A ISO 13849-1:2023 fornece uma metodologia para o projeto de sistemas de comando relacionados com a segurança, mas não atribui uma tolerância de posicionamento nem um nível de desempenho exigido a um determinado sistema de triagem. A aceitação da triagem deve definir separadamente a deteção do produto, o tempo da decisão, o ponto final do carro, o comportamento do batente mecânico e o destino confirmado do produto (ISO 13849-1:2023).
Não reduza estas medições a um único número chamado “precisão”:
- Repetibilidade da deteção: variação da posição de comutação ou do instante registado pelo sensor do produto.
- Latência do comando: tempo desde a deteção até ao comando de saída da válvula.
- Repetibilidade do movimento: variação do tempo e da posição de chegada do carro a partir da mesma direção de aproximação.
- Definição do ponto final: componente que define fisicamente a posição, como um batente, amortecimento, bloqueio, travão ou circuito pneumático-servo controlado.
- Resultado da triagem: confirmação de que o produto correto chega ao destino correto sem danos de contacto, falha de triagem, triagem dupla ou interferência com o produto seguinte.
Um sensor reed ou de estado sólido indica normalmente que um alvo magnético entrou na sua zona de deteção. Por si só, não cria uma posição mecânica exata. Posições intermédias programáveis exigem uma arquitetura adequada de realimentação e controlo; uma válvula direcional normal com dois sensores de fim de curso é, habitualmente, um sistema de movimento de extremo a extremo.
Defina tolerâncias separadas para o tempo de chegada, a posição final, o ressalto, o tempo de estabilização e o resultado de triagem incorreto. Indique também o local de medição, a resolução do sensor, o método de amostragem, a direção de aproximação, a carga, a pressão, a temperatura e a receita. O guia sobre repetibilidade e precisão fornece a terminologia necessária para essa especificação.
Evidências FAT e SAT para o eixo de triagem
A ANSI/PMMI B155.1-2023 orienta fornecedores e utilizadores de máquinas de embalagem através de um processo formal e documentado de avaliação de riscos. O FAT e o SAT devem transformar os requisitos resultantes em evidências observáveis de aprovação ou reprovação nas condições declaradas, em vez de demonstrarem apenas uma curta operação à velocidade nominal com a máquina sem carga e fria (comunicado da PMMI).
Uma matriz de aceitação útil cruza condições de operação com modos de falha. Uma coluna indica o que a máquina está a fazer, outra indica o que é medido e uma terceira contém o limite específico do projeto e o registo da evidência.
Com base na nossa análise destes requisitos, uma única demonstração à velocidade nominal não estabelece o caso completo de libertação. O conjunto de ensaios deve abranger os extremos mecânicos declarados, a pressão dinâmica, a condição a quente, a exposição ambiental relevante e as falhas avaliadas por risco, mantendo a configuração de hardware e software que foi testada.
| Condição de ensaio | Medições a registar | Regra de aceitação a definir antes do ensaio |
|---|---|---|
| Receita nominal | Ritmo dos produtos, tempo de chegada, ponto final, pressão e resultado da triagem | Saída exigida e distribuição dos tempos |
| Receita mais rápida | Intervalo mínimo entre produtos e orçamento completo de movimento e retorno | Nenhum conflito temporal com o produto seguinte |
| Massa móvel máxima declarada | Velocidade de pico ou à entrada do amortecimento, ressalto, condição de paragem e evidências da reação da guia | Dentro dos limites de carga, momento e energia do modelo exato |
| Pressão dinâmica mínima declarada | Pressão na porta durante a aceleração, tempo de deslocação e confirmação do estado final | Conclui o movimento seguro sem aumentar o regulador depois do ensaio |
| Operação contínua a quente | Desvio dos tempos, observações de temperatura, fugas, folga da guia e comportamento do batente | Mantém-se dentro dos mesmos limites de aceitação após a estabilização térmica |
| Encravamento ou produto bloqueado | Contacto com o produto, resposta à sobrecarga, energia acumulada e sequência de recuperação | Nenhum movimento não controlado nem reinício automático inseguro |
| Falha do sensor do produto | Resposta de diagnóstico, saídas inibidas e indicação da falha | Corresponde ao comportamento da falha avaliado por risco |
| Perda e reposição de ar ou alimentação | Comportamento do carro, carga retida, energia acumulada e comando de reinício | Atinge ou mantém o estado seguro definido; não há reinício inesperado |
| Pedido de abertura da proteção ou paragem de emergência | Resposta à paragem e movimento pneumático residual | Corresponde à especificação validada da função de segurança |
| Limpeza ou exposição ambiental | Estado dos vedantes, corrosão, sensores, cabos, lubrificante e entrada de contaminantes | Corresponde às classificações declaradas do produto e da instalação |
Não invente um número universal de amostras para todas as máquinas. Defina no plano de aceitação o número de ciclos, as falhas permitidas, o método de confiança, o período de aquecimento, as receitas e as repetições das falhas. A validação de uma função de segurança e um estudo de capacidade de produção respondem a perguntas diferentes e podem exigir evidências diferentes.
Guarde os registos brutos e os dados de configuração juntamente com o relatório: referência do cilindro, válvula e bobina, tamanhos e comprimentos dos tubos, regulações do controlo de caudal, locais de alimentação e de medição da pressão nas portas, referências dos sensores, revisão do PLC, receita, carga útil, condições ambiente e data do ensaio. Um resultado aprovado sem a configuração testada é difícil de reproduzir depois da manutenção.
Como é que os ambientes alimentares, de lavagem e explosivos alteram a especificação?
A FDA indica que o estatuto regulamentar de um artigo em contacto com alimentos depende das substâncias constituintes, da autorização aplicável, do fabricante e das condições de utilização previstas. Por isso, uma declaração genérica de “cilindro conforme com a FDA” é insuficiente quando vedantes, massa lubrificante, revestimentos ou outros materiais podem razoavelmente entrar em contacto com alimentos (materiais em contacto com alimentos segundo a FDA).
Defina primeiro a fronteira de exposição:
- Se o atuador estiver fora das zonas do produto e dos salpicos, documente como as proteções, coberturas, drenagem e limpeza evitam migração ou contaminação.
- Se um material puder entrar em contacto com alimentos, solicite evidências rastreáveis para a utilização e as condições exatas previstas, e não uma etiqueta genérica sobre o material do vedante.
- Para a lavagem, verifique o conjunto completo instalado: atuador, sensores, conectores, entradas de cabos, acessórios, elementos de fixação, coberturas, drenagem, lubrificante e compatibilidade com os produtos de limpeza.
- Considere a classificação IP como a classificação do produto ou invólucro exato, nas condições de ensaio indicadas. Não transfira a classificação de um sensor para toda a instalação mecânica.
- Para produção limpa, verifique os dados de partículas, massa lubrificante, escape, materiais, limpeza e embalagem do modelo exato. A classificação de uma sala não certifica o atuador.
A Diretiva ATEX 2014/34/UE abrange equipamentos e sistemas de proteção destinados a ser utilizados em atmosferas potencialmente explosivas. Só é relevante depois de estabelecer a atmosfera, a zona, o grupo de gás ou poeira, a classe de temperatura, a categoria do equipamento e os requisitos do mercado (Comissão Europeia: ATEX).
As poeiras também afetam máquinas comuns não ATEX. O pó pode entrar nas guias, ocultar sensores, entupir silenciadores de escape e alterar o atrito. A limpeza húmida pode remover massa lubrificante incompatível ou levar produtos químicos para as interfaces de vedação. Estas condições pertencem à ficha de serviço e ao ensaio de aceitação, não a uma caixa genérica de “ambiente agressivo”.
Pacote de pedido de cotação e libertação de engenharia
O método OSP-P da Parker baseia a seleção nas cargas, forças, momentos e desempenho admissíveis do amortecimento, incluindo a massa móvel e a velocidade à entrada do amortecimento. Um pedido de cotação que indique apenas o diâmetro e o curso omite as variáveis com maior probabilidade de invalidar uma aplicação de triagem de alta velocidade (catálogo Parker OSP-P).
Envie ao fornecedor e ao integrador da máquina:
- A sequência completa de triagem para todas as receitas relevantes.
- Ritmo dos produtos, passo mínimo e janela de decisão necessária.
- Curso, orientação, montagem, espaço disponível e suportes intermédios.
- Massa móvel total, incluindo carro, ferramenta, cabos, tubos e produto.
- Desvios do centro de gravidade e forças externas no sistema de coordenadas do fornecedor.
- Velocidade média pretendida, velocidade medida ou estimada à entrada do amortecimento, aceleração e desaceleração.
- Tolerâncias exigidas para ponto final, tempo de chegada, ressalto e estabilização.
- Pressão estática disponível e pressão dinâmica mínima no atuador.
- Detalhes da válvula, porta, acessório, tubo, silenciador e controlo de caudal.
- Configuração do amortecimento interno, amortecedor externo, travão, bloqueio e batente mecânico.
- Sensores do produto e do cilindro, dispositivo de realimentação, controlador e cobertura de diagnóstico.
- Comportamento do estado seguro para proteções, paragem de emergência, perda de ar, perda de alimentação, encravamento e reinício.
- Temperatura, poeiras, água, produtos químicos, fronteira de contacto com alimentos e classificação da área perigosa.
- Ciclos e curso anuais previstos, com a definição exata de um ciclo.
- Condições FAT/SAT, limites de aprovação ou reprovação, registos, estado de manutenção e requisitos de controlo de alterações.
Para cálculos de caudal e suporte de cursos longos, utilize o guia de dimensionamento de transportadores com cilindros sem haste. Para alinhamento e encravamento das guias, utilize o guia de tolerância do paralelismo das guias.
Qual é a regra prática de seleção?
A ISO 12100 exige uma avaliação de riscos documentada e a sua redução; a ISO 4414 trata dos perigos dos sistemas pneumáticos. Aprove o eixo sem haste apenas quando os limites do modelo exato e os resultados FAT/SAT abrangerem as receitas, cargas, ambientes, falhas e estados seguros declarados (ISO 12100; ISO 4414).
Não compre “2 m/s”, “50 milhões de ciclos” ou “±0,1 mm” como etiquetas isoladas. Compre uma configuração rastreável, com serviço definido, limites publicados do modelo, método de ensaio acordado e evidências medidas. Se a máquina alterar o passo do produto, a carga útil, a geometria da guia, o método de paragem, a válvula, a tubagem, a pressão, o software ou o ambiente, reveja se a validação original continua aplicável.
O sistema de triagem de embalagens mais robusto não é o eixo com o maior número em destaque. É o eixo cujo tempo, percurso da carga, energia de paragem, comandos, adequação ambiental e comportamento em caso de falha permanecem dentro de limites documentados nas piores condições de operação declaradas para a máquina.
Perguntas frequentes sobre triagem de alta velocidade com cilindros sem haste
A ISO 15552 abrange dimensões de intercambiabilidade especificadas para cilindros com haste, enquanto a ISO 4414 abrange a segurança dos sistemas pneumáticos e a PMMI B155.1 trata de máquinas de embalagem dentro do seu âmbito. Estas distinções respondem às perguntas mais comuns sobre velocidade, precisão, aplicações alimentares, amortecimento e evidências de aceitação sem inventar limites universais para cilindros sem haste (ISO; PMMI).
A ISO 15552 certifica um cilindro sem haste para embalagens de alta velocidade?
Não. A ISO 15552:2018 estabelece dimensões de intercambiabilidade para cilindros pneumáticos específicos de uma ou duas hastes com fixações amovíveis. Não certifica a velocidade, a capacidade das guias, a repetibilidade, o amortecimento ou a vida útil de um cilindro sem haste. Consulte o catálogo do modelo exato e valide separadamente o serviço de triagem instalado.
O número de embalagens por minuto é igual ao número de ciclos por minuto do cilindro?
Não necessariamente. Um sistema de triagem pode manter uma posição durante várias embalagens, mover-se apenas para rejeições ou exigir um movimento e um retorno dentro do intervalo de uma embalagem. Converta a sequência do produto em tempos de deteção, comando, válvula, movimento, espera e retorno antes de especificar a frequência ou o caudal do atuador.
Um sensor magnético pode garantir uma precisão de triagem de ±0,1 mm?
Não por si só. Um sensor de cilindro indica normalmente que um alvo magnético entrou na sua zona de deteção. A precisão do ponto final também depende da guia, do batente mecânico, do amortecimento, da carga, da direção de aproximação, da pressão, da velocidade, da montagem e do método de medição. Especifique a repetibilidade do sensor separadamente da posição do carro e do resultado final da triagem.
Quando é que um cilindro sem haste de alta velocidade precisa de um amortecedor externo?
Utilize o procedimento do fabricante selecionado para massa, velocidade, cargas, momentos e energia de amortecimento. É necessário um amortecedor externo quando o amortecimento interno não consegue absorver a massa móvel e a energia de acionamento declaradas, ou quando a arquitetura do batente exige um controlo mais rigoroso do ressalto. Instale-o junto ao centro de gravidade efetivo da carga quando o catálogo o exigir.
Que evidências devem ser conservadas para FAT e SAT?
Conserve registos sincronizados de tempos e pressões, registos da posição ou do estado final, resultados da triagem, receitas testadas, carga útil, referências dos cilindros e das válvulas, detalhes dos tubos, regulações do controlo de caudal, revisão do software, condições ambientais, resultados dos testes de falha e limites de aceitação assinados. Estes registos tornam o resultado reprodutível depois de uma manutenção ou alteração.
Fontes e referências técnicas
- ANSI/PMMI B155.1-2023. Requisitos de segurança e avaliação de riscos para máquinas de embalagem e processamento no âmbito indicado. Página de normas da PMMI. Consultado em 26 de julho de 2026.
- ISO 12100:2010. Segurança de máquinas, avaliação e redução de riscos. Página oficial da ISO. Consultada em 26 de julho de 2026.
- ISO 4414:2010. Regras gerais e requisitos de segurança para sistemas e componentes de energia fluida pneumática. Página oficial da ISO. Consultada em 26 de julho de 2026.
- ISO 13849-1:2023. Princípios gerais para partes relacionadas com a segurança dos sistemas de comando. Página oficial da ISO. Consultada em 26 de julho de 2026.
- ISO 15552:2018. Série dimensional para cilindros pneumáticos específicos de uma ou duas hastes com fixações amovíveis. Página oficial da ISO. Consultada em 26 de julho de 2026.
- Catálogo Parker OSP-P 0980. Cargas, momentos, amortecimento e orientação sobre a velocidade à entrada do amortecimento de cilindros sem haste. PDF oficial da Parker. Consultado em 26 de julho de 2026.
- Catálogo SMC MY1B. Orientação específica do modelo sobre carga admissível, momento, velocidade e seleção do amortecedor. PDF oficial da SMC. Consultado em 26 de julho de 2026.
- Materiais em contacto com alimentos segundo a FDA. Estatuto regulamentar de componentes, autorizações, fabricantes e condições de utilização previstas. Orientação oficial da FDA. Consultada em 26 de julho de 2026.
- ATEX da Comissão Europeia. Equipamentos e sistemas de proteção destinados a ser utilizados em atmosferas potencialmente explosivas. Comissão Europeia. Consultada em 26 de julho de 2026.