

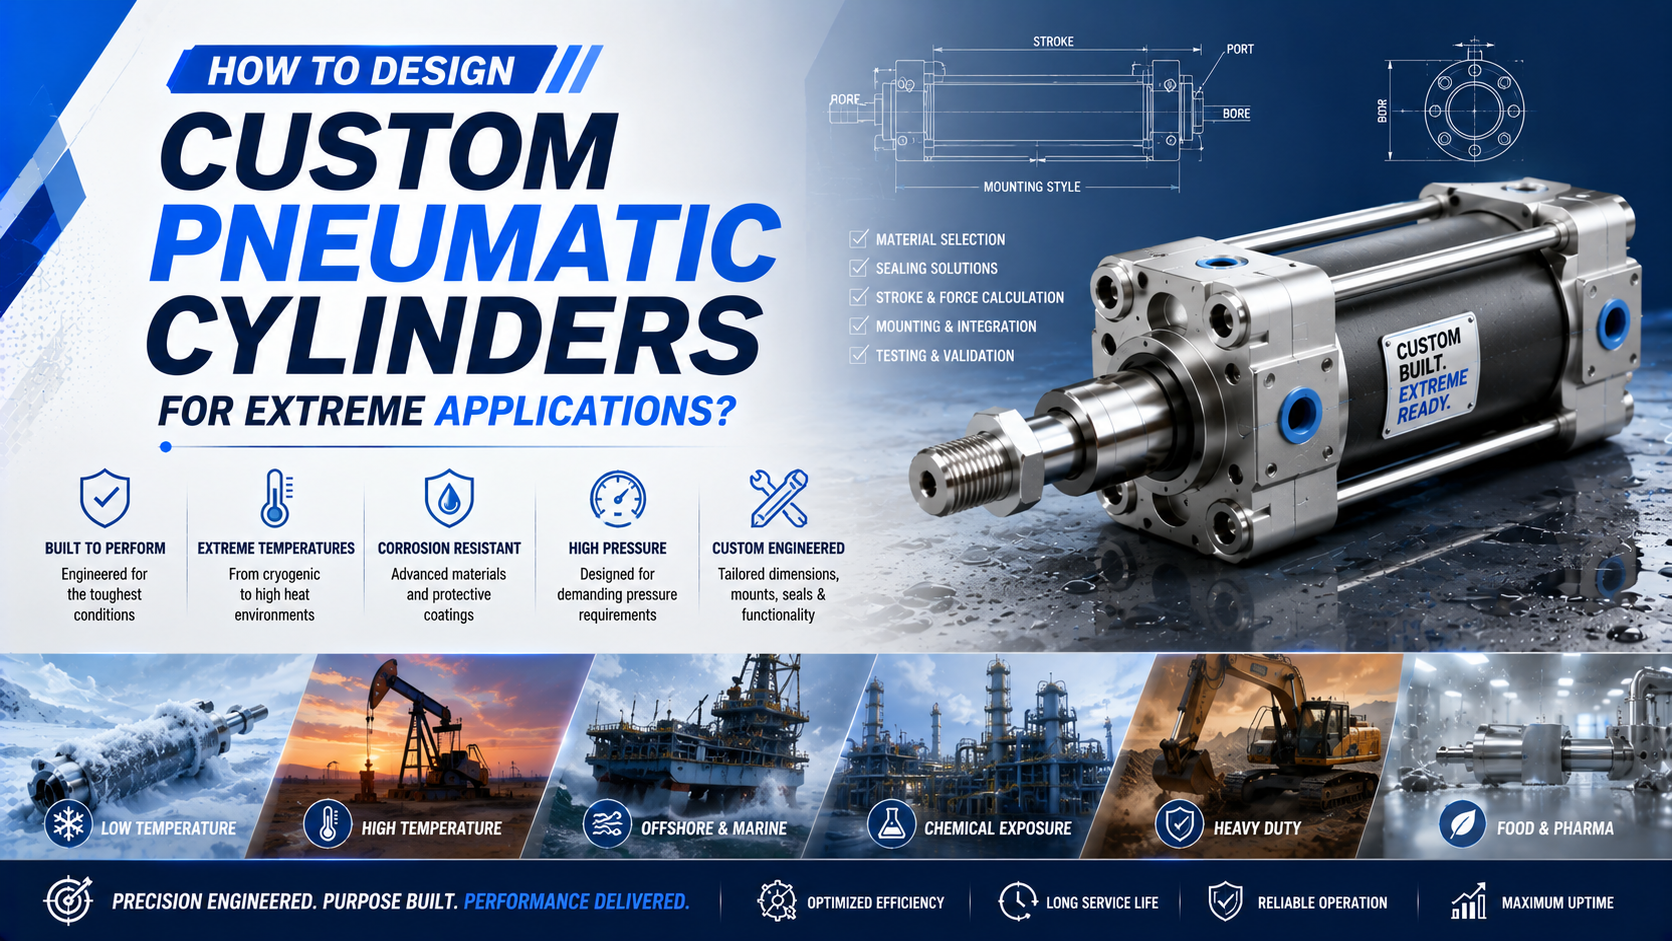
El diseño de cilindros neumáticos a medida comienza por convertir una condición de funcionamiento extrema en cargas, temperaturas, presiones, interfaces y pruebas de aceptación cuantificables. El actuador terminado queda limitado por toda su ruta de carga y por el componente con la capacidad nominal más baja, no por el material de junta más resistente, el tubo más grueso, el vástago de mayor diámetro o el proceso de mecanizado más preciso considerados de forma aislada.
La secuencia práctica es la siguiente:
- demostrar que un cilindro de catálogo o configurado no puede cumplir el ciclo de trabajo;
- fijar la carga instalada, el movimiento, el entorno, las interfaces y las consecuencias de un fallo;
- dimensionar la envolvente de presión y la ruta de carga mecánica;
- seleccionar juntas, lubricantes, materiales, acabados, sensores y accesorios compatibles;
- controlar en el plano las dimensiones funcionales y los métodos de verificación;
- validar la configuración aprobada respecto a criterios predefinidos.
Puntos clave
- «Extrema» es una condición que queda fuera de la capacidad documentada del producto seleccionado, no una etiqueta comercial.
- Para revisar la fuerza, utilice la presión dinámica en el cilindro, no el ajuste de un regulador sin carga.
- Trate el compuesto y el perfil de la junta, el lubricante, la contrasuperficie, la holgura, la presión, la velocidad y la temperatura como un único sistema tribológico.
- Separe el pandeo axial del vástago, la deflexión lateral, los momentos en las guías, la dilatación térmica y la alineación del montaje.
- Superar una comprobación de presión o fugas no demuestra la vida útil en el entorno, la capacidad de las guías, la energía de amortiguación ni la seguridad de la máquina instalada.
¿Qué convierte un cilindro neumático en un verdadero diseño a medida?
ISO 15552 abarca cilindros neumáticos con montajes desmontables y diámetros de 32 a 320 mm en una serie de 1.000 kPa (10 bar), pero normaliza dimensiones de intercambiabilidad, no todos los límites de aplicación (ISO 15552, confirmada en 2025). Un verdadero diseño a medida solo está justificado cuando una opción controlada de catálogo no puede satisfacer una función o interfaz requerida.
Antes de aprobar una geometría nueva, utilice estos tres niveles:
| Nivel de solución | Qué cambia | Pruebas adecuadas |
|---|---|---|
| Cilindro estándar de catálogo | Solo las opciones publicadas de diámetro, carrera, montaje, puerto, amortiguación, sensor y juntas | Código de modelo exacto, ficha técnica vigente y registro de dimensionamiento |
| Estándar configurado o modificado | Un extremo de vástago, posición de puerto, carrera, opción de juntas, rascador, lubricante, sensor o detalle de montaje controlados | Plano de opción aprobado por el proveedor y límites revisados |
| Cilindro verdaderamente a medida | La envolvente de presión, el cuerpo, el vástago, la guía, la tapa, el sistema de materiales, la detección o el método de aceptación se apartan de la plataforma establecida | Requisitos controlados, cálculos, plano, revisión de riesgos, plan de ensayos y lista de materiales aprobada |
No elija un diseño completamente a medida solo porque una dimensión de catálogo resulte incómoda. Un adaptador de montaje, una guía externa, una pantalla térmica, una válvula remota, una junta flotante u otra arquitectura de actuador pueden resolver el problema con una carga de validación menor. A la inversa, un cilindro de aspecto estándar sigue siendo una aplicación especial si su temperatura, química, ciclo de trabajo, carga lateral o consecuencia de fallo reales quedan fuera de la documentación de la serie seleccionada.
La guía complementaria sobre cilindros neumáticos estándar frente a cilindros a medida aborda la decisión comercial y de plataforma. Una vez justificado un verdadero diseño a medida, el trabajo de ingeniería comienza por los límites de aplicación que se indican a continuación.
¿Qué datos deben fijarse antes de comenzar el diseño del cilindro?
El proceso de dimensionamiento neumático de Festo comienza con tres datos principales: tiempo de posicionamiento, masa y carrera, a partir de los cuales genera una cadena de movimiento neumática (Festo, consultado en 2026). Una especificación para servicio extremo debe añadir presión, dirección de carga, ciclo de trabajo, entorno, interfaces, seguridad y verificación antes de seleccionar cualquier material o junta.
Fije los peores casos de funcionamiento previsibles, no solo el ciclo normal:
| Grupo de requisitos | Datos mínimos de diseño | Evidencias necesarias para la aprobación |
|---|---|---|
| Movimiento | Carrera de trabajo, sobrecarrera permitida, tiempo de avance y retroceso, permanencia, frecuencia de ciclos y requisitos de posición | Diagrama de secuencia y tolerancia temporal |
| Carga | Masa móvil, fuerza de proceso, gravedad, aceleración, fricción, desviaciones del centro de gravedad y caso de atasco o parada | Tabla de casos de carga y esquema acotado de la ruta de carga |
| Suministro de aire | Presión dinámica mínima, presión máxima disponible, calidad del aire, política de lubricación y restricciones de válvulas y tubos | Punto de medición de presión y circuito |
| Estructura | Orientación, tipo de montaje, rigidez de soportes, disposición de las guías, geometría del extremo de vástago y topes externos | Plano de interfaces y modelo de fuerzas de reacción |
| Entorno | Temperatura del cuerpo, calor radiante, arranque en frío, polvo, agua, productos químicos, lavado, corrosión, radiación UV y vibración | Perfil de exposición medido y requisitos de compatibilidad de materiales |
| Interfaces | Envolvente, referencias, puertos, racores, sensores, cables, protecciones y acceso para mantenimiento | Plano de control de interfaces |
| Seguridad | Energía almacenada, carga vertical, pérdida de aire o alimentación, rearranque inesperado, riesgos de escape y acceso de mantenimiento | Evaluación de riesgos de la máquina y funciones de seguridad requeridas |
| Aceptación | Dimensiones, fugas, funcionamiento, presión, temperatura, velocidad, carga, perfil de ciclos y documentos | Matriz de ensayos acordada, con instrumentos y límites de aceptación o rechazo |
ISO 4414 aplica principios de seguridad neumática al diseño, construcción, modificación, instalación, funcionamiento, mantenimiento y limpieza, no solo al componente situado en el banco de pruebas (ISO 4414). Esto significa que la especificación del cilindro debe incluir estados previsibles de fallo y mantenimiento. Por ejemplo, un eje vertical necesita una respuesta segura definida ante una pérdida de presión; un diámetro grande que descarga cerca del personal necesita una vía de escape controlada.
¿Cómo deben calcularse la presión y la capacidad de carga?
La serie de 10 bar de ISO 15552 es una norma dimensional, no una autorización para asignar 10 bar ni ningún valor superior a una envolvente de presión a medida sin verificar (ISO 15552). Las presiones de trabajo, máxima, de prueba y de fallo deben proceder de la geometría aprobada, el estado del material, el método de unión, los requisitos aplicables y el plan de verificación acordado.
Comience por separar el empuje del actuador de la capacidad estructural. Para el avance de un cilindro de vástago simple, este equilibrio de fuerzas resulta útil como primera aproximación:
donde:
- es la presión manométrica en la cámara posterior medida durante el movimiento;
- es la contrapresión manométrica en la cámara del vástago durante el mismo evento;
- es el área total del pistón;
- es el área anular del lado del vástago;
- representa la fricción de juntas, cojinetes y guías.
Compare con la carga requerida para cada posición y sentido. No sustituya las dos presiones medidas en las cámaras por un único valor del regulador cuando los tubos, las válvulas, los reguladores de caudal, los silenciadores y la demanda de caudal generen pérdidas dinámicas o contrapresión de escape. La calculadora de fuerza de cilindros neumáticos resulta útil para una primera selección del diámetro, pero el diseño aprobado sigue necesitando las presiones reales del circuito.
A continuación, siga la misma carga a través de cada interfaz estructural:
- unión entre pistón y vástago;
- rosca, caras para llave, hombro y accesorio del vástago;
- camisa, tapas, tirantes, elementos de retención o uniones del perfil;
- cojinetes, anillos de desgaste, guías y soportes de montaje;
- bastidor de la máquina, topes rígidos y conexión de la carga útil.
Compruebe por separado el empuje axial, la fuerza transversal, el momento flector, el par, el impacto, el empuje de presión sobre los cierres, la precarga térmica y las cargas de atasco previsibles. Un vástago de mayor diámetro puede mejorar la estabilidad de la columna y, al mismo tiempo, aumentar la pérdida de área en retroceso y la masa móvil. Una camisa más gruesa puede mejorar un resultado de tensión y dejar como elemento determinante la unión de la tapa, el resalte del puerto, un elemento de fijación o el soporte de montaje.
¿Cómo funcionan las juntas, los lubricantes y los materiales como un único sistema?
Parker indica intervalos aproximados para polímeros básicos, como de −34 °C a 121 °C para NBR de uso general y de −26 °C a 205 °C para fluorocarbono, aunque advierte que el intervalo útil puede variar de forma significativa según el medio y que se requieren ensayos en las condiciones reales de servicio (Manual de juntas tóricas Parker). Por tanto, la denominación de una familia de polímeros no permite establecer la capacidad nominal del conjunto del cilindro.
Defina cada posición de sellado según su función:
| Posición | Función principal | Preguntas habituales de diseño |
|---|---|---|
| Junta de pistón | Separar las cámaras de trabajo durante el movimiento y la permanencia | Límite de fugas, inversión de presión, velocidad, arranque, acabado del diámetro interior y desgaste |
| Junta de vástago | Retener la presión en un vástago móvil | Acabado del vástago, lubricación, carga lateral, holgura de extrusión y temperatura |
| Limpiador o rascador | Limitar la entrada de contaminantes por el vástago expuesto | Tamaño de partículas, barro o hielo, exposición química y compatibilidad con el recubrimiento del vástago |
| Junta estática | Sellar las interfaces de la tapa, el puerto, el sensor o el tapón | Deformación permanente por compresión, ciclos térmicos, medio y daños de montaje |
| Cojinete o anillo de desgaste | Controlar el contacto y guiar el pistón o el vástago | Carga lateral, holgura, dilatación térmica, fluencia e incrustación de residuos |
PTFE, PTFE cargado, PEEK, FKM, FFKM, poliuretano, silicona y compuestos de ingeniería describen familias de materiales, no soluciones intercambiables. Un material más duro puede requerir un elemento energizante o un control superficial más estricto. Un compuesto para alta temperatura puede ofrecer poca flexibilidad durante el arranque en frío. Una junta resistente a productos químicos puede fallar por abrasión, lubricación insuficiente, holgura de extrusión incorrecta o daños durante la instalación.
Seleccione al mismo tiempo las contrasuperficies. El recubrimiento del vástago, el acabado del diámetro interior, la dureza, la ondulación, las marcas helicoidales, los defectos y el comportamiento frente a la corrosión influyen en el par de sellado. Cuando la corrosión sea importante, defina el electrolito y el ciclo de exposición reales. Los ensayos de niebla salina de ISO 9227 pueden detectar discontinuidades del recubrimiento, pero no están concebidos para clasificar materiales en servicio ni predecir la resistencia a la corrosión a largo plazo (ISO 9227, 2022).
El aire comprimido también forma parte del sistema de materiales. ISO 8573-1 clasifica la pureza del aire en tres grupos principales de contaminantes: partículas, agua y aceite (ISO 8573-1). Indique la clase requerida y el punto de medición. En servicio a baja temperatura, el agua y el punto de rocío resultan críticos; el servicio a alta temperatura puede acelerar la oxidación de la grasa; el aire seco y una frecuencia de ciclos elevada pueden alterar la película lubricante de las juntas dinámicas.
Para una revisión específica del calor, consulte la guía de cilindros neumáticos para alta temperatura. El diseño a medida debe adoptar su lógica basada en la temperatura medida y en el conjunto completo, en lugar de repetir una tabla genérica de temperaturas de juntas.
¿Cómo deben diseñarse las carreras largas y las guías especiales?
Parker publica configuraciones de cilindros sin vástago OSP-P con carreras estándar seleccionables de hasta 6.000 mm y versiones de carrera larga diseñadas para superar ese intervalo, lo que demuestra que el recorrido útil depende del producto y de sus apoyos específicos (Parker OSP-P). En un actuador a medida de carrera larga deben analizarse por separado el pandeo del vástago, la deflexión lateral, la carga sobre las guías, el soporte del perfil, el caudal de aire, la parada y la alineación.
Un vástago que empuja a compresión puede evaluarse de forma preliminar como una columna:
Para un vástago circular macizo:
Aquí, es la carga crítica ideal de Euler, es el módulo de elasticidad, es el segundo momento de área, es el factor de longitud efectiva, es la longitud sin apoyo y es el diámetro del vástago. Esta evaluación supone una columna recta, elástica y cargada de forma concéntrica, con condiciones de apoyo definidas. La selección real del cilindro también debe considerar los límites de montaje y carrera del fabricante, el método de seguridad, las extensiones del vástago, las roscas, las articulaciones y la excentricidad de la carga.
La deflexión lateral es un problema distinto. Su ecuación depende de si el vástago o la guía se comportan como un voladizo, una viga simplemente apoyada, un elemento guiado o una estructura con varios apoyos, y de si la carga es concentrada o distribuida. No aplique la expresión de voladizo salvo que esa condición de contorno y esa carga describan realmente la pieza.
La dilatación térmica requiere otra comprobación independiente:
es el cambio de longitud, es el coeficiente de dilatación térmica del material, es la longitud de referencia y es la variación de temperatura. Para guías, bastidores, vástagos y perfiles de materiales distintos, compare la dilatación individual de cada uno en vez de suponer un único valor universal de milímetros por metro. Las conexiones flotantes o una única dirección de dilatación controlada pueden evitar que el crecimiento térmico se convierta en carga lateral.
La guía de cilindros neumáticos de carrera larga explica con más detalle la arquitectura, el caudal de aire y la parada. Si la energía de impacto determina el diseño, utilice la calculadora de energía de amortiguación de cilindros y aplique después el método de catálogo del producto seleccionado.
¿Qué detalles de fabricación deben figurar en el plano?
ISO 10099 define el examen final y los criterios de aceptación para una familia concreta: cilindros neumáticos de doble efecto y vástago simple (ISO 10099, confirmada en 2023). No convierte «CNC de 5 ejes», «electroerosión por hilo», «rectificado de precisión» o «tratamiento térmico» en una tolerancia universal. El plano debe controlar el resultado funcional y su método de medición.
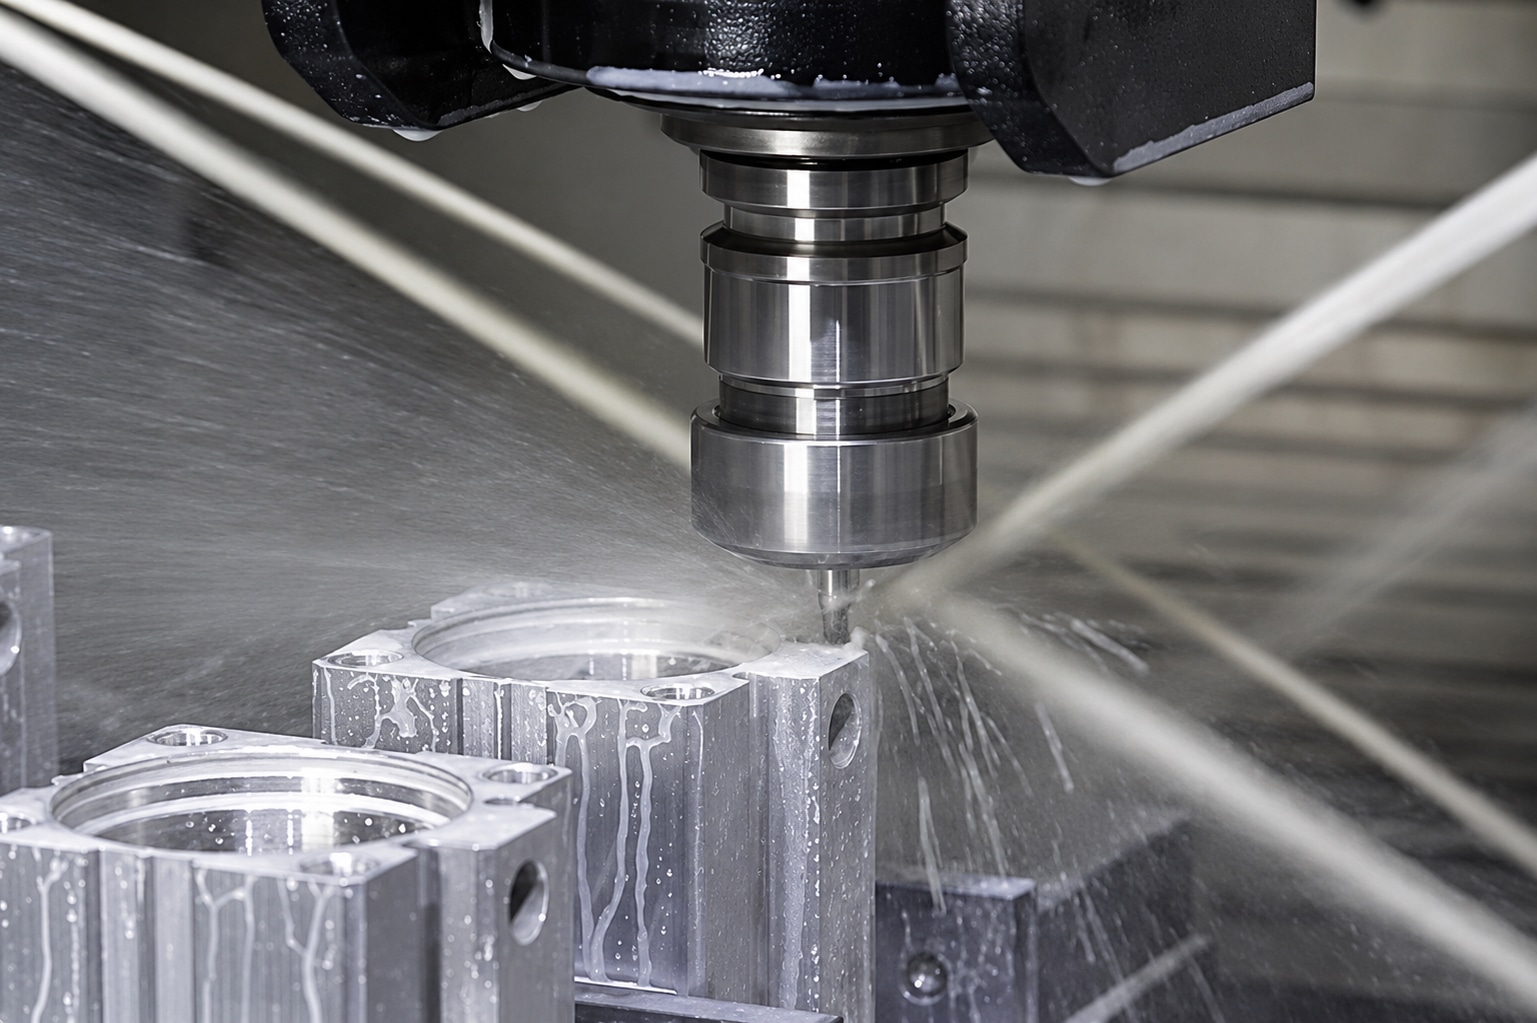
Defina únicamente tolerancias que protejan una función conocida:
| Requisito funcional | Contenido del plano y la inspección |
|---|---|
| Movimiento de la junta | Diámetro acabado, parámetro y longitud de corte de la textura superficial, requisito de marcas helicoidales u ondulación cuando corresponda y defectos admisibles |
| Alineación de cojinetes | Sistema de referencias, control de coaxialidad o excentricidad entre diámetro interior y vástago, configuración de medición y condición de montaje |
| Movimiento de la guía | Referencias de los carriles, rectitud, paralelismo, precarga u holgura, dirección de carga, longitud de medición y temperatura |
| Envolvente de presión | Material y estado, espesor mínimo de pared o ligamento, detalles de roscas y puertos, método de unión y requisitos de inspección y ensayo de presión |
| Conjunto térmico | Temperatura de referencia, holguras de funcionamiento, par de materiales y dirección de dilatación controlada |
| Superficie recubierta | Preparación del sustrato, dimensión acabada, proceso y espesor de recubrimiento cuando sean funcionales, acabado posterior, enmascarado y criterios de defectos y adherencia |
| Interfaz de mantenimiento | Orientación de puertos, referencias de montaje, rosca del extremo del vástago, ubicación del sensor, espacio para el conector y acceso a herramientas y juntas |
Elija el proceso de fabricación después de conocer los requisitos funcionales. La electroerosión por hilo puede ser adecuada para materiales conductores endurecidos o perfiles internos; el rectificado puede controlar una superficie de cojinete acabada; el tratamiento térmico puede mejorar el desgaste o la resistencia, pero también deformar la pieza; el recubrimiento añade espesor y puede modificar el estado de los bordes o el comportamiento a fatiga. La secuencia del proceso debe dejar material y acceso suficientes para el control final.
Según nuestra experiencia al revisar planos de cilindros a medida, una pregunta pone rápidamente de manifiesto la precisión innecesaria: «¿Qué fallo evita esta tolerancia y cómo lo verificará producción?». Si nadie puede responder ambas partes, la tolerancia puede añadir coste sin controlar el actuador.
¿Cómo deben validarse el prototipo y el cilindro terminado?
ISO 19973-3 expresa la vida útil de los cilindros neumáticos con vástago mediante dos medidas de servicio: ciclos o kilómetros, bajo condiciones y umbrales de ensayo definidos (ISO 19973-3). ISO/TR 16194 proporciona orientación sobre ensayos de vida acelerada, pero no un procedimiento universal de aceleración; por tanto, aumentar la presión o la frecuencia de ciclos no reproduce automáticamente el modo de fallo previsto (ISO/TR 16194).
Separe cuatro niveles de pruebas:
- Pruebas de análisis: casos de carga, evaluaciones preliminares de fuerza y pandeo, análisis de tensión o deflexión, acumulación de tolerancias, revisión de la dilatación térmica, compatibilidad de materiales y evaluación de riesgos.
- Pruebas de fabricación: identificación de materiales cuando sea necesaria, dimensiones críticas, mediciones superficiales, registros de recubrimiento o tratamiento térmico, controles de montaje y disposición de no conformidades.
- Aceptación del componente: examen visual, funcionamiento en toda la carrera, fugas internas y externas, comportamiento operativo mínimo, ensayo de presión, sensores y amortiguadores con la configuración acordada.
- Cualificación de la aplicación: carga, velocidad, presión, temperatura, contaminación, exposición química, ciclo de trabajo, respuesta ante fallos, acceso de mantenimiento e interacción con la máquina instalada en condiciones representativas.
Establezca los límites de aceptación y rechazo antes de realizar los ensayos. Registre la revisión del cilindro, la cantidad de muestras, el circuito, la carga, el estado del suministro, la temperatura, los instrumentos, el estado de calibración, la secuencia de ensayo, los resultados brutos, los fallos y las desviaciones autorizadas. Una afirmación como «ensayado a 1,5 veces la presión» queda incompleta sin el requisito aplicable, el tipo de presión, la duración, la temperatura, el medio, el estado de sujeción, el límite de fugas y el examen posterior al ensayo.
Un ensayo de presión de prueba o de funcionamiento responde a una pregunta distinta de la fiabilidad. Una cámara ambiental puede reproducir un perfil de temperatura sin reproducir la carga lateral, la contaminación, el estado del lubricante ni el flujo térmico de la máquina real. Los ciclos acelerados pueden generar calor y desgaste ausentes durante el servicio normal. Por ello, la cualificación debe construirse a partir de los riesgos identificados, no de una única sobrecarga llamativa.
¿Qué documentación debe aprobarse para compras y producción?
ISO 4414 asigna responsabilidades sobre los sistemas neumáticos a al menos seis actividades del ciclo de vida: diseño, construcción, modificación, instalación, mantenimiento y limpieza (ISO 4414). Por tanto, la aprobación de un cilindro a medida debe incluir suficiente información controlada para que el proveedor, el fabricante de la máquina, el equipo de mantenimiento y el comprador conserven la configuración aprobada después de enviar la primera unidad.
Apruebe como mínimo este paquete documental:
- requisito de la aplicación y tabla de casos de carga;
- plano aprobado de interfaces y fabricación, con su revisión;
- lista de materiales controlada y definición de juntas y lubricantes;
- requisitos de procesos críticos e inspección;
- plan de ensayos de aceptación y cualificación;
- certificados, informes, marcados y campos de trazabilidad necesarios;
- requisitos de instalación, alineación, calidad del aire, lubricación y puesta en marcha;
- repuestos y juegos de juntas aprobados;
- proceso de notificación de cambios y aprobación de desviaciones;
- requisitos de reparabilidad, almacenamiento y obsolescencia.
La guía existente sobre el ciclo de vida de un cilindro neumático a medida sigue este paquete a través de la aprobación del plano, la fabricación, las pruebas de aceptación en fábrica (FAT), la instalación y la puesta en marcha. Este artículo termina en el límite del diseño: cada valor aprobado debe poder vincularse con un ciclo de trabajo medido o con una decisión de aceptación acordada.
Preguntas frecuentes sobre el diseño de cilindros neumáticos a medida
ISO 10099 aborda el examen final de una familia definida de cilindros neumáticos, mientras que ISO 19973-3 expresa la fiabilidad en ciclos o kilómetros bajo condiciones controladas. Las cinco respuestas siguientes mantienen separadas la aceptación del componente, la verificación del diseño, la cualificación ambiental y la validación de la máquina instalada, en vez de tratar un ensayo de presión como prueba de todos los requisitos de servicio extremo.
¿Qué hace que un cilindro neumático sea a medida y no configurado?
Un cilindro configurado permanece dentro de una plataforma establecida por el proveedor y de sus opciones aprobadas, como carrera, montaje, puerto, sensor, rascador o paquete de juntas. Un cilindro verdaderamente a medida modifica la geometría, los materiales, la estructura sometida a presión, el guiado, las interfaces, la detección o la verificación más allá de esa plataforma; por ello, necesita pruebas controladas de diseño y cualificación.
¿Puede utilizarse la temperatura máxima del material de la junta como límite nominal del cilindro?
No. El intervalo térmico de una familia de polímeros no determina la capacidad nominal del cilindro terminado. Confirme el compuesto exacto, el perfil de la junta, el elemento energizante, el lubricante, la ranura, la contrasuperficie, la presión, la velocidad, el tiempo de permanencia, la calidad del aire, los sensores, los racores, el montaje y la temperatura medida del cuerpo. El conjunto completo queda limitado por el componente pertinente con la capacidad nominal más baja.
¿Basta un cálculo de Euler para un cilindro a medida de carrera larga?
No. El pandeo de Euler sirve para evaluar de forma preliminar un elemento ideal a compresión con condiciones de apoyo definidas. Un cilindro de carrera larga también exige comprobar la excentricidad de la carga, la deflexión lateral, las extensiones y roscas del vástago, la carga sobre los cojinetes, los momentos en las guías externas, el soporte del cuerpo, la alineación, la dilatación térmica, el caudal de aire, la energía de parada y los límites exactos de montaje y carrera del fabricante.
¿Qué tolerancia debe especificarse para un carril guía especial?
No existe un valor universal. Parta de la precisión requerida de la carga útil, la holgura o precarga de la guía, la dirección de carga, el recorrido, la temperatura y la fricción admisible. Después, defina referencias, rectitud, paralelismo, perfil, textura superficial, longitud de medición, condición de montaje y método de inspección. El proceso de mecanizado por sí solo no determina la precisión funcional.
¿Qué ensayos demuestran que un cilindro a medida está preparado para una aplicación extrema?
Utilice una combinación basada en requisitos: análisis, inspección de fabricación, comprobaciones finales de funcionamiento y fugas, el ensayo de presión aplicable y una cualificación representativa del entorno o del ciclo de trabajo. Registre la configuración, las muestras, el circuito, la carga, la temperatura, los instrumentos, la secuencia y los límites de aceptación. La seguridad y la alineación en la máquina instalada siguen requiriendo una validación independiente.
Fuentes y normas
El marco de diseño de ocho comprobaciones de este artículo combina seguridad del sistema, normas dimensionales, calidad del aire, orientación sobre materiales, límites de los ensayos de corrosión, aceptación final y ensayos de fiabilidad. Cada referencia tiene un alcance distinto; ninguna certifica por sí sola un cilindro a medida para una aplicación extrema ni sustituye los datos del producto del fabricante seleccionado y la evaluación de riesgos de la máquina.
- ISO 4414:2010, reglas generales y requisitos de seguridad para sistemas y componentes de potencia fluida neumática; vigencia confirmada.
- ISO 15552:2018, cilindros neumáticos con montajes desmontables, diámetros de 32 a 320 mm y serie de 1.000 kPa; confirmada en 2025.
- ISO 8573-1:2010, contaminantes y clases de pureza del aire comprimido para partículas, agua y aceite.
- ISO 9227:2022, métodos de ensayo de niebla salina y limitaciones para la clasificación o la predicción a largo plazo.
- ISO 10099:2001, examen final y criterios de aceptación para cilindros neumáticos de doble efecto y vástago simple; confirmada en 2023.
- ISO 19973-3:2015, evaluación de la fiabilidad mediante ensayos de cilindros neumáticos con vástago.
- ISO/TR 16194:2017, procedimientos generales para la evaluación de vida acelerada de componentes neumáticos.
- Manual de juntas tóricas Parker ORD 5700, propiedades de polímeros, intervalos aproximados de servicio, compatibilidad y orientación para el diseño de juntas.
- Catálogo Parker OSP-P, datos específicos del modelo sobre presión, temperatura, carrera, apoyos, carga y montaje.
- Herramienta de dimensionamiento neumático de Festo, datos para dimensionar la cadena de movimiento y proceso de selección de productos.